Контроль качества MW+
Контроль качества деталей на ЧПУ: характеристики, измерения и документы для проверяемой приёмки.
Контроль качества: точность подтверждается измерениями
Контроль качества в MW+ связывает требования, процесс и приёмку.
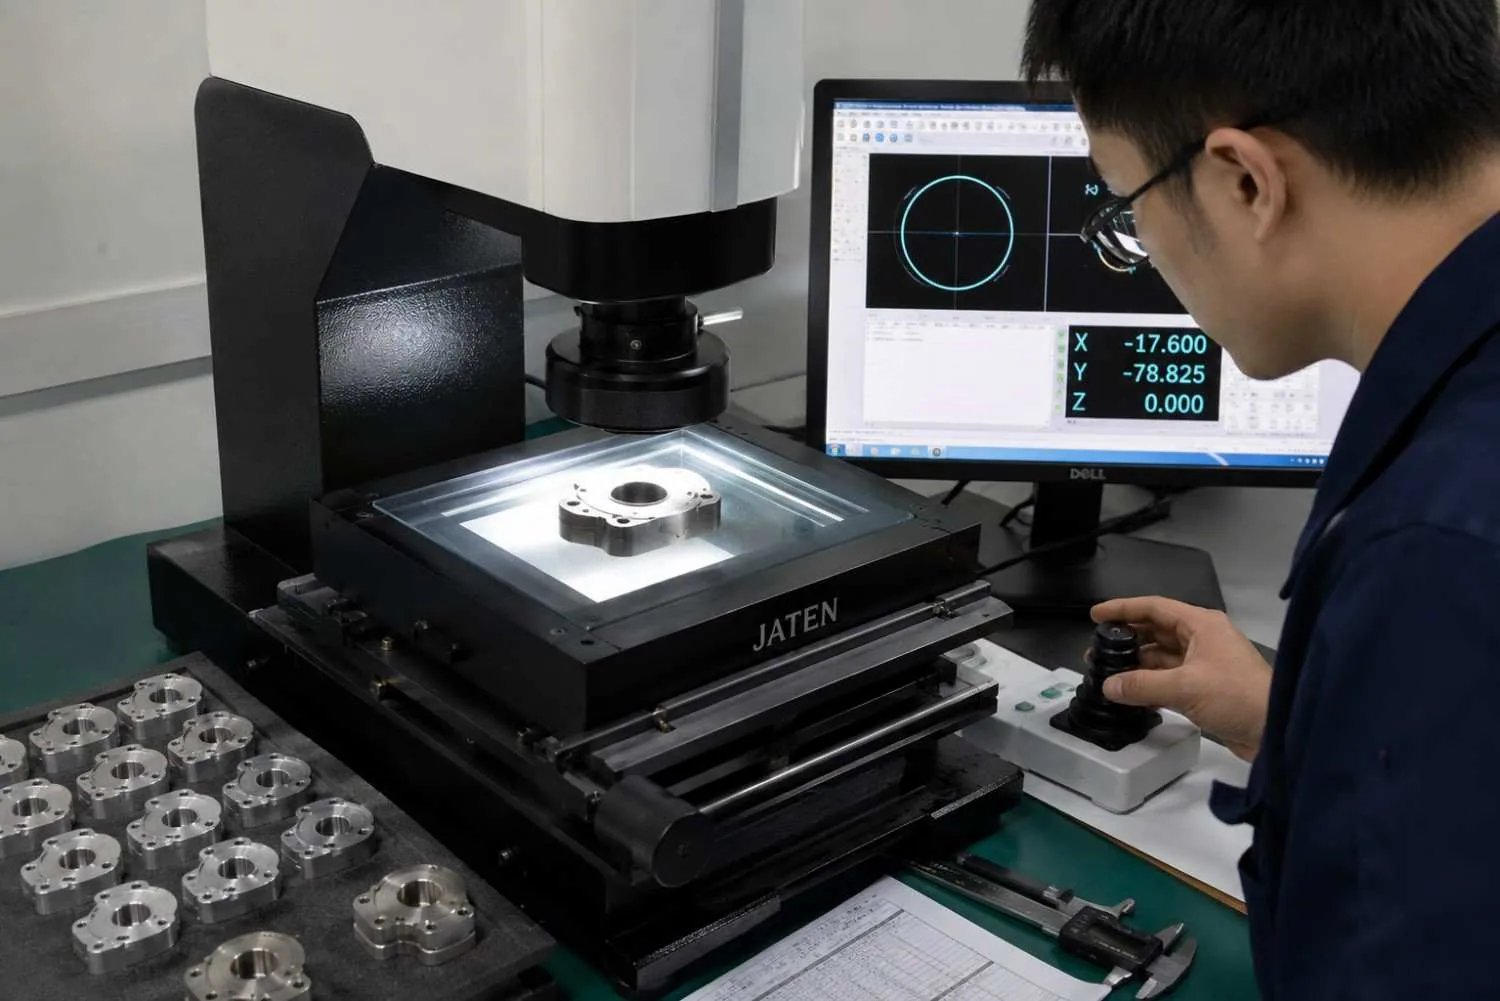
Метрология должна соответствовать геометрии и допускам.
Поэтому сначала оцениваем базы, доступ и состояние детали.
Размерные протоколы привязаны к элементам чертежа.
Конкретные соглашения дополняют заявленную точность.
Контроль качества деталей на ЧПУ включает материалы, процесс и приёмку.
Критическая метрология и согласованные протоколы.
Координатные измерения деталей с подходящими базами и стратегией.
Контроль качества по чертежам: согласуйте объём, выборку и формат.
- Определите чертёж и материал.
- Согласуйте функциональные размеры и контроль.
- Подтвердите количество и сроки.
Технический источник: ISO: принципы менеджмента качества. Общая справка, а не подтверждение сертификации поставщика.
Согласовать документы и характеристики проекта.
- Площадь лаборатории3 200 квадратных футов
- Откалиброванные приборы1147
- Документированные процедуры247
- Часов аудита в год380+
- Событий качества записывается в месяц4200+
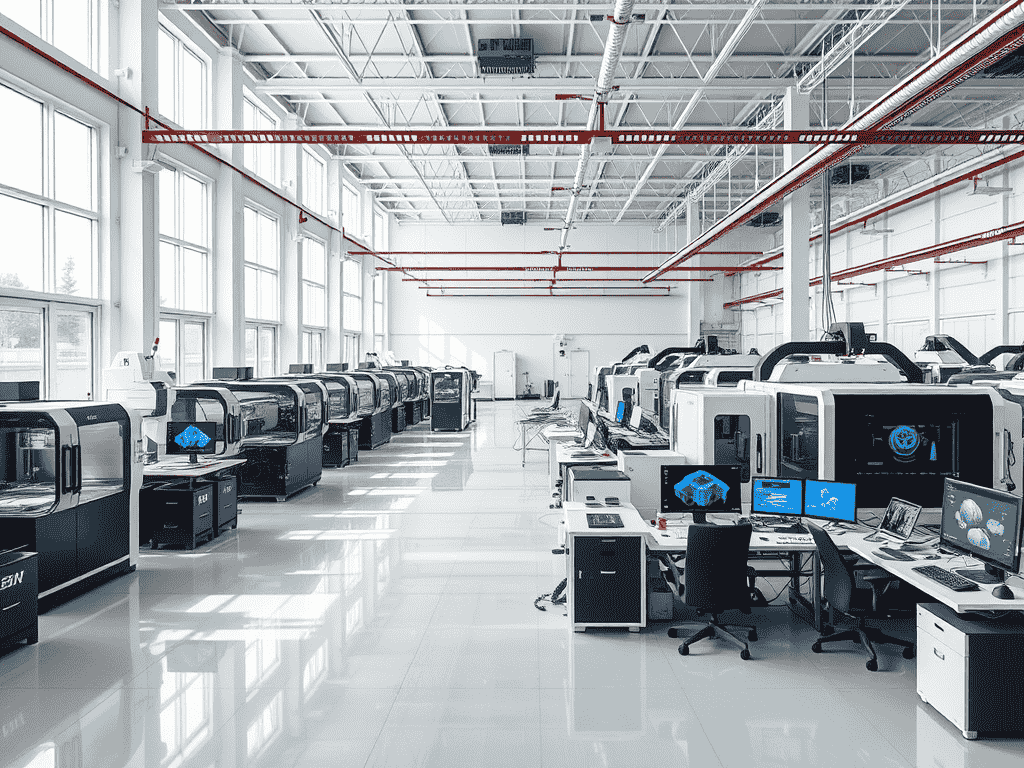
Среда, соответствующая требуемому контролю качества.Команда качества MW+Заявленные прослеживаемые приборы, измерения и аудиты: запросите актуальные подтверждения.
Контроль качества: четыре уровня
Контроль качества сопровождает процесс начиная с требований.
Точность как культура.
- Более 120 часов/год — Обучение качеству на сотрудника
- 40%— Вес показателей качества
- 3 направления— Квалификация по технической роли
Процедуры как общая основа.
- 247— Документированные процедуры качества
- 18— Собственные аналитические инструменты
- 3 уровня— Эскалация несоответствий
Измерение как доказательство.
- 1147 — Приборы с метрологической прослеживаемостью
- 4200+ — События, ежемесячно записываемые в eQMS
- 1750+— Критические параметры в процессе
Улучшение как постоянная цель.
- 15000+— Ежеквартальный анализ данных
- 212— Ежегодный Kaizen
- 98%— Корректирующие действия за 30 дней
- 1147
- Откалиброванные приборы
- 247
- Документированные процедуры
- 1750+
- Отслеживаемых характеристик
- 380+
- Часов аудита в год
- Более 120 часов
- Обучение в год на человека
- 212
- Мероприятий Kaizen в год
Контроль качества: предупреждающие показатели
MW+ координирует согласованные предупреждающие проверки и контроль качества.
Многоотраслевая система сертификации
Проверьте актуальные сертификаты и область действия.
| Сертификация | Область действия | Последний надзорный аудит | Основные показатели |
|---|---|---|---|
| AS9100 Rev D | Авиационный менеджмент качества: область проверяется | Q3 2023 | Заявлено: 0 крупных несоответствий · 99,4% FAI в срок |
| ISO 13485:2016 | Медицина в сертифицированной области | Q4 2023 | Регуляторные подтверждения по запросу |
| IATF 16949:2016 | Качество серийного автомобильного производства | Q2 2024 | Cpk >1,67: заявлено для 98% характеристик |
| ISO 9001:2015 | Система менеджмента качества | Q1 2024 | Эффективные корректирующие действия: заявлено 99,2% |
Контроль качества: мониторинг применимых требований
- Заявлено 48 нормативных баз данныхМониторинг 27 стран
- 156 документов соответствия материаловобновляются ежеквартально: заявленные данные
- Более 3 750 деклараций веществв базе материалов
- Заявленная прослеживаемость материалов: 99,9%от сертификата до детали
- Заявлено отсутствие экспортных нарушенийс 2015 года
Метрология и контроль качества: лаборатория MW+
Климатизация для проверяемых измерений.
Основные измерительные машины
Контроль качества: Zeiss CONTURA G2 7/8/6
- Объёмная точность1,8 + L/350 µм
- Неопределённость измерения0,0003″ (0,0076 мм)
- Использование в годБолее 4 200 часов · Более 28 500 измерений
- КалибровкаISO 10360-2, заявлена ежеквартальная проверка
Контроль качества: Hexagon Global S 07.10.07
- Точный уровень1,2 µм + L/400
- СпециализацияСложная геометрия и свободные поверхности
- ПроизводительностьЗаявленное среднее: 220 измерений/час
- ПрименениеАвиационные и медицинские компоненты
Контроль качества: Mitutoyo CRYSTA-Apex S 18108
- Высокоскоростное сканирование500 мм/с
- ВозможностиВыборки по 150 деталей/смена
- ПрименениеПроверка партий
- ИнтеграцияПередача SPC в СМК
Специальные метрологические системы
Оптическая метрология
- Проектор профилейNikon VMR-3020, увеличение 100×
- Сравнение размеров в 3DKeyence VR-5000, разрешение 4K
- Разрешение0,0001″ (0,0025 мм)
- ПрименениеКонтроль резьб и профилей
Контроль качества: лаборатория поверхностей
- Основная системаTaylor Hobson PGI 1240
- РазрешениеRa 0,01 µм
- Вторая системаMitutoyo Surftest SJ-410
- База данныхБолее 45 000 измерений/год
Центр испытаний материалов
- ТвёрдостьWilson Rockwell и Vickers
- Идентификация сплаваSpectroMAXx LMX06 OES
- Точный уровеньСостав: заявлено 99,97%
- СоответствиеASTM E18 / E92 / E140
Анализ измерительной системы: MSA
Измерительные системы валидируются для характеристики:
- Метрологические возможности для критических размеров.
- План калибровки:1 147 приборов с заявленной прослеживаемостью
- Бюджет неопределённости:неопределённость критических измерений документирована
- Межлабораторное сравнение:заявленная межлабораторная согласованность 99,4%
Контроль качества: среда и инфраструктура
Условия измерения должны соответствовать допускам.
Контроль качества: температура и влажность
- Температура лаборатории20 °C ±0,5 °C
- Относительная влажность45% ±5% отн. влажности
- Резервирование климатизацииN+1, две независимые зоны
- Термостабилизация перед измерениемНе менее 4 часов
Виброизоляция
- Основание КИМИзолированные пневматические платформы
- Предел окружающих вибрацийКритерий VC-B или лучше
- Установка на первом этажеКИМ на фундаментных плитах пола
- МониторингНепрерывная регистрация акселерометров
Загрязнение и защита ESD
- Контролируемая упаковочная зонаЗаявлен класс ISO 8
- Антистатический пол/браслетыПоверхностное сопротивление <1 × 10⁹ Ом
- Мониторинг частицНепрерывно, с почасовой записью
- Требования к одеждеПо медицинской партии
Электропитание и непрерывность работы
- Защита метрологических и документальных систем.
- Аварийная генерация:автоматическое переключение предусмотренных линий
- Резервирование сети:две сети между датчиками и eQMS
- Записи среды:заявлено хранение записей среды за 24 месяца
Требования качества по технологиям
Планируйте контроль качества по геометрии и риску.
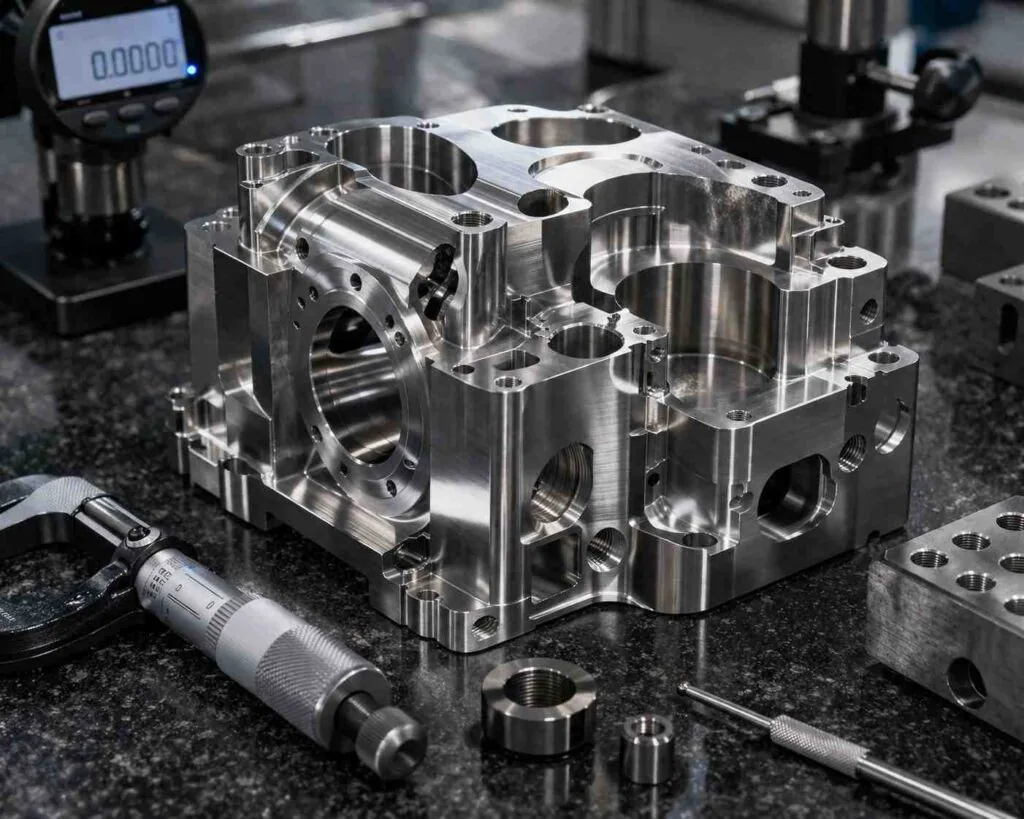
Обработка на ЧПУ: матрица качества
| Параметр качества | Стандартная процедура | Статистический контроль |
|---|---|---|
| Точность размеров | Наладка / процесс / окончательная проверка | Заявлен SPC по 28 основным размерам |
| Геометрический допуск | Согласованный контроль компонентов на КИМ | Целевой Cpk ≥1,67 определяется заранее |
| Шероховатость поверхности | Профилометр по плану выборки | Карты Ra с контрольными границами |
| Положение элементов | Многонаправленная КИМ | Заявленное соответствие положения: 99,94% |
Технологии управления процессом
Прецизионная токарная обработка и требования продольного точения
Заявленные показатели за скользящие двенадцать месяцев
Проверки продольного точения
- Соосность направляющей втулкиКаждые 4 часа: заявлено ±0,0001″
- Биение пруткаПодача прутка: заявлено <0,0005″
- Мониторинг микроинструментаЗаявлено обнаружение прогиба 0,0001″
- Анализ управления стружкойДробление стружки: заявлено 99,5%
Контроль качества для многоосевого фрезерования на ЧПУ с высокой точностью
Подтверждения многоосевой обработки
Контроль сложной геометрии
- Анализ свободных поверхностейСканирование ≥250 точек
- Процедуры для лопаток и рабочих колёс22 специальных цикла
- Документация пресс-форм и оснасткиПолость/сердечник совмещены с точностью 0,005 мм
- Прогиб тонких стенокМаксимальная деформация 0,025 мм
Прецизионные детали:протокол расширенного контроля
Статистика соответствия допускам
Семь стадий контроля
- Сначала оцените риск деформации.
- 2. Измерение первого образца — Полная программа КИМ12 часов · Более 850 точек
- 3. Проверка при производстве — Почасовой контроль характеристик45 характеристик
- Тепловое равновесие до критических измерений.
- Окончательный контроль согласованных характеристик.
- 6. Функциональное испытание— Валидация по требованиям заказчикаПо спецификации
- 7. Проверка упаковки — Упаковка в контролируемой средеСтерильность валидируется и согласуется явно
Материалы и прослеживаемость
Эмпирическая база данных обработки материалов.
База материалов MW+
Система прослеживаемости
- Цифровое отслеживание партийМатериалы по согласованному плану
- Прослеживаемость через QRИдентификатор детали при необходимости
- От плавки до станкаЗаявлено 57 параметров на партию
- Управление номерами плавокРаздельное хранение по требованиям
Программа качества Ti-6Al-4V
- Контроль альфированного слояМаксимальная глубина <0,025 мм
- Водородное охрупчиваниеЗаявлены ежеквартальные проверочные испытания
- Микроструктурный анализЗаявлена выборка 20% партий
- Корреляция с усталостным ресурсомЗаявленная корреляция обрабатываемости 87%
Контроль медицинских полимеров
- Подтверждение биосовместимости:USP VI по согласованным марке и плану
- Контроль влажности:PEEK/ULTEM: заявлено <0,02%, проверить марку
- Валидация стерилизации:согласованные циклы для изделия
- Испытания ползучести и релаксации:1 000 часов, если предусмотрено
Статистическое управление процессом
SPC значимых серийных характеристик.
Возможности за двенадцать месяцев
| Область услуги | Средний Cp | Средний Cpk | % с Cpk ≥1,33 | % с Cpk ≥1,67 |
|---|---|---|---|---|
| Обработка на ЧПУ | 1.85 | 1.72 | 99.2% | 94.7% |
| Прецизионное точение | 1.92 | 1.81 | 99.6% | 96.3% |
| Пятиосевое фрезерование | 1.78 | 1.65 | 98.9% | 92.4% |
| Продольное точение | 1.95 | 1.83 | 99.8% | 97.1% |
| Прецизионные детали | 1.96 | 1.87 | 99.9% | 98.2% |
Прогнозная аналитика качества
- 94%Прогноз ресурса инструмента
- 0,005 ммТепловая компенсация за 8 часов
- 87% Снижение повторяющихся дефектов
- 1200+ Предотвращённых несоответствий в год по внутренним данным
Документация и анализ качества
Контроль качества с согласованными размерными протоколами и сертификатами.
Измерения: размерные протоколы
- Измеренные значения согласованных критических размеров
- Цветовые карты сложной геометрии 3D
- Статистическая сводка разброса в партии
- Сравнение с номиналами и допусками
Анализ данных
- Возможности процесса Cp/Cpk
- Неопределённость измерения и применимые положения ISO/IEC 17025
- Корреляция со свойствами материалов
- Тенденции нескольких партий
Подтверждения соответствия
- Записи контроля критических характеристик
- История несоответствий за двенадцать месяцев
- Корректирующие действия, если применимо
- Сертификаты материалов и протоколы испытаний
Цифровая передача
- Портал и хранение семь лет по согласованию
- Интеграция данных через API, если предусмотрено
- Предупреждения об аномальных тенденциях
- Состояние производства
Панель качества
Производственные показатели в общей информационной системе:
- Мониторинг: заявлено более 220 периодически обновляемых показателей
- Анализ тенденций: заявлена скользящая история за 36 месяцев
- Оценивайте риски по проверяемым критериям.
- Согласуйте доступность и обмен документами.
Путь улучшения качества
Качество MW+ постоянно развивается.
Программа развития качества MW+
Развитие показателей
Управление рисками: четыре уровня резерва
Определите альтернативные процедуры при отказах и перебоях.
Основные системы качества
Проверки процесса для обнаружения дефектов.
Вторичный контроль
При необходимости сравните альтернативные методы.
Третичная валидация
Независимые внешние испытания для ответственных применений.
Четвёртый уровень
Согласуйте критерии с заказчиком.
Метрологическая непрерывность
- Резервные системы: альтернативные возможности критических измерений
- Альтернативные методы: подходящие процедуры для каждой критической характеристики
- Срочная калибровка: заявленный ответ за четыре часа при метрологических отказах
- Планируйте резервное копирование и восстановление данных качества.
Вопросы о контроле качества
Ответы о допусках, измерениях и документах MW+.
Что включают координатные измерения деталей?
Заданные характеристики, базы и подходящее закрепление.
Программа должна учитывать геометрию и требования.
Согласуйте формат протокола и состояние детали.
Координатные измерения деталей требуют согласованных баз, доступа и неопределённости измерения.В чём разница между допуском и неопределённостью?
Допуск определяет разрешённый диапазон характеристики.
Неопределённость относится к результату измерения.
Поэтому метод и допуск должны быть совместимы.
Когда нужны первые образцы?
Они подтверждают выполнение спецификации перед серией.
Определите характеристики, документы и ответственного за утверждение.
Изменения геометрии или производства могут потребовать повторных образцов.
Как согласовать прослеживаемость?
Свяжите плавку, партию, артикул и протокол.
Добавьте идентификацию и сроки хранения.
Согласуйте документы по отрасли и заказу.
Что происходит при несоответствии?
Его документируют, технически оценивают и согласуют до использования.
Определите ответственность и правила утверждения при заказе.
Доработка и отступления требуют утверждённых критериев.
Как понимать документы качества
Руководства по измерениям и утверждению с производственные возможности и сведениями обкомпания MW+.
Как читать протоколы КИМ
Значение столбцов и проверка по чертежу.
Прочитать руководство на английскомКоординатная метрологияЧто измеряет КИМ на деталях ЧПУ
Функции и ограничения координатных измерений.
Прочитать руководство на английскомПервые образцыПервое изделие — FAI
Проверки первой детали и положения AS9102.
Прочитать руководство на английскомнормыСравнение ISO 9001, AS9100 и IATF 16949
Области сертификации и требования проекта.
Прочитать руководство на английскомпрослеживаемостьОт плавки до поставки
Как документы материалов сопровождают компонент.
Прочитать руководство на английскомСравнительные данныеКак понимать показатели дефектности ЧПУ
Статистическое толкование приёмки 99,7%.
Прочитать руководство на английскомПроверочный список закупщикаПроверка деталей до отправки
Проверки перед поставкой.
Прочитать руководство на английскомСнабжениеНормы контроля компонентов из Китая
Применимые документы и вопросы для уточнения при закупке.
Прочитать руководство на английскомРискКачество при внешнем производстве на ЧПУ
Причины несоответствий и раннее предупреждение.
Прочитать руководство на английскомИзмеримая документированная точность
Контроль качества с подходящими процессами и подтверждениями.
Согласуйте проверки, документацию и утверждения для применения.