Изготовление деталей машин
по чертежам
в Китае
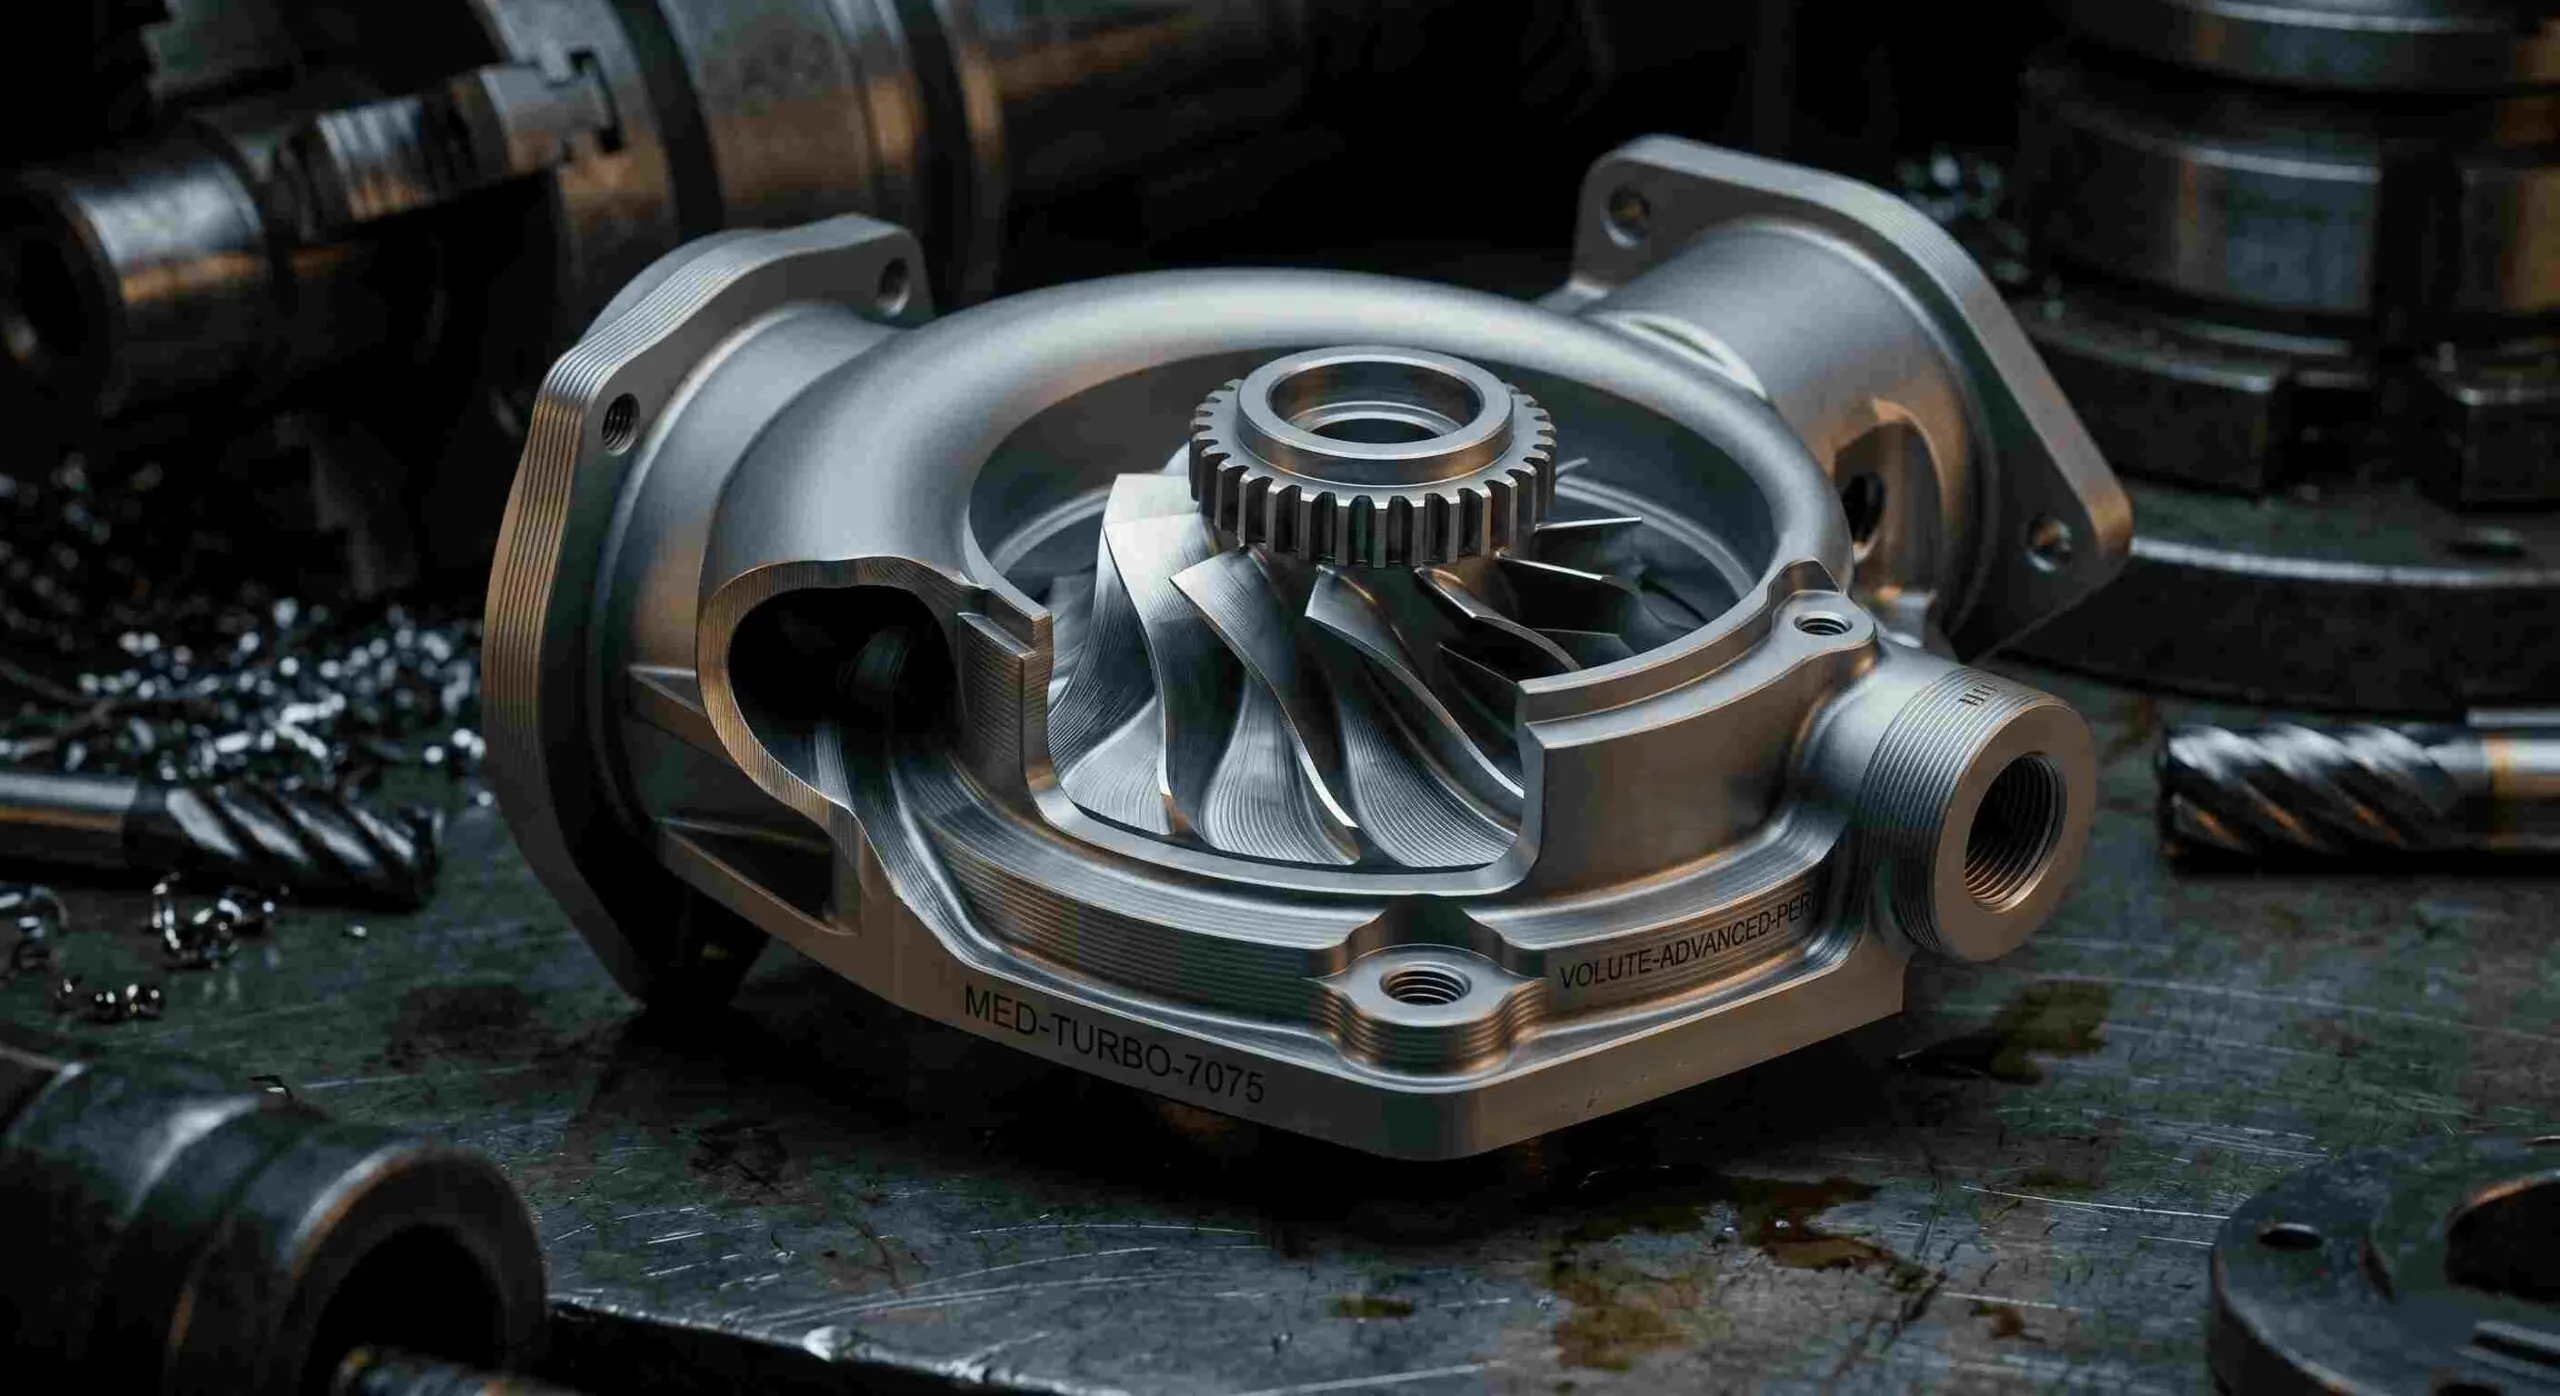
Изготовление деталей машин по чертежам: детали оборудования, корпуса и валы с применением обработкой на ЧПУ. Согласуем функцию, материал и критические размеры.
Изготовление деталей машин
в цифрах
MW+ предлагает обработкой на ЧПУ для авиационных, медицинских и промышленных заказчиков.
Изготовление деталей машин: производство от CAD до изделия
Прозрачный технический процесс для закупки.
Оснастка: загрузите CAD и спецификации
Отправьте CAD, допуски, материал, отделку и требуемые документы. Комплектующие согласуют с ответными деталями узла.
Бесплатный анализ DFM
Инженеры проверяют изготовимость, стоимость и размерные цепидля выявления рисков до производства.
Расчёт за 24 часа
Цены по количеству, сроки, сертификаты и требуемая отделка. Комплектующие поставляют по утверждённым чертежу и ревизии.
Подтвердите заказ
После утверждения предложения подтверждаем производственный план.
Комплектующие: обработка и SPC
Изготовление деталей машин с мониторингом размеров и согласованными Cp/Cpk.
Координатные измерения
Измерения и сертификаты документируются по плану.
Изготовление деталей машин: упаковка и доставка
Экспортная упаковка и EXW/FOB/CIF/DDP согласуются для более 50 стран.
Изготовление деталей машин: что мы производим
Прецизионное производство в Шэньчжэне с продольного точения для подходящих пальцев и валов.
Подрядное производство: чертёж и маршрут с понятной ответственностью.
Конструктор определяет функцию, поставщик — операции.
Оснастка согласуется с базами, отделкой и приёмкой.
Изготовление деталей машин для OEM: сборка и взаимозаменяемость.
Подрядное производство с ясно заданными посадками.
Поэтому оснастку оценивают также относительно ответных деталей.
Серийное производство компонентов по утверждённому чертежу и проверяемым критериям.
Заказывая изготовление деталей машин по чертежам, разделите образцы и повторные заказы: оснастка и контроль следуют реальной потребности.
- Укажите утверждённый чертёж и точную марку материала.
- Согласуйте функциональные размеры, поверхности и измерения.
- Определите образцы, количество и срок поставки.
Технический источник: ISO: принципы менеджмента качества. Источник объясняет общие принципы и не подтверждает сертификацию конкретного поставщика.
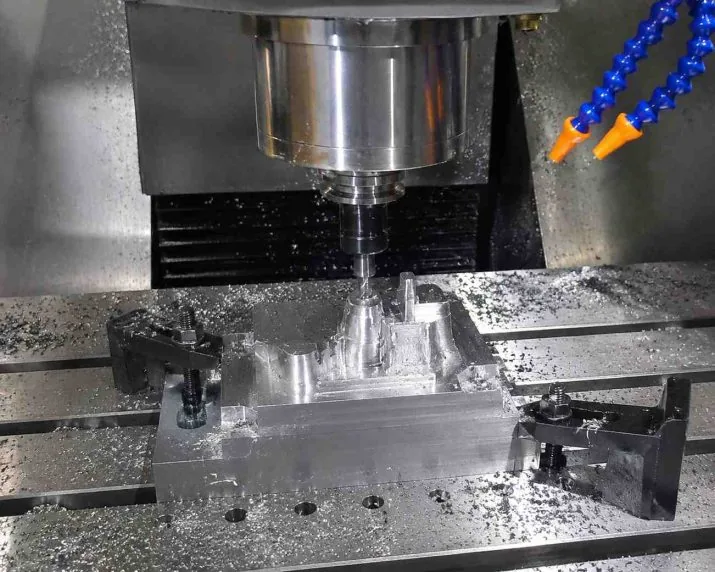
Фрезерованные механические компоненты
ISO 2768-m: допуски по размеру; узкие функциональные допуски согласуются отдельно.
Подробнее о фрезеровании на ЧПУ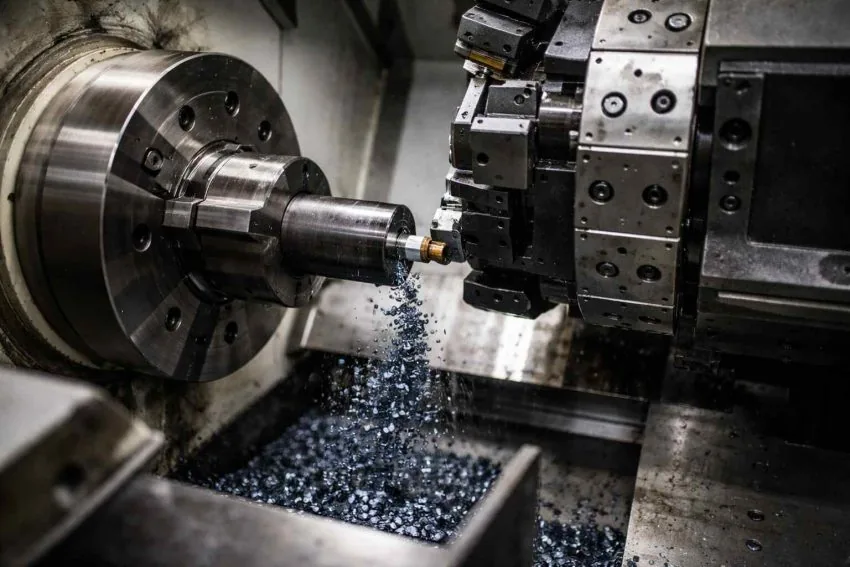
Точёные механические компоненты
Валы, втулки и клапаны с приводным инструментом для совмещённого фрезерования.
Подробнее о точении на ЧПУ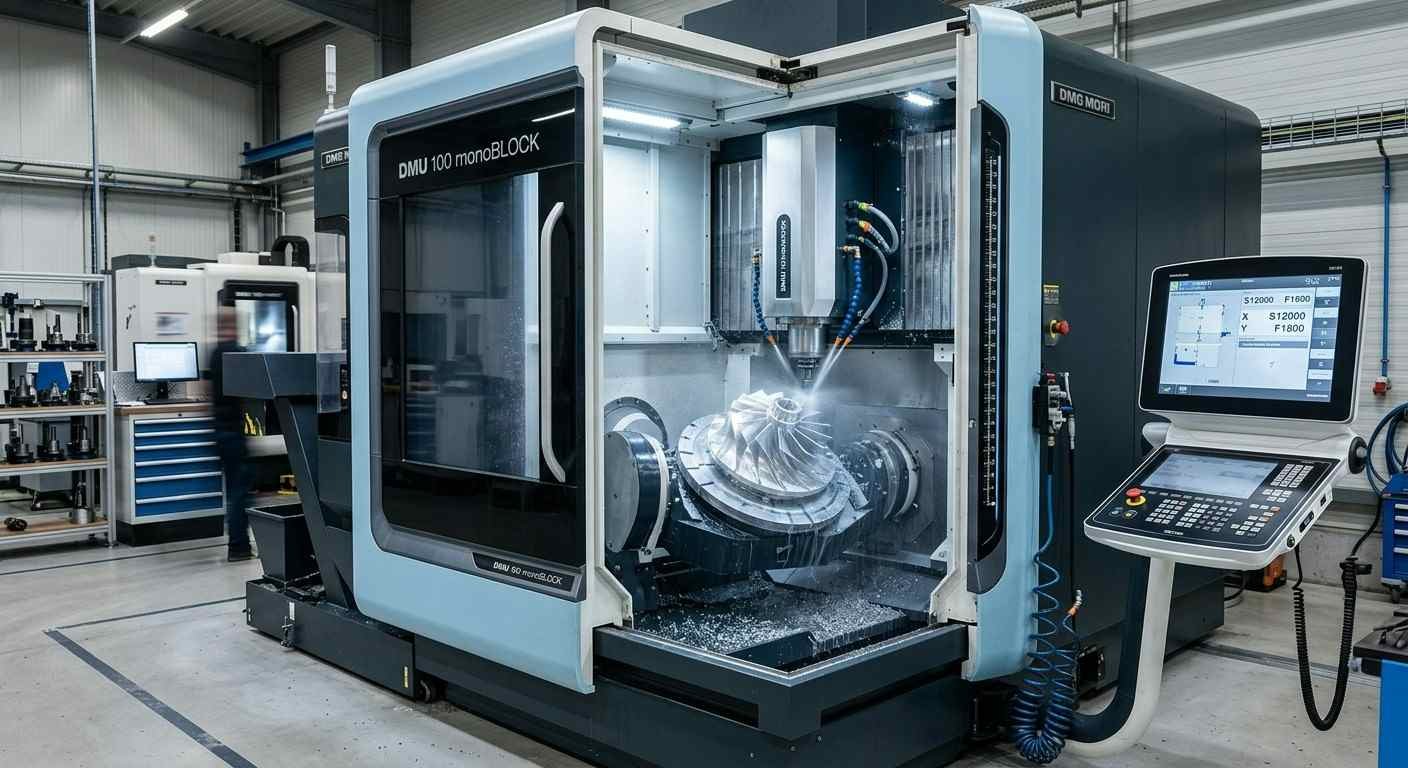
Изготовление деталей машин: многоосевая обработка и продольное точение
Сложные поверхности, рабочие колёса и Точёные контакты изготовляются на четырёх-/пятиосевых станках или автоматах продольного точения по геометрии.
Подробнее о многоосевой обработке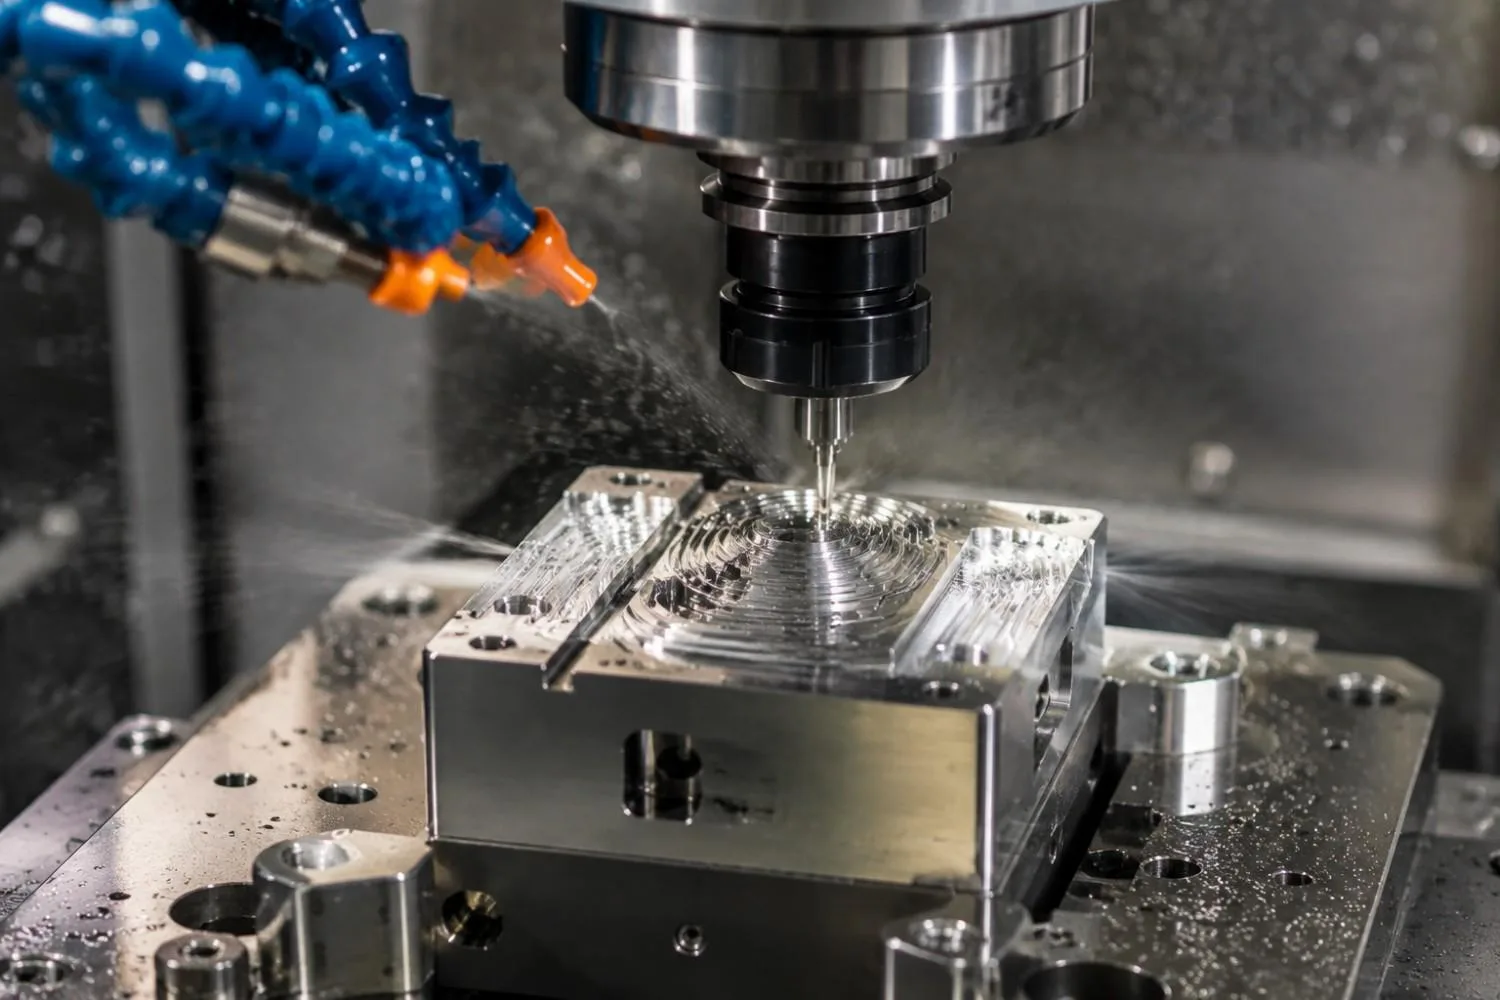
Компоненты микрообработки
Сверхточные детали с микроэлементами для имплантатов, разъёмов и электроники проверяются по проекту.
Подробнее о микрообработке
Изготовление деталей машин: электроэрозия и лазер
ЭЭО для закалённых проводников; лазер по материалу и толщине.
Подробнее об электроэрозии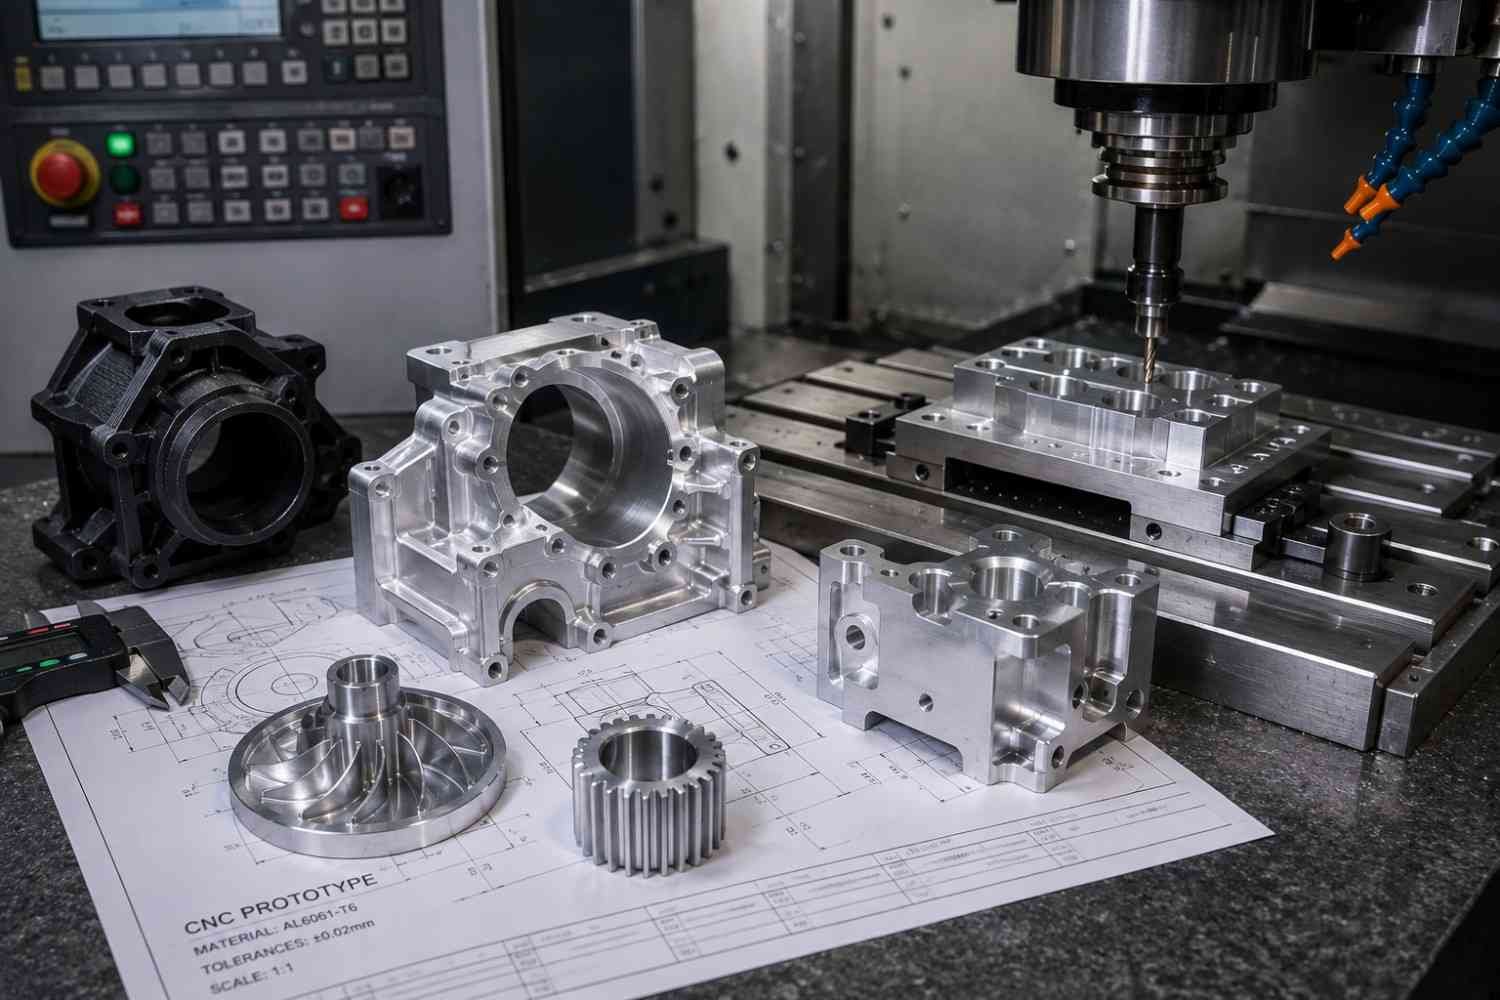
Изготовление деталей машин: прототипы и серии
Закрепление прототипа можно адаптировать к автоматизированным серийным циклам с мониторингом.
Подробнее о прототипированииСовременное изготовление деталей машин
Более 60 станков в Шэньчжэне — от Одновременная пятиосевая обработка до роботизированного производства с согласованным планом качества.
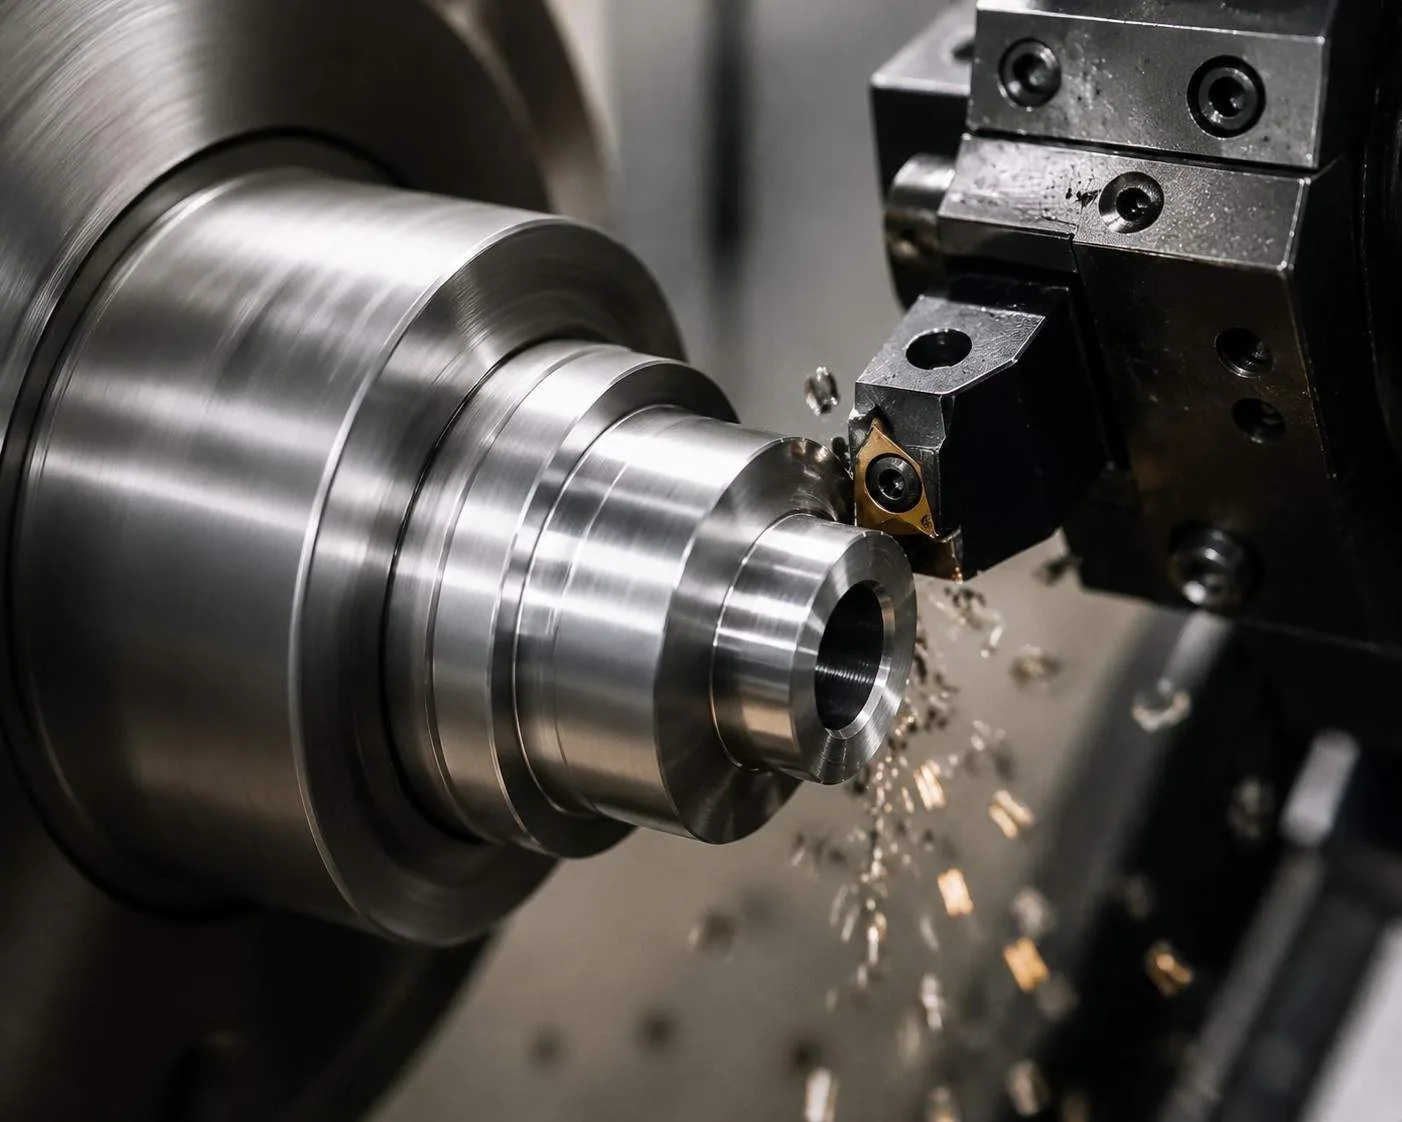
Одновременная пятиосевая обработка
Свободные поверхности и полости с меньшим риском ошибок переустановки.
Повторяемые партии
Паллеты и роботы поддерживают плановые ночные циклы.
Контроль с учётом сборки
Измерения по базам чертежа с согласованными протоколами.
Бесплатная поддержка DFM
Бесплатный DFM данных CAD.
Быстрое прототипирование
Прототипы из согласованного материала; сроки и серии подтверждаются.
Изготовление деталей машин: защита поверхностей
Защита отверстий и уплотнений, VCI и экспортные документы.
Изготовление деталей машин: когда выгодно снятие материала?
Изготовление деталей машин: совместимые интерфейсы
Критические требования часто сосредоточены в соединениях.
от ±0,001 до ±0,005 мм5 осейCpk ≥1,67Материалы по нагрузке
4140/17-4 для прочности, 6061/7075 для малой массы, Inconel для температуры; PEEK/316L по среде.
Ti-6Al-4VInconel 718PEEKЗапасные детали по заявкам
Программы и оснастка связаны с кодом изделия.
Один прототипБолее 500 000 серийных деталейРегулируемые требования необходимо уточнить
Системная сертификация и квалификация проекта дополняют друг друга.
AS9100DISO 9001NADCAPСогласованная документированная отделка
Ra 3,2 мкм после обработки; отделка 0,4/0,1 мкм подтверждается.
Ra 0,4 мкм по запросуRa 0,1 мкм после зеркального полированияДопуски, отделка и возможности процесса
Данные для конструкторов, закупщиков и службы качества.
Возможности по процессам
Шесть процессов| Процесс | Допуск | Шероховатость Ra | Максимальные размеры / диаметр | Обычный срок |
|---|---|---|---|---|
| Трёхосевое фрезерование на ЧПУ | ISO 2768-m: предельные отклонения зависят от размера | 3,2 мкм после механической обработки | 1 500 × 800 × 700 мм | Прототип за 3–5 дней · Серия за 10–15 дней |
| Пятиосевое фрезерование на ЧПУ | ±0,001 мм | 0,4 мкм после чистовой обработки | 1 000 × 800 × 600 мм | Прототип за 3–5 дней · Серия за 10–15 дней |
| Токарная обработка | ±0,005 мм | 1.6 μм | Ø1–800 мм: проверить подходящий станок | Прототип за 3–5 дней · Серия за 10–15 дней |
| Продольное точение | ±0,001 мм | 0,4 мкм после чистовой обработки | Прутки Ø1–32 мм | Прототип за 3–5 дней · Серия за 10–15 дней |
| Проволочная / прошивная электроэрозия | ±0,001 мм | 0,1 мкм после полирования | Закалённая сталь, твёрдый сплав | Прототип за 3–5 дней · Серия за 10–15 дней |
| Микрообработка | ±0,001 мм | 0.4 μм | Элементы <1 мм | Прототип за 3–5 дней · Серия за 10–15 дней |
Варианты отделки
Восемь видов отделки| Поверхность | Результат | Стандартный уровень | Дополнительные сроки |
|---|---|---|---|
| После механической обработки | Ra 0,8–3,2 мкм, видимые следы инструмента | — | Нет |
| Струйная обработка стеклошариками | Равномерная матовость, Ra 1,0–2,0 мкм | — | +1 день |
| Анодирование типа II/III | Оксидный слой 10–50 мкм | MIL-A-8625 | +2–3 дня |
| Гальваника (Zn/Ni/Au) | Металлический слой 5–25 мкм | RoHS | +2–4 дня |
| Пассивация / электрополирование | Удаление свободного железа или микрозаусенцев в зависимости от процесса | ASTM A967 / B912 | +1–2 дня |
| Зеркальное полирование | Оптическая отделка, Ra <0,1 мкм требует проверки | Класс N4 | +3–4 дня |
| Порошковая окраска | Термореактивное покрытие 60–120 мкм | ASTM D3359 | +2–3 дня |
| Лазерная маркировка | Логотипы, серийные номера и двумерный Data Matrix | UDI по спецификации | В тот же день при согласовании |
Таблица общих допусков ISO 2768
По номинальному размеруДопустимые отклонения по размерному диапазону.
| Номинальный размер | Точный — ISO 2768-f | Средний — ISO 2768-m | Высокая точность MW+ по согласованию |
|---|---|---|---|
| 0,5–3 мм | ±0.05 | ±0.10 | ±0.010 |
| >3–6 мм | ±0.05 | ±0.10 | ±0.010 |
| >6–30 мм | ±0.10 | ±0.20 | ±0.015 |
| >30–120 мм | ±0.15 | ±0.30 | ±0.020 |
| >120–400 мм | ±0.20 | ±0.50 | ±0.025 |
| >400–800 мм | ±0.30 | ±0.80 | ±0.050 |
±0,001–0,005 мм для критических размеров со специальным процессом.
Геометрические допуски и метрология
ASME Y14.5Материалы и достижимые допуски
Более 70 материалов и согласованные сертификаты: алюминий, Inconel и PEEK.
Правила проектирования: посадки, резьбы, пазы и толщина
Интерфейсы часто определяют работу узла.
| Характеристика | Экономичный стандарт | Возможно после проверки | Причина ограничения |
|---|---|---|---|
| Посадка гнезда подшипника | H7 | H6 | H6: возможная чистовая расточка и отдельный контроль. |
| Посадка вала в подшипнике | h6 | h5 | h6 возможно получить точением; h5 может потребовать шлифования в зависимости от диаметра. |
| Натяг посадки | 0,02–0,05 мм при Ø25 | По проекту, с измерением обеих ответных деталей | Натяг проверяют для исключения проворачивания или деформации. |
| Соосность вала и отверстия | Полное биение 0,02 мм | Полное биение 0,005 мм | Обработка двух элементов в одном закреплении может помочь; см. Токарная обработка. |
| Плоскостность болтовых поверхностей | 0,05 мм / 100 мм | 0,01 мм после шлифования или притирки | Выступы нарушают герметичность; шлифование выполняется отдельно. |
| Толщина стенки — металлы | 0,8 мм | 0,5 мм | Тонкие стенки: профильные кулачки и лёгкие проходы. |
| Внутренний радиус | 1,0 мм | 0,5 мм | Внутренний радиус по глубине и доступу. |
| Резьбы | M2 – M48 | M1,6 и NPT / BSP / UNC / UNF | Глубина резьбы согласуется с учётом риска и стоимости. |
| Ширина шпоночного паза | DIN 6885 | Допуск ширины ±0,015 мм | Базирование по наружному диаметру для совмещения паза. |
| Канавка уплотнительного кольца | Размеры по применимой ISO 3601 | Ra 0,8 мкм на стенках канавки | Ресурс зависит от размеров, отделки и материала уплотнения. |
| Глубина отверстия | 4 диаметра | 10 диаметров при глубоком сверлении | Глубокие отверстия: стружка, прерывистые циклы и охлаждение. |
| Элемент менее Ø1 мм | — | Ø0,2 мм | Доступно как Микрообработка; недоступные фрезе элементы могут потребовать Электроэрозионная обработка. |
Посадки по ISO 286. Отправьте STEP или IGES нашим инженерам производства . За 24 часа после получения полных данных вы получите рекомендации DFM по специальным требованиям и их стоимости.
Механические компоненты для разных отраслей
Точность для авиации, медицины и электроники.
Авиация и оборона
Титановые и авиационные компоненты; AS9100D и прослеживаемость согласуются.
Медицинские изделия
Медицина: специальные материалы, документы и валидация.
Автомобили и электротранспорт
Двигатели, аккумуляторы и трансмиссии с согласованными возможностями процесса.
Промышленность и электроника
Гидравлика и разъёмы с микроэлементами, требующими проверки.
Детали машин нашего производства
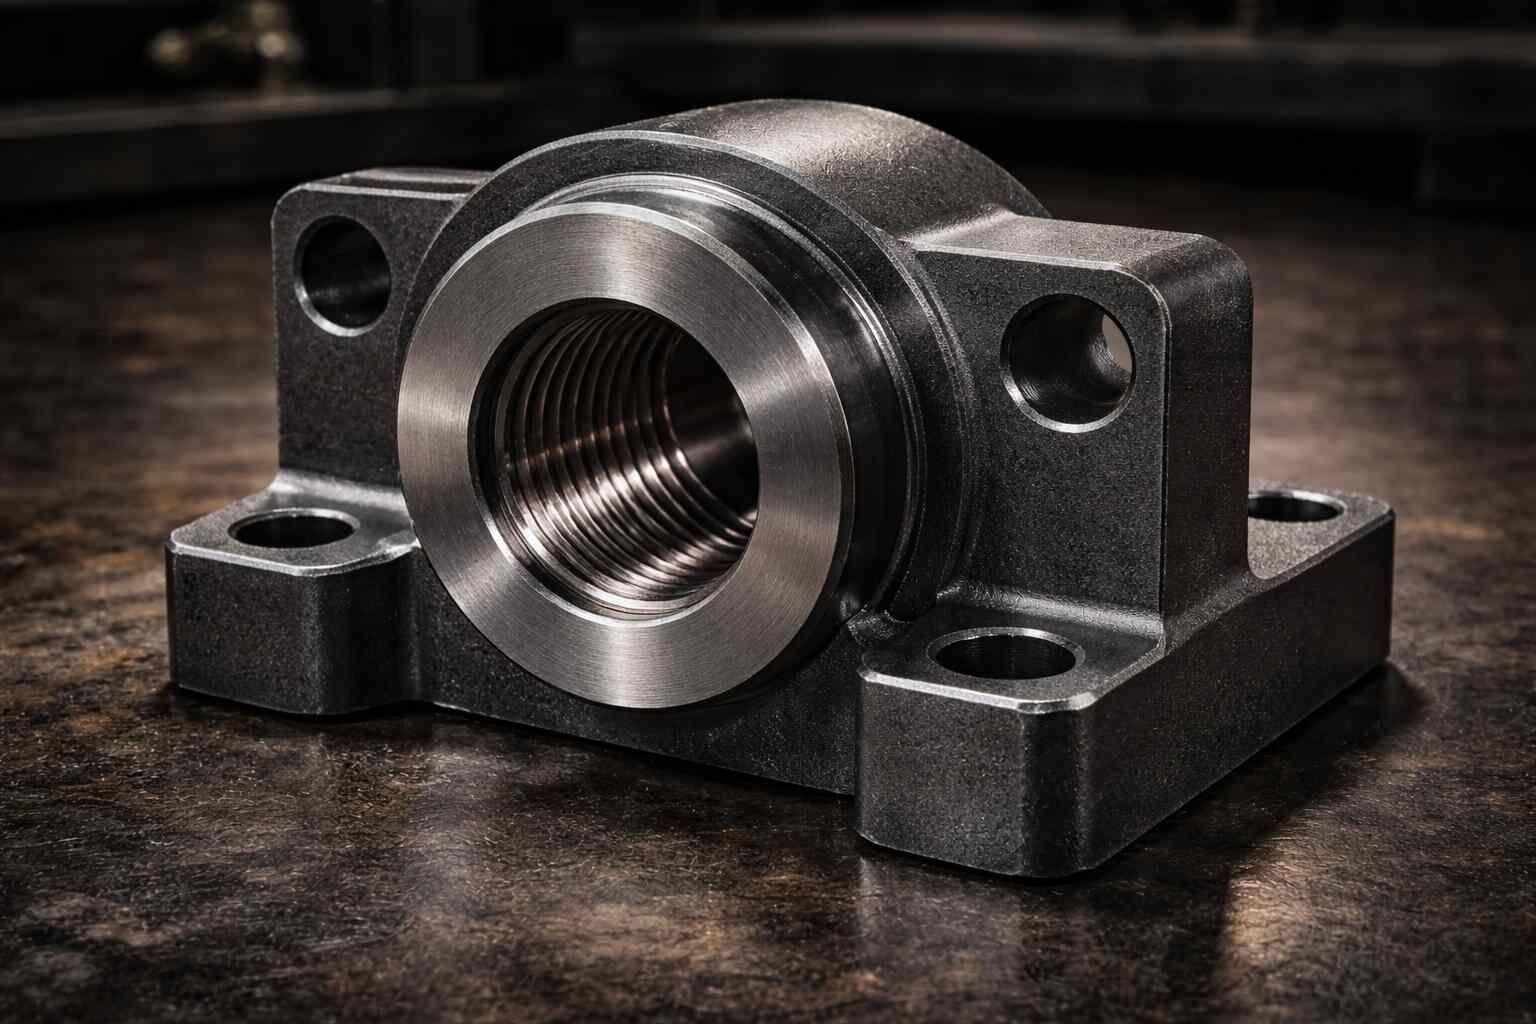
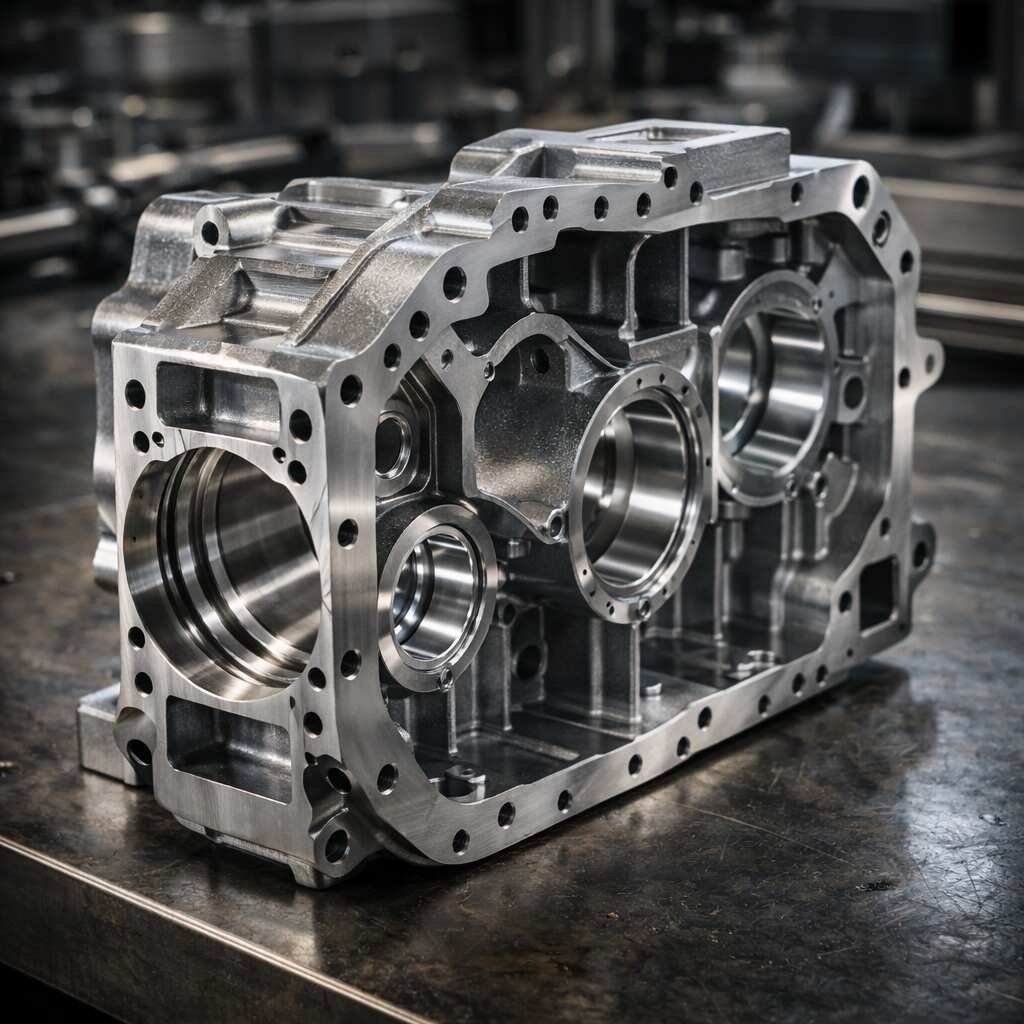
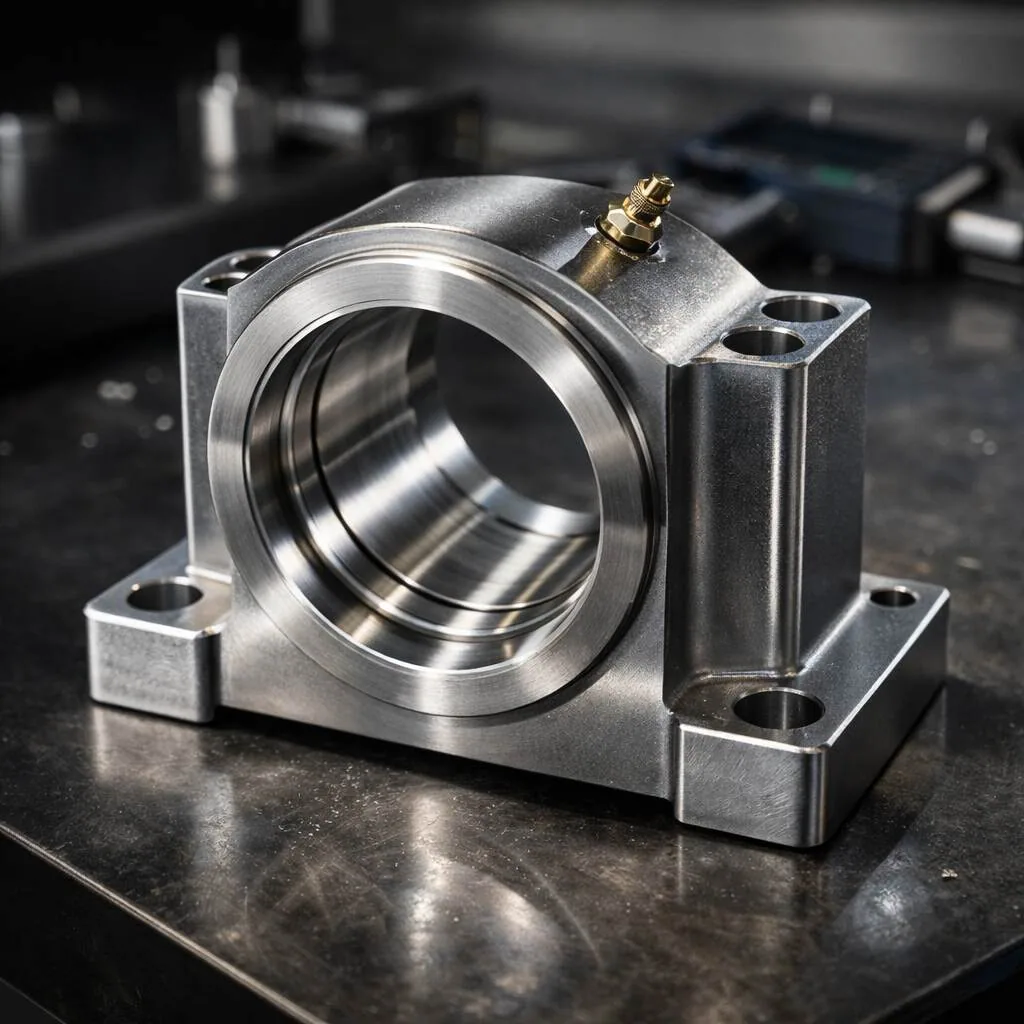
Детали машин и прецизионные детали из Шэньчжэня: корпуса, трансмиссии и опоры по чертежам.
квалифицированные операторы
MW+ — изготовление деталей машин
в Шэньчжэне, Китай
С основания в 2015 году в Шэньчжэне MW+ MetalWorks Plus работает как поставщик механических компонентов с заводом 15 000 м² в Guangming и авиационными, медицинскими, автомобильными и промышленными заказчиками в более чем 50 странах.
ISO 9001 · AS9100D · NADCAP: проверить область действия и срок
Качество и прослеживаемость по проекту.
Прототипы за 3–5 дней · Предложение за 24 часа
Бесплатная консультация DFM вместе с предложением, без обязательств.
Международная доставка — 50 стран
Логистика для Европы, Америки, Японии и Австралии.
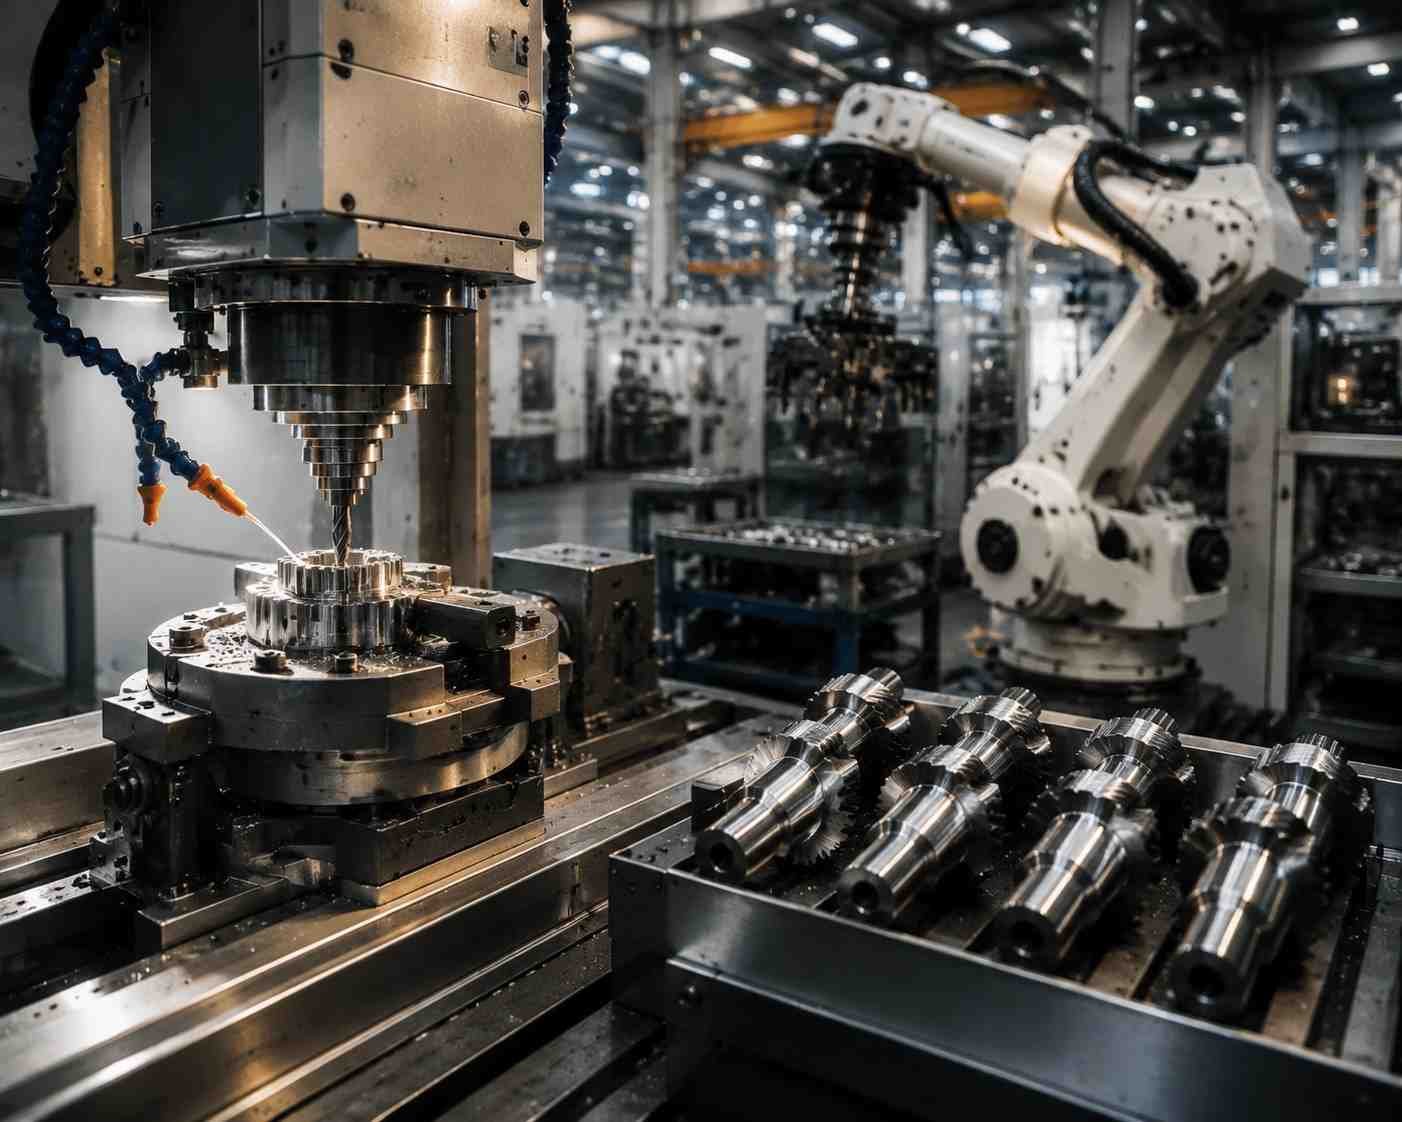
Непрерывная автоматизированная обработка
Роботизированное изготовление деталей машин по плану.
Контроль перед отправкой
Отверстия, соосность, плоскостность и резьбы влияют на функциональное сопряжение.
Отверстия, уступы и сопрягаемые поверхности
Контроль на КИМ критических размеров по базам чертежа.
Координатная метрология ZeissОриентация на базыПротокол по каждому элементуСоосность и биение валов
Валы проверяются подходящими методами, при необходимости между центрами.
БиениеМежду центрамиМониторинг SPCВозможности на протяжении партии
SPC и целевой Cpk ≥1,67 при согласовании.
Cpk 1,67FAI по AS9102Согласованный окончательный контрольЧто могут ожидать закупщики
Производственные и логистические записи для оценки поставки.
Отзывы авиационных, медицинских и промышленных проектов.
Подтверждённая отправка с согласованными DDP/DAP.
Критические размеры проверены по базам чертежа.
Заявленные внутренние данные; рекомендации заказчиков по запросу.
Обсудить с инженерами производства
Контакты для Америки, Европы и Азиатско-Тихоокеанского региона.
Вопросы о производстве
Допуски, материалы, сроки и документация производства MW+.
Что включает изготовление деталей машин по чертежам?
Чертёж определяет поставляемый компонент.
Он задаёт геометрию, материал, допуски и поверхности.
Заказ дополняет контроль и упаковку.
Изготовление деталей машин: сначала утвердите уточнения.
Серийное производство компонентов требует утверждения первого образца и плана повторных поставок.Как правильно указать посадки?
Задайте систему, функциональные поверхности и базы.
Добавьте ответную деталь и состояние поставки.
Обработка и покрытия учитываются в заданных конечных размерах.
Когда выгодна специальная оснастка?
Зависит от геометрии, партии, повторных заявок и контроля.
Она может улучшить совмещение и повторяемость, но требует подготовки.
Поэтому оцените стоимость по всей потребности проекта.
Можно ли заказать запасную деталь по образцу?
Образец не всегда определяет номинальный размер.
Нужно уточнить износ, материал и функцию.
Утвердите восстановленную спецификацию до производства.
Какие документы нужны для серии?
Утверждённый чертёж, код, ревизия и план приёмки.
Добавьте утверждение образцов, правила изменений и сертификаты.
Так повторные заказы и несоответствия останутся прослеживаемыми.
Практический опыт команды MW+ в Шэньчжэне с 2015 года.
Ваши компоненты, изготовленные точно
Полные данные CAD: бесплатные предложение и DFM за 24 часа с согласованными сроками.