Электроэрозионная обработка
проволокой и прошиванием
Электроэрозионная обработка проводящих материалов и сложных профилей с обработкой на ЧПУ в качестве дополнения. MW+ проверяет геометрию, отделку и контроля качества.
Электроэрозионная обработка: проволочная резка и сверление
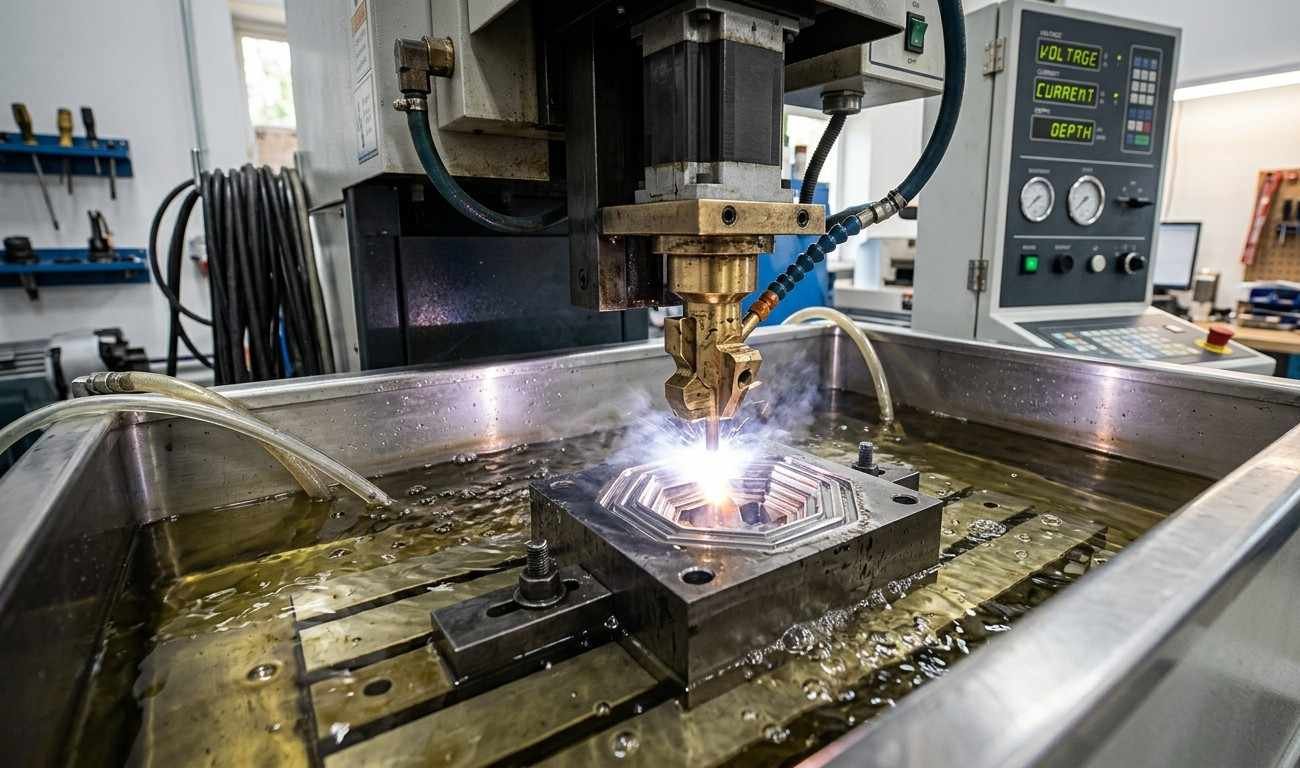
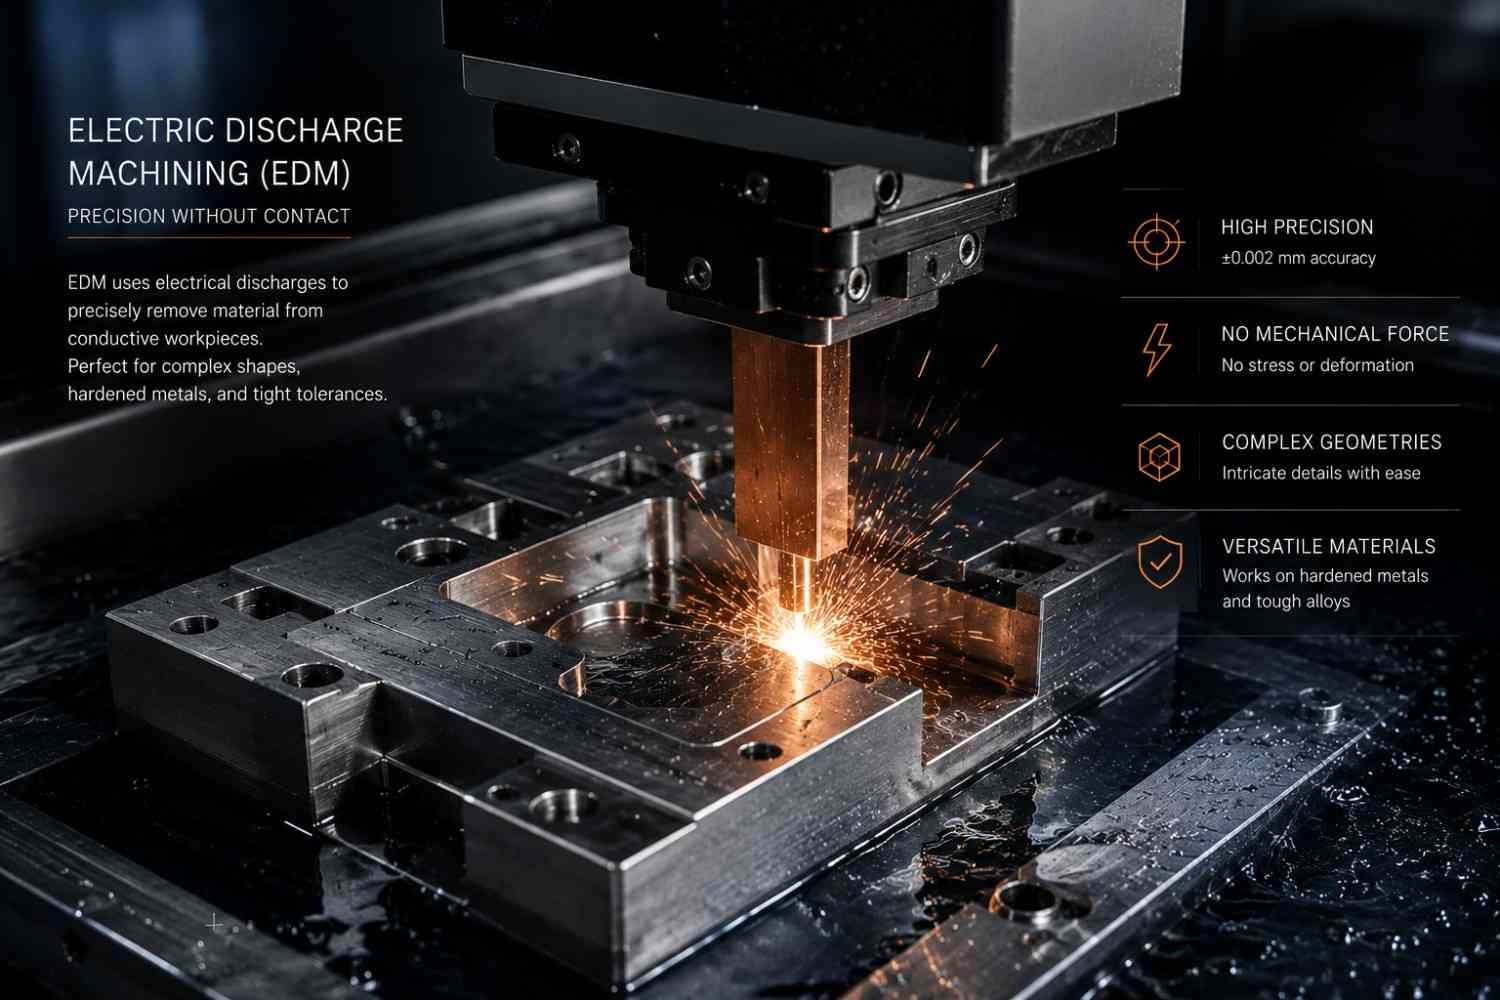
Электроэрозионная обработка управляемыми разрядами без режущей кромки.
Проволочная электроэрозионная обработка
Латунная/медная проволока для контуров в проводниках: руководство по принципу проволочной ЭЭО.
Прошивка фасонным электродом
Прошивание воспроизводит электрод в проводящем материале: сравнение проволочной и прошивной ЭЭО.
Стартовые отверстия и микроотверстия ЭЭО
Трубчатые электроды для подходящих отверстий; малые элементы оценивают совместно с микрообработки.
Электроэрозионная обработка: производство и компоненты
Sodick и Makino в Шэньчжэне; характеристики подтверждаются для проекта. Проволочная резка требует сквозного доступа и подходящего закрепления.
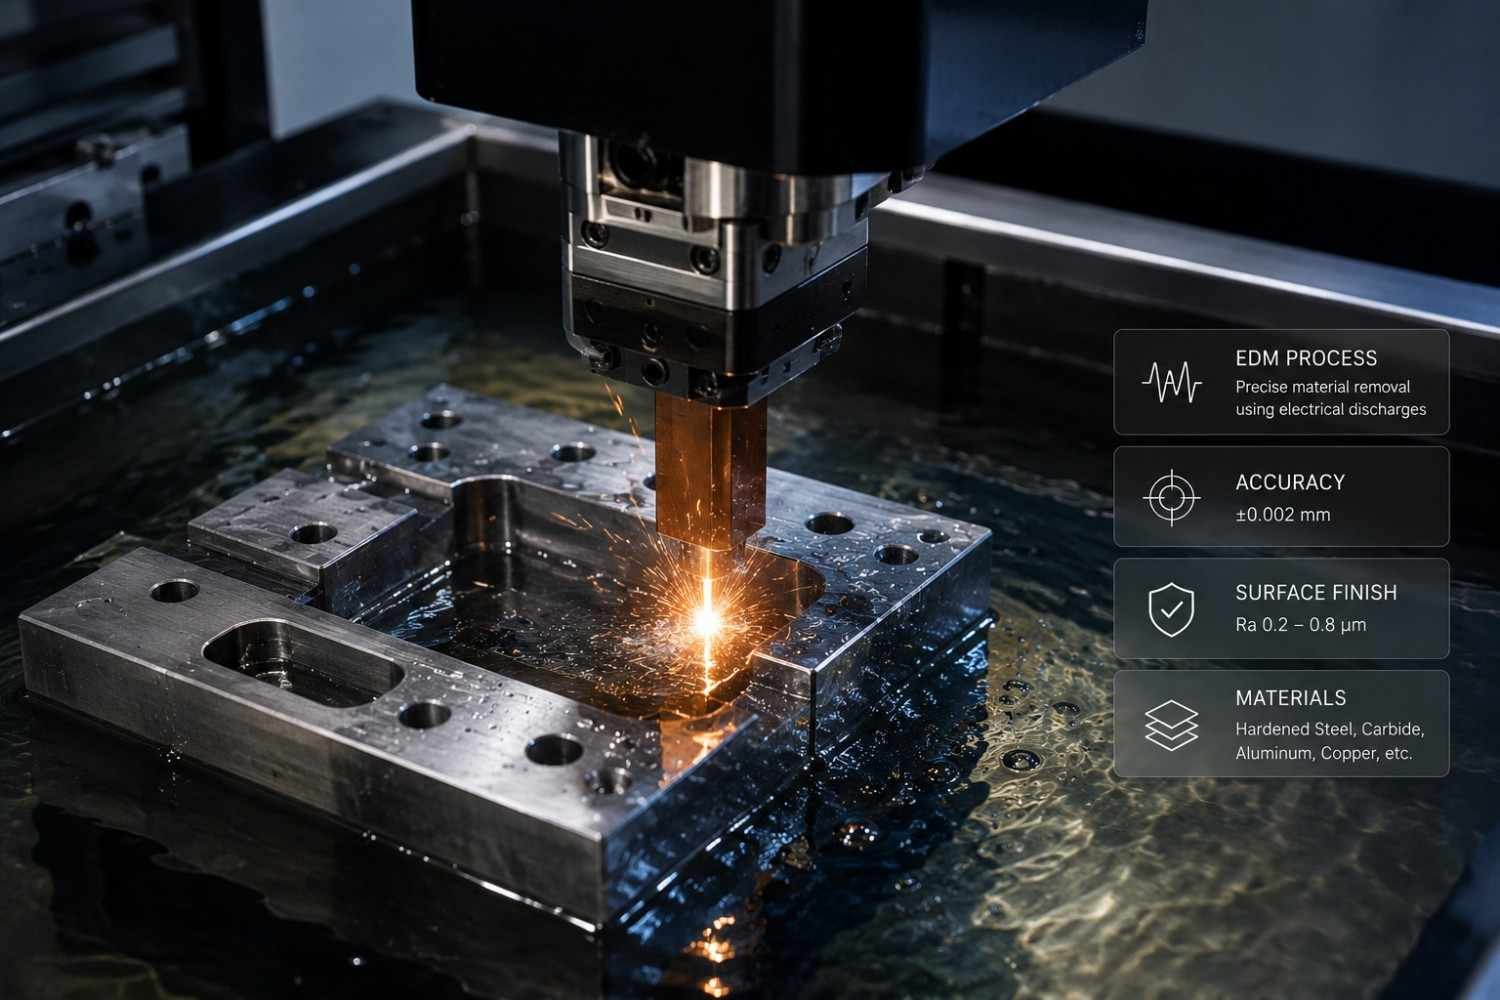
Электроэрозионная обработка: почему выбирают MetalWorksPlus
MetalWorksPlus координирует электроэрозионную обработку и техническую поддержку промышленных проектов.
Электроэрозионная обработка: что мы изготовляем
Примеры из наших ячеек ЭЭО.
Последовательные и вырубные штампы
Матрицы и пуансоны после закалки ориентировочно до 58–65 HRC. Прошивка требует согласования электрода, износа и состояния поверхности.
Полости и вставки литьевых пресс-форм
Полости и рёбра с фасонными графитовыми/медными электродами.
Электроэрозионная обработка: охлаждающие отверстия и сопла
Отверстия и сопла в труднообрабатываемых проводящих материалах.
Электроэрозионная обработка: твердосплавные матрицы и инструмент
Твёрдый сплав с согласованными режимами и поверхностью.
Электроэрозионная обработка: колёса, шлицы и фасонный инструмент
Протяжки и зубчатые профили из закалённой быстрорежущей стали.
Электроэрозионная обработка: оснастка и контакты
Оснастка, выводные рамки и контакты могут дополняться точёных контактов.
Электроэрозионная обработка: ориентировочное сравнение поставщиков
Для пресс-форм, твёрдого сплава и Inconel сравните возможности ЭЭО и дополнительные операции в разделе собственных производственных возможностей.
| Критерии оценки | MetalWorksPlus | Другой подрядчик, условный пример |
|---|---|---|
| Специализация в ЭЭО | ✓ Внутренняя проверка DFM заявки | Техническая проверка согласуется |
| Изготовление электродов | ✓ Собственное проектирование и обработка на ЧПУ | Возможно внешнее изготовление, сроки уточняются |
| Закалённая сталь и твёрдый сплав | ✓ Стали до 65 HRC; твёрдый сплав до 90 HRA после проверки | Диапазон зависит от поставщика |
| ЭЭО Inconel и суперсплавов | ✓ Опыт с Inconel 718, Hastelloy и Waspaloy | Опыт проверяется для материала |
| Размерная документация | ✓ Протоколы Zeiss и AS9102 FAIR по запросу | Объём отчёта определяется заранее |
| Минимальное количество | ✓ От одной детали до серии | Минимум заказа и оснастка уточняются |
| Ответ на заявку | ✓ Ответ в течение 24 часов после полных данных | Ориентировочно 2–5 рабочих дней |
| Сертификация | ✓ Заявленная сертификация: проверить копии и область действия | Зависит от завода |
Электроэрозионная обработка: этапы маршрута
От CAD до поставки с согласованными измерениями.
Электроэрозионная обработка: технические характеристики
Контролируется метрологией Zeiss Contura
Ra <0,1 мкм после полирования требует проверки
Совместимые электропроводящие сплавы
Ночные циклы без постоянного оператора
Электроэрозионная обработка: допуски и метрология
Прослеживаемые измерения и FAI AS9102 по согласованию.
Проволочная электроэрозия для доступных сквозных профилей.
Электроэрозионное прошивание фасонным электродом для полостей.
Поэтому сначала оцениваем стартовые отверстия и базы.
Электроэрозионная обработка деталей на заказ: укажите состояние материала.
Проволочная электроэрозия и прошивание требуют разного инструмента и доступа.
Обработка закалённых металлов с согласованными поверхностью и последующими процессами.
Для электроэрозионной обработки деталей на заказ укажите углы и конечную шероховатость.
Так команда совместно оценит изготовление и контроль.
Обычная ЭЭО применяется к электропроводящим материалам.
- Укажите утверждённый чертёж и точную марку материала.
- Согласуйте функциональные размеры, поверхности и измерения.
- Определите образцы, количество и срок поставки.
Технический источник: FANUC: принципы проволочной электроэрозии. Источник объясняет общие принципы и не подтверждает сертификацию конкретного поставщика.
| Процесс ЭЭО | Стандартный допуск | Возможности высокой точности | Шероховатость Ra | Типовые применения |
|---|---|---|---|---|
| Проволочная резка — WEDM Sodick AQ750L |
±0,01 мм | ±0,001–0,005 мм (0,0002″) | 0.2 – 0.8µм | Матрицы, зубчатые колёса, шлицевые профили и вырубные плиты |
| Электроэрозионное прошивание Makino EDAF3 |
±0,015 мм | ±0,008 мм | 0.4 – 1.2µм | Полости пресс-форм, глухие карманы, каналы и медицинская оснастка |
| Электроэрозионное сверление Высокая скорость |
±0,02 мм | ±0,01 мм | 0.8 – 1.6µм | Охлаждающие отверстия, сопла и микроотверстия в суперсплавах от Ø0,1 мм после проверки |
| Геометрические допуски — положение Протокол первого изделия AS9102 |
±0,01 мм | ±0,001–0,005 мм | — | Авиационные и медицинские компоненты, прецизионная оснастка |
Согласованные характеристики измеряются калиброванными прослеживаемыми приборами.
Материалы для нашей прецизионной электроэрозионной обработки
Проводимость, геометрия и отделка определяют процесс; обработкой на ЧПУ дополняют совместимые элементы.
Электроэрозионная обработка: стали для штампов и инструмента
Матрицы после закалки до 58–65 HRC в зависимости от марки.
Электроэрозионная обработка: титан и суперсплавы
Электроэрозионная обработка совместимых контуров в никелевых сплавах.
Твёрдые сплавы и проводящая керамика
Износостойкие компоненты; керамика — только совместимых проводящих марок.
Медь, латунь и сплавы
Электроды и разъёмы с учётом совместимости процесса.
Нержавеющие стали
Медицинские компоненты с прослеживаемостью; биосовместимость валидируется для изделия.
Быстрорежущие стали
Протяжки после закалки для ограничения последующих деформаций.
Станки для вашего компонента
ЭЭО в специализированной ячейке.
| Станок | Процесс | Допуск требует подтверждения | Шероховатость Ra | Типовые операции |
|---|---|---|---|---|
| Sodick AQ750L Проволочная резка с погружением |
Проволока Ø0,02–0,30 мм | ±0,001–0,005 мм | 0.2 – 0.8 µм | Матрицы и конические профили до ±30° после проверки изготовимости. |
| Makino EDAF3 Прошивной станок |
Обработка графитовыми или медными электродами | ±0,008 мм | 0.4 – 1.2 µм | Полости, глухие карманы, рёбра, надписи и логотипы |
| Ячейка быстрого сверления Пятиосевое позиционирование |
Микросверление вращающимся трубчатым электродом | Позиция ±0,01 мм | 0.8 – 1.6 µм | Микроотверстия от Ø0,1 мм; большие отношения глубины к диаметру требуют проверки. |
| Изготовление электродов Собственное производство на ЧПУ |
Фрезерование графитовых и медных электродов | Спроектированы под полость | — | Электроды для черновой/чистовой обработки; хранение согласуется. |
| Zeiss Contura Метрология |
Размерные измерения · Keyence IM-7030 · Mitutoyo SJ-410 | Прослеживаемая калибровка | Измерено, а не оценено | Первый образец, промежуточные измерения, FAI и SPC серий по заказу |
Деталь превышает обычные рабочие габариты ЭЭО?
Что входит в поставку
Документы при поставке в согласованном формате.
Протокол КИМ
Отчёт с измерениями и необходимой прослеживаемостью.
Декларация соответствия
Соответствие чертежу и ревизии.
Сертификаты материалов
Сплав, плавка и партия документируются по заказу.
Протокол первого изделия AS9102
FAI AS9102 для согласованных авиационных требований.
SPC и Cpk в повторяющихся сериях
Статистика и возможности по согласованным характеристикам.
Конфиденциальность до отправки
Согласуем NDA до обмена конфиденциальными чертежами.
Поверхности ЭЭО и последующие операции
Отделка и ответственность определяются после электроэрозионной обработки.
Поверхность после ЭЭО
Матовая поверхность; переплавленный слой требует оценки.
Полирование и притирка
Ra <0,1 мкм со специальной отделкой после проверки изготовимости.
Электрополирование и пассивация
Согласуйте обработку, необходимую для целостности поверхности.
Покрытия PVD / CVD
TiN/TiAlN/DLC/CrN с учётом адгезии и основы.
Термообработка после ЭЭО
Обработка оценивается металлургически; трещины и изменённые слои требуют специальной проверки. Электроэрозионная обработка деталей на заказ: укажите количество, материал и критические размеры.
Маркировка и комплекты
Постоянные коды, серийные номера и комплекты могут использовать те же лазерные системы . Контролируемая упаковка доступна по запросу.
Как электроэрозионная обработка обеспечивает микронную точность
Разряды и поверхность определяют проектирование ЭЭО.
Применение ЭЭО в основных отраслях
От авиационных компонентов до медицинских пресс-форм — в MetalWorksPlus электроэрозионная обработка поддерживает промышленные проекты с заданной точностью.
Авиация и оборона
Лопатки, охлаждение и компоненты с согласованными требованиями AS9100
Медицинские изделия
Инструменты, части имплантатов и микрогеометрия в заданном материале
Пресс-формы и оснастка
Пары пуансон–матрица, вставки и последовательный инструмент, часто вместе с прецизионные компоненты
Автомобилестроение
Штампы, зубчатые профили, топливные контуры и трансмиссии
Электроника и полупроводники
Разъёмы, выводные рамки, испытательная оснастка и РЧ-экраны
Примеры ЭЭО — результаты конкретных проектов
Примеры команды MW+: результаты относятся к отдельному проекту. Прошивка: требования уточняются по чертежу и функции компонента.
Охлаждающие отверстия в лопатке Inconel 718
Последовательный штамп D2 — 62 HRC
Полость формы для инструментов — зеркальная отделка
Экструзионная матрица WC-Co — 89 HRA
EDM — от прототипа до серии
Срочные прототипы и партии с плановой поставкой.
Компоненты и оснастка ЭЭО на заказ
От чертежа к профилям, полостям и микроотверстиям; дополнительные процессы для прецизионные детали.
- От одной детали до крупной серии
- Прототипы проволочной резкой ориентировочно за 3–5 дней
- Трёхмерные полости, глубокие канавки и оснастка
- Допуски и Ra до 0,2 мкм проверяются для детали
- Собственное проектирование и фрезерование электродов
- Протокол КИМ по заказу
Серийная ЭЭО и поставки JIT
Повторные пуансоны, матрицы, колёса и вставки.
- Серия: ориентировочно 5–10 рабочих дней
- Цены по количеству и рамочные заказы
- SPC, Cpk и данные по согласованному плану
- Запас электродов для повторных заявок по согласованию
- Доставка DDP в более чем 50 стран по предложению
- Система качества ISO 9001:2015 в сертифицированной области
Частые вопросы
Ответы о проволочной, прошивной ЭЭО и микросверлении.
Укажите сплав, твёрдость и конечные требования.
Обычная ЭЭО требует электропроводности.
Кроме того, поверхность и последующая обработка должны соответствовать применению.
Электроэрозионное прошивание полостей оценивают по геометрии электрода, доступу и требуемой шероховатости.Для контуров, доступных сквозной проволоке.
Закрытый внутренний профиль может потребовать стартового отверстия.
Траекторию и закрепление проверяют по чертежу.
Для полостей, воспроизводимых фасонным электродом.
Важны геометрия, доступ и поверхность.
Электроды и переустановки влияют на экономичность.
Термическое удаление может изменить поверхностный слой.
Поэтому согласуйте шероховатость, функцию и необходимую обработку.
Сам процесс не определяет окончательную приёмку.
Отправьте CAD, размерный чертёж, материал и твёрдость.
Добавьте допуски, поверхности, количество и срок.
Выделите критические профили и базы для оценки измерений и изготовимости.
Начните свой проект ЭЭО сегодня
Полные данные CAD: ответ в течение 24 часов по изготовимости, допускам и стоимости. Электроэрозионное прошивание полостей оценивают по геометрии электрода, доступу и требуемой шероховатости.
Заявка на электроэрозионную обработку
Для закалённой стали, внутренних углов и нефрезеруемых элементов в проводящем материале. Отправьте чертёж для выбора процесса.