


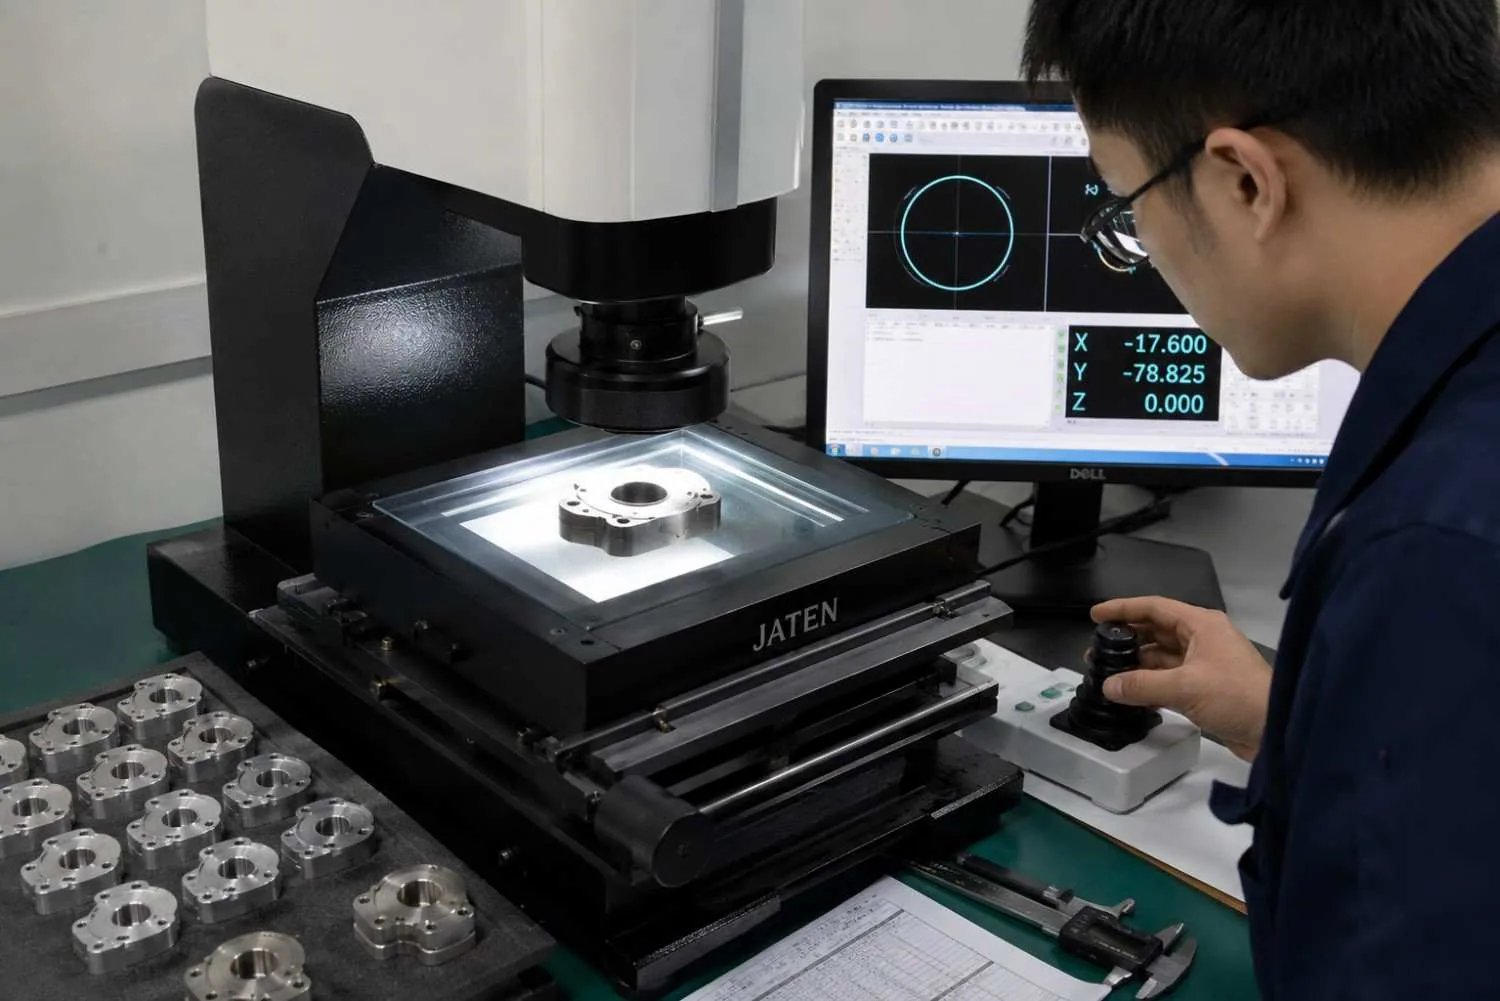
Assurance qualité globale MW+
Chez MW+, la qualité est le système de fonctionnement qui sous-tend chaque pièce usinée. Un développement soutenu sur plusieurs années de la métrologie, de la maîtrise statistique des procédés et de l’ingénierie des systèmes apporte à MW+ une excellence mesurable et vérifiable par des tiers, dans la fabrication aéronautique, médicale, automobile et industrielle.
Une philosophie de la perfection mesurée
L’écosystème d’assurance qualité globale MW+ (TQAE) transforme les matières premières en composants critiques avec une certitude à l’échelle du micron. Des preuves mathématiques démontrent que la qualité intégrée à la conception et aux procédés est le moteur de l’excellence industrielle.
Chaque affirmation de cette page est rattachée à une procédure documentée, à un instrument étalonné ou à un enregistrement audité. C’est ainsi que MW+ respecte les tolérances et les délais, à grande échelle, pour des clients qui ne peuvent se permettre aucune approximation.
- Surface du laboratoire de métrologie3 200 pi²
- Instruments étalonnés1,147
- Procédures documentées247
- Heures d’audit annuelles380+
- Événements qualité suivis chaque mois4,200+
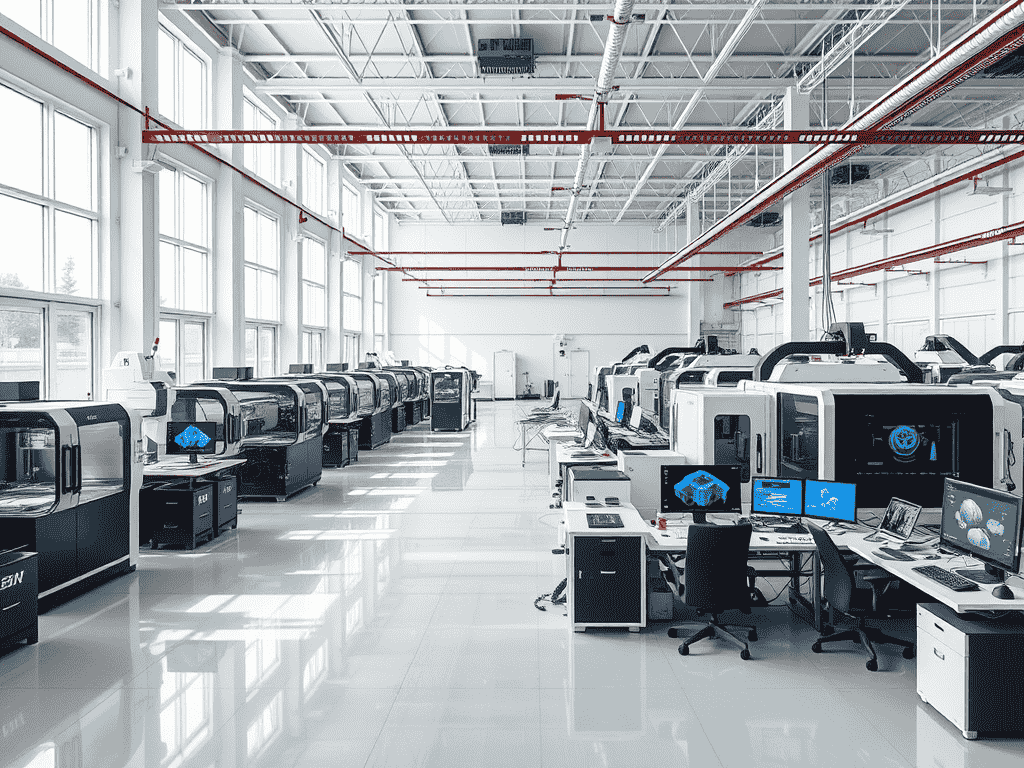
Une mesure à l’échelle du micron n’a de sens que si l’environnement de l’instrument est maîtrisé avec la même rigueur. MW+ conçoit ses installations, autant que ses machines, pour préserver l’intégrité des mesures.L’équipe qualité MW+Les chiffres de cette page reposent sur 1 147 instruments raccordés au NIST, plus de 45 000 mesures recueillies chaque jour et plus de 380 heures d’audit par an.
Une base qualité à quatre niveaux
Notre système d’assurance qualité suit un modèle hiérarchique : chaque niveau s’appuie sur le précédent, de la culture qualité à l’amélioration continue.
La précision comme culture.
- Plus de 120 h/an — de formation qualité par collaborateur
- 40% — poids des indicateurs qualité dans les évaluations de performance
- 3 parcours — parcours de certification structurés par fonction de technicien
Le procédé comme protocole.
- 247 — procédures qualité documentées pour toutes les activités
- 18 — algorithmes propriétaires de contrôle qualité développés en interne
- 3 niveaux — matrice d’escalade pour la résolution des non-conformités
La mesure comme vérification.
- 1,147 — instruments raccordés au NIST dans le parc de métrologie MW+
- 4,200+ — événements qualité suivis chaque mois dans l’eQMS
- 1,750+ — paramètres critiques des procédés suivis en temps réel
L’amélioration comme impératif.
- 15,000+ — points de données analysés lors des revues qualité trimestrielles
- 212 — actions d’amélioration Kaizen mises en œuvre chaque année
- 98% — actions correctives mises en œuvre sous 30 jours
- 1,147
- Instruments étalonnés
- 247
- Procédures documentées
- 1,750+
- Caractéristiques suivies
- 380+
- Heures d’audit annuelles
- Plus de 120 h
- Formation par personne et par an
- 212
- Actions Kaizen par an
Les résultats zéro défaut de MW+
Le système qualité MW+ fournit des résultats mesurables, nettement supérieurs aux références du secteur : une prévention intégrée aux procédés apporte davantage qu’un contrôle qualité limité à l’inspection.
Une architecture de certification multisectorielle
Le portefeuille de certifications MW+ est validé par plus de 380 heures d’audit par an, garantissant le respect des normes internationales les plus exigeantes des secteurs aéronautique, médical et automobile.
| Certification | Périmètre | Dernier audit de surveillance | Indicateurs clés de performance |
|---|---|---|---|
| AS9100 Rév. D | Management de la qualité aéronautique sur l’ensemble du site | Q3 2023 | 0 écart majeur · 99,4 % des contrôles premier article achevés à temps |
| ISO 13485:2016 | Fabrication de dispositifs médicaux | Q4 2023 | 100 % des procédés validés · 0 manquement réglementaire relevé |
| IATF 16949:2016 | Qualité de la production automobile | Q2 2024 | Cpk > 1,67 sur 98 % des caractéristiques de production |
| ISO 9001:2015 | Système de management de la qualité | Q1 2024 | 99,2 % d’efficacité des actions correctives |
Cellule de veille réglementaire
- 48 bases de données réglementaires couvrant 27 pays pour un suivi complet de la conformité
- 156 certifications de conformité matière mises à jour chaque trimestre pour respecter les normes en vigueur
- Plus de 3 750 déclarations de substances dans notre base de données matériaux, pour une transparence complète
- 99,9 % de traçabilité matière du certificat matière à l’expédition finale
- Aucune infraction aux règles d’exportation en 11 ans d’activité
Le laboratoire de métrologie MW+
Le laboratoire de métrologie MW+, d’une surface de 3 200 pi² à environnement maîtrisé (±0,5 °C, 45 % ±5 % HR), abrite un parc de mesure de pointe conçu spécifiquement pour la vérification de précision, au-delà du contrôle courant.
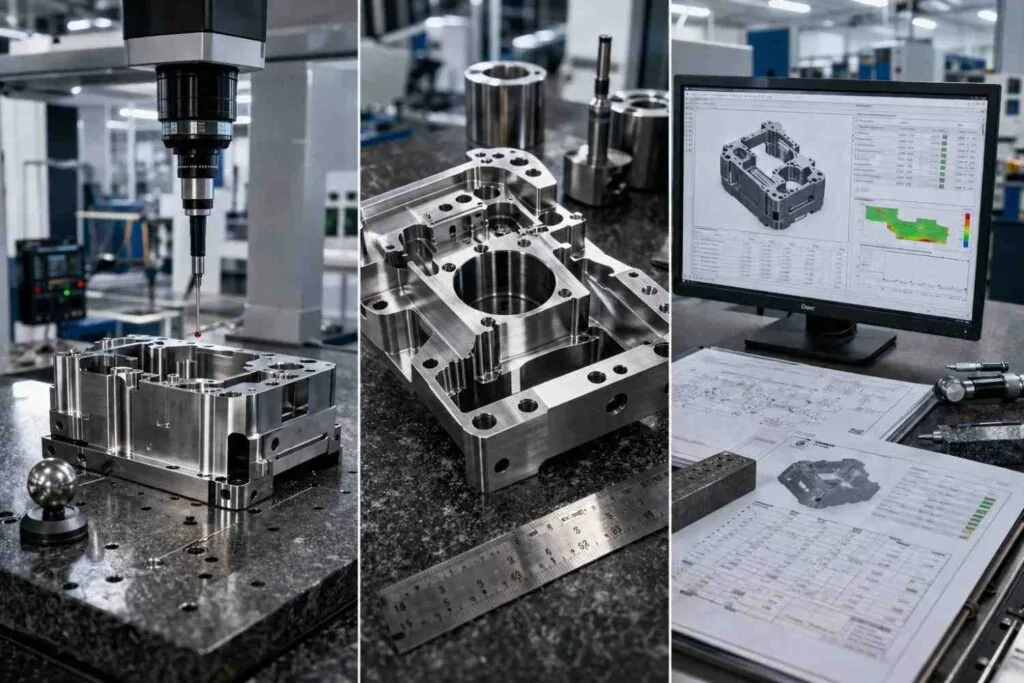
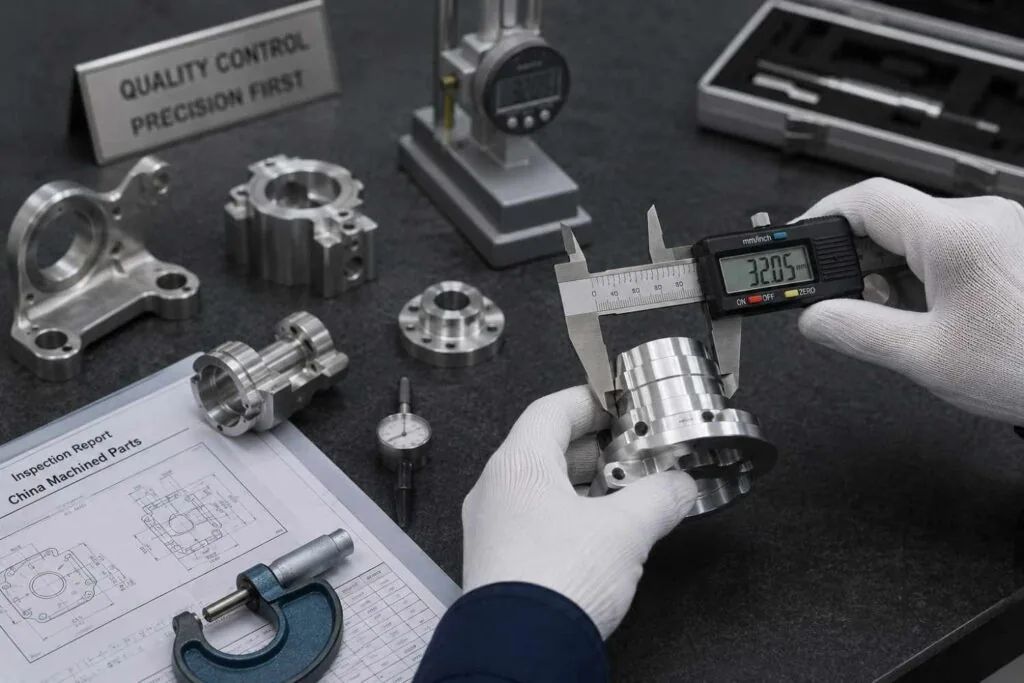
Principales machines de mesure tridimensionnelle
MMT Zeiss CONTURA G2 7/8/6
- Précision volumétrique1,8 + L/350 µm
- Incertitude de mesure0,0003″ (0,0076 mm)
- Utilisation annuellePlus de 4 200 h · Plus de 28 500 mesures
- ÉtalonnageISO 10360-2, chaque trimestre
MMT Hexagon Global S 07.10.07
- Précision1,2 µm + L/400
- SpécialisationCotation géométrique complexe, surfaces de forme libre
- Cadence220 mesures/h en moyenne
- ApplicationComposants aéronautiques et médicaux
MMT Mitutoyo CRYSTA-Apex S 18108
- Numérisation à grande vitesse500 mm/s
- CapacitéÉchantillonnage de 150 pièces par équipe
- ApplicationVérification des lots de production
- IntégrationTransmission directe des données SPC au système de management de la qualité
Systèmes de mesure spécialisés
Ensemble de mesure optique
- Projecteur de profilNikon VMR-3020, grossissement ×100
- Comparateur 3DKeyence VR-5000, résolution 4K
- Résolution0,0001″ (0,0025 mm)
- ApplicationsContrôle des filetages et des profils
Laboratoire d’intégrité de surface
- Système principalTaylor Hobson PGI 1240
- RésolutionRa 0,01 µm
- Système secondaireMitutoyo Surftest SJ-410
- Base de donnéesPlus de 45 000 mesures/an
Centre de vérification des matériaux
- Essais de duretéWilson Rockwell et Vickers
- Vérification des alliagesSpectroMAXx LMX06 OES
- Précision99,97 % sur la composition des alliages
- ConformitéASTM E18 / E92 / E140
Analyse des systèmes de mesure (MSA)
Tous les équipements de contrôle font l’objet d’une validation rigoureuse pour garantir la fiabilité des mesures :
- Études de répétabilité et de reproductibilité (R&R) : moins de 10 % de variation sur toutes les caractéristiques critiques
- Programme d’étalonnage : 1 147 instruments soumis à des calendriers d’étalonnage raccordés au NIST
- Bilans d’incertitude : incertitude de mesure publiée pour chaque cote critique
- Corrélation interlaboratoires : 99,4 % de concordance avec les laboratoires de métrologie des clients
Les contrôles environnementaux et techniques derrière les chiffres
Une mesure à l’échelle du micron n’a de sens que si l’environnement de l’instrument est maîtrisé avec la même rigueur. MW+ conçoit ses installations, autant que ses machines, pour préserver l’intégrité des mesures.
Maîtrise de la température et de l’humidité
- Température du laboratoire de métrologie20 °C ±0,5 °C
- Plage d’humidité relative45 % ±5 % HR
- Redondance du traitement d’airN+1, deux zones indépendantes
- Stabilisation thermique avant contrôle4 heures minimum
Isolation vibratoire
- Fondations des MMTPlateformes pneumatiques isolées
- Limite de vibration ambianteCritère VC-B ou meilleur
- Implantation au rez-de-chausséeToutes les MMT principales, montées sur dalle
- SurveillanceEnregistrement continu par accéléromètres
Maîtrise de la contamination et des décharges électrostatiques
- Zone d’emballage en salle propreÉquivalent ISO classe 8
- Revêtement de sol et bracelets antistatiquesRésistance de surface < 1 × 10⁹ Ω
- Suivi des particulesContinu, avec enregistrement horaire
- Protocole d’habillageObligatoire pour les lots de qualité médicale
Alimentation électrique et continuité d’activité
- Alimentation sans interruption : onduleurs pour toutes les MMT et tous les serveurs eQMS, avec une autonomie de transition jusqu’à 30 minutes
- Production électrique de secours : basculement automatique maintenant le fonctionnement des lignes de contrôle et d’usinage lors des coupures du réseau
- Redondance réseau : double chemin de connexion entre les capteurs d’atelier et la couche de données eQMS
- Enregistrement des conditions ambiantes : conservation pendant 24 mois des données de température, d’humidité et de vibration pour la traçabilité des audits
Protocoles qualité propres à chaque service
Chaque procédé de fabrication MW+ suit un cadre d’assurance qualité adapté à ses modes de défaillance particuliers et à la géométrie des pièces.
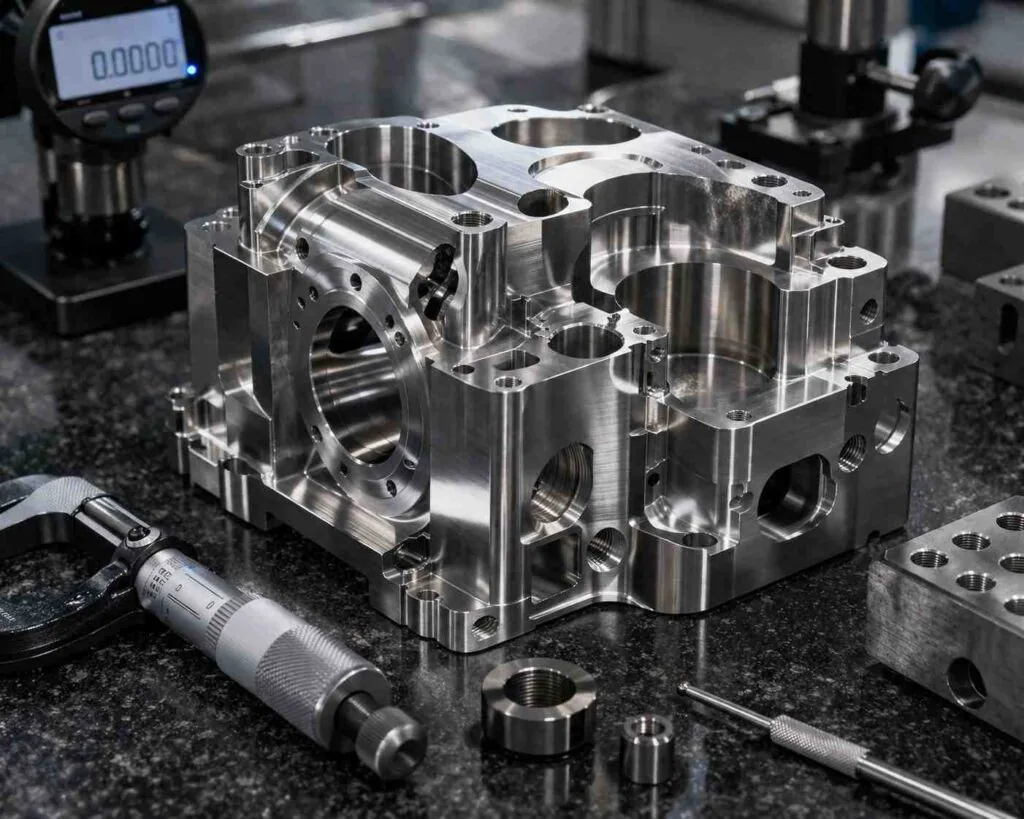
Matrice qualité de l’usinage CNC
| Paramètre qualité | Protocole standard | Maîtrise statistique |
|---|---|---|
| Précision dimensionnelle | Contrôle en 3 étapes : réglage / intermédiaire / final | SPC sur 28 cotes clés |
| Tolérance géométrique | Vérification sur MMT de toutes les exigences de cotation géométrique | Capabilité du procédé Cpk ≥ 1,67 |
| État de surface | Vérification de chaque pièce au profilomètre | Cartes de contrôle Ra, limites supérieure et inférieure |
| Position des éléments | Stratégie de palpage MMT sous plusieurs angles | 99,94 % de conformité à la tolérance de position |
Technologies de maîtrise des procédés
Protocole qualité du tournage CNC de précision et du décolletage
Résultats statistiques sur 12 mois glissants
Contrôles propres au décolletage
- Alignement du canon de guidageVérifié toutes les 4 h à ±0,0001″
- Faux-rond de la barreInférieur à 0,0005″ de battement total au point d’avance
- Surveillance des micro-outilsDétection de flèche de 0,0001″
- Analyse de la maîtrise des copeaux99,5 % d’efficacité de fragmentation des copeaux
Assurance qualité du fraisage CNC multiaxe avancé
Certification des performances multiaxes
Vérification des géométries complexes
- Analyse des surfaces de forme libreDensité de numérisation minimale de 250 points
- Protocoles pour aubes et roues à aubes22 routines de contrôle spécialisées
- Certification des moules et des matricesAlignement empreinte-noyau à 0,005 mm
- Maîtrise de la flexion des parois mincesDéformation maximale de 0,025 mm
Pièces CNC de précision: le protocole Platinum
Statistiques de respect des tolérances
Le processus de vérification en 7 étapes
- 1. Simulation avant production — prévision des déformations d’usinage par éléments finis94 % de précision
- 2. Métrologie du premier article — programme MMT complet12 h · Plus de 850 points
- 3. Validation en cours de fabrication — vérification horaire des caractéristiques45 caractéristiques
- 4. Stabilisation thermique après fabrication — mise en équilibre24 h à 20 °C ±0,1 °C
- 5. Métrologie finale — vérification complète de la cotation géométrique et certification matière100%
- 6. Essais fonctionnels — protocoles de validation des performances définis par le clientSelon les spécifications
- 7. Certification de l’emballage — emballage en salle propreGarantie de stérilité de 6 mois
Science des matériaux et traçabilité complète
La base de données matériaux propriétaire de MW+ repose sur des années de collecte de données empiriques. Elle établit des corrélations entre les propriétés des matériaux et les paramètres d’usinage afin de prévoir et d’optimiser les résultats de fabrication.
Le génome des matériaux MW+
Architecture de traçabilité
- Suivi reposant sur la blockchain100 % des matériaux
- Traçabilité par code QRIdentifiant unique par pièce
- Suivi du producteur de matière à la machine57 points de données par lot
- Gestion des numéros de couléeSéparation à 100 %
Programme d’excellence titane (Ti-6Al-4V)
- Maîtrise de la couche alpha enrichie en oxygèneProfondeur maximale < 0,025 mm
- Fragilisation par l’hydrogèneEssais de certification trimestriels
- Vérification de la microstructureÉchantillonnage de 20 % du lot
- Corrélation avec la tenue en fatigue87 % avec les performances d’usinage
Protocole pour les polymères de qualité médicale
- Certification de biocompatibilité : essais USP classe VI sur 10 % des lots de production
- Maîtrise de la teneur en humidité : maintenue sous 0,02 % pour le PEEK et l’ULTEM
- Validation de la stérilisation : plus de 25 protocoles de validation des cycles de stérilisation
- Essais de fluage et de relaxation : essais de 1 000 heures pour les composants de dispositifs implantables
Maîtrise statistique des procédés
Le système SPC déployé dans toute l’entreprise MW+ suit en temps réel plus de 1 750 caractéristiques critiques. Il permet une gestion prédictive de la qualité et une intervention précoce avant l’apparition de défauts.
Indices de capabilité des procédés — Résultats sur 12 mois
| Activité | Cp moyen | Cpk moyen | % avec Cpk ≥ 1,33 | % avec Cpk ≥ 1,67 |
|---|---|---|---|---|
| Usinage CNC | 1.85 | 1.72 | 99.2% | 94.7% |
| Tournage de précision | 1.92 | 1.81 | 99.6% | 96.3% |
| Fraisage 5 axes | 1.78 | 1.65 | 98.9% | 92.4% |
| Décolletage | 1.95 | 1.83 | 99.8% | 97.1% |
| Pièces de précision | 1.96 | 1.87 | 99.9% | 98.2% |
Algorithmes de qualité prédictive
- 94% précision de prévision de la durée de vie des outils
- 0,005 mm compensation de la dérive thermique sur 8 h
- 87% réduction des défauts récurrents
- 1,200+ non-conformités évitées chaque année grâce aux alertes précoces
Documentation et analyse qualité
Chaque expédition MW+ comprend une documentation qualité complète en 4 dimensions : données dimensionnelles, analyses, certification sans défaut et transmission numérique via le portail qualité sécurisé MW+.
Documentation dimensionnelle
- 100 % des cotes critiques avec leurs valeurs réellement mesurées
- Cartographies 3D des écarts en couleurs pour les géométries complexes
- Synthèse statistique de la dispersion de la série
- Comparaison aux spécifications nominales et à leurs tolérances
Analyse des données
- Analyse de capabilité des procédés (Cp/Cpk)
- Incertitude de mesure selon ISO/IEC 17025
- Analyse des corrélations avec les propriétés des matériaux
- Analyse des tendances entre séries
Certification sans défaut
- Attestation de contrôle à 100 % des caractéristiques critiques
- Historique des non-conformités sur 12 mois glissants
- Documentation des actions correctives, le cas échéant
- Certificats matière et rapports d’essais
Transmission numérique
- Portail cloud sécurisé, conservation des archives pendant 7 ans
- Accès API pour intégrer les données qualité dans les systèmes clients
- Alertes automatiques en cas de dérive des tendances
- Actualisation en temps réel de l’avancement de la production
Tableau de bord d’analyse qualité
Le système propriétaire d’analyse qualité MW+ offre une visibilité sans précédent sur les performances de fabrication :
- Suivi en temps réel : plus de 220 indicateurs qualité actualisés chaque minute
- Analyse des tendances : analyse glissante sur 36 mois de tous les indicateurs qualité
- Indice de qualité prédictive : algorithme propriétaire de notation du risque sur une échelle de 0 à 100
- Portail qualité client : accès 24 h/24, 7 j/7 à la documentation et à l’avancement de la production
Le moteur de l’amélioration qualité
Chez MW+, l’excellence qualité est une démarche continue. Notre méthode d’amélioration systématique maintient MW+ à la pointe des technologies de fabrication de précision.
Programme de progrès qualité MW+
Évolution des performances qualité
Gestion des risques : quatre niveaux de redondance
Les protocoles de vérification redondante et de continuité de MW+ assurent une livraison sans défaut, même en cas de panne d’équipement ou de difficulté imprévue.
Systèmes qualité principaux
La maîtrise complète des procédés, le suivi SPC en temps réel et l’analyse prédictive constituent notre première ligne de défense contre les problèmes qualité.
Vérification secondaire
Une vérification indépendante par d’autres méthodes de mesure évite tout point de défaillance unique dans notre système qualité.
Validation de troisième niveau
La vérification par un laboratoire externe apporte une validation impartiale par un tiers pour les applications les plus critiques.
Assurance de quatrième niveau
La participation du client au contrôle final garantit un accord complet sur les exigences qualité et les critères d’acceptation.
Métrologie de secours
- Systèmes de mesure redondants : capacité de secours à 100 % pour toutes les mesures critiques
- Méthodes de mesure alternatives : au moins 3 méthodes de vérification pour chaque cote critique
- Étalonnage d’urgence : intervention sous 4 heures en cas de défaillance d’un système de mesure
- Reprise après sinistre : sauvegarde complète du système qualité, avec un objectif de rétablissement sous 2 heures
FAQ sur l’assurance qualité
Les questions les plus fréquentes des équipes techniques et achats sur la maîtrise des tolérances chez MW+ et les preuves fournies.
Que signifie concrètement Cpk ≥ 1,67 pour mes pièces ?
Comment la traçabilité matière est-elle maintenue du producteur à l’expédition ?
Que se passe-t-il si un système de mesure tombe en panne en cours de production ?
Quand les documents qualité sont-ils fournis pour chaque commande ?
Quelles certifications s’appliquent spécifiquement aux programmes médicaux et aéronautiques ?
Que couvre l’assurance qualité chez MW+ ?
Quelle différence entre assurance qualité et contrôle qualité ?
Quels équipements sont utilisés pour le contrôle qualité en usinage CNC ?
Le contrôle premier article est-il inclus ?
Pouvons-nous auditer votre système d’assurance qualité ?
Comment une pièce non conforme est-elle traitée ?
Comprendre la documentation qualité
Neuf guides techniques expliquent comment les pièces usinées sont mesurées, documentées et libérées chez MW+. Pour découvrir les machines et les procédés utilisés, consultez nos capacités d’usinage CNC, ou découvrez l’usine et l’équipe technique MW+.
Comment lire un rapport de contrôle MMT
Le sens de chaque colonne d’un rapport dimensionnel et les chiffres qui démontrent réellement la conformité d’une pièce.
Lire le guideMétrologie MMTCe que couvre le contrôle MMT en usinage CNC
Le fonctionnement de la mesure tridimensionnelle, ce qu’elle peut détecter, ses limites et les cas où il est utile de la demander.
Lire le guidePremiers articlesComprendre le contrôle premier article (FAI)
Pourquoi la première pièce d’un nouveau programme est mesurée différemment et quelles sont les exigences AS9102.
Lire le guideNormesISO 9001, AS9100 et IATF 16949 : comparaison
Ce que régit chaque certification et celle dont votre programme a besoin.
Lire le guideTraçabilitéTraçabilité matière complète, du producteur à l’expédition
Comment les enregistrements de lots de coulée suivent une pièce dans l’atelier et pourquoi les auditeurs les demandent.
Lire le guideRéférences du secteurTaux de défauts en usinage CNC : les références
Ce que représente concrètement un taux d’acceptation de 99,7 % et comment les ateliers l’atteignent.
Lire le guideListe de vérification pour les acheteursVérifier la qualité des pièces CNC avant expédition
Les contrôles à effectuer sur la production d’un fournisseur avant qu’elle quitte son site.
Lire le guideApprovisionnementNormes de contrôle des pièces usinées en Chine
Les normes applicables, la documentation à exiger et les pièges rencontrés par les acheteurs.
Lire le guideRisqueContrôle qualité lors de la sous-traitance de l’usinage CNC
Les modes de défaillance à l’origine des livraisons refusées et la manière de les éliminer dès la conception.
Lire le guideUne perfection mesurée, démontrée à chaque expédition
L’écosystème d’assurance qualité globale MW+ dépasse les équipements et les procédés d’atelier : c’est un engagement d’excellence technique présent dans chaque pièce expédiée par MW+. Avec une infrastructure de métrologie complète, plus de 380 heures d’audit par an, et plus de 45 000 mesures quotidiennes, MW+ a conçu un système qui fait référence dans le secteur, au-delà du simple respect des normes.
En choisissant MW+, vous accédez à cet écosystème : un système conçu, affiné et éprouvé par des millions de mesures et des milliers de projets MW+ réussis dans les secteurs aéronautique, médical, automobile et industriel.