Детали машин по чертежам
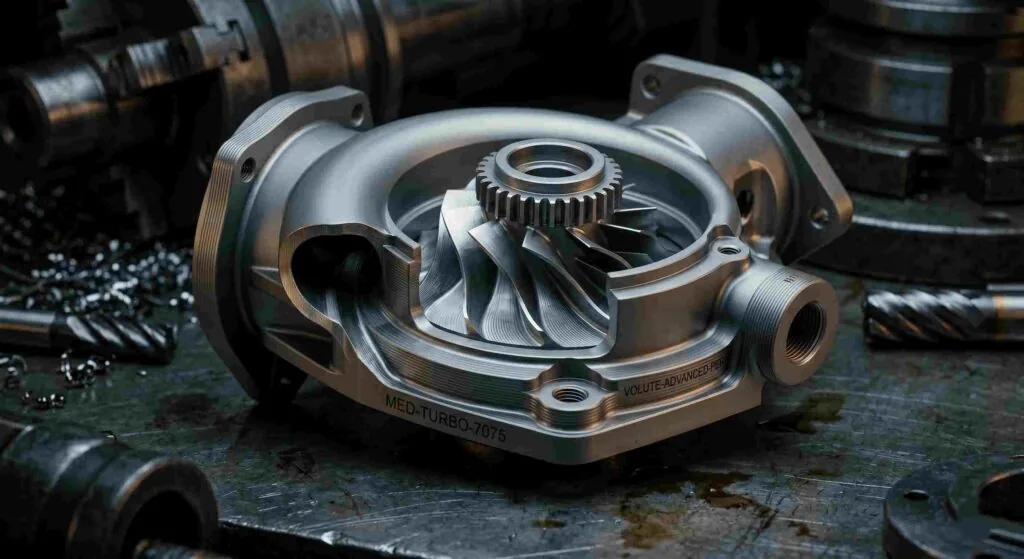
Детали машин по чертежам: валы, зубчатые колёса, корпуса и функциональные компоненты. Материал, поверхности и контроль определяются назначением элемента в узле. Детали машин согласуют с ответными поверхностями узла.
- ISO 9001:2015, AS9100D и NADCAP: проверьте область действия
- ±0,001–0,005 мм на согласованных характеристиках
- От одной до более 10 000 деталей машин
- Поставки из Шэньчжэня более чем в 50 стран
Детали машин: обсудить задачу с инженером ЧПУ
Детали машин нашего производства
Эти 24 детали машин — примеры запросов заказчиков MW+ . Каждый компонент изготавливается по вашему чертежу. Материал, допуски, поверхность и документы EN 10204 3.1 согласуются для конкретного заказа.
Валы передают усилия либо направляют подвижные узлы.
Для деталей машин посадки и эксцентриситет определяют функциональные допуски. Детали машин требуют указания состояния после термообработки.
У зубчатых колёс задаются профиль зубьев и термообработка. Детали машин с покрытием оценивают по конечной посадке.
Перед заказом деталей машин по чертежам заказчика проверьте эти требования вместе с сопрягаемыми компонентами. Детали машин для замены проверяют с учётом износа образца.
Детали машин по чертежам связывают изготовление с приёмкой. Детали машин измеряют по базам утверждённого чертежа.
Для валов важны рабочие поверхности, для колёс — профиль и зацепление по проекту. Детали машин защищают от повреждений при перевозке.
Для специальных деталей машин укажите монтаж, объёмы и необходимые сертификаты. Детали машин серийной поставки привязывают к ревизии.
Изношенный образец требует восстановления и утверждения номинального состояния. Детали машин закупают с согласованным планом приёмки.
- Укажите утверждённый чертёж и точную марку материала.
- Согласуйте функциональные размеры, поверхности и измерения.
- Определите образцы, количество и срок поставки.
Технический источник: ISO: принципы менеджмента качества. Источник объясняет общие принципы и не подтверждает сертификацию конкретного поставщика.
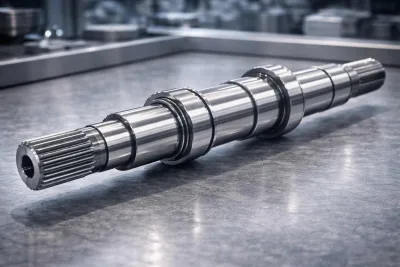
Прецизионный основной вал
Вал тяжёлой передачи; состояние материала, обработка и сертификаты задаются в заказе.
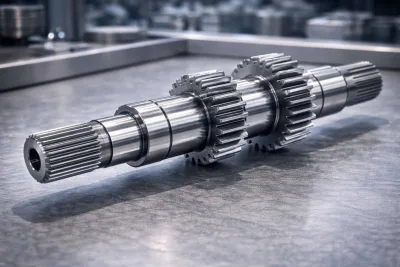
Цельный вал-шестерня
Цельный вал для промышленности и автомобилей; класс AGMA задаётся спецификацией.
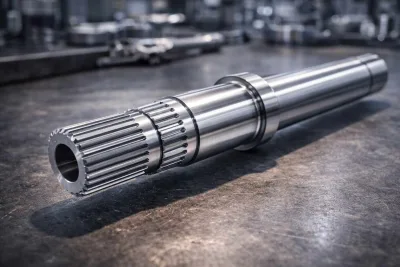
Эвольвентный шлицевой вал
Шлицевой вал для передач с высоким крутящим моментом.
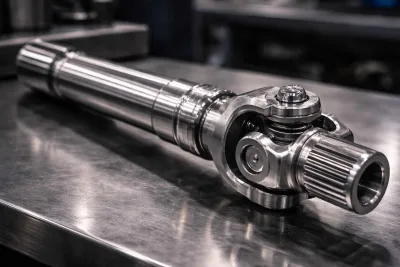
Приводной вал по чертежу
Конвейеры, насосы и сельхозтехника; балансировка согласуется отдельно.
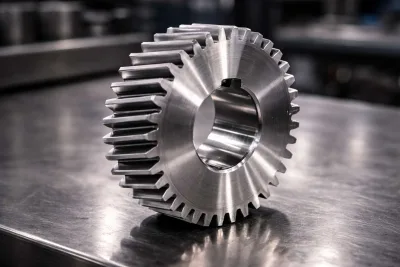
Зубчатые колёса: прецизионное цилиндрическое колесо
Цилиндрическое колесо для передач, насосов и промышленных машин.
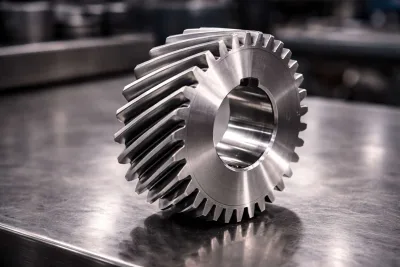
Косозубое зубчатое колесо
Быстроходные передачи с заданными нагрузкой и допустимым шумом.
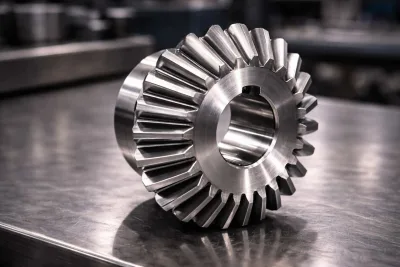
Коническая зубчатая пара
Для дифференциалов, редукторов и передач тяжёлых машин.
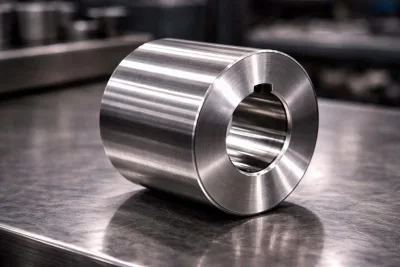
Заготовка зубчатого колеса
Предварительно обработанная заготовка с припуском на окончательное нарезание зубьев.
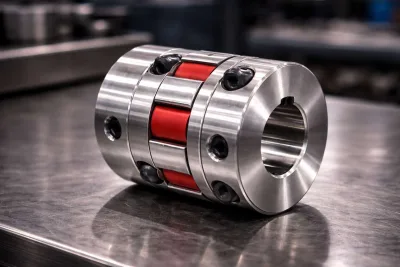
Жёсткая соединительная муфта валов
Муфта для соединения двигателя с насосом и прямых приводов.
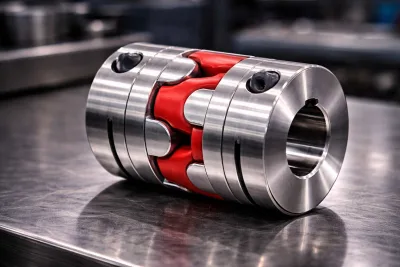
Упругая муфта со спиральными прорезями
Компенсация согласованных смещений в серво- и шаговых приводах.
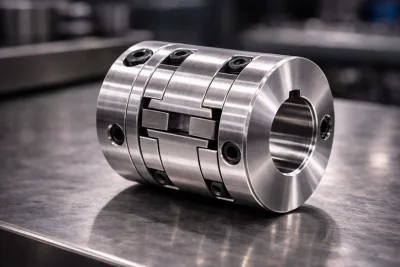
Муфта со шпоночным пазом
Муфта для высоких крутящих моментов в горном и металлургическом оборудовании.
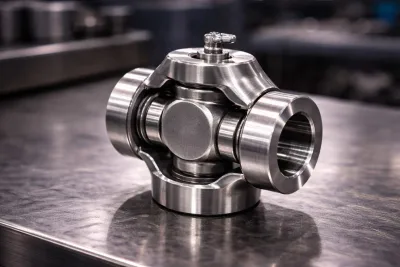
Вилка карданного шарнира
Для приводов тяжёлой, сельскохозяйственной и промышленной техники.
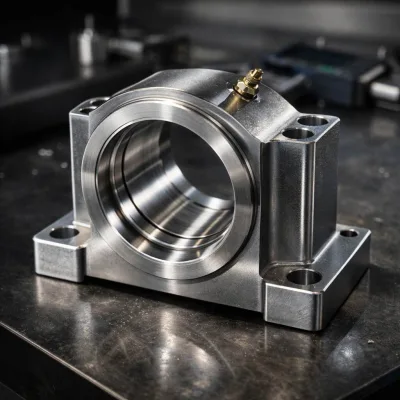
Прецизионный корпус подшипника
Для стоечных и фланцевых опор промышленных машин.
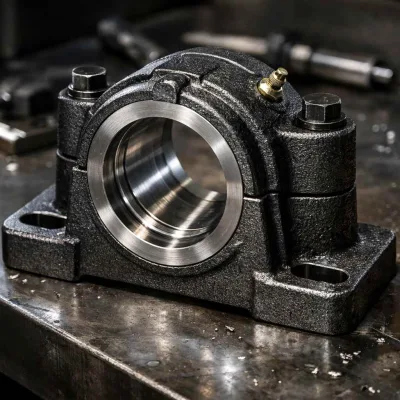
Стоечная подшипниковая опора
Опора для конвейеров, вентиляторов и транспортирования материалов.
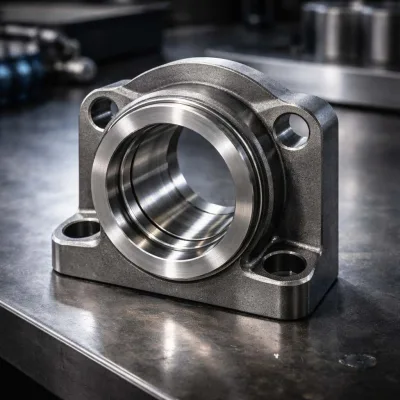
Фланцевый подшипниковый корпус
Компактное крепление подшипника при ограниченном монтажном пространстве.
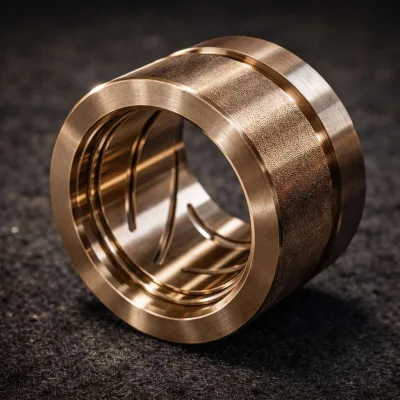
Втулки по чертежам: прецизионные посадки
Втулка малого трения для цилиндров, шарниров и опор.
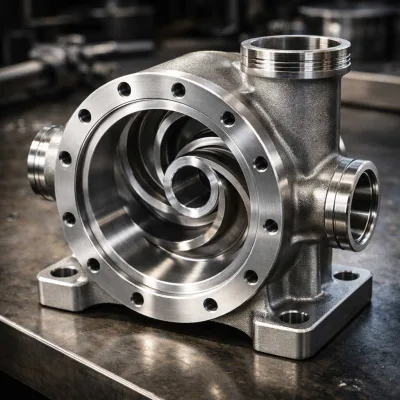
Корпус насоса
Корпуса центробежных и шестерённых насосов с заданными сопряжениями.
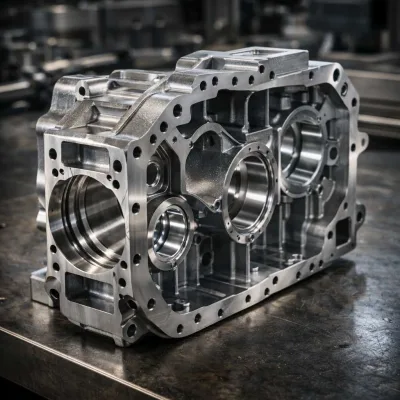
Корпус редуктора
Корпус для трансмиссий, редукторов и зубчатых передач.
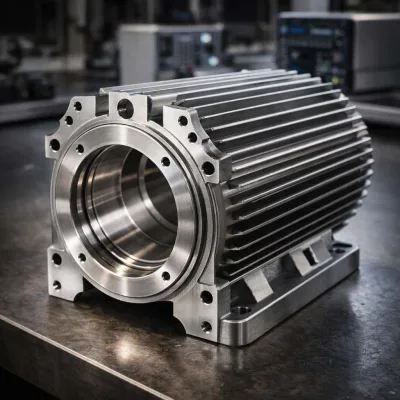
Корпус двигателя
Корпус с охлаждающими рёбрами и внутренним диаметром по чертежу.
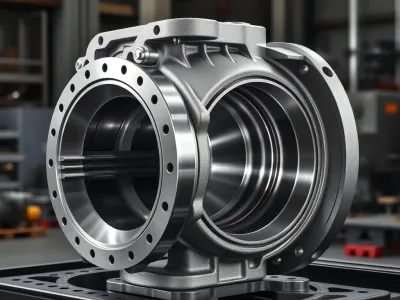
Корпус компрессора
Корпус спирального либо поршневого компрессора холодильной установки.
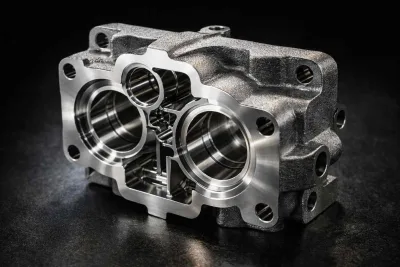
Корпус гидравлического клапана
Клапанный корпус с прецизионными посадками золотника.
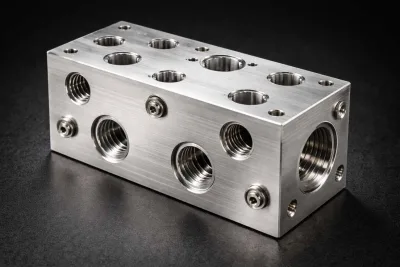
Гидравлический блок
Гидравлический коллектор с присоединениями SAE, NPT либо ORFS.
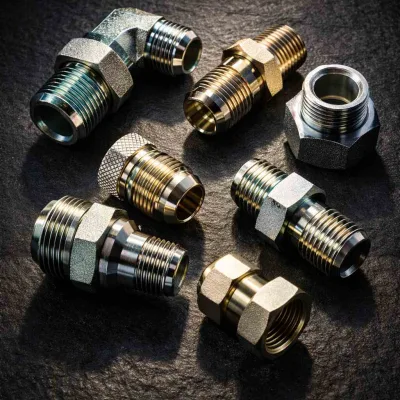
Гидравлические фитинги
Фитинги гидравлических контуров; применимость давления до 10 000 psi подтверждается отдельно.
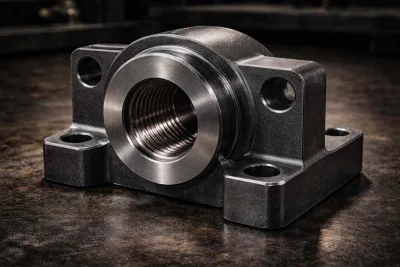
Крышка цилиндра
Крышки гидравлических и пневматических цилиндров со специальными присоединениями.
Детали машин: нужного компонента нет в списке?
Эти 24 детали машин — примеры. Также рассматриваются специальные компоненты, определённые чертежом либо образцом с утверждёнными номинальными требованиями.
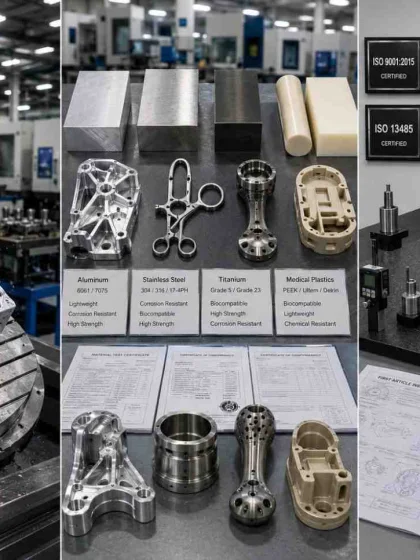
- Фрезерованные, точёные, шлифованные, электроэрозионные либо лазерные компоненты
- CAD, размерный чертёж, эскиз или образец для измерения и восстановления спецификации
- От единичной запасной части старой машины до регулярной серии
- Более 70 материаловАлюминий 6061, титан, Inconel, PEEK и бронза
- Подсборки и готовые компоненты с установленными крепёжными элементами, подшипниками либо вставками
- Бесплатная первоначальная DFM и соглашение о конфиденциальности до передачи файлов
Детали машин: валы, допуски, материалы и стоимость
ISO 2768-m: допуски зависят от номинального размера; более узкие требования согласуются для каждой характеристики.
Спецификации деталей машин
Четыре таблицы: допуски, материалы, покрытия и геометрические ограничения.
Детали машин: допуски по характеристикам
| Характеристика | Стандартный уровень | Точный уровень | Предельное значение требует проверки | Процесс для наиболее узких требований |
|---|---|---|---|---|
| Линейные размеры | ±0,01 мм | ±0,005 мм | ±0,001 мм | Пятиосевые процессы: Многоосевая обработка, прецизионное растачивание |
| Точёные диаметры | ±0,01 мм | ±0,005 мм | ±0,001 мм | Продольное точение, круглое шлифование |
| Отверстия и посадки | H9 | H7 | H5 | Растачивание, хонингование и координатное шлифование |
| Соосность / биение | Полное биение 0,02 мм | Полное биение 0,01 мм | Полное биение 0,003 мм | Токарно-фрезерная обработка в одном закреплении |
| Плоскостность | 0,05 мм | 0,02 мм | 0,005 мм | Плоское шлифование и притирка |
| Точность зубчатого зацепления | AGMA 8 | AGMA 10 | AGMA 12 | Зубонарезание и шлифование профиля |
| Резьбы | 6H / 6g | 4H / 4g | Класс 3B / 3A | Точение и шлифование резьбы |
| Острые внутренние углы | R0,8 мм | R0,2 мм | Прямоугольные углы | Электроэрозия: Проволочная и прошивная электроэрозия |
| Элементы менее 0,5 мм | — | ±0,005 мм | ±0,001 мм | Микрообработка |
| Шероховатость поверхности | Ra 3,2 µм | Ra 0,8 µм | Ra 0,1 µм | Шлифование, полировка и притирка |
Как читать данные. Наиболее узкие допуски оцениваются для отдельных характеристик. Материал, геометрия и измерение должны быть совместимы; размерный отчёт согласуется в заказе. Подробнее: контроля качества.
Детали машин: материалы, сроки и относительные затраты
| Материал | Доступные марки | Обрабатываемость | Сроки | Затраты | Типичные детали машин |
|---|---|---|---|---|---|
| Алюминий | 6061-T6, 7075-T6, 2024 | Отличная | 3–5 дней | $ | Корпуса, блоки и кронштейны |
| Нержавеющая сталь | 303, 304, 316L, 17-4 PH | Хорошая | 5–8 дней | $$ | вращающиеся компоненты, клапанные корпуса и насосы |
| Углеродистые и легированные стали | 1045, 4140, 4340, 8620 | Хорошая | 5–8 дней | $$ | вращающиеся компоненты, зубчатые колёса, муфты и вилки |
| Серый и высокопрочный чугун | GG25, GGG40, GGG60 | Хорошая | 6–10 дней | $$ | Подшипниковые опоры и корпуса |
| Бронза и латунь | C932, C954, C360 | Отличная | 4–6 дней | $$ | Втулки, износостойкие пластины и фитинги |
| Титан | Grade 2, Grade 5, Grade 23 | Сложная | 7–12 дней | $$$$ | Лёгкие вращающиеся компоненты и фитинги |
| Inconel и суперсплавы | 625, 718, Monel, Hastelloy | Очень сложная | 10–15 дней | $$$$$ | Компоненты высокотемпературного применения |
| Конструкционные полимеры | PEEK, Delrin, PTFE, Nylon | Отличная | 3–5 дней | $–$$$$ | Втулки, изоляторы и зубчатые колёса |
Сроки изготовления деталей машин указываются ориентировочно с момента утверждения чертежа при наличии материала. Обработка и покрытия требуют дополнительного времени. Для срочной задачи рассмотрите прототипы на ЧПУ со сроком, подтверждаемым для проекта. Сертификаты EN 10204 3.1 предоставляются по доступности и согласованным требованиям.
Детали машин: поверхности и термообработка
| Обработка | Результат | Подходит для | Дополнительное время | Назначение требования |
|---|---|---|---|---|
| После механической обработки | Ra 1,6–3,2 µм | Все металлы | — | Внутренние поверхности без скольжения |
| Струйная обработка стеклошариками | Равномерная матовая поверхность | Алюминий, нержавеющая сталь | +1 день | Уменьшение видимости следов обработки на корпусах |
| Анодирование типа II | 5–25 µм | Алюминий | +2–3 дня | Защита от коррозии и цвет |
| Анодирование типа III | 25–50 µм | Алюминий | +3–4 дня | Износостойкие поверхности и гидравлические отверстия |
| Пассивация | Изменение размеров необходимо оценить | Нержавеющая сталь | +1 день | Восстановление пассивного слоя |
| Электрополирование | Снижение шероховатости — по согласованию | Нержавеющая сталь | +2–4 дня | Чистота для медицинского и вакуумного применения |
| Цинк / никель / хром | 5–25 µм | Стали | +2–4 дня | Защита стали от коррозии |
| Объёмная закалка | 28–50 HRC | 4140, 4340, 1045 | +3–5 дней | Валы с высоким крутящим моментом |
| Цементация и закалка | 0,6–1,2 мм; 58–62 HRC | 8620, 20MnCr5 | +4–6 дней | Твёрдые поверхности зубьев и вязкая сердцевина |
| Азотирование | Слой 0,2–0,6 мм; более 60 HRC | 4140, инструментальные стали | +4–6 дней | Износостойкость при ограниченной деформации |
Размеры после покрытия. Гальваника и твёрдое анодирование добавляют материал. Укажите окончательные размеры отверстий и валов для сохранения посадок; толщина покрытия учитывается при назначении припуска.
Ограничения конструкции
- Максимальные размеры
- 2 000 × 1 000 × 500 мм
Рабочая зона фрезерования; точение до Ø500 × 1 500 мм требует подтверждения.
- Минимальная толщина стенки
- 0,5 мм для металлов
Полимеры: 1,0 мм; тонкие стенки требуют проверки.
- Минимальный диаметр отверстия
- 0,5 мм
До 0,2 мм при микрообработке — требуется проверка.
- Максимальная глубина отверстия
- 10 диаметров
Большая глубина требует специального процесса.
- Внутренний радиус
- ≥0,5 мм
Проверьте радиус и глубину; прямые внутренние углы при необходимости выполняются электроэрозией.
- Диапазон резьб
- M1 – M64
UNC, UNF, BSP, NPT; вставки — по запросу.
- Наиболее точная посадка отверстия
- H7
H5 на шлифованных либо хонингованных характеристиках — по подтверждению.
- Шпоночные пазы и шлицы
- DIN 5480 / ANSI B92.1
Внутренние либо наружные, с протягиванием или зубонарезанием.
Форматы файлов. STEP либо IGES и размерный PDF/DWG с допусками, поверхностями, резьбами и материалом. Изношенный образец требует измерения и утверждения номинальных значений.
Сертификация ISO 9001:2015, AS9100D, ISO 13485, IATF 16949 и NADCAP, с декларациями RoHS и REACH для ЕС в соответствии с заказом. Запросите копии и применимую область сертификатов в предложении.
Отрасли наших заказчиков
Эти детали машин представляют применение в шести отраслях. Связанные страницы объясняют доступные производственные процессы.
Детали машин: авиация и оборонная промышленность
Кронштейны, опоры двигателя и корпуса приводов; требования AS9100D, FAI и материал DFARS оцениваются по запросу.
Автомобили и электротранспорт
Приводные валы, зубчатые заготовки и корпуса двигателей; PPAP согласуется для проекта.
Медицина и стоматология
Корпуса инструментов и направляющие из 316L или PEEK с заданными поверхностями и документами.
Робототехника и автоматизация
Сегменты манипуляторов, корпуса соединений, пластины захватов. Обработку подшипниковых отверстий в одном пятиосевом закреплении подтверждают по геометрии.
Электроника и полупроводники
Корпуса, радиаторы и RF-экраны с удалёнными заусенцами на сопрягаемых кромках.
Тяжёлая промышленность
Клапанные корпуса, блоки и корпуса до 1,5 м; термические операции определяются спецификацией. Детали машин по чертежам заказчика: укажите количество, материал и критические размеры.
Первые вопросы закупщиков
Ответы перед заказом деталей машин.
Какие данные нужны для деталей машин по чертежам?
Геометрия, материал, количество, критические посадки и поверхности.
Укажите также функцию и имеющиеся сопрягаемые компоненты.
Это позволяет определить базы и условия приёмки до начала изготовления.
Механические компоненты оборудования должны соответствовать функции и согласованной спецификации.Можно ли использовать изношенный образец?
Образец может содержать износ либо следы изменений.
Поэтому необходимо уточнить номинальные размеры, материал и функцию.
Восстановленный чертёж должен быть утверждён до производства детали.
Как задавать подшипниковые посадки и уплотняющие поверхности?
Укажите сопрягаемые детали, посадки и требуемую шероховатость.
Обозначьте функциональные базы.
После этого согласуются маршрут и подходящие методы измерения.
Для чего нужна термообработка?
Она может изменять прочность, твёрдость и размерную стабильность.
Поэтому задайте процесс, окончательное состояние и возможную финишную доводку.
Окончательные размеры проверяются в согласованном состоянии с указанной твёрдостью.
Как управлять повторными заказами?
Используйте однозначные артикулы и редакции чертежей.
Фиксируйте утверждение образцов, контроль и разрешённые изменения.
Тогда повторные поставки сохранят одинаковые критерии приёмки.
Отправьте чертёж для предложения ориентировочно за 24 часа
Приложите CAD для расчёта цены, сроков и бесплатной первоначальной DFM. Детали машин по чертежам заказчика: укажите количество, материал и критические размеры.
Как оформить заказ
Отправить чертёж
Отправьте CAD и 2D-чертёж с допусками, поверхностями и материалом; либо образец для восстановления утверждаемой спецификации.
Предложение и анализ DFM за 24 часа
Получите цену по количеству, сроки и перечень требований, увеличивающих затраты без функциональной необходимости . Бесплатно и без обязательства размещать заказ.
Подтвердите заказ и материал
До закупки заготовки согласуются сплав, документы и поверхности.
Контроль первого образца
Изготавливаем первый компонент, измеряем его по чертежу на CMM и передаём отчёт. Серия запускается после согласованного утверждения образца.
Производство и промежуточный контроль
Критические размеры проверяются с заданной периодичностью; SPC и порядок работы с несоответствиями согласуются отдельно.
Окончательный контроль, документы и отгрузка
Поставка включает согласованные CMM, сертификаты материала, соответствие и документы RoHS, REACH либо PPAP. Механические компоненты оборудования должны соответствовать функции и согласованной спецификации.
- От одного до более 10 000 изделий
- Бесплатная первоначальная проверка DFM вместе с предложением
- NDA до передачи данных — по запросу
- DHL, FedEx и авиаперевозки более чем в 50 стран
Хотите сначала обсудить задачу? Напишите на jy.liu@metalworksplus.com либо свяжитесь через WhatsApp.
Заявка на детали машин
Отправьте чертёж или образец: инженер ответит в течение одного рабочего дня с ценой, сроками и бесплатными замечаниями DFM.