


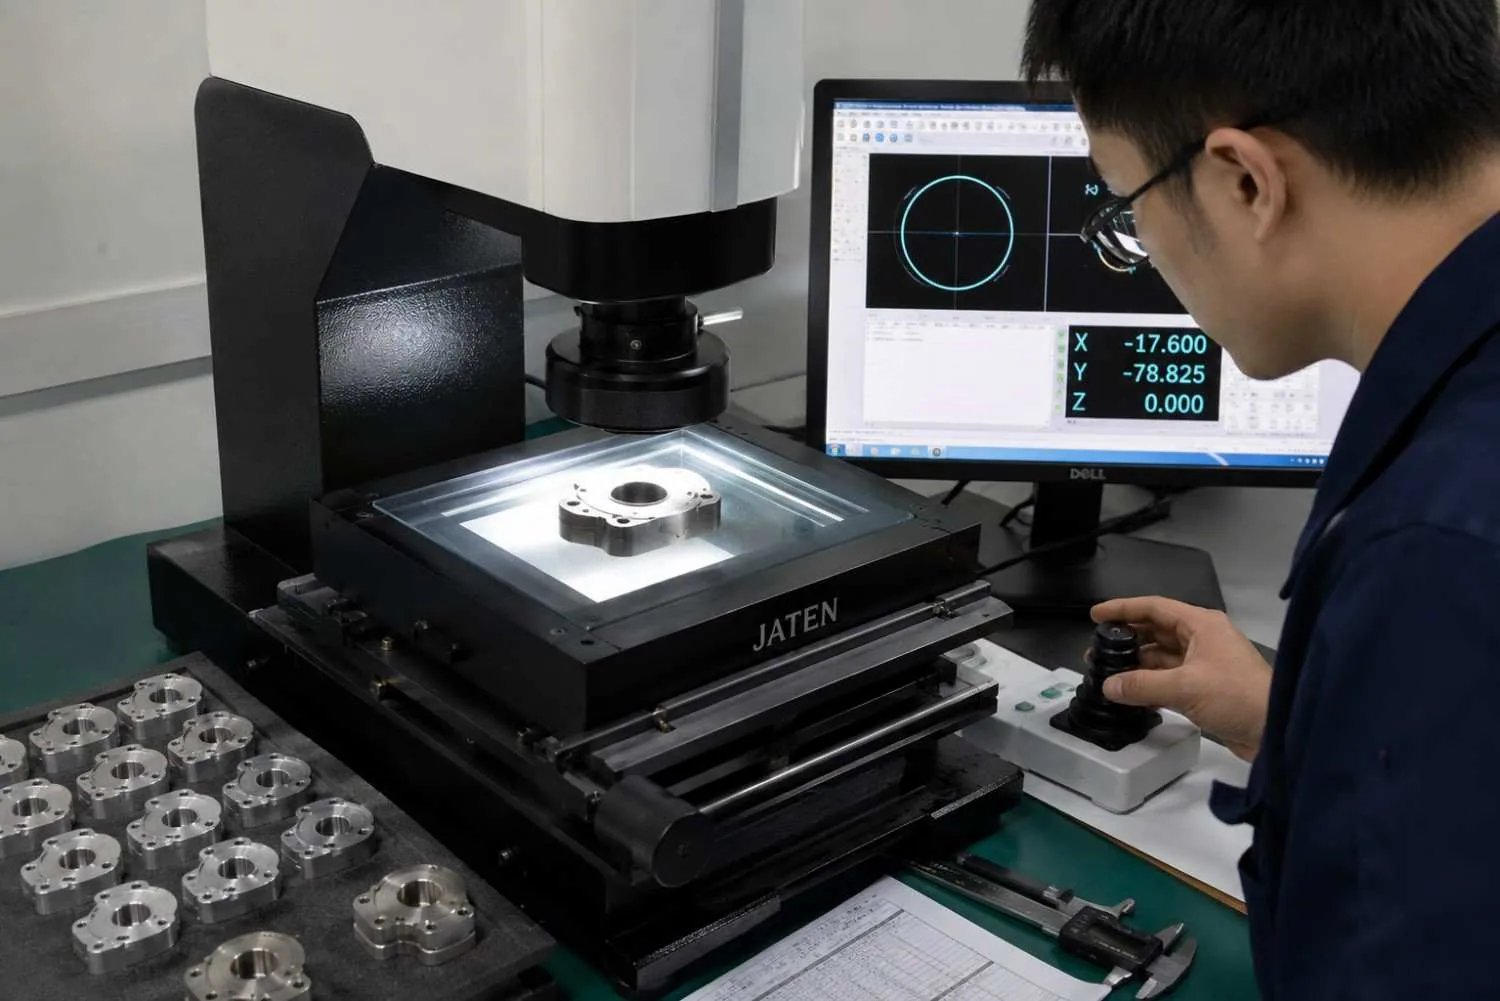
Qualitätssicherung bei MW+
Qualität ist bei MW+ mehr als eine Abteilung: Sie bestimmt die Fertigung jedes Bauteils. Der kontinuierliche, mehrjährige Ausbau von Messtechnik, statistischer Prozessregelung und Systemtechnik ermöglicht messbare, unabhängig überprüfbare Spitzenleistungen für Luftfahrt, Medizintechnik, Automobilindustrie und Industrie.
Präzision durch nachweisbare Messwerte
Das umfassende Qualitätssicherungssystem von MW+ (TQAE) macht aus Rohmaterial funktionskritische Komponenten mit Sicherheit im Mikrometerbereich. Mathematische Nachweise statt Werbesprache zeigen, wie gezielt entwickelte Qualität die Fertigungsleistung verbessert.
Jede Angabe auf dieser Seite lässt sich auf ein dokumentiertes Verfahren, ein kalibriertes Messgerät oder einen auditierten Nachweis zurückführen. So hält MW+ Toleranzen ein, liefert termingerecht und fertigt skalierbar für Kunden, die Gewissheit benötigen.
- Fläche des Messlabors3.200 sq ft
- Kalibrierte Messgeräte1.147
- Dokumentierte Verfahren247
- Auditstunden pro Jahr380+
- Monatlich erfasste Qualitätsereignisse4.200+
Messungen im Mikrometerbereich sind nur aussagekräftig, wenn die Umgebung ebenso präzise geregelt ist. MW+ entwickelt die Infrastruktur des Werks ebenso sorgfältig wie den Maschinenpark, um die Verlässlichkeit der Messungen zu sichern.Das Qualitätsteam von MW+Hinter jeder Zahl auf dieser Seite stehen 1.147 auf NIST rückführbare Messgeräte, über 45.000 täglich erfasste Messwerte und jährlich mehr als 380 Auditstunden.
Qualität auf vier Ebenen
Unser Qualitätssicherungssystem folgt einem hierarchischen Modell: Jede Ebene baut auf der vorherigen auf, von der Unternehmenskultur bis zur kontinuierlichen Weiterentwicklung.
Präzision als Kultur.
- Über 120 Std./Jahr – Qualitätsschulung pro Mitarbeiter
- 40% – Gewichtung der Qualitätskennzahlen bei Leistungsbewertungen
- 3 Wege – strukturierte Zertifizierungswege je Technikerrolle
Verfahren als verbindlicher Standard.
- 247 – dokumentierte Qualitätsverfahren für alle Leistungen
- 18 – selbst entwickelte Algorithmen zur Qualitätskontrolle
- 3 Ebenen – Eskalationsmatrix zur Klärung von Abweichungen
Messung als Nachweis.
- 1.147 – auf NIST rückführbare Geräte im MW+-Messmittelbestand
- 4.200+ – monatlich im eQMS erfasste Qualitätsereignisse
- 1.750+ – in Echtzeit überwachte kritische Prozessparameter
Verbesserung als Auftrag.
- 15.000+ – in vierteljährlichen Qualitätsbewertungen analysierte Datenpunkte
- 212 – jährlich umgesetzte Kaizen-Maßnahmen
- 98% – innerhalb von 30 Tagen umgesetzte Korrekturmaßnahmen
- 1.147
- Kalibrierte Messgeräte
- 247
- Dokumentierte Verfahren
- 1.750+
- Überwachte Merkmale
- 380+
- Auditstunden pro Jahr
- Über 120 Std.
- Schulungsstunden pro Person und Jahr
- 212
- Kaizen-Maßnahmen pro Jahr
Die Null-Fehler-Leistungsbilanz von MW+
Das MW+ Qualitätssystem erzielt messbare Ergebnisse deutlich über den Branchenvergleichswerten – ein Beleg für den Nutzen vorbeugender Maßnahmen gegenüber reiner Endkontrolle.
Branchenübergreifendes Zertifizierungssystem
Das Zertifizierungsportfolio von MW+ wird durch über 380 Auditstunden jährlichüberprüft, um die Einhaltung strengster internationaler Normen für Luftfahrt, Medizintechnik und Automobilindustrie zu sichern.
| Zertifizierung | Geltungsbereich | Letztes Überwachungsaudit | Zentrale Leistungskennzahlen |
|---|---|---|---|
| AS9100 Rev D | Luftfahrt-Qualitätsmanagement im gesamten Werk | Q3 2023 | 0 wesentliche Abweichungen · 99,4 % termingerechte Erstmusterprüfungen |
| ISO 13485:2016 | Fertigung von Medizinprodukten | Q4 2023 | 100 % Prozessvalidierung · 0 behördliche Beanstandungen |
| IATF 16949:2016 | Qualität der Automobilserienfertigung | Q2 2024 | Cpk > 1,67 bei 98 % der Fertigungsmerkmale |
| ISO 9001:2015 | Qualitätsmanagementsystem | Q1 2024 | 99,2 % Wirksamkeit der Korrekturmaßnahmen |
Einheit zur Überwachung gesetzlicher Vorgaben
- 48 regulatorische Datenbanken aus 27 Ländern für umfassende Konformitätsüberwachung
- 156 Werkstoff-Konformitätsnachweise vierteljährlich aktualisiert, um geltende Anforderungen einzuhalten
- Über 3.750 Stoffdeklarationen in unserer Werkstoffdatenbank für vollständige Transparenz
- 99,9 % Werkstoffrückverfolgbarkeit vom Werkszeugnis bis zur Auslieferung
- Keine Verstöße gegen Exportvorschriften in elf Betriebsjahren
Das Messlabor von MW+
Das 3.200 sq ft große, klimatisierte Messlabor von MW+ (±0,5 °C, 45 % ±5 % relative Feuchte) verfügt über modernste Messtechnik speziell für Präzisionsnachweise, weit über allgemeine Prüfaufgaben hinaus.
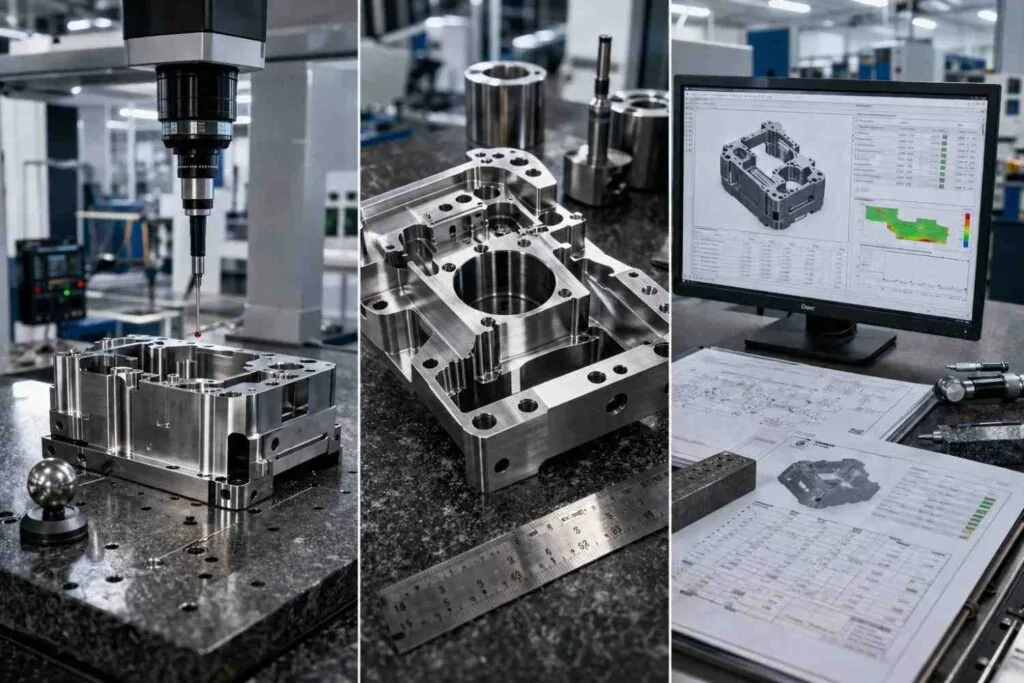
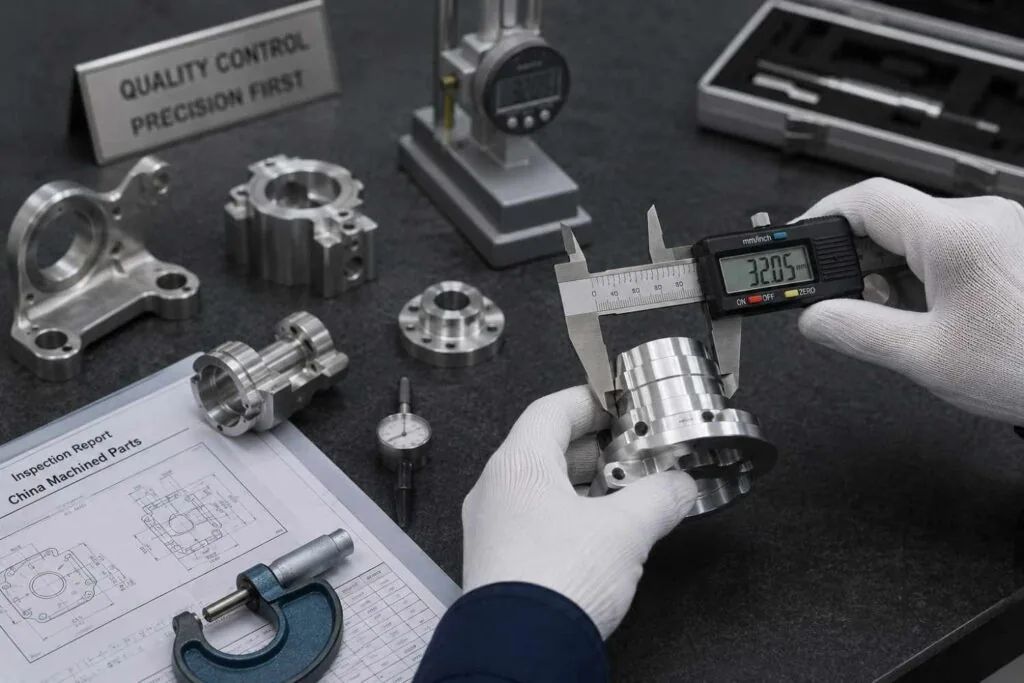
Wesentliche Koordinatenmessgeräte
Zeiss CONTURA G2 7/8/6
- Volumetrische Genauigkeit1,8 + L/350 µm
- Messunsicherheit0,0003″ (0,0076 mm)
- Jährliche NutzungÜber 4.200 Std. · Über 28.500 Messungen
- KalibrierungISO 10360-2, vierteljährlich
Hexagon Global S 07.10.07
- Genauigkeit1,2 µm + L/400
- SpezialisierungKomplexe Form- und Lagetoleranzen, Freiformflächen
- DurchsatzDurchschnittlich 220 Messungen/Std.
- AnwendungLuftfahrt- und Medizintechnikkomponenten
Mitutoyo CRYSTA-Apex S 18108
- Hochgeschwindigkeitsscanning500 mm/s
- KapazitätStichproben aus 150 Teilen/Schicht
- AnwendungPrüfung von Fertigungslosen
- IntegrationDirekte SPC-Datenübertragung ins QMS
Spezialisierte Messsysteme
Optische Messtechnik
- ProfilprojektorNikon VMR-3020, 100-fache Vergrößerung
- 3D-VergleichsmessungKeyence VR-5000, 4K-Auflösung
- Auflösung0,0001″ (0,0025 mm)
- AnwendungenGewinde- und Profilprüfung
Labor für Oberflächenintegrität
- HauptsystemTaylor Hobson PGI 1240
- AuflösungRa 0,01 µm
- ZweitsystemMitutoyo Surftest SJ-410
- DatenbankÜber 45.000 Messungen/Jahr
Werkstoffprüfzentrum
- HärteprüfungWilson Rockwell und Vickers
- LegierungsprüfungSpectroMAXx LMX06 OES
- Genauigkeit99,97 % bei der Legierungszusammensetzung
- KonformitätASTM E18 / E92 / E140
Messsystemanalyse (MSA)
Alle Prüfmittel werden streng validiert, um zuverlässige Messungen zu gewährleisten:
- Messsystemfähigkeitsstudien (Gage R&R): weniger als 10 % Streuung bei allen kritischen Merkmalen
- Kalibrierprogramm: 1.147 Geräte mit auf NIST rückführbaren Kalibrierplänen
- Messunsicherheitsbudget: dokumentierte Messunsicherheit für jedes kritische Maß
- Laborübergreifender Vergleich: 99,4 % Übereinstimmung mit den Messlaboren unserer Kunden
Umgebungs- und Infrastrukturkontrollen hinter den Kennzahlen
Messungen im Mikrometerbereich sind nur aussagekräftig, wenn die Umgebung ebenso präzise geregelt ist. MW+ entwickelt die Infrastruktur des Werks ebenso sorgfältig wie den Maschinenpark, um die Verlässlichkeit der Messungen zu sichern.
Temperatur- und Feuchteregelung
- Temperatur des Messlabors20 °C ±0,5 °C
- Bereich der relativen Luftfeuchte45 % ±5 % relative Feuchte
- Redundanz der KlimatisierungN+1, zwei unabhängige Zonen
- Temperaturangleichung vor der PrüfungMindestens 4 Stunden
Schwingungsisolierung
- Fundament der KoordinatenmessgeräteIsolierte pneumatische Plattformen
- Grenzwert der UmgebungsschwingungenVC-B-Kriterium oder besser
- Aufstellung im ErdgeschossAlle primären Koordinatenmessgeräte auf Bodenplatten
- ÜberwachungKontinuierliche Aufzeichnung der Beschleunigungssensoren
Kontaminations- und ESD-Schutz
- Reinraum-VerpackungsbereichEntsprechend ISO-Klasse 8
- ESD-Boden und Erdungsarmbänder< 1 × 10⁹ Ω Oberflächenwiderstand
- PartikelüberwachungKontinuierlich, stündlich protokolliert
- BekleidungsvorschriftenFür Lose mit medizinischen Anforderungen vorgeschrieben
Stromversorgung und Betriebssicherheit
- Unterbrechungsfreie Stromversorgung: USV für alle Koordinatenmessgeräte und eQMS-Server mit bis zu 30 Minuten Überbrückung
- Notstromerzeugung: Automatische Umschaltung hält Prüf- und Fertigungslinien bei Netzausfällen in Betrieb
- Netzwerkredundanz: Zwei unabhängige Verbindungen zwischen Fertigungssensoren und eQMS-Datenebene
- Umgebungsprotokollierung: Temperatur-, Feuchte- und Schwingungsdaten werden für Auditnachweise 24 Monate aufbewahrt
Verfahrensspezifische Qualitätsvorgaben
Jedes Fertigungsverfahren von MW+ folgt einem angepassten Qualitätssicherungskonzept für die jeweiligen Fehlerarten und Bauteilgeometrien.
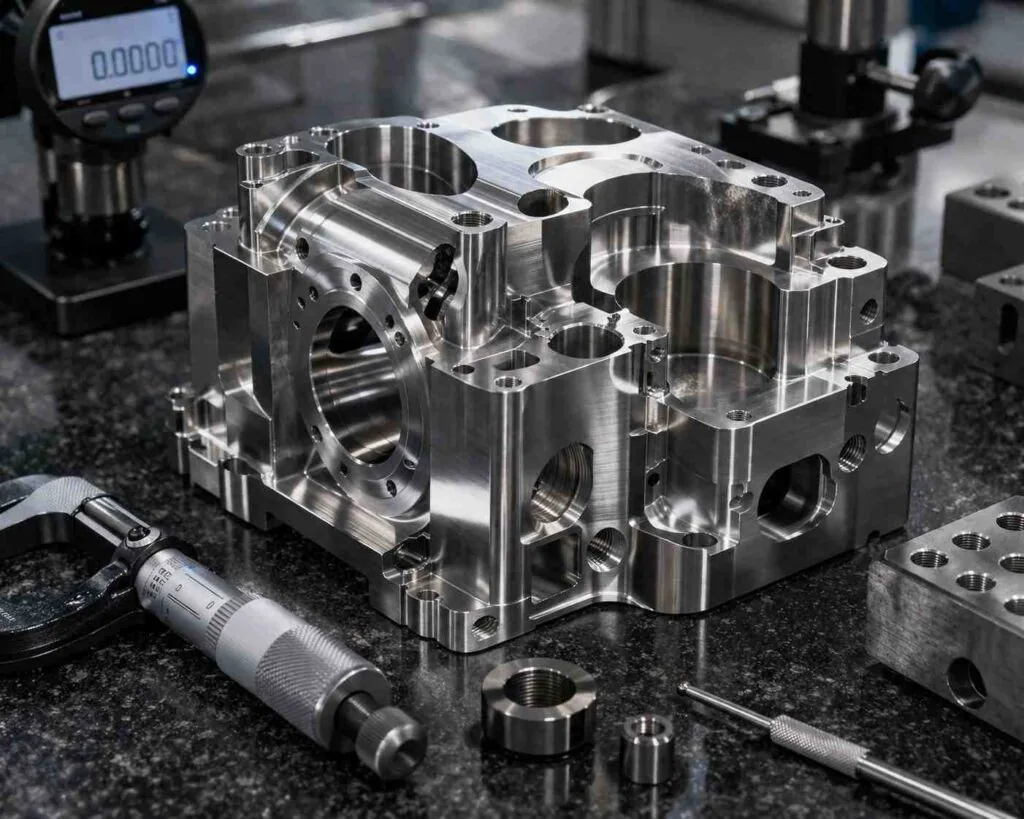
CNC-Bearbeitung: Qualitätsmatrix
| Qualitätsparameter | Standardprüfablauf | Statistische Regelung |
|---|---|---|
| Maßgenauigkeit | Dreistufige Prüfung: Einrichtung / Fertigungsmitte / Endprüfung | SPC für 28 Hauptmaße |
| Geometrische Toleranz | Koordinatenmessung aller Form- und Lagetoleranzen | Prozessfähigkeit Cpk ≥ 1,67 |
| Oberflächenrauheit | Prüfung jedes Teils mit dem Profilometer | Ra-Regelkarten mit oberer und unterer Eingriffsgrenze |
| Merkmalsposition | Koordinatenmessstrategie mit mehreren Antastrichtungen | 99,94 % Einhaltung der Positionstoleranz |
Technologien zur Prozessregelung
CNC-Präzisionsdrehen und Qualitätsvorgaben beim Langdrehen
Statistische Leistung im rollierenden Zwölfmonatszeitraum
Spezifische Kontrollen beim Langdrehen
- Ausrichtung der FührungsbuchseAlle 4 Stunden auf ±0,0001″ geprüft
- Rundlauf des StangenmaterialsUnter 0,0005″ Gesamtanzeigeabweichung am Vorschubpunkt
- MikrowerkzeugüberwachungErkennung von 0,0001″ Durchbiegung
- Analyse der Spankontrolle99,5 % wirksamer Spanbruch
Qualitätssicherung für Mehrachs-CNC-Fräsen auf höchstem Niveau
Leistungsnachweise der Mehrachsbearbeitung
Prüfung komplexer Geometrien
- FreiformflächenanalyseScanning mit mindestens 250 Messpunkten
- Prüfabläufe für Schaufeln und Laufräder22 spezielle Prüfroutinen
- Formen- und Werkzeugnachweise0,005 mm Ausrichtung zwischen Kavität und Kern
- Durchbiegungskontrolle bei dünnen WändenMaximal 0,025 mm Verformung
CNC-Präzisionsteile:das Platin-Prüfverfahren
Statistik der Toleranzeinhaltung
Der siebenstufige Prüfablauf
- 1. Simulation vor Fertigungsbeginn – FEM-basierte Prognose bearbeitungsbedingter Verformung94 % Genauigkeit
- 2. Erstmustervermessung – umfassendes Koordinatenmessprogramm12 Std. · Über 850 Messpunkte
- 3. Fertigungsbegleitende Validierung – stündliche Merkmalsprüfung45 Merkmale
- 4. Temperaturstabilisierung nach der Bearbeitung – Temperaturausgleich24 Std. bei 20 °C ±0,1 °C
- 5. Abschließende Vermessung – vollständige Prüfung der Form- und Lagetoleranzen sowie Werkstoffnachweise100%
- 6. Funktionsprüfung – kundenspezifische Verfahren zur LeistungsvalidierungNach Spezifikation
- 7. Verpackungsnachweis – Reinraumverpackung6 Monate Sterilitätsgarantie
Werkstoffkunde und vollständige Rückverfolgbarkeit
Die eigene Werkstoffdatenbank von MW+ bündelt jahrelang erhobene empirische Daten. Sie verknüpft Werkstoffeigenschaften mit Bearbeitungsparametern, um Fertigungsergebnisse vorherzusagen und zu optimieren.
Die Werkstoffdatenbasis von MW+
Rückverfolgbarkeitssystem
- Blockchain-gestützte Nachverfolgung100 % der Werkstoffe
- Rückverfolgbarkeit per QR-CodeEindeutige Kennung pro Teil
- Nachverfolgung vom Werkstoffwerk bis zur Maschine57 Datenpunkte pro Los
- Verwaltung der Schmelzennummern100 % getrennte Lagerung
Qualitätsprogramm für Titan Ti-6Al-4V
- Kontrolle der Alpha-Case-Schicht< 0,025 mm maximale Tiefe
- WasserstoffversprödungVierteljährliche Zertifizierungsprüfungen
- GefügeprüfungStichproben aus 20 % der Lose
- Korrelation mit der Ermüdungslebensdauer87 % zur Bearbeitungsleistung
Prüfvorgaben für medizinische Polymere
- Biokompatibilitätsnachweis: Prüfung nach USP-Klasse VI an 10 % der Fertigungslose
- Kontrolle des Feuchtegehalts: Bei PEEK und ULTEM unter 0,02 % gehalten
- Sterilisationsvalidierung: Über 25 Validierungsabläufe für Sterilisationszyklen
- Kriech- und Relaxationsprüfung: 1.000-Stunden-Prüfungen für implantierbare Komponenten
Statistische Prozessregelung
Die unternehmensweite SPC-Umsetzung bei MW+ überwacht über 1.750 kritische Merkmale in Echtzeit. Sie ermöglicht vorausschauendes Qualitätsmanagement und frühzeitiges Eingreifen, bevor Fehler entstehen.
Prozessfähigkeitskennwerte im Zwölfmonatszeitraum
| Leistungsbereich | Mittlerer Cp | Mittlerer Cpk | % mit Cpk ≥ 1,33 | % mit Cpk ≥ 1,67 |
|---|---|---|---|---|
| CNC-Bearbeitung | 1.85 | 1.72 | 99.2% | 94.7% |
| Präzisionsdrehen | 1.92 | 1.81 | 99.6% | 96.3% |
| 5-Achs-Fräsen | 1.78 | 1.65 | 98.9% | 92.4% |
| Langdrehen | 1.95 | 1.83 | 99.8% | 97.1% |
| Präzisionsteile | 1.96 | 1.87 | 99.9% | 98.2% |
Algorithmen zur vorausschauenden Qualitätssicherung
- 94% Genauigkeit der Werkzeugstandzeitprognose
- 0,005 mm Kompensation der thermischen Drift über 8 Stunden
- 87% Verringerung wiederkehrender Fehler
- 1.200+ Jährlich durch Frühwarnungen vermiedene Abweichungen
Dokumentation und Qualitätsauswertung
Jede Lieferung von MW+ enthält umfassende 4D-Qualitätsdokumentation: Maßdaten, Analysen, Fehlerfreiheitsnachweise und digitale Bereitstellung über das sichere MW+-Qualitätsportal.
Maßdokumentation
- 100 % der kritischen Maße mit tatsächlichen Messwerten
- 3D-Farbabweichungskarten für komplexe Geometrien
- Statistische Zusammenfassung der Streuung im Fertigungslauf
- Vergleich mit Sollwerten und Toleranzen
Datenanalyse
- Prozessfähigkeitsanalyse (Cp/Cpk)
- Messunsicherheit nach ISO/IEC 17025
- Korrelationsanalyse mit Werkstoffeigenschaften
- Trendanalyse über mehrere Fertigungsläufe
Fehlerfreiheitsnachweis
- Nachweis der vollständigen Prüfung kritischer Merkmale
- Abweichungshistorie im rollierenden Zwölfmonatszeitraum
- Dokumentation der Korrekturmaßnahmen, sofern zutreffend
- Werkstoffzeugnisse und Prüfberichte
Digitale Bereitstellung
- Sicheres Cloudportal, sieben Jahre Archivierung
- API-Zugang zur Einbindung von Qualitätsdaten beim Kunden
- Automatische Warnungen bei Trendabweichungen
- Fertigungsstatus in Echtzeit
Dashboard zur Qualitätsauswertung
Das eigene Qualitätsinformationssystem von MW+ schafft umfassende Transparenz über die Fertigungsleistung:
- Echtzeitüberwachung: Über 220 Qualitätskennzahlen, minütlich aktualisiert
- Trendanalyse: Rollierende 36-Monats-Analyse aller Qualitätskennzahlen
- Vorausschauender Qualitätsindex: Eigener Algorithmus zur Risikobewertung auf einer Skala von 0 bis 100
- Qualitätsportal für Kunden: Rund um die Uhr Zugriff auf Dokumentation und Fertigungsstatus
Der Antrieb unserer Qualitätsverbesserung
Qualität ist bei MW+ ein fortlaufender Entwicklungsprozess. Unsere systematische Verbesserungsmethodik hält MW+ an der Spitze der Präzisionsfertigungstechnik.
MW+-Programm zur Qualitätsentwicklung
Entwicklung der Qualitätsleistung
Risikomanagement: vier Redundanzebenen
Redundante Prüfungen und Notfallabläufe von MW+ sichern fehlerfreie Lieferungen auch bei Geräteausfällen und unerwarteten Schwierigkeiten.
Primäre Qualitätssysteme
Umfassende Prozesskontrollen, SPC in Echtzeit und vorausschauende Analysen bilden die erste Absicherung gegen Qualitätsprobleme.
Sekundäre Prüfung
Unabhängige Verifizierung mit alternativen Messmethoden verhindert, dass ein einzelner Ausfall das Qualitätssystem beeinträchtigt.
Tertiäre Validierung
Externe Laborprüfungen liefern unabhängige Nachweise für besonders kritische Anwendungen.
Vierte Absicherungsebene
Die Beteiligung des Kunden an der Endprüfung sichert Übereinstimmung bei Qualitätsanforderungen und Abnahmekriterien.
Messtechnische Notfallvorsorge
- Redundante Messsysteme: 100 % Ersatzkapazität für alle kritischen Messungen
- Alternative Messmethoden: Mindestens drei Prüfmethoden für jedes kritische Maß
- Notfallkalibrierung: Vier Stunden Reaktionszeit bei Ausfällen von Messsystemen
- Wiederherstellung im Notfall: Vollständige Sicherung des Qualitätssystems, angestrebte Wiederherstellung in zwei Stunden
Fragen zur Qualitätssicherung
Die häufigsten Fragen aus Technik und Einkauf dazu, wie MW+ Toleranzen einhält und nachweist.
Was bedeutet Cpk ≥ 1,67 für meine Bauteile?
Wie bleibt der Werkstoff vom Hersteller bis zur Lieferung rückverfolgbar?
Was geschieht, wenn ein Messsystem während der Fertigung ausfällt?
Wie schnell stehen Qualitätsdokumente je Auftrag bereit?
Welche Zertifizierungen gelten speziell für Medizin- und Luftfahrtprojekte?
Was umfasst die Qualitätssicherung bei MW+?
Was unterscheidet Qualitätssicherung und Qualitätskontrolle?
Welche Geräte werden zur Qualitätskontrolle von CNC-Teilen eingesetzt?
Ist eine Erstmusterprüfung enthalten?
Können wir Ihr Qualitätssicherungssystem auditieren?
Wie werden nicht konforme Teile behandelt?
Qualitätsdokumentation verständlich erklärt
Neun technische Leitfäden zur Messung, Dokumentation und Freigabe gefertigter Teile bei MW+. Die zugehörigen Maschinen und Verfahren finden Sie unter CNC-Fertigungsmöglichkeiten; erfahren Sie außerdem mehr über das Werk und das technische Team von MW+.
Koordinatenmessberichte richtig lesen
Was die Spalten eines Maßprüfberichts bedeuten und welche Werte tatsächlich die Zeichnungskonformität belegen.
Leitfaden lesenKoordinatenmesstechnikWas die Koordinatenmessung bei CNC-Teilen prüft
Wie Koordinatenmessung funktioniert, was sie erfasst, wo ihre Grenzen liegen und wann sie sinnvoll ist.
Leitfaden lesenErstmusterErstmusterprüfung (FAI) erklärt
Warum das erste Teil eines neuen Programms anders vermessen wird und was AS9102 verlangt.
Leitfaden lesenNormenISO 9001, AS9100 und IATF 16949 im Vergleich
Was die einzelnen Zertifizierungen regeln und welche Ihr Projekt benötigt.
Leitfaden lesenRückverfolgbarkeitLückenlose Werkstoffrückverfolgbarkeit bis zur Lieferung
Wie Schmelzenaufzeichnungen das Bauteil durch die Fertigung begleiten und warum Auditoren sie verlangen.
Leitfaden lesenVergleichswerteVergleichswerte für CNC-Fehlerquoten
Was eine Annahmequote von 99,7 % praktisch bedeutet und wie Fertigungsbetriebe sie erreichen.
Leitfaden lesenEinkaufs-ChecklisteCNC-Teilequalität vor dem Versand prüfen
Sinnvolle Prüfungen an Lieferantenteilen, bevor sie das Werk verlassen.
Leitfaden lesenBeschaffungPrüfnormen für bearbeitete Teile aus China
Anwendbare Normen, erforderliche Dokumentation und typische Fallstricke im Einkauf.
Leitfaden lesenRisikoQualitätskontrolle bei externer CNC-Fertigung
Fehlerursachen abgelehnter Lieferungen und ihre frühzeitige Vermeidung.
Leitfaden lesenMessbare Präzision, bei jeder Lieferung belegt
Das umfassende Qualitätssicherungssystem von MW+ umfasst mehr als Geräte und Fertigungsverfahren: Es steht für technische Spitzenleistung bei jedem gelieferten Teil. Mit vollständig ausgebauter messtechnischer Infrastruktur, über 380 Auditstunden jährlichund über 45.000 täglichen Messungenhat MW+ ein System geschaffen, das Branchenstandards erfüllt und Maßstäbe setzt.
Als Partner von MW+ profitieren Sie von einem System, das durch Millionen von Messungen und Tausende erfolgreicher Projekte in Luftfahrt, Medizintechnik, Automobilindustrie und Industrie entwickelt, verbessert und nachgewiesen wurde.