


CNC-Präzisionsfräsen
in China
3-, 4- und 5-Achs-CNC-Fräsen in China mit Toleranzen von ±0,001 mm bis ±0,005 mm. Nach ISO 9001:2015 und AS9100D zertifiziert. Über 70 Werkstoffe. CNC-Präzisionsfrästeile in 3–5 Arbeitstagen. Seit 2015 geschätzt von OEMs aus Luftfahrt, Medizin- und Automobiltechnik in über 50 Ländern.
Was ist CNC-Fräsen?
CNC-Fräsen ist ein spanendes Fertigungsverfahren: Ein rotierendes Werkzeug mit mehreren Schneiden trägt Material von einem auf dem beweglichen Maschinentisch gespannten Werkstück ab. Es folgt dabei einer aus dem CAD-Modell erzeugten Werkzeugbahn. Das Werkzeug bewegt sich entlang mindestens dreier Linearachsen: X, Y und Z. Vier- und Fünfachsmaschinen ergänzen Drehbewegungen, sodass schräge Flächen, komplexe Krümmungen und Hinterschnitte ohne Ausspannen und erneutes Ausrichten bearbeitet werden können. CNC-Präzisionsfräsen eignet sich für prismatische Geometrien wie Gehäuse, Halter, Verteilerblöcke, Grundplatten, Kühlkörper und Formkavitäten – Teile mit Flächen, Taschen, Bohrungen und Konturen statt reiner Rotationssymmetrie.
Wie genau ist CNC-Fräsen?
Allgemeine Merkmale erreichen ±0,01 mm nach ISO 2768-m. Präzisionsmerkmale erreichen ±0,005 mmund eine speziell ausgelegte 5-Achs-Simultanaufspannung erreicht ±0,001 mm bei kritischen Maßen. MW+ hält dort Cpk ≥ 1,67 ein und prüft die Maße mit Zeiss- und Renishaw-Koordinatenmesstechnik.
CNC-Fräsen oder Drehen – was braucht mein Teil?
Ist das Teil im Wesentlichen um eine Achse rotationssymmetrisch, etwa eine Welle, ein Stift, eine Buchse oder ein Gewindekörper, ist Drehen schneller und günstiger. Prismatische, mehrseitige Teile mit Taschen und Konturen werden gefräst. Teile mit beiden Merkmalsarten werden zunächst gedreht und anschließend gefräst. Vollständiger Vergleich mit Kostendaten.
3, 4 oder 5 Achsen?
Die Achsenzahl richtet sich nach den zu bearbeitenden Seiten und deren gegenseitigen Toleranzen. Flache und prismatische Teile laufen kostengünstig auf Dreiachsmaschinen. Mehrseitige Gehäuse werden mit vier Achsen in einer Aufspannung gefertigt. Komplexe Krümmungen, Turbinenprofile und Implantatflächen benötigen fünf simultane Achsen. Entscheidungshilfe.
Was bestimmt den Preis eines Frästeils?
Nach Einfluss geordnet: Anzahl der Aufspannungen, Zykluszeit, unnötig enge Toleranzen, Werkstoffkosten und Zerspanbarkeit sowie optische Oberflächenanforderungen. Eine Geometrie, die eine zweite Vorrichtung erfordert, kostet häufig mehr als das Material selbst. Unsere DFM-Prüfung bewertet alle fünf Faktoren vor Ihrer Entscheidung. Was enge Toleranzen tatsächlich kosten.
3-, 4- und 5-Achs-CNC-Fräsen: Einsatzbereiche
Unser Maschinenpark reicht von durchsatzstarker Dreiachsserienfertigung bis zum 5-Achs-Simultanfräsen komplexester Luftfahrt- und Medizintechnikgeometrien. Unsicher bei der Auswahl? Lesen Sie unsere Entscheidungshilfe zu 5- und 3-Achs-Bearbeitung.
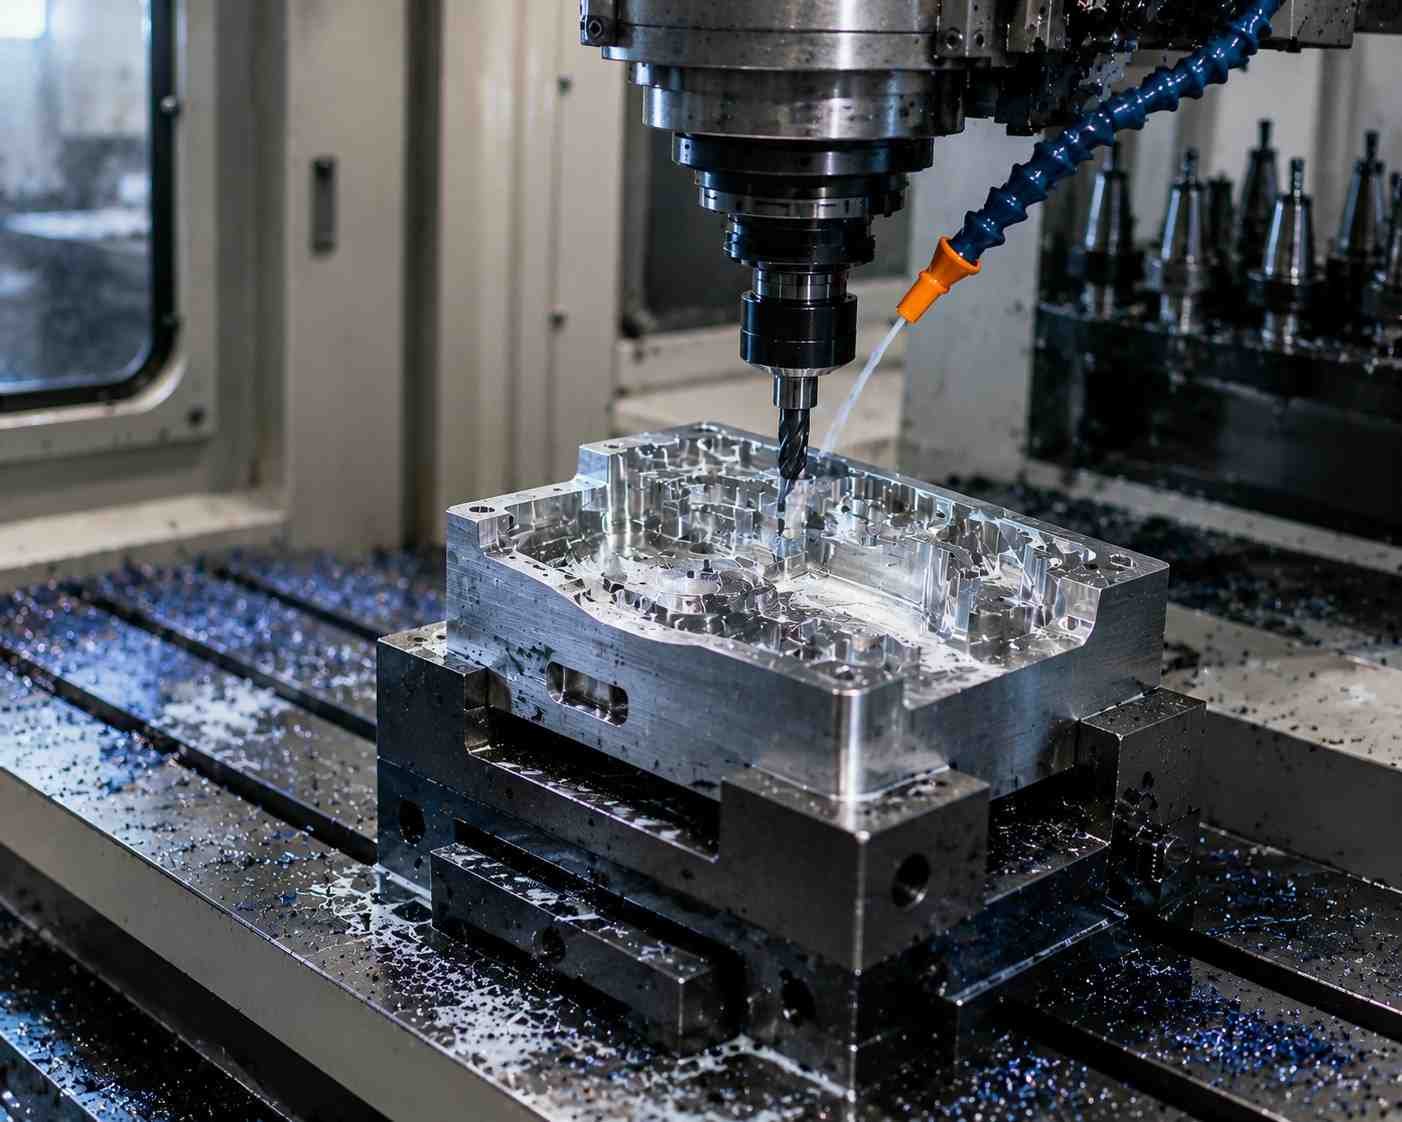
3-Achs-CNC-Fräsen
Wirtschaftlich für prismatische Teile, ebene Flächen, Taschen, Nuten und einfache Konturen. Das Standardverfahren der Serienfertigung erreicht konstant ±0,01 mm nach ISO 2768-m an Haltern, Gehäusen, Platten und Strukturteilen.
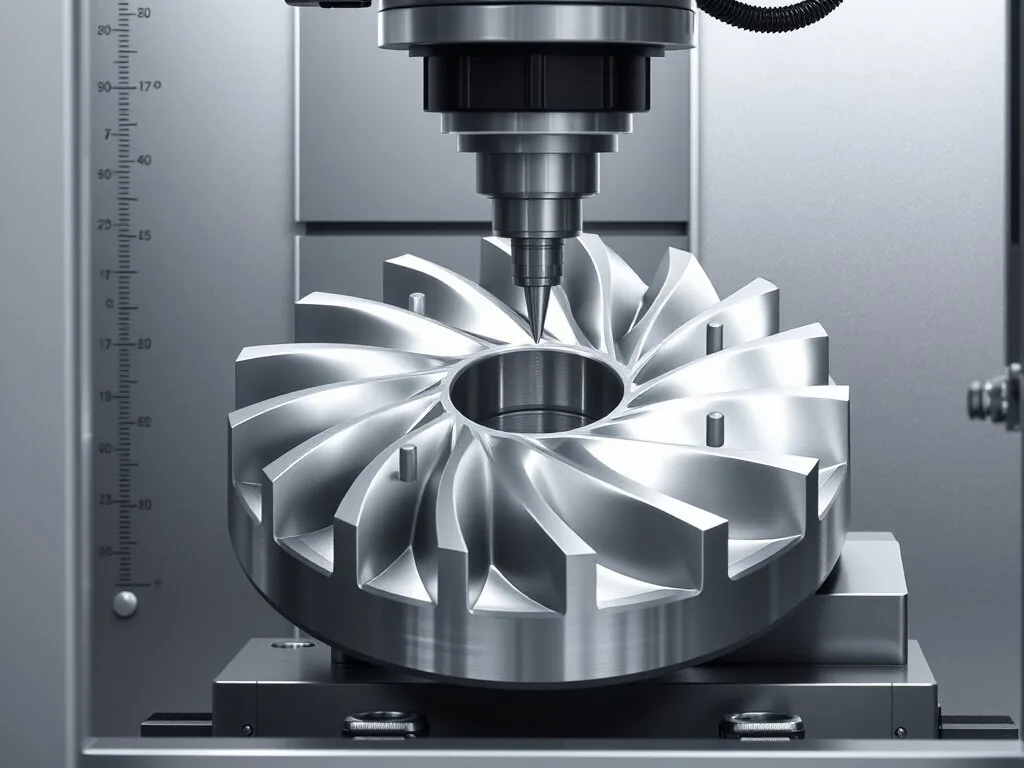
4-Achs-CNC-Fräsen
Eine zusätzliche A-Rundachse ermöglicht mehrseitige Bearbeitung in einer Aufspannung. Sie reduziert die Zahl der Aufspannungen um bis zu 60 %, vermeidet Ausrichtfehler und verbessert die Positionsgenauigkeit zwischen Merkmalen komplexer Gehäuse, Wellen und Pumpenkörper.
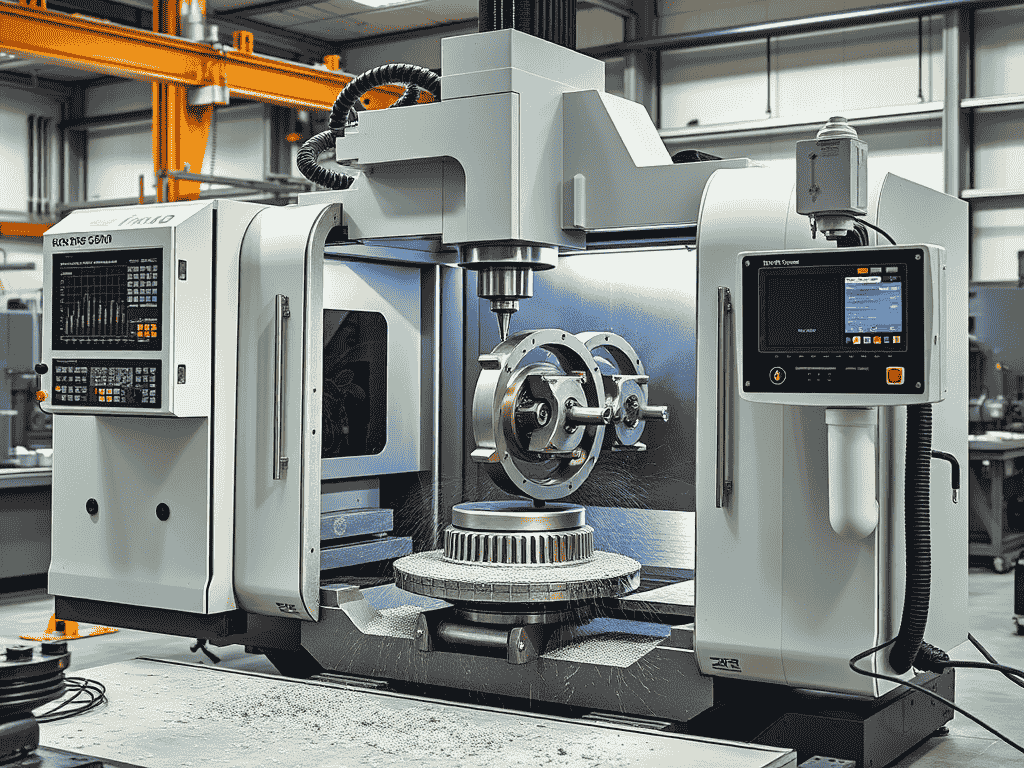
5-Achs-CNC-Fräsen
Fünf simultan bewegte Achsen – X, Y, Z sowie A- und B-Rotation – fertigen komplexe Krümmungen, Hinterschnitte und nahezu vollständige Teile in einer Aufspannung. Unverzichtbar für Luftfahrtturbinenschaufeln, orthopädische Implantate, komplexe Formkavitäten und Geometrien mit engsten Toleranzen.
CNC-Frästeile bestellen: sieben Schritte von CAD bis Lieferung
Ein transparenter, technisch geführter Ablauf für professionelle Einkaufsteams: Prototypen in 3–5, Serien in 10–15 Arbeitstagen, 48-Stunden-Express verfügbar. Was zwischen den Schritten 5 und 6 in der Fertigung geschieht, erläutert unser Leitfaden zur Herstellung von CNC-Frästeilen.
Branchen für unsere CNC-Frästeile
MW+ beliefert anspruchsvolle Branchen, für die Maßgenauigkeit, Werkstoffrückverfolgbarkeit und Liefersicherheit unverzichtbar sind. Jede Branchenseite enthält spezifische Konformitätsdokumentation.
Luftfahrt und Verteidigung
Strukturhalter, Turbinenkomponenten, Avionikgehäuse, Flugsteuerungsaktuatoren und Flugzeugstrukturanschlüsse. Regelmäßige Bearbeitung von Inconel, Titan und Berylliumkupfer.
Automobilindustrie und Elektromobilität
Batteriemodulgehäuse, Motorhalter, Getriebeenddeckel, Kühlplatten und leichte Elektrofahrzeug-Strukturteile mit PPAP-Dokumentation.
Medizin- und Dentaltechnik
Orthopädische Implantate, chirurgische Instrumente, Gehäuse für Diagnostikgeräte und Zahnersatz. Biokompatible Werkstoffe und UDI-konforme Laserkennzeichnung.
Robotik und Automation
Präzisionsarmgelenke, Wellgetriebegehäuse, Endeffektoren, Sensorhalter und Linearführungsgehäuse für kollaborative Roboter und Industrieroboter.
Elektronik und Halbleitertechnik
Kühlkörper, Komponenten für Wafer-Spannvorrichtungen, Testsockel, EMV-Abschirmgehäuse, Präzisionssteckergehäuse und Kontaktstifte.
Energie und erneuerbare Energien
Aktuatorteile für Solarnachführung, Antriebskomponenten für Windturbinen, Unterwassertechnik für Öl und Gas sowie Edelstahlbaugruppen für kerntechnische Anwendungen.
Industrieller Maschinenbau
Hydraulikblöcke, Getriebegehäuse, Verdichterlaufräder, Pumpengehäuse und Spannvorrichtungen für Maschinenbau-OEMs weltweit.
Werkzeug- und Formenbau
Spritzgusskavitäten und Kerne, Druckgusswerkzeuge, Folgeverbundwerkzeuge, Heißkanalsysteme und Prototypenwerkzeuge mit Hartfräsen bis 62 HRC.
So prüft und dokumentiert MW+ jedes CNC-Frästeil
Jedes Teil rückverfolgbar, jedes Maß geprüft. Vollständige AS9102-Erstmusterberichte, PPAP-Unterlagen und Werkstoffzeugnispakete für Kunden aus Luftfahrt, Medizin- und Automobiltechnik verfügbar.
Zertifizierungen und Normen
CNC-Fräswerkstoffe: über 70 Metalle und Kunststoffe mit Werkszeugnissen
Von gängigen Aluminiumlegierungen bis zu Hochtemperatur-Superlegierungen und medizinischen Polymeren. Jede Charge mit Rückverfolgbarkeit zu Werkszeugnissen und RoHS-Erklärungen.
Aluminiumlegierungen
Leicht, hervorragend zerspanbar und korrosionsbeständig. Hauptwerkstoff für Luftfahrtstrukturen, Batteriegehäuse, Kühlkörper und Elektronikgehäuse. Lesen Sie unseren Leitfaden zu CNC-Aluminiumfräsen – Legierungen, Toleranzen und Oberflächen.
Edelstähle und Werkzeugstähle
Hohe Korrosionsbeständigkeit, Festigkeit und Verschleißfestigkeit. Werkzeugstähle bis 62 HRC für Formeinsätze, Schneidwerkzeuge und hoch beanspruchte Teile.
Titan und Superlegierungen
Für Luftfahrtstrukturen, Hochtemperaturanwendungen und chemisch aggressive Umgebungen. Medizinisches Titan für Implantate mit Ra < 0,4 µm und vollständiger Biokompatibilitätsdokumentation.
Technische Kunststoffe
Leicht, chemikalienbeständig und elektrisch isolierend. PEEK für Implantate, PTFE für chemische Anlagen, POM für Präzisionszahnräder und Ultem PEI für hohe Temperaturen.
Kupfer, Messing und Sondermetalle
Hervorragende elektrische Leitfähigkeit und kontrollierte Wärmeausdehnung. Kovar und Invar 36 für optische und elektronische Präzisionsbaugruppen mit sehr geringer erforderlicher Wärmeausdehnung.
Magnesium- und Zinklegierungen
Sehr leichte Strukturwerkstoffe mit inhärenter elektromagnetischer Abschirmung. Ideal für Flugzeugkabinen, Drohnenstrukturen und mobile Geräte, bei denen das Gewicht entscheidend ist.
Oberflächen für CNC-Frästeile: Verfahren, Ra-Werte und Normen
Oberflächenbehandlung intern und durch qualifizierte Partner, unter Qualitätsaufsicht von MW+ spezifiziert, gemessen und dokumentiert. Unser Leitfaden zur Oberflächenrauheit Ra erläutert die korrekte Angabe in der Zeichnung.
Bearbeitungszustand
Standard-Fräsoberfläche mit entfernten Werkzeugspuren. Wirtschaftlich für innere oder optisch unkritische Teile. Für alle Werkstoffe verfügbar.
Ra 3,2 µm im Bearbeitungszustand · Keine zusätzliche LieferzeitGlasperlenstrahlen
Gleichmäßige matte Struktur, die Werkzeugspuren und Mikrograte entfernt. Geeignete Vorbehandlung für Eloxieren oder Pulverbeschichten.
Ra 1,0–2,0 µm · Für Aluminium, Edelstahl und TitanEloxieren Typ II / III
Dekoratives Eloxieren Typ II in individuellen RAL-Farben. Harteloxieren Typ III bis 50 µm Schichtdicke erreicht 400–600 HV Oberflächenhärte.
MIL-A-8625 · Oberfläche 400–600 HVPulverbeschichten
Beständige thermoplastische Beschichtung in RAL- oder NCS-Farben. Hohe UV-, Schlag- und Chemikalienbeständigkeit für den Außeneinsatz.
60–120 µm · Haftungsprüfung nach ASTM D3359Galvanisieren (Zn/Ni/Cr)
Zink für Korrosionsschutz, Nickel für Härte und Lötbarkeit, Chrom für dekorative Beständigkeit. Schichtdicke nach Spezifikation geregelt.
5–25 µm · RoHS-konforme OptionenPolieren / Spiegeloberfläche
Hand- und Maschinenpolitur für reflektierende Oberflächen in optischer Qualität. Für medizinische Instrumente, Spritzgusskavitäten und optische Halterungen.
Ra 0,1 µm spiegelpoliert · N4 oder feinerPassivieren und Elektropolieren
Chemische Passivierung entfernt freies Eisen von Edelstahl; Elektropolieren entgratet und glättet mikroskopisch für Pharma- und Biotechnikanlagen.
Nach ASTM A967 und ASTM B912Laserkennzeichnung und Bürsten
Dauerhafte Logos, Seriennummern, 2D-Data-Matrix- und UDI-Codes. Gerichteter seidiger Bürstschliff für hochwertige medizinische Produkte und Konsumgüter.
UDI-konform · Vollständig rückverfolgbarCNC-Fräsen vom Prototyp bis zur Großserie
Flexible Leistungen nach Projektphase, Komplexität und Stückzahl, mit identischen Qualitätsstandards vom ersten Prototyp bis zum millionsten Serienteil. Zur Verfahrenswahl vergleichen Sie CNC-Fräsen und Drehen.
CNC-BearbeitungSchnelle Prototypenfertigung
Beschleunigen Sie Konstruktionsänderungen mit schnell gefertigten CNC-Prototypen. Kostenlose DFM-Rückmeldung und Beratung zu Werkstoffalternativen bei jedem Prototypenauftrag.
CNC-Prototypenfertigung →Kleinserienfertigung
Überbrückungsfertigung für Markttests, klinische Geräteprüfungen oder saisonale Bedarfsspitzen. Vorrichtungskosten werden über die Losgröße verteilt.
Großserienfertigung
Automatisierte Fertigungszellen, SPC-überwachte Linien und Kanban-Planung für kontinuierliche Versorgung. PPAP und Prozessaudits verfügbar.
Hochgeschwindigkeitsfräsen
Hohe Oberflächenqualität, kurze Zykluszeiten und minimaler Wärmeverzug bei dünnwandigen Teilen und großflächigen Präzisionsflächen.
Individuelle CNC-Lösungen
Sondermaße, seltene oder extrem harte Werkstoffe und Baugruppen mit mehreren Fertigungsverfahren. Unsere Ingenieure begleiten die Zeichnungsprüfung bis zur validierten Lieferung.
Direkt beim Werk statt über ein Handelsunternehmen einkaufen
Viele Suchergebnisse zu „CNC-Fräsen China“ sind Handelsunternehmen und Beschaffungsagenturen, die Kapazitäten fremder Werke vermitteln. Das unterscheidet die direkte Zusammenarbeit mit einem Hersteller typischerweise davon.
| Kriterium | MW+ (direktes Werk) | Typisches Handelsunternehmen / Agentur |
|---|---|---|
| Technischer Kontakt | Fester betreuender Ingenieur | Vertriebsmitarbeiter mit begrenzter technischer Tiefe |
| DFM-Rückmeldung | Direkt vom internen Ingenieurteam, am selben Tag | Über das Werk weitergeleitet, häufig verzögert |
| Angebotsdauer | 24 Stunden | 2–5 Tage bei mehreren angefragten Werken |
| Preisgestaltung | Direkter Werkspreis | Zusätzliche Vermittlungsmarge, oft nicht offengelegt |
| Qualitätsdokumentation | Koordinatenmessberichte, FAI und Werkszeugnisse intern erstellt | Über Dritte weitergegeben, schwerer nachprüfbar |
| Einblick in die Fertigung | SPC- und Cp/Cpk-Daten auf Anfrage | Begrenzt oder nicht verfügbar |
| Problemlösung | Direkte technische Eskalation | Mehrere Übergaben bis zur Lösung |
Der Vergleich zeigt allgemeine, von Einkaufsteams häufig berichtete Unterschiede zwischen direkter Werksbeschaffung und Vermittlung. Die Leistungen einzelner Handelsunternehmen und Agenturen können abweichen.
Konstruktionsregeln fürs CNC-Fräsen: Wände, Radien, Bohrungen und Gewinde
Diese Grenzen folgen aus Werkzeuggeometrie und physischer Zugänglichkeit. Die Auslegung nach der Spalte Standard hält die Kosten niedrig. Die Spalte Erreichbar zeigt, was MW+ bei funktionaler Notwendigkeit anbietet, meist mit zusätzlichen Aufspannungen, Sonderwerkzeugen oder langsamerem Vorschub. Jede Anfrage erhält innerhalb von 24 Stunden eine kostenlose DFM-Prüfung nach diesen Regeln.
| Merkmal | Standard (geringste Kosten) | Erreichbar | Ursache der Grenze |
|---|---|---|---|
| Wanddicke – Metalle | 0,8 mm | 0,5 mm | Unter 0,8 mm biegt sich die Wand unter Schnittlast durch; Ratterspuren und angepasste weiche Spannbacken sind zu erwarten |
| Wanddicke – Kunststoffe | 1,5 mm | 1,0 mm | POM und PEEK erlauben dünnere Wände als ABS oder Nylon 6/6, die unter Spannlast kriechen |
| Innenradius | 1,0 mm | 0,5 mm | Eine gefräste Innenecke behält immer den Fräserradius. Der Radius sollte mindestens ein Drittel der Taschentiefe betragen, um Werkzeugdurchbiegung zu begrenzen |
| Taschen- / Kavitätstiefe | 4 × Werkzeugdurchmesser | 10 × mit verlängerten Werkzeugen | Tiefere Taschen erfordern kleinere Zustellungen und langsamere Vorschübe; oberhalb des 4-Fachen steigen die Kosten je cm³ stark |
| Bohrungsdurchmesser | 1,0 mm | 0,2 mm | Unter 1,0 mm gilt als Mikrobearbeitungmit eigenen Werkzeugen und Prüfverfahren |
| Bohrungstiefe | 4 × Durchmesser | 10 × Durchmesser beim Tiefbohren | Spanabfuhr. Oberhalb des 4-Fachen sind unterbrochene Bohrzyklen oder innere Kühlmittelzufuhr erforderlich |
| Rippen- / Bundbreite | 0,8 mm | 0,5 mm | Dieselbe Durchbiegungsgrenze wie bei dünnen Wänden, jedoch mit weniger Abstützung |
| Gewinde | M2 – M48 | M1,6 sowie NPT / BSP / UNC / UNF | Standardgewindetiefe: 1,5 × Durchmesser; 3 × ist die praktische Grenze vor erhöhtem Gewindebohrerbruchrisiko |
| Gravierter Text | 0,35 mm Strichbreite, 0,2 mm tief | 0,25 mm Strichbreite | Unter 0,35 mm ist Laserkennzeichnung günstiger, schärfer und UDI-konform |
| Hinterschnitte | T-Nut / Schwalbenschwanz, 3–40 mm | Rechtwinkliges Profil durch Erodieren | Ein Fräser kann keinen Hinterschnitt mit scharfkantigem Grund erzeugen; hierfür ist Draht- oder Senkerodieren nötig |
| Allgemeintoleranz | ±0,01 mm (ISO 2768-m) | — | Für nicht funktionale Merkmale verwenden und enge Toleranzen auf entscheidende Stellen begrenzen |
| Präzisionsmerkmale | ±0,005 mm | — | Temperaturgeregelte Bearbeitung und Koordinatenmessung erforderlich |
| Kritische Maße, 5 Achsen | — | ±0,001 mm | Spezielle 5-Achs-Simultanaufspannung, einmaliges Spannen, Cpk ≥ 1,67 überwacht |
| Ebenheit | 0,02 mm / 100 mm | 0,01 mm / 100 mm | Spannungsarmbehandlung zwischen Schruppen und Schlichten von Plattenmaterial |
| Oberflächenrauheit | Ra 3,2 µm im Bearbeitungszustand | Ra 0,4 µm feinbearbeitet · Ra 0,1 µm poliert | Feiner als Ra 0,4 µm erfordert einen separaten Nachbearbeitungsschritt |
| Maximale Bauteilgröße (X-Verfahrweg) | 3 Achsen: 1.500 mm · 4 Achsen: 1.200 mm · 5 Achsen: 1.000 mm | — | Y- und Z-Verfahrwege sind maschinenabhängig und werden je Teil bestätigt. Senden Sie das Modell; wir bestätigen den Arbeitsraum im Angebot |
| Diese Grenzen ergeben sich aus Fräsergeometrie und Steifigkeit und gelten grundsätzlich für leistungsfähige CNC-Fräsbetriebe. Unterschiede zeigen sich bei Anforderungen aus der Spalte Erreichbar : MW+ nennt die Aufspann- und Prüfkosten bereits im Angebot, bevor Sie bestellen. | |||
Fünf vermeidbare Kostentreiber bei CNC-Frästeilen
- Unnötig enge Toleranzen. Eine vollständige Zeichnung von ±0,01 auf ±0,005 mm zu verschärfen kann die Stückkosten um 20–40 % erhöhen. Verschärfen Sie nur die funktionsentscheidenden Merkmale und belassen Sie den Rest bei ISO 2768-m.
- Eine zusätzliche Aufspannung. Jedes Umspannen erfordert Vorrichtung, neue Referenzierung und erhöht die Positionstoleranzkette. Ein Merkmal auf einer bereits bearbeiteten Seite verursacht oft kaum Mehrkosten.
- Tiefe Taschen mit kleinen Innenradien. Diese Kombination erzwingt einen langen, dünnen Fräser mit reduziertem Vorschub – besonders kostenintensiv beim CNC-Fräsen.
- Werkstoffwahl aus Gewohnheit. 6061-T6 lässt sich um ein Mehrfaches schneller bearbeiten als Ti-6Al-4V oder Inconel 718. Wenn die Anwendung es zulässt, spart die günstigere Legierung sowohl Material- als auch Bearbeitungskosten.
- Eine dekorative Oberfläche an unsichtbaren Stellen. Strahlen oder Eloxieren unsichtbarer Innenflächen bedeutet einen zusätzlichen Arbeitsgang und längere Lieferzeit.
CNC-Frästoleranzen und Maschinendaten
Umfassende technische Daten für Einkaufsingenieure, Qualitätsverantwortliche und Konstruktionsteams zur Bewertung eines CNC-Fräslieferanten. Kosten engerer Toleranzen erläutert der Vergleich ±0,01 und ±0,005 mm.
Vergleich der Achskonfigurationen
| Parameter | 3 Achsen | 4 Achsen | 5 Achsen |
|---|---|---|---|
| Positionstoleranz | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Oberflächenrauheit Ra | 3,2 µm im Bearbeitungszustand | 1.6 µm | 0,4 µm feinbearbeitet |
| Komplexe Geometrie | Einfach / prismatisch | Mehrseitig | Vollständig komplexe Geometrie |
| Erforderliche Aufspannungen | Mehrere | Reduziert (~60 %) | Minimal |
| Spindeldrehzahl | 12.000 U/min | 15.000 U/min | 20.000 U/min |
| Max. Tischgröße (X) | 1.500 mm | 1.200 mm | 1.000 mm |
| Besonders geeignet für | Flache, prismatische Teile | Gehäuse, Wellen | Luftfahrt, Implantate |
Gängige bearbeitete Form- und Lagetoleranzen
Toleranztabelle nach ISO 2768
| Nennmaß | ISO 2768-f (fein) | ISO 2768-m (mittel) | MW+-Hochpräzision |
|---|---|---|---|
| 0,5–3 mm | ±0.05 | ±0.10 | ±0.010 |
| >3–6 mm | ±0.05 | ±0.10 | ±0.010 |
| >6–30 mm | ±0.10 | ±0.20 | ±0.015 |
| >30–120 mm | ±0.15 | ±0.30 | ±0.020 |
| >120–400 mm | ±0.20 | ±0.50 | ±0.025 |
| >400–1.000 mm | ±0.30 | ±0.80 | ±0.050 |
| >1.000–2.000 mm | ±0.50 | ±1.20 | ±0.100 |
| Die ISO-2768-Klassen f, m, c und v sind Genauigkeitsklassen für Allgemeintoleranzen und gelten für jeden Werkstoff. Die Klasse wird in der Zeichnung festgelegt. Bei MW+ sind mit einer speziellen 5-Achs-Aufspannung bis ±0,001 mm an kritischen Maßen erreichbar. Individuelle Toleranzvereinbarungen für Luftfahrt und Medizintechnik sind möglich. | |||
Standard-Messausrüstung
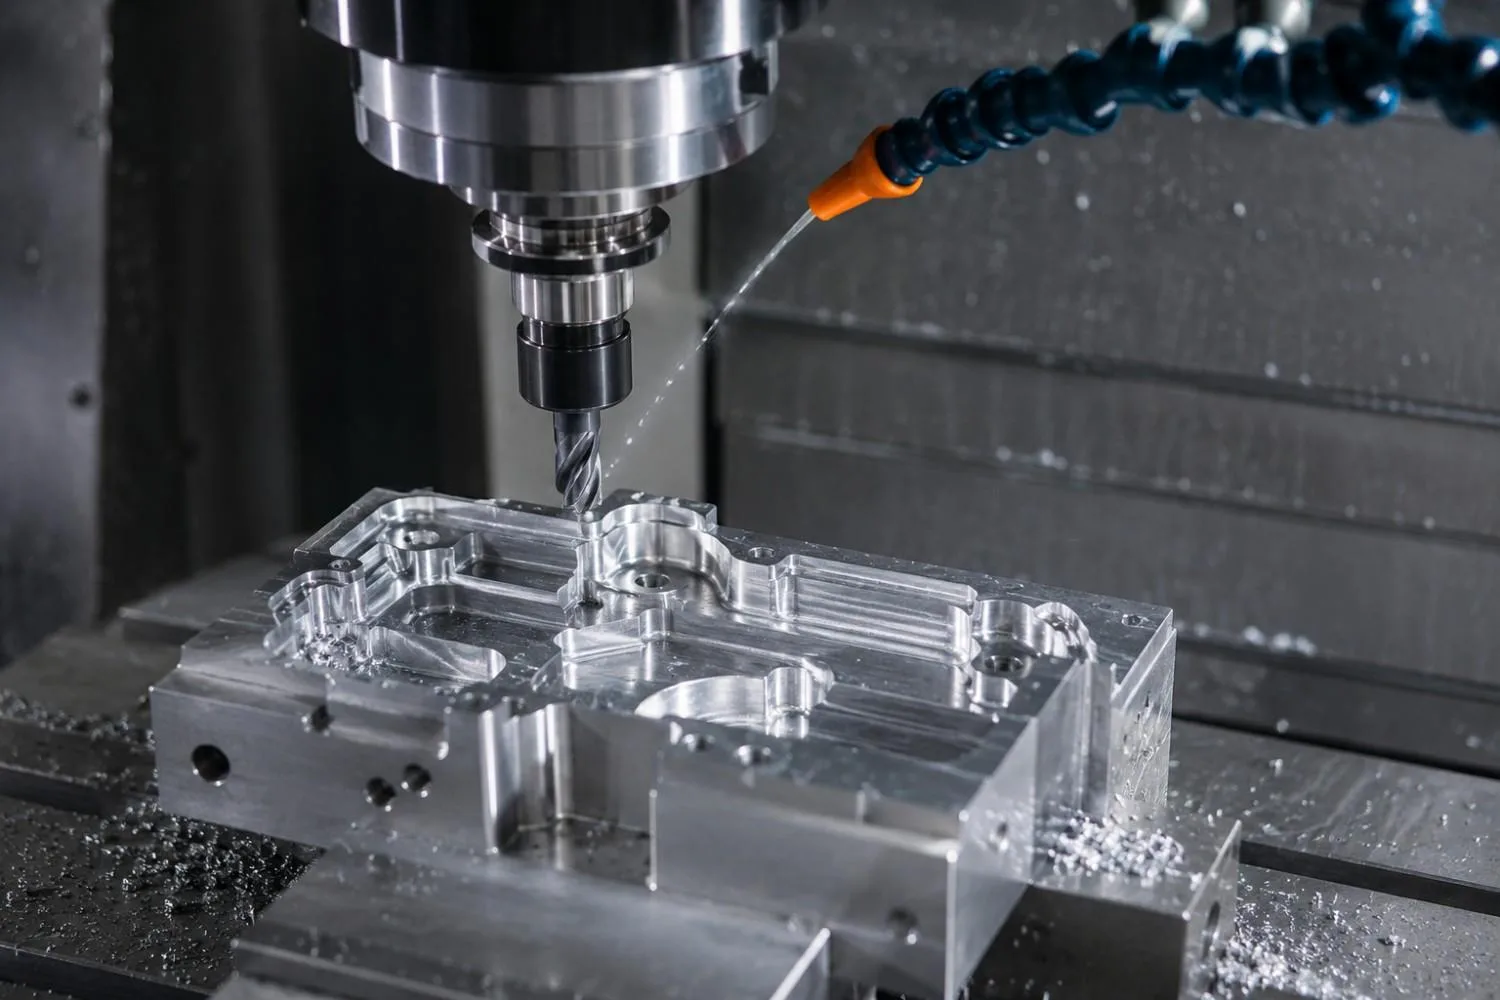
MW+ – CNC-Fräsbetrieb in Shenzhen, China
Seit der Gründung 2015 in Shenzhen ist MW+ ein CNC-Präzisionsfräsbetrieb in Chinamit einem 15.000 m² großen Werk im Bezirk Guangming. Über 60 Mehrachs-Bearbeitungszentren deutscher und schweizerischer Herkunft arbeiten unter statistischer Prozessregelung in Echtzeit – für konstante Toleranzen vom Erstmuster bis zur Großserie.
Unser Team aus über 120 Ingenieuren und Zerspanungsfachkräften verfügt über umfassende Erfahrung im 5-Achs-CNC-Fräsen von Sonderlegierungen, Implantatkomponenten, Luftfahrtstrukturen und komplexen Formgeometrien. Jedes Projekt betreut ein fester Ingenieur. Internationale Einkäufer erhalten damit direkten Zugang zu Fachwissen und Fertigungskapazität.
MW+ hat über 1.000.000 Teile an mehr als 500 Kunden in über 50 Ländern geliefertund hält dabei 99 % Termintreue sowie Cpk ≥ 1,67 bei kritischen Maßen ein. Die Zertifizierungen umfassen ISO 9001:2015, AS9100D, ISO 13485, IATF 16949 und NADCAP. Entdecken Sie unser Qualitätssicherungsprogramm und gesamtes Fertigungsspektrum.
Angebot anfordern CNC-Bearbeitung„Nach elf Jahren und über einer Million Präzisionskomponenten bleibt eines klar: Toleranzen ohne Rückverfolgbarkeit sind wertlos. Jedes gelieferte Teil wird von vollständigen Maßaufzeichnungen, Werkstoffzeugnissen und der Freigabe eines namentlich benannten Ingenieurs begleitet.“
– Technischer Leiter, MW+ · 18 Jahre CNC-ErfahrungUnsere CNC-Fertigungslösungen
Spezialisierte Produktlinien für konkrete technische Anforderungen, Lieferketten und Zertifizierungsrahmen.
CNC-Präzisionsteile
Hochpräzise gefertigte Präzisionskomponenten mit Toleranzen von ±0,001 mm bis ±0,005 mm für Luftfahrt, Medizintechnik, Automobilindustrie und Elektronik. Vollständige QMS-Konformität und Werkstoffrückverfolgbarkeit bei jedem Auftrag, vom Einzelprototyp bis zur Großserie.
- QMS nach ISO 9001:2015 und AS9100D zertifiziert
- 3-, 4- und 5-Achs-Simultanbearbeitung
- Weltweiter Versand: USA, Europa, Asien, Australien
- Über 70 Werkstoffe mit vollständiger Rückverfolgbarkeit der Werkszeugnisse
- Koordinatenmessberichte, FAI und Konformitätsbescheinigung auf Anfrage
Maschinenteile
Industrielle CNC-Teile für schwere Maschinen, Getriebe, Hydrauliksysteme und kontinuierliche Großserien. SPC-Überwachung, PPAP und Kanban-Planung verfügbar.
- Zahnräder, Wellen, Gehäuse, Ventile und Verteilerblöcke
- Serienkapazität: 500 bis über 1.000.000 Teile
- Interne Wärmebehandlung und Oberflächenhärtung
- Vollständige Qualitätsberichte und Werkstoffzeugnisse
- SPC-Überwachung und Cp/Cpk-Prozessfähigkeit
CNC-Kontaktstifte und Steckverbinder
Präzisionskontaktstifte, Drehstifte und Anschlussstifte aus unserem Werk in Shenzhen. Vergolden, Versilbern und Vernickeln möglich. Vom Prototyp bis zur Serie, ohne Mindestbestellmenge.
- Expressfertigung in 2–5 Tagen verfügbar
- Keine Mindestbestellmenge – ab einem Teil
- Kostenlose DFM-Analyse bei jeder Anfrage
- Beschichtungen: Gold, Silber, Nickel oder Zinn
- RoHS- und REACH-konforme Werkstoffe
Vertrauen internationaler Entwicklungsteams
Bestätigte Rückmeldungen von Einkaufsleitern, Maschinenbauingenieuren und Entwicklungsleitern aus gemeinsamen Serienprojekten. Bewertung 4,9 von 5 aus 127 bestätigten Kundenrezensionen. Namen und Unternehmen werden nicht veröffentlicht.
„MW+ lieferte über 5.000 komplexe Aluminiumgehäuse aus der 5-Achs-Bearbeitung drei Tage früher. Jedes Teil bestand die Koordinatenmessung bereits beim Erstmuster. Allein die DFM-Rückmeldung sparte uns vor Fertigungsbeginn 15 % Werkzeugkosten.“
„Für ein aktives Implantatprojekt benötigten wir Titanteile mit engen Toleranzen. MW+ hielt ±0,005 mm über die gesamte Charge und lieferte ISO-13485-Unterlagen mit vollständiger Werkstoffrückverfolgbarkeit. Kommunikation und technische Unterstützung waren durchweg hervorragend.“
„Als Tier-1-Automobilzulieferer beziehen wir CNC-gefräste Antriebsteile in Großserie von MW+. SPC-Berichte und Cp/Cpk-Daten geben unserem Qualitätsteam die erforderliche Prozesssicherheit für IATF 16949. Die Lieferzeiten sind 30 % kürzer als bei unserer vorherigen Bezugsquelle in China.“
Allgemeine, nicht kritische Merkmale erreichen ±0,01 mm nach ISO 2768-m, Präzisionsmerkmale ±0,005 mm und spezielle 5-Achs-Simultanaufspannungen ±0,001 mm an kritischen Maßen. Dort wird Cpk ≥ 1,67 eingehalten. Die Prüfung erfolgt mit Zeiss- und Renishaw-Koordinatenmesstechnik und wird in Maßprüfberichten dokumentiert. Erstmusterprüfung nach AS9102 auf Anfrage.
MW+ akzeptiert STEP (.stp/.step), IGES (.iges/.igs), Parasolid (.x_t/.x_b), SOLIDWORKS (.sldprt) sowie 2D-Zeichnungen in DXF, DWG oder PDF. Für genaue Angebote ergänzen Sie eine 2D-Zeichnung mit Form- und Lagetoleranzen, Werkstoff, Oberfläche und allen kritischen Maßen.
Dreiachsfräsen bewegt das Werkzeug in X, Y und Z und eignet sich für flache und prismatische Teile. Eine vierte A-Rundachse ermöglicht mehrseitige Bearbeitung mit weniger Aufspannungen und höherer Positionsgenauigkeit. Fünfachs-Simultanfräsen ergänzt A- und B-Rotation zu X/Y/Z und fertigt komplexe Krümmungen, Hinterschnitte, Turbinenschaufeln und Konturen mit engen gegenseitigen Toleranzen und hoher Oberflächenqualität.
Bei MW+ gibt es keine Mindestbestellmenge. Wir fertigen ab einem Prototyp bis zu Serien mit über 1.000.000 Teilen. Einrichtungskosten kleiner Stückzahlen werden transparent ausgewiesen und können auf spätere Wiederholungsaufträge verteilt werden.
Standardmäßig 3–5 Arbeitstage ab Auftragsbestätigung. Für dringende Entwicklungsprojekte ist 48-Stunden-Express abhängig von Maschinenkapazität und Werkstoffverfügbarkeit möglich. Für komplexe Geometrien bestätigt unser technisches Team den Termin.
Jeder Auftrag enthält eine Konformitätsbescheinigung, einen Koordinatenmessbericht mit vollständigen Messwerten und Werkstoffzeugnisse mit Schmelzenrückverfolgbarkeit. Auf Anfrage und projektspezifisch angeboten: Erstmusterprüfung nach AS9102, PPAP Level 3 für Automobilkunden, Ra-/Rz-Rauheitsberichte sowie RoHS- und REACH-Erklärungen.
Ja. MW+ verfügt über umfangreiche Erfahrung mit Inconel 625 und 718, Hastelloy C276, Ti-6Al-4V Grade 5, Waspaloy, Berylliumkupfer, Wolfram, PEEK, Ultem PEI und PTFE. Werkzeugbestand und Schnittparameter werden je Legierungsfamilie optimiert. Alle Sonderwerkstoffe werden mit vollständigen Werkszeugnissen und Zusammensetzungsberichten geliefert.
MW+ liefert weltweit nach EXW, FOB Shenzhen, CIF und DDP. Typische Transportzeiten: USA 5–8 Tage, Europa 5–10 Tage, Südostasien 3–5 Tage. Feste Ansprechpartner betreuen Kunden aus den USA, Europa und Australien bei Logistik und Zolldokumentation.
Bereit für Ihr CNC-Fräsprojekt?
Laden Sie CAD-Dateien hoch und erhalten Sie innerhalb von 24 Stunden ein detailliertes Angebot mit kostenloser DFM-Analyse – unverbindlich.
Kontaktieren Sie unsere CNC-Fräsexperten
Feste Ansprechpartner für USA, Europa und Asien-Pazifik. Technische Antwort innerhalb von vier Arbeitsstunden.