Maschinenteilefertigung
nach Zeichnung
in China
Maschinenteilefertigung nach Zeichnung: MW+ fertigt Maschinenteile wie Gehäuse, Halter und Wellen durch abgestimmte CNC-Bearbeitung. Funktion, Werkstoff und kritische Merkmale werden gemeinsam geklärt.
Maschinenteilefertigung
in Zahlen
MW+ bietet CNC-Bearbeitung für Luftfahrt, Medizin und Industrie nach abgestimmtem Leistungsumfang.
Über den Katalog hinaus
Jedes Teil, das Sie zeichnen können
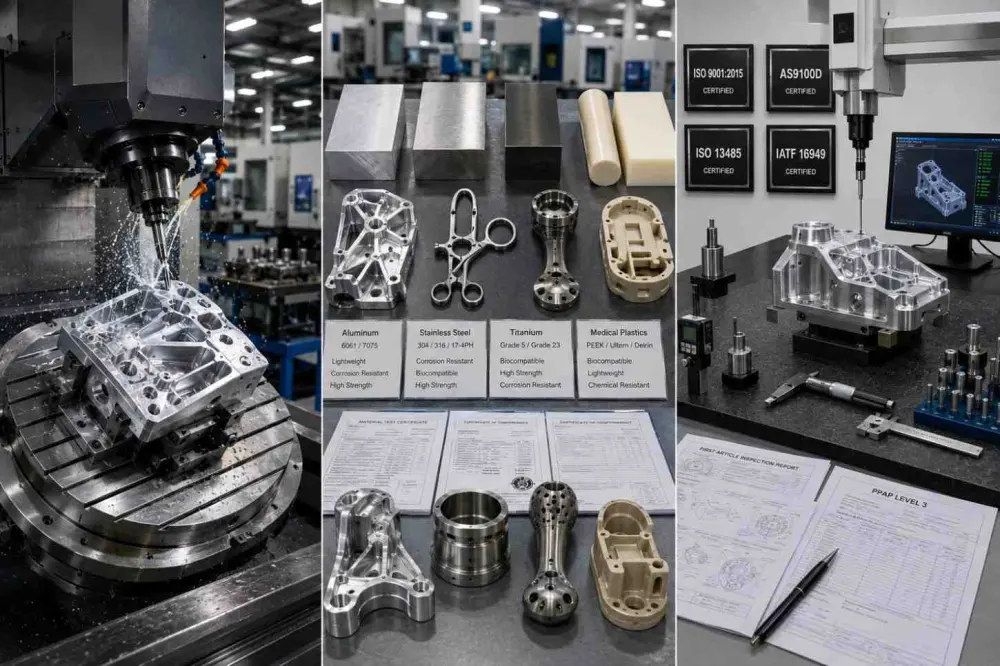
Maschinenteilefertigung beginnt mit Ihrer Zeichnung. Von der Ersatzwelle bis zum wiederkehrenden OEM-Auftrag bestätigen wir Werkstoff, Passungen, Menge und Prüfung vor der Fertigung.
- Ein Prototyp oder 100.000 Präzisionsteile, anhand derselben Zeichnung angeboten
- Über 70 Werkstoffe, von Aluminium 6061 bis Inconel 718 und PEEK
- Rückentwicklung anhand eines Musterteils oder einer Handskizze
- Vollständige Baugruppen und fertige Komponenten statt loser Einzelteile
- Kostenlose DFM-Prüfung vor der Bearbeitung mit Kostenhinweisen
- Geheimhaltungsvereinbarung auf Anfrage; Zeichnungen bleiben auf unseren Servern
Passende Maschinenteile
Entdecken Sie Bauteilfamilien für die Fertigung nach Ihrer freigegebenen Zeichnung.
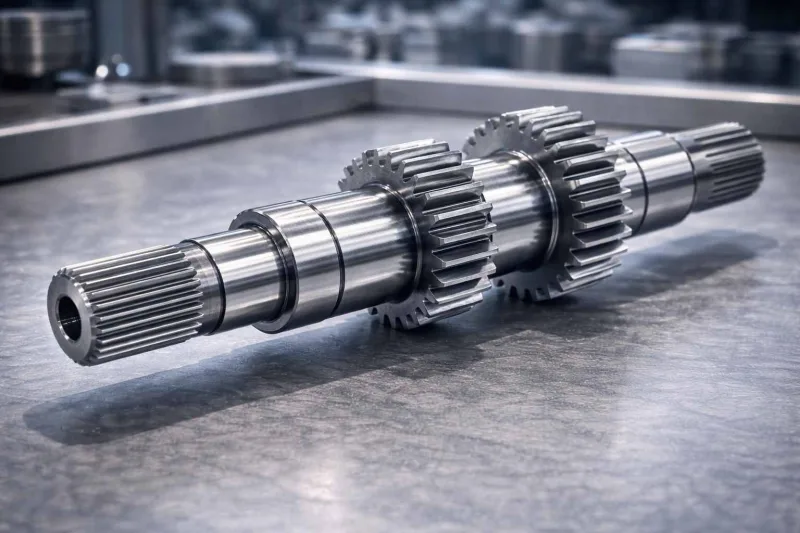
Welle mit integriertem Zahnrad
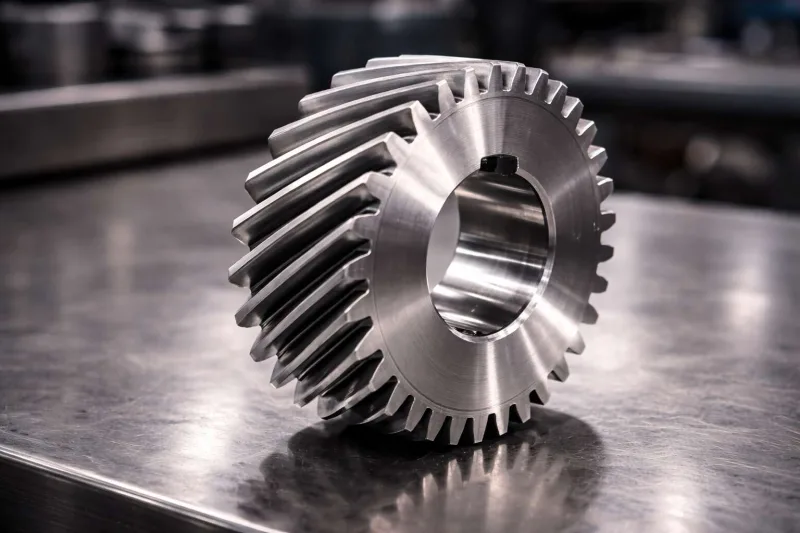
Schrägverzahntes Zahnrad
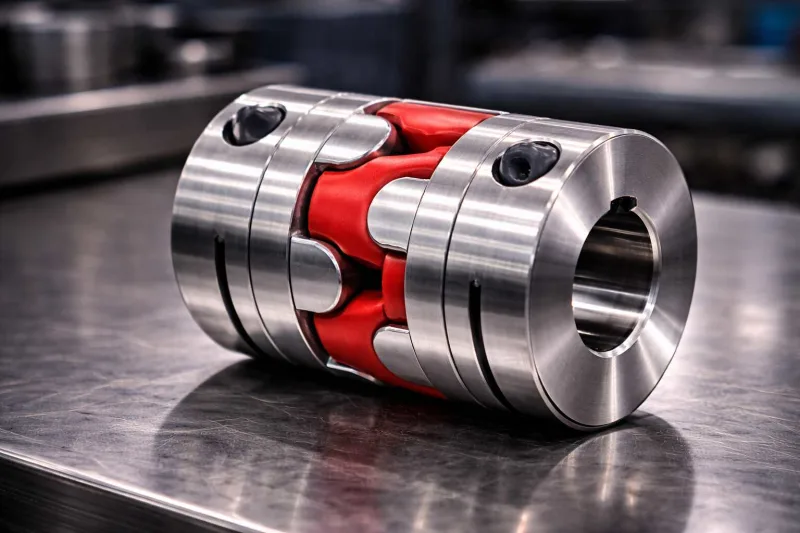
Flexible Kupplung
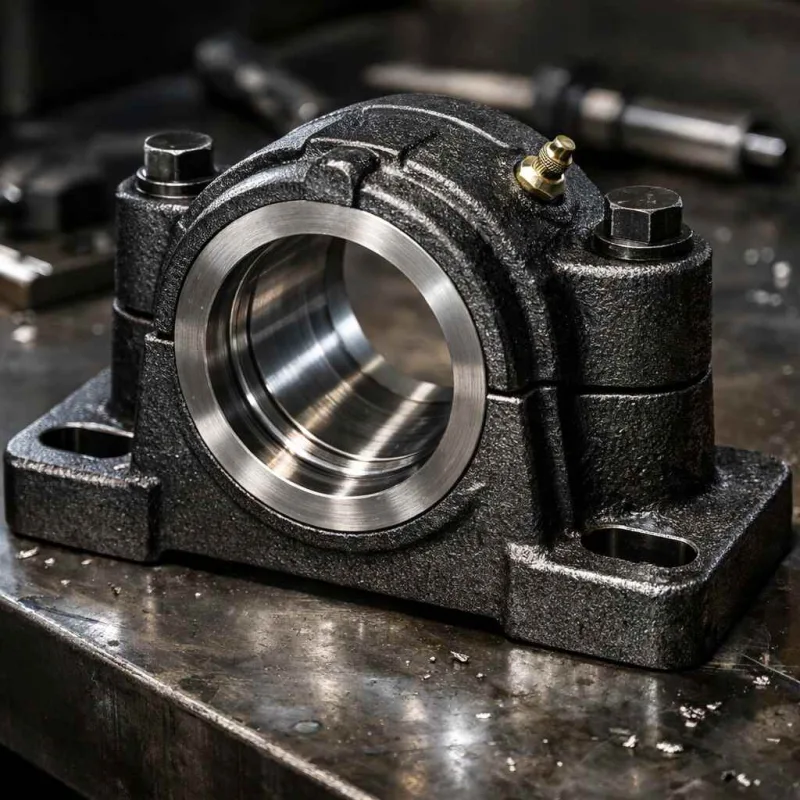
Stehlagergehäuse
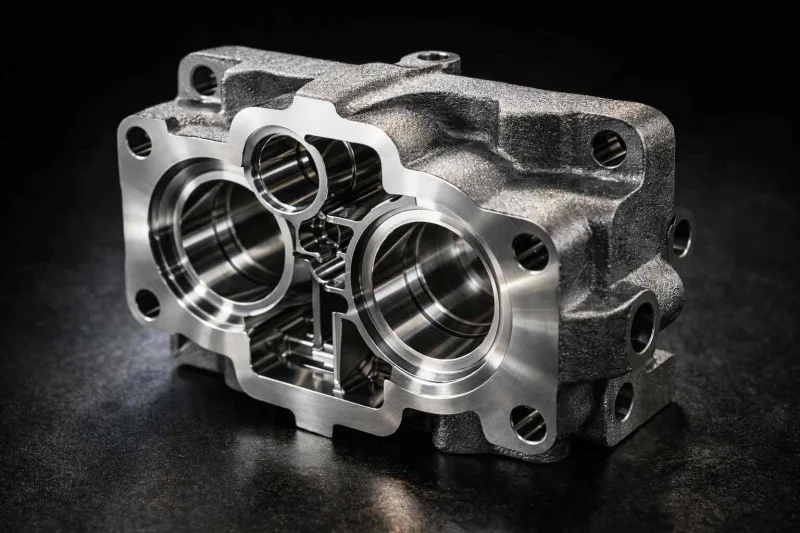
Hydraulikventilgehäuse
Bauteilabbildungen aus unserem Katalog. Endgültige Geometrie, Werkstoff, Toleranzen und Prüfung richten sich nach Ihrer freigegebenen Zeichnung.
Maschinenteile aus unserer Fertigung
Wellen, Zahnräder, Kupplungen, Gehäuse und Blöcke für industrielle Baugruppen. Definieren Sie Werkstoff, Passungen, Oberfläche und Prüfumfang in der Zeichnung.
Antriebskomponenten
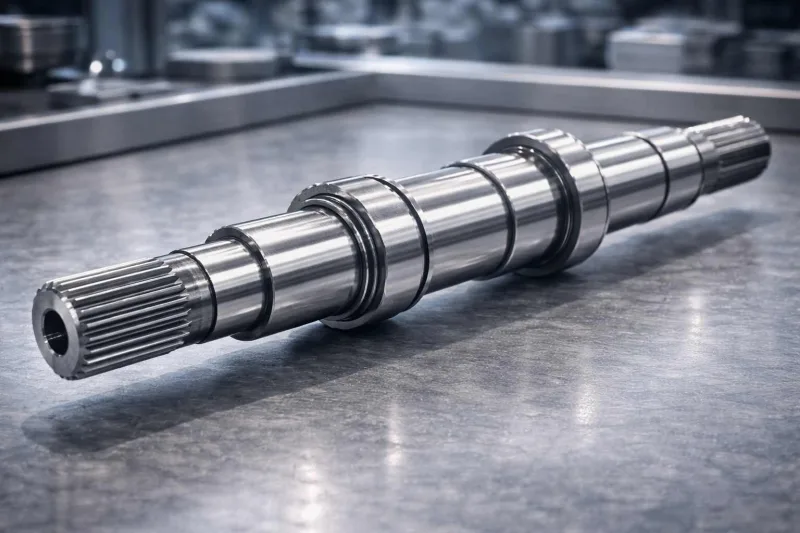
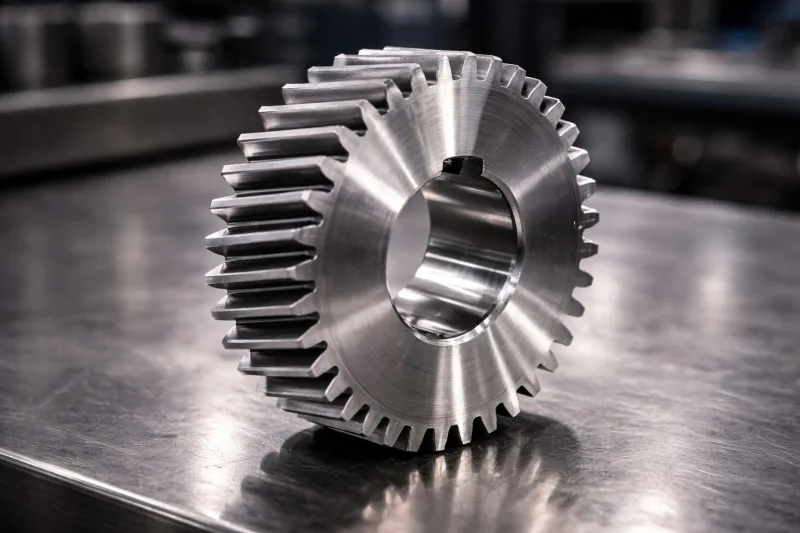
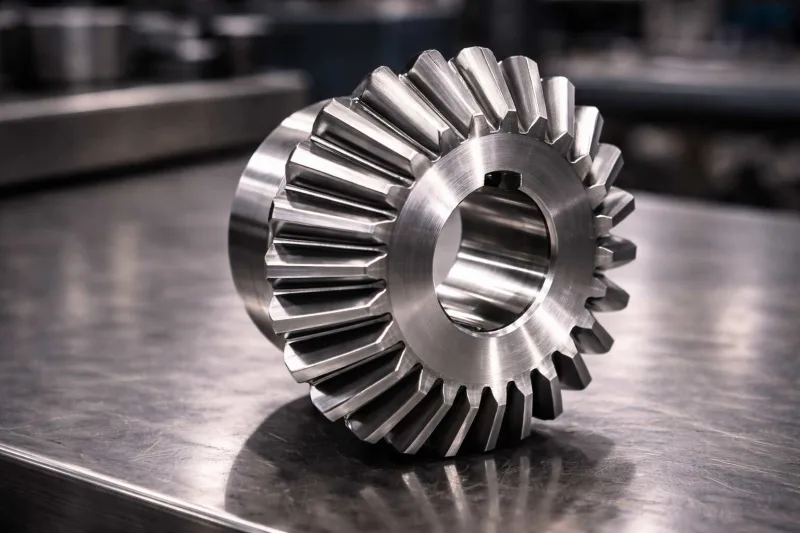
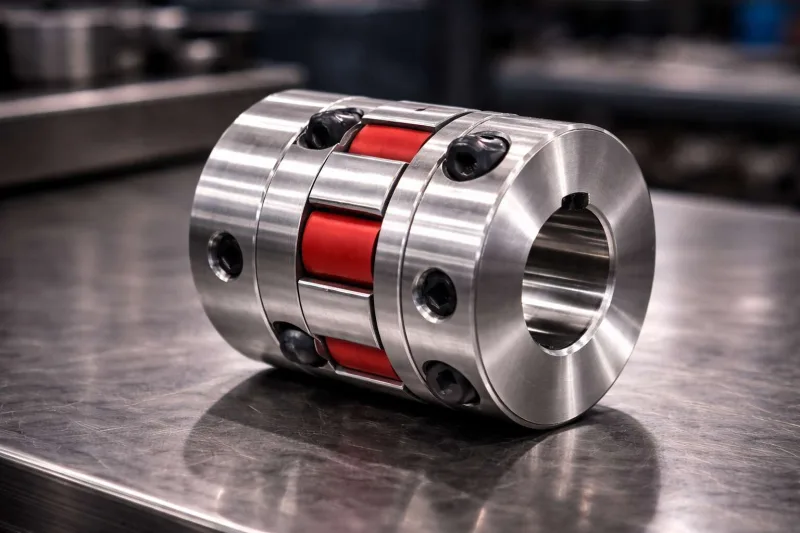
Gehäuse und Hydraulikkomponenten
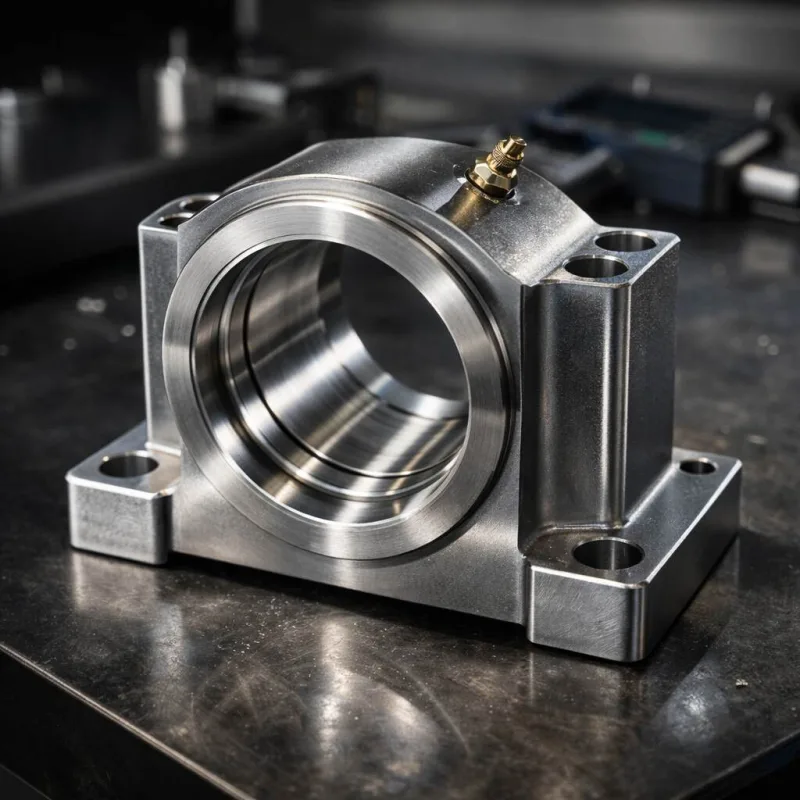
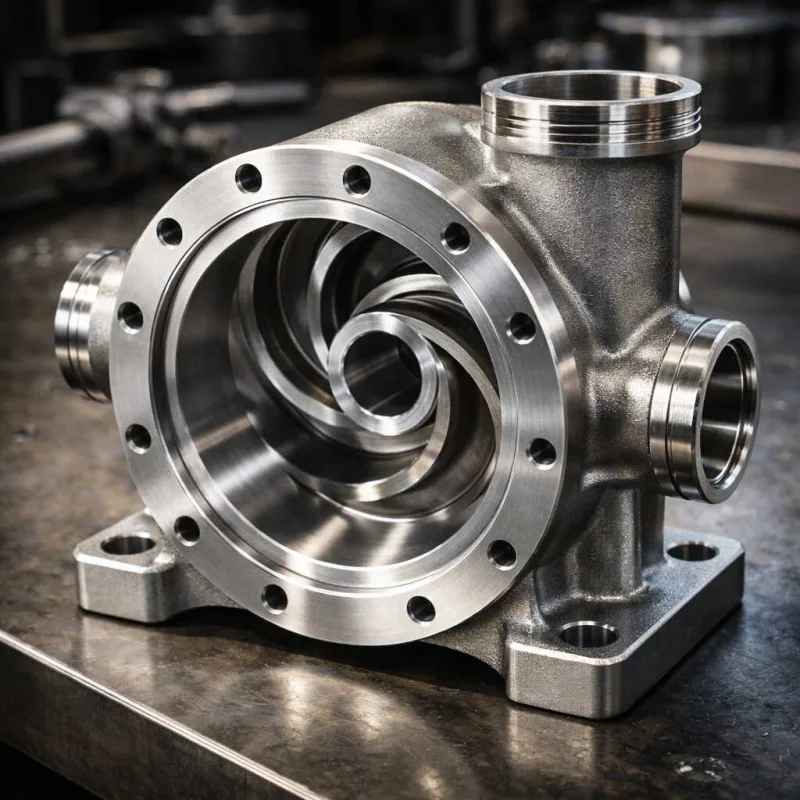
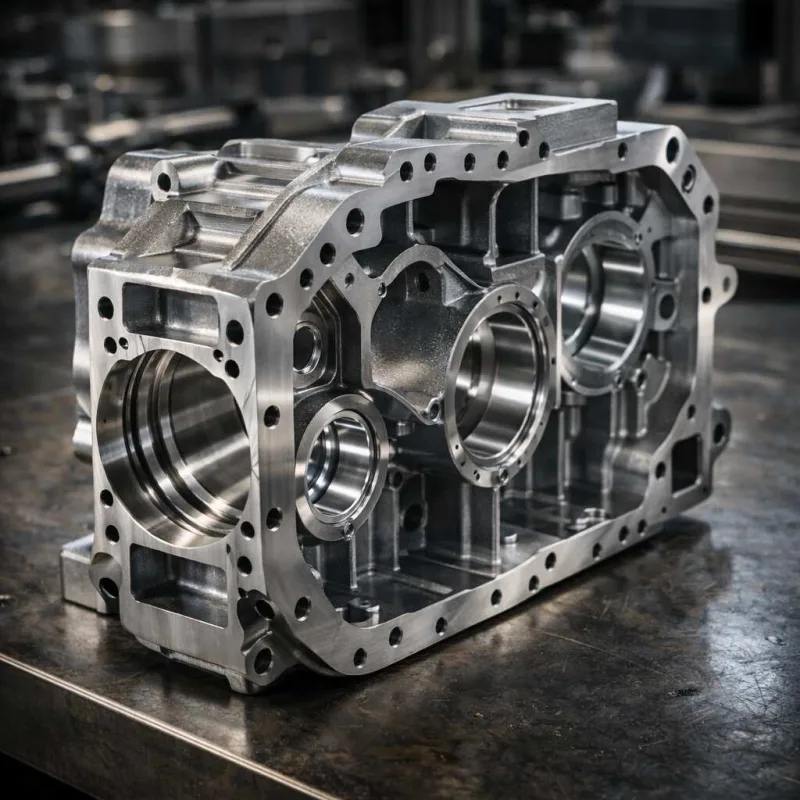
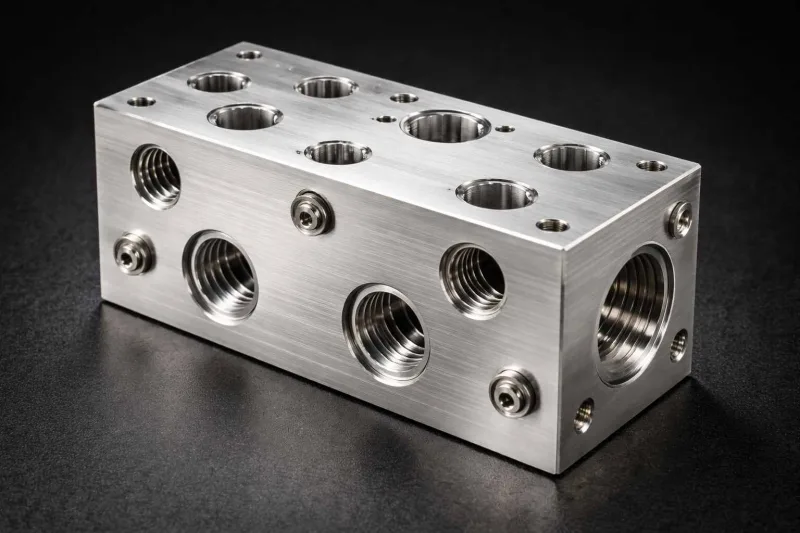
Bauteilabbildungen aus unserem Katalog. Endgültige Geometrie, Werkstoff, Toleranzen und Prüfung richten sich nach Ihrer freigegebenen Zeichnung.
Auftragsfertigung für Ihre Baugruppen
Auftragsfertigung kombiniert Fräsen, Drehen, Langdrehen und EDM nach Zeichnung. Wir prüfen Werkstoffzustand, Fügestellen und Prüfumfang vor dem Angebot.
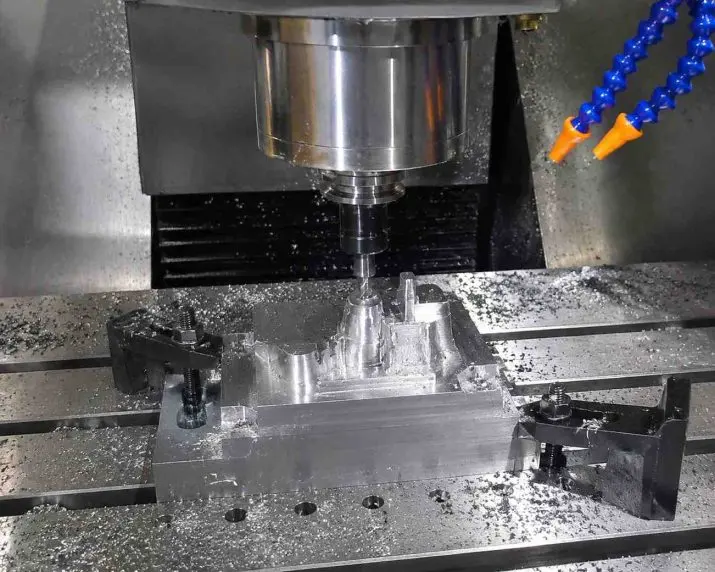
Gefräste Maschinenteile
ISO 2768-m: Allgemeintoleranzen sind nennmaßabhängig. Engere Funktionsmaße werden einzeln vereinbart.
CNC-Fräsen entdecken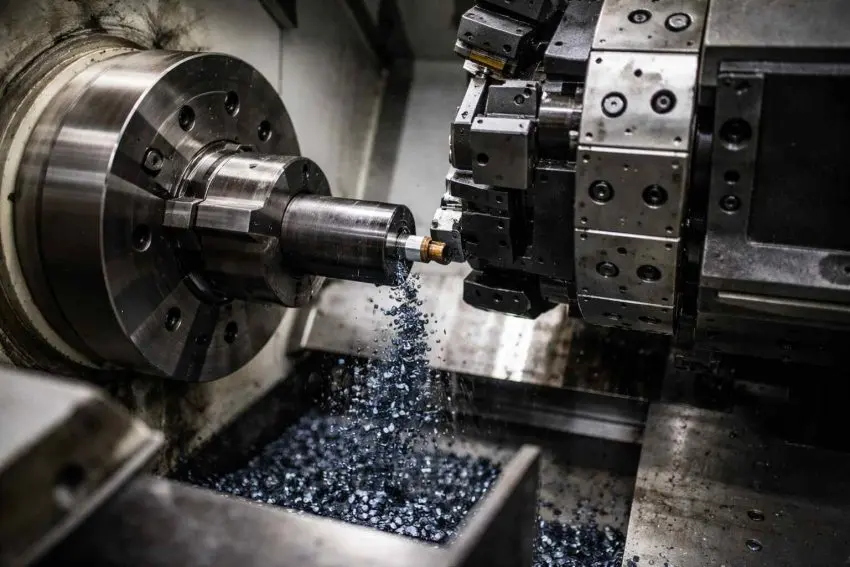
Gedrehte Maschinenteile
Wellen, Buchsen, Ventilkörper und Distanzstücke auf Mehrspindeldrehmaschinen mit angetriebenen Werkzeugen für Fräsmerkmale in derselben Aufspannung.
CNC-Drehen entdecken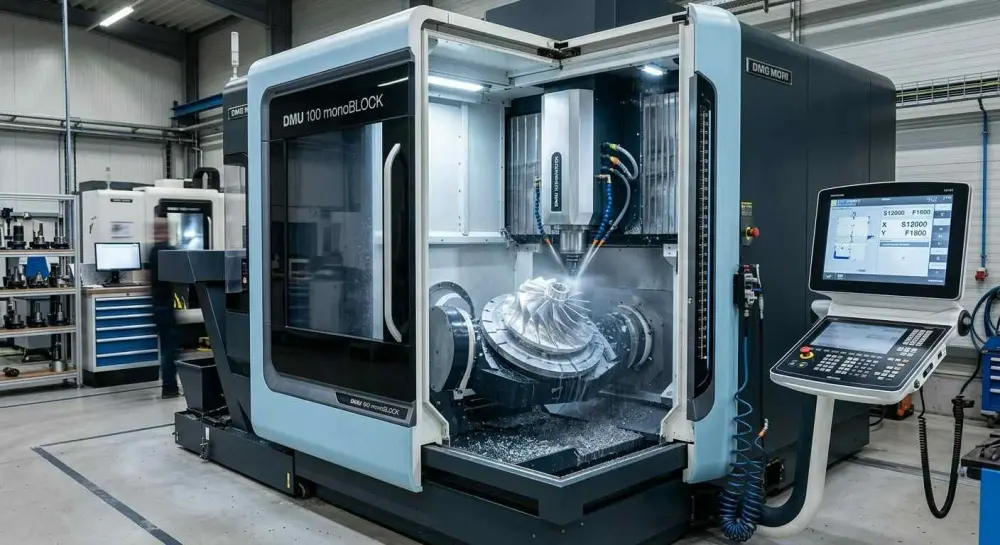
Maschinenteilefertigung: Mehrachs- und Langdrehteile
Komplexe Krümmungen, Laufräder und Kontaktstifte werden auf 4-/5-Achs-Maschinen und Langdrehautomaten mit beweglichem Spindelstock simultan gefertigt.
Mehrachsbearbeitung entdecken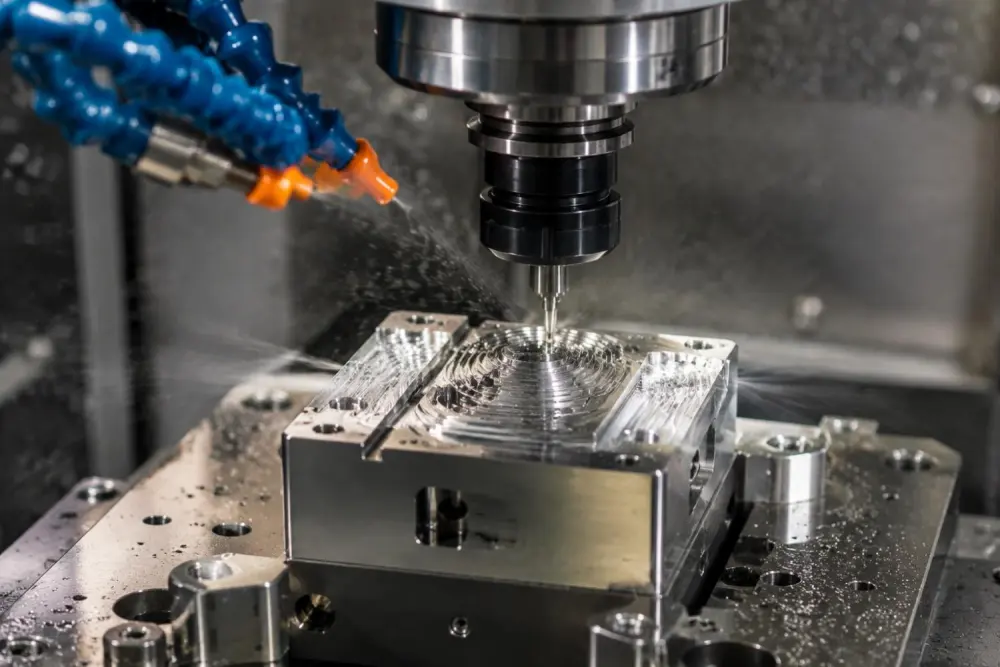
Mikrobearbeitete Teile
Ultrapräzisionskomponenten mit Merkmalen unter 0,1 mm für Implantate, Mikrosteckverbinder und elektronische Baugruppen.
Mikrobearbeitung entdecken
Maschinenteilefertigung: Erodierte und lasergeschnittene Teile
Draht- und Senkerodieren sowie Faserlaserschneiden für gehärtete Stähle und Hartmetall mit Toleranzen jenseits konventioneller Bearbeitung.
Erodierbearbeitung entdecken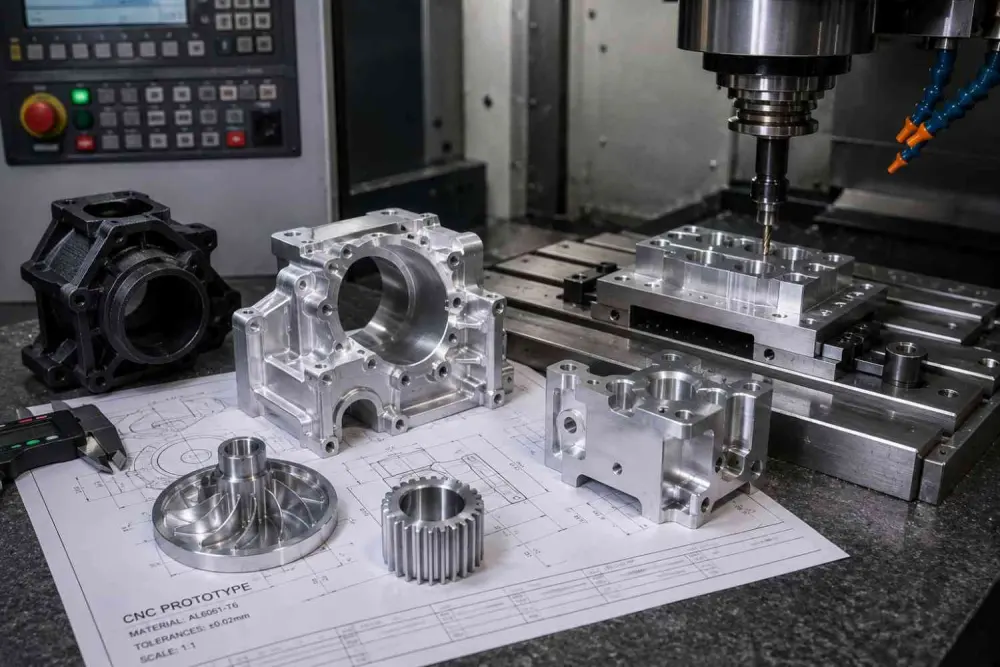
Maschinenteilefertigung: Prototypen- und Serienteile
Die Aufspannung des Einzelprototyps geht direkt in automatisierte, SPC-überwachte Serienläufe über.
Prototypenfertigung entdeckenMaschinenteilefertigung: Auftragsfertigung: Von CAD zum nachgewiesenen Fertigteil
Transparenter, technisch geführter Beschaffungsablauf.
Zerspanungsteile: CAD und Spezifikation hochladen
Senden Sie STEP-/DXF-/DWG-Dateien mit Toleranzen, Werkstoff, Oberfläche und Zertifizierungsanforderungen.
Kostenlose DFM-Prüfung
Ingenieure analysieren die Fertigbarkeit zur Kostensenkung, Verbesserung der Toleranzkettenund Erkennung von Bearbeitungsrisiken.
Angebot in 24 Std.
Staffelpreise, Lieferzeitoptionen, Werkstoffzeugnisniveau und Oberflächenvorgaben.
Bestellung bestätigen
Nach Angebotsfreigabe bestätigen wir die Fertigungsplanung innerhalb eines Arbeitstags.
Bearbeitung und SPC
Maschinenteilefertigung unter SPC-Echtzeitüberwachung. Cp/Cpk-Warnungen lösen sofortige Korrekturen aus.
Koordinatenmessung
Vollständige Maßprüfung. Erstmusterberichte, Konformitätsbescheinigung und Werkstoffzeugnisse werden erstellt.
Maschinenteilefertigung: Verpacken und versenden
Exportverpackung nach EXW/FOB/CIF/DDP, Lieferung bis zur Tür in über 50 Länder.
Moderne Maschinenteilefertigung
Zerspanungsteile benötigen klare Bezüge, passende Fügeflächen und einen wiederholbaren Prüfplan. Diese Anforderungen werden vor der ersten Aufspannung geprüft.
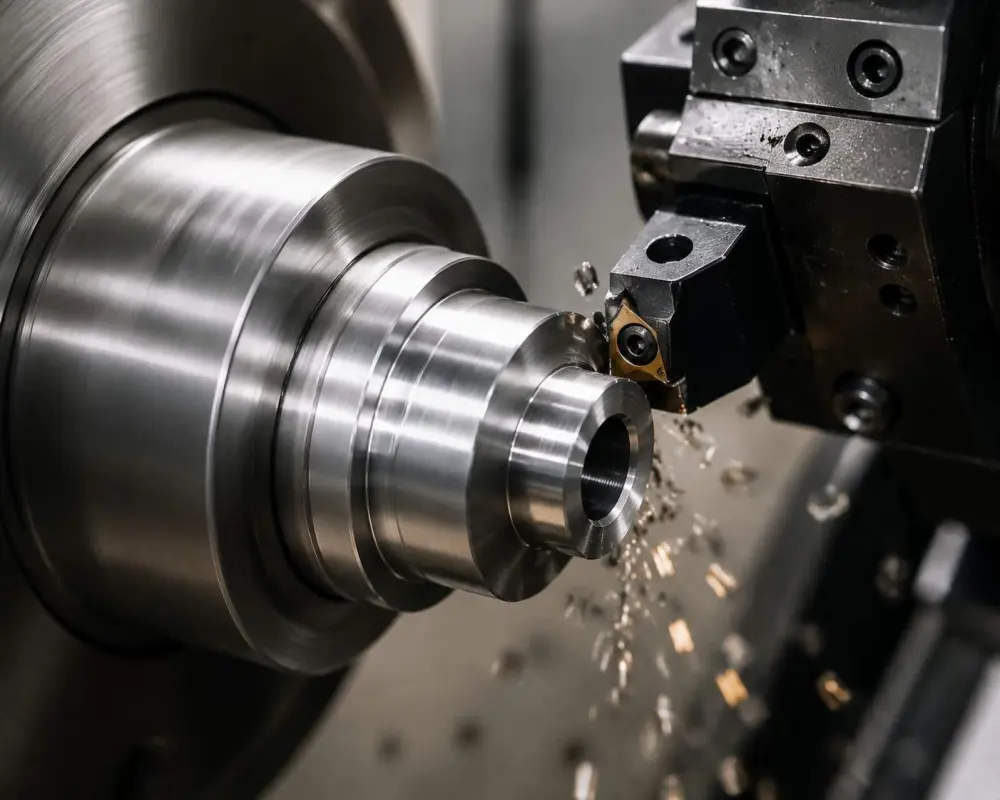
Zerspanungsteile mit definierten Funktionsflächen
Hinterschnitte, Freiformflächen und tiefe Kavitäten in einer Aufspannung ohne Umspannfehler.
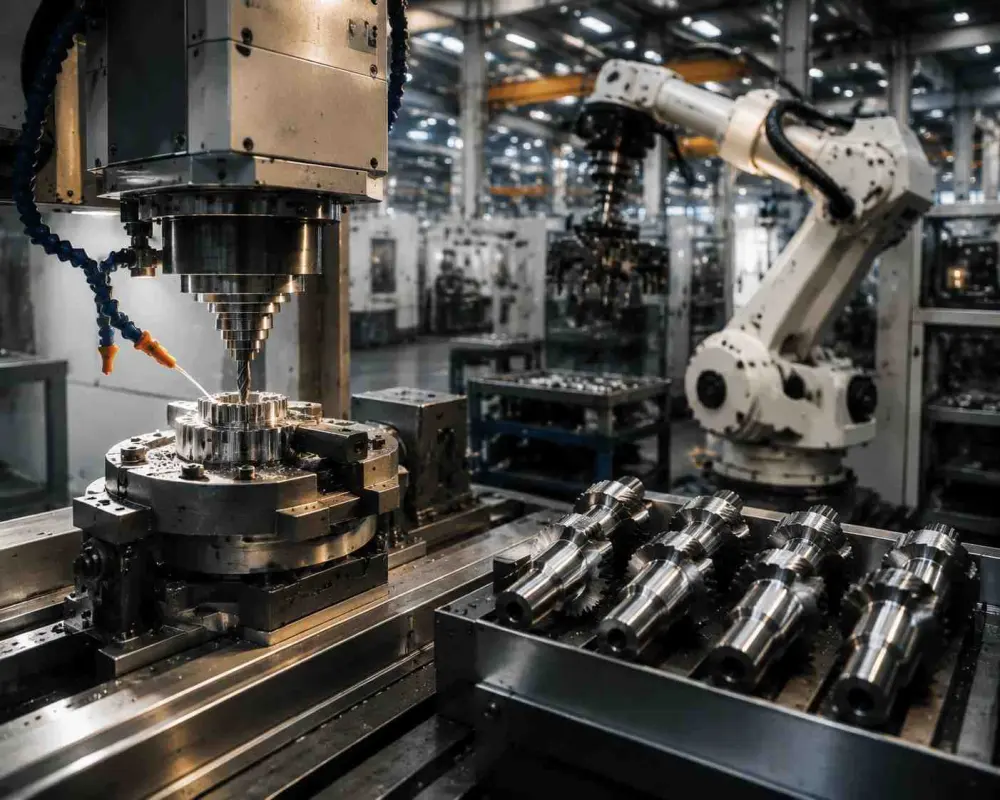
Wiederholgenaue Losfertigung
Palettierte Aufspannungen und Roboterbeschickung fertigen Lose nachts unbeaufsichtigt.
Montagegerechte Prüfung
Bohrungsdurchmesser, Positionen, Gewindepassungen und Ebenheit werden mit Zeiss-Messtechnik anhand Ihres Bezugssystems geprüft und merkmalweise dokumentiert.
Kostenlose DFM-Unterstützung
Unsere Ingenieure prüfen jede CAD-Datei vor Fertigungsbeginn kostenlos auf Fertigbarkeit.
Schnelle Prototypenfertigung
Vom CAD-Modell zum Prototyp in nur drei Arbeitstagen, in seriengleicher Qualität.
Maschinenteilefertigung: Verpackung für bearbeitete Flächen
Geschützte Bohrungen und Dichtflächen, VCI-Verpackung für Eisenwerkstoffe und vollständige Exportunterlagen.
Maschinenteilefertigung: Wann sind zerspante Teile die richtige Fertigungswahl?
Maschinenteilefertigung: Schnittstellen, die tatsächlich passen
Maschinenteile versagen häufig an Verbindungen.
±0,001 mm bis ±0,005 mm5 AchsenCpk ≥ 1,67Werkstoffe passend zur Beanspruchung
4140 und 17-4 PH für tragende Wellen und Halter, 6061 und 7075 bei Gewichtsvorgaben, Inconel 718 bei Hitze, PEEK und 316L für Reinigungs- und Implantatanwendungen – jeweils mit Werkszeugnissen.
Ti-6Al-4VInconel 718PEEKErsatzteile auf Abruf
Vorrichtungen und Programme sind zur Teilenummer archiviert.
Ein PrototypÜber 500.000 SerienteileFür regulatorische Anforderungen vorbereitet
AS9100D, ISO 9001 und NADCAP-Akkreditierung qualifizieren MW+ vorab für Luftfahrt- und Medizin-OEMs.
AS9100DISO 9001NADCAPKonstante, nachgewiesene Oberflächenqualität
Von Ra 3,2 μm Standard bis Ra 0,4 μm oder Spiegelpolitur Ra 0,1 μm für optische Anwendungen.
Ra 0,4 μm StandardRa 0,1 μm spiegelpoliertBearbeitungstoleranzen, Oberflächen und Prozessfähigkeit
Umfassende Spezifikationen für Einkaufsingenieure und Qualitätsverantwortliche zur Bewertung unserer Präzisions-Maschinenteilefertigung.
Prozessfähigkeit nach Bearbeitungsverfahren
| Verfahren | Toleranz | Oberflächenrauheit Ra | Maximale Größe / Durchmesser | Typische Lieferzeit |
|---|---|---|---|---|
| CNC-Fräsen mit drei Achsen | ISO 2768-m; nennmaßabhängig | 3,2 μm im Bearbeitungszustand | 1.500 × 800 × 700 mm | Prototyp 3–5 Tage · Serie 10–15 Tage |
| CNC-Fräsen mit fünf Achsen | ±0,001 mm | 0,4 μm feinbearbeitet | 1.000 × 800 × 600 mm | Prototyp 3–5 Tage · Serie 10–15 Tage |
| CNC-Drehen | ±0,005 mm | 1.6 μm | Ø1–800 mm | Prototyp 3–5 Tage · Serie 10–15 Tage |
| Langdrehen | ±0,001 mm | 0,4 μm feinbearbeitet | Stangen Ø1–32 mm | Prototyp 3–5 Tage · Serie 10–15 Tage |
| Draht- / Senkerodieren | ±0,001 mm | 0,1 μm poliert | Gehärteter Stahl, Hartmetall | Prototyp 3–5 Tage · Serie 10–15 Tage |
| Mikrobearbeitung | ±0,001 mm | 0.4 μm | Merkmale < 1 mm | Prototyp 3–5 Tage · Serie 10–15 Tage |
Oberflächenoptionen
| Oberfläche | Ergebnis | Standard | Zusätzliche Lieferzeit |
|---|---|---|---|
| Bearbeitungszustand | Ra 0,8–3,2 μm, Werkzeugspuren sichtbar | , | Keine |
| Glasperlenstrahlen | Gleichmäßig matt, Ra 1,0–2,0 μm | , | +1 Tag |
| Eloxieren Typ II/III | 10–50 μm Oxidschicht | MIL-A-8625 | +2–3 Tage |
| Galvanisieren (Zn/Ni/Au) | 5–25 μm Metallschicht | RoHS | +2–4 Tage |
| Passivieren / Elektropolieren | Entfernt freies Eisen und Mikrograte | ASTM A967 / B912 | +1–2 Tage |
| Spiegelpolieren | Optische Qualität, Ra < 0,1 μm | N4-Qualität | +3–4 Tage |
| Pulverbeschichten | 60–120 μm duroplastische Beschichtung | ASTM D3359 | +2–3 Tage |
| Laserkennzeichnung | Logos, Seriennummern, 2D-Data-Matrix | UDI-konform | Am selben Tag |
Bearbeitungstoleranztabelle – ISO-2768-Allgemeintoleranzen
Eine Bearbeitungstoleranztabelle ordnet jedem Nennmaßbereich die zulässige Abweichung zu.
| Nennmaß | Fein – ISO 2768-f | Mittel – ISO 2768-m | MW+-Hochpräzision |
|---|---|---|---|
| 0,5–3 mm | ±0.05 | ±0.10 | ±0.010 |
| >3–6 mm | ±0.05 | ±0.10 | ±0.010 |
| >6–30 mm | ±0.10 | ±0.20 | ±0.015 |
| >30–120 mm | ±0.15 | ±0.30 | ±0.020 |
| >120–400 mm | ±0.20 | ±0.50 | ±0.025 |
| >400–800 mm | ±0.30 | ±0.80 | ±0.050 |
Minimal erreichbar: ±0,001–0,005 mm an kritischen Maßen mit spezieller 5-Achs-Aufspannung.
Form- und Lagetoleranzen sowie Messausrüstung
Veröffentlichte Kapazitäten dienen der Planung. Das Angebot bestätigt Werkstoffzustand, Funktionstoleranzen, Prüfumfang und Lieferzeit. Technische Referenzen: ISO 286-1 · ASME Y14.5
Bearbeitbare Werkstoffe und Toleranzen
Über 70 technische Werkstoffe mit rückverfolgbaren Werkszeugnissen, von Aluminium 6061 bis Inconel 718 und medizinischem PEEK.
Konstruktionsregeln für Maschinenteile: Passungen, Gewinde, Nuten und Wanddicken
Maschinenteile versagen häufig an Schnittstellen.
Vollständige Konstruktionsreferenz öffnen
| Merkmal | Standard (geringste Kosten) | Erreichbar | Ursache der Grenze |
|---|---|---|---|
| Passung der Lagerbohrung | H7 | H6 | Rundheit und Oberfläche entscheiden über den Lagersitz ohne unerwünschte Vorspannung. H6 erfordert einen zusätzlichen Feinbohrgang und merkmalbezogene Koordinatenmessung. |
| Wellenpassung am Lagersitz | h6 | h5 | h6 ist direkt drehbar; h5 benötigt einen eigenen Schleifgang. |
| Übermaß der Presspassung | 0,02–0,05 mm bei Ø25 | Nach Ihrer Vorgabe, beide Gegenstücke koordinatengeprüft | Zu wenig Übermaß lässt die Verbindung drehen, zu viel verformt das Gehäuse. Welle und Bohrung werden auf dasselbe Bezugssystem geprüft. |
| Koaxialität zwischen Welle und Bohrung | 0,02 mm Gesamtrundlauf | 0,005 mm Gesamtrundlauf | Durch Bearbeitung beider Merkmale in einer Aufspannung gesichert, siehe CNC-Drehen. |
| Ebenheit verschraubter Passflächen | 0,05 mm / 100 mm | 0,01 mm geschliffen oder geläppt | Verschraubte Verbindungen können an Hochpunkten undicht werden. Schleifen ist ein separater Arbeitsgang. |
| Wanddicke – Metalle | 0,8 mm | 0,5 mm | Dünnere Wände weichen der Schnittkraft aus und benötigen weiche Spannbacken sowie leichte Zustellungen. |
| Innenradius | 1,0 mm | 0,5 mm | Eine gefräste Innenecke behält den Fräserradius. Radius mindestens ein Drittel der Taschentiefe vorsehen. |
| Gewinde | M2 – M48 | M1,6 sowie NPT / BSP / UNC / UNF | Standardgewindetiefe: 1,5 × Durchmesser; 3 × ist die praktische Grenze vor erhöhtem Gewindebohrerbruchrisiko. |
| Passfedernutbreite | DIN 6885 | ±0,015 mm Breitentoleranz | In derselben Aufspannung wie der Wellenaußendurchmesser gefertigt, damit die Passfeder achsgerecht sitzt. |
| O-Ring-Nut | Nuttabelle nach ISO 3601 | Ra 0,8 μm an Nutwänden | Die Dichtungslebensdauer hängt stärker von der Nutoberfläche als von der Nutbreite ab. |
| Bohrungstiefe | 4 × Durchmesser | 10 × Durchmesser beim Tiefbohren | Spanabfuhr: Über 4 × Durchmesser sind unterbrochene Bohrzyklen oder innere Kühlmittelzufuhr nötig. |
| Merkmalsgröße unter Ø1 mm | , | Ø0,2 mm | Angeboten als Mikrobearbeitung; für Fräser unzugängliche Merkmale gehen zum Erodieren. |
Passungen folgen ISO 286. Senden Sie STEP oder IGES an unsere Fertigungsingenieure . Innerhalb von 24 Stunden erhalten Sie DFM-Hinweise zu Merkmalen außerhalb der Standardspalte und den Kosten ihrer Maschinenteilefertigung.
Veröffentlichte Kapazitäten dienen der Planung. Das Angebot bestätigt Werkstoffzustand, Funktionstoleranzen, Prüfumfang und Lieferzeit. Technische Referenzen: ISO 286-1 · ASME Y14.5
Maschinenteile für jede Branche
Von Luftfahrt und Verteidigung bis zu Medizinprodukten und Unterhaltungselektronik: unsere Maschinenteilekompetenz deckt anspruchsvolle Präzisionsanwendungen ab.
Luftfahrt und Verteidigung
Luftfahrt-Maschinenteile nach AS9100D: Titanstrukturteile, Aktuatorgehäuse und Motorkomponenten mit vollständiger Werkstoffrückverfolgbarkeit.
Medizinprodukte
Medizinische Maschinenteile: Implantate, chirurgische Instrumente und Diagnostikkomponenten mit FDA-bezogener Rückverfolgungsdokumentation.
Automobilindustrie und Elektromobilität
Motorkomponenten, Batteriegehäuse und Getriebeteile mit Cpk ≥ 1,67.
Industrie und Elektronik
Hydraulikblöcke, Getriebegehäuse, Kühlkörper und Präzisionssteckverbinder mit Merkmalen unter 0,1 mm.
Zerspanungsfachkräfte
MW+ – Maschinenteilefertigung
in Shenzhen, China
Seit der Gründung 2015 in Shenzhen ist MW+ MetalWorks Plus ein etablierter Maschinenteilezulieferer in Shenzhen mit einem 15.000 m² großen ISO-geführten Werk in Guangming für Kunden aus Luftfahrt, Medizin, Automobilindustrie und Industrie in über 50 Ländern. Maschinenteilefertigung für individuelle OEM-Bauteile bündelt Bearbeitungsfolge, Werkstoffnachweise und Exportanforderungen in einem Angebot.
ISO 9001 · AS9100D · NADCAP zertifiziert
Jährlich auditierte Luftfahrt-Qualitätssysteme mit vollständiger Werkstoffrückverfolgbarkeit.
3–5 Tage Lieferzeit · Angebot in 24 Std.
Kostenlose DFM-Beratung bei jedem Angebot, unverbindlich.
Weltweite Lieferung – 50 Länder
Etablierte Exportlogistik in USA, EU, Japan, Australien und 35 weitere Märkte.
Unbemannte Bearbeitung rund um die Uhr
Roboterbeschickung ermöglicht unbeaufsichtigte Maschinenteilefertigung rund um die Uhr.
Prüfung jedes Maschinenteils vor dem Versand
Funktionsbauteile versagen an Schnittstellen: Bohrungsdurchmesser, Wellenkoaxialität, Ebenheit und Gewindepassung.
Bohrungen, Bünde und Passflächen
Jedes kritische Maß an Gehäusen oder Haltern wird mit Zeiss-Koordinatenmesstechnik geprüft, bezogen auf das Zeichnungsbezugssystem statt den Modellursprung.
Zeiss-KoordinatenmesstechnikBezugsorientiertBericht je MerkmalKoaxialität und Rundlauf an Wellen
Dreh- und Langdrehwellen werden zwischen Spitzen auf Koaxialität und Gesamtrundlauf geprüft.
RundlaufZwischen SpitzenSPC-überwachtProzessfähigkeit über den gesamten Lauf
Kritische Maße werden während der Serie per SPC überwacht und bei Cpk ≥ 1,67 gehalten.
Cpk 1,67FAI nach AS9102Vollständige EndprüfungWas Einkäufer von MW+ erwarten können
Diese internen Fertigungs- und Lieferaufzeichnungen sind der Maßstab für jeden Maschinenteileauftrag.
Nach Lieferungen aus Luftfahrt-, Medizin-, Automobil- und Industrieaufträgen direkt bei Einkäufern erhoben, keine angeworbenen Drittanbieterbewertungen.
Gemessen am bestätigten Versandtermin jedes Auftrags, einschließlich DDP- und DAP-Lieferungen bis zur Tür aus Shenzhen.
Jedes kritische Maß wird vor Warenausgang anhand Ihrer Zeichnungsbezüge geprüft.
Die Werte beruhen auf internen Fertigungs- und Lieferaufzeichnungen. Namentliche Kundenreferenzen auf Anfrage.
Mit unseren Fertigungsingenieuren sprechen
Feste Ansprechpartner für USA, Europa und Asien-Pazifik.
Häufige Fertigungsfragen
Wissenswertes zu Maschinenteilefertigung, Toleranzen, Werkstoffen, Lieferzeiten und Zertifizierungen bei MW+.
Bereit für Ihr Projekt?
Laden Sie CAD hoch für ein detailliertes Fertigungsangebot innerhalb von 24 Stunden einschließlich kostenloser DFM-Rückmeldung.
Kostenloses Angebot erhaltenWas umfasst Fertigung nach Kundenzeichnung?
Die Zeichnung definiert das zu liefernde Bauteil.
Dazu gehören Geometrie, Werkstoff, Toleranzen und Oberflächen.
Ergänzende Bestellanforderungen regeln etwa Prüfumfang oder Verpackung.
Offene Punkte sollten vor dem Fertigungsstart geklärt und freigegeben sein.
Wie werden Toleranzen bei der Fertigung nach Kundenzeichnung bestätigt?
Wann lohnt sich eine Vorrichtung?
Das hängt von Geometrie, Losgröße, Wiederholbedarf und Prüfanforderungen ab.
Eine Vorrichtung kann Ausrichtung und Wiederholbarkeit unterstützen, verursacht jedoch Vorlaufaufwand.
Deshalb sollte ihre Wirtschaftlichkeit anhand des gesamten Projektbedarfs bewertet werden.
Kann ich ein Ersatzteil nach Muster bestellen?
Ein Muster ermöglicht eine erste Bewertung, beschreibt aber nicht zwingend den Sollzustand.
Verschleiß, Werkstoff und Funktion müssen zusätzlich geklärt werden.
Lassen Sie die rekonstruierte Spezifikation vor der Maschinenteilefertigung prüfen und freigeben.
Welche Dokumente sichern Serienaufträge ab?
Wichtig sind freigegebene Zeichnung, Artikelnummer, Revision und Abnahmeplan.
Ergänzen Sie Musterfreigabe, Änderungsregeln und vereinbarte Nachweise.
Dadurch lassen sich Wiederholaufträge nachvollziehbar bearbeiten und Abweichungen eindeutig zuordnen.
Diese Seite wurde vom technischen Team von MW+ auf Grundlage von über elf Jahren praktischer Präzisions-Maschinenteilefertigung in Shenzhen verfasst.
Ihre Bauteile, präzise gefertigt
Laden Sie CAD hoch und erhalten Sie in 24 Stunden ein detailliertes Präzisions-Maschinenteileangebot mit kostenloser DFM-Rückmeldung und klarer Lieferzeitzusage. Unverbindlich. Maschinenteilefertigung für individuelle OEM-Bauteile bündelt Bearbeitungsfolge, Werkstoffnachweise und Exportanforderungen in einem Angebot.