


Tournage CNC de précision
en Chine
Tournage CNC 2 axes, à outils motorisés et à poupée mobile en Chine, jusqu’à ±0,001 mm à ±0,005 mm. Certifications ISO 9001:2015 et AS9100D. Plus de 70 matériaux. Pièces tournées de précision en 3 à 5 jours ouvrés. La confiance des équipementiers aéronautiques, médicaux et automobiles de plus de 50 pays depuis 2015.
Qu’est-ce que le tournage CNC ?
Le tournage CNC est un procédé soustractif où la pièce tourne dans une broche tandis qu’un outil fixe se déplace le long de celle-ci pour enlever la matière et créer une pièce de révolution autour de son axe. Il inverse le principe du fraisage, où l’outil tourne et la pièce reste fixe. Le tournage convient aux arbres, broches, bagues, douilles, anneaux, corps filetés et contacts : toutes les pièces définies par des diamètres, cônes, gorges et filetages. Les outils motorisés ajoutent fraises et forets à la tourelle pour réaliser trous transversaux et méplats dans le même bridage. Les machines à poupée mobile ajoutent un canon près de l’outil pour tenir les pièces longues et élancées au micron, sans flexion.
Quelle est la précision du tournage CNC ?
Les détails généraux sont tenus à ±0,01 mm selon ISO 2768-m. Les diamètres de précision sont tenus à ±0,005 mm sur les tours à outils motorisés, et les configurations à poupée mobile avec mesure en fabrication atteignent ±0,001 mm sur les portées critiques. Cpk ≥ 1,67 est maintenu sur ces cotes et vérifié sur MMT Zeiss.
Tournage ou fraisage : que faut-il pour ma pièce ?
Si la pièce est de révolution autour d’un axe, choisissez le tournage : plus rapide et moins cher que le fraisage de la même géométrie. Si elle est prismatique, multiface ou définie par des poches et contours, choisissez le fraisage. Les pièces combinant les deux sont tournées puis fraisées, ou réalisées dans un seul bridage sur tour à outils motorisés. Les angles composés, contre-dépouilles et faces profilées inaccessibles aux tours relèvent de l’usinage multiaxe. Comparaison complète avec données de coûts.
2 axes, outils motorisés ou poupée mobile ?
Le diamètre et l’élancement déterminent le choix. Au-dessus d’environ Ø32 mm, sans détail désaxé, le 2 axes offre le coût unitaire le plus bas. Les trous transversaux, méplats et rainures de clavette passent sur tour à outils motorisés en un seul bridage. Sous Ø32 mm ou au-delà d’environ huit fois le diamètre en longueur, il faut le tournage à poupée mobile : un tour standard décentrerait la pièce sous l’effort.
Qu’est-ce qui détermine le prix d’une pièce tournée ?
D’abord le temps de cycle, puis les prises de pièce, les tolérances plus serrées que le besoin fonctionnel, l’usinabilité du matériau et les finitions esthétiques. Un trou transversal imposant une seconde opération sur fraiseuse manuelle coûte souvent plus que la barre elle-même. Notre revue DFM le signale avant votre engagement. Le coût réel des tolérances.
Tournage CNC 2 axes, à outils motorisés et à poupée mobile : les applications de chacun
Trois technologies distinctes, chacune optimisée pour des géométries, diamètres et tolérances différents. Notre équipe recommande le procédé adapté. Si votre pièce est prismatique plutôt que ronde, consultez nos services de fraisage CNC ou comparez fraisage et tournage selon le coût et la géométrie.
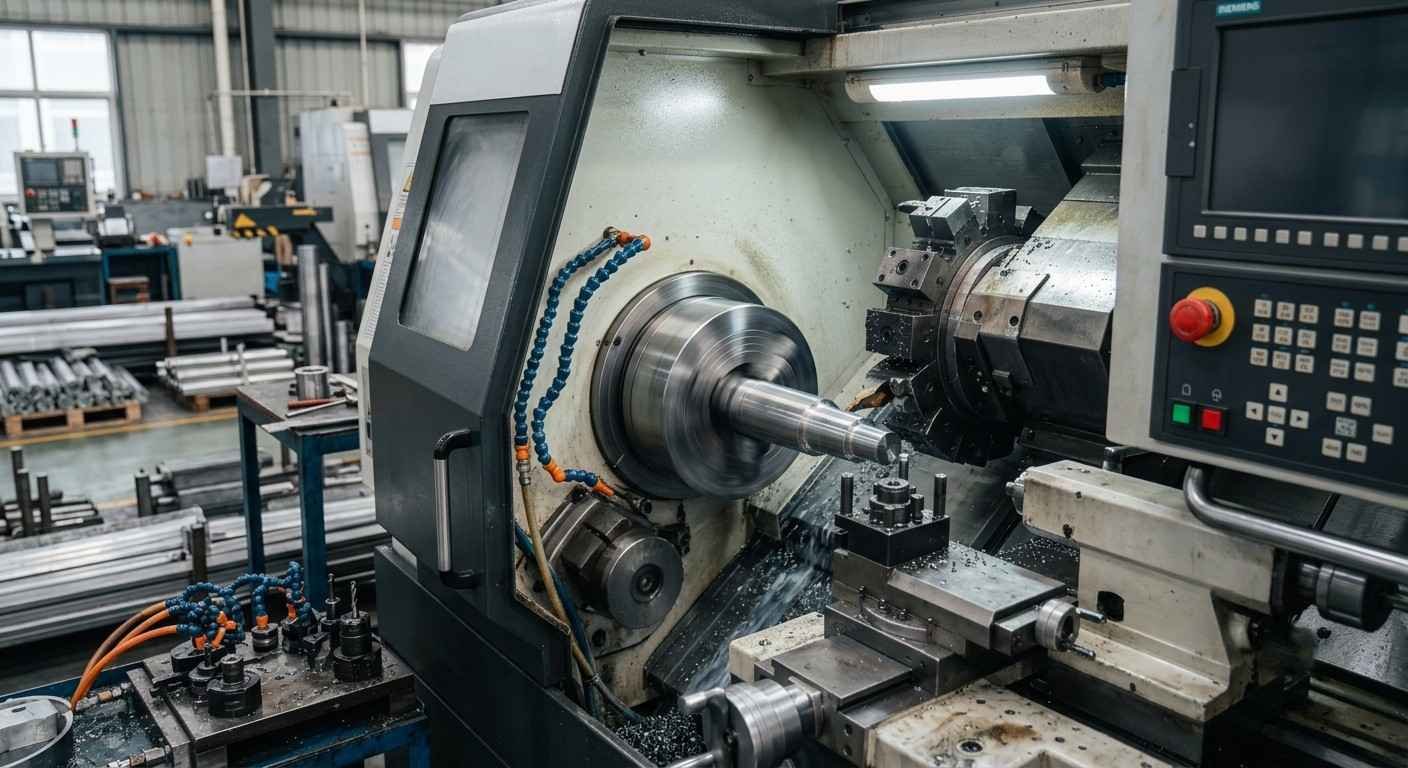
Tournage CNC 2 axes
La solution économique pour arbres, broches, bagues et composants cylindriques. Les axes X et Z produisent des diamètres constants à ±0,01 mm selon ISO 2768-m, des cônes, gorges et filetages à haut débit, idéal pour les moyennes et grandes séries.
- Broche jusqu’à 4 500 tr/min
- Ébauche et finition dans une seule prise au mandrin
- Tous filetages : métriques, UNC, UNF, BSP, NPT
- Alimentation automatique en barre pour produire 24 h/24, 7 j/7
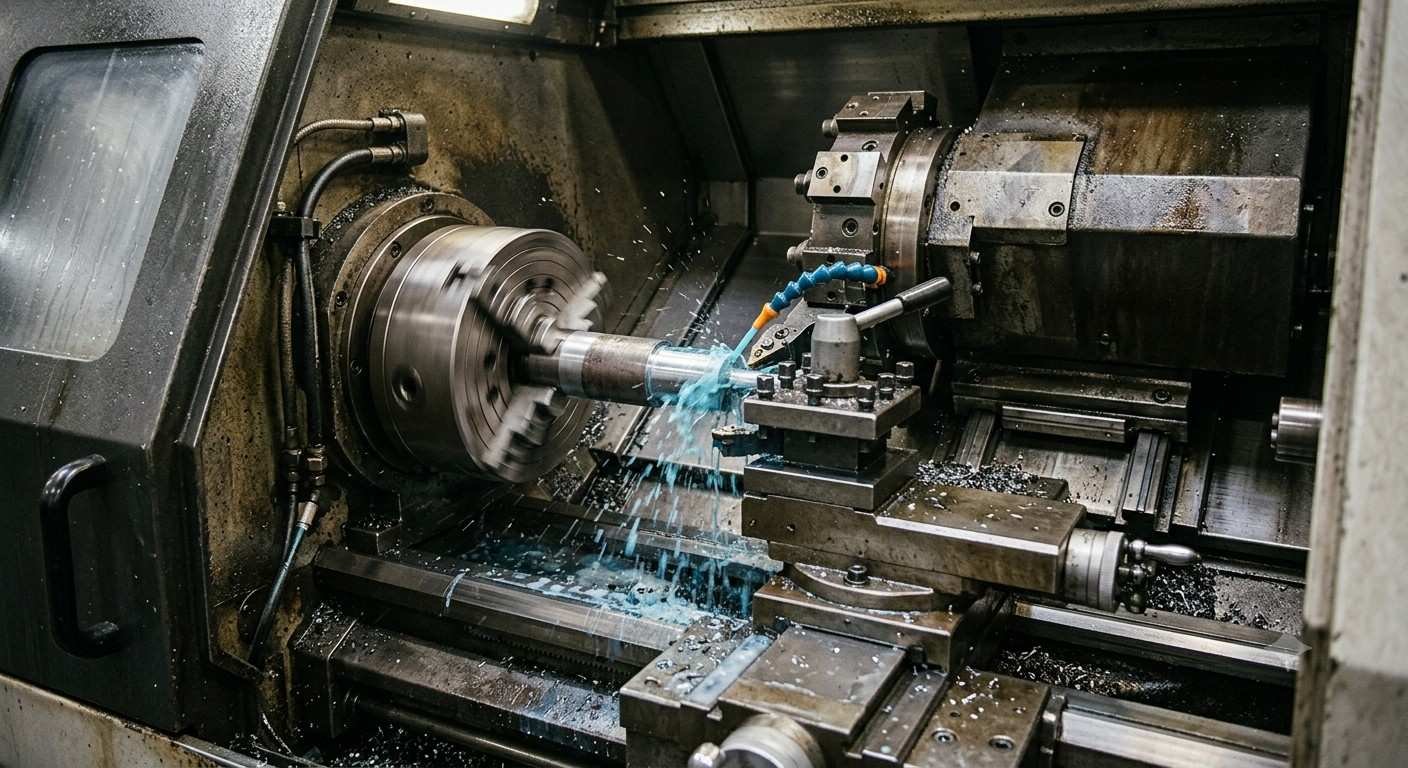
Tournage CNC à outils motorisés
Associe tournage et fraisage en une seule prise grâce aux outils motorisés de la tourelle. L’axe Y permet fraisage décentré, perçage transversal et méplats sur les pièces cylindriques. Il supprime les opérations secondaires, réduit les prises jusqu’à 50 % et améliore la précision de position entre éléments.
- Axe Y pour le fraisage décentré et les rainures de clavette
- Opérations simultanées de fraisage et de tournage
- Perçage transversal, taraudage et rainurage en une seule prise
- Réduit les erreurs de manutention et de reprise des références
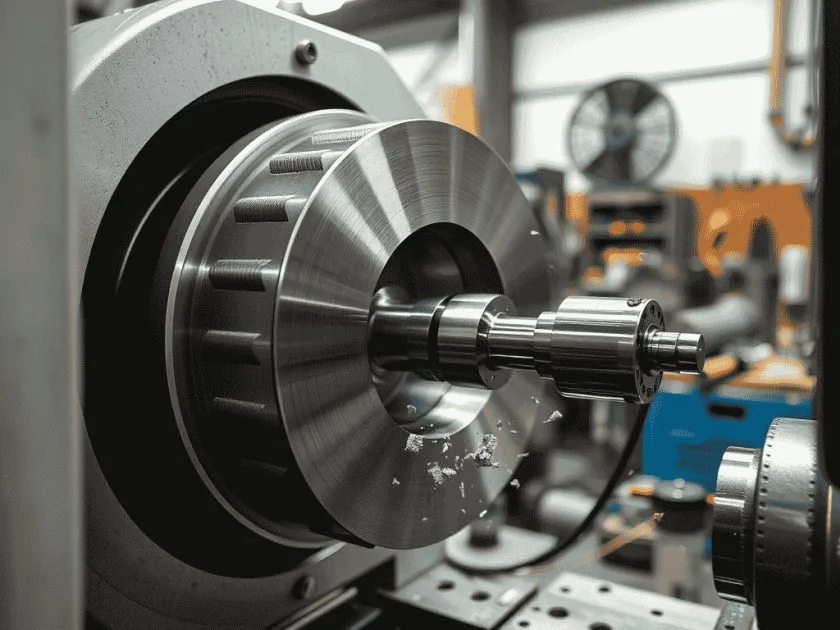
Tournage CNC à poupée mobile
Conçu pour les pièces de précision de petit diamètre, Ø1–32 mm. Un canon placé juste à côté de la zone de coupe offre un soutien ultrarigide et permet ±0,001 mm sur les composants longs et élancés qui fléchiraient sur un tour standard. Essentiel pour les vis médicales, implants dentaires, composants d’horlogerie et broches électroniques. Consultez le guide d’achat des vis, arbres et broches décolletés.
- Canon de guidage pour une flexion quasi nulle
- Outils motorisés et capacité d’usinage arrière
- Concentricité jusqu’à 0,001 mm réalisable
- Documentation complète de biocompatibilité pour le médical
Dans l’atelier de tournage MW+
Découvrez les cellules qui transforment vos fichiers CAO en composants certifiés. De l’ébauche alimentée en barre à la vérification MMT finale, chaque étape peut être filmée et auditée lors des visites clients. Vous débutez les achats à l’étranger ? Lisez comment acheter des pièces tournées CNC auprès d’un atelier en Chine.
Cellules de tournage CNC alimentées en barre
Embarreurs automatiques et tours multiaxes en équipes continues, avec mesure en fabrication de chaque diamètre.
Tournage de microprécision
Tours avec soutien par canon usinant des composants de Ø1–32 mm à ±0,001 mm pour le médical et l’électronique.
Commander des pièces tournées CNC : 7 étapes de la CAO à la livraison
Un processus transparent piloté par les ingénieurs pour les équipes achats professionnelles. Cycle total moyen : 3 à 25 jours ouvrés selon la complexité, le matériau et le volume.
Règles de conception du tournage CNC : rapport L/D, gorges, alésages et filetages
Ces limites viennent de la géométrie des outils et de la rigidité de la pièce : elles représentent ce qu’un tour peut physiquement tenir. Concevoir selon la colonne standard maintient le coût de la pièce au niveau le plus bas. La colonne réalisable indique ce que MW+ chiffre lorsque la fonction l’exige, généralement avec lunette, poupée mobile, outillage spécialisé ou avances réduites. Chaque demande bénéficie sous 24 heures d’une revue DFM gratuite selon ces règles.
| Élément | Standard — Coût minimal | Réalisable | Origine de la limite |
|---|---|---|---|
| Rapport longueur/diamètre sans soutien | 3 : 1 | 8:1 avec contre-pointe ou lunette | Au-delà de 3:1, la barre fléchit sous l’effort et le diamètre devient conique sur la longueur |
| Rapport longueur/diamètre en décolletage | 20 : 1 | 30 : 1+ | Le canon soutient la barre à quelques millimètres de l’arête : l’élancement cesse d’être déterminant |
| Diamètre tourné | Ø1–500 mm | Ø0,5 mm · Ø800 mm sur tour renforcé | Sous Ø1 mm, il s’agit de micro-usinage; au-dessus de Ø500 mm, un tour renforcé est nécessaire |
| Longueur de pièce | 1 000 mm en 2 axes · 400 mm en décolletage | — | Longueur de banc et course de contre-pointe. Capacité en barre confirmée par pièce : envoyez le modèle avec votre demande |
| Épaisseur des douilles et tubes tournés | 0,5 mm | 0,3 mm | Les parois minces se déforment sous le serrage ; sous 0,5 mm, prévoir mors doux ou mandrin expansible |
| Rayon intérieur aux épaulements | 0,4 mm | 0,2 mm | Un épaulement tourné reprend le rayon de bec de l’outil. Un angle réellement vif nécessite une passe de gorge séparée |
| Largeur de gorge | 0,5 mm | 0,3 mm | Largeur de lame à gorge. Maintenir la profondeur sous 2 fois la largeur pour éviter flexion et broutement |
| Diamètre d’alésage | Ø1,0 mm | Ø0,5 mm | Rigidité du foret et évacuation des copeaux aux petits diamètres |
| Profondeur d’alésage | 3 × le diamètre | 10 × le diamètre, par forage profond | Porte-à-faux de la barre d’alésage. Au-delà de 3 fois le diamètre, broutement et évasement de l’alésage |
| Filetages | M2 – M64 | M1–M200, ainsi que UNC / UNF / BSP / NPT / ACME | Prévoir une gorge de dégagement d’au moins 1,5 fois le pas pour permettre la sortie de l’outil |
| Chanfreins | 0.5 × 45° | 0.2 × 45° | Chanfreiner chaque arête d’entrée : sans surcoût au tour, cela évite bavures et dommages au montage |
| Moletage | Droit ou croisé, pas de 0,5 à 1,5 mm | — | Le moletage augmente le diamètre d’environ un tiers du pas : en tenir compte sur le plan |
| Tolérance générale | ±0,01 mm (ISO 2768-m) | — | À appliquer aux éléments non fonctionnels, en réservant les tolérances serrées aux ajustements |
| Diamètres de précision | ±0,005 mm | — | Tour à outils motorisés avec mesures en fabrication et vérification MMT |
| Portées critiques en décolletage | — | ±0,001 mm | Configuration à canon de guidage, un seul bridage, Cpk ≥ 1,67 suivi sur la série |
| État de surface | Ra 3,2 µm brut de tournage | Ra 0,4 µm en tournage de finition · Ra 0,1 µm poli | Un Ra inférieur à 0,4 µm nécessite une rectification ou un polissage distinct, au-delà de la passe de tournage |
| Ces limites viennent de la géométrie de l’outil et de la rigidité de la pièce et s’appliquent à tout atelier de tournage CNC compétent. La différence entre fournisseurs apparaît lorsque vous avez besoin de la colonne réalisable : MW+ indique dès le devis les coûts de montage et de contrôle correspondants, sans les découvrir après le bon de commande. | |||
Cinq facteurs qui augmentent inutilement le coût d’une pièce tournée
- Une tolérance inutile à l’ajustement. Passer tout un plan de ±0,01 mm à ±0,005 mm peut ajouter 20 à 40 % au coût unitaire. Resserrez la portée du roulement et laissez le reste à ISO 2768-m. Découvrez les véritables facteurs du prix au tour.
- Un rapport d’élancement supérieur à 8:1 sur un tour standard. Il impose une lunette, une seconde prise ou un passage au décolletage. Indiquez-le sur le plan pour un chiffrage sur la bonne machine dès le départ.
- Des éléments désaxés chiffrés en seconde opération. Trous transversaux, méplats et rainures de clavette sont presque sans surcoût sur un tour à outils motorisés, mais chers sur une fraiseuse distincte. Regroupez-les pour les réaliser en un seul bridage.
- Un matériau choisi par habitude. Le laiton de décolletage C360 et l’inox 303 s’usinent plusieurs fois plus vite que le 316L, le Ti-6Al-4V ou l’Inconel 718. Si l’application le permet, l’alliage moins coûteux fait économiser deux fois.
- Absence de dégagement de filetage et de chanfrein. Les deux sont sans surcoût lorsqu’ils figurent sur le plan et deviennent des opérations d’ébavurage manuel lorsqu’ils n’y figurent pas.
Tolérances de tournage CNC et caractéristiques des machines
Données techniques complètes pour les ingénieurs achats et responsables qualité évaluant un fournisseur de tournage CNC. Pour le coût réel des tolérances plus serrées, consultez la comparaison entre ±0,01 et ±0,005 mm.
Comparaison des types de tournage
| Paramètre | 2 axes | Outils motorisés | Poupée mobile |
|---|---|---|---|
| Tolérance de position | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Tolérance sur diamètre | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Concentricité | 0,01 mm | 0,005 mm | 0,001 mm |
| État de surface Ra | 3,2 µm brut d’usinage | 1.6 µm | 0,4 µm en usinage de finition |
| Plage de diamètres | Ø5–800 mm | Ø10–300 mm | Ø1–32 mm |
| Longueur maximale | 1 000 mm | 800 mm | 400 mm |
| Vitesse de broche | 4 500 tr/min | 6 000 tr/min | 12 000 tr/min |
| Éléments désaxés | Non | Oui — Axe Y | Oui — Outils motorisés |
| Applications privilégiées | Arbres, broches, bagues | Boîtiers complexes | Broches médicales et électroniques |
Exigences de cotation géométrique réalisées en tournage
Référence des tolérances de tournage CNC
| Type d’élément | Norme | Haute précision | Poupée mobile |
|---|---|---|---|
| Dimensions linéaires | ±0,01 mm (ISO 2768-m) | ±0,005 mm | ±0,001 mm |
| Diamètre d’arbre / d’alésage | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Concentricité | 0,01 mm | 0,005 mm | 0,001 mm |
| Circularité | 0,005 mm | 0,002 mm | 0,001 mm |
| Maîtrise des longueurs | ±0,02 mm | ±0,01 mm | ±0,005 mm |
| Précision de filetage | ISO 6g / 6H | ISO 5g / 5H | ISO 4g / 4H |
| État de surface Ra | 3,2 µm brut d’usinage | 0.8 µm | 0,4 µm · 0,1 µm après polissage |
| Éléments généraux à ±0,01 mm selon ISO 2768-m, éléments de précision à ±0,005 mm et configurations dédiées à poupée mobile jusqu’à ±0,001 mm sur les diamètres critiques, avec mesure en fabrication. Cpk ≥ 1,67 maintenu sur les cotes critiques. Accords de tolérances spécifiques possibles. | |||
Normes de filetages prises en charge
Équipements de métrologie
Tous nos types de services de tournage CNC
Tous les services de tournage CNC MW+, des premiers prototypes aux grandes séries sans opérateur, des microbroches décolletées aux arbres lourds de Ø800 mm. Les mêmes exigences qualité à tous les niveaux de service.
Tournage de prototypes rapides
Premiers prototypes rapides dans les matériaux de production. Revue DFM gratuite, conseils sur les matériaux alternatifs et devis instantané pour les géométries cylindriques standard.
Production en petite série
Production intermédiaire pour les essais cliniques, tests de marché ou demandes saisonnières. Coûts des montages et de l’outillage amortis sur le lot. Adapté aux échantillons de soumission PPAP.
Tournage en grande série
Tours automatisés alimentés en barre, déchargement robotisé et cellules suivies par SPC. Livraisons juste-à-temps, réapprovisionnement kanban et commandes ouvertes disponibles.
Tournage CNC sans opérateur
Cellules de tournage entièrement automatisées fonctionnant la nuit et le week-end. La vision intégrée mesure 100 % des diamètres extérieurs dans le cycle. Coût unitaire minimisé en volume sans sacrifier la qualité.
Tournage d’arbres de précision
Arbres de haute rectitude pour réducteurs, moteurs, pompes et broches. Cylindricité, battement et rectitude documentés selon la cotation géométrique. Finitions extérieures rectifiées jusqu’à Ra 0,4 µm disponibles.
Microtournage à poupée mobile
Tournage soutenu par canon pour les pièces élancées de petit diamètre. Supprime les erreurs de flexion aux grands rapports L/D. Idéal pour vis à os, tiges de montres, broches électroniques et implants dentaires.
Tournage-fraisage / Fraisage-tournage
Les centres à outils motorisés réalisent méplats, rainures de clavette, trous transversaux, éléments excentrés et rainures sur pièces cylindriques en un seul bridage. Ils suppriment le décalage de référence et réduisent le temps de cycle jusqu’à 50 %.
Tournage de contours et de cônes
L’interpolation CNC produit des profils extérieurs complexes — rayons convexes, formes concaves, cônes composés et cannelures — en une passe sans outil de forme. Utilisé pour buses de turbines, tiges de vannes et raccords sur mesure. Les cannelures et formes intérieures dans la matière déjà trempée passent en électroérosion à fil, où la dureté cesse d’être une limite.
Tournage et roulage de filets
Filetage à outil unique pour toutes les normes et pas sur mesure. Roulage pour les filets écrouis résistants à la fatigue des fixations aéronautiques et automobiles fortement sollicitées. Vérification par calibres ENTRE / N’ENTRE PAS en standard.
Bagues, douilles et chemises
Paliers lisses résistants à l’usure, bagues de guidage et chemises de vérins. Ajustements serrés H7/p6, avec jeu H8/e8 et sur mesure. Honage intérieur disponible pour Ra ≤ 0,4 µm.
Anneaux et brides tournés
Anneaux de grand diamètre, brides de retenue, bagues de roulements et disques d’espacement sur tours renforcés. Planéité de face et concentricité d’alésage maîtrisées simultanément pour minimiser l’erreur de perpendicularité.
Broches de connecteurs et contacts
Broches de contact électrique, bornes et broches pogo à ressort de haute précision en cuivre-béryllium, laiton C360 ou bronze phosphoreux. Placage conforme RoHS avec résistance de contact maîtrisée.
Tournage CNC et rectification
Tournage d’ébauche et de semi-finition suivi de rectification cylindrique extérieure ou intérieure pour des surfaces de qualité roulement. Utilisé pour broches en acier trempé, piges et rouleaux de précision lorsque le Ra de tournage ne suffit pas.
Tournage dur
Tournage d’aciers trempés jusqu’à 68 HRC avec plaquettes en nitrure de bore cubique (CBN). Ra 0,4 µm réalisable, supprimant souvent toute rectification. Utilisé pour arbres d’engrenages, paliers et sièges de vannes après traitement thermique.
Contre-broche et usinage arrière
Les centres à deux broches usinent l’avant et l’arrière d’une pièce dans un cycle continu, sans reprise manuelle au mandrin ni perte de référence. Particulièrement efficace pour les pièces décolletées et alimentées en barre nécessitant l’usinage des deux extrémités.
Tournage sur mesure et d’alliages spéciaux
Inconel, Waspaloy, Hastelloy, tungstène, Kovar, Invar 36, cuivre-béryllium et PEEK. Outils, paramètres de coupe et stratégies d’arrosage optimisés pour éviter l’écrouissage et garantir la stabilité dimensionnelle des matériaux les plus difficiles.
Matériaux de tournage CNC : plus de 70 métaux et plastiques avec certificats matière
Des inox de décolletage aux superalliages haute température et polymères médicaux. Chaque lot est fourni avec certificats matière et déclarations RoHS.
Alliages d’aluminium
Légèreté, excellente usinabilité et résistance à la corrosion. Matériau privilégié pour les structures aéronautiques, boîtiers de véhicules électriques, dissipateurs et produits électroniques. Compatible avec l’anodisation.
Acier inoxydable
Résistance à la corrosion et haute résistance mécanique pour le médical, la marine, l’agroalimentaire et la structure. 17-4PH pour les composants tournés aéronautiques à haute résistance.
Aciers au carbone et alliés
Arbres de structure, engrenages et composants de transmission. Aptes au traitement thermique et au durcissement superficiel à plus de 60 HRC pour l’usure. Trempe à cœur disponible.
Cuivre, laiton et bronze
Excellente conductivité et résistance au grippage. Idéal pour connecteurs, bagues, sièges de vannes et composants de paliers. Laiton C360 pour la rapidité d’usinage.
Titane et superalliages
Aéronautique, implants médicaux et hautes températures. Documentation de biocompatibilité complète pour les implants en titane. Inconel et Hastelloy pour les milieux corrosifs.
Plastiques techniques
Légèreté, résistance chimique et faible frottement. PEEK pour dispositifs implantables ; PTFE pour équipements chimiques ; Delrin/POM pour engrenages et bagues de précision à tolérances serrées.
Finitions de tournage CNC : options, valeurs Ra et normes
Finitions internes et partenaires qualifiés : toutes spécifiées, mesurées et documentées sous surveillance qualité MW+ pour des résultats constants entre lots.
Brut de tournage
Finition tournée standard, économique pour les composants internes ou fonctionnels. Qualité de surface constante sur tout le lot.
Ra 1,6–3,2 µm · Aucun délai supplémentaireMicrobillage
Texture mate uniforme éliminant traces d’outil et microbavures. Excellent prétraitement avant anodisation ou thermolaquage.
Ra 1,0–2,0 µm · Compatible aluminium, inox et titaneAnodisation (type II / III)
Type II décoratif en couleurs sur mesure. Type III dur jusqu’à 50 µm, augmentant nettement la dureté de surface des pièces tournées soumises à l’usure.
MIL-A-8625 · Surface jusqu’à 70 HRCThermolaquage
Finition thermoplastique durable en couleurs RAL/NCS. Excellente tenue aux UV et aux chocs pour les composants tournés d’extérieur ou grand public.
50–150 µm · Adhérence ASTM D3359Placage (Zn/Ni/Cr/Ag/Au)
Zinc pour la corrosion, nickel pour la dureté, chrome pour l’aspect, argent et or pour la conductivité des broches et contacts de précision.
2–25 µm · Options conformes RoHSPolissage / Électropolissage
Polissage manuel ou mécanique jusqu’au miroir pour les instruments médicaux. L’électropolissage microébavure et lisse les alésages des équipements biotechnologiques et pharmaceutiques.
Ra ≤ 0,4 µm · ASTM B912Passivation
La passivation chimique retire le fer libre de l’inox et maximise la résistance à la corrosion pour la marine, le médical et l’alimentaire.
ASTM A967 · ASTM A380Marquage laser et oxydation noire
Logos, numéros de série, Data Matrix 2D et UDI permanents sur toute surface tournée. Oxydation noire pour protéger l’acier contre la corrosion et réduire les reflets.
Conforme UDI · Traçabilité complèteComment MW+ contrôle et documente chaque pièce tournée
Chaque pièce tournée est traçable, chaque diamètre vérifié. Dossiers complets FAI AS9102, PPAP niveau 3 et certificats matière disponibles pour les clients aéronautiques, médicaux et automobiles.
Certifications et normes
Principales solutions de tournage CNC et de pièces usinées
Gammes spécialisées optimisées pour des exigences techniques, référentiels de certification et besoins d’approvisionnement spécifiques.
Pièces CNC de précision
Composants tournés et fraisés de haute précision à ±0,001 mm à ±0,005 mm pour l’aéronautique, le médical, l’automobile et l’électronique. Respect complet du système qualité et traçabilité matière à chaque commande.
- Système qualité certifié ISO 9001:2015 et AS9100D
- Usinage 2 axes, à outils motorisés, décolletage et 5 axes
- Expédition mondiale : États-Unis, Europe, Asie, Australie
- Plus de 70 matériaux avec traçabilité complète des certificats matière
- Rapports MMT, FAI et certificats de conformité sur demande
Pièces de machines
Composants industriels tournés CNC et composants fraisés pour machines lourdes, réducteurs, systèmes hydrauliques et grande série. Suivi SPC, PPAP et kanban disponibles.
- Arbres, engrenages, boîtiers, vannes et blocs de distribution
- Capacité de production de 500 à plus de 1 000 000 d’unités
- Traitement thermique et durcissement superficiel en interne
- Rapports qualité complets et certificats matière
- Suivi SPC et rapports de capabilité Cp/Cpk
broches usinées CNC
MW+ conçoit avec une ultraprécision des broches de connecteurs et broches usinées, broches tournées, contacts électriques et broches de bornes dans son usine de pointe à Shenzhen, en Chine. Nous fournissons les clients OEM/ODM de l’électronique, de l’automobile, de l’aéronautique et de l’industrie
- Service express en 2 à 5 jours disponible
- Aucune quantité minimale : dès une pièce
- Analyse DFM gratuite pour chaque demande
- Plus de 70 métaux et plastiques techniques
- Matériaux et tolérances correspondant à la production finale
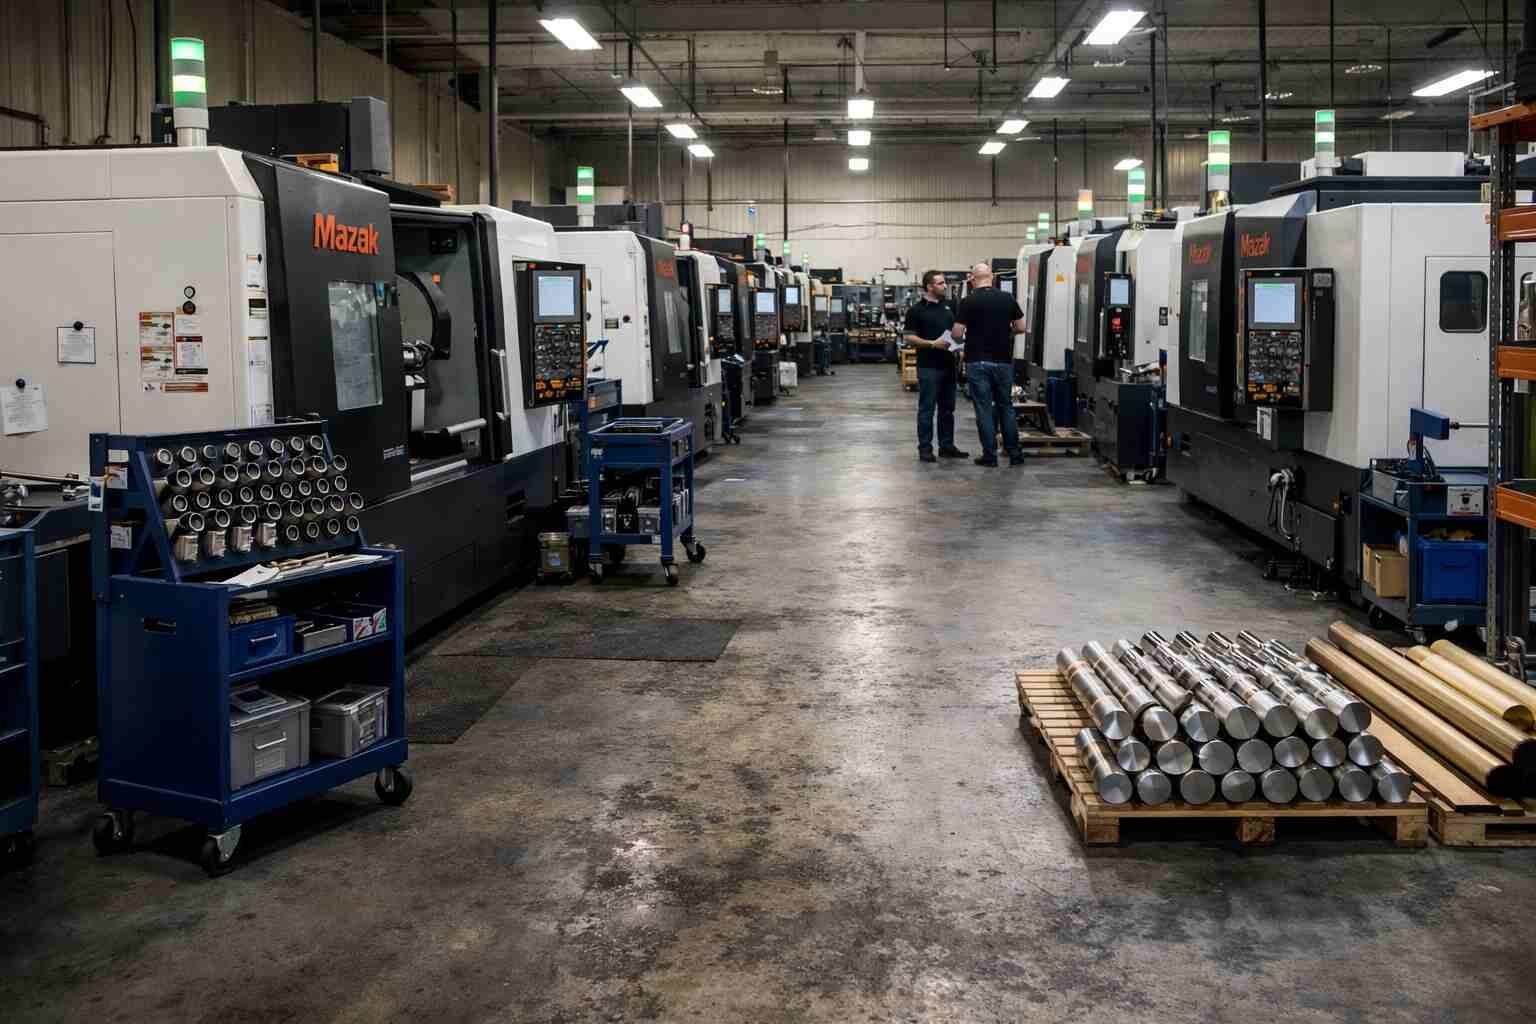
MW+ : une usine de tournage CNC à Shenzhen, en Chine
Fondée en 2015, MW+ est une entreprise spécialisée dans le tournage de précision et un fournisseur de tournage CNC à Shenzhen, en Chine. Notre usine de 15 000 m² exploite des tours CNC avancés, centres à outils motorisés et machines automatiques à poupée mobile pour des diamètres de Ø1 à Ø800 mm et des longueurs jusqu’à 1 000 mm, sous SPC en temps réel.
Forte de plus de 11 ans d’expertise en tournage, notre équipe de plus de 120 ingénieurs et usineurs assure une précision constante du premier prototype aux séries d’un million de pièces. Un ingénieur dédié accompagne chaque projet et donne aux équipes achats mondiales un accès direct aux conseils techniques.
MW+ a livré plus de 1 000 000 de pièces à plus de 500 clients dans plus de 50 pays, avec 99 % de livraisons dans les délais et Cpk ≥ 1,67 sur les cotes critiques. Certifications ISO 9001:2015, AS9100D, ISO 13485, IATF 16949 et NADCAP, l’ensemble exigé par les chaînes d’approvisionnement les plus exigeantes. Découvrez notre programme d’assurance qualité et l’ensemble de nos capacités.
« En tournage CNC, les décisions micrométriques se cumulent sur des milliers de pièces. Après 11 ans et plus d’un million de composants tournés livrés, notre avantage est aussi le savoir collectif des procédés, qui prévient les défauts avant leur apparition. »
— Directeur de l’ingénierie de production MW+ · 16 ans d’expérience en tournage CNCLes secteurs pour lesquels nous tournons des pièces CNC
MW+ accompagne les secteurs exigeants où précision dimensionnelle des pièces tournées, traçabilité matière et fiabilité d’approvisionnement sont impératives.
Aéronautique et défense
Arbres, raccords, tiges de pistons hydrauliques, composants moteur et pièces de trains d’atterrissage. Inconel, titane et 17-4PH couramment tournés selon AS9100D.
Automobile et véhicules électriques
Arbres de transmission, broches moteur, contacts de véhicules électriques et composants de transmission, avec pièces tournées en acier et aluminium en grande série et documentation PPAP.
Médical et dentaire
Vis à os orthopédiques, implants dentaires, poignées d’instruments, tubes de canules et microcomposants PEEK/titane par tournage à poupée mobile.
Robotique et automatisation
Arbres d’articulations de précision, générateurs d’ondes de réducteurs harmoniques, broches d’actionneurs et moyeux de codeurs, avec concentricité serrée et faible battement pour un mouvement régulier.
Électronique et connecteurs
Broches de contact et de bornes, boîtiers de connecteurs, entretoises de dissipateurs et pointes de sondes. Placages or et argent pour des contacts fiables à faible résistance.
Pétrole et gaz
Corps de vannes, raccords sous-marins, composants de forage de fond de puits et équipements d’exploration en Inconel, Hastelloy et inox duplex résistants à la corrosion.
Machines industrielles
Tiges de vérins, arbres de réducteurs, roues de pompes, pistons de compresseurs et broches d’équipements lourds en fonte, acier trempé et inox.
Énergie et renouvelables
Arbres principaux d’éoliennes, pivots de suiveurs solaires, moyeux d’accouplement de production électrique et tournage grand diamètre jusqu’à Ø800 mm pour les pièces industrielles lourdes.
La confiance des équipes techniques du monde entier
Témoignages vérifiés de responsables achats, ingénieurs mécaniciens et directeurs R&D sur les programmes de tournage CNC MW+. Note de 4,9 sur 5 sur 127 avis clients vérifiés. Les noms des personnes et entreprises ne sont pas publiés.
« MW+ a livré plus de 10 000 arbres de précision à ±0,005 mm sur diamètre. Chaque pièce a passé le contrôle MMT dès le premier article, avec livraison trois jours en avance. Leur retour DFM sur notre conception a fait économiser 15 % de matière avant même d’usiner une pièce. »
« Nous avions besoin de décolletage pour des composants d’implants complexes en titane à ±0,001 mm. MW+ a tenu la tolérance sur tout le lot et fourni la documentation ISO 13485 avec traçabilité complète. Communication et accompagnement technique ont été excellents sur tout le programme. »
« Équipementier automobile de rang 1, nous comptons sur MW+ pour nos arbres de transmission en grande série. Les rapports SPC et données Cp/Cpk donnent à notre équipe qualité la confiance nécessaire pour IATF 16949. Délais améliorés de 30 % par rapport à notre ancien fournisseur chinois et qualité toujours excellente. »
Le tournage 2 axes standard atteint ±0,01 mm ; les outils motorisés tiennent ±0,005 mm ; le décolletage atteint couramment ±0,001 mm sur les diamètres critiques de roulements, avec concentricité de 0,001 mm sur montages dédiés. Cpk ≥ 1,67 est maintenu sur les cotes critiques. Toutes les tolérances sont vérifiées sur MMT Zeiss Contura G2 et documentées en FAI ou rapport dimensionnel PDF.
Le tournage CNC standard accepte jusqu’à Ø500 mm et 1 000 mm de longueur. Le décolletage couvre les pièces de précision Ø1–32 mm. Les tours renforcés atteignent Ø800 mm pour les grands composants industriels comme les arbres d’éoliennes et les roues de pompes.
Le 2 axes déplace l’outil selon X et Z pour les formes cylindriques, idéal pour arbres, broches et bagues en volume. Les outils motorisés ajoutent fraisage, perçage et taraudage sur la tourelle, avec axe C et axe Y facultatif pour les éléments désaxés en une prise. La poupée mobile utilise un canon près de la zone de coupe pour un soutien ultrarigide et ±0,001 mm sur les petits diamètres Ø1–32 mm : vis médicales, broches et contacts électroniques.
Plus de 70 : aluminium 6061-T6, 7075-T6, 2024, 6082 et 5083 ; inox 303, 304, 316L, 17-4PH, 420 et 440C ; aciers au carbone et alliés 1018, 1045, 4140, 4340 et 8620 ; cuivre C110, laiton C360, bronze C932 et cuivre-béryllium ; titane Ti-6Al-4V grade 5 ; superalliages Inconel 718, Hastelloy C276 et Monel K500 ; plastiques PEEK, PTFE, Delrin/POM, Nylon 6/66 et Ultem PEI. Tous avec certificats matière et déclarations RoHS.
Il n’y a aucune quantité minimale chez MW+. Nous acceptons les commandes d’un prototype unique aux séries de plus d’un million d’unités. Les coûts de réglage sont transparents et peuvent être amortis sur les commandes répétées ultérieures.
Le délai standard est de 3 à 5 jours ouvrés après confirmation du bon de commande. Service express sous 48 heures pour la R&D urgente, sous réserve de matière et de planification machine. La série prend 10 à 15 jours ouvrés selon la complexité, le matériau et le volume.
Chaque commande comprend certificat de conformité, rapport MMT avec toutes les données de mesure et certificats matière traçables par numéro de coulée. Disponibles sur demande et chiffrés par programme : FAI selon AS9102, PPAP niveau 3 automobile, relevés des calibres de filetage, rapports Ra/Rz et déclarations RoHS et REACH.
Brut de tournage, microbillage, anodisation type II/III dure MIL-A-8625, thermolaquage RAL de 50–150 µm, placages zinc/nickel/chrome/argent/or, polissage miroir et électropolissage à Ra 0,1 µm selon ASTM B912, passivation ASTM A967, oxydation noire et marquage laser UDI. Finitions spécifiques sur demande.
Prêt à lancer votre projet de tournage CNC ?
Transmettez vos fichiers CAO et recevez sous 24 heures un devis détaillé avec analyse DFM gratuite, sans engagement.
Contactez nos experts en tournage CNC
Responsables de compte dédiés aux États-Unis, à l’Europe et à l’Asie-Pacifique. Réponse technique sous 4 heures ouvrées.