


Dịch vụ tiện CNC
chính xác tại Trung Quốc
Tiện CNC 2 trục, dao quay, Thụy Sĩ tại Trung Quốc đến ±0,001 mm đến ±0,005 mm. ISO 9001:2015, AS9100D, hơn 70 vật liệu; mẫu 3–5 ngày làm việc, phục vụ OEM hàng không/y tế/ô tô hơn 50 quốc gia từ 2015.
Tiện CNC là gì?
Tiện CNC bóc tách vật liệu bằng dao không quay di chuyển dọc theo phôi quay trong trục chính, tạo chi tiết tròn xoay quanh trục của nó. Tiện có cơ chế đối lập với phay, nơi dao quay còn phôi đứng yên. Tiện phù hợp chi tiết chính xác như trục, chốt, bạc, ống lót, vòng, thân ren và tiếp điểm đầu nối — những chi tiết xác định bởi đường kính, côn, rãnh và ren. Dao quay chủ động bổ sung phay, khoan trên đầu dao tháp pháo để tạo lỗ ngang, mặt phẳng trong cùng lần kẹp. Máy kiểu Thụy Sĩ thêm bạc dẫn hướng sát dao để giữ chi tiết dài mảnh ở cấp micromet mà không võng.
Tiện CNC chính xác đến đâu?
Đặc trưng thông thường đạt ±0.01 mm theo ISO 2768-m. Đường kính chính xác giữ ±0.005 mm trên máy dao quay; Thụy Sĩ đo trong quá trình đạt ±0.001 mm ở cổ trục quan trọng, Cpk ≥1,67, kiểm Zeiss CMM.
Chi tiết cần tiện hay phay?
Nếu chi tiết tròn xoay quanh một trục, hãy tiện: nhanh và rẻ hơn phay cùng hình học. Nếu dạng khối, nhiều mặt hoặc có hốc, biên dạng, phay. Chi tiết kết hợp được tiện trước, phay sau, hoặc gia công cùng lần kẹp trên máy tiện có dao quay. Góc phức hợp, phần cắt khuất và mặt biên dạng mà máy tiện không tiếp cận được chuyển sang gia công đa trục. So sánh đầy đủ và dữ liệu chi phí.
2 trục, dao quay hay Thụy Sĩ?
Đường kính và độ mảnh quyết định lựa chọn. Chi tiết trên khoảng Ø32 mm, không có đặc trưng lệch trục, dùng máy 2 trục với chi phí thấp nhất. Chi tiết có lỗ ngang, mặt phẳng hoặc rãnh then dùng dao quay trong một lần kẹp. Chi tiết dưới Ø32 mm hoặc dài hơn khoảng tám lần đường kính cần tiện Thụy Sĩ để tránh lệch tâm do lực máy thường.
Yếu tố giá tiện?
Trước hết là thời gian chu kỳ, tiếp đến số lần gá, dung sai chặt hơn nhu cầu chức năng, khả năng gia công vật liệu rồi hoàn thiện thẩm mỹ. Lỗ ngang buộc thêm nguyên công trên máy phay thủ công thường tốn hơn thanh vật liệu được khoan; DFM sẽ chỉ ra trước khi bạn đặt hàng. Chi phí thực của dung sai.
Tiện CNC 2 trục, dao quay, Thụy Sĩ: ứng dụng
Ba công nghệ tiện CNC riêng biệt, mỗi loại tối ưu cho hình học, khoảng đường kính và dung sai khác nhau. Kỹ sư đề xuất quy trình phù hợp ứng dụng. Nếu chi tiết dạng khối thay vì tròn xoay, xem Dịch vụ phay CNC hoặc so phay/tiện theo giá và hình học.
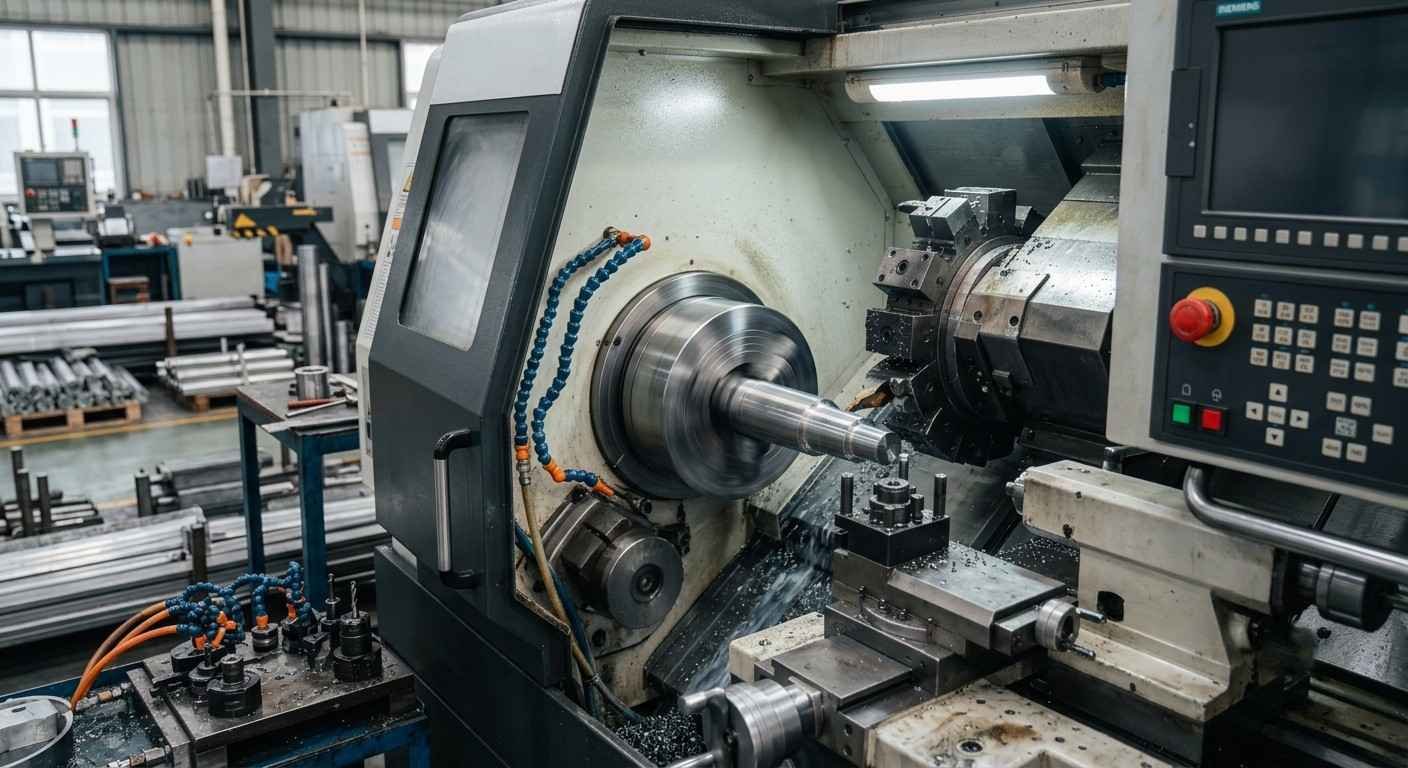
Tiện CNC 2 trục
Phương án chủ lực tiết kiệm cho trục, chốt, bạc và linh kiện trụ. Chuyển động X, Z tạo đường kính dung sai ±0,01 mm theo ISO 2768-m, côn, rãnh và ren ổn định với năng suất cao, phù hợp sản xuất trung bình đến số lượng lớn.
- Trục chính đến 4.500 RPM
- Thô/tinh một lần kẹp
- Ren mét, UNC, UNF, BSP, NPT
- Cấp thanh tự động 24/7
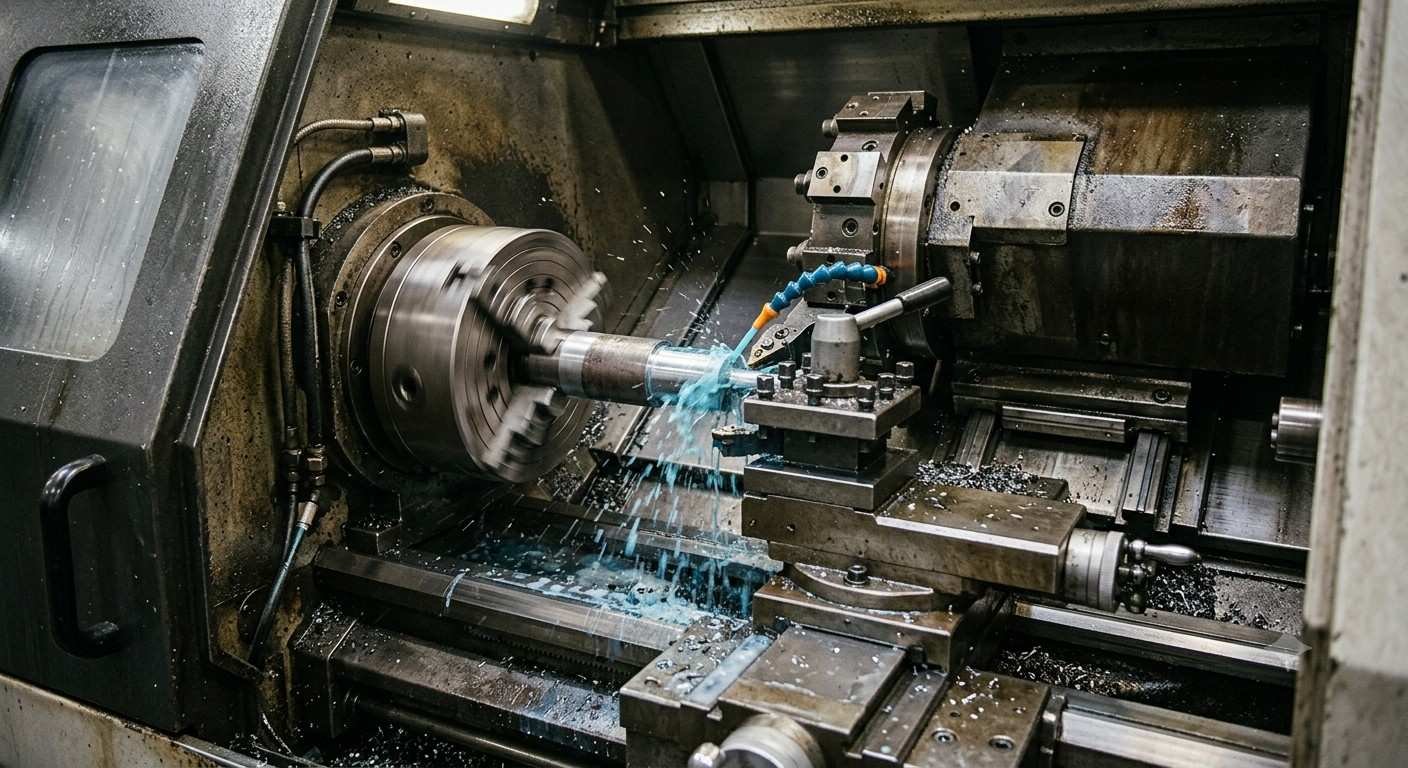
Tiện CNC dao quay
Kết hợp tiện và phay trong một lần gá bằng dụng cụ chủ động trên đầu dao tháp pháo. Trục Y cho phép phay lệch tâm, khoan ngang và tạo mặt phẳng trên chi tiết trụ, bỏ nguyên công phụ, giảm đến 50% lần gá và tăng độ chính xác vị trí tương quan.
- Y cho phay lệch, then
- Phay, tiện đồng thời
- Khoan ngang, tarô, rãnh một gá
- Giảm thao tác, lấy lại chuẩn
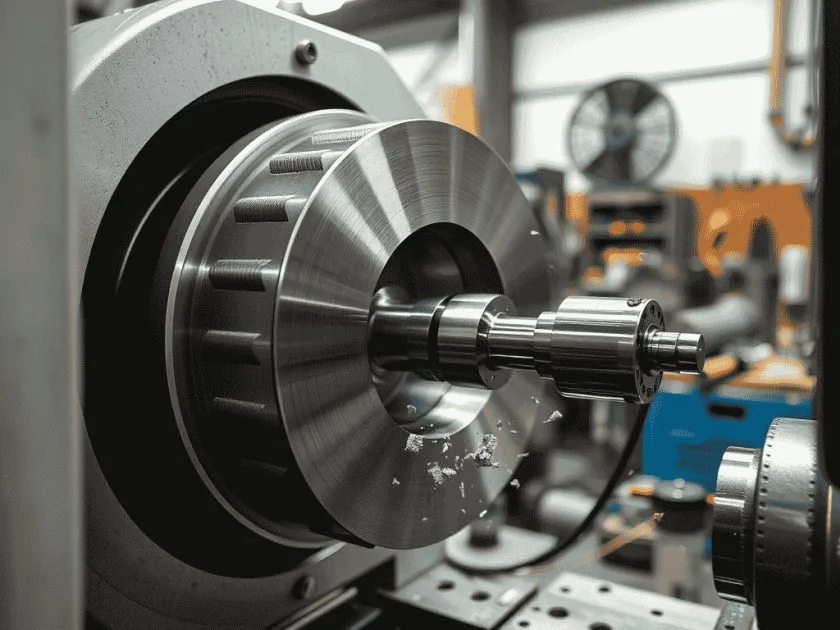
Tiện CNC Thụy Sĩ
Chuyên cho chi tiết chính xác đường kính nhỏ Ø1–32 mm. Bạc dẫn hướng sát vùng cắt tạo đỡ cực cứng vững, đạt ±0,001 mm trên linh kiện dài mảnh dễ võng ở máy tiện tiêu chuẩn. Thiết yếu cho vít y tế, cấy ghép nha khoa, linh kiện đồng hồ và chốt điện tử. Xem hướng dẫn mua vít, trục, chốt Thụy Sĩ.
- Bạc dẫn hạn chế võng gần không
- Dao quay, gia công mặt sau
- Có thể đồng tâm 0,001 mm
- Đủ hồ sơ tương thích sinh học
Xưởng tiện MW+
Hình ảnh thực tế các khu biến tệp CAD thành linh kiện có chứng nhận, từ cắt thô cấp phôi thanh đến xác minh CMM cuối. Mọi giai đoạn sẵn sàng cho khách tham quan, ghi hình và đánh giá. Mới tìm nguồn nước ngoài? Xem cách mua chi tiết tiện từ xưởng Trung Quốc.
Đặt chi tiết tiện: 7 bước CAD đến giao
Quy trình minh bạch do kỹ sư phụ trách, dành cho đội thu mua chuyên nghiệp. Tổng chu kỳ trung bình 3–25 ngày làm việc tùy độ phức tạp, vật liệu và số lượng.
Thiết kế tiện: L/D, rãnh, lỗ, ren
Giới hạn do hình học dao và độ cứng vững của phôi, phản ánh khả năng máy tiện giữ được về mặt vật lý. Thiết kế theo cột tiêu chuẩn giữ chi phí thấp nhất. Cột có thể đạt là mức MW+ báo khi chức năng đòi hỏi, thường cần giá đỡ chống tâm, thiết lập kiểu Thụy Sĩ, dụng cụ chuyên dụng hoặc lượng chạy dao thấp hơn. Mỗi yêu cầu đều có DFM miễn phí theo các quy tắc này trong 24 giờ.
| Đặc trưng | Tiêu chuẩn — Chi phí thấp | Có thể đạt | Yếu tố giới hạn |
|---|---|---|---|
| L/D không đỡ | 3 : 1 | 8:1 với ụ động/luynét | Quá 3:1 dễ võng, Øcôn dọc chiều dài |
| L/D Thụy Sĩ | 20 : 1 | 30 : 1+ | Bạc đỡ sát dao vài mm, giảm ảnh hưởng độ mảnh |
| Đường kính tiện | Ø1 – 500 mm | Ø0,5 mm · Tải nặng Ø800 mm | Dưới Ø1 mm là gia công vi mô; trên Ø500 mm cần máy tải nặng |
| Chiều dài chi tiết | 1.000 mm — 2 trục · 400 mm — Thụy Sĩ | — | Theo băng, ụ động, xác nhận phôi theo từng mô hình RFQ |
| Thành ống/bạc tiện | 0.5 mm | 0.3 mm | Dưới 0,5 mm cần hàm mềm/trục gá nở để tránh méo kẹp |
| Bán kính góc trong vai | 0.4 mm | 0.2 mm | Vai mang bán kính mũi dao; góc sắc cần lượt tiện rãnh riêng |
| Bề rộng rãnh | 0.5 mm | 0.3 mm | Theo lưỡi; sâu dưới 2 lần rộng để tránh võng/rung |
| Đường kính lỗ | Ø1.0 mm | Ø0.5 mm | Dao cứng, thoát phoi ở Ønhỏ |
| Chiều sâu lỗ | 3 lần đường kính | 10 lần đường kính, khoan sâu | Dao khoét nhô quá 3 lần dễ rung, loe lỗ |
| Ren | M2 – M64 | M1–M200, UNC/UNF/BSP/NPT/ACME | Thoát ren ít nhất 1,5 lần bước để dao chạy ra |
| Vát mép | 0.5 × 45° | 0.2 × 45° | Vát cạnh dẫn vào, thường không thêm giá khi tiện, tránh ba via/hỏng lắp |
| Khía nhám | Thẳng/kim cương, bước 0,5–1,5 mm | — | Øtăng khoảng 1/3 bước, cần tính trên bản vẽ |
| Dung sai chung | ±0.01 mm (ISO 2768-m) | — | Chung cho vị trí không chức năng, siết nơi lắp |
| Đường kính chính xác | ±0.005 mm | — | Dao quay, đo trong quá trình, CMM |
| Cổ trục quan trọng, Thụy Sĩ | — | ±0.001 mm | Bạc dẫn, một kẹp, Cpk ≥1,67 suốt lô |
| Độ nhám bề mặt | Ra 3,2 μm sau tiện | Tiện tinh Ra 0,4 μm · Bóng 0,1 μm | Mịn hơn 0,4 μm cần mài/bóng riêng |
| Đây là giới hạn quy trình do hình học dao và độ cứng vững của phôi, áp dụng cho mọi xưởng tiện CNC đủ năng lực. Khác biệt giữa nhà cung cấp là cách xử lý khi bạn cần mức trong cột có thể đạt : MW+ nêu rõ chi phí gá đặt và kiểm tra ngay trong báo giá, để bạn biết trước khi phát hành đơn đặt hàng. | |||
Năm yếu tố tăng giá tiện không cần thiết
- Dung sai lắp không cần. Siết toàn bản vẽ từ ±0,01 mm xuống ±0,005 mm có thể tăng 20–40% đơn giá. Chỉ siết cổ trục lắp ổ bi, để phần còn lại theo ISO 2768-m. Xem yếu tố giá tiện thực tế.
- L/D trên 8:1 ở máy thường. Điều này buộc dùng giá đỡ chống tâm, lần gá thứ hai hoặc chuyển sang kiểu Thụy Sĩ. Nêu rõ trên bản vẽ để được báo đúng máy ngay từ đầu.
- Đặc trưng lệch trục báo công đoạn hai. Lỗ ngang, mặt phẳng và rãnh then gần như không tốn thêm trên máy tiện dao quay nhưng đắt nếu chuyển sang máy phay riêng. Nhóm các đặc trưng để thực hiện trong một lần kẹp.
- Chọn vật liệu theo thói quen. Đồng thau dễ cắt C360 và inox 303 gia công nhanh hơn nhiều lần so với 316L, Ti-6Al-4V hoặc Inconel 718. Khi ứng dụng cho phép, hợp kim rẻ hơn tiết kiệm cả giá vật liệu lẫn chi phí gia công.
- Không thoát ren, không vát. Có trên bản vẽ thường không thêm giá; thiếu thành tẩy ba via tay.
Dung sai tiện và thông số máy
Dữ liệu kỹ thuật đầy đủ cho kỹ sư thu mua và quản lý chất lượng đánh giá năng lực nhà cung cấp tiện CNC. Để biết chi phí thực tế của yêu cầu dung sai chặt hơn, xem so sánh ±0,01 và ±0,005 mm.
So sánh loại tiện
| Thông số | 2 trục | Dao quay | Kiểu Thụy Sĩ |
|---|---|---|---|
| Dung sai vị trí | ±0.01 mm | ±0.005 mm | ±0.001 mm |
| Dung sai đường kính | ±0.01 mm | ±0.005 mm | ±0.001 mm |
| Độ đồng tâm | 0.01 mm | 0.005 mm | 0.001 mm |
| Độ nhám Ra | 3,2 μm sau gia công | 1.6 µm | Gia công tinh 0,4 μm |
| Dải đường kính | Ø5–800 mm | Ø10–300 mm | Ø1–32 mm |
| Chiều dài tối đa | 1,000 mm | 800 mm | 400 mm |
| Tốc độ trục chính | 4,500 RPM | 6,000 RPM | 12,000 RPM |
| Đặc trưng lệch trục | Không | Có — Trục Y | Có — Dao quay |
| Phù hợp nhất | Trục, chốt, bạc | Vỏ phức tạp | Chốt y tế, điện tử |
Yêu cầu GD&T cho tiện
Tham chiếu dung sai tiện
| Loại đặc trưng | Tiêu chuẩn | Chính xác cao | Kiểu Thụy Sĩ |
|---|---|---|---|
| Kích thước tuyến tính | ±0.01 mm (ISO 2768-m) | ±0.005 mm | ±0.001 mm |
| Đường kính trục/lỗ | ±0.01 mm | ±0.005 mm | ±0.001 mm |
| Độ đồng tâm | 0.01 mm | 0.005 mm | 0.001 mm |
| Độ tròn | 0.005 mm | 0.002 mm | 0.001 mm |
| Kiểm chiều dài | ±0.02 mm | ±0.01 mm | ±0.005 mm |
| Độ chính xác ren | ISO 6g / 6H | ISO 5g / 5H | ISO 4g / 4H |
| Độ nhám Ra | 3,2 μm sau gia công | 0.8 µm | 0,4 μm · Bóng 0,1 μm |
| Đặc trưng chung đạt ±0,01 mm theo ISO 2768-m; đặc trưng chính xác đạt ±0,005 mm; thiết lập Thụy Sĩ chuyên biệt đạt ±0,001 mm trên đường kính quan trọng với đo kiểm trong quá trình. Duy trì Cpk ≥1,67 trên kích thước quan trọng. Có thể thỏa thuận dung sai riêng. | |||
Tiêu chuẩn ren
Thiết bị đo
Các dịch vụ tiện CNC
Toàn bộ dịch vụ tiện CNC MW+, từ mẫu đầu đến sản xuất hàng loạt tự động không người trực, từ chốt Thụy Sĩ vi mô đến trục nặng Ø800 mm. Mọi cấp dịch vụ dùng cùng tiêu chuẩn chất lượng.
Tiện mẫu nhanh
Mẫu nhanh vật liệu sản xuất; DFM, tư vấn vật liệu miễn phí, giá nhanh hình trụ chuẩn.
Sản xuất số lượng nhỏ
Sản xuất cầu nối cho lâm sàng, thử thị trường, mùa vụ. Chi phí gá, dụng cụ chia theo lô; phù hợp mẫu PPAP.
Tiện hàng loạt
Máy tiện cấp thanh tự động, robot lấy chi tiết và khu sản xuất giám sát SPC. Hỗ trợ lịch giao JIT, bổ sung Kanban và đơn hàng khung.
Tiện CNC không người trực
Khu tiện CNC hoàn toàn tự động chạy qua đêm và cuối tuần. Hệ thống thị giác tích hợp đo 100% đường kính ngoài ngay trong chu kỳ. Giảm chi phí mỗi chiếc khi tăng sản lượng mà vẫn bảo đảm chất lượng.
Tiện trục chính xác
Trục độ thẳng cao cho hộp số, động cơ, bơm và trục chính. Báo cáo độ trụ, độ đảo và độ thẳng theo GD&T. Có thể mài đường kính ngoài đến Ra 0,4 µm.
Tiện vi mô Thụy Sĩ
Tiện có bạc dẫn hướng đỡ chi tiết mảnh đường kính nhỏ, loại bỏ sai số võng ở tỷ lệ chiều dài/đường kính lớn. Phù hợp vít xương, núm trục đồng hồ, chốt điện tử và cấy ghép nha khoa.
Phay-tiện / Tiện-phay
Trung tâm tiện dao quay gia công mặt phẳng, rãnh then, lỗ ngang, đặc trưng lệch tâm và rãnh trên chi tiết trụ trong một lần kẹp, loại bỏ dịch chuẩn và giảm đến 50% thời gian chu kỳ.
Tiện biên dạng, côn
Nội suy CNC tạo biên dạng ngoài phức tạp gồm bán kính lồi, dạng lõm, côn phức hợp và dạng then hoa trong một lượt mà không cần dao định hình. Dùng cho vòi phun tuabin, ty van và đầu nối theo yêu cầu. Then hoa trong và hình dạng trên phôi đã tôi chuyển sang cắt dây EDM, không còn giới hạn cứng.
Tiện, cán ren
Tiện ren một điểm cho mọi tiêu chuẩn và bước ren riêng. Cán ren tạo biến cứng, tăng chống mỏi cho chi tiết liên kết chịu ứng suất cao trong hàng không, ô tô. Kiểm bằng dưỡng Go/No-Go là tiêu chuẩn.
Bạc, ống lót, liner
Ổ trượt chịu mài mòn, bạc trượt và ống lót xi lanh thủy lực. Lắp ép H7/p6, lắp hở H8/e8 và lắp ghép riêng. Có khôn đường kính trong để đạt nhám lỗ Ra ≤0,4 µm.
Vòng, mặt bích tiện
Vòng đường kính lớn, bích chặn, vòng ổ bi và đĩa đệm được tiện trên máy hạng nặng. Kiểm soát đồng thời độ phẳng mặt và độ đồng tâm lỗ để giảm sai số vuông góc.
Chốt đầu nối, tiếp điểm
Chốt tiếp xúc điện, trụ đầu cực và chốt pogo có lò xo được tiện chính xác cao từ đồng berili, đồng thau C360 hoặc đồng phốt pho. Lớp mạ tuân thủ RoHS, kiểm soát điện trở tiếp xúc.
Tiện CNC và mài
Tiện thô, bán tinh rồi mài trụ ngoài hoặc trong để đạt bề mặt cấp ổ bi. Dùng cho trục chính thép tôi, chốt dưỡng và con lăn chính xác khi độ nhám sau tiện chưa đủ đáp ứng.
Tiện cứng
Tiện bằng mảnh CBN (nitrua bo lập phương) cho thép tôi đến 68 HRC, đạt Ra 0,4 µm, thường có thể bỏ hoàn toàn nguyên công mài. Dùng cho trục bánh răng, vỏ ổ bi và đế van sau nhiệt luyện.
Trục phụ, gia công mặt sau
Trung tâm tiện hai trục chính gia công đầu trước và sau trong một chu kỳ liên tục, không cần kẹp lại thủ công và không mất chuẩn. Đặc biệt hiệu quả cho chi tiết kiểu Thụy Sĩ và cấp phôi thanh cần gia công cả hai đầu.
Tiện hợp kim đặc biệt tùy chỉnh
Inconel, Waspaloy, Hastelloy, vonfram, Kovar, Invar 36, đồng berili và PEEK. Dụng cụ, thông số cắt và chiến lược tưới nguội tối ưu giúp ngăn biến cứng, bảo đảm ổn định kích thước trên các vật liệu khó gia công nhất.
Vật liệu tiện CNC: hơn 70 kim loại, nhựa có chứng chỉ
Từ inox dễ cắt đến siêu hợp kim chịu nhiệt và polyme cấp y tế. Mỗi lô vật liệu được cấp chứng chỉ của nhà sản xuất và tuyên bố RoHS.
Hợp kim nhôm
Nhẹ, dễ gia công và chống ăn mòn. Vật liệu chính cho kết cấu hàng không, vỏ xe điện, bộ tản nhiệt và điện tử tiêu dùng. Phù hợp anod hóa.
Thép không gỉ
Chống ăn mòn, bền cho y tế/hàng hải/thực phẩm/kết cấu; 17-4PH bền hàng không.
Thép cacbon, hợp kim
Trục, bánh răng, truyền động; tôi bề mặt đến hơn 60 HRC, có tôi thấu.
Đồng, thau, thiếc
Dẫn điện tốt, chống kẹt dính. Phù hợp đầu nối, bạc, đế van và linh kiện ổ trượt. Đồng thau C360 giúp gia công dễ dàng với tốc độ cao.
Titan và siêu hợp kim
Hàng không, cấy ghép, nhiệt cao; titan đủ tương thích sinh học, Inconel/Hastelloy chống hóa chất.
Nhựa kỹ thuật
Nhẹ, chịu hóa chất, ma sát thấp. PEEK cho thiết bị cấy ghép; PTFE cho thiết bị hóa chất; Delrin/POM cho bánh răng và bạc chính xác dung sai chặt.
Bề mặt tiện: lựa chọn, Ra, tiêu chuẩn
Dịch vụ hoàn thiện nội bộ và qua đối tác đủ năng lực, đều được chỉ định, đo và báo cáo dưới sự giám sát chất lượng MW+ để bảo đảm kết quả nhất quán giữa các lô.
Sau tiện
Mặt chuẩn kinh tế cho bên trong/chức năng, đều toàn lô.
Ra 1,6–3,2 μm · Không thêm thời gianPhun hạt
Mờ đều bỏ vết dao, ba via nhỏ; chuẩn bị anod/sơn.
Ra 1,0–2,0 μm · Phù hợp Al, SS, TiAnod hóa loại II / III
Anod hóa trang trí loại II theo màu riêng. Anod hóa cứng loại III dày đến 50 µm tăng đáng kể độ cứng bề mặt cho chi tiết tiện có yêu cầu chống mài mòn cao.
MIL-A-8625 · Bề mặt đến 70 HRCSơn tĩnh điện
Lớp nhiệt dẻo RAL/NCS, chống UV/va đập ngoài trời, tiêu dùng.
50–150 μm · Bám dính ASTM D3359Mạ Zn/Ni/Cr/Ag/Au
Kẽm để chống ăn mòn, niken để tăng độ cứng, crôm cho thẩm mỹ, bạc và vàng để dẫn điện trên chốt đầu nối và tiếp điểm chính xác.
2–25 μm · Có RoHSĐánh bóng / Điện hóa
Đánh bóng tay hoặc máy đến bề mặt gương cho dụng cụ y tế. Đánh bóng điện hóa tẩy ba via vi mô và làm nhẵn lỗ cho thiết bị công nghệ sinh học, dược phẩm.
Ra ≤0,4 μm · ASTM B912Thụ động hóa
Thụ động bỏ sắt tự do, tăng chống ăn mòn inox hàng hải/y tế/thực phẩm.
ASTM A967 · ASTM A380Khắc laser, oxy hóa đen
Logo, mã sê-ri, mã Data Matrix 2D và dấu UDI bền vững trên mọi bề mặt tiện. Oxy hóa đen tăng chống ăn mòn, giảm phản xạ ánh sáng trên chi tiết thép.
Tuân thủ UDI · Truy xuất đầy đủMW+ kiểm và lập hồ sơ chi tiết tiện
Mọi chi tiết tiện có truy xuất, mọi đường kính được xác minh. Có bộ hồ sơ FAI AS9102 đầy đủ, PPAP cấp 3 và chứng chỉ vật liệu cho khách hàng không vũ trụ, y tế, ô tô.
Chứng nhận và tiêu chuẩn
Giải pháp chi tiết tiện, CNC chủ lực
Dòng chuyên biệt theo kỹ thuật, chứng nhận, chuỗi cung ứng.
Chi tiết CNC chính xác
Linh kiện tiện và phay chính xác cao đạt ±0,001 mm đến ±0,005 mm cho hàng không vũ trụ, y tế, ô tô, điện tử. Tuân thủ đầy đủ hệ thống quản lý chất lượng và truy xuất vật liệu cho mọi đơn.
- QMS chứng nhận ISO 9001:2015, AS9100D
- 2 trục, dao quay, Thụy Sĩ, 5 trục
- Giao toàn cầu: Mỹ, châu Âu, châu Á, Úc
- Hơn 70 vật liệu truy xuất chứng chỉ
- CMM, FAI, CoC khi yêu cầu
Chi tiết máy
Chi tiết tiện CNC cấp công nghiệp và linh kiện gia công cho máy nặng, hộp số, thủy lực, lô lớn; SPC, PPAP, kanban.
- Trục, răng, vỏ, van, cụm chia
- Năng lực 500 đến hơn 1 triệu chi tiết
- Nhiệt luyện, hóa cứng bề mặt nội bộ
- Báo cáo QA và chứng chỉ vật liệu
- SPC và báo năng lực Cp/Cpk
chốt máy CNC
chế tạo siêu chính xác chốt đầu nối, chốt gia công, chốt tiện, chốt tiếp xúc điện và chốt đầu cực từ cơ sở hiện đại tại Thâm Quyến, Trung Quốc. Chúng tôi cung cấp cho khách OEM/ODM trong điện tử, ô tô, hàng không vũ trụ và công nghiệp
- Có dịch vụ nhanh 2–5 ngày
- Không MOQ — Từ 1 chi tiết
- DFM miễn phí mỗi yêu cầu
- Hơn 70 kim loại, nhựa kỹ thuật
- Vật liệu, dung sai theo sản xuất
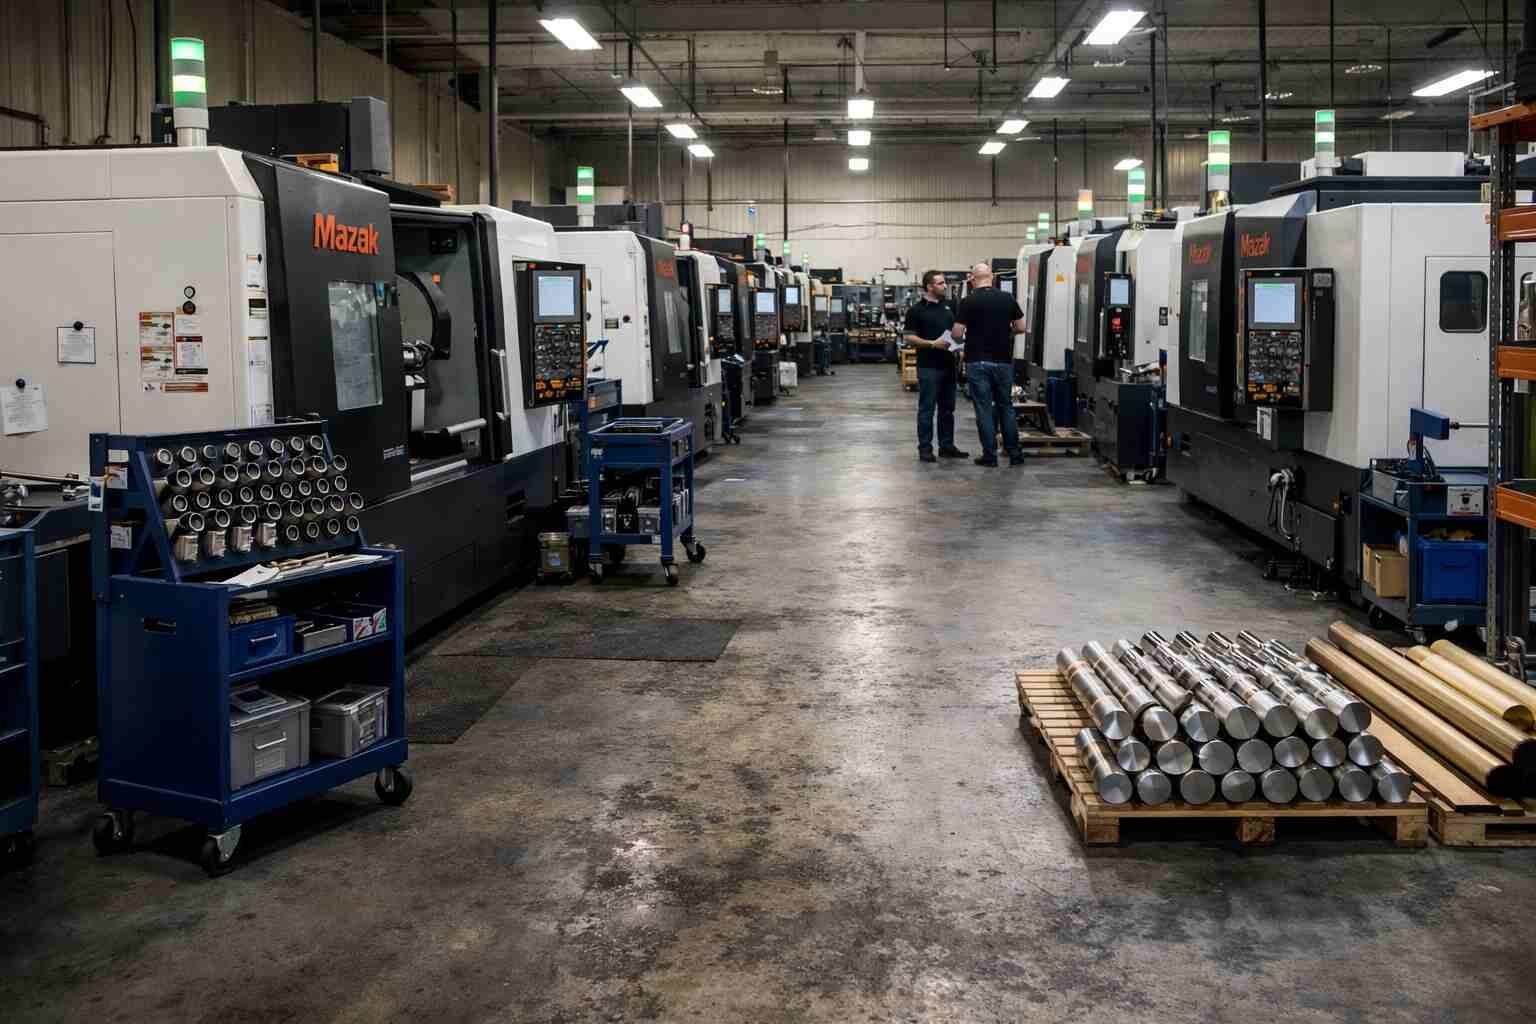
MW+ — Nhà máy tiện CNC Thâm Quyến
Thành lập 2015, MW+ là đơn vị chuyên tiện chính xác và nhà cung cấp tiện CNC tại Thâm Quyến, Trung Quốc. Cơ sở 15.000 m² vận hành máy tiện CNC tiên tiến, trung tâm tiện dao quay và máy tự động kiểu Thụy Sĩ, gia công đường kính Ø1–800 mm và chiều dài đến 1.000 mm, tất cả dưới kiểm soát quá trình bằng thống kê theo thời gian thực.
Với hơn 11 năm chuyên môn tiện, đội ngũ hơn 120 kỹ sư và thợ máy duy trì độ chính xác kích thước nhất quán từ mẫu đầu đến lô 1.000.000 chiếc. Mỗi dự án có kỹ sư khách hàng riêng, giúp đội thu mua toàn cầu tiếp cận trực tiếp hướng dẫn kỹ thuật.
MW+ đã giao hơn 1 triệu chi tiết cho 500+ khách ở 50+ quốc gia, duy trì giao đúng hạn 99% và Cpk ≥1,67 trên kích thước quan trọng. Chứng nhận gồm ISO 9001:2015, AS9100D, ISO 13485, IATF 16949, NADCAP — bộ yêu cầu của chuỗi cung ứng OEM khắt khe. Xem chương trình đảm bảo chất lượng và toàn bộ năng lực.
“Trong tiện CNC, các quyết định ở cấp micromet có tác động tích lũy trên hàng nghìn chi tiết. Sau 11 năm và hơn một triệu linh kiện tiện đã giao, ưu thế của chúng tôi còn nằm ở tri thức quy trình được tích lũy trong tổ chức, giúp ngăn lỗi trước khi xảy ra.”
— Giám đốc kỹ thuật sản xuất MW+ · 16 năm tiện CNCCác ngành dùng chi tiết tiện
Phục vụ ngành yêu cầu chính xác, truy xuất, cung ứng tin cậy.
Hàng không và quốc phòng
Trục, đầu nối, cần piston thủy lực, linh kiện động cơ và bộ phận càng đáp. Inconel, titan và 17-4PH thường xuyên được tiện theo tiêu chuẩn AS9100D.
Ô tô và xe điện
Trục truyền động/động cơ, chốt EV, chi tiết thép/nhôm lô lớn có PPAP.
Y tế và nha khoa
Vít xương, cấy ghép răng, tay cầm phẫu thuật, ống thông, PEEK/titan siêu nhỏ tiện Thụy Sĩ.
Robot và tự động hóa
Trục khớp chính xác, bộ phát sóng truyền động hài, trục truyền động, moay-ơ encoder đồng tâm chặt, đảo thấp.
Điện tử, đầu nối
Chốt tiếp xúc, chốt đầu cực, vỏ đầu nối, trụ cách bộ tản nhiệt và đầu kim thử. Mạ vàng, bạc cho tiếp điểm điện trở thấp, tin cậy.
Dầu khí
Van, phụ kiện dưới biển, khoan giếng, thiết bị thăm dò Inconel/Hastelloy/inox Duplex chống ăn mòn.
Máy công nghiệp
Cần xi lanh thủy lực, trục hộp số, bánh công tác bơm, piston máy nén và trục chính thiết bị hạng nặng bằng gang, thép tôi và inox.
Năng lượng và tái tạo
Trục chính tuabin gió, chi tiết khớp quay bộ theo dõi mặt trời, moay-ơ khớp nối máy phát và tiện đường kính lớn đến Ø800 mm cho chi tiết công nghiệp nặng.
Được đội kỹ thuật toàn cầu tin cậy
Phản hồi được xác minh từ quản lý thu mua, kỹ sư cơ khí và giám đốc R&D trong các chương trình tiện CNC MW+. Đạt 4,9/5 từ 127 đánh giá khách đã xác minh. Không công bố tên cá nhân, công ty.
“MW+ giao hơn 10.000 trục chính xác với dung sai đường kính ±0,005 mm, mọi chi tiết đều đạt kiểm CMM ngay ở sản phẩm đầu tiên. Hàng đến sớm 3 ngày. Góp ý DFM về thiết kế trục giúp tiết kiệm 15% chi phí vật liệu trước khi gia công chiếc đầu.”
“Chúng tôi cần tiện kiểu Thụy Sĩ cho linh kiện cấy ghép titan phức tạp ở ±0,001 mm. MW+ giữ dung sai toàn lô và cung cấp hồ sơ ISO 13485 với truy xuất vật liệu đầy đủ. Giao tiếp và hỗ trợ kỹ thuật xuất sắc suốt chương trình.”
“Là nhà cung cấp ô tô cấp 1, chúng tôi dựa vào MW+ để tiện trục truyền động số lượng lớn. Báo cáo SPC và dữ liệu Cp/Cpk cho đội chất lượng sự tin cậy về quá trình cần để tuân thủ IATF 16949. Thời gian cung ứng tốt hơn 30% nguồn Trung Quốc trước, chất lượng luôn xuất sắc.”
Tiện CNC 2 trục tiêu chuẩn đạt ±0,01 mm; tiện dao quay giữ ±0,005 mm. Tiện kiểu Thụy Sĩ thường đạt ±0,001 mm trên đường kính cổ ổ bi quan trọng, độ đồng tâm giữ ở 0,001 mm với thiết lập chuyên biệt. Duy trì Cpk ≥1,67 trên kích thước quan trọng. Mọi dung sai xác minh bằng CMM Zeiss Contura G2, ghi trong FAI hoặc báo cáo kích thước PDF.
Tiện CNC tiêu chuẩn xử lý đường kính đến Ø500 mm, chiều dài 1.000 mm. Tiện CNC kiểu Thụy Sĩ cho chi tiết chính xác Ø1–32 mm. Máy tiện hạng nặng xử lý đến Ø800 mm cho linh kiện công nghiệp lớn như trục tuabin gió, bánh công tác bơm.
Tiện CNC 2 trục di chuyển dao theo X, Z để tạo trụ, phù hợp nhất cho trục, chốt, bạc số lượng lớn. Tiện dao quay thêm dụng cụ phay, khoan, tarô chủ động trên đầu dao tháp pháo, cùng trục C và tùy chọn Y, tạo đặc trưng lệch trục trong một lần gá. Tiện kiểu Thụy Sĩ dùng bạc dẫn hướng sát vùng cắt để đỡ cực cứng vững, đạt ±0,001 mm trên chi tiết Ø1–32 mm như vít y tế, chốt và tiếp điểm điện tử.
Hơn 70 vật liệu: nhôm 6061-T6, 7075-T6, 2024, 6082, 5083; inox 303, 304, 316L, 17-4PH, 420, 440C; thép cacbon và hợp kim 1018, 1045, 4140, 4340, 8620; đồng và đồng thau C110, C360, đồng thiếc C932, đồng berili; titan Ti-6Al-4V Grade 5; siêu hợp kim Inconel 718, Hastelloy C276, Monel K500; nhựa kỹ thuật PEEK, PTFE, Delrin/POM, Nylon 6/66, Ultem PEI. Tất cả có chứng chỉ của nhà sản xuất vật liệu và tuyên bố RoHS.
Không MOQ tại MW+. Nhận từ một mẫu đến các đợt sản xuất hơn 1.000.000 chiếc. Chi phí thiết lập được báo minh bạch, có thể phân bổ vào các đơn lặp lại sau đó.
Thời gian tiêu chuẩn cho mẫu tiện CNC là 3–5 ngày làm việc từ xác nhận đơn đặt hàng. Có dịch vụ nhanh 48 giờ cho R&D khẩn, tùy vật liệu và lịch máy. Sản xuất số lượng lớn cần 10–15 ngày làm việc tùy độ phức tạp, vật liệu và số lượng.
Mọi đơn có Chứng nhận phù hợp (CoC), báo cáo kích thước CMM với đầy đủ dữ liệu đo và chứng chỉ vật liệu truy xuất theo số mẻ luyện. Có thể yêu cầu và báo giá theo chương trình: FAI theo AS9102, PPAP cấp 3 cho ô tô, hồ sơ dưỡng ren, báo cáo nhám Ra/Rz, tuyên bố RoHS và REACH.
Các hoàn thiện: bề mặt sau tiện, phun hạt, anod hóa loại II/III cứng theo MIL-A-8625, sơn bột màu RAL dày 50–150 µm, mạ kẽm/niken/crôm/bạc/vàng, đánh bóng gương và điện hóa đến Ra 0,1 µm theo ASTM B912, thụ động hóa ASTM A967, oxy hóa đen, khắc laser tuân thủ UDI. Có hoàn thiện riêng theo yêu cầu.
Bắt đầu dự án tiện CNC?
Tải lên tệp CAD để nhận báo giá chi tiết cùng phân tích DFM miễn phí trong vòng 24 giờ, không ràng buộc đặt hàng.
Liên hệ chuyên gia tiện
Quản lý riêng cho Mỹ, châu Âu, châu Á–Thái Bình Dương; kỹ sư phản hồi trong 4 giờ làm việc.