Micro-usinage
services et pièces
Micro-usinage de composants miniatures et de détails fins, de la revue du plan au contrôle. Discutez directement de votre pièce avec MW+.
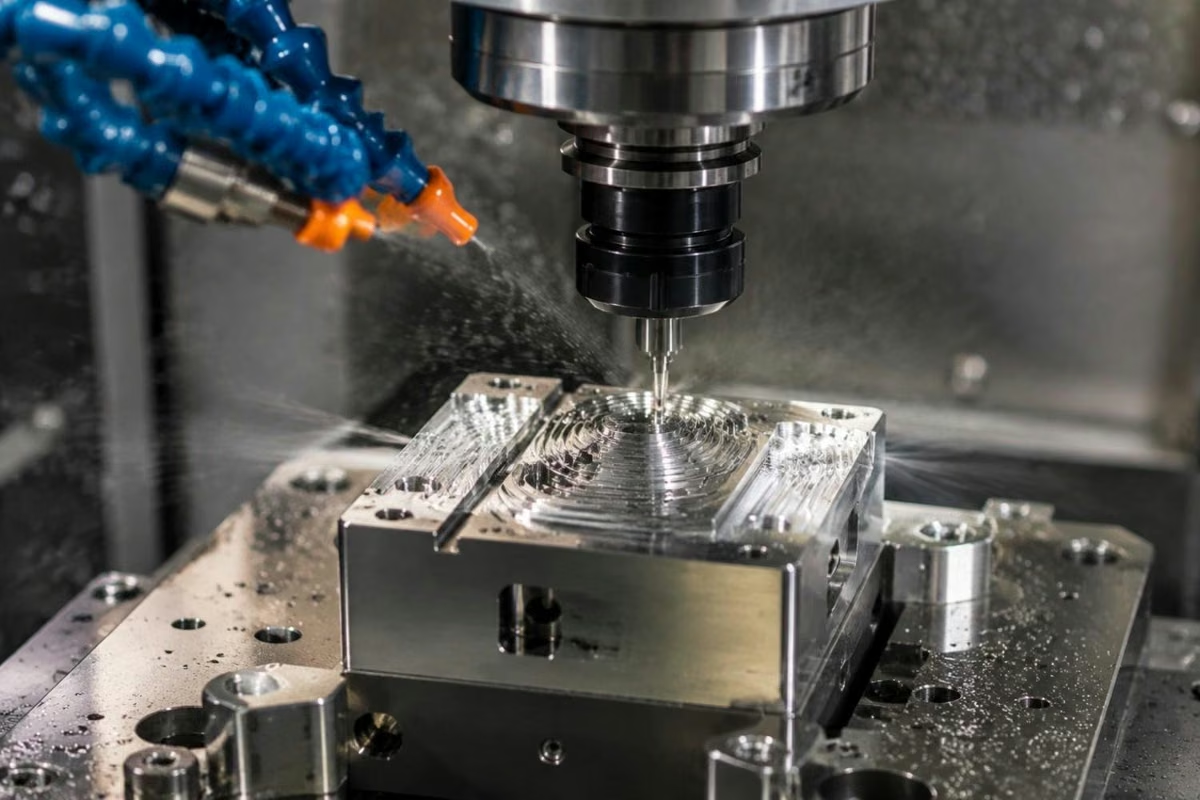
Microfraisage et tournage
pour géométries fines
Le microfraisage réalise des poches et détails multifaces ; le microtournage CNC convient aux géométries de révolution. Nous étudions le plan complet pour coordonner usinage et finition.
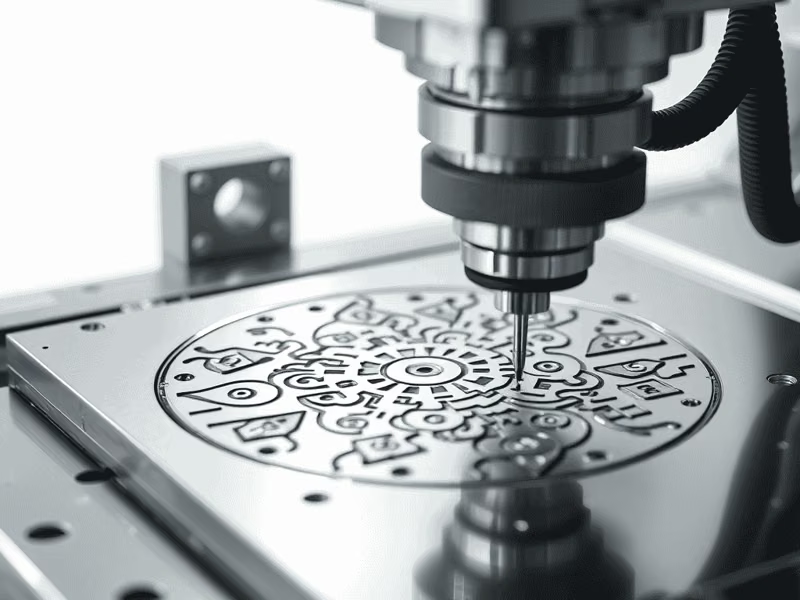
Microfraisage CNC
Le microfraisage de petites poches, rainures et alésages fins exige d’étudier l’accès outil, les rayons, la profondeur et le bridage avant de choisir le procédé.
Capacités de fraisage
Microtournage CNC et décolletage
Le microtournage CNC permet de réaliser broches, axes et corps filetés miniatures. Le canon de guidage, les dimensions et chaque tolérance critique sont étudiés séparément.
Décolletage CNC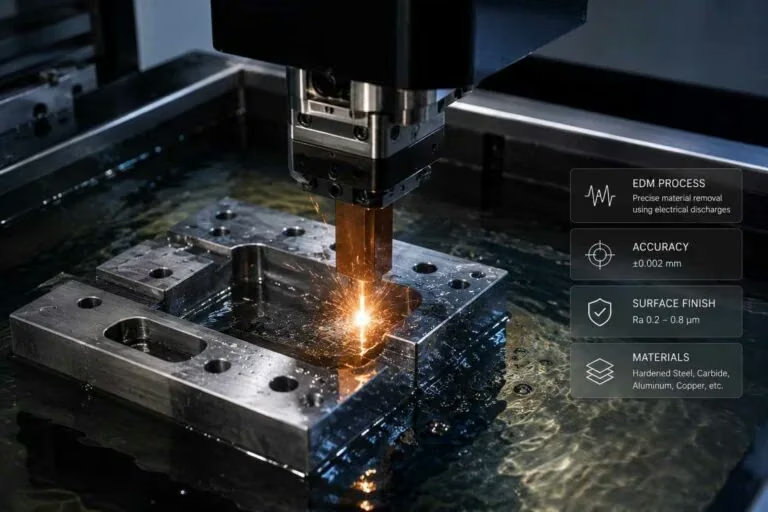
Micro-électroérosion et détails fins
Pour les matières conductrices lorsque détails intérieurs, dureté ou accès rendent le fraisage inadapté. Géométrie d’électrode et finition sont étudiées sur plan.
Capacités d’électroérosion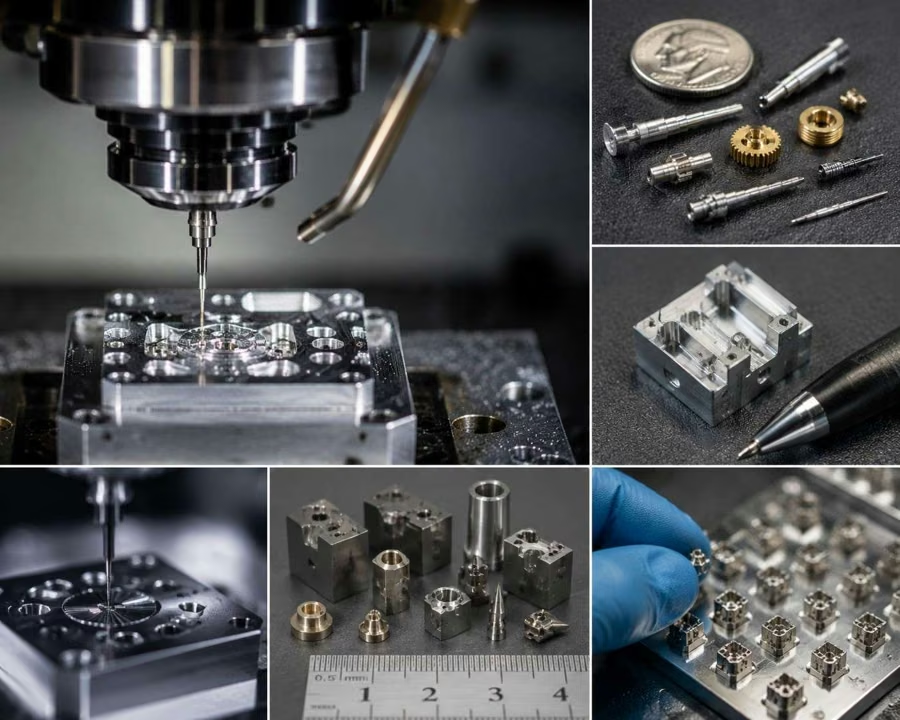
Ébavurage et finition
Ébavurage, arêtes et traitements sont prévus selon les microdétails fonctionnels. Les dimensions finales tiennent compte du dépôt ou de l’enlèvement de matière.
Assurance qualitéMicrocomposants de précision
pour votre application
Le micro-usinage de pièces sur plan répond aux exigences de vos assemblages. Chaque composant suit un plan, un matériau et une spécification de contrôle convenus.
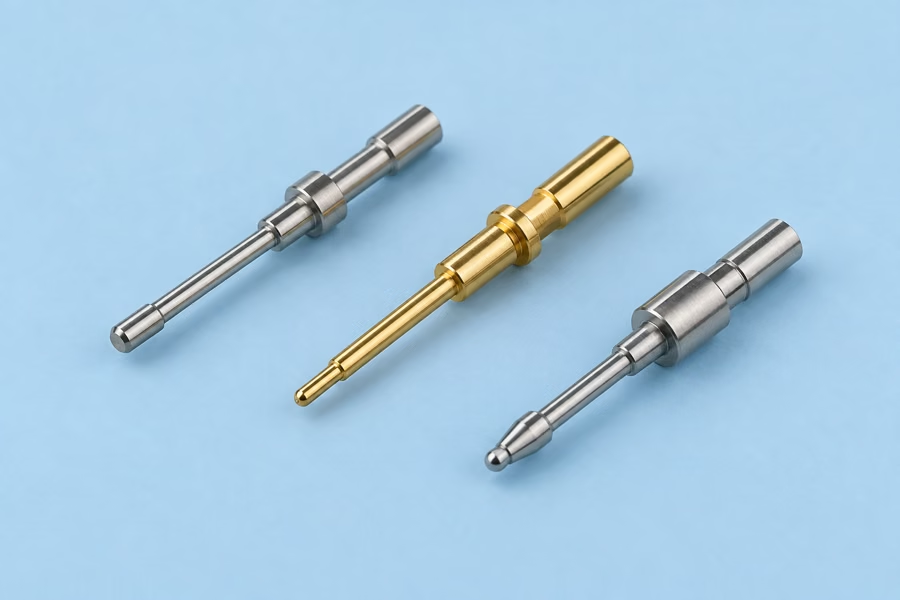
Microbroches de sonde et contact
Contacts électriques, sondes de test et connecteurs miniatures avec épaulements concentriques et surfaces d’accouplement définies.
Préciser pointe, rectitude et revêtement.
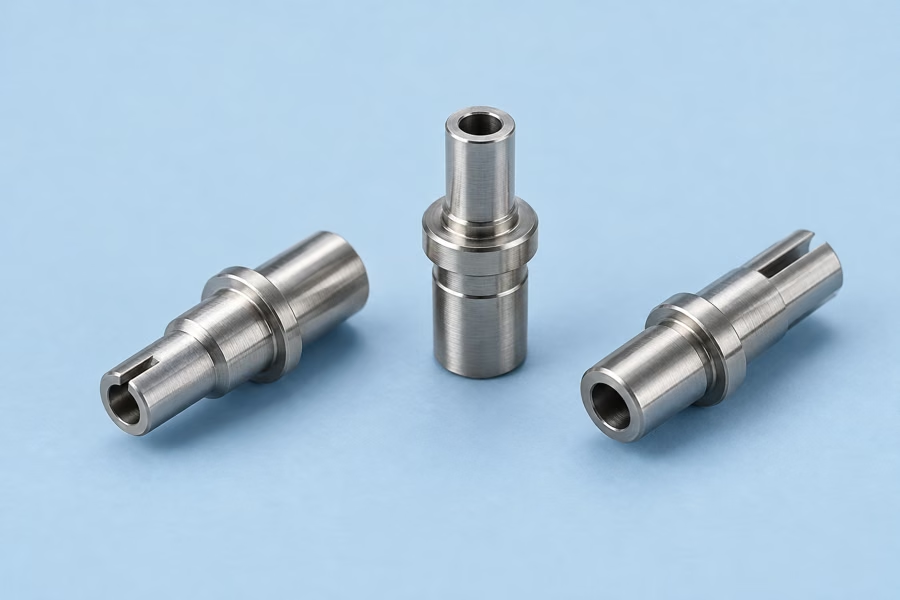
Embouts et inserts d’instruments
Petits composants à alésages, rainures et interfaces tournées fines, fabriqués selon le plan approuvé.
Préciser bavures, arêtes et nettoyage.
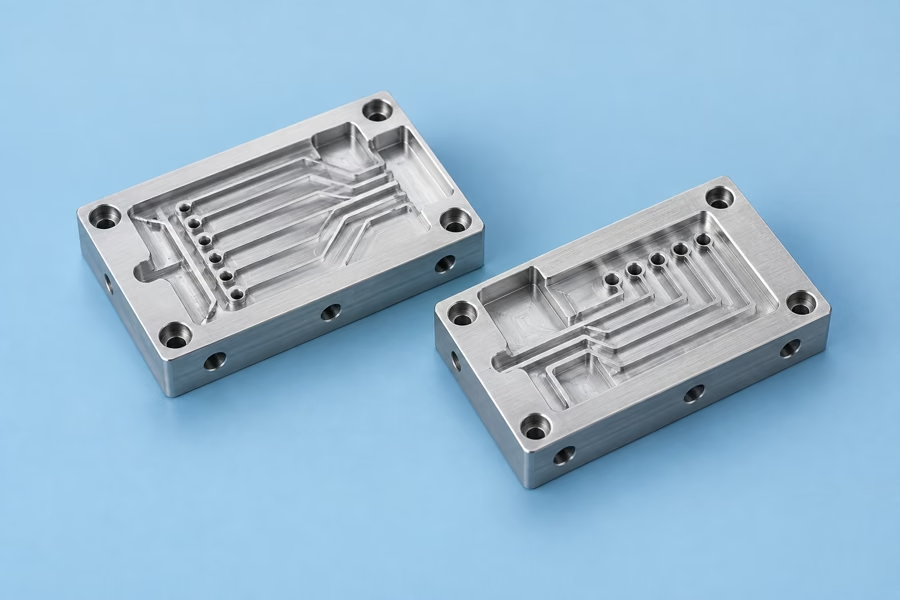
Collecteurs microfluidiques
Plaques à canaux et petits blocs de circulation de fluides avec rainures, orifices et interfaces d’étanchéité maîtrisés.
Préciser profondeur des canaux, portées d’étanchéité et finition.
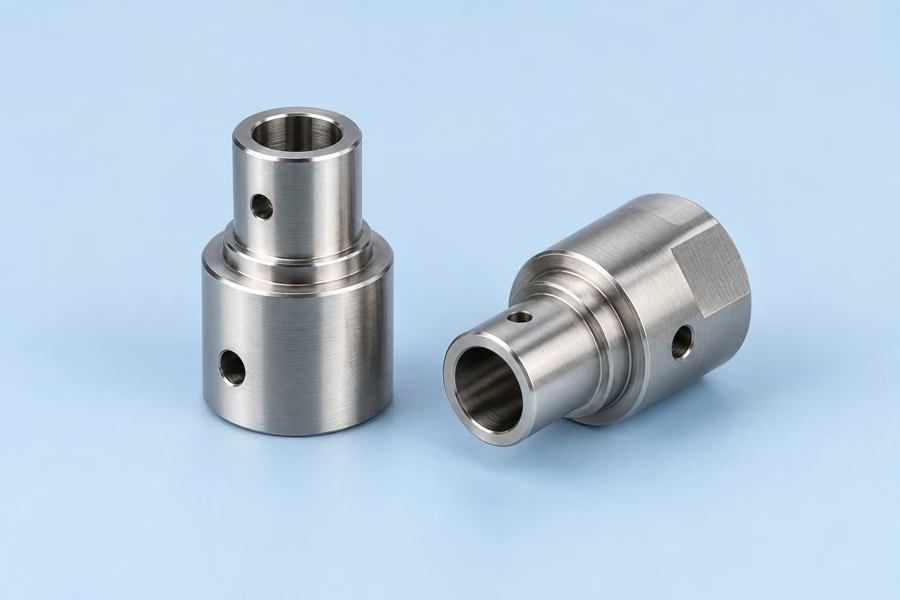
Boîtiers miniatures de capteurs
Corps compacts de capteurs et sondes associant diamètres tournés, alésages, méplats, filetages et trous transversaux.
Préciser relations entre alésages, références et ajustements.
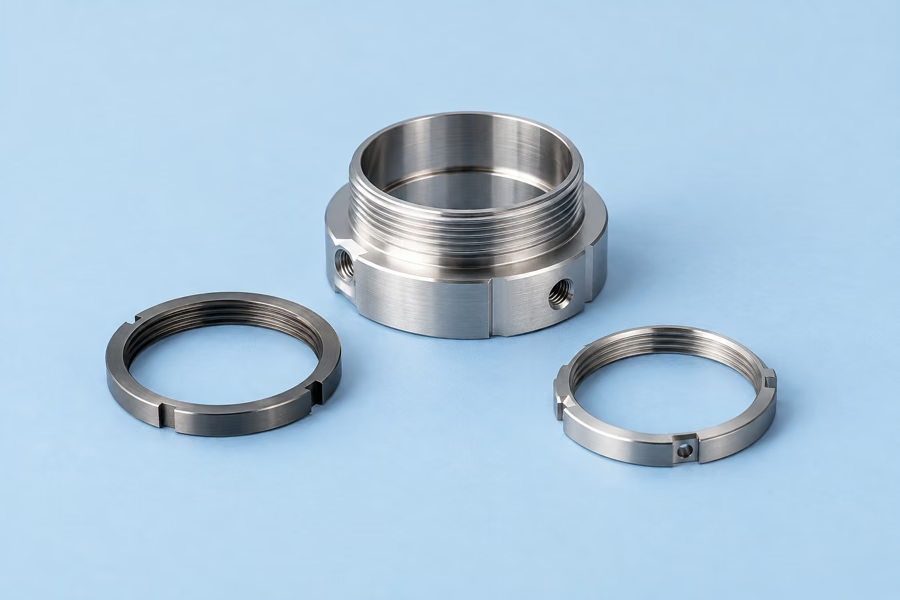
Supports et bagues optiques
Bagues de lentilles, retenues et petits supports optiques à interfaces concentriques et filetages fins.
Préciser battement, filetages et zones esthétiques.
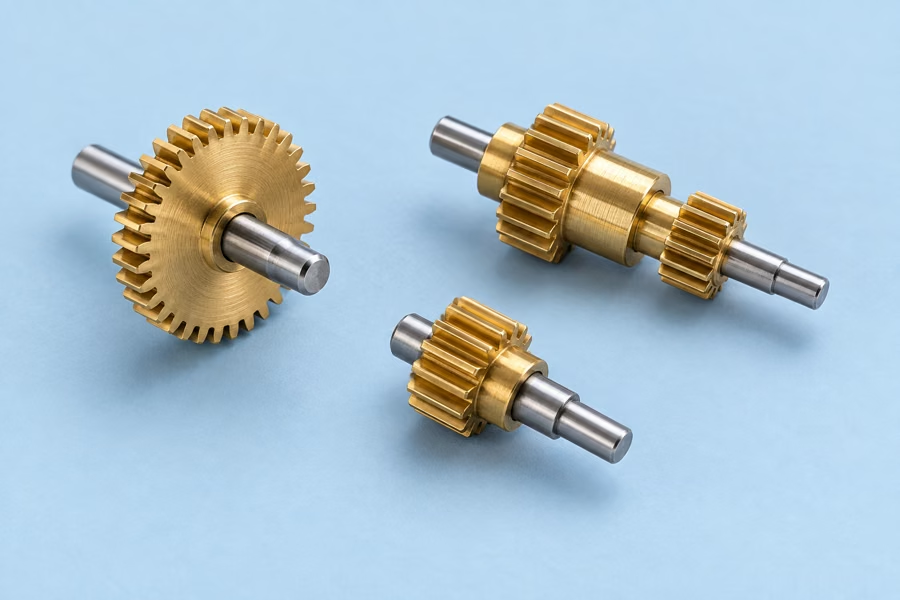
Micro-engrenages et pignons
Petits engrenages et axes pour instruments et mécanismes de précision, dont la gamme est étudiée selon les exigences de fabrication.
Préciser denture, ajustements d’axe et contrôle.
Les images sont des illustrations IA de géométries représentatives, non des photographies de commandes clients. Le plan approuvé définit la pièce livrée.
Comparer les exigences produit
Les matières orientent la consultation. Indiquez nuance exacte, dimensions finies et contrôles ; aucune dimension standard n’est supposée.
| Famille de produits | Gamme de fabrication | Exemples de matières | Exigences à préciser |
|---|---|---|---|
| Décolletage et tournage fin | Laiton C36000, alliage de cuivre C17200, inox | Pointe, concentricité, rectitude, épaisseur du dépôt | |
| Microfraisage, tournage et électroérosion selon besoin | Inox 316L, titane grades 5 / 23 | Alésages et rainures fins, bavures, arêtes | |
| Microfraisage et perçages fins | Aluminium 6061-T6, 316L, PEEK | Largeur et profondeur des canaux, étanchéité, alignement | |
| Tournage avec fraisage secondaire | Inox 303 / 304 / 316L, aluminium, laiton | Alésage, références, filetages d’accouplement | |
| Tournage et fraisage de précision | Aluminium 6061 / 7075, inox, laiton | Battement, concentricité, filetages fins, esthétique | |
| Gamme engrenage et axe confirmée sur plan | Laiton et aciers spécifiés | Denture, ajustements d’axe, battement, contrôle |
Au-delà du catalogue
Toute pièce que vous pouvez dessiner
Les composants ci-dessus ne sont qu’un point de départ. MW+ fabrique vos pièces sur plan par micro-usinage. Envoyez un fichier STEP et un plan coté pour un devis détaillé, du prototype unique à la production récurrente. Faisabilité, matière, quantité et délai sont confirmés lors de la revue technique.
- Un prototype ou 100 000 pièces de précision, chiffrés à partir du même plan
- Plus de 70 matériaux, de l’aluminium 6061 à l’Inconel 718 et au PEEK
- Rétroconception à partir d’un échantillon ou d’un croquis à main levée
- Assemblages complets et composants finis, au-delà des pièces séparées
- Revue DFM gratuite avant l’usinage, avec remarques sur les coûts
- Accord de confidentialité sur demande ; vos plans restent sur nos serveurs
Micro-usinage : capacités pour votre consultation
Comparez ces références et identifiez les détails déterminant assemblage, alignement, débit ou mouvement. Tolérances finales et contrôle sont confirmés sur plan.
| Exigence technique | Référence chiffrée | Points confirmés pour votre pièce |
|---|---|---|
| Tolérance dimensionnelle critique | Jusqu’à ±0.001 mmCaractéristiques sélectionnées | Selon matière, géométrie, bridage et méthode de mesure ; repérer chaque cote critique. |
| Détail fin fraisé | Environ 0.13 mmRéférence de taille de détail | Un outil d’environ Ø0.1 mm est une référence distincte. Profondeur, accès et rayon intérieur conditionnent la faisabilité. |
| Diamètre en décolletage | Ø0.3–32 mmPlage de référence du décolletage | S’applique au décolletage, pas à tout microtournage. Confirmer détails non soutenus et canon de guidage. |
| Pièce élancée en décolletage | Jusqu’à 20:1Rapport longueur/diamètre | Étudier soutien, matière, transitions de diamètre et position des détails selon le plan. |
| Surface brute d’usinage | Ra 1.6–3.2 µmRugosité de référence | Préciser surface et direction de mesure. Alésages fins, canaux et arêtes nécessitent une étude spécifique. |
| Surface polie sélectionnée | Jusqu’à Ra 0.1 µmAprès étude du procédé | Selon matière, accès et surépaisseur de polissage ; spécifier les dimensions après finition. |
| Étude de paroi mince | Environ 0.1 mmPoint de départ DFM | Hauteur, matière et soutien déterminent la possibilité d’usiner et de manipuler la paroi de façon fiable. |
| Profondeur/largeur en microfraisage | Environ 5:1Point de départ DFM | Référence de préparation, pas une limite universelle. Les détails profonds ou inaccessibles peuvent nécessiter l’électroérosion. |
Un petit détail sur une grande pièce peut nécessiter du micro-usinage. Une petite pièce n’exige pas automatiquement la tolérance la plus serrée partout. Pour les grands corps de révolution, comparer le tournage CNC; pour les géométries combinées, consulter l’ usinage multiaxe.
Adapter matière et finition
à la fonction du détail
Indiquez nuance exacte, état et norme de traitement. Bavures, usure, stabilité et surépaisseur de finition influencent la gamme.
Métaux et alliages
- Aluminium
- 6061-T6, 7075-T6 et 2024 pour boîtiers, supports et plaques à canaux légers.
- Inox et titane
- 303, 304, 316L et 17-4 PH ; titane Ti-6Al-4V grade 5 et grade 23 ELI, selon l’état spécifié.
- Alliages de cuivre et laiton
- Cuivre, cuivre-béryllium C17200 et laiton C36000 pour contacts et connecteurs.
- Alliages spéciaux et aciers à outils
- Inconel 625/718, Hastelloy, D3, H11, M2 et P21. Dureté et détails fins déterminent la gamme.
Polymères techniques
- PEEK
- Résistance chimique et stabilité thermique ; préciser grade et exigences de l’application.
- Acétal / POM
- Composants rigides de précision à faible frottement. Préciser ajustements et conditions de service.
- PTFE
- Résistance chimique et faible frottement. Sa souplesse impose une vigilance particulière pour les parois minces et la mesure.
- Nylon PA66
- Pièces mécaniques résistantes à l’usure. Convenir du conditionnement hygrométrique et des conditions de mesure.
La finition doit figurer sur le plan
Micro-usinage : brut d’usinage
Définir marques d’outil et bavures. Référence Ra 1.6–3.2 µm ; identifier les surfaces fonctionnelles.
Anodisation
Pour l’aluminium : type, couleur, épaisseur et zones masquées. Intégrer les variations dimensionnelles aux ajustements fins.
Polissage
Préciser rugosité et surfaces. Certaines zones accessibles peuvent atteindre Ra 0.1 µm après étude.
Électropolissage
Pour les alliages adaptés : arêtes, enlèvement de matière et dimensions finales. Compatibilité selon application.
Dépôts et revêtements
Préciser matière, épaisseur et couverture. Contacts, alésages et ajustements peuvent nécessiter masquage ou compensation.
Brossage et sablage
Définir texture, zones esthétiques et protégées. Les abrasifs ne doivent pas endommager microalésages ou arêtes d’étanchéité.
Reliez ces nuances aux familles de produits ci-dessus. Consultez nos capacités complètes d’usinage et exigences de finition et de contrôle avant votre consultation.
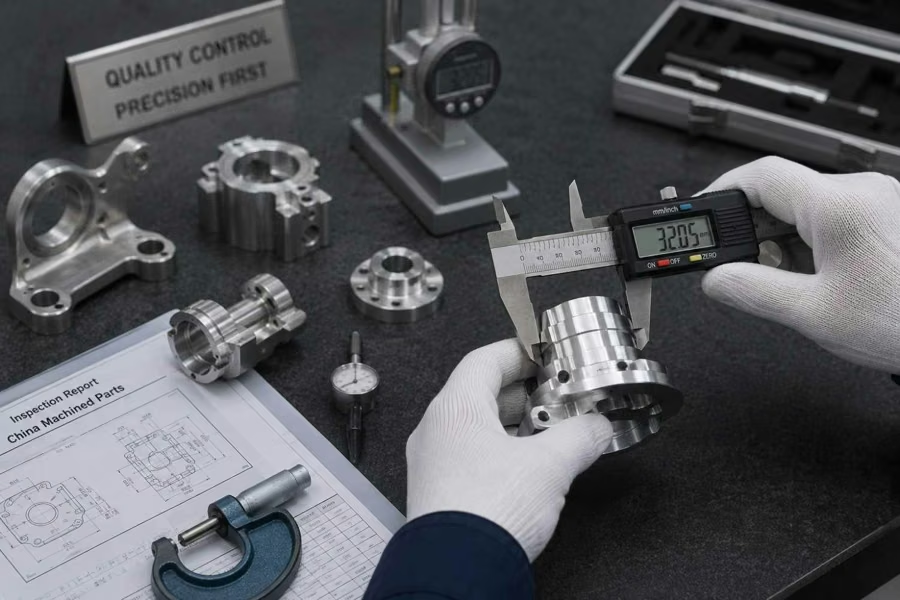
Contrôle du micro-usinage
et critères d’acceptation
Les microcomposants de précision nécessitent un plan de mesure adapté à chaque détail. Convenez des contrôles fonctionnels et d’une incertitude appropriée aux tolérances critiques.
Mesure adaptée au détail
Étudier MMT, optique, microscopie et mesures de surface selon accès et taille. L’incertitude doit convenir à la tolérance contrôlée.
Première pièce et suivi de production
Convenir du rapport initial, des cotes critiques, de l’échantillonnage ou du contrôle unitaire et des points d’arrêt. Capabilité et Cpk sont définis par détail et procédé.
Traçabilité et documentation
Préciser certificats matière, indice de plan, lot, rapports dimensionnels et conformité. Demander un rapport AS9102 ou un PPAP si requis.
Périmètre de certification
Vérifier les normes applicables et le périmètre actuel à la qualification. Inclure validation produit, propreté et réglementation dans la consultation.
Pour une nouvelle conception, étudiez l’ usinage de prototypes et l’approbation de première pièce avant les livraisons récurrentes.
Les détails influençant
coût, rendement et délai
L’étude du plan identifie les détails déterminant la gamme. Ils doivent être résolus avant le devis de production.
Microfraisage : profondeur et angles
En fraisage fin, un rapport profondeur/largeur proche de 5:1 est un point de départ. Profondeur et angles vifs demandent étude ; rayon, dégagement et accès peuvent favoriser l’EDM.
Parois minces et bavures
Près de 0.1 mm, vérifier matière, hauteur et soutien. Préciser arêtes vives, cassées ou sans bavure et passages à ne pas obstruer.
Tolérances fonctionnelles et références
Réserver les tolérances serrées aux besoins d’assemblage. Montrer accouplements et références plutôt qu’exiger une précision micrométrique sur toutes les cotes.
Température et stabilité matière
De faibles variations peuvent consommer la tolérance. Convenir des conditions et de la stabilisation ; préciser traitement thermique, humidité ou détente.
Comparez fraisage, Décolletage CNC et électroérosion, puis envoyez le plan pour un devis.
Un parcours clair du plan
aux livraisons récurrentes
Confirmer les exigences, valider la pièce puis convenir du programme de production et de livraison.
Transmettre la consultation
Modèle STEP ou IGES, PDF coté, matière, finition, quantités et date souhaitée.
Étudier la gamme
Résoudre fabricabilité, tolérances, bridage et contrôle. Convenir de la spécification chiffrée.
Approuver la première pièce
Examiner échantillons et rapport dimensionnel avant de libérer le lot convenu.
Produire et livrer
Fabriquer au bon indice, contrôler, protéger les détails et joindre les documents requis.
| Étape de commande | Référence publiée | Confirmation dans le devis |
|---|---|---|
| Usinage de prototypes | 3–5 jours ouvrés | Après étude du plan ; selon géométrie, stock, capacité et contrôle. |
| Usinage de production | 10–15 jours ouvrés | Quantité, finition, documents, emballage et transport sont convenus au devis. |
| Paliers de quantité | 1 / 10 / 50 / 250 pièces | Exemples pour comparer les prix unitaires. Indiquer demande réelle et calendrier de livraisons. |
Consultez les options de prototypage, convenez des documents de contrôle et confirmez votre date souhaitée avec notre équipe.
Microcomposants pour
assemblages de précision
Médical et instrumentation
Embouts, petits raccords et composants mécaniques avec matière, arêtes et traçabilité spécifiées.
Composants d’instruments ↗Électronique et capteurs
Broches, contacts, corps de capteurs et pièces de test à interfaces mécaniques et électriques définies.
Broches et contacts ↗Optique et équipements scientifiques
Bagues de lentilles, alignement, instruments analytiques et petits composants fluidiques.
Composants optiques ↗Aéronautique et mouvement de précision
Petits composants d’actionneurs, de mécanismes et de commande avec contrôles et documents adaptés.
Composants de mouvement ↗Questions avant votre devis
Qu’est-ce que le micro-usinage ?
Le micro-usinage produit des microcomposants de précision ou des détails fins, souvent inférieurs à 1 mm, par microfraisage, tournage et électroérosion. Il peut concerner toute une pièce miniature ou certains détails d’une pièce plus grande.
Voir les procédés ↗Quel est le plus petit détail usinable par MW+ ?
La référence publiée est d’environ 0.13 mm avec des outils proches de Ø0.1 mm. L’outil seul ne définit pas rainure, trou ou angle réalisable ; profondeur, matière, accès et contrôle restent à étudier.
Voir les références chiffrées ↗Toutes les cotes peuvent-elles tenir ±0.001 mm ?
Non. C’est une référence pour des détails critiques adaptés à la matière, à la géométrie et au procédé. Préciser les tolérances fonctionnelles pour confirmer faisabilité et mesure.
Discuter du contrôle ↗Quand choisir le microdécolletage ?
Pour de petites pièces de révolution élancées, étagées et concentriques. Référence Ø0.3–32 mm ; guidage, longueur et accès sont étudiés par plan.
Voir le décolletage CNC ↗Quels fichiers et renseignements envoyer ?
Pour le micro-usinage de pièces sur plan, envoyez modèle 3D, PDF coté, nuance et état, finition, quantités et délai. Indiquez détails minimaux, cotes critiques, références, bavures et documents requis.
Contacter directement MW+ ↗Puis-je commander des prototypes avant production ?
Oui, dès un prototype. Indiquer la demande récurrente pour prévoir première pièce, outillages et gamme. Les délais sont confirmés selon la spécification convenue.
Voir le prototypage CNC ↗Demandez un devis
de micro-usinage
Pour le micro-usinage de pièces sur plan, envoyez votre dessin par email ou contactez-nous par téléphone ou WhatsApp. Nous étudierons procédé, détails critiques et contrôle.
- Modèle STEP ou IGES et PDF coté
- Nuance, état matière et finition
- Détail minimum, tolérances et références
- Quantité initiale et demande récurrente
- Date souhaitée et documents de contrôle
Préparez votre consultation : consultez le tableau des capacités, matières et finitions, et la documentation qualité.