


Pièces de machines sur mesure
Usinées CNC selon vos plans à Shenzhen : arbres, engrenages, accouplements, paliers et composants hydrauliques, d’une pièce à plus de 10 000.
- Certifications ISO 9001:2015 et AS9100D, accréditation NADCAP
- ±0,001 mm à ±0,005 mm, vérifiés sur MMT à chaque série
- Sans quantité minimale — 1 à plus de 10 000 unités
- Expédition express depuis Shenzhen vers plus de 50 pays
Parler à un ingénieur CNC
Les pièces de machines que nous fabriquons
Ces 24 pièces de machines sont celles que les clients de MW+ commandent le plus souvent. Chacune est fabriquée selon votre plan, sans référence catalogue. Vous spécifiez matériau, tolérance et finition. Chaque pièce est livrée avec certificat matière EN 10204 3.1 et rapport dimensionnel.
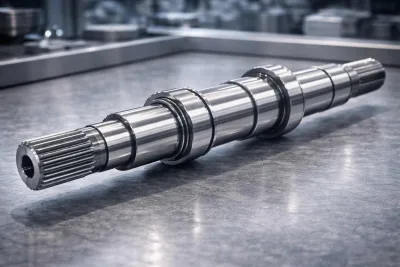
Arbre principal de précision
Arbre principal à haute résistance pour réducteurs et machines lourdes. Traité thermiquement et certifié.
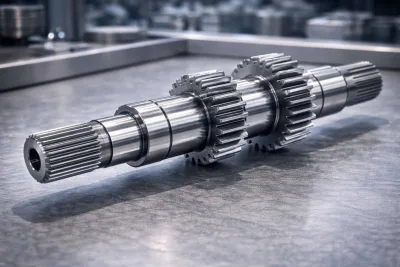
Arbre-pignon intégré
Arbre-pignon monobloc pour transmissions automobiles et industrielles. Qualité AGMA classe 10.
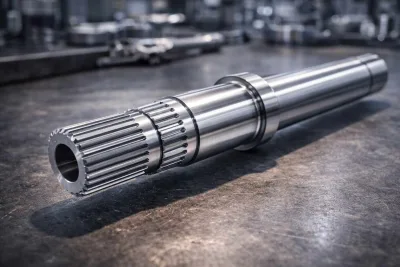
Arbre cannelé à développante
Arbre cannelé de précision pour transmettre des couples élevés dans les équipements tout-terrain et industriels.
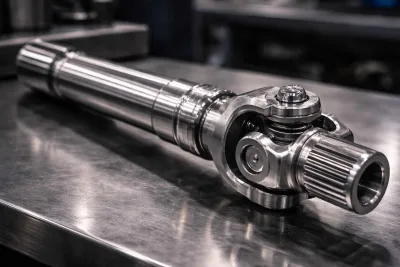
Arbre d’entraînement sur mesure
Pour convoyeurs, pompes, moteurs et équipements agricoles. Équilibré et certifié.
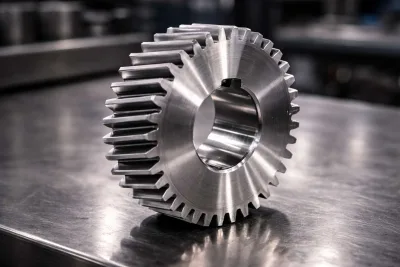
Engrenage droit de précision
Engrenage droit de haute qualité pour transmissions générales, pompes et machines industrielles.
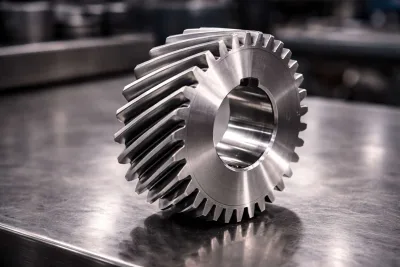
Engrenage hélicoïdal
Pour réducteurs rapides, avec bruit réduit et capacité de charge accrue.
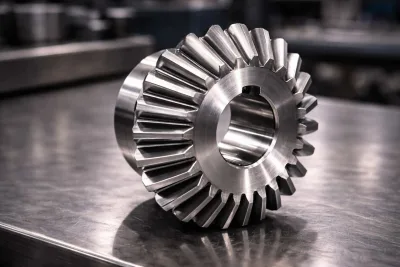
Couple d’engrenages coniques
Renvois d’angle pour différentiels automobiles, réducteurs industriels et équipements lourds.
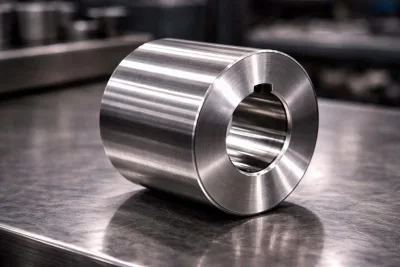
Ébauche d’engrenage
Ébauche d’engrenage usinée, avec toute la surépaisseur retirée. Prête pour les opérations finales de taillage.
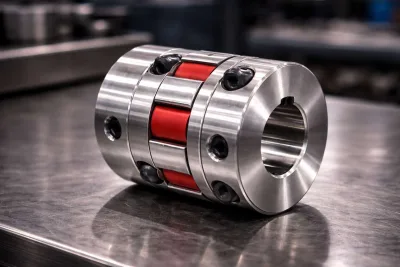
Accouplement rigide d’arbres
Accouplement rigide pour liaisons moteur-pompe et entraînements directs.
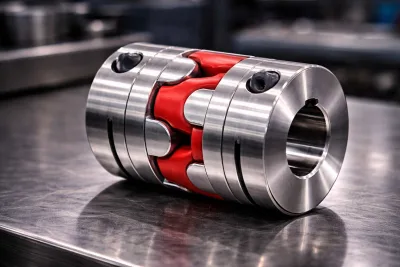
Accouplement flexible à fente hélicoïdale
Compense les désalignements angulaires et parallèles des servomoteurs et moteurs pas à pas.
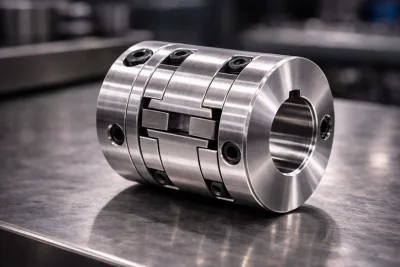
Accouplement claveté
Accouplement industriel renforcé pour les forts couples dans les mines et les aciéries.
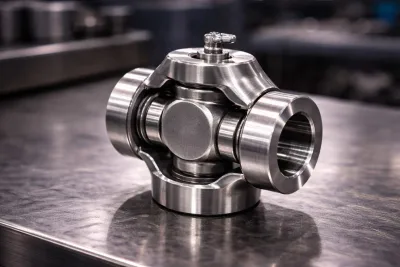
Fourche de cardan
Pour arbres de transmission d’équipements lourds, machines agricoles et véhicules industriels.
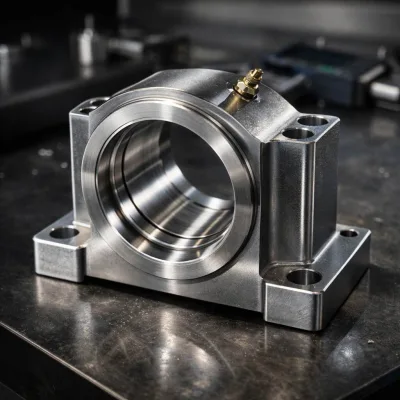
Palier de roulement de précision
Pour les montages de roulements sur semelle ou à bride dans les machines industrielles.
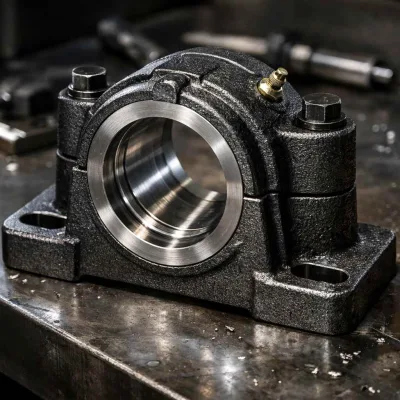
Corps de palier sur semelle
Support standard de roulement pour convoyeurs, ventilateurs et équipements de manutention.
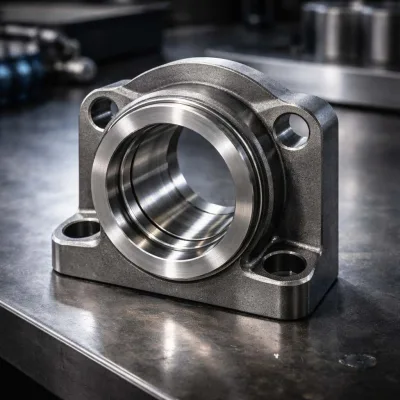
Palier de roulement à bride
Solution compacte de montage de roulement pour les espaces réduits.
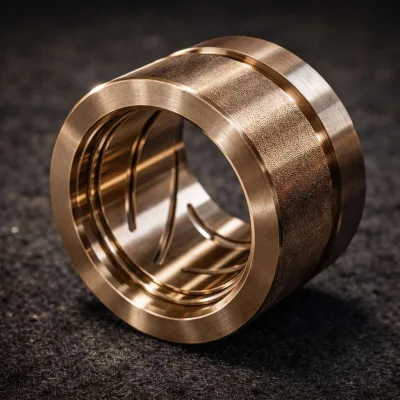
Bague en bronze
Bague résistante à l’usure et à faible frottement pour vérins hydrauliques, articulations et paliers.
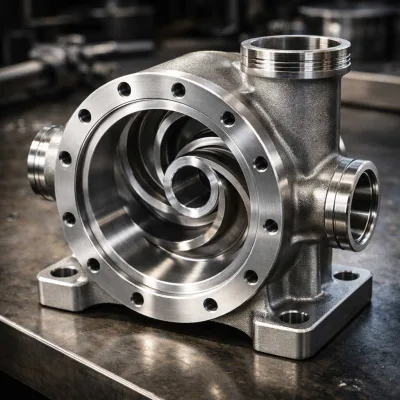
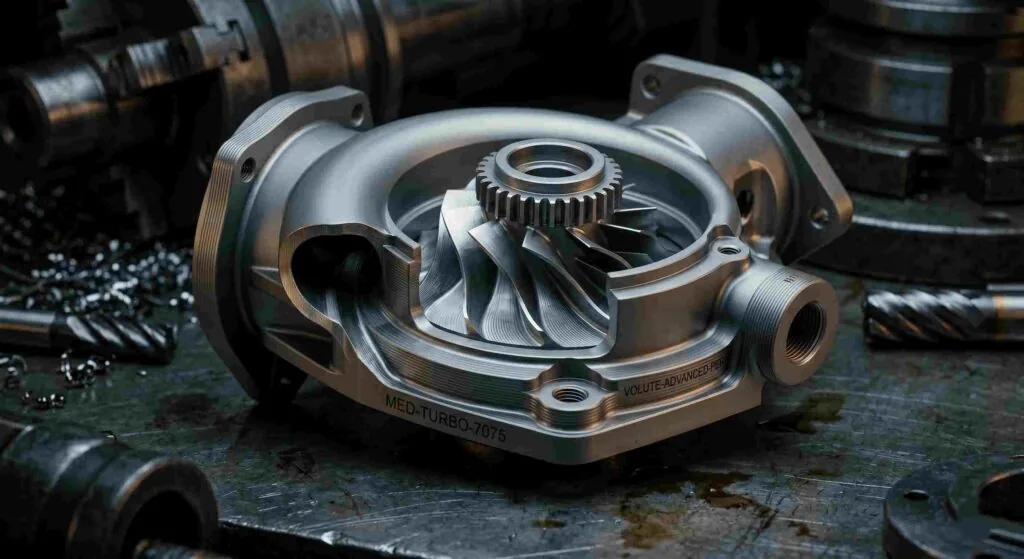
Corps de pompe
Corps de pompes centrifuges et à engrenages usinés à tolérances serrées pour les applications hydrauliques.
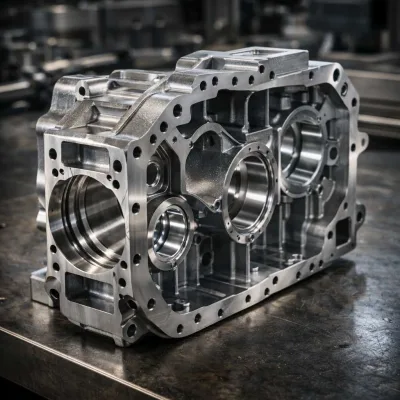
Carter de réducteur
Carter de précision pour engrenages, réducteurs de vitesse et ensembles de transmission.
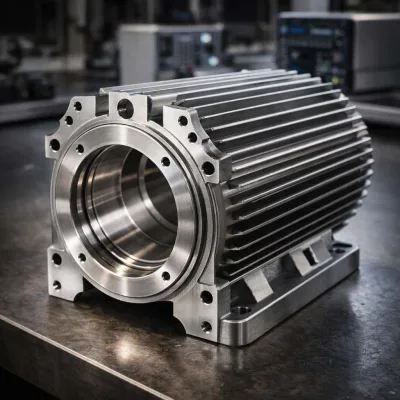
Carter moteur
Carter de moteur électrique avec ailettes de refroidissement intégrées. Alésages sur mesure disponibles.
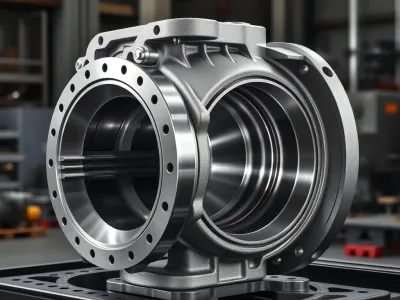
Carter de compresseur
Carters de compresseurs à spirales et alternatifs pour le traitement d’air et la réfrigération.
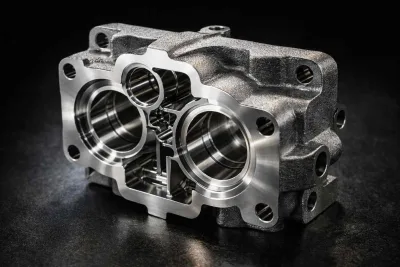
Corps de distributeur hydraulique
Corps de distributeur hydraulique directionnel avec alésages de tiroirs usinés de précision.
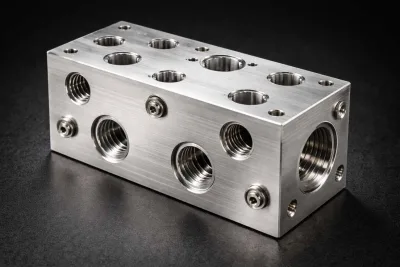
Bloc de distribution hydraulique
Bloc à circuits intégrés pour systèmes hydrauliques. Orifices SAE, NPT ou ORFS disponibles.
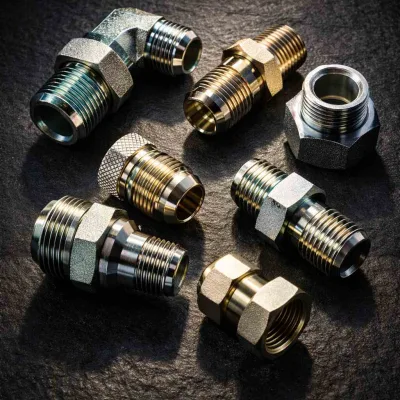
Raccords hydrauliques
Raccords hydrauliques de précision pour hautes pressions jusqu’à 10 000 psi.
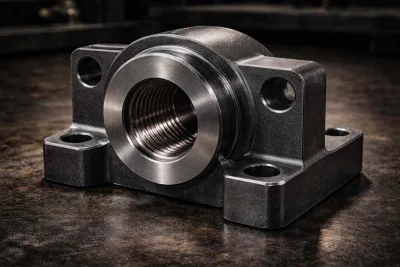
Culasse de vérin
Culasses de vérins hydrauliques et pneumatiques avec orifices et fixations sur mesure.
Votre pièce n’est pas dans cette liste ? Nous pouvons tout de même la fabriquer
Les 24 pièces ci-dessus sont les plus commandées : ce sont des exemples. Nous acceptons les demandes sur mesure pour toute pièce que vous pouvez dessiner ou nous remettre.
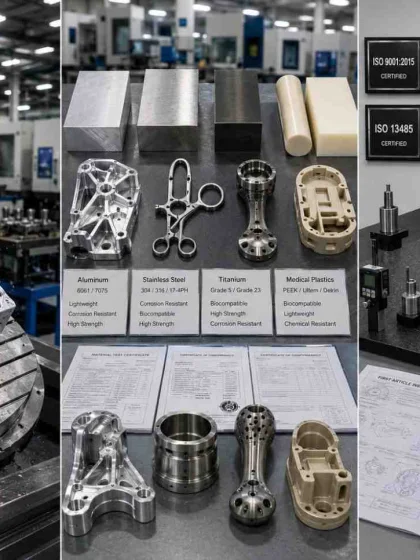
- Tout composant pouvant être fraisé, tourné, décolleté, rectifié, électroérodé ou découpé laser
- Travail à partir d’un modèle CAO, plan 2D, croquis ou échantillon rétroconçu sur MMT
- Du remplacement unique de machine obsolète aux séries récurrentes
- Plus de 70 matériaux, de l’aluminium 6061 au titane, à l’Inconel, au PEEK et au bronze
- Sous-ensembles et pièces finies avec fixations, roulements ou inserts montés
- Revue DFM gratuite avant engagement et accord de confidentialité avant tout envoi
Nos tolérances, matériaux et coûts
Tout ce qu’un acheteur vérifie avant d’envoyer un plan de pièce de machine. Sauf indication contraire, nous suivons ISO 2768-m et tenons ±0,005 mm sur les éléments tolérancés.
Spécifications des pièces de machines
Quatre tableaux sur les tolérances, matériaux, finitions et limites géométriques.
Tolérances par élément
| Élément | Norme | Précision | Meilleure valeur réalisable | Procédé pour les valeurs les plus serrées |
|---|---|---|---|---|
| Dimensions linéaires | ±0,01 mm | ±0,005 mm | ±0,001 mm | Usinage multiaxe 5 axes, alésage de précision sur pointeuse |
| Diamètres tournés | ±0,01 mm | ±0,005 mm | ±0,001 mm | décolletage, rectification cylindrique |
| Alésages et ajustements | H9 | H7 | H5 | Alésage à l’alésoir, honage, rectification de coordonnées |
| Concentricité / Battement | Battement total de 0,02 mm | Battement total de 0,01 mm | Battement total de 0,003 mm | Tournage-fraisage en une seule prise |
| Planéité | 0,05 mm | 0,02 mm | 0,005 mm | Rectification plane, rodage |
| Qualité des dentures | AGMA 8 | AGMA 10 | AGMA 12 | Taillage à la fraise-mère, rectification de profil |
| Filetages | 6H / 6g | 4H / 4g | Classe 3B / 3A | Filetage à outil unique, rectification des filets |
| Angles intérieurs vifs | R0,8 mm | R0,2 mm | Carré | Électroérosion à fil et par enfonçage |
| Détails inférieurs à 0,5 mm | — | ±0,005 mm | ±0,001 mm | Micro-usinage |
| Rugosité de surface | Ra 3,2 µm | Ra 0,8 µm | Ra 0,1 µm | Rectification, polissage, rodage |
Comment lire ce tableau. Le standard est sans surcoût. La précision est chiffrée sur demande. La meilleure valeur réalisable concerne un élément maîtrisé, pas toutes les cotes. Toute tolérance inférieure à ±0,01 mm est vérifiée sur MMT et documentée à la livraison. Découvrez notre processus d’assurance qualité.
Matériaux, délais et coût relatif
| Matériau | Nuances en stock | Usinabilité | Délai | Coût | Pièces de machines habituelles |
|---|---|---|---|---|---|
| Aluminium | 6061-T6, 7075-T6, 2024 | Excellente | 3 à 5 jours | $ | Boîtiers, blocs de distribution, supports |
| Acier inoxydable | 303, 304, 316L, 17-4 PH | Bonne | 5 à 8 jours | $$ | Arbres, corps de vannes, pompes |
| Aciers au carbone et alliés | 1045, 4140, 4340, 8620 | Bonne | 5 à 8 jours | $$ | Arbres, engrenages, accouplements, fourches |
| Fontes grises et ductiles | GG25, GGG40, GGG60 | Bonne | 6 à 10 jours | $$ | Paliers et carters de réducteurs |
| Bronze et laiton | C932, C954, C360 | Excellente | 4 à 6 jours | $$ | Bagues, plaques d’usure, raccords |
| Titane | Grades 2, 5 et 23 | Difficile | 7 à 12 jours | $$$$ | Arbres légers, raccords |
| Inconel et superalliages | 625, 718, Monel, Hastelloy | Très difficile | 10 à 15 jours | $$$$$ | Composants de zones chaudes |
| Plastiques techniques | PEEK, Delrin, PTFE, nylon | Excellente | 3 à 5 jours | $–$$$$ | Bagues, isolants, engrenages |
Les délais des pièces de machines vont de l’approbation du plan à l’expédition, avec matière en stock. Ajoutez 2 à 4 jours pour le placage ou le traitement thermique. Les urgences suivent un circuit distinct de 3 jours de prototypage CNC , avec option express sous 48 heures. Certificats EN 10204 3.1 pour chaque nuance.
Finitions de surface et traitements thermiques
| Traitement | Résultat | Matériaux concernés | Délai ajouté | Pourquoi le spécifier |
|---|---|---|---|---|
| Brut d’usinage | Ra 1,6–3,2 µm | Tous métaux | — | Surfaces internes sans usure |
| Microbillage | Mat uniforme | Aluminium, inox | +1 jour | Masque les traces d’outil sur les boîtiers |
| Anodisation de type II | 5–25 µm | Aluminium | +2 à 3 jours | Résistance à la corrosion et couleur |
| Anodisation de type III | 25–50 µm | Aluminium | +3 à 4 jours | Surfaces d’usure, alésages hydrauliques |
| Passivation | Aucune variation de dimensions | Inox | +1 jour | Restaure la couche d’oxyde de chrome |
| Électropolissage | Ra réduit de 50 % | Inox | +2 à 4 jours | Propreté médicale et pour le vide |
| Zinc / Nickel / Chrome | 5–25 µm | Aciers | +2 à 4 jours | Protection anticorrosion de l’acier |
| Trempe à cœur | 28–50 HRC | 4140, 4340, 1045 | +3 à 5 jours | Arbres soumis à de forts couples |
| Cémentation-trempe | 0,6–1,2 mm, 58–62 HRC | 8620, 20MnCr5 | +4 à 6 jours | Dentures : surface dure, cœur tenace |
| Nitruration | 0,2–0,6 mm, plus de 60 HRC | 4140, aciers à outils | +4 à 6 jours | Résistance à l’usure, faible déformation |
Dimensions après placage. Le placage et l’anodisation dure ajoutent de la matière en surface. Si un alésage ou un arbre doit conserver son ajustement, repérez-le sur le plan : nous usinerons en sous-cote. C’est la cause la plus fréquente du refus à réception d’une pièce par ailleurs correctement fabriquée.
Limites de conception
- Dimensions maximales de pièce
- 2 000 × 1 000 × 500 mm
Enveloppe de fraisage. Tournage jusqu’à Ø500 × 1 500 mm.
- Épaisseur minimale de paroi
- 0,5 mm pour le métal
1,0 mm pour les plastiques. Les parois plus minces broutent.
- Diamètre minimal de trou
- 0,5 mm
Jusqu’à 0,2 mm sur la ligne de micro-usinage.
- Profondeur maximale de trou
- 10 × le diamètre
Les trous transversaux plus profonds nécessitent un forage profond.
- Rayon d’angle intérieur
- ≥ 0,5 mm
Prévoir un tiers de la profondeur de cavité. Les angles carrés nécessitent l’électroérosion.
- Plage de filetages
- M1 – M64
UNC, UNF, BSP, NPT. Inserts sur demande.
- Ajustement d’alésage le plus serré
- H7
H5 sur les éléments rectifiés et honés.
- Rainures de clavette et cannelures
- DIN 5480 / ANSI B92.1
Brochées ou taillées à la fraise-mère, intérieures et extérieures.
Formats de fichiers. STEP ou IGES pour la géométrie et PDF ou DWG 2D indiquant tolérances, finition, filetages et matériau. Sans plan, tout suit ISO 2768-m. Aucun plan disponible ? Envoyez la pièce usée pour rétroconception sur MMT.
Certification selon ISO 9001:2015, AS9100D, ISO 13485, IATF 16949 et NADCAP, avec déclarations RoHS et REACH pour l’UE. Copies des certificats avec le premier devis sur demande.
Pour qui nous fabriquons
Les pièces de machines ci-dessus proviennent de commandes réelles dans six secteurs. Si votre procédé n’est pas sur cette page, il figure dans l’une des suivantes.
Aéronautique et défense
Supports, attaches moteur, corps d’actionneurs. AS9100D, FAI AS9102, matière conforme DFARS sur demande.
Automobile et véhicules électriques
Arbres de transmission, ébauches d’engrenages, carters moteur de véhicules électriques. Planification IATF 16949 avec PPAP niveaux 1 à 5.
Médical et dentaire
Corps d’instruments et guides de perçage en 316L et PEEK. ISO 13485, passivation ou électropolissage.
Robotique et automatisation
Sections de bras, boîtiers d’articulations, plaques d’effecteurs. Alésages de roulements tenus en une seule prise 5 axes.
Électronique et semi-conducteurs
Boîtiers, dissipateurs, blindages RF et pièces de manipulation de wafers. Arêtes d’étanchéité sans bavure.
Industrie lourde
Corps de vannes, blocs de distribution, corps de pompes et carters de réducteurs jusqu’à 1,5 m. Trempés ou nitrurés.
Les premières questions des acheteurs
Les questions des ingénieurs et acheteurs avant leur première commande de pièces de machines.
Que sont les pièces de machines sur mesure ?
Comment commander des pièces de machines sur mesure en Chine ?
Quelles pièces de machines fabriquez-vous le plus souvent ?
Quelles tolérances vos pièces de machines tiennent-elles ?
Quels matériaux conviennent le mieux aux pièces de machines ?
Pouvez-vous fabriquer des pièces de rechange pour des machines obsolètes ?
Fournissez-vous des pièces de machines pour la production OEM ?
Comment les pièces de machines sont-elles contrôlées avant expédition ?
Pouvez-vous traiter thermiquement ou plaquer les pièces de machines ?
Y a-t-il une quantité minimale de commande ?
Qu’est-ce qui détermine le coût d’une pièce de machine ?
Quel est le délai des pièces de machines sur mesure ?
Quels formats de fichiers acceptez-vous ?
Livrez-vous les pièces de machines à l’international ?
Comment protégez-vous nos plans et conceptions ?
Pouvez-vous fabriquer sans plan ?
Envoyez votre plan, recevez un devis sous 24 heures
Transmettez STEP, IGES, DWG ou PDF. Un ingénieur, et non un commercial, répond sous 24 heures avec prix, délai et retour DFM gratuit.
Le déroulement d’une commande
Envoyez votre plan
Transmettez un modèle STEP ou IGES et, idéalement, un plan 2D indiquant tolérances, état de surface et matériau. Aucun plan ? Envoyez la pièce physique pour rétroconception sur MMT.
Devis et retour DFM sous 24 heures
Vous recevez le prix unitaire selon votre quantité, un délai et une courte liste de tout ce qui augmente le coût sur le plan inutilement. Gratuit et sans engagement.
Confirmation de commande et libération matière
Nous confirmons par écrit la nuance, la provenance du numéro de coulée et le périmètre de finition avant achat. Pour les travaux récurrents, nous gardons de la matière pour accélérer la deuxième commande.
Contrôle premier article
Nous usinons une pièce, la mesurons sur MMT selon votre plan et vous envoyons le rapport. Aucune autre pièce n’est usinée avant votre approbation.
Production et maîtrise en cours de série
Les cotes critiques sont mesurées à fréquence définie, avec données SPC sur les volumes. Toute dérive est corrigée avant de produire un lot de rebut.
Contrôle final, documentation et expédition
Rapport MMT final, certificat matière EN 10204 3.1, certificat de conformité et documents RoHS, REACH ou PPAP requis accompagnent la livraison par DHL, FedEx ou fret aérien.
- Aucune quantité minimale — 1 à plus de 10 000 pièces
- Revue DFM gratuite avec chaque devis
- Confidentialité signée sur demande avant tout envoi
- DHL, FedEx et fret aérien vers plus de 50 pays
Vous préférez échanger d’abord ? Écrivez à jy.liu@metalworksplus.com ou contactez-nous sur WhatsApp.
Demande de devis de pièces de machines
Envoyez un plan ou un échantillon. Un ingénieur répond sous un jour ouvré avec le prix unitaire, le délai et un retour DFM gratuit.