


Präzise
CNC-Mehrachsbearbeitung
für komplexe Teile
Mehrachsbearbeitung mit 3, 4 und 5 simultanen Achsen bis ±0,001–0,005 mm für Einkauf und Technik mit hohen Qualitätsanforderungen. Vom Prototyp bis zur Serie, über 70 Werkstoffe, Angebot in 24 Stunden, weltweite DDP-Lieferung.
Vertrauen aus anspruchsvollen Branchen
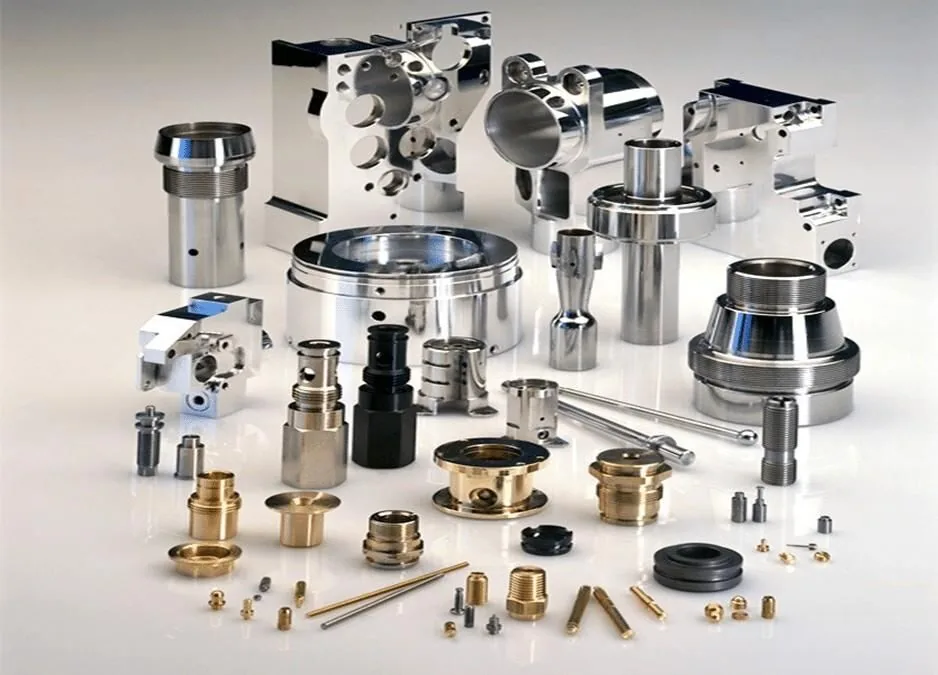
Vom Einzelprototyp bis zur langen Serie beliefern wir anspruchsvolle Präzisionsbranchen weltweit. Wählen Sie Ihre Branche für relevante Toleranzen und Zertifizierungen. 24 branchenbezogene Muster finden Sie im Katalog für CNC-Präzisionsteile , dazu 26 Kontaktstift- und Drehstiftmuster.
Luftfahrt
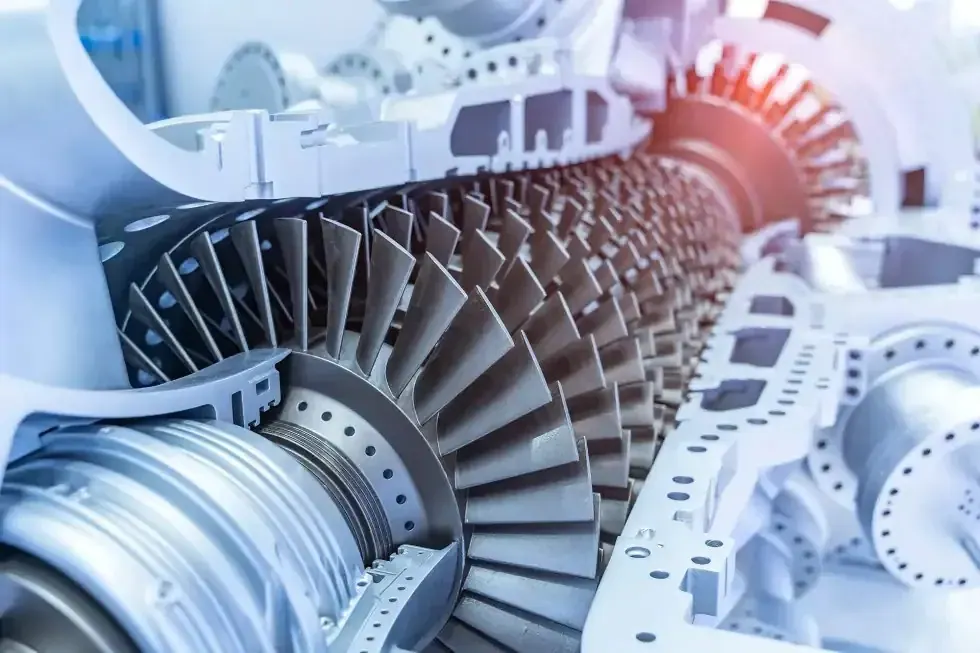
Turbinengehäuse, Strukturhalter, flugkritische Komponenten nach AS9100D
Medizintechnik
Chirurgische Führungen, Implantatkomponenten, orthopädische Instrumente – ISO 13485
Automobilindustrie
Prototypen-Verteilerblöcke, Batteriegehäuse, Getriebeteile – IATF 16949
Robotik
Endeffektoren, Servohalter, Chassisplatten, Präzisionsbewegungstechnik
Industrie
Ventilkörper, Sonderzahnräder, Pumpengehäuse, Hydraulikblöcke
3-, 4- und 5-Achs-CNC-Fräsen
Drei Achskonfigurationen, drei unterschiedliche Stückkostenkurven. Der Kurzvergleich zeigt die Spezifikationen; die Verfahrensbeschreibung darunter erläutert die Mechanik.
3 ACHSEN
3-Achs-Fräsen
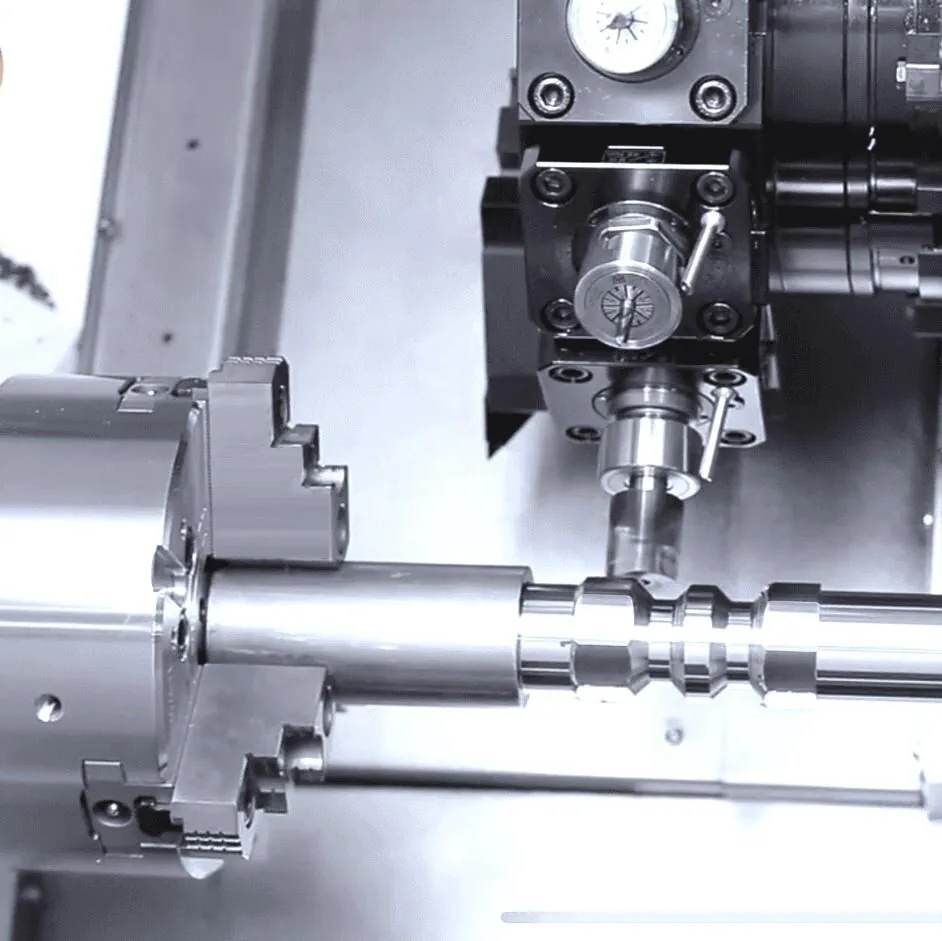
Das Werkzeug bewegt sich entlang drei Linearachsen; das Teil bleibt im Schraubstock gespannt. Standard für flache und prismatische Geometrien und das Hauptverfahren beim allgemeinen CNC-Fräsenmit den geringsten Stückkosten.
 4 ACHSEN
4-Achs-Fräsen
Die A-Rundachse positioniert oder dreht das Teil kontinuierlich. Mehrere Seiten entstehen in einer Aufspannung ohne Umspannen.
5 ACHSEN SIMULTAN
5-Achs-Fräsen
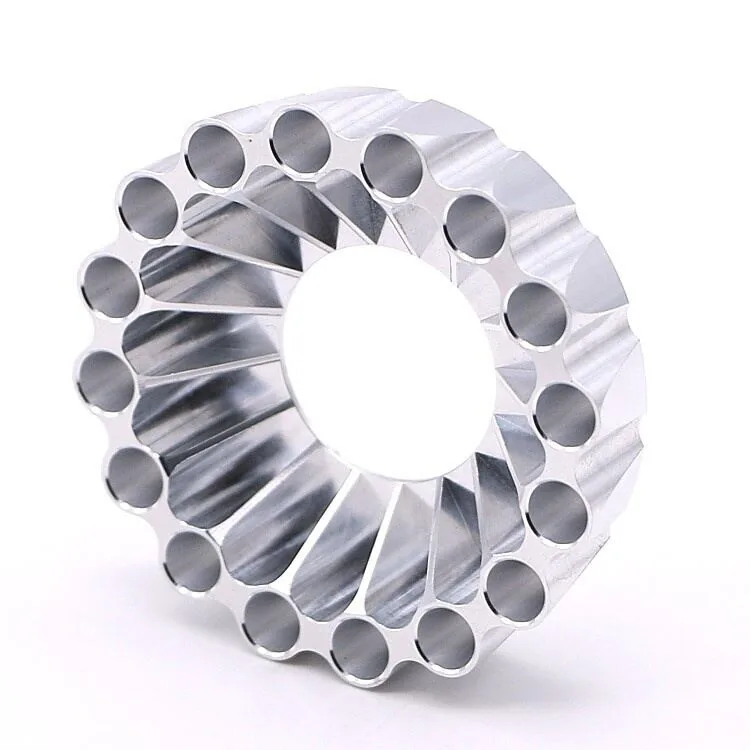
Zwei Rundachsen erlauben den Werkzeugzugang aus nahezu jeder Richtung. Hinterschnitte und Freiformflächen entstehen in einer Aufspannung. Merkmale unter Ø0,5 mm übernimmt die Mikrobearbeitung.
Unsicher, wie viele Achsen Ihr Teil benötigt?
3 Achsen wählen
Alle Funktionsmerkmale sind von oben oder nach ein bis zwei Seitenwechseln erreichbar. Niedrigste Stückkosten und kürzeste Angebots- bis Lieferzeit für Halter, Platten und Gehäuse bei allen Mengen.
4 Achsen wählen
Merkmale liegen auf mehreren Seiten um eine gemeinsame Achse und müssen ihre gegenseitige Position halten: Verteilerblöcke, Nockenwellen und D-Wellenanschlüsse. Vierachsige Bearbeitung fertigt sie ohne Umspannen.
5 Achsen wählen
Hinterschnitte, zusammengesetzte Winkeloder kontinuierlich gekrümmte Flächen erfordern freien Zugang: Laufräder, Turbinenschaufeln und Implantate. Auch geeignet, wenn die Genauigkeit einer Aufspannung den Zeitvorteil überwiegt.
Alle unsere 5-Achs-Zentren verfügen über drahtlose Renishaw-RMP60-Spindeltaster und Renishaw-OMP60-Werkstückprüfung für fertigungsbegleitende Maßprüfung, automatische Werkzeuglängenmessung und korrekte Erstteile bei jedem Lauf.
So funktionieren 3-, 4- und 5-Achs-CNC-Bearbeitung
Mechanik der Verfahren: Werkstückspannung, Werkzeugzugang, Betriebsarten und Grenzen.
3-Achs-Fräsen
4-Achs-Fräsen
5-Achs-Simultanfräsen
Was 5-Achs-Bearbeitung löst, woran drei Achsen scheitern
Drei Geometrien verursachen die meisten Erstmusterprobleme bei ursprünglich dreiachsig kalkulierten Teilen. Sie sprechen für Mehrachsbearbeitung statt für eine zusätzliche Vorrichtung.
Eine Bohrung ohne rechtwinkligen Bezug
Merkmale, die zu keiner Bezugsfläche senkrecht stehen, erfordern eine Werkstückorientierung. Dreiachsig ist dafür je Richtung eine eigene Winkelvorrichtung mit zusätzlicher Toleranzkette nötig. Fünfachsig dreht die Schwenkbrücke das Teil unter den Werkzeugvektor; die schräge Bohrung entsteht in derselben Aufspannung wie ihre Bezugsflächen. Den Winkel hält die Maschine.
Der Zugang setzt die Grenze
Eine tiefe Tasche erfordert bei senkrechtem Zugang lange, schlanke Werkzeuge mit Durchbiegungs- und Ratterrisiko. Durch Neigen erreicht ein kürzeres, steiferes Werkzeug denselben Grund: weniger Verformung, saubere Wände und keine Ansatzlinie beim Richtungswechsel. Kavitäten über dem Sechsfachen des Werkzeugdurchmessers sind fünfachsig üblich. Bei Werkzeugstahl über 60 HRC fertigen wir die schärfsten Innenecken durch Drahterodieren .
Die Schnittlast begrenzt dünne Wände
Dünne Bereiche verformen sich unter Schnittkraft, bevor die Zeichnungstoleranz zum eigentlichen Problem wird. Kontinuierliche 5-Achs-Konturbearbeitung hält den Spanquerschnitt gleichmäßiger und vermeidet Laststöße an Ecken. Mit weichen Spannbacken und gestuftem Schruppen sind 0,8-mm-Wände üblich und 0,5 mm erreichbar. Darunter trennen wir Schruppen und Schlichten, damit sich das Teil zwischen den Arbeitsgängen entspannen kann.
Mehrachstoleranzen nach Werkstoff
Wir unterschreiten durchgängig die ISO-2768-m-Allgemeintoleranzen in allen Werkstoffgruppen. Die folgenden Zahlen zeigen unsere unter geregelten Fertigungsbedingungen erreichbaren Toleranzen.
CNC-Fertigungsmöglichkeiten ansehenMaschinendaten
Qualitäts- und Prüfausrüstung
Jeder Serienauftrag umfasst fertigungsbegleitende und abschließende Maßprüfung mit kalibrierten, auf nationale Normale (NIST / NPL) rückführbaren Geräten.
Akzeptierte CAD-Dateiformate
STEP (.stp/.step) wird für hohe Geometrietreue bevorzugt. Auch IGES, SolidWorks (.sldprt), Parasolid (.x_t/.x_b), AutoCAD (.dwg) und PDF-Zeichnungen mit vollständigen Form- und Lagetoleranzen werden akzeptiert.
MetalWorks Plus im Vergleich zu typischen internationalen CNC-Lieferanten
CNC-Teilebeschaffung aus China bedeutet häufig einen Zielkonflikt zwischen Preis und Kontrolle. Unser Modell verbindet direkten Ingenieurkontakt, interne Prüfung und auditierbare Dokumentation für Ihr Qualitätsteam.
Feste Anwendungsingenieure
Ein englischsprachiger Ingenieur prüft jedes Kundenprojekt. DFM-Rückmeldungen und Toleranzfragen werden so häufig bereits mit der ersten E-Mail geklärt.
Rückverfolgbare Fertigungsdaten
SPC-Diagramme, Erstmusterberichte und Koordinatenmessdaten werden Ihrer Teilenummer zugeordnet. Wiederholungsaufträge bleiben dadurch statistisch konstant.
Eine klare Verantwortung
Bearbeitung, Oberflächenbehandlung, Prüfung und Exportdokumentation unterliegen unserer eigenen Verantwortung ohne Übergaben zwischen unterbeauftragten Werkstätten.
Oberflächenbehandlung für CNC-Frästeile
Alle Oberflächenverfahren werden innerhalb unserer Lieferkette betreut. Ihre Teile kommen einsatzbereit an und benötigen bei Ihnen keine weitere Bearbeitung.
Alle CNC-Leistungen entdeckenEloxieren Typ II und III
Harteloxal und Standardeloxal, transparent oder individuell eingefärbt, nach MIL-A-8625.
Pulverbeschichten
Elektrostatisch aufgebracht, vollständige RAL-Farbauswahl, Strukturen von matt bis glänzend.
Bürsten und Spiegelpolieren
Vom gleichmäßigen seidigen Schliff mit Ra 0,4 μm bis zur optischen Spiegelqualität mit Ra < 0,1 μm.
Galvanisieren
Nickel, Hartchrom, Zink, Gold und Silber erhöhen Härte und Leitfähigkeit.
Glasperlen- und Sandstrahlen
Glas- oder Keramikstrahlmittel für gleichmäßig matte Struktur. Geeignete Beschichtungsvorbereitung.
Passivieren
Zitronen- oder Salpetersäurepassivierung nach ASTM A967 für hohen Korrosionsschutz.
Brünieren
Reibungsarme, blendmindernde Magnetitschicht bei erhaltener Maßgenauigkeit.
Wärmebehandlung
Spannungsarmglühen, Härten, Anlassen und Aufkohlen mit vollständiger Rückverfolgbarkeit.
Ra im Bearbeitungszustand: 0,8–3,2 μm · Nach Politur: 0,2–0,8 μm · Spiegelqualität: < 0,1 μm
Über 70 Werkstoffe für technische Anwendungen
Von gängigen Konstruktionslegierungen bis zu Luftfahrt-Superlegierungen und Hochleistungspolymeren: ein umfangreiches Spektrum, bevorratet, zertifiziert und bearbeitet.
Zertifiziertes Rohmaterial
Werkszeugnisse nach EN 10204 3.1 / 3.2. Vollständige Rückverfolgbarkeit zur Schmelze.
Spezialisten für Sonderlegierungen
Inconel, Monel, Hastelloy und Ti-6Al-4V – auch bei schwierig zerspanbaren Werkstoffen.
Medizinische Polymere
PEEK, UHMW, PTFE, Ultem – biokompatible Bearbeitung mit vollständigen Sauberkeitsvorgaben.
- AlAluminium 6061
- AlAluminium 7075
- EdelstahlEdelstahl 303 / 304
- EdelstahlEdelstahl 316 / 316L
- EdelstahlEdelstahl 17-4PH
- MessingMessing C360
- CuKupfer C110
- TiTitan Grade 5
- InInconel 718
- MoMonel 400
- StStahl 1018 / 4140
- TSWerkzeugstahl A2 / D2
- MgMagnesium AZ31B
- ZnZinklegierung
- PKPEEK
- DLDelrin / Acetal
- PTPTFE
- UHUHMW-PE
- UIUltem / PEI
- NyNylon PA6 / PA66
- PCPolycarbonat
- ABSABS
- POAcetal POM
- HDHDPE
- ACAcryl PMMA
- PPPolypropylen
- PVPVC
- G1G10 / Garolite
- CFKohlenstofffaserverstärkter Kunststoff (CFK)
- FGGlasfaserverstärkter Kunststoff (GFK)
- KvKevlar / Aramid
- BkBakelit
- SiSilikon / EPDM
- CeAluminiumoxidkeramik
- CeZirkonoxidkeramik
- FmRohacell-Schaum
Branchenanerkannte Zertifizierungen
Unsere Zertifizierungen bestimmen Fertigungsmethoden, Prüfabläufe und kontinuierliche Verbesserung.
Qualitätsmanagementsysteme
Konsequente Prozessregelung und kontinuierliche Verbesserung aller Bearbeitungsverfahren.
Qualität von Medizinprodukten
Präzisionsfertigung chirurgischer und implantierbarer Instrumente mit vollständiger Rückverfolgbarkeit.
Qualitätssystem der Automobilindustrie
PPAP, FMEA, Prüfpläne und SPC für bearbeitete Automobilkomponenten.
Luftfahrt und Verteidigung
Vollständige Werkstoffrückverfolgbarkeit und Erstmusterprüfung für flugkritische Projekte.
Umweltmanagement
Nachhaltige Bearbeitung mit Kühlmittelrecycling und reduziertem CO₂-Fußabdruck.
NADCAP-Sonderprozesse
Akkreditierte Sonderprozesskontrolle für Luftfahrt und Verteidigung.
Unser CNC-Prototypen- und Serienablauf
Ein konsequenter, transparenter Ablauf von der Anfrage bis zur Lieferung. Jede Phase wird dokumentiert, geprüft und abgestimmt. Von CAD bis zu Ihnen: Prototypen in 3–5, Serien in 10–15 Arbeitstagen.
Alle Bearbeitungsverfahren vergleichenAnfrage und Angebot
Laden Sie STEP, IGES oder eine technische Zeichnung hoch. Unsere Anwendungsingenieure prüfen die Unterlagen und erstellen innerhalb von 24 Stunden ein detailliertes, aufgeschlüsseltes Angebot.
DFM-Prüfung
Kostenlose DFM-Analyse. Wir kennzeichnen dünne Wände, kleine Radien, Hinterschnitte und mögliche Toleranzketten – dieselbe Prüfung wie bei jedem Auftrag für die CNC-Prototypenfertigung .
CAM-Programmierung
Hypermill- und Mastercam-Werkzeugbahnen, optimiert für jede Achskonfiguration mit Kollisionssimulation und virtueller Prüfung.
Bearbeitung und fertigungsbegleitende Kontrolle
Renishaw-Maschinentaster prüfen Bezugspositionen und kritische Merkmale während des Zyklus. SPC begleitet alle Serien, die in die Maschinenteilefertigung mit denselben Aufspannungen übergehen.
Oberflächenbehandlung und Versand
Nachbearbeitung, abschließender Koordinatenmessbericht, Konformitätsbescheinigung und Werkstoffzeugnisse nach unserem System zur Qualitätssicherung . Verpackung nach Ihren Vorgaben – DDP, FOB oder Express.
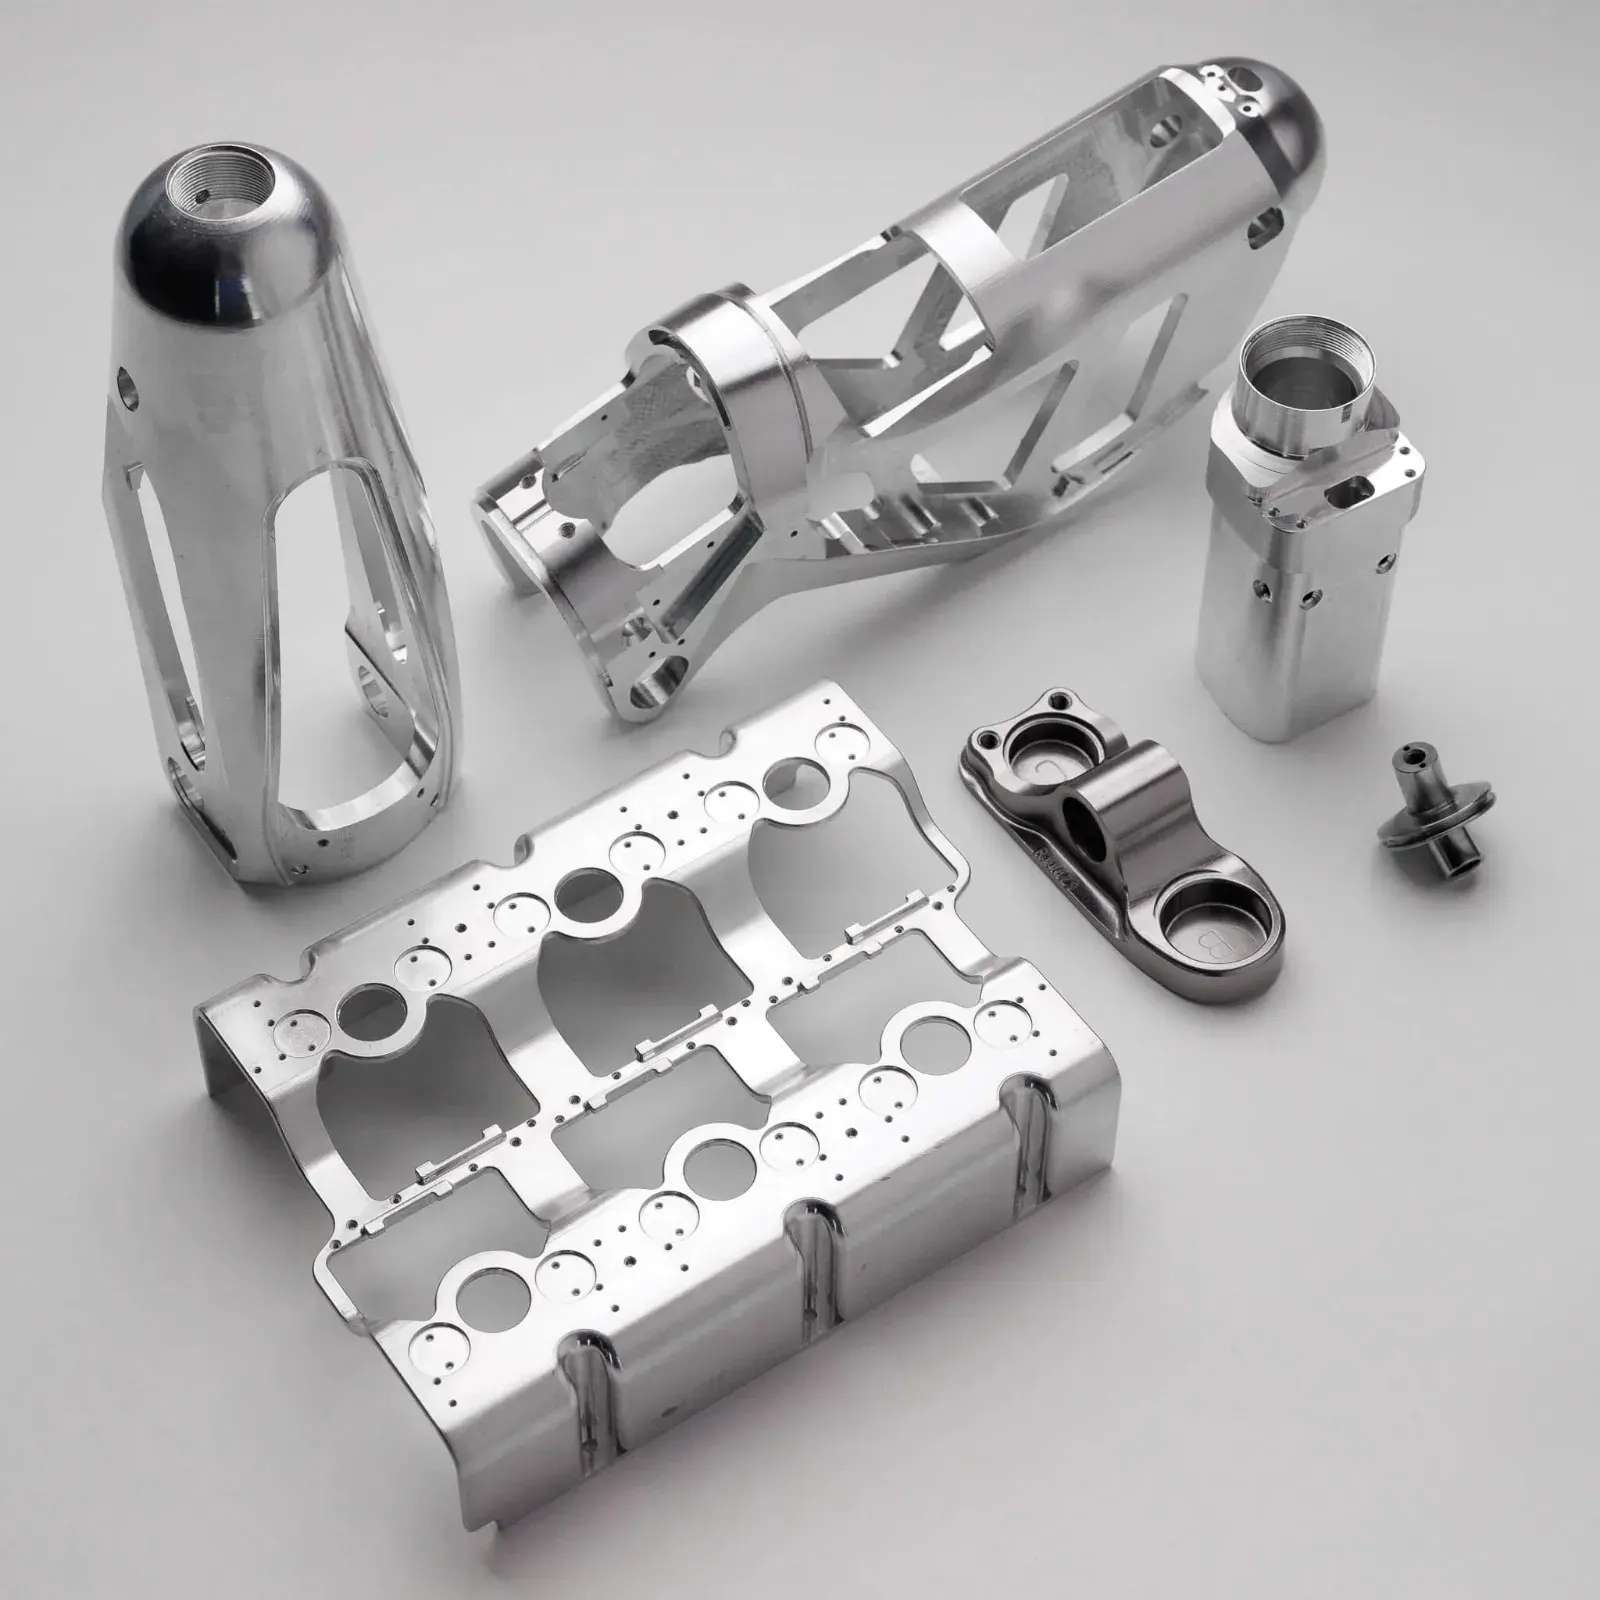
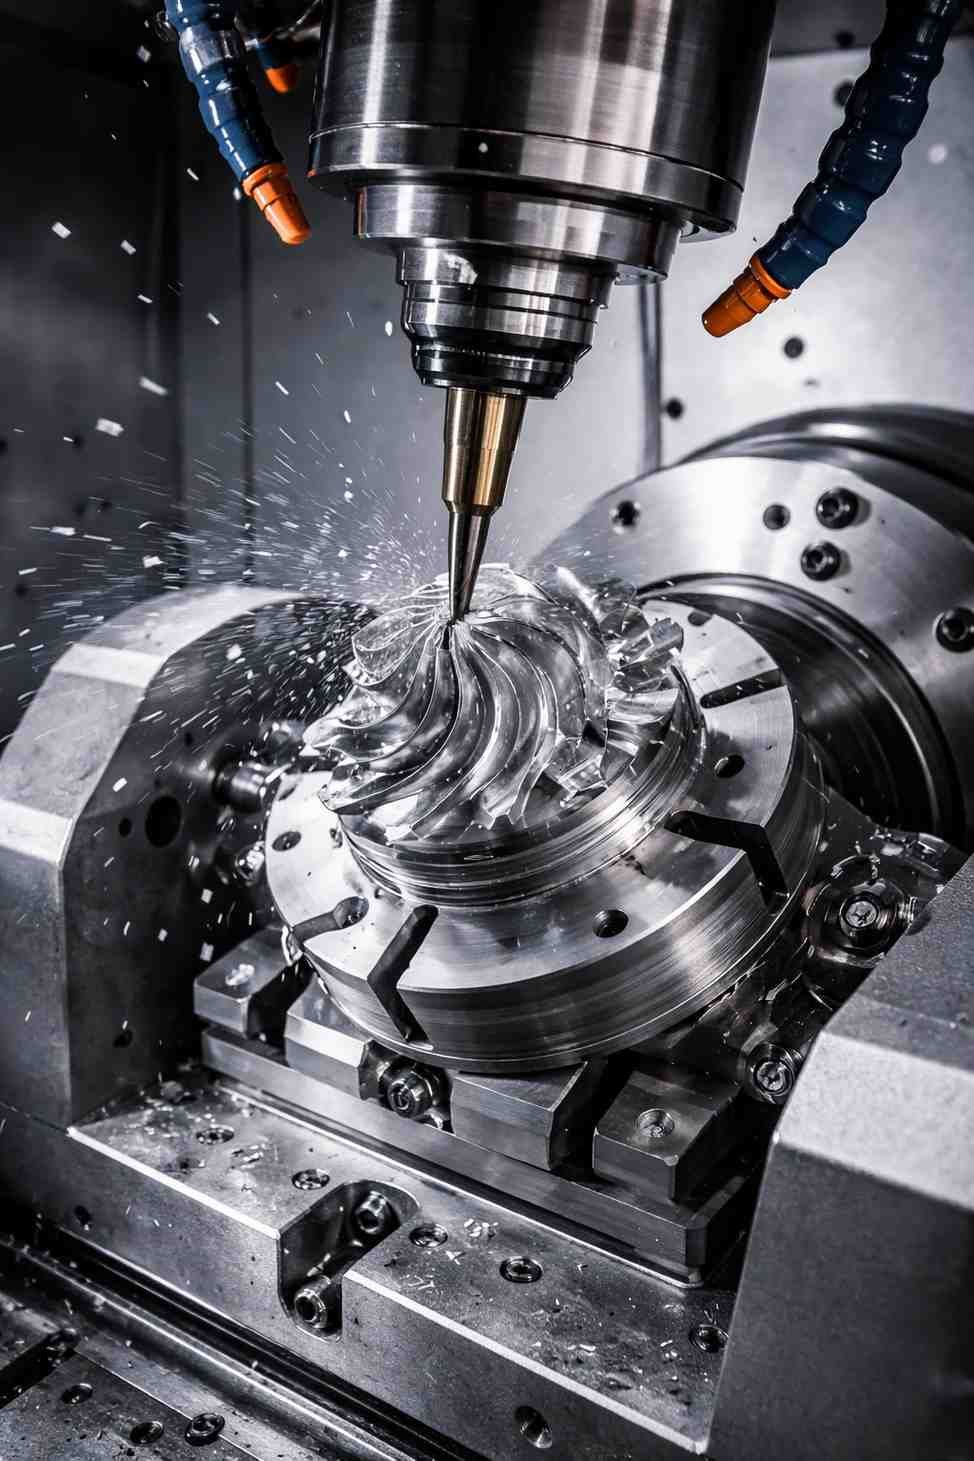
Präzisions-Mehrachsbearbeitung – weltweit aus Shenzhen
Seit der Gründung 2015 ist MetalWorks Plus ein verlässlicher Fertigungspartner für eng tolerierte Fräs- und Drehteile in Luftfahrt, Medizin, Automobilindustrie, Verteidigung und moderner Industrie, mit über elf Jahren Erfahrung in der CNC-Präzisionsbearbeitung.
Unsere Kernkompetenz deckt das gesamte Achsspektrum ab: 3-Achs-CNC-Fräsen für wirtschaftliche prismatische Teile, 4-Achs-CNC-Bearbeitung mit Rundachse für komplexe zylindrische Geometrien. Drehteile gehen stattdessen zum CNC-Drehenoder zum Langdrehen bei kleinen Durchmessern. Dazu kommt das vollständige 5-Achs-Simultanfräsen für komplexe Fertigung in einer Aufspannung: Hinterschnitte, Freiformkonturen, tiefe Kavitäten und zusammengesetzte Winkel mit ±0,001 bis ±0,005 mm.
- Renishaw-Spindeltaster mit fertigungsbegleitender Prüfung zur Nacharbeitsvermeidung
- Fanuc-, Siemens- und Heidenhain-Steuerungen für genaue Werkzeugbahnen
- Vollständige Koordinatenmessung mit rückverfolgbaren Berichten bei jedem Auftrag
- Kostenlose Prüfung der fertigungsgerechten Gestaltung (DFM)
- DDP-Versand: weltweite Abwicklung von Zollunterlagen und Abgaben
Häufig gestellte Fragen
Wissenswertes für Ingenieure und Einkauf zu unserer Mehrachsbearbeitung.
Technische Frage stellenStarten Sie Ihr Projekt heute
Unsere Ingenieure prüfen jede Anfrage persönlich. Laden Sie CAD hoch oder beschreiben Sie Ihr Projekt; wir antworten innerhalb von 24 Stunden mit einem vollständigen Angebot.
Angebotsanfrage für Mehrachsbearbeitung
Komplexe Geometrien in einer Aufspannung fertig bearbeiten. Senden Sie das Modell, und wir prüfen, wie viele Aufspannungen tatsächlich erforderlich sind.
Direkter Kontakt
Guangming, Shenzhen, Guangdong, China
Nr. 39 Xishi Road, Hewan Community, Guangming, Shenzhen
Ihre Teile. Angebot in 24 Stunden.
Weltweit geliefert.
Laden Sie CAD hoch oder beschreiben Sie Ihr Projekt. Innerhalb eines Arbeitstags erhalten Sie ein vollständiges Angebot, DFM-Hinweise, Werkstoffalternativen und Lieferzeitangaben.