


CNC-Präzisionsdrehen
in China
2-Achs-Drehen, Bearbeitung mit angetriebenen Werkzeugen und Langdrehen in China mit Toleranzen von ±0,001 mm bis ±0,005 mm. ISO 9001:2015 und AS9100D zertifiziert. Über 70 Werkstoffe. Präzisionsdrehteile in 3–5 Arbeitstagen. Seit 2015 für OEMs aus Luftfahrt, Medizin und Automobilindustrie in über 50 Ländern.
Was ist CNC-Drehen?
CNC-Drehen ist ein spanendes Verfahren, bei dem das Werkstück in einer Spindel rotiert. Ein stehendes Schneidwerkzeug bewegt sich daran entlang und erzeugt rotationssymmetrische Geometrien. Beim Fräsen rotiert dagegen das Werkzeug. Drehen eignet sich für Wellen, Stifte, Buchsen, Hülsen, Ringe, Gewindekörper und Kontakte mit Durchmessern, Konen, Nuten und Gewinden. Angetriebene Revolverwerkzeuge ergänzen Fräsen und Bohren für Querbohrungen und Flächen in derselben Aufspannung. Langdreher besitzen eine Führungsbuchse neben der Schneide für mikrometergenaue schlanke Teile ohne Durchbiegung.
Wie genau ist CNC-Drehen?
Allgemeine Merkmale erreichen ±0,01 mm nach ISO 2768-m. Präzisionsdurchmesser erreichen ±0,005 mm auf Drehmaschinen mit angetriebenen Werkzeugen. Langdreher mit Zwischenmessung erreichen ±0,001 mm an kritischen Lagersitzen. Dort wird Cpk ≥ 1,67 eingehalten und mit Zeiss-Koordinatenmesstechnik geprüft.
Drehen oder Fräsen – was benötigt mein Teil?
Rotationssymmetrische Teile werden schneller und günstiger gedreht. Prismatische, mehrseitige Teile mit Taschen und Konturen sollten Sie fräsen. Kombinierte Teile werden erst gedreht, dann gefräst oder in einer Aufspannung auf einer Maschine mit angetriebenen Werkzeugen gefertigt. Komplexe Winkel, Hinterschnitte und unzugängliche Konturflächen gehen zur Mehrachsbearbeitung. Vollständiger Vergleich mit Kostendaten.
Zwei Achsen, angetriebene Werkzeuge oder Langdrehen?
Durchmesser und Schlankheit entscheiden. Teile über etwa Ø32 mm ohne außermittige Merkmale laufen kostengünstig zweiachsig. Querbohrungen, Flächen und Passfedernuten entstehen mit angetriebenen Werkzeugen in einer Aufspannung. Unter Ø32 mm oder über etwa acht Durchmesser Länge eignet sich Langdrehen , weil konventionelle Drehmaschinen diese Teile abdrängen können.
Was bestimmt den Preis eines Drehteils?
Zuerst Zykluszeit, dann Aufspannungszahl, unnötig enge Toleranzen, Zerspanbarkeit und dekorative Nachbearbeitung. Eine Querbohrung mit separatem Fräsgang kann mehr kosten als das Stangenmaterial. Unsere DFM-Prüfung weist vorher darauf hin. Was enge Toleranzen tatsächlich kosten.
2-Achs-Drehen, angetriebene Werkzeuge und Langdrehen: Einsatzbereiche
Drei Technologien für unterschiedliche Geometrien, Durchmesser und Toleranzen. Unser Team empfiehlt den geeigneten Weg. Für prismatische Teile sehen Sie stattdessen CNC-Fräsen an oder vergleichen Sie Fräsen und Drehen nach Kosten und Geometrie.
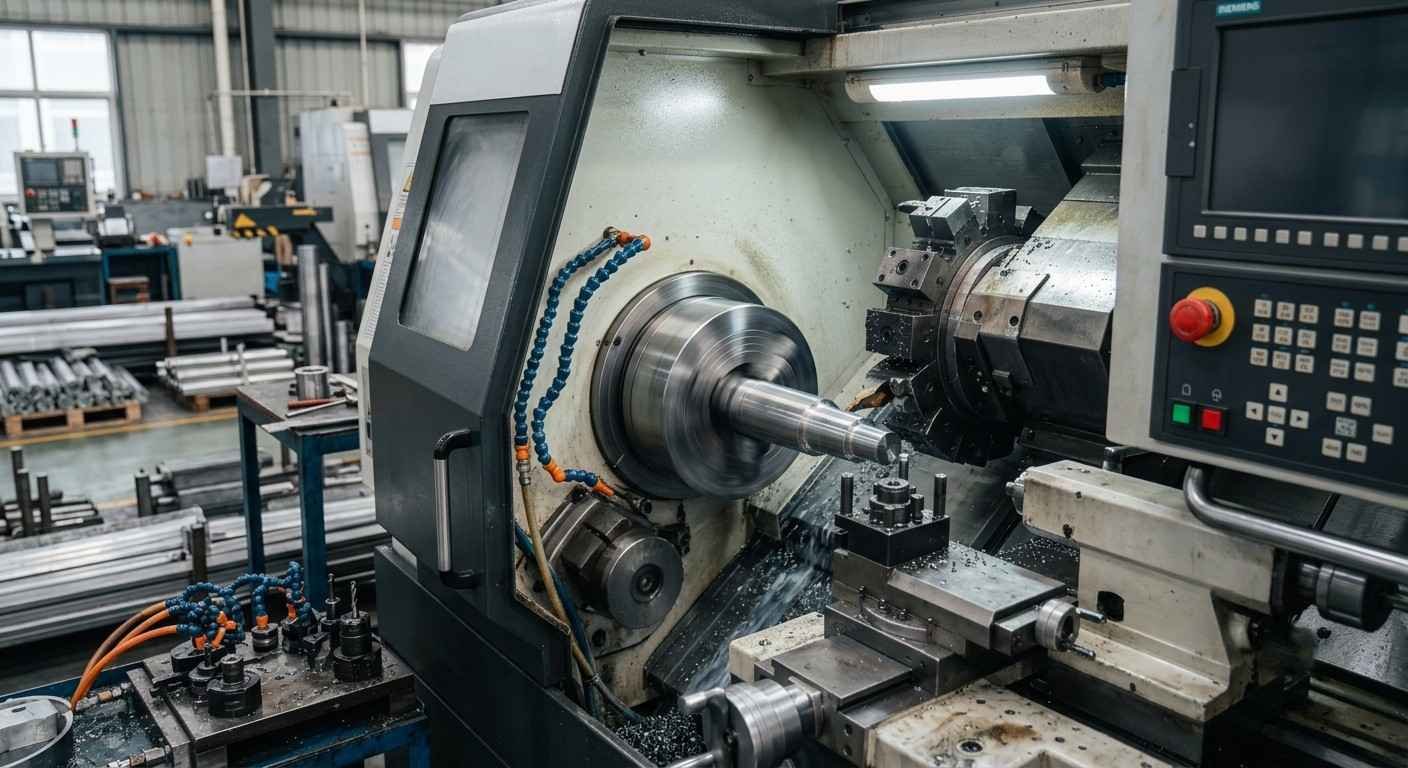
2-Achs-CNC-Drehen
Wirtschaftliches Standardverfahren für Wellen, Stifte, Buchsen und zylindrische Teile. X-/Z-Bewegung erzeugt konstante ±0,01-mm-Durchmesser nach ISO 2768-m sowie Konen, Nuten und Gewinde bei hohem Durchsatz für mittlere und große Serien.
- Spindeldrehzahl bis 4.500 U/min
- Schruppen und Schlichten in einer Aufspannung
- Gewinde: metrisch, UNC, UNF, BSP, NPT
- Automatische Stangenzuführung für Rund-um-die-Uhr-Fertigung
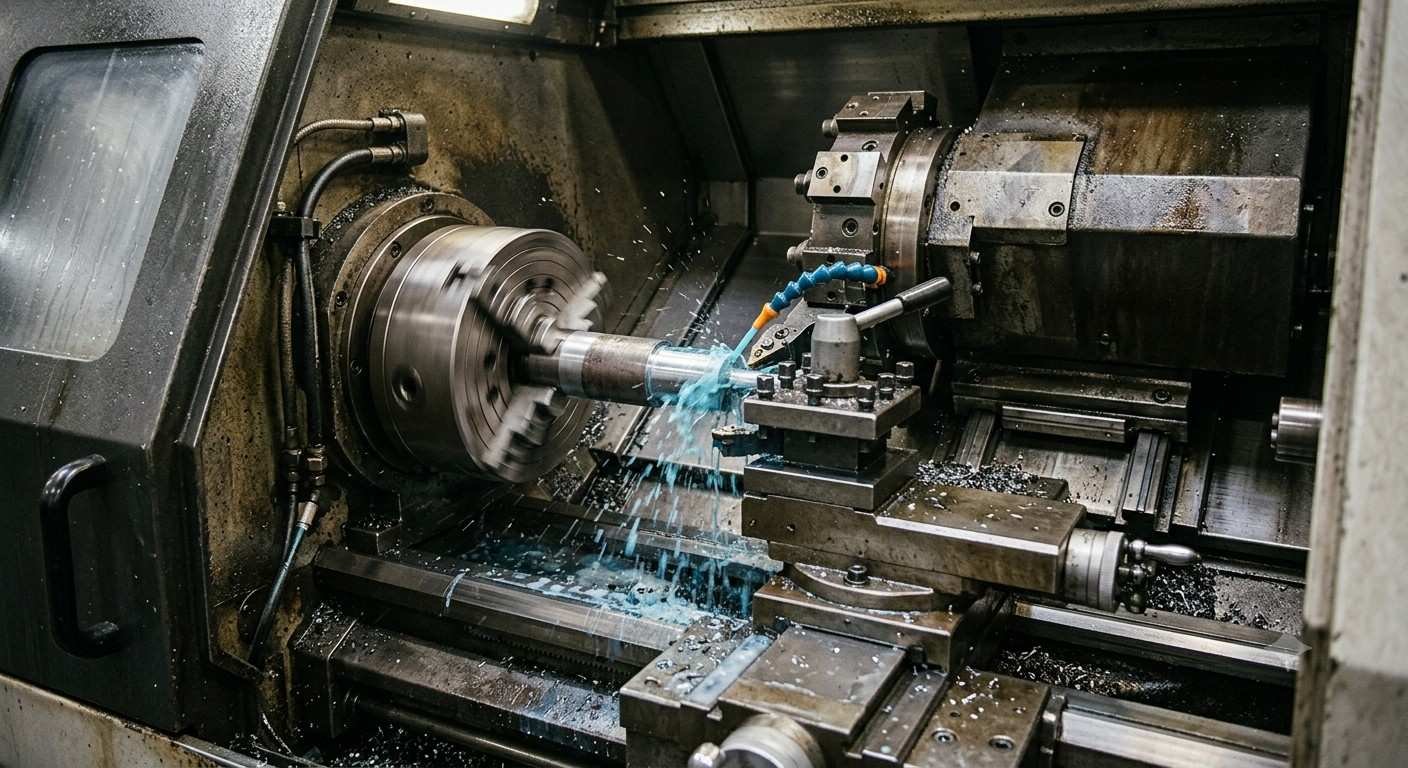
CNC-Drehen mit angetriebenen Werkzeugen
Kombiniert Drehen und Fräsen in einer Aufspannung. Die Y-Achse ermöglicht außermittiges Fräsen, Querbohren und Flächen an zylindrischen Teilen. Das reduziert zusätzliche Arbeitsgänge, Aufspannungen um bis zu 50 % und verbessert gegenseitige Positionsgenauigkeit.
- Y-Achse für außermittiges Fräsen und Passfedernuten
- Gleichzeitige Dreh- und Fräsbearbeitung
- Querbohren, Gewindeschneiden und Nuten in einer Aufspannung
- Weniger Handhabungs- und Referenzierungsfehler
CNC-Langdrehen
Für Präzisionsteile mit kleinen Durchmessern von Ø1–32 mm. Eine Führungsbuchse direkt an der Schnittzone bietet steife Abstützung für ±0,001 mm an langen, schlanken Teilen. Für medizinische Schrauben, Dentalimplantate, Uhrenteile und elektronische Stifte. Lesen Sie den Einkaufsleitfaden zu langgedrehten Schrauben, Wellen und Stiften.
- Führungsbuchse für minimale Durchbiegung
- Angetriebene Werkzeuge und Rückseitenbearbeitung
- Koaxialität bis 0,001 mm erreichbar
- Vollständige Biokompatibilitätsunterlagen für Medizinanwendungen
Die Drehfertigung von MW+
Einblick in die Zellen, die CAD in nachgewiesene Komponenten verwandeln, vom stangengeführten Schruppen bis zur Koordinatenmessung. Alle Phasen sind für Kundenbesuche und Audits vorbereitet. Neu in der Auslandsbeschaffung? Lesen Sie, wie Sie CNC-Drehteile von einem chinesischen Fertigungsbetrieb beziehen.
CNC-Drehzellen mit Stangenzuführung
Automatische Stangenlader und Mehrachsdreher im Schichtbetrieb mit Zwischenmessung jedes Durchmessers.
Mikropräzisionsdrehen
Führungsbuchsengestützte Drehmaschinen fertigen Ø1–32-mm-Teile mit ±0,001 mm für Medizin- und Elektronikkunden.
CNC-Drehteile bestellen: sieben Schritte von CAD bis Lieferung
Transparenter, technisch geführter Ablauf für Einkaufsteams. Gesamtdauer im Mittel 3–25 Arbeitstage nach Komplexität, Werkstoff und Menge.
CNC-Drehkonstruktion: L/D, Nuten, Bohrungen und Gewinde
Diese Grenzen folgen Werkzeuggeometrie und Werkstücksteifigkeit. Die Auslegung nach der Spalte Standard hält die Kosten niedrig. Die Spalte Erreichbar wird angeboten, wenn die Funktion es verlangt, meist mit Lünette, Langdrehaufspannung, Sonderwerkzeugen oder langsamem Vorschub. Jede Anfrage erhält eine kostenlose DFM-Prüfung in 24 Stunden.
| Merkmal | Standard (geringste Kosten) | Erreichbar | Ursache der Grenze |
|---|---|---|---|
| Ungestütztes Längen-Durchmesser-Verhältnis | 3 : 1 | 8:1 mit Reitstock oder Lünette | Über 3:1 weicht die Stange der Schneide aus; der Durchmesser wird über die Länge konisch |
| Längen-Durchmesser-Verhältnis beim Langdrehen | 20 : 1 | 30 : 1+ | Die Führungsbuchse stützt wenige Millimeter vor der Schneide und vermindert den Schlankheitseinfluss |
| Drehdurchmesser | Ø1–500 mm | Ø0,5 mm · Schwerlast bis Ø800 mm | Unter Ø1 mm gilt als Mikrobearbeitung; über Ø500 mm ist eine Schwerlastdrehmaschine nötig |
| Bauteillänge | 1.000 mm zweiachsig · 400 mm beim Langdrehen | — | Bettlänge und Reitstockweg. Die Stangenkapazität wird je Teil bestätigt; Modell mit der Anfrage senden |
| Wanddicke gedrehter Hülsen und Rohre | 0,5 mm | 0,3 mm | Dünne Wände verformen sich durch Futterdruck. Unter 0,5 mm sind weiche Backen oder Spanndorn erforderlich |
| Innenradius an Schultern | 0,4 mm | 0,2 mm | Drehschultern behalten den Schneidkantenradius. Eine scharfe Ecke benötigt einen eigenen Einstich |
| Nutbreite | 0,5 mm | 0,3 mm | Breite des Stechwerkzeugs. Tiefe unter dem Zweifachen der Breite halten, um Durchbiegung und Rattern zu vermeiden |
| Bohrungsdurchmesser | Ø1,0 mm | Ø0,5 mm | Bohrersteifigkeit und Spanabfuhr begrenzen kleine Durchmesser |
| Bohrungstiefe | 3 × Durchmesser | 10 × Durchmesser beim Tiefbohren | Bohrstangenüberhang. Oberhalb des Dreifachen drohen Rattern und aufgeweitete Bohrungen |
| Gewinde | M2 – M64 | M1–M200 sowie UNC / UNF / BSP / NPT / ACME | Gewindefreistich von mindestens 1,5 × Steigung vorsehen |
| Fasen | 0.5 × 45° | 0.2 × 45° | Einführkanten anfasen: auf der Drehmaschine ohne nennenswerten Zusatzaufwand, gegen Grate und Montageschäden |
| Rändeln | Gerade oder kreuzweise, 0,5–1,5 mm Teilung | — | Rändeln erhöht den Durchmesser um etwa ein Drittel der Teilung; in der Zeichnung berücksichtigen |
| Allgemeintoleranz | ±0,01 mm (ISO 2768-m) | — | Für alle nicht funktionalen Maße verwenden; engere Angaben auf Passungsmerkmale begrenzen |
| Präzisionsdurchmesser | ±0,005 mm | — | Angetriebene Werkzeuge mit Zwischenmessung und Koordinatenprüfung |
| Kritische Lagersitze beim Langdrehen | — | ±0,001 mm | Führungsbuchse, eine Aufspannung, Cpk ≥ 1,67 über den Lauf überwacht |
| Oberflächenrauheit | Ra 3,2 µm im Drehzustand | Ra 0,4 µm feingedreht · Ra 0,1 µm poliert | Feiner als Ra 0,4 µm erfordert separates Schleifen oder Polieren |
| Diese Grenzen gelten grundsätzlich für leistungsfähige CNC-Drehbetriebe. Unterschiede zeigen sich bei Anforderungen aus der Spalte Erreichbar : MW+ nennt die Aufspann- und Prüfkosten bereits im Angebot, bevor Sie bestellen. | |||
Fünf vermeidbare Kostentreiber eines Drehteils
- Für die Passung unnötige Toleranzen. Die komplette Zeichnung von ±0,01 auf ±0,005 mm zu verschärfen kann 20–40 % Mehrkosten erzeugen. Eng tolerieren sollte nur der Lagersitz, der Rest folgt ISO 2768-m. Lesen Sie, was Drehkosten tatsächlich bestimmt.
- Schlankheit über 8:1 auf einer Standarddrehmaschine. Das erfordert Lünette, zweite Aufspannung oder Langdrehen. Kennzeichnen Sie es für die korrekte Maschinenwahl im ersten Angebot.
- Außermittige Merkmale als separater Arbeitsgang. Querbohrungen, Flächen und Nuten sind auf Maschinen mit angetriebenen Werkzeugen günstig, auf separaten Fräsen teuer. Gruppieren Sie sie für eine gemeinsame Aufspannung.
- Werkstoffwahl aus Gewohnheit. Messing C360 und Edelstahl 303 lassen sich wesentlich schneller bearbeiten als 316L, Ti-6Al-4V oder Inconel 718. Wo zulässig, spart die günstigere Legierung sowohl Material- als auch Bearbeitungskosten.
- Kein Gewindefreistich, keine Fase. Beides ist auf der Zeichnung praktisch ohne Zusatzkosten möglich; ohne Angabe wird manuelles Entgraten nötig.
CNC-Drehtoleranzen und Maschinendaten
Technische Daten für Einkauf und Qualität zur Lieferantenbewertung. Die Kosten engerer Vorgaben erläutert der Vergleich ±0,01 und ±0,005 mm.
Vergleich der Drehverfahren
| Parameter | 2 Achsen | Angetriebene Werkzeuge | Langdrehen |
|---|---|---|---|
| Positionstoleranz | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Durchmessertoleranz | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Koaxialität | 0,01 mm | 0,005 mm | 0,001 mm |
| Oberflächenrauheit Ra | 3,2 µm im Bearbeitungszustand | 1.6 µm | 0,4 µm feinbearbeitet |
| Durchmesserbereich | Ø5–800 mm | Ø10–300 mm | Ø1–32 mm |
| Maximale Länge | 1.000 mm | 800 mm | 400 mm |
| Spindeldrehzahl | 4.500 U/min | 6.000 U/min | 12.000 U/min |
| Außermittige Merkmale | Nein | Ja – Y-Achse | Ja – angetriebene Werkzeuge |
| Besonders geeignet für | Wellen, Stifte, Buchsen | Komplexe Gehäuse | Medizinische und elektronische Stifte |
Bearbeitete Form- und Lagetoleranzen beim Drehen
CNC-Drehtoleranzen im Überblick
| Merkmalsart | Standard | Hochpräzision | Langdrehen |
|---|---|---|---|
| Längenmaße | ±0,01 mm (ISO 2768-m) | ±0,005 mm | ±0,001 mm |
| Wellen- / Bohrungsdurchmesser | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Koaxialität | 0,01 mm | 0,005 mm | 0,001 mm |
| Rundheit | 0,005 mm | 0,002 mm | 0,001 mm |
| Längenkontrolle | ±0,02 mm | ±0,01 mm | ±0,005 mm |
| Gewindegenauigkeit | ISO 6g / 6H | ISO 5g / 5H | ISO 4g / 4H |
| Oberflächenrauheit Ra | 3,2 µm im Bearbeitungszustand | 0.8 µm | 0,4 µm · 0,1 µm poliert |
| Allgemeine Merkmale ±0,01 mm nach ISO 2768-m, Präzisionsmerkmale ±0,005 mm und spezielle Langdrehaufspannungen ±0,001 mm an kritischen Durchmessern mit Zwischenmessung. Cpk ≥ 1,67 an kritischen Maßen. Individuelle Toleranzvereinbarungen möglich. | |||
Unterstützte Gewindenormen
Messausrüstung
Alle CNC-Drehleistungen
Individuelle Drehteile vom ersten Prototyp bis zur unbemannten Großserie, von Mikro-Langdrehstiften bis zu Ø800-mm-Schwerlastwellen. Gleiche Qualitätsstandards in allen Leistungsstufen.
Schnelle Drehprototypen
Schnelle Erstprototypen aus Serienwerkstoffen. Kostenlose DFM-Prüfung, Werkstoffalternativen und Sofortangebote für zylindrische Standardgeometrien.
Kleinserienfertigung
Überbrückungsfertigung für klinische Prüfungen, Markttests oder saisonalen Bedarf. Vorrichtungs- und Werkzeugkosten werden über das Los verteilt. Geeignet für PPAP-Muster.
Drehteile in Großserie
Automatische Stangendreher, Roboterentladung und SPC-überwachte Zellen. JIT-Terminierung, Kanban-Nachschub und Rahmenaufträge möglich.
Unbemanntes CNC-Drehen
Vollautomatische Drehzellen laufen nachts und am Wochenende. Integrierte Kameras messen jeden Außendurchmesser im Zyklus. Niedrige Stückkosten bei gleichbleibender Qualität.
Präzisionswellendrehen
Gerade Wellen für Getriebe, Motoren, Pumpen und Spindeln. Zylindrizität, Rundlauf und Geradheit werden dokumentiert. Geschliffene Außendurchmesser bis Ra 0,4 µm möglich.
Mikro-Langdrehen
Führungsbuchsengestütztes Drehen schlanker Teile kleiner Durchmesser. Verhindert Durchbiegungsfehler bei hohem L/D. Für Knochenschrauben, Uhrenwellen, elektronische Stifte und Dentalimplantate.
Drehfräsen / Fräsdrehen
Angetriebene Werkzeuge fertigen Flächen, Nuten, Querbohrungen und exzentrische Merkmale in einer Aufspannung. Das vermeidet Bezugssprünge und reduziert Zykluszeiten um bis zu 50 %.
Kontur- und Kegeldrehen
Konvexe Radien, konkave Formen, zusammengesetzte Konen und Keilprofile entstehen durch Interpolation ohne Formwerkzeuge. Für Turbinendüsen, Ventilspindeln und Sonderanschlüsse. Innenverzahnungen in gehärtetem Material gehen zum Drahterodieren, bei dem Härte keine Schnittgrenze setzt.
Gewindedrehen und Gewinderollen
Gewindedrehen für Normen und Sondersteigungen. Gewinderollen erzeugt kaltverfestigte, ermüdungsfeste Gewinde für hoch beanspruchte Luftfahrt- und Automobilverbindungen. Gut-/Ausschussprüfung als Standard.
Buchsen, Hülsen und Laufbuchsen
Verschleißfeste Gleitlager, Gleitbuchsen und Hydraulikzylinderbuchsen. H7/p6-Presspassung, H8/e8-Spielpassung und Sonderpassungen. Innenhonen bis Ra ≤ 0,4 µm möglich.
Gedrehte Ringe und Flansche
Große Ringe, Halteflansche, Lagerringe und Distanzscheiben auf Schwerlastdrehmaschinen. Gleichzeitige Kontrolle von Ebenheit und Bohrungskoaxialität vermindert Rechtwinkligkeitsfehler.
Kontaktstifte und Steckkontakte
Präzise Kontaktstifte, Anschlusskontakte und Federkontakte aus Berylliumkupfer, Messing C360 oder Phosphorbronze. RoHS-konforme Beschichtung mit geregeltem Übergangswiderstand.
CNC-Drehen und Schleifen
Schrupp- und Vorschlichtdrehen mit anschließendem Außen- oder Innenrundschleifen erzeugt Lagerflächen für gehärtete Spindeln, Prüfstifte und Präzisionswalzen.
Hartdrehen
Kubisches Bornitrid bearbeitet gehärtete Stähle bis 68 HRC auf Ra 0,4 µm und kann Schleifen ersetzen. Für wärmebehandelte Getriebewellen, Lagergehäuse und Ventilsitze.
Gegenspindel- und Rückseitenbearbeitung
Zweispindelzentren fertigen Vorder- und Rückseite in einem kontinuierlichen Zyklus ohne manuelles Umspannen oder Bezugsverlust. Besonders geeignet für Langdreh- und Stangenteile mit beidseitiger Endbearbeitung.
Individuelles Drehen von Sonderlegierungen
Inconel, Waspaloy, Hastelloy, Wolfram, Kovar, Invar 36, Berylliumkupfer und PEEK. Optimierte Werkzeuge, Schnittparameter und Kühlung vermeiden Kaltverfestigung und sichern Maßstabilität.
CNC-Drehwerkstoffe: über 70 Metalle und Kunststoffe mit Werkszeugnissen
Von Automatenedelstahl bis zu Hochtemperatur-Superlegierungen und medizinischen Polymeren. Jede Charge mit Werkszeugnissen und RoHS-Erklärungen.
Aluminiumlegierungen
Leicht, gut zerspanbar und korrosionsbeständig. Für Luftfahrtstrukturen, Fahrzeuggehäuse, Kühlkörper und Elektronik. Eloxierbar.
Edelstahl
Korrosionsbeständigkeit und hohe Festigkeit für Medizin, Schiffbau, Lebensmitteltechnik und Strukturen. 17-4PH für hochfeste Luftfahrtdrehteile.
Kohlenstoff- und legierte Stähle
Tragende Wellen, Zahnräder und Getriebeteile, wärmebehandelbar und einsatzhärtbar über 60 HRC. Durchhärten möglich.
Kupfer, Messing und Bronze
Hohe Leitfähigkeit und gute Beständigkeit gegen Fressen. Für Steckverbinder, Buchsen, Ventilsitze und Lagerteile. Messing C360 für schnelle Bearbeitung.
Titan und Superlegierungen
Für Luftfahrt, Implantate und hohe Temperaturen. Titanimplantate mit Biokompatibilitätsunterlagen; Inconel und Hastelloy für korrosive Umgebungen.
Technische Kunststoffe
Leicht, chemikalienbeständig und reibungsarm. PEEK für Implantate, PTFE für Chemieanlagen, Delrin/POM für Präzisionszahnräder und Buchsen.
CNC-Drehoberflächen: Verfahren, Ra-Werte und Normen
Interne und qualifizierte Partnerleistungen unter Qualitätsaufsicht von MW+, spezifiziert, gemessen und dokumentiert für konstante Chargenergebnisse.
Drehzustand
Wirtschaftliche Standardoberfläche für innere oder funktionale Teile mit konstanter Qualität im gesamten Los.
Ra 1,6–3,2 µm · Keine zusätzliche LieferzeitGlasperlenstrahlen
Gleichmäßig matte Struktur entfernt Werkzeugspuren und Mikrograte. Geeignet vor Eloxieren oder Pulverbeschichten.
Ra 1,0–2,0 µm · Für Aluminium, Edelstahl und TitanEloxieren Typ II / III
Dekoratives Eloxieren Typ II in Wunschfarben. Harteloxieren Typ III bis 50 µm erhöht die Oberflächenhärte verschleißkritischer Drehteile.
MIL-A-8625 · Bis 70 HRC OberflächePulverbeschichten
Beständige thermoplastische Oberfläche in RAL/NCS mit hoher UV- und Schlagbeständigkeit für Außen- und Konsumgüter.
50–150 µm · Haftungsprüfung nach ASTM D3359Galvanisieren (Zn/Ni/Cr/Ag/Au)
Zink für Korrosionsschutz, Nickel für Härte, Chrom für Optik und Silber/Gold für leitfähige Kontaktstifte.
2–25 µm · RoHS-konforme OptionenPolieren / Elektropolieren
Hand- oder Maschinenpolitur für medizinische Spiegeloberflächen. Elektropolieren entgratet und glättet Bohrungen für Biotechnik und Pharma.
Ra ≤ 0,4 µm · ASTM B912Passivieren
Chemische Passivierung entfernt freies Eisen von Edelstahl und erhöht den Korrosionsschutz für Meerwasser-, Medizin- und Lebensmittelanwendungen.
ASTM A967 · ASTM A380Laserkennzeichnung und Brünieren
Dauerhafte Logos, Seriennummern, Data-Matrix- und UDI-Codes auf Drehflächen. Brünieren schützt Stahl und mindert Reflexionen.
UDI-konform · Vollständig rückverfolgbarSo prüft und dokumentiert MW+ jedes Drehteil
Jedes Teil rückverfolgbar, jeder Durchmesser geprüft. AS9102-FAI, PPAP Level 3 und vollständige Werkstoffzeugnispakete für Luftfahrt, Medizin und Automobilindustrie.
Zertifizierungen und Normen
CNC-Dreh- und Bearbeitungslösungen
Spezialisierte Produktlinien nach technischen Anforderungen, Zertifizierungsrahmen und Lieferkettenbedarf.
CNC-Präzisionsteile
Hochpräzise Dreh- und Frästeile mit ±0,001–0,005 mm für Luftfahrt, Medizin, Automobilindustrie und Elektronik. QMS-Konformität und Werkstoffrückverfolgbarkeit bei jedem Auftrag.
- QMS nach ISO 9001:2015 und AS9100D zertifiziert
- 2 Achsen, angetriebene Werkzeuge, Langdrehen und 5-Achs-Bearbeitung
- Weltweiter Versand: USA, Europa, Asien, Australien
- Über 70 Werkstoffe mit vollständiger Rückverfolgbarkeit der Werkszeugnisse
- Koordinatenmessberichte, FAI und Konformitätsbescheinigung auf Anfrage
Maschinenteile
Industrielle CNC-Drehteile und Präzisionskomponenten für schwere Maschinen, Getriebe, Hydraulik und Großserien. SPC, PPAP und Kanban verfügbar.
- Wellen, Zahnräder, Gehäuse, Ventile und Verteilerblöcke
- Serienkapazität: 500 bis über 1.000.000 Teile
- Interne Wärmebehandlung und Oberflächenhärtung
- Vollständige Qualitätsberichte und Werkstoffzeugnisse
- SPC-Überwachung und Cp/Cpk-Fähigkeitsberichte
CNC-gefertigte Stifte
entwickelt hochpräzise Kontaktstifte und Drehstiftesowie elektrische Anschlusskontakte aus unserem modernen Werk in Shenzhen, China. Für OEM-/ODM-Kunden aus Elektronik, Automobilindustrie, Luftfahrt und Industrie
- Expressfertigung in 2–5 Tagen verfügbar
- Keine Mindestbestellmenge – ab einem Teil
- Kostenlose DFM-Analyse bei jeder Anfrage
- Über 70 Metalle und technische Kunststoffe
- Seriengerechte Werkstoffe und Toleranzen
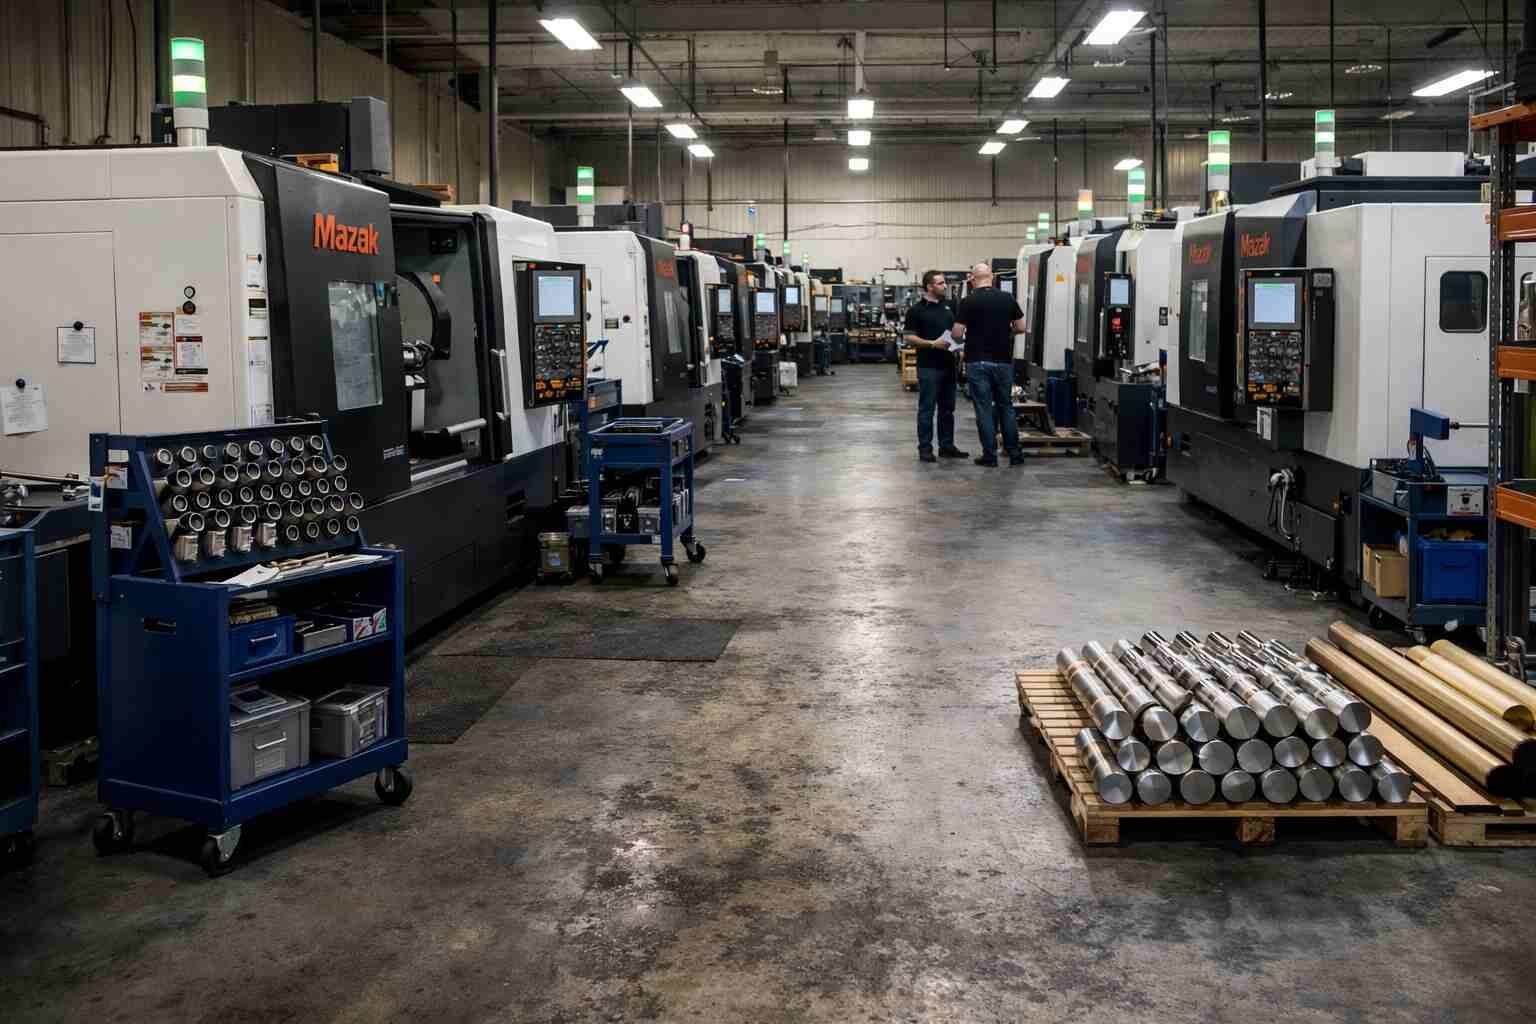
MW+ – CNC-Drehbetrieb in Shenzhen, China
Seit der Gründung 2015 ist MW+ ist ein spezialisierter Präzisionsdrehbetrieb und CNC-Drehzulieferer in Shenzhen. Unser 15.000-m²-Werk betreibt moderne CNC-Drehmaschinen, Zentren mit angetriebenen Werkzeugen und Langdrehautomaten für Durchmesser von Ø1 bis Ø800 mm und Längen bis 1.000 mm unter statistischer Prozessregelung in Echtzeit.
Über elf Jahre Dreherfahrung und mehr als 120 Ingenieure und Zerspanungsfachkräfte sichern konstante Genauigkeit vom Prototyp bis zur Millionenteileserie. Ein fester Projektingenieur bietet internationalen Einkaufsteams direkten technischen Zugang.
MW+ hat über 1.000.000 Teile an mehr als 500 Kunden in über 50 Ländern geliefertmit 99 % Termintreue und Cpk ≥ 1,67 an kritischen Maßen. ISO 9001:2015, AS9100D, ISO 13485, IATF 16949 und NADCAP decken anspruchsvolle OEM-Lieferketten ab. Entdecken Sie unser Qualitätssicherungsprogramm und gesamtes Fertigungsspektrum.
„Beim CNC-Drehen summieren sich Entscheidungen im Mikrometerbereich über Tausende Teile. Nach elf Jahren und über einer Million Drehteilen liegt unser Vorteil in Maschinen und gewachsenem Prozesswissen, das Fehler vor ihrer Entstehung vermeidet.“
– Leiter Fertigungstechnik, MW+ · 16 Jahre CNC-DreherfahrungBranchen für unsere CNC-Drehteile
MW+ beliefert anspruchsvolle Branchen mit Bedarf an Maßgenauigkeit, Werkstoffrückverfolgbarkeit und Liefersicherheit.
Luftfahrt und Verteidigung
Wellen, Anschlüsse, Hydraulikkolbenstangen, Motor- und Fahrwerksteile. Regelmäßige Drehbearbeitung von Inconel, Titan und 17-4PH nach AS9100D.
Automobilindustrie und Elektromobilität
Getriebewellen, Motorspindeln, Fahrzeugkontaktstifte, Antriebswellenteile sowie Stahl- und Aluminiumgroßserien mit PPAP-Dokumentation.
Medizin- und Dentaltechnik
Orthopädische Knochenschrauben, Dentalimplantate, Instrumentengriffe, Kanülen und PEEK-/Titanmikroteile durch Langdrehen.
Robotik und Automation
Präzisionsgelenkwellen, Wellgeneratoren für Wellgetriebe,Aktuatorspindeln und Encodernaben mit hoher Koaxialität und geringem Rundlauf für gleichmäßige Bewegung.
Elektronik und Steckverbinder
Kontakt- und Anschlussstifte, Steckergehäuse, Kühlkörperabstandshalter und Prüfspitzen. Gold und Silber für zuverlässige niederohmige Kontakte.
Öl und Gas
Ventilkörper, Unterwasseranschlüsse, Bohrlochkomponenten und Explorationstechnik aus korrosionsbeständigem Inconel, Hastelloy und Duplex-Edelstahl.
Industrieller Maschinenbau
Hydraulikzylinderstangen, Getriebewellen, Pumpenlaufräder, Verdichterkolben und Schwerlastspindeln aus Gusseisen, gehärtetem Stahl und Edelstahl.
Energie und erneuerbare Energien
Windkraft-Hauptwellen, Solarnachführungs-Gelenke, Kraftwerkskupplungsnaben und große Industrieteile bis Ø800 mm.
Vertrauen internationaler Entwicklungsteams
Bestätigte Rückmeldungen aus Einkauf, Konstruktion und Entwicklung zu MW+-Drehprojekten. 4,9 von 5 aus 127 bestätigten Kundenbewertungen. Namen und Unternehmen werden nicht veröffentlicht.
„MW+ lieferte über 10.000 Präzisionswellen mit ±0,005 mm Durchmessertoleranz; alle bestanden die Erstmusterprüfung. Lieferung drei Tage früher. Die DFM-Rückmeldung sparte vor Fertigungsbeginn 15 % Materialkosten.“
„Für komplexe Titanimplantatteile benötigten wir Langdrehen mit ±0,001 mm. MW+ hielt die Toleranz im ganzen Los und lieferte ISO-13485-Unterlagen mit vollständiger Werkstoffrückverfolgbarkeit. Kommunikation und technische Unterstützung waren hervorragend.“
„Als Tier-1-Automobilzulieferer vertrauen wir MW+ bei Getriebewellen in Großserie. SPC-Berichte und Cp/Cpk-Daten geben uns Prozesssicherheit für IATF 16949. Lieferzeiten sind 30 % kürzer als bei unserer bisherigen Quelle in China, bei konstant hoher Qualität.“
Zweiachsig standardmäßig ±0,01 mm, mit angetriebenen Werkzeugen ±0,005 mm, beim Langdrehen regelmäßig ±0,001 mm an kritischen Lagerdurchmessern und 0,001 mm Koaxialität mit spezieller Aufspannung. Cpk ≥ 1,67. Zeiss-Contura-G2-Prüfung mit FAI- oder PDF-Maßberichten.
Standard bis Ø500 mm und 1.000 mm Länge, Langdrehen Ø1–32 mm. Schwerlastdrehmaschinen bearbeiten bis Ø800 mm für große Industriekomponenten wie Windkraftwellen und Pumpenlaufräder.
Zwei Achsen bewegen das Werkzeug in X und Z für zylindrische Wellen, Stifte und Buchsen. Angetriebene Werkzeuge ergänzen Fräsen, Bohren und Gewindeschneiden mit C- und optional Y-Achse für außermittige Merkmale in einer Aufspannung. Langdrehen nutzt eine Führungsbuchse direkt am Schnitt für ±0,001 mm an Ø1–32-mm-Teilen wie medizinischen Schrauben und Kontakten.
Über 70 Sorten: Aluminium 6061-T6, 7075-T6, 2024, 6082, 5083; Edelstahl 303, 304, 316L, 17-4PH, 420, 440C; Stahl 1018, 1045, 4140, 4340, 8620; Kupfer C110, Messing C360, Bronze C932, Berylliumkupfer; Ti-6Al-4V; Inconel 718, Hastelloy C276, Monel K500; PEEK, PTFE, Delrin/POM, Nylon 6/66 und Ultem PEI. Werkszeugnisse und RoHS-Erklärungen inklusive.
Es gibt keine Mindestbestellmenge bei MW+. Einzelprototypen bis über eine Million Teile sind möglich. Einrichtungskosten werden transparent angeboten und können auf Wiederholungsaufträge verteilt werden.
Standard 3–5 Arbeitstage ab Auftragsbestätigung. Für dringende Entwicklungsprojekte ist 48-Stunden-Express nach Material- und Maschinenverfügbarkeit möglich. Serien dauern je nach Komplexität, Werkstoff und Menge 10–15 Arbeitstage.
Konformitätsbescheinigung, vollständiger Koordinatenmessbericht und schmelzenrückverfolgbare Werkstoffzeugnisse bei jedem Auftrag. Auf Anfrage und projektspezifisch angeboten: AS9102-FAI, PPAP Level 3, Gewindelehrenprotokolle, Ra-/Rz-Berichte und RoHS-/REACH-Erklärungen.
Drehzustand, Glasperlenstrahlen, Eloxieren Typ II/III nach MIL-A-8625, Pulverbeschichten in RAL mit 50–150 µm, Zink/Nickel/Chrom/Silber/Gold, Spiegel- und Elektropolieren bis Ra 0,1 µm nach ASTM B912, Passivieren nach ASTM A967, Brünieren und UDI-konforme Laserkennzeichnung. Sonderoberflächen auf Anfrage.
Bereit für Ihr CNC-Drehprojekt?
Laden Sie CAD-Dateien hoch und erhalten Sie innerhalb von 24 Stunden ein detailliertes Angebot mit kostenloser DFM-Analyse – unverbindlich.
Unsere CNC-Drehexperten kontaktieren
Feste Ansprechpartner für USA, Europa und Asien-Pazifik. Technische Antwort innerhalb von vier Arbeitsstunden.