


Usinage
multiaxe
CNC de précision
Usinage multiaxe — 3 axes, 4 axes et 5 axes simultanés complets — à ±0,001 mm à ±0,005 mm pour les équipes achats et les ingénieurs qui ne peuvent se permettre un lot défectueux. Du prototype à la série : plus de 70 matériaux, devis sous 24 heures et livraison DDP dans le monde entier.
La confiance des ingénieurs des secteurs critiques
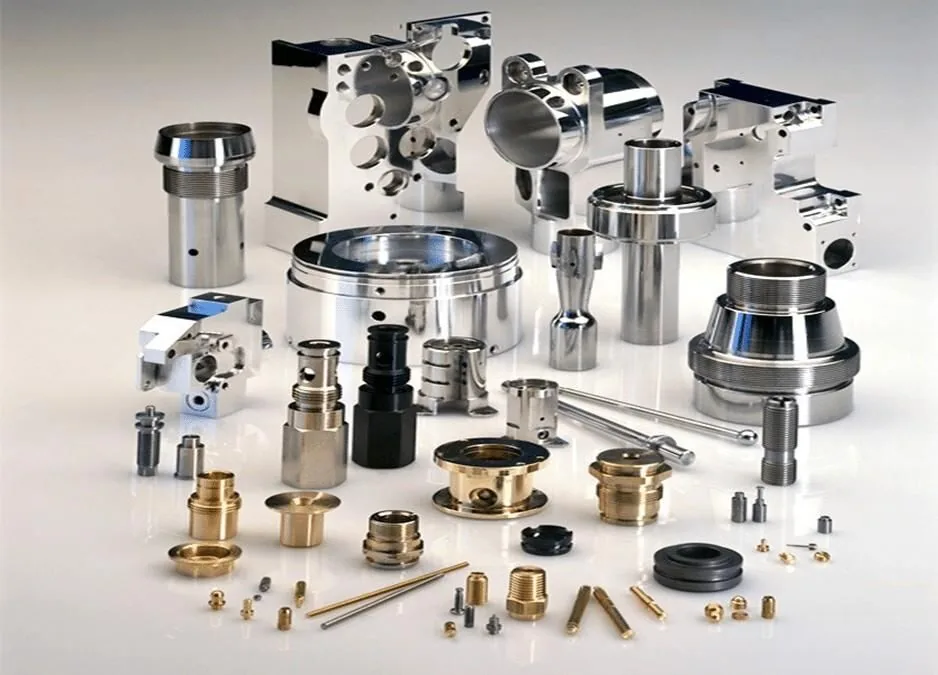
Du prototype unique à la production de longue série, nous accompagnons les secteurs de mécanique de précision les plus exigeants au monde. Trouvez votre secteur ci-dessous pour connaître les tolérances et certifications qui vous concernent. Vous pouvez aussi parcourir 24 exemples usinés par secteur dans notre catalogue de pièces CNC de précision , ou 26 exemples de broches de connecteurs et de broches usinées.
Aéronautique
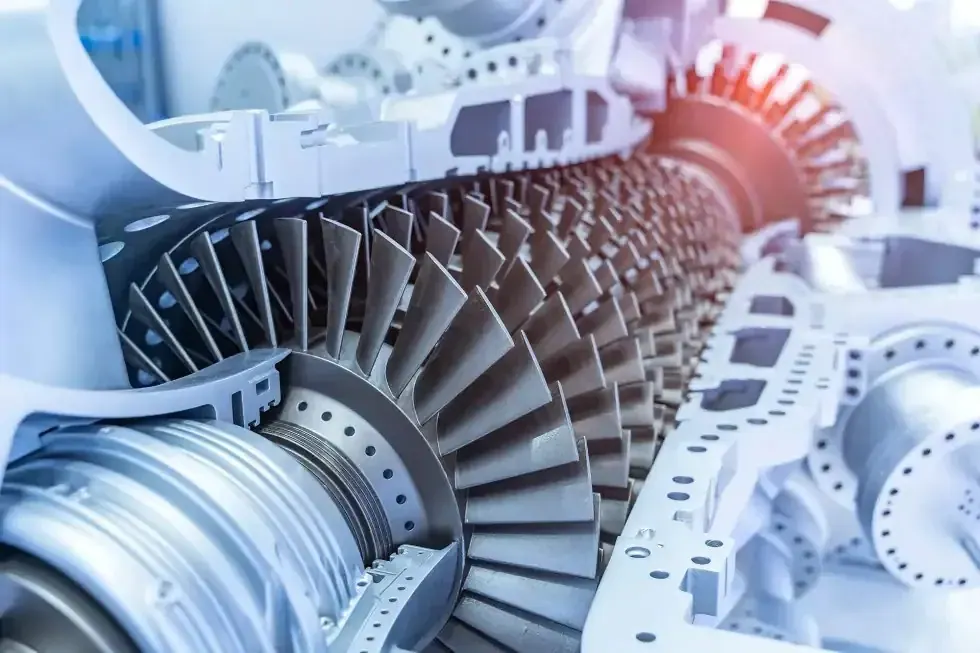
Carters de turbines, supports de structure et composants critiques de vol selon AS9100D
Médical
Guides chirurgicaux, composants d’implants et instruments orthopédiques — ISO 13485
Automobile
Blocs de distribution prototypes, boîtiers de batteries de véhicules électriques et composants de transmission — IATF 16949
Robotique
Effecteurs, supports de servomoteurs, plaques de châssis et éléments de mouvement de précision
Industrie
Corps de vannes, engrenages sur mesure, corps de pompes et blocs hydrauliques
Fraisage CNC 3, 4 et 5 axes
Trois configurations d’axes, trois courbes de coût unitaire différentes. Voici une comparaison rapide des caractéristiques. Pour le détail mécanique du fonctionnement de chaque configuration, consultez le guide des procédés ci-dessous.
3 AXES
Fraisage 3 axes
L’outil se déplace selon trois axes linéaires tandis que la pièce reste fixe dans un étau. C’est le standard des géométries planes et prismatiques, et le pilier du fraisage CNCcourant, au coût unitaire le plus bas.
 4 AXES
Fraisage 4 axes
Un axe rotatif A permet d’indexer la pièce ou de la faire tourner en continu pour usiner plusieurs faces en une seule prise, sans reprise de bridage.
5 AXES SIMULTANÉS
Fraisage 5 axes
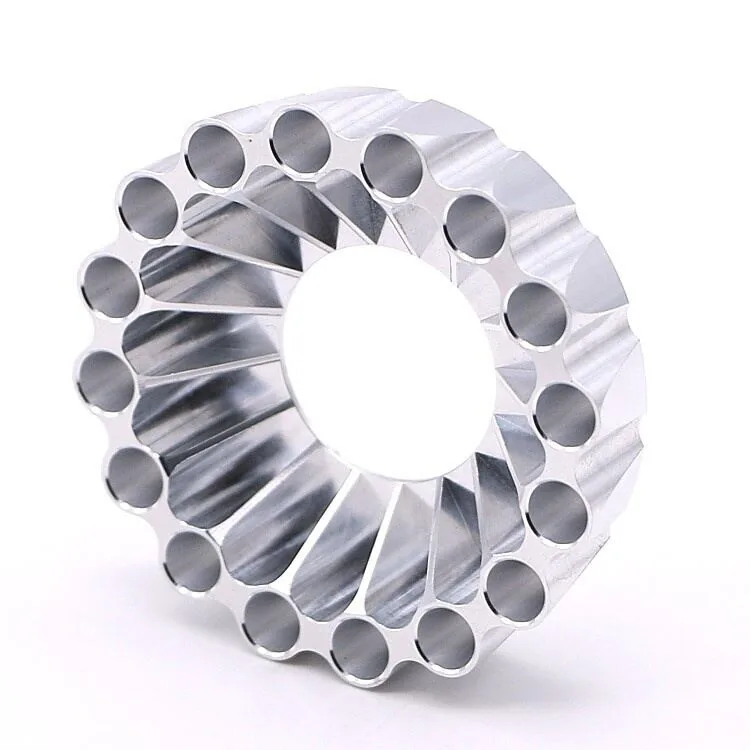
Deux axes rotatifs permettent à l’outil d’approcher selon presque tous les vecteurs, pour réaliser contre-dépouilles et surfaces de forme libre en un seul bridage. Les détails inférieurs à Ø0,5 mm relèvent du micro-usinage.
Vous hésitez encore sur le nombre d’axes nécessaire ?
Choisissez le 3 axes
Chaque élément fonctionnel est accessible directement par le dessus ou depuis une ou deux faces indexées. C’est le coût unitaire le plus bas et le délai du devis à l’expédition le plus court, adapté aux supports, plaques et coffrets à tous volumes.
Choisissez le 4 axes
Les éléments sont répartis sur plusieurs faces autour d’un axe commun et doivent conserver une position précise entre eux : blocs de distribution, arbres à cames, raccords à arbre méplat. Le 4 axes les usine sans reprise de bridage.
Choisissez le 5 axes
Des contre-dépouilles, des angles composésou des surfaces à courbure continue inaccessibles quel que soit le retournement du montage : roues à aubes, aubes de turbines, implants. Il convient aussi à toute pièce pour laquelle la précision d’une seule prise en 5 axes prime sur le temps de cycle.
Tous nos centres d’usinage 5 axes sont équipés de palpeurs de broche sans fil Renishaw RMP60 et de systèmes de contrôle de pièce Renishaw OMP60 , pour la vérification dimensionnelle en cours de fabrication, la mesure automatique de longueur d’outil et la conformité dès la première pièce de chaque série.
Le fonctionnement réel de l’usinage CNC 3, 4 et 5 axes
La mécanique de chaque procédé : maintien de la pièce, approche de l’outil, modes disponibles et limites.
Fraisage 3 axes
Fraisage 4 axes
Fraisage simultané 5 axes
Ce que l’usinage CNC 5 axes résout au-delà du 3 axes
Trois géométries expliquent la plupart des pièces chiffrées en 3 axes qui échouent au premier article. Chacune justifie de passer à l’usinage multiaxe plutôt que d’ajouter un montage.
Un alésage perpendiculaire à aucune face
Un élément qui n’est normal à aucune face de référence nécessite de déplacer la pièce, pas seulement la trajectoire d’outil. Sur une machine 3 axes, cela impose un montage angulaire dédié par orientation, chacun ajoutant son propre cumul d’erreurs. En 5 axes simultanés, le berceau fait tourner la pièce sous un vecteur d’outil fixe. L’alésage à angle composé est donc usiné dans le même bridage que ses faces de référence : la relation angulaire est tenue par la machine plutôt que par un gabarit.
La portée constitue la limite
Une poche profonde abordée verticalement nécessite un outil long et élancé qui fléchit et broute, au détriment de l’état de surface. L’inclinaison de la tête permet à un outil plus court et rigide d’atteindre le même fond selon un angle : moins de flexion, une paroi plus nette et aucune marque de raccord au changement de direction. Les cavités de profondeur supérieure à six fois le diamètre de l’outil sont courantes en 5 axes. Sur les aciers à outils trempés de plus de 60 HRC, nous réalisons les angles intérieurs les plus fins par électroérosion à fil .
Les parois cèdent sous la charge avant que la tolérance ne pose problème
Les sections minces se déforment sous l’effort de coupe bien avant que la tolérance du plan ne devienne le problème. Le contournage continu en 5 axes maintient une épaisseur de copeau plus régulière au lieu de heurter les angles : la paroi subit un effort constant plutôt qu’une succession de chocs. Avec des mors doux et une ébauche par étapes, des parois de 0,8 mm sont courantes et 0,5 mm est réalisable. En dessous, nous séparons ébauche et finition en prises distinctes pour laisser la pièce se détendre entre opérations.
Tolérances d’usinage multiaxe, matériau par matériau
Nous dépassons régulièrement les exigences de tolérances générales ISO 2768-m dans chaque catégorie de matériaux. Les chiffres ci-dessous représentent nos tolérances réalisables en conditions de production maîtrisées, et non des limites théoriques.
Voir les capacités d’usinage CNCCaractéristiques des machines
Équipements qualité et de contrôle
Chaque commande de production comprend des contrôles dimensionnels pendant et après fabrication, avec des équipements étalonnés raccordés aux étalons nationaux NIST / NPL.
Formats de fichiers CAO acceptés
STEP (.stp / .step) est préféré pour une fidélité géométrique maximale. Nous acceptons aussi IGES, SolidWorks (.sldprt), Parasolid (.x_t / .x_b), AutoCAD (.dwg) et les plans techniques PDF avec cotation géométrique complète.
MetalWorks Plus et un fournisseur CNC étranger type : comparaison
Acheter des pièces CNC en Chine implique généralement un compromis entre prix et maîtrise. Notre modèle supprime ce compromis : accès direct aux ingénieurs, contrôle interne et documentation réellement auditable par votre équipe qualité.
Ingénieurs d’applications dédiés
Chaque compte est suivi par un ingénieur anglophone, sans passer par une file commerciale traduite. Les retours DFM et les questions de tolérances sont ainsi résolus dès le premier e-mail.
Données de production traçables
Les cartes SPC, rapports FAI et données MMT sont enregistrés selon votre référence pièce. Les commandes répétées sont ainsi statistiquement constantes, au-delà de la simple ressemblance visuelle.
Un responsable unique
Usinage, finition, contrôle et documentation export sont réalisés sous notre propre toit, sans transfert entre ateliers sous-traitants.
Traitements de surface des pièces fraisées CNC
Tous les procédés de finition sont gérés dans notre chaîne d’approvisionnement. Les pièces arrivent prêtes à l’emploi, sans opération secondaire à réaliser de votre côté.
Découvrir tous les services d’usinage CNCAnodisation (type II et III)
Anodisation dure ou standard, incolore ou teintée sur mesure. Conforme MIL-A-8625.
Thermolaquage
Application électrostatique. Gamme RAL complète, textures du mat au brillant.
Polissage brossé et miroir
Du grain satiné uniforme (Ra 0,4 μm) à la finition miroir optique (Ra < 0,1 μm).
Dépôt électrolytique
Nickel, chrome dur, zinc, or et argent. Augmente la dureté et la conductivité.
Microbillage et sablage
Billes de verre ou médias céramiques pour une texture mate uniforme. Préparation idéale avant revêtement.
Passivation
Passivation à l’acide citrique ou nitrique selon ASTM A967, pour une résistance maximale à la corrosion.
Oxydation noire
Revêtement de magnétite à faible frottement et antireflet. Préserve la précision dimensionnelle.
Traitement thermique
Détensionnement, trempe, revenu et cémentation avec traçabilité complète.
Rugosité Ra brute d’usinage : 0,8–3,2 μm · Après polissage : 0,2–0,8 μm · Miroir : < 0,1 μm
Plus de 70 matériaux pour toutes les applications techniques
Des alliages de structure courants aux superalliages aéronautiques spéciaux et polymères haute performance : nous stockons, certifions et usinons la gamme de matériaux la plus étendue du secteur.
Matière première certifiée
Certificats matière EN 10204 3.1 / 3.2 fournis. Traçabilité complète jusqu’au lot de fusion.
Spécialistes des alliages spéciaux
Inconel, Monel, Hastelloy, titane Ti-6Al-4V : les matériaux qui posent des difficultés à d’autres.
Polymères de qualité médicale
PEEK, UHMW, PTFE, Ultem : usinage de matériaux biocompatibles avec protocoles de propreté complets.
- AlAluminium 6061
- AlAluminium 7075
- InoxInox 303 / 304
- InoxInox 316 / 316L
- InoxInox 17-4PH
- BrLaiton C360
- CuCuivre C110
- TiTitane grade 5
- InInconel 718
- MoMonel 400
- AcAcier 1018 / 4140
- AOAcier à outils A2 / D2
- MgMagnésium AZ31B
- ZnAlliage de zinc
- PKPEEK
- DLDelrin / Acétal
- PTPTFE
- UHUHMW-PE
- UIUltem / PEI
- NyNylon PA6 / PA66
- PCPolycarbonate
- ABSABS
- POAcétal POM
- HDHDPE
- ACAcrylique PMMA
- PPPolypropylène
- PVPVC
- G1G10 Garolite
- CFComposite à fibres de carbone (CFRP)
- FVComposite à fibres de verre (GFRP)
- KvKevlar / Aramide
- BkBakélite
- SiSilicone / EPDM
- CeCéramique d’alumine
- CeCéramique de zircone
- MsMousse Rohacell
Des certifications reconnues dans le secteur
Nos certifications définissent notre méthode de production, nos protocoles de contrôle et notre culture d’amélioration continue, au-delà des seuls documents.
Systèmes de management de la qualité
Maîtrise constante des procédés et amélioration continue pour toutes les opérations d’usinage.
Qualité des dispositifs médicaux
Usinage de précision d’instruments chirurgicaux et implantables avec traçabilité complète.
Système qualité automobile
PPAP, AMDEC, plans de surveillance et SPC pour les composants usinés de qualité automobile.
Aéronautique et défense
Traçabilité matière complète et contrôle premier article pour les programmes aéronautiques critiques de vol.
Management environnemental
Usinage durable avec recyclage du lubrifiant et réduction de l’empreinte carbone.
Procédés spéciaux NADCAP
Maîtrise accréditée des procédés spéciaux pour les programmes aéronautiques et de défense.
Notre processus de prototypage CNC et de production
Un processus rigoureux et transparent, de la première demande à la livraison finale. Chaque étape est documentée, contrôlée et communiquée, sans surprise ni retouche. Du fichier CAO jusqu’à vous : 3 à 5 jours ouvrés pour les prototypes et 10 à 15 pour les séries.
Comparer tous les procédés d’usinageDemande et devis
Transmettez votre fichier STEP/IGES ou votre plan technique. Nos ingénieurs d’applications examinent chaque demande et répondent sous 24 heures avec un devis détaillé, poste par poste.
Revue DFM
Analyse de conception pour la fabrication sans frais supplémentaires. Nous signalons les parois minces, les petits rayons, les contre-dépouilles et les risques de cumul de tolérances : la même revue accompagne chaque commande de prototypage CNC .
Programmation FAO
Génération des trajectoires avec Hypermill et Mastercam, optimisées selon le nombre d’axes, avec simulation des collisions et vérification virtuelle.
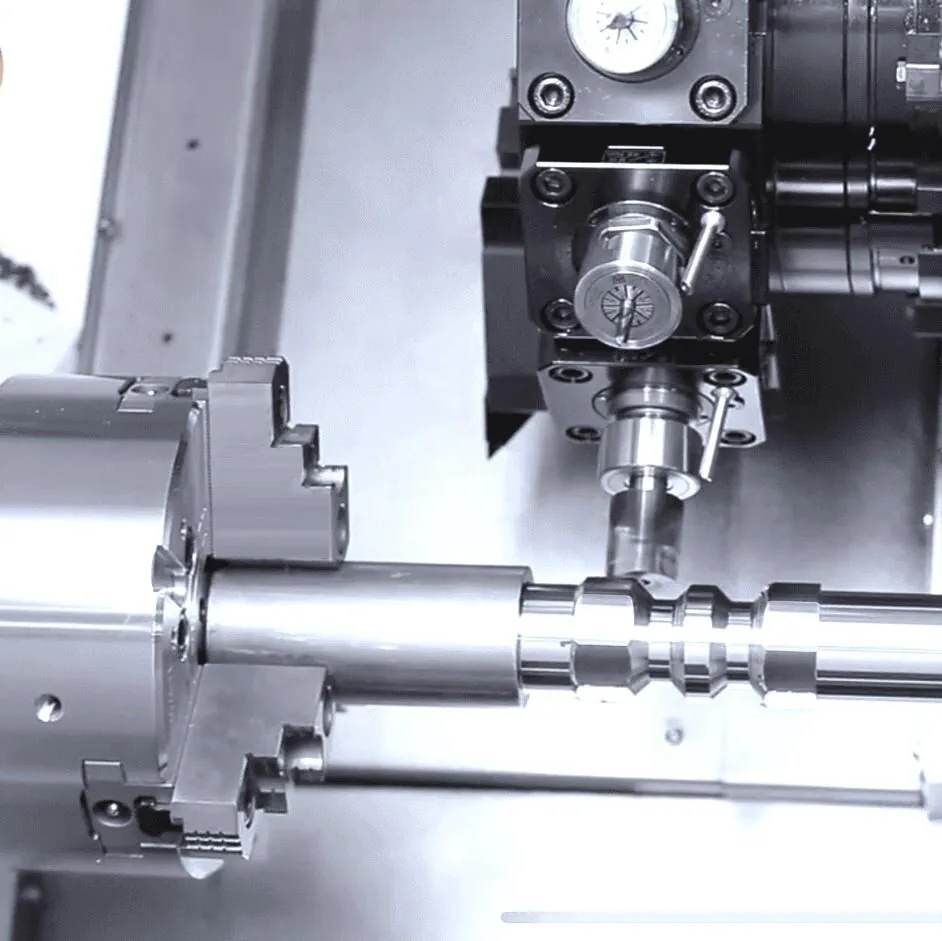
Usinage et contrôle en cours de fabrication
Le palpage Renishaw sur machine vérifie les positions des références et les éléments critiques en cours de cycle. Le SPC est actif sur toutes les séries en volume, transférées vers la fabrication de pièces de machines avec les mêmes montages.
Finition et expédition
Traitements de surface après usinage, rapport MMT final, certificat de conformité et certificats matière inclus dans notre système d’assurance qualité . Emballage selon vos spécifications : DDP, FOB, express.
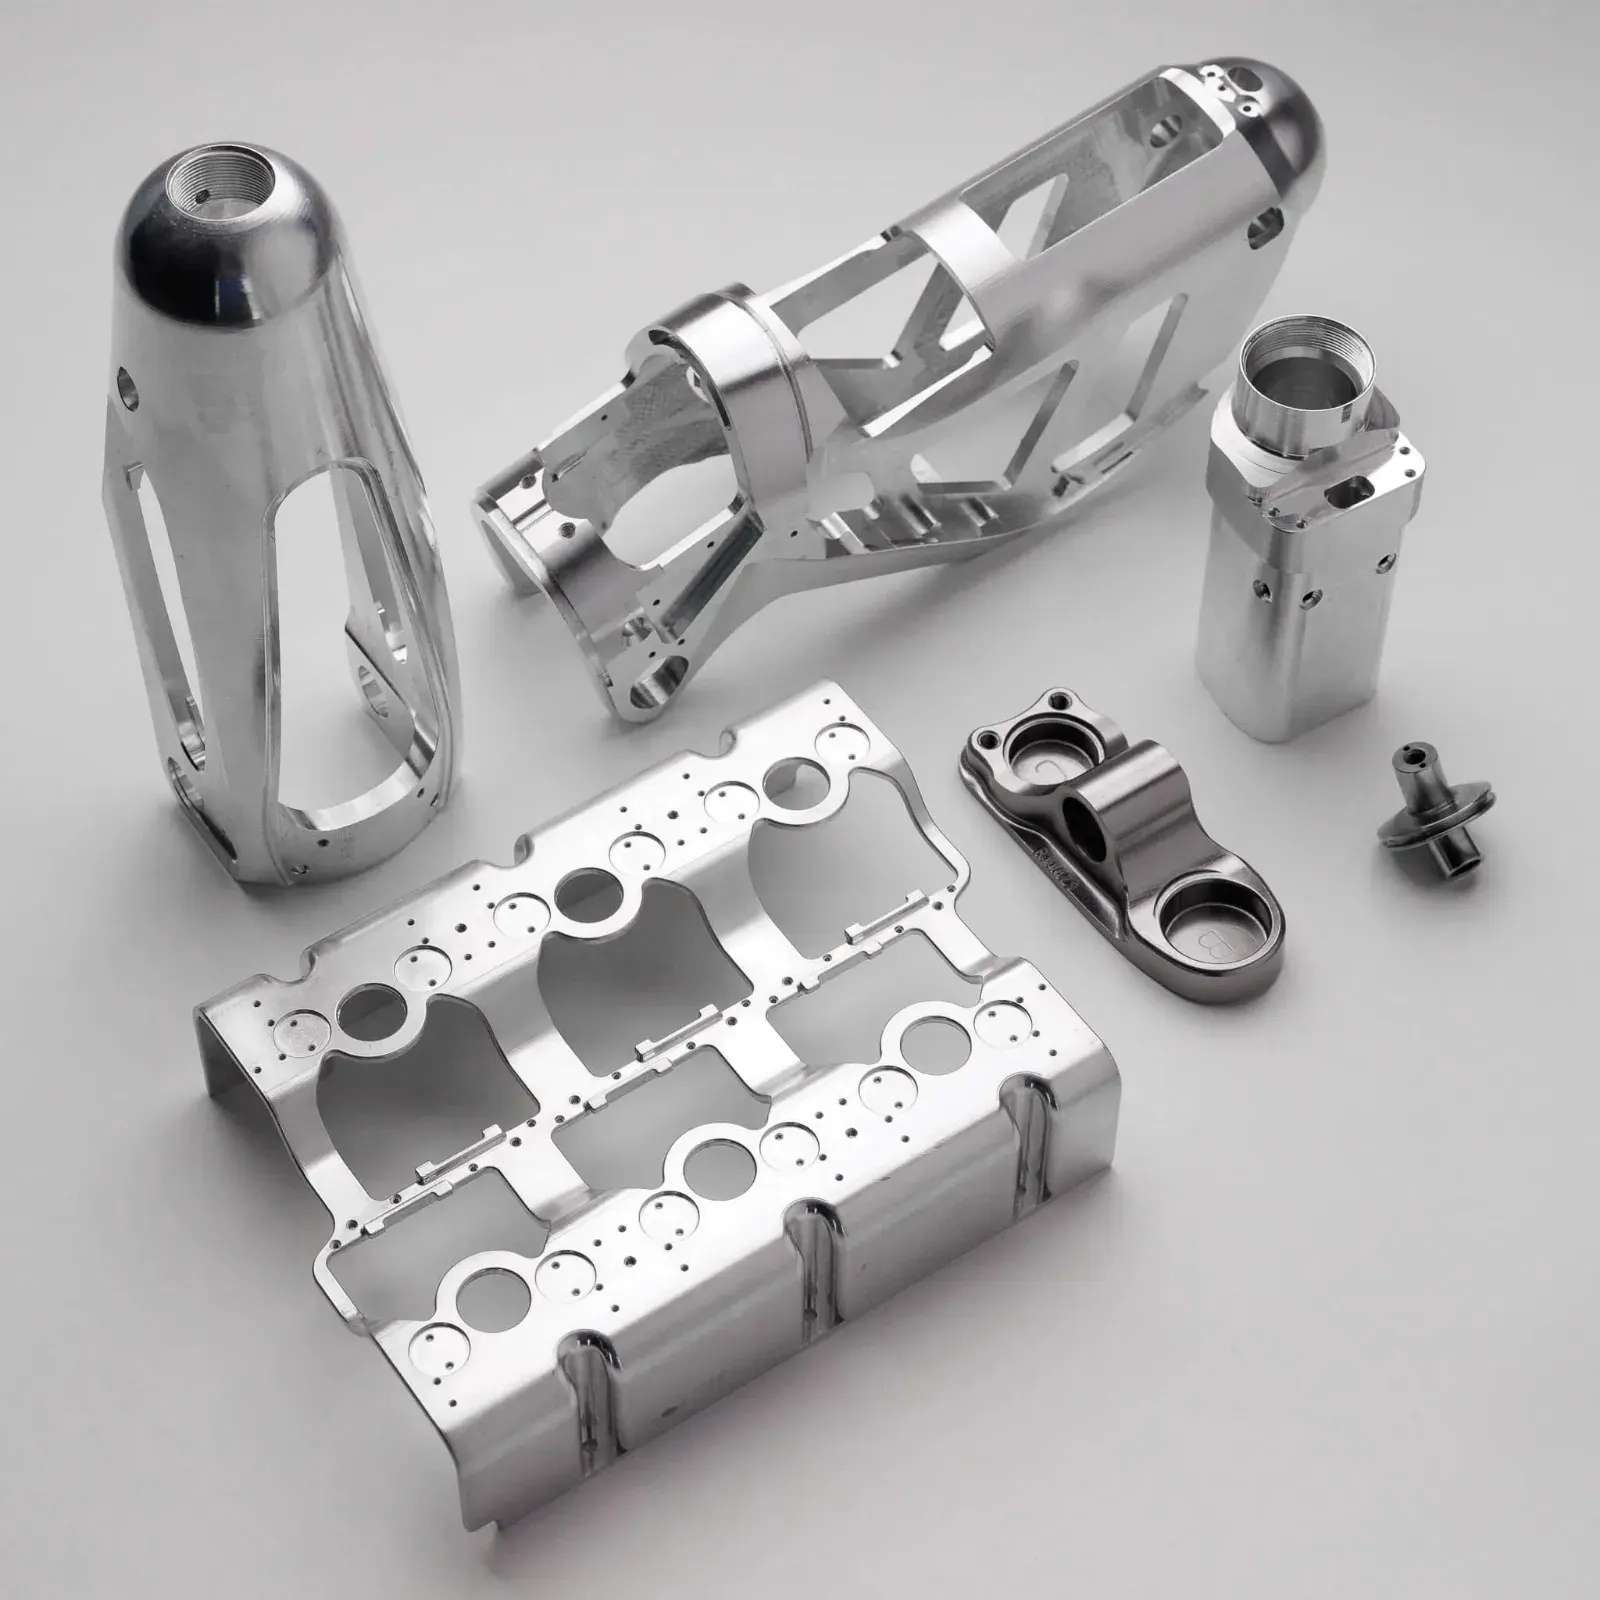
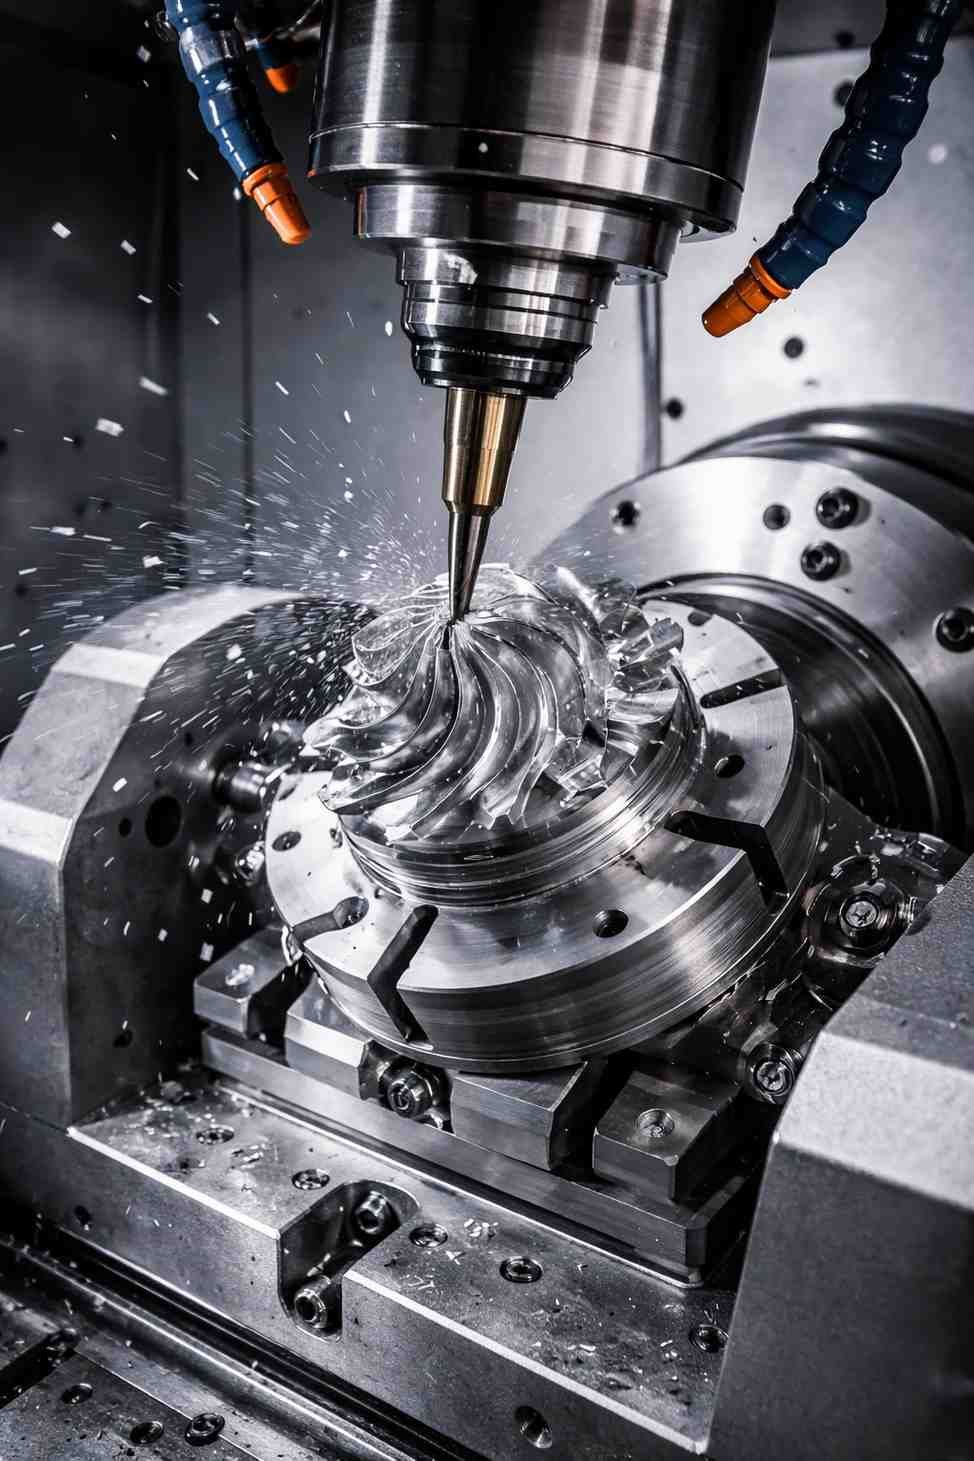
Usinage CNC multiaxe de précision — Une portée mondiale depuis Shenzhen
Fondée en 2015, MetalWorks Plus est un partenaire de fabrication fiable pour les composants fraisés et tournés à tolérances serrées, dans l’aéronautique, les dispositifs médicaux, l’automobile, la défense et l’industrie avancée, avec plus de 11 ans d’expérience en usinage CNC de précision.
Notre expertise couvre tout l’éventail des axes : fraisage CNC 3 axes pour les composants prismatiques économiques, usinage CNC 4 axes avec indexation rotative pour les géométries cylindriques complexes — les pièces tournées plutôt que fraisées relèvent du tournage CNCou du décolletage pour les petits diamètres — et le fraisage CNC simultané 5 axes pour la production complexe en une seule prise : contre-dépouilles, surfaces de forme libre, cavités profondes et angles composés avec précision micrométrique (±0,001 mm à ±0,005 mm).
- Palpage de broche Renishaw et vérification des pièces en fabrication pour éliminer les retouches
- Commandes CNC Fanuc, Siemens et Heidenhain pour une fidélité maximale des trajectoires
- Contrôle dimensionnel MMT complet avec rapports traçables pour chaque commande
- Revue DFM — Conception pour la fabrication — sans frais supplémentaires
- Livraison DDP : nous gérons tous les documents douaniers et les droits dans le monde entier
Questions fréquentes
Tout ce que les ingénieurs et responsables achats doivent savoir sur nos services d’usinage CNC multiaxe.
Poser une question techniqueLancez votre projet aujourd’hui
Nos ingénieurs examinent personnellement chaque demande. Transmettez un fichier CAO ou décrivez votre projet : nous répondons sous 24 heures avec un devis complet.
Demande de devis d’usinage multiaxe
Géométrie complexe réalisée en une seule prise. Envoyez le modèle : nous préciserons le nombre réel de prises nécessaires.
Contact direct
Guangming, Shenzhen, Guangdong, Chine
N° 39, route Xishi, communauté Hewan, Guangming, Shenzhen
Vos pièces. Un devis sous 24 heures.
Une livraison mondiale.
Transmettez votre fichier CAO ou décrivez votre projet. Notre équipe technique répond sous un jour ouvré avec un devis complet, un retour DFM, des solutions matière alternatives et une estimation de délai.