


Torneado CNC de precisión
Servicios en China
2-eje, herramienta en vivo & Torneado CNC de tipo suizo en China con tolerancias de ±0,001 mm a ±0,005 mm. ISO 9001:2015 & Certificación AS9100D y más de 70 materiales. Piezas torneadas de precisión en 3–5 días laborables para clientes aeroespaciales y médicos & OEMs automotrices en más de 50 países desde 2015.
¿Qué es el torneado CNC?
El torneado CNC es un proceso de mecanizado sustractivo en el que la pieza gira en un husillo mientras que una herramienta de corte estacionaria se mueve a lo largo de él, eliminando material para producir una pieza que es redonda alrededor de su eje. En el fresado gira la herramienta y la pieza permanece fija; en el torneado gira la pieza. El torneado CNC es adecuado para piezas cilíndricas de precisión: ejes, pines, casquillos, manguitos, anillos, cuerpos roscados y contactos para conectores, — las piezas definidas por diámetros, conos, ranuras y roscas. Las herramientas motorizadas permiten fresar y taladrar en la misma sujeción. El casquillo guía de los tornos suizos reduce la flexión de piezas largas y delgadas.
¿Qué tan preciso es el torneado CNC?
Características generales se llevan a cabo a ±0.01 mm bajo ISO 2768-m. Diámetros de precisión se mantienen hasta ±0.005 mm en tornos de herramientas motorizadas, y preparaciones de tipo suizo con alcance de medición en proceso ±0.001 mm en revistas críticas. Cpk ≥1.67 se mantiene en esas dimensiones y se verifica en el equipo CMM de Zeiss.
Torneado o fresado — ¿Qué necesita mi parte?
Si la pieza es redonda alrededor de un eje, gire — es más rápido y barato que fresar la misma geometría. Si es prismático, multifacético, o construido a partir de cavidades y contornos, Molerlo. Las piezas que combinan ambas geometrías se tornean y fresan, o se fabrican en una sola sujeción con herramientas motorizadas. Los ángulos compuestos y superficies inaccesibles para un torno se mecanizan mediante Mecanizado multieje. Comparación completa, con datos de costos.
¿Dos ejes, herramienta en vivo o tipo suizo?
El diámetro y la esbeltez lo deciden. Ø32 mm sin geometrías fuera del eje pueden fabricarse en 2 ejes al menor coste. Los taladros transversales, caras planas y chaveteros requieren herramientas motorizadas para completarse en una sola sujeción. Ø32 mm, o más de unas ocho veces su diámetro, necesitan Torneado de tipo suizo — un torno estándar los empujará fuera del centro.
¿Qué impulsa el precio de una pieza vuelta?
Primero influye el tiempo de ciclo; después, el número de preparaciones, las tolerancias más exigentes de lo necesario, la mecanizabilidad y el acabado. Un taladro transversal que obliga a una segunda operación en fresadora puede costar más que la barra de material — nuestro DFM revisa las banderas que antes de que te comprometas. Lo que cuesta realmente la tolerancia.
2-Eje, herramienta en vivo y torneado CNC tipo suizo: Para qué es cada uno
Tres tecnologías de torneado CNC distintas: cada una optimizada para diferentes geometrías de piezas, rangos de diámetro y requisitos de tolerancia. Nuestro equipo de ingeniería recomienda el proceso adecuado para su aplicación. Servicios de fresado CNC en su lugar, o comparar fresado vs encendido de costes y geometría.
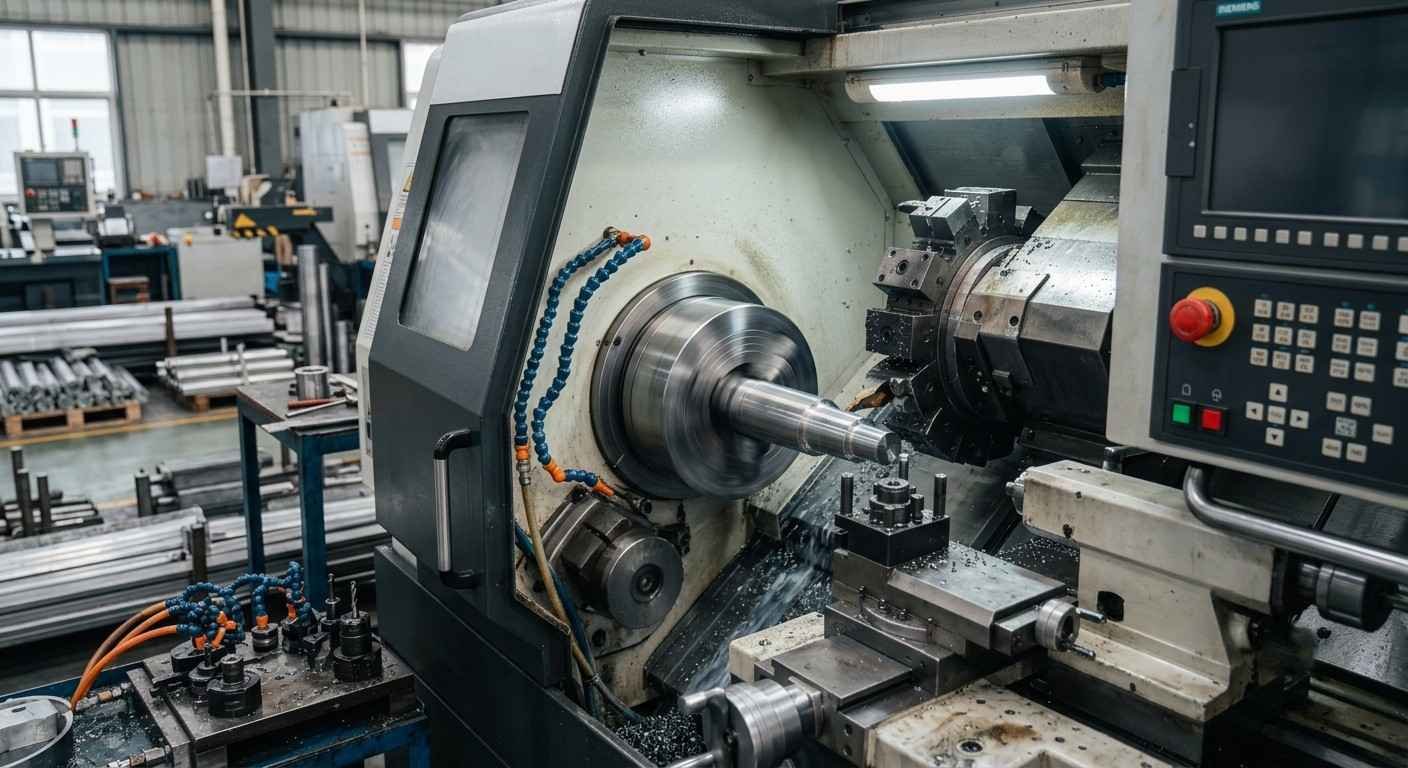
Torno CNC de 2 ejes
Una opción económica para ejes, pines, casquillos y piezas cilíndricas. Los movimientos X y Z producen diámetros, conicidades, ranuras y roscas con precisión, para lotes medianos y grandes. Las tolerancias se confirman frente al plano.
- Velocidad de giro hasta 4.500 RPM
- Roughing y acabado en un solo tirón
- Todos los formularios de hilo: Métrico, UNC, UNF, BSP, NPT
- Automatización alimentada con bar para producción 24/7
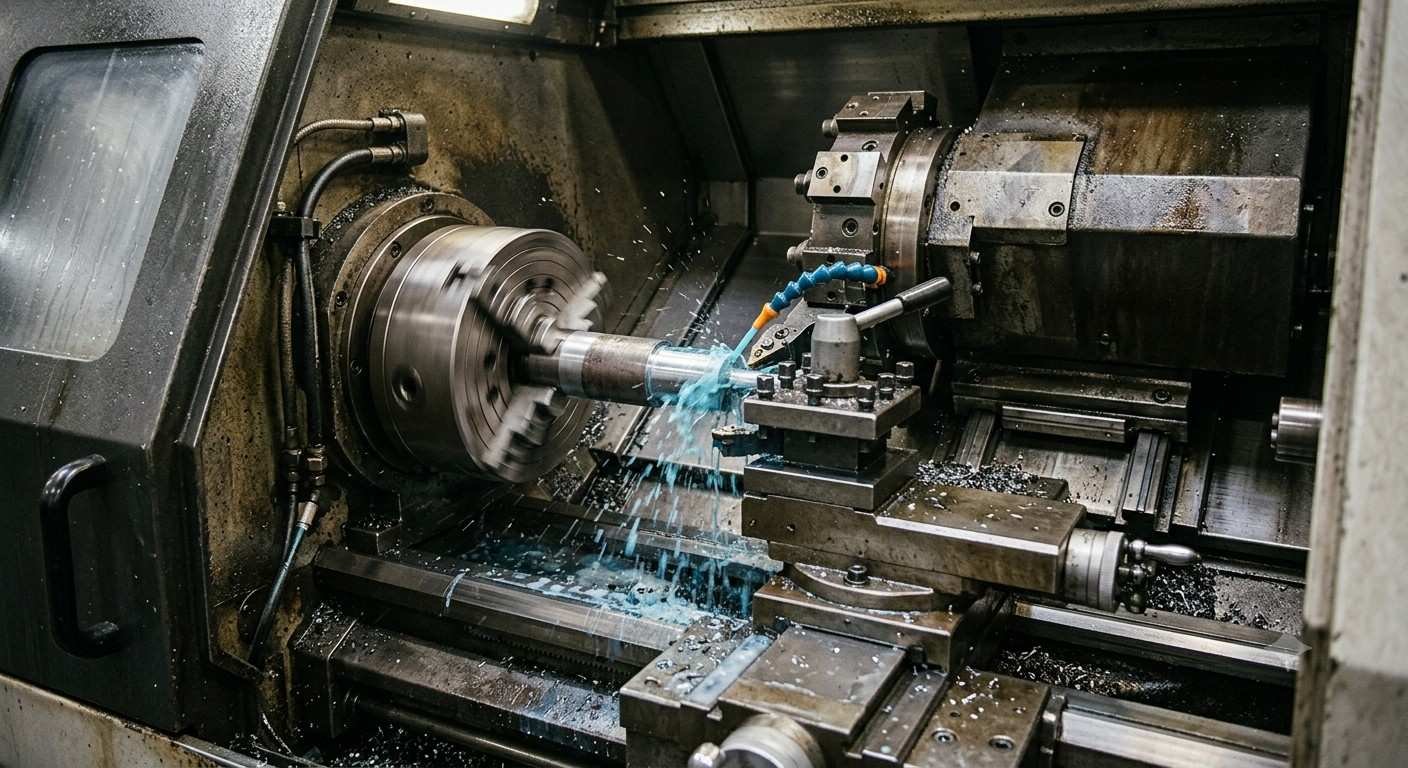
Torno CNC de herramienta en vivo
Combina torneado y fresado en una sola sujeción con herramientas motorizadas en la torreta. El eje Y permite mecanizar fuera del centro, crear taladros transversales y caras planas, reduciendo operaciones secundarias y mejorando la posición relativa de las geometrías.
- Eje Y para fresado fuera del centro y las vías de acceso
- Operaciones simultáneas de fresado y torneado
- Perforación cruzada, golpeteo y ranurado en una configuración
- Reduce los errores de manejo y re-referencia
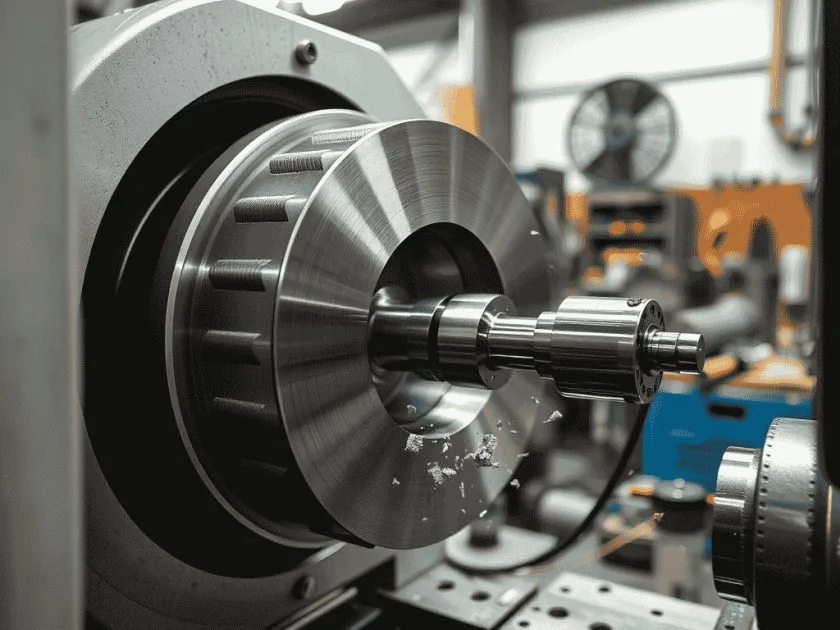
Torneado CNC tipo suizo
Equipos diseñados para piezas de pequeño diámetro, Ø1–32 mm. El casquillo guía situado junto a la zona de corte aporta apoyo para componentes largos y delgados. MW+ publica tolerancias de hasta ±0,001 mm en trabajos adecuados. Esta ruta se utiliza para tornillos médicos, implantes dentales, componentes de relojería y pines electrónicos. Consulte Guía del comprador para tornillos, ejes y pines mecanizados suizos.
- Mordaza guía para deflexión casi cero
- Herramientas motorizadas con capacidad de backworking
- Concentricidad a 0,001 mm alcanzable
- Documentación completa de biocompatibilidad para médicos
Dentro del piso de torneado MW+
Conozca las células que transforman archivos CAD en componentes verificados: desde el desbaste con alimentación por barras hasta la inspección final mediante CMM. Podemos organizar visitas de clientes. Cómo comprar piezas torneadas CNC a un fabricante en China.
Células de torneado CNC alimentadas con barras
Alimentadores de barras automatizados y tornos multieje que funcionan con turnos continuos, con medición en proceso en cada diámetro.
Turno de microprecisión
Tornos de guía de mecanizado de componentes Ø1–32mm a ±0,001mm para clientes médicos y electrónicos.
Cómo ordenar piezas torneadas CNC: 7 pasos desde el archivo CAD hasta la entrega
Un flujo de trabajo transparente, dirigido por ingeniería construido para los equipos de compras profesionales. Ciclo total promedio: 3–25 días hábiles dependiendo de la complejidad, el material y el volumen.
Guías de diseño de torneado CNC: Relación L/D, Grooves, Bores y roscas
Estos límites provienen de la geometría de la herramienta y la rigidez de la pieza, no de la política de la casa — son lo que un torno puede sostener físicamente. estándar la columna mantiene una pieza en la banda de menor costo. alcanzable indica los valores que MW+ puede presupuestar cuando la función lo exige, normalmente con luneta, torno suizo, herramientas especiales o avances reducidos. Cada solicitud recibe una revisión DFM gratuita en 24 horas.
| Característica | Estándar (costo más bajo) | Conseguible | ¿Qué impulsa el límite |
|---|---|---|---|
| Relación longitud-diámetro, sin soporte | 3 : 1 | 8 : 1 con tailstock o reposo constante | Por encima de 3:1, la flexión de la barra puede generar conicidad en el diámetro a lo largo de la pieza. |
| Relación longitud-diámetro, tipo suizo | 20 : 1 | 30 : 1+ | El casquillo guía sostiene la barra a pocos milímetros del filo de corte para reducir la flexión en piezas esbeltas. |
| Diámetro giratorio | Ø1 – 500 mm | Ø0,5 mm · Ø800 mm de carga pesada | A continuación Ø1 mm es micromecanizado; supra Ø500 mm necesita un torno de alta resistencia |
| Longitud de la pieza | 1.000 mm (2 ejes) · 400 mm (suizo) | — | La longitud de la cama y el viaje de cola. La capacidad de la barra se confirma por parte — enviar el modelo con su RFQ |
| Espesor de pared en manguitos y tubos torneados | 0,5 mm | 0,3 mm | Las paredes delgadas se deforman con la presión del plato; por debajo de 0,5 mm pueden requerirse mordazas blandas o un mandril expansible. |
| Radio de esquina interior en los hombros | 0,4 mm | 0,2 mm | El hombro torneado reproduce el radio de la punta de la herramienta. Una esquina realmente viva requiere una pasada independiente de ranurado. |
| Ancho de banda | 0,5 mm | 0,3 mm | Anchura de la hoja de grooving. Mantener la profundidad bajo 2× el ancho o la hoja desvía y charla |
| Diámetro del boro | Ø1,0 mm | Ø0,5 mm | Rigidez del taladro y evacuación de virutas a diámetros pequeños |
| Profundidad del mandrinado | 3 × diámetro | 10 × diámetro, perforado con arma de fuego | Voladizo de la barra de mandrinar. A partir de 3× la barra puede vibrar y ensanchar la entrada del taladro |
| Hilos de discusión | M2 – M64 | M1 – M200, más UNC / UNF / BSP / NPT / ACME | Permita siempre un relieve de hilo por lo menos 1.5× el lanzamiento, o la herramienta no tiene donde agotarse |
| Chaflán | 0.5 × 45° | 0.2 × 45° | Chaflán cada borde de entrada — es libre sobre el torno y evita rebabas y el daño del montaje |
| Acurrucamiento | Estirado o diamante, 0,5 – Paso de 1,5 mm | — | El acurrucamiento eleva el diámetro en aproximadamente un tercio de la altura — permitirlo en el plano |
| Tolerancia general | ±0,01 mm (ISO 2768-m) | — | Aplique tolerancias generales a las geometrías no funcionales y reserve las tolerancias ajustadas para las cotas de acoplamiento. |
| Diámetros de precisión | ±0,005 mm | — | Torno de herramientas con medición en proceso y verificación CMM |
| Revistas críticas de tipo suizo | — | ±0,001 mm | Configuración de guía, fijación única, Cpk ≥1.67 monitorizados durante el lote |
| Acabado superficial | Ra 3.2 µm tras el torneado | Ra 0.4 µm torneado fino · Ra 0.1 µm pulido | Más fino que Ra 0,4 µm es un rectificado o pulido por separado, no un paso de giro |
| Estos son los límites de proceso establecidos por la geometría de la herramienta y la rigidez de la pieza de trabajo, y se aplican a cualquier taller de torneado CNC competente. alcanzable indica capacidades especiales; MW+ declara su coste de preparación e inspección en el presupuesto, antes de recibir el pedido. | |||
Cinco cosas que hacen una pieza vuelta cuestan más de lo necesario
- Una tolerancia que el ajuste no necesita. Apriete todo un plano de ±0,01 mm a ±0,005 mm puede añadir 20–40% al costo unitario. Apriete el diario que lleva el rodamiento y deje el resto en ISO 2768-m — ver lo que realmente impulsa la fijación de precios de torno.
- Relación longitud/diámetro superior a 8:1 en un torno convencional. Puede requerir una luneta, una segunda sujeción o un torno suizo. Indíquelo en el plano para seleccionar el proceso adecuado desde el presupuesto.
- Las geometrías fuera del eje se cotizan como una segunda operación. Taladros transversales, caras planas y chaveteros cuestan menos en un torno con herramientas motorizadas que en una fresadora independiente. Agrúpelos para mecanizarlos en una sola sujeción.
- Material elegido por costumbre. El latón C360 y el inoxidable 303 se mecanizan varias veces más rápido que el 316L, Ti-6Al-4V o Inconel 718. Cuando la aplicación lo permite, reducen tanto material como tiempo de máquina.
- No hay alivio de hilo, no hay bisturí. Ambos son libres cuando están en el plano y ambos se convierten en operaciones de desbarbado manual cuando no lo están.
Tolerancias de torneado CNC y Especificaciones de la máquina
Datos técnicos completos para ingenieros de compras y gerentes de calidad que evalúan la capacidad del proveedor de torneado CNC. ±0,01 vs ±0,005 mm comparado.
Comparación de tipo de giro
| Parámetro | 2-Eje | Herramienta en vivo | Tipo suizo |
|---|---|---|---|
| Tolerancia posicional | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Tolerancia del diámetro | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Concentricidad | 0,01 mm | 0,005 mm | 0,001 mm |
| Acabado superficial Ra | 3,2 μm según máquina | 1.6 µm | 0,4 μm de máquina fina |
| Intervalo de diámetro | Ø5–800 mm | Ø10–300 mm | Ø1–32 mm |
| Longitud máxima | 1.000 mm | 800 mm | 400 mm |
| Velocidad de giro | 4,500 RPM | 6,000 RPM | 12,000 RPM |
| Características fuera del eje | No | Sí — eje Y | Sí — Herramientas motorizadas |
| Lo mejor para | Ejes, pines y bujes | Viviendas complejas | Pines médicos y electrónicos |
Girando GD&T llamadas que nos máquina a
Referencia de tolerancia de torneado CNC
| Tipo de característica | Estándar | Alta precisión | Tipo suizo |
|---|---|---|---|
| Dimensiones lineales | ±0,01 mm (ISO 2768-m) | ±0,005 mm | ±0,001 mm |
| Diámetro del eje / boro | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Concentricidad | 0,01 mm | 0,005 mm | 0,001 mm |
| Redondeo (circularidad) | 0,005 mm | 0,002 mm | 0,001 mm |
| Control de longitud | ±0,02 mm | ±0,01 mm | ±0,005 mm |
| Exactitud del hilo | ISO 6g / 6H | ISO 5g / 5H | ISO 4g / 4H |
| Acabado superficial Ra | 3,2 μm según máquina | 0.8 µm | 0,4 μm · 0,1 μm pulido |
| Las tolerancias generales siguen ISO 2768-m por intervalo dimensional. Las cotas de precisión pueden alcanzar ±0,005 mm y hasta ±0,001 mm en torneado suizo seleccionado, con medición durante el proceso. Los requisitos de tolerancia y Cpk se acuerdan según el plano. | |||
Estándares de discusión soportados
Equipo de metrología
Tipos de servicio completos de torneado CNC
Servicios de torneado CNC para piezas a medida, desde primeros prototipos hasta producción automatizada: micropines suizos y grandes ejes de hasta Ø800 mm.
Torno rápido de prototipo
Prototipos iniciales en materiales equivalentes a los de producción. Revisión DFM gratuita, propuestas de materiales y presupuesto rápido para geometrías cilíndricas habituales.
Producción de bajo volumen
Producción de puentes para ensayos clínicos, pruebas de mercado o demanda estacional. Costos de montaje y herramientas amortizado durante el lote. Adecuado para muestras de envío PPAP.
Turno de producción de alto volumen
Tornos automáticos alimentados por barras, descarga robótica y seguimiento SPC. Entregas justo a tiempo, reposición kanban y acuerdos de pedidos abiertos disponibles.
Luces-Apagado CNC
Células de torneado CNC totalmente automatizadas que funcionan durante la noche y los fines de semana. Los sistemas de visión integrados realizan mediciones de OD 100% en ciclo.
Torno del eje de precisión
Ejes de alta resistencia para cajas de cambios, motores, bombas y husillos. Cilindricidad, escorrentía y rectitud reportadas por GD&T. Acabados de tierra OD a Ra 0.4 μm disponibles.
Microtorneado de tipo suizo
Torneado con guía para piezas delgadas de pequeño diámetro. Elimina los errores de deflexión en largas relaciones L/D. Ideal para tornillos de hueso médicos, tallos de reloj, pines electrónicos e implantes dentales.
Torneado-fresado
Los centros con herramientas motorizadas mecanizan caras planas, chaveteros, taladros transversales, excentricidades y ranuras en una sola sujeción, reduciendo cambios de referencia y tiempo de ciclo.
Contour & Torno de cónico
La interpolación CNC permite producir perfiles externos complejos, radios convexos, formas cóncavas, conos compuestos y perfiles estriados, sin herramientas de forma específicas. Se utiliza en boquillas de turbina, vástagos de válvula y racores. Las formas internas en material ya endurecido pueden pasar a electroerosión por hilo, donde la dureza ya no es un límite.
Girar el hilo de discusión & Rodamiento
Roscado con herramienta de un solo punto para roscas normalizadas y pasos a medida. El laminado produce roscas endurecidas por deformación y resistentes a fatiga para fijaciones aeroespaciales y de automoción. Verificación con calibres pasa/no pasa.
Casquillos y manguitos & Liners
Cojinetes lisos, casquillos y camisas de cilindros hidráulicos resistentes al desgaste. Ajustes de interferencia H7/p6, ajustes con holgura H8/e8 y requisitos a medida. Bruñido interior disponible hasta Ra ≤0,4 μm.
Anillos giratorios & Bridas
Anillos de gran diámetro, bridas, pistas de rodamientos y discos separadores torneados en equipos robustos. Control conjunto de planitud de cara y concentricidad interior para limitar errores de perpendicularidad.
Pines de conector & Contactos
Pines eléctricos de contacto, terminales y pines pogo con resorte, torneados en cobre de berilio, latón C360 o bronce fosforoso. Recubrimientos conformes con RoHS y control de la resistencia de contacto.
Torneado CNC + pulido
El torneado duro y semiacabado seguido de rectificado cilíndrico de OD o ID logra superficies de calidad de rodamiento. Se utiliza para husillos de acero endurecido, pines de calibre y rodillos de precisión donde el torneado de Ra solo es insuficiente.
Duro giro
Torneado con plaquitas de nitruro de boro cúbico (CBN) para aceros templados de hasta 68 HRC. Puede alcanzar Ra 0,4 μm y evitar el rectificado en ejes, alojamientos de rodamientos y asientos de válvula, según el requisito.
Subhusillo & Trabajo en retroceso
Los centros de doble husillo mecanizan ambos extremos en un ciclo continuo, sin volver a sujetar manualmente ni perder la referencia. Son adecuados para piezas de barra con geometrías en ambas caras.
Personalizado & Turno de aleación exótica
Inconel, Waspaloy, Hastelloy, tungsteno, Kovar, Invar 36, cobre de berilio y PEEK. Herramientas, parámetros y refrigeración adaptados para limitar el endurecimiento por deformación y mantener la estabilidad dimensional.
Materiales de torneado CNC: más de 70 metales y plásticos, con certificados de material
Desde acero inoxidable de mecanizado libre hasta superaleaciones de alta temperatura y polímeros de calidad médica. Cada lote de material se suministra con certificados de material y declaraciones RoHS.
Aleaciones de aluminio
Material primario para estructuras aeroespaciales, carcasas EV, disipadores de calor y electrónica de consumo. Anodising compatible.
Acero inoxidable
Resistencia a la corrosión y alta resistencia para aplicaciones médicas, marinas, de procesamiento de alimentos y estructurales. 17-4PH para componentes conformados aeroespaciales de alta resistencia.
Carbono & Aceros de aleación
Ejes estructurales, engranajes y componentes de transmisión. Tratamiento térmico y endurecible para 60+ HRC para aplicaciones de desgaste.
Cobre, latón & Bronce
Buena conductividad y resistencia al gripado para conectores, casquillos, asientos de válvula y cojinetes. El latón C360 facilita el mecanizado a alta velocidad.
Titanio & Superaleaciones
Aeroespacial, implantes médicos y aplicaciones de alta temperatura. Documentación completa de biocompatibilidad para implantes de titanio. Inconel y Hastelloy para entornos corrosivos.
Plásticos técnicos
Ligero, químicamente resistente, baja fricción. PEEK para dispositivos implantables; PTFE para equipos químicos; Delrin/POM para engranajes y bujes de precisión con tolerancias estrechas.
Acabados de superficie de torneado CNC: Opciones, valores y estándares de Ra
Acabados realizados internamente o por proveedores cualificados, con especificación, medición e informes supervisados por MW+ para mantener la uniformidad entre lotes.
As-turned
Acabado torneado estándar, rentable para componentes internos o funcionales. Calidad constante de la superficie en todo el lote.
Ra 1,6–3,2 μm · No hay tiempo de espera adicionalMicrogranallado
La textura mate uniforme elimina las marcas de herramientas y micro-rebabas. Excelente pre-tratamiento antes de anodizar o recubrimiento en polvo.
Ra 1,0–2,0 μm · compatible con Al, SS, TiAnodización (tipo II / III)
Anodizado tipo II en colores a medida y tipo III duro de hasta 50 μm, para aumentar la dureza superficial en piezas torneadas sometidas a desgaste.
MIL-A-8625 · Superficie de hasta 70 HRCPintura en polvo
Acabado termoplástico duradero en colores RAL/NCS. Excelente resistencia UV y durabilidad de impacto para componentes torneados al aire libre o orientados al consumidor.
50–150 μm · adhesión ASTM D3359Plato (Zn/Ni/Cr/Ag/Au)
Zinc para la corrosión, níquel para la dureza, cromo para la estética, plata y oro para la conductividad eléctrica en pines de conector de precisión y contactos.
2–25 μm · Opciones compatibles con RoHSPulido / Electropulido
Pulido manual o mecánico con acabado espejo para instrumentos médicos. El electropulido elimina microrebabas y alisa superficies interiores para equipos biotecnológicos y farmacéuticos.
Ra ≤ 0,4 μm · ASTM B912Pasivado
La pasivación química elimina el hierro libre de las superficies de acero inoxidable, maximizando la resistencia a la corrosión para aplicaciones marinas, médicas y de calidad alimentaria.
ASTM A967 · ASTM A380Marcado láser & Pavonado
Logos permanentes, códigos serie, Matriz de datos 2D y marcas UDI en cualquier superficie torneada. Óxido negro para la resistencia a la corrosión y la reducción de la reflexión de luz en piezas de acero.
UDI compatible · Trazabilidad completaInspección y documentación de cada pieza torneada en MW+
Trazabilidad de cada pieza torneada y verificación de cada diámetro. Documentación FAI conforme a AS9102, PPAP de nivel 3 y certificados de material disponibles según los requisitos aeroespaciales, médicos o de automoción del proyecto.
Certificados & Normas
Torneado CNC básico & Soluciones de piezas de mecanizado
Líneas de productos especializadas: cada una optimizada para requisitos específicos de ingeniería, marcos de certificación y necesidades de la cadena de suministro.
Piezas CNC de precisión
Componentes torneados y fresados de precisión con tolerancias de ±0,001 a ±0,005 mm para los sectores aeroespacial, médico, de automoción y electrónico. Sistema de calidad y trazabilidad del material en cada pedido.
- ISO 9001:2015 & QMS certificado AS9100D
- 2-eje, herramienta en vivo, Suizo, & Mecanizado de 5 ejes
- Envío global: EE.UU., Europa, Asia, Australia
- Más de 70 materiales con trazabilidad de certificados de material completo
- Informes de la CMM, FAI & CoC a petición
Piezas para maquinaria
Piezas industriales torneadas CNC y Componentes mecanizados para maquinaria pesada, cajas de cambios, sistemas hidráulicos y producción de alto volumen. Monitoreo de SPC, PPAP y programación kanban disponibles.
- Ejes, engranajes, carcasas, válvulas & colectores
- Capacidad de producción de 500–1.000.000+ unidades
- Tratamiento térmico & endurecimiento de la superficie interno
- Informes completos de evaluación de la calidad & certificados de la fábrica de materiales
- Vigilancia del SPC & Información sobre la capacidad de Cp/Cpk
Pines de máquinas CNC
ingenieros ultra-precisión Pines de conector y pines mecanizados, pines torneados, contactos eléctricos y terminales desde nuestras instalaciones de Shenzhen, China. Suministramos a clientes OEM/ODM de los sectores electrónico, de automoción, aeroespacial e industrial
- Servicio exprés de 2-5 días disponible
- Ninguna cantidad mínima de pedido — a partir de 1 pieza
- Análisis DFM gratuito con cada consulta
- Más de 70 metales y plásticos técnicos
- Materiales y tolerancias de intención de producción
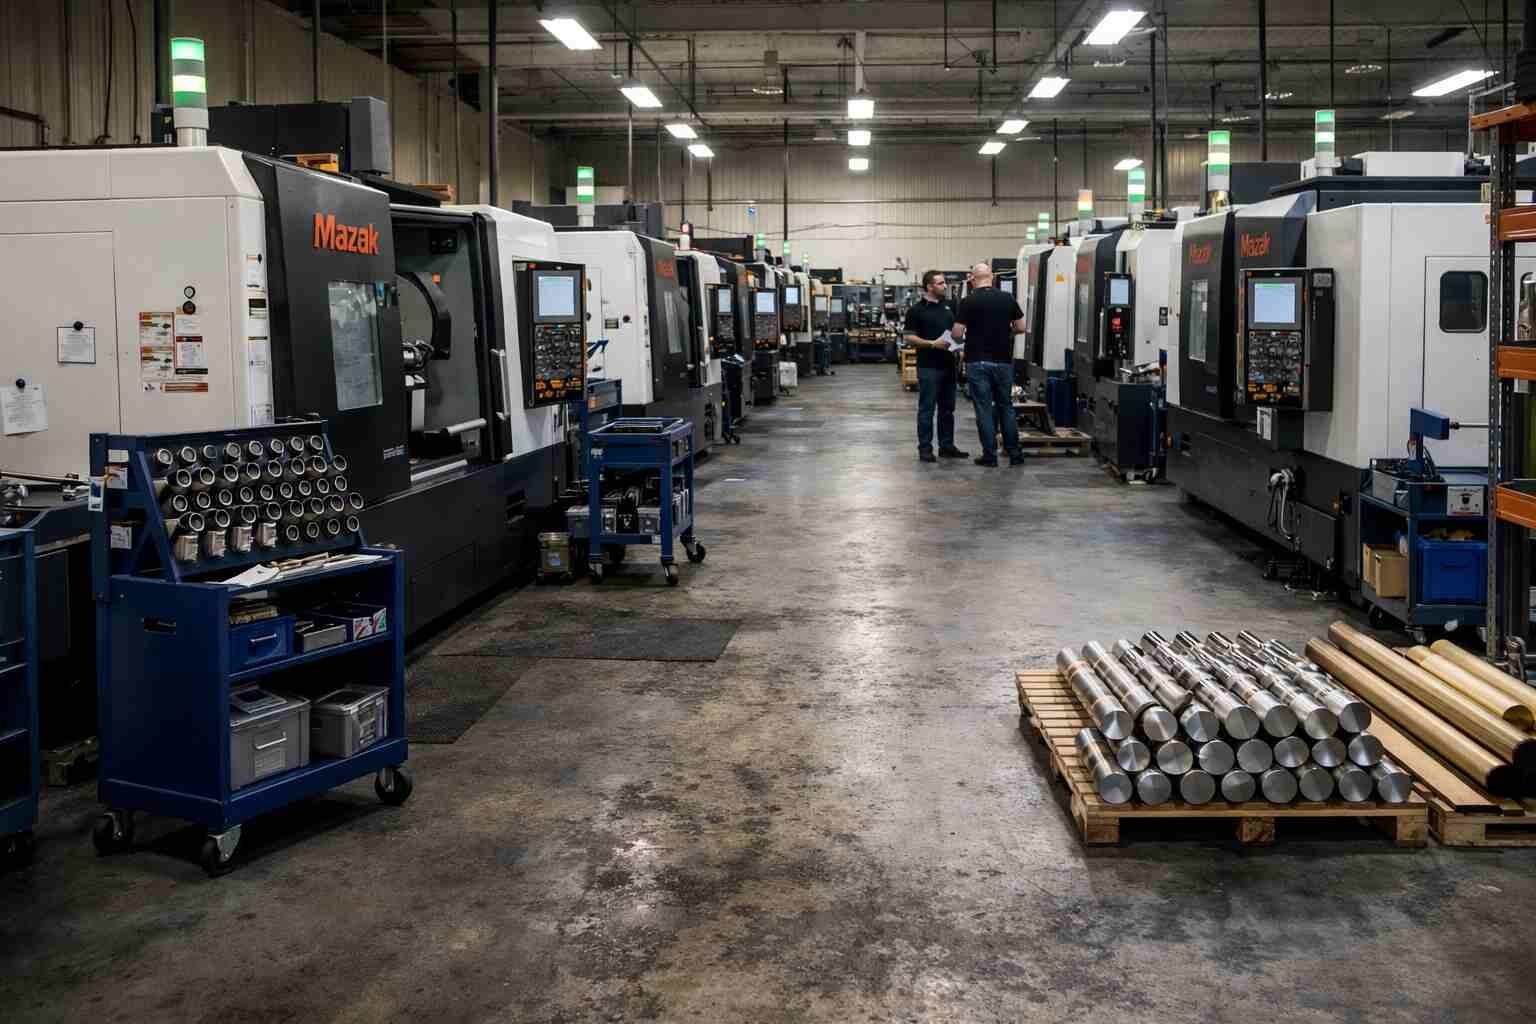
Acerca de MW+ — Una fábrica de torneado CNC en Shenzhen, China
Fundada en 2015, MW+ es un especialista empresa de torneado de precisión y proveedor de torneado CNC en Shenzhen, China. Las instalaciones de 15.000 m² cuentan con tornos CNC, centros con herramientas motorizadas y tornos automáticos suizos. El conjunto de equipos cubre diámetros de Ø1 a Ø800 mm y longitudes de hasta 1.000 mm, con control estadístico del proceso.
Con más de 11 años de experiencia en torneado, más de 120 ingenieros y operarios trabajan en proyectos que van desde el primer prototipo hasta series de 1.000.000 de unidades. Cada proyecto dispone de un ingeniero responsable para que compras e ingeniería tengan acceso directo al seguimiento técnico.
MW+ ha entregado más de 1.000.000 de piezas a más de 500 clientes en más de 50 paísesLa certificación cubre ISO 9001:2015, AS9100D, ISO 13485, IATF 16949 y NADCAP — el conjunto exigente de cadenas de suministro OEM requieren. Vea nuestro programa de garantía de la calidad y plenas capacidades.
«En el torneado CNC, las decisiones de unas pocas micras se repiten en miles de piezas. Tras 11 años y más de un millón de componentes entregados, nuestra ventaja combina capacidad de máquina y experiencia de proceso para prevenir defectos».
— Director de Ingeniería de Producción, MW+ · 16 años de experiencia en torneado CNCIndustrias para las que giramos piezas CNC
MW+ atiende sectores que exigen precisión dimensional en los componentes torneados, trazabilidad del material y fiabilidad del suministro.
Sector aeroespacial & Defensa
Ejes, racores, vástagos hidráulicos, componentes de motor y tren de aterrizaje. Torneado habitual de Inconel, titanio y 17-4PH con documentación según los requisitos AS9100D.
Automoción & EV
Ejes de transmisión, husillos de motor, pines de conector EV, componentes del eje de transmisión y piezas torneadas de acero y aluminio de alto volumen con documentación PPAP.
Sector médico & Dental
Tornillos de hueso ortopédico, implantes dentales, mangos de instrumentos quirúrgicos, tubos de cánula y microcomponentes PEEK/titanio mediante torneado suizo.
Robótica & Automatización
Ejes de articulación de precisión, Generadores de ondas de accionamiento armónicas, husillos de actuador, y cubos de codificador con concentricidad estrecha y baja escorrentía para un movimiento suave.
Electrónica & Conectores
Pines de contacto, pines terminales, carcasas de conectores, paradas de disipación de calor y puntas de sonda de prueba.
Petróleo & Gas
Cuerpos de válvulas, accesorios submarinos, componentes de perforación de pozos y hardware de exploración en acero inoxidable Inconel, Hastelloy y Duplex resistente a la corrosión.
Maquinaria industrial
Varillas hidráulicas de cilindros, ejes de caja de cambios, impulsores de bombas, pistones compresores y husillos de equipo pesado en hierro fundido, acero endurecido y acero inoxidable.
Energía & Energías renovables
Ejes principales de turbina eólica, componentes de pivote del rastreador solar, cubos de acoplamiento de generación de energía y de gran diámetro hasta Ø800mm para piezas industriales pesadas.
Confiado por los Equipos de Ingeniería Global
Comentarios verificados de los gerentes de adquisiciones, ingenieros mecánicos y R&Opiniones de responsables de proyectos de torneado CNC de MW+. Valoración de 4,9 sobre 5 en 127 reseñas verificadas según los datos del sitio. Los nombres y empresas no se publican.
«MW+ entregó más de 10.000 ejes con tolerancia de diámetro de ±0,005 mm y la primera pieza superó la inspección CMM. La entrega llegó tres días antes de lo previsto. Sus recomendaciones DFM sobre el diseño del eje redujeron un 15 % nuestros costes de material antes de fabricar».
«Necesitábamos torneado suizo para implantes complejos de titanio con tolerancias de ±0,001 mm. MW+ mantuvo la tolerancia en todo el lote y aportó documentación ISO 13485 con trazabilidad completa».
«Como proveedor de automoción de nivel 1, contamos con MW+ para series de ejes de transmisión. Sus informes SPC y datos Cp/Cpk aportan la información de proceso necesaria para IATF 16949. Los plazos son un 30 % mejores que los de nuestro proveedor anterior en China, con calidad constante».
MW+ publica ±0,01 mm para torneado CNC convencional de 2 ejes, ±0,005 mm con herramientas motorizadas y hasta ±0,001 mm en trabajos de torneado suizo seleccionados. La concentricidad de 0,001 mm requiere una preparación específica. Los estudios de Cpk ≥1,67 se aplican a las cotas definidas en el plan de control. Los resultados se verifican mediante CMM y se documentan en informes dimensionales o FAI.
El torneado CNC convencional cubre hasta Ø500 mm y 1.000 mm de longitud. El torneado suizo de precisión trabaja con Ø1–32 mm. Los tornos de gran capacidad admiten hasta Ø800 mm para ejes de turbina e impulsores de bomba.
El torneado CNC de 2 ejes mueve la herramienta en X y Z para obtener formas cilíndricas, como ejes, pines y casquillos. Las herramientas motorizadas y los ejes C y, cuando procede, Y permiten fresar, taladrar y roscar sin otra sujeción. En un torno suizo, el casquillo guía apoya la pieza junto al corte para trabajar componentes de Ø1–32 mm con tolerancias muy ajustadas.
Más de 70 materiales: aluminio 6061-T6, 7075-T6, 2024, 6082 y 5083; inoxidable 303, 304, 316L, 17-4PH, 420 y 440C; aceros 1018, 1045, 4140, 4340 y 8620; cobre C110, latón C360, bronce C932 y cobre-berilio; Ti-6Al-4V grado 5; Inconel 718, Hastelloy C276 y Monel K500; PEEK, PTFE, Delrin/POM, Nylon 6/66 y Ultem PEI. Se entrega la documentación de material y RoHS acordada.
No hay cantidad mínima de pedido Aceptamos desde un prototipo hasta más de un millón de unidades. Los costes de preparación se detallan en el presupuesto y pueden repartirse entre pedidos repetidos.
El plazo de entrega estándar del prototipo CNC es de 3-5 días hábiles desde la confirmación del pedido de compra.&D La producción de volumen se realiza en 10-15 días hábiles, dependiendo de la complejidad, el material y el volumen.
Los pedidos incluyen certificado de conformidad, informe dimensional CMM y certificados de material con trazabilidad por número de colada. Según el programa, se cotizan informes FAI conforme a AS9102, PPAP de nivel 3, registros de calibres de rosca, rugosidad Ra/Rz y declaraciones RoHS y REACH.
Los acabados disponibles incluyen pieza tal como sale del torno, microgranallado, anodizado de tipo II/III conforme al requisito indicado, pintura en polvo RAL de 50–150 µm, recubrimientos de zinc, níquel, cromo, plata u oro, pulido espejo y electropulido. También ofrecemos pasivado ASTM A967, pavonado y marcado láser con UDI cuando el proyecto lo requiere. Consulte los acabados especiales.
¿Listo para iniciar su proyecto de torneado CNC?
Envíe los archivos CAD y reciba un presupuesto detallado con análisis DFM gratuito en 24 horas, sin compromiso.
Póngase en contacto con nuestros expertos en torneado CNC
Administradores de cuentas dedicados para EE.UU., Europa y Asia-Pacífico. Respuesta de ingeniería dentro de 4 horas hábiles.