


Electroerosión por hilo & por penetración
Mecanizado EDM de precisión
Mecanizado de descarga eléctrica para aleaciones endurecidas hasta 65 HRC, carburo de tungsteno e inconel — explotación ±0,001 mm Electroerosión por hilo, penetración y taladro en las mismas instalaciones de Shenzhen, desde prototipos hasta lotes de producción, con mecanizado CNC de precisión y control de calidad documentado en el mismo sitio.
Alambre EDM · Sinker EDM · Perforación EDM
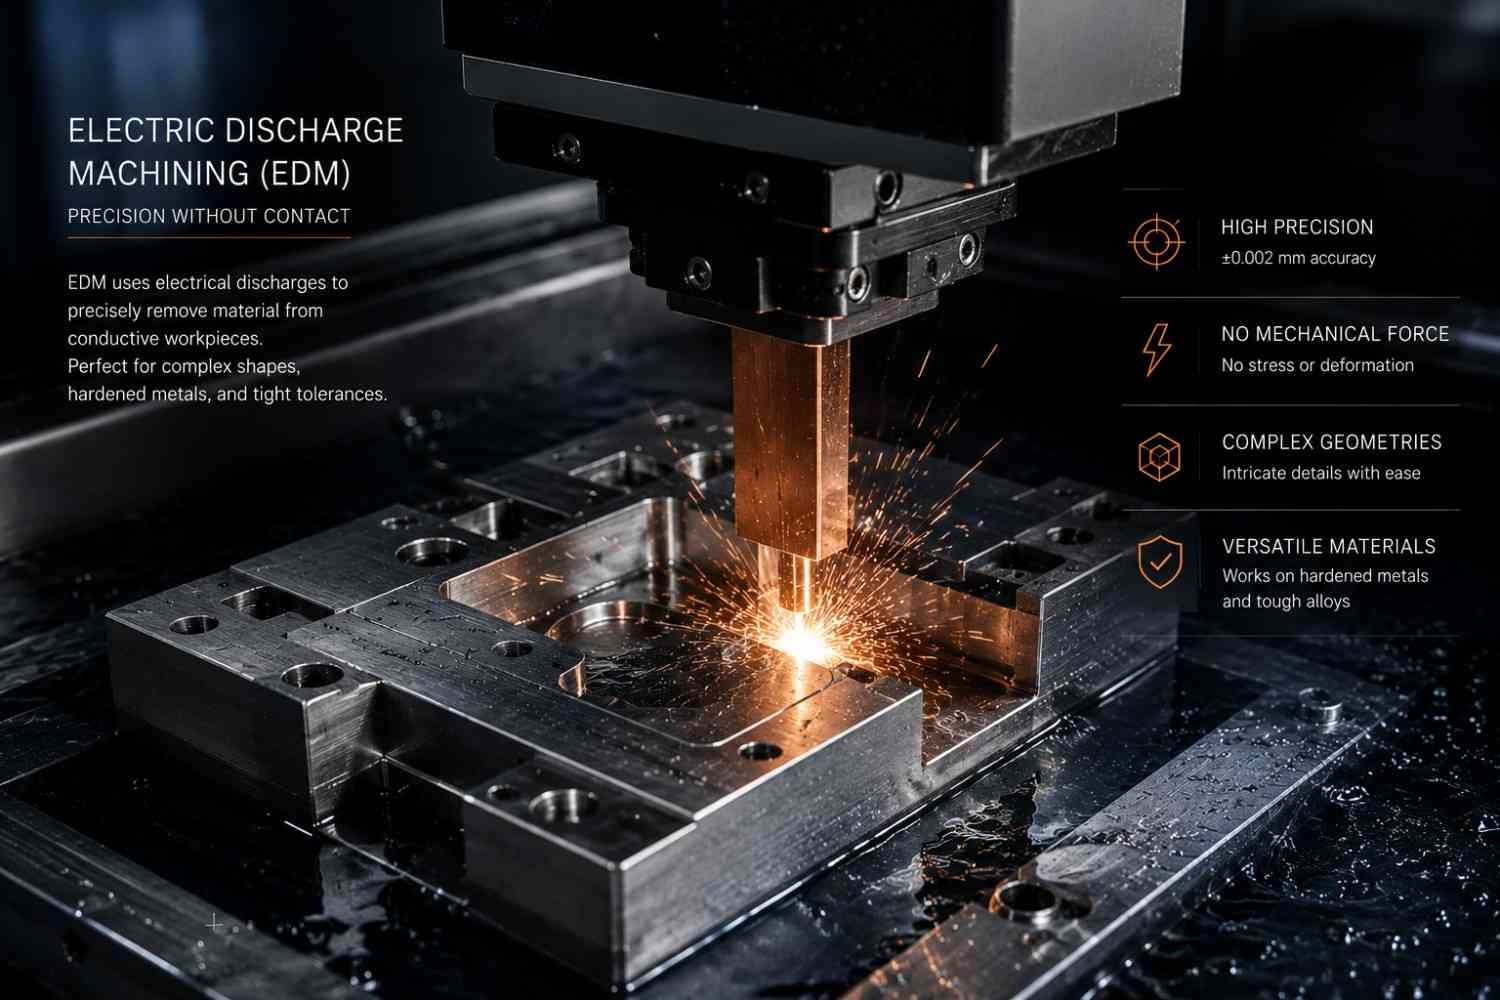
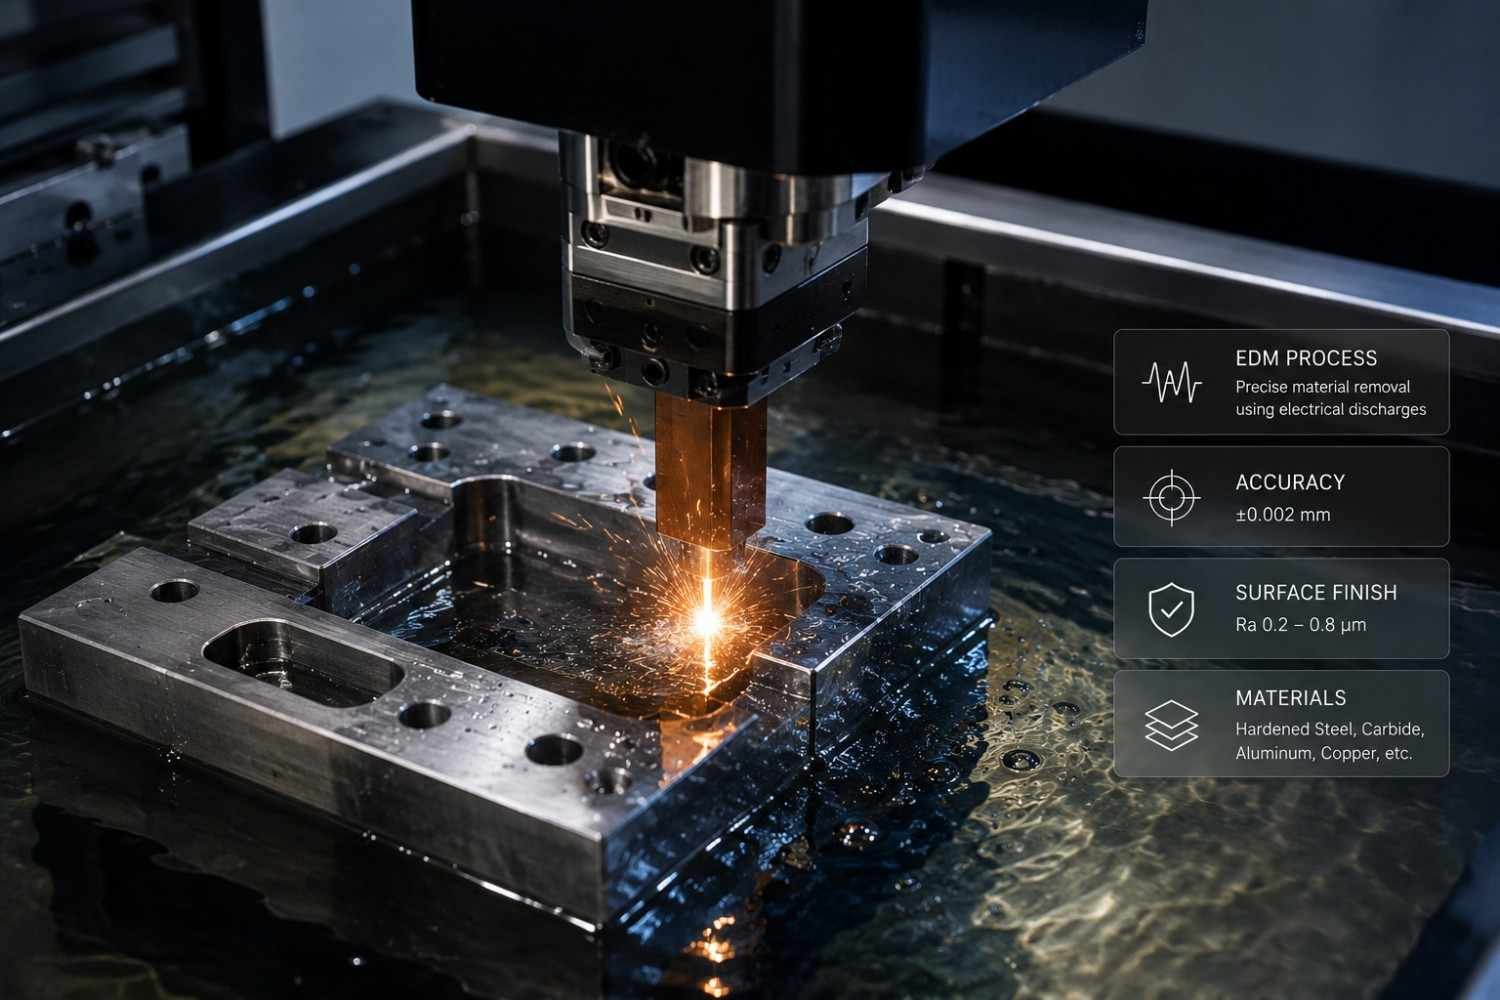
Mecanizado de descarga eléctrica (EDM) retira material mediante descargas eléctricas controladas, sin contacto de una arista de corte con la pieza. Permite trabajar materiales conductores endurecidos, perfiles de precisión y esquinas internas pequeñas. MW+ utiliza equipos Sodick AQ750L para electroerosión por hilo y Makino EDAF3 para penetración, con control servo, enhebrado automático y regulación de la separación de descarga. También ofrece taladrado de pequeños orificios en 5 ejes para matrices, carburo e Inconel.
Mecanizado de descarga eléctrica de cables
Un hilo de cobre o latón alimentado de forma continua, de Ø0,02–0,30 mm, corta materiales conductores mediante descargas controladas. Adecuado para perfiles pasantes, punzones, matrices y geometrías inaccesibles para herramientas convencionales. cómo funciona el cable EDM y lo que puede contener.
Electroerosión por penetración
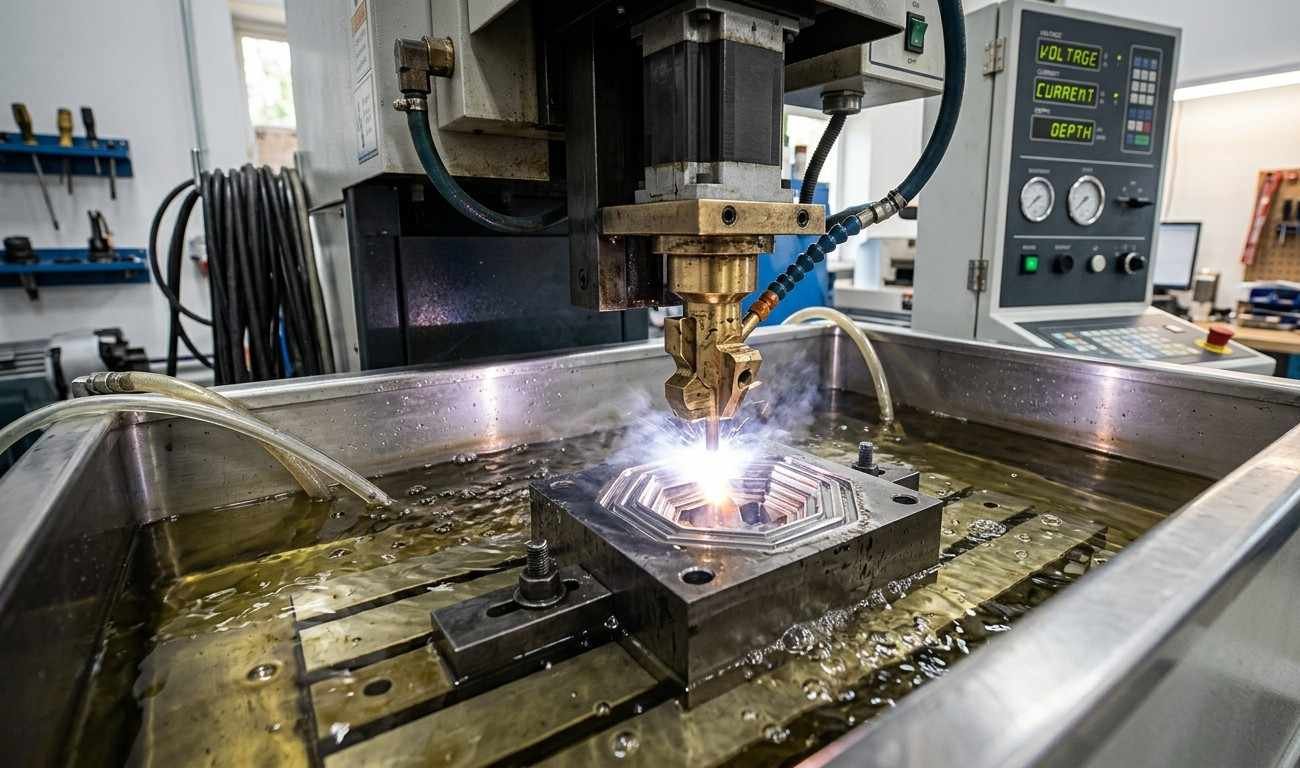
Un electrodo conformado de grafito o cobre desciende de forma controlada para reproducir su geometría en la pieza. Este proceso genera cavidades ciegas y detalles tridimensionales en moldes, utillajes de carburo y geometrías con rebajes. Para comparar ambas rutas, consulte electroerosión por hilo vs electroerosión por penetración: concesiones y límites.
Perforación EDM de agujero pequeño
La perforación por electroerosión con electrodos tubulares giratorios produce taladros desde Ø0,1 mm y relaciones profundidad/diámetro superiores a 50:1. Se utiliza en orificios de refrigeración de álabes de Inconel y boquillas de inyección. Para diámetros inferiores a Ø0,1 mm recurrimos al micromecanizado.
Nuestro taller & Piezas de precisión
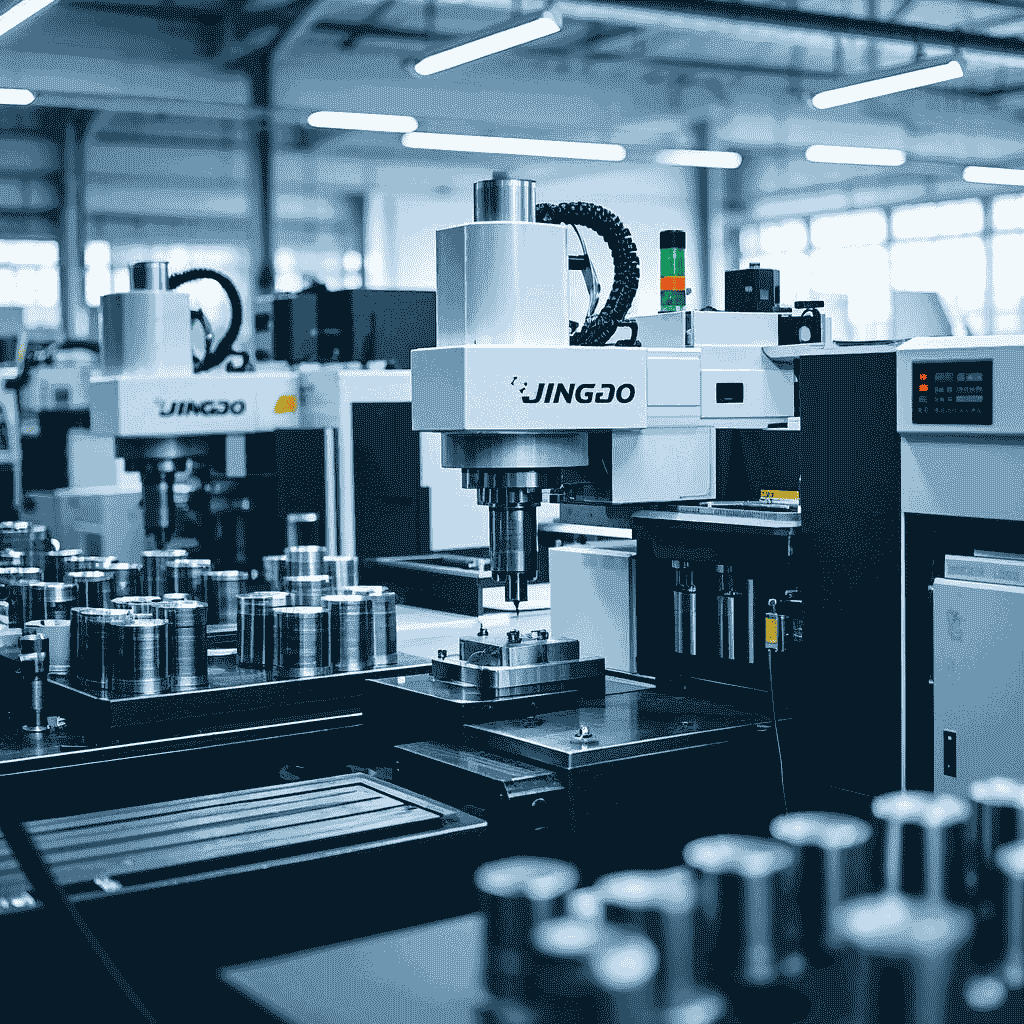
Dentro de la instalación de precisión EDM de MetalWorksPlus, donde las máquinas Sodick y Makino ofrecen precisión a nivel de micron las 24 horas del día.
Por qué los ingenieros confían MetalWorksPlus para EDM de precisión
No somos un taller de trabajo que hace EDM en el lado. EDM es nuestra competencia central — máquinas dedicadas, ingenieros de aplicaciones EDM dedicados, y la experiencia en herramientas aeroespaciales, médicas, automotrices y de precisión. MetalWorksPlus como proveedor de electroerosión en China porque los procesos por hilo, penetración y taladro, la fabricación de electrodos y la inspección CMM se realizan en las mismas instalaciones de Shenzhen.
Lo que realmente Marca por EDM
Estos son ejemplos de piezas que fabricamos en nuestras células de electroerosión, con el proceso utilizado y la tolerancia indicada. Si su componente presenta una geometría similar, esa experiencia facilita la revisión técnica y la preparación del presupuesto.
Progresiva & matrices la estampación
Placas de punzones, matrices, extractores e insertos cortados después del temple a 58–65 HRC para evitar deformaciones posteriores. Radios interiores desde R0,05 mm y holguras definidas en la trayectoria de corte.
Cavidades de moldeo por inyección & Inserciones
Cavidades ciegas, nervaduras, zonas rebajadas y textos mediante electrodos de grafito o cobre diseñados y fabricados internamente. Acabado desde Ra 0,4 μm en máquina o pulido inferior a Ra 0,1 μm para utillaje óptico y médico.
Turbina & Agujeros de refrigeración para inyectores
Taladros de refrigeración de álabes y boquillas de combustible con ángulos compuestos y relaciones profundidad/diámetro superiores a 50:1, difíciles de perforar convencionalmente en superaleaciones sin desviación.
Extrusión de carbohidratos & El desgaste matrices
Matrices de perfilado o trefilado e insertos de desgaste en carburo de tungsteno, con parámetros de descarga específicos y pasadas de acabado para proteger la fase aglutinante del filo.
Engranajes, splines & Herramientas de formulario
Perfiles evolventes, estrías, brochas y herramientas de tallado cortados por hilo en acero rápido templado, con perfiles uniformes entre piezas y sin distorsión de un temple posterior.
Accesorios de precisión & Contactos
Utillajes de prueba, marcos de terminales, blindajes RF y contactos elásticos con geometrías demasiado finas o materiales demasiado duros para fresar. A menudo se combinan con nuestro pines de conector mecanizados en la misma asamblea.
MetalWorksPlus vs. un taller de trabajo EDM típico
EDM es nuestra competencia principal, no un servicio paralelo. Esto es lo que significa cuando usted está evaluando a un proveedor para un programa de herramientas-y-matrices, carburo o Inconel — y cómo se sienta junto al resto de nuestro Capacidad de fabricación interna.
| Criterios de evaluación | MetalWorksPlus | Taller convencional |
|---|---|---|
| Ingeniería dedicada de EDM | ✓ Examen interno de cada RFQ | A menudo operario, sin revisión específica |
| Fabricación de electrodos | Diseñados & CNC-máquina interna | Frecuentemente externalizado, agrega plazo de entrega |
| Acero endurecido & Capacidad de carburo | ✓ Hasta 65 HRC acero, 90 HRA carburo | Varía, a menudo limitado a aceros más blandos |
| Inconel & superaleación EDM | ✓ Inconel 718, Hastelloy, Waspaloy probado | Experiencia limitada en superaleación |
| Documentación dimensional | ✓ Informe CMM Zeiss + AS9102 FAIR a petición | Informe de inspección básico o no |
| Cantidad mínima de pedido | ✓ Sin MOQ: producción de 1 pieza a volumen | A menudo tiene mínimos para el cable EDM |
| Tiempo de respuesta de el presupuesto | ✓ Garantía 24 horas | 2-5 días hábiles es común |
| Certificados | ✓ ISO 9001:2015, AS9100D, ISO 13485, IATF 16949, Nadcap | Depende del taller |
El proceso de mecanizado EDM: Paso a paso
Desde la carga de archivos CAD hasta la entrega verificada por CMM, un flujo de trabajo de ingeniería transparente y basado en la calidad para cada pedido de servicios EDM.
EDM de precisión — Rendimiento técnico
Verificado por Zeiss Contura CMM
Ra <Espejo de 0,1μm después de pulir
Cualquier aleación eléctricamente conductiva
Las máquinas funcionan sin asistencia durante la noche
Tolerancias de la DME & Normas de metrología
Medición rastreable mediante Zeiss Contura CMM, sistema de visión Keyence IM-7030 y profilómetro Mitutoyo SJ-410. Primera inspección de artículos (FAIR) por AS9102 disponible.
| Proceso EDM | Tolerancia estándar | Capacidad de alta precisión | Acabado superficial Ra | Aplicaciones típicas |
|---|---|---|---|---|
| electroerosión por hilo (WEDM) Sodick AQ750L |
±0,01 mm | ±0,001–0,005 mm (0.0002") | 0.2 – 0.8µm | Extrusión de troqueles, engranajes, espoletas, punzones y perfiles de troqueles |
| Electroerosión por penetración Makino EDAF3 |
±0,015 mm | ±0,008 mm | 0.4 – 1.2µm | Cavidades de moho, cavidades ciegos, canales de refrigeración aeroespacial, herramientas médicas |
| Perforación EDM Alta velocidad |
±0,02 mm | ±0,01 mm | 0.8 – 1.6µm | Agujeros de refrigeración de palas de turbina, boquillas de combustible, microagujeros de superaleación ≥ Ø0.1 mm |
| GD&T. La verdadera posición AS9102 FAIR |
±0,01 mm | ±0,001–0,005 mm | — | Piezas críticas de vuelo, dispositivos médicos, utillajes de precisión |
Todas las dimensiones verificadas por Zeiss Contura CMM con calibración rastreable. Certificaciones de material (MTR) y documentación completa de trazabilidad bajo petición.
Materiales que mecanizamos EDM de precisión
Cualquier material eléctricamente conductor adecuado al proceso, desde cobre C110 hasta carburo de tungsteno de 90 HRA e Inconel 718, puede trabajarse por electroerosión. La dureza no limita el proceso del mismo modo que una herramienta de corte. Si la pieza también requiere mecanizado convencional, nuestros servicios de mecanizado CNC cubrir la misma lista de aleaciones.
Herramienta & Aceros de fundición
Matrices de punzonado, forja e insertos de molde resistentes al desgaste, cortados por electroerosión después del temple a 58–65 HRC.
Titanio & Superaleaciones
La electroerosión no aplica fuerza mecánica de corte, por lo que puede mecanizar estas aleaciones sin el endurecimiento por deformación asociado a herramientas convencionales.
Carburos & Cerámica conductora
Piezas de desgaste ultra duro, inserciones de herramientas de corte y elementos guía. A escala comercial la erosión de chispas es la única manera práctica de mantener la precisión en estos grados.
Cobre, latón & Aleaciones
Electrodos EDM, conectores eléctricos y disipadores de calor — geometrías de precisión complejas mecanizadas a partir de palanquillas sólidas con residuos mínimos.
Aceros inoxidables
Dispositivos médicos, equipos de procesamiento de alimentos y componentes farmacéuticos. Suministrado con certificados de material y trazabilidad completa del material para que su evaluación de biocompatibilidad ISO 10993 tenga la documentación que necesita.
Aceros de alta velocidad
Brochas, herramientas de forma, fresas de engranajes y placas. La electroerosión después del temple evita la distorsión de un tratamiento térmico posterior.
Las máquinas que Corta tu parte
La electroerosión dispone de una célula dedicada. Los equipos indicados son propios, están en Shenzhen y los operan técnicos especializados. Esta organización permite revisar las solicitudes en 24 horas y controlar los requisitos de tolerancia publicados para cada proceso.
| Plataforma | Proceso | Tolerancia | Acabado superficial Ra | Lo que se ejecuta |
|---|---|---|---|---|
| Sodick AQ750L Alambre sumergido |
Alambre EDM · Ø0.02–0.30 mm | ±0,001–0,005 mm | 0.2 – 0.8 µm | Placas, punzones, perfiles de engranajes y espoletas, troqueles de carburo, cortes de achique a ±30° |
| Makino EDAF3 Penetración / matrices |
Sinker EDM · grafito & Electrodos de cobre | ±0,008 mm | 0.4 – 1.2 µm | Cavidades moldeadas, cavidades ciegos, cortes inferiores, costillas, texto de cavidad y logotipos |
| Célula de perforación de alta velocidad Posicionamiento de 5 ejes |
EDM de pequeño agujero · electrodo de tubo giratorio | ±0,01 mm de posición | 0.8 – 1.6 µm | Agujeros de refrigeración de Ø0.1 mm, orificios de arranque, orificios de inyectores, relaciones de aspecto pasadas 50:1 |
| Taller de electrodos CNC interno |
Grafito & Fresado de electrodos de cobre | Diseñado por cavidad | — | Conjuntos de electrodos duros, semi y acabados, almacenados para pedidos repetidos |
| Zeiss Contura CMM Metrología |
Verificación dimensional · Keyence IM-7030 · Mitutoyo SJ-410 | Calibración rastreable | Medido, no estimado | Primeros artículos, verificaciones en proceso, AS9102 FAIR, SPC sobre producción repetida |
¿Su pieza supera las dimensiones o la altura de corte habituales? Envíe el modelo para comprobar su encaje en el tanque de trabajo antes de preparar el presupuesto.
Documentación de entrega Con cada orden
La documentación forma parte de la entrega. Estos son los informes y certificados que recibirá por correo y junto con las piezas.
Informe de inspección de la CMM
Cada dimensión en el plano, medida en el Zeiss Contura contra la calibración trazable, emitida con las piezas, no bajo petición.
Certificado de conformidad
Certificado de conformidad firmado con referencia al plano y su revisión, para facilitar la inspección de recepción.
Certificados de materiales
Certificados de material (MTR) con trazabilidad de colada en cada aleación: la documentación que necesita el archivo ISO 13485 o AS9100.
AS9102 FAIR
Informe de primera pieza conforme a AS9102 para programas aeroespaciales y de defensa, con formularios 1–3, disponible bajo solicitud.
SPC & Cpk en Repeticiones
Las lotes de producción recurrentes llevan datos de control de procesos estadísticos e índices de capacidad para que pueda ver el proceso mantenerse centrado.
NDA Antes de mover los archivos
Firmamos su NDA, o la nuestra, antes de enviar un solo dibujo. El CAD cargado permanece en nuestro servidor y nunca se comparte ni se publica.
Términos comerciales en un párrafo. No hay cantidad mínima: fabricamos prototipos y pedidos repetidos con el mismo criterio de inspección. El presupuesto se prepara en 24 horas cuando el CAD es suficiente. Los prototipos por hilo suelen requerir 3–5 días; la penetración, 5–8 días incluida la fabricación del electrodo; y las series, 5–10 días. Ofrecemos DDP a más de 50 países según destino y acuerdo. Admitimos pedidos abiertos y entregas JIT, y conservamos los electrodos de cavidades repetidas para agilizar nuevos lotes.
Acabados de superficie EDM & Operaciones secundarias
Completar el acabado de la pieza bajo un mismo techo, desde superficies as-EDMed hasta pulido de espejos, revestimientos y marcado láser. No se necesitan proveedores secundarios.
Acabado As-EDMed
Textura mate uniforme con capa refundida. Ra 0,8–3,2 μm tras el corte de desbaste; las pasadas de acabado pueden reducirla a Ra 0,2–0,8 μm según material y proceso.
Pulido & Lapping
Pulido a mano o latido vibratorio logra Ra <Acabado espejo de 0,1μm para superficies de molde óptico e implantes médicos.
Electropolish & Pasivado
El electropulido elimina la capa blanca de electroerosión; el pasivado restaura la protección superficial del acero inoxidable. Ambos se especifican habitualmente en piezas aeroespaciales y médicas.
Recubrimientos PVD / CVD
Revestimientos TiN, TiAlN, DLC y CrN para mejorar la dureza y reducir la fricción en aplicaciones de conformado y corte.
Tratamiento térmico post-EDM
El tratamiento de alivio de tensiones ayuda a estabilizar el material y limitar microfisuras en aceros templados.
Marcado láser & Kitting
Identificación permanente de la pieza, números de serie y kitting personalizado en el mismo Equipo láser que utilizamos para el trabajo de la hoja — embalaje de sala limpia-compatible disponible.
Cómo crea EDM Precisión de micrones
Comprender la física de descarga ayuda a los ingenieros a diseñar mejores piezas de EDM, aprovechando ventajas únicas en materiales, geometría e integridad de la superficie.
Aplicaciones EDM a través Industrias clave
Desde componentes aeroespaciales críticos para el vuelo hasta herramientas para dispositivos médicos — MetalWorksPlus EDM sirve aplicaciones exigentes en todo el mundo con precisión certificada ISO.
Sector aeroespacial & Defensa
Hojas de turbina, orificios de refrigeración, componentes críticos de vuelo, programas AS9100
Dispositivos médicos
Instrumentos quirúrgicos, componentes de implantes, micro-características, materiales biocompatibles
Herramienta & matrices.
Juego de punzonados, insertos de moldes de inyección, extrusión y estampación progresiva, a menudo suministrados con emparejamiento Componentes mecanizados
Automoción
Moldes de inyección, perfiles de engranajes, componentes del sistema de combustible, piezas de transmisión
Electrónica & Semiconductor
Conectores de precisión, marcos de terminales, utillajes de prueba y blindajes RF
Estudios de casos de EDM — Resultados de Ingeniería Real
Retos complejos de precisión EDM resueltos por el equipo de ingeniería MetalWorksPlus en todas las verticales de la industria.
Agujeros de enfriamiento de película de hoja de turbina — inconel 718
Muerte progresiva en acero D2 — 62 HRC
Cavidad del molde del instrumento quirúrgico - acabado del espejo
matrices la extrusión de carburo de tungsteno — 89 HRA
Servicios de EDM — Prototipo de producción
Modelos flexibles de servicio EDM basados en sus requisitos de producción, desde prototipos urgentes de 3 días hasta acuerdos de suministro de producción JIT certificados.
Componentes EDM personalizados & Herramientas
Servicio completo desde el plano a la pieza: diseño de electrodos, corte por hilo, cavidades por penetración, taladros pequeños y acabados secundarios. piezas CNC de precisión línea sin salir del edificio.
- Ningún pedido mínimo — 1 pieza a alto volumen
- Prototipos electroerosión por hilo en 3-5 días hábiles
- Complejo de cavidades 3D, ranuras profundas y trabajo de herramienta y muerte
- Tolerancias desde ±0,001 mm, acabado superficial hasta Ra 0,2 μm
- Diseño de electrodos internos y fabricación CNC
- Informe completo de inspección CMM sobre cada entrega
EDM de producción & Suministro de JIT
Producción recurrente para punzones, troqueles, engranajes e inserciones de precisión. Programación JIT, control de procesos SPC y primeros artículos certificados por AS9102.
- Retorno de la producción: 5-10 días hábiles
- Precios de volumen y acuerdos de pedidos generales
- Informes SPC, análisis de CPK, control estadístico
- Biblioteca de electrodos almacenada para pedidos repetidos instantáneos
- Transporte marítimo DDP en todo el mundo — más de 50 países
- Cadena de suministro certificada ISO 9001:2015
Preguntas frecuentes
Preguntas sobre electroerosión por hilo, penetración y taladro, respondidas por nuestro equipo de ingeniería de aplicaciones.
La electroerosión por hilo utiliza un hilo continuo de latón o cobre de 0,02–0,30 mm y descargas eléctricas para cortar material conductor. El hilo no toca la pieza: el material se elimina en un medio dieléctrico. MW+ publica tolerancias de ±0,001 a ±0,005 mm en el perfil y acabado Ra 0,2 µm tras pasadas de repaso.
La electroerosión por penetración introduce un electrodo conformado de grafito o cobre para reproducir su geometría. Permite obtener cavidades ciegas y detalles tridimensionales inaccesibles al hilo. Se utiliza habitualmente en cavidades de moldes de inyección y utillajes complejos.
Sí. EDM es una de las pocas maneras prácticas de máquina de carburo de tungsteno, ya que la erosión de chispa no está limitada por la dureza. Ejecutamos parámetros de descarga específicos de carburo para matrices por extrusión, piezas de desgaste y componentes de herramientas de corte hasta 90 HRA.
Sí. EDM es rutinario para componentes aeroespaciales y turbinas Inconel, evitando el endurecimiento del trabajo que causa el corte convencional. La perforación EDM también se utiliza para agujeros de alta relación de aspecto como agujeros de refrigeración de película de hoja de turbina en Inconel 718, Hastelloy y Waspaloy.
MW+ publica ±0,001 a ±0,005 mm para electroerosión por hilo, ±0,008 mm para penetración y ±0,01 mm de posición para taladrado EDM, con verificación CMM. El acabado va de Ra 3,2 µm tras electroerosión a Ra 0,2 µm con pasadas de repaso; un pulido posterior puede reducirlo por debajo de Ra 0,1 µm.
Sí. Fabricamos en Shenzhen y ofrecemos envíos DDP a más de 50 países, según las condiciones acordadas. Cada envío incluye el informe CMM, un certificado de conformidad y el certificado de material. Los informes de inspección de la primera pieza conforme a AS9102 están disponibles bajo solicitud.
Aceptamos STEP, IGES, DWG, DXF y planos PDF. Preferimos STEP 3D para diseñar electrodos de electroerosión por penetración; un perfil DXF 2D basta para presupuestar electroerosión por hilo.
Plazos habituales: hilo, 3–5 días; penetración con fabricación de electrodos, 5–8 días; taladro, 3–5 días; producción, 5–10 días. Presupuesto en 24 horas.
MW+ declara ISO 9001:2015 y AS9100D para gestión de calidad aeroespacial, ISO 13485:2016 para dispositivos médicos e IATF 16949:2016 para automoción, además de NADCAP para procesos especiales. Los pedidos de electroerosión incluyen certificado de conformidad, informe CMM y certificación de material. Solicite los certificados vigentes y el alcance aplicable a su programa.
Antes de comparar precios, revise la relación de máquinas y el equipo de inspección. Confirme qué operaciones de hilo, penetración y pequeños taladros se realizan internamente, dónde se fabrican los electrodos y si el informe CMM verifica las cotas de su plano. Compruebe el sistema de calidad correspondiente a su sector y acuerde condiciones de entrega y documentación. MW+ coordina estas operaciones desde Shenzhen y ofrece DDP a más de 50 países según destino.
Inicie su Proyecto EDM Hoy
Envíe CAD o especificaciones para recibir un presupuesto en 24 horas. Los ingenieros de electroerosión revisan personalmente tolerancias, viabilidad y recomendaciones DFM.
Presupuesto de electroerosión
EDM gana su lugar en acero endurecido, esquinas internas afiladas y geometría que un cortador no puede alcanzar. Envíe el dibujo y confirmaremos el proceso correcto.