


Draht- und Senkerodieren
Präzision durch Funkenerosion
Funkenerosion für gehärtete Legierungen bis 65 HRC, Wolframkarbid und Inconel mit ±0,001 mm an drahtgeschnittenen Profilen. Draht-, Senk- und Startlocherodieren unter einem Dach in Shenzhen, vom schnellen Prototyp bis zur nachgewiesenen Serie, mit CNC-Präzisionsfertigung und dokumentierter Qualitätskontrolle am selben Standort.
Drahterodieren · Senkerodieren · Startlocherodieren
Funkenerosion trägt Metall durch kontrollierte Funken statt Schneiden ab. Ohne Werkzeugkontakt sind hohe Härte, scharfe Innenecken und ±0,001-mm-Profile möglich. MetalWorksPlus betreibt Sodick-AQ750L-Drahterodier- und Makino-EDAF3-Senkerodiermaschinen mit adaptiver Servoregelung, automatischer Drahteinfädelung und Echtzeit-Funkenspaltoptimierung. Eine 5-Achs-Startlocherodierzelle ergänzt schräge Bohrungen für Werkzeugbau, Hartmetall und Inconel.
Drahterodieren
Ein kontinuierlich zugeführter Messing- oder Kupferdraht mit Ø0,02–0,30 mm schneidet leitfähige Werkstücke durch kontrollierte Funkenentladung. Geeignet für Durchgangsprofile, Stempel-Matrizen-Sätze und scharfe Innenecken, die Schleifscheiben nicht erreichen. Unser Leitfaden erläutert, wie Drahterodieren funktioniert und welche Genauigkeit es erreicht.
Senkerodieren
Eine geformte Graphit- oder Kupferelektrode senkt sich kontrolliert entlang Z und überträgt ihre Geometrie ins Werkstück: Blindkavitäten, 3D-Merkmale, Spritzgusskavitäten, Hartmetallwerkzeuge und Hinterschnitte. Zur Auswahl lesen Sie Draht- und Senkerodieren: Unterschiede und Grenzen.
Start- und Feinlocherodieren
Schnelles Bohren mit rotierenden Rohrelektroden erzeugt Bohrungen ab Ø0,1 mm mit Tiefe-Durchmesser-Verhältnissen über 50:1, etwa Filmkühlbohrungen in Inconel-Turbinenschaufeln und Einspritzdüsen. Merkmale unter Ø0,1 mm übernimmt die Mikrobearbeitung.
Unsere Fertigung und Präzisionsteile
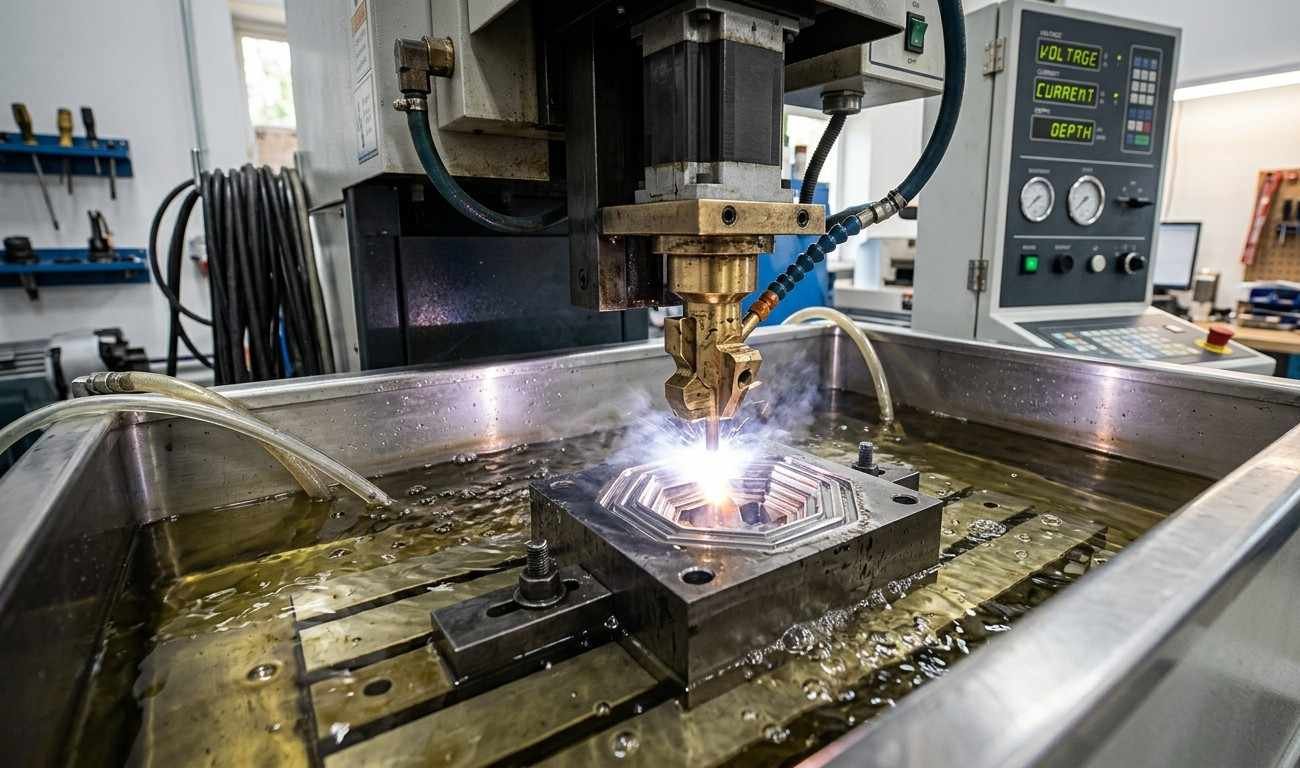
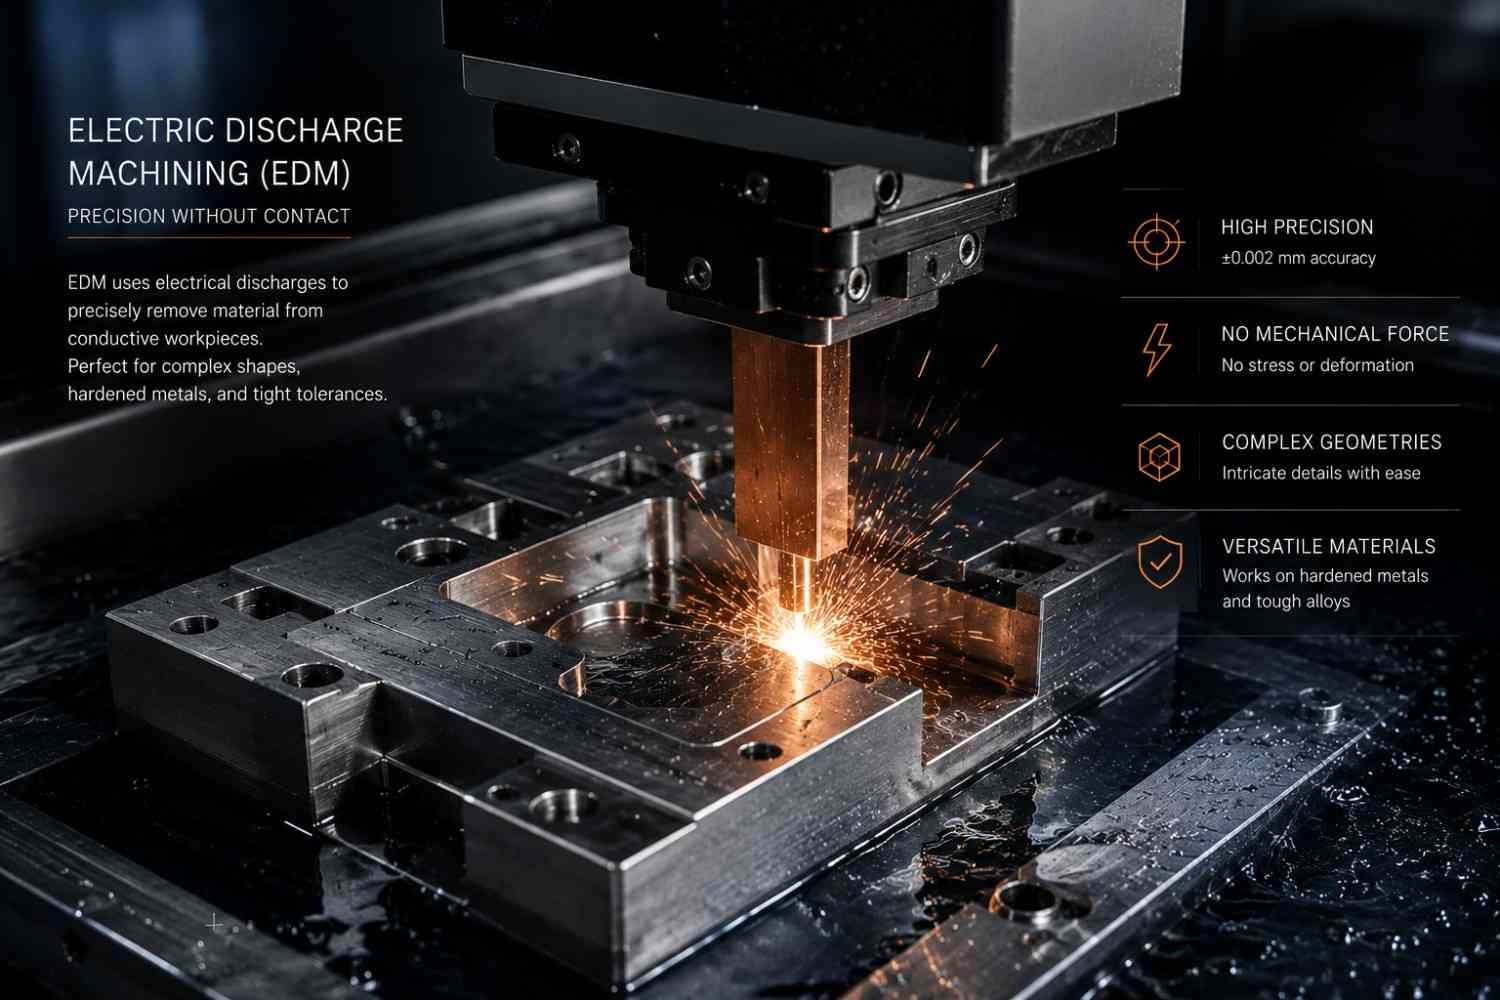
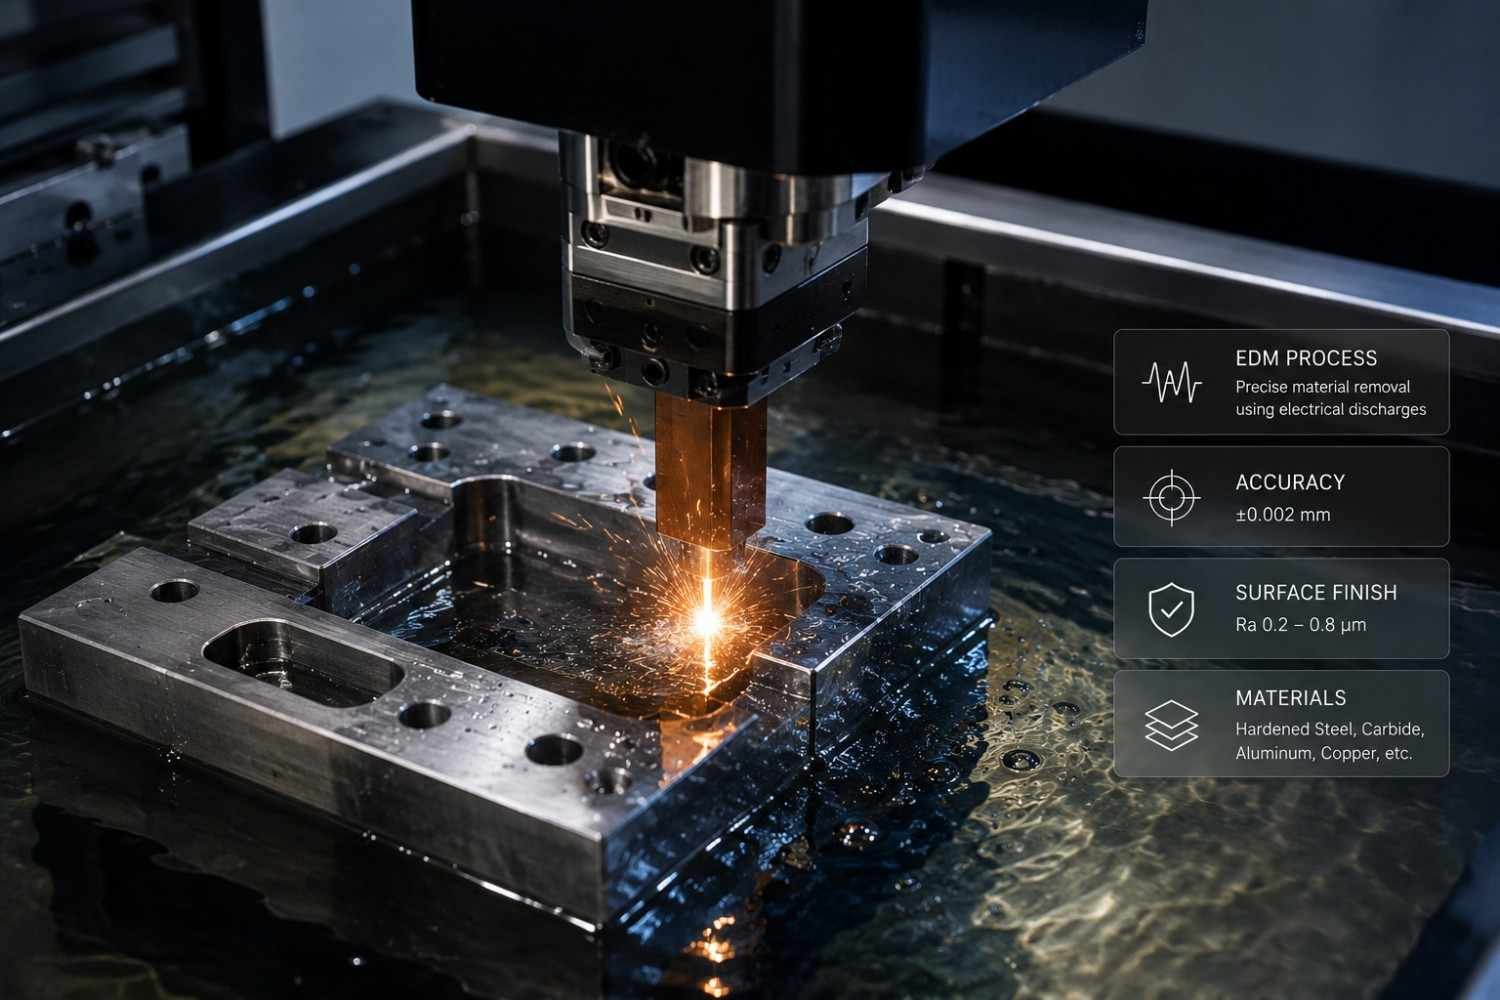
Einblick in die Erodierfertigung von MetalWorksPlus: Sodick- und Makino-Maschinen liefern rund um die Uhr Genauigkeit im Mikrometerbereich.
Warum Ingenieure MetalWorksPlus beim Präzisionserodieren vertrauen
Erodieren ist unsere Kernkompetenz mit eigenen Maschinen und spezialisierten Anwendungsingenieuren für Luftfahrt, Medizin, Automobilindustrie und Präzisionswerkzeuge. Kunden wählen MetalWorksPlus als Erodierzulieferer in China, weil Draht-, Senk- und Feinlocherodieren, Elektrodenfertigung und Koordinatenmessung unter einem Dach in Shenzhen liegen.
Was wir tatsächlich durch Erodieren fertigen
Diese Teile verlassen regelmäßig unsere Erodierzellen. Verfahren und Toleranzen sind jeweils angegeben. Bei vergleichbarer Geometrie können wir aufgrund vorhandener Erfahrung schneller kalkulieren.
Folgeverbund- und Stanzwerkzeuge
Stempelplatten, Matrizen, Abstreifer und Einsätze werden nach dem Härten bei 58–65 HRC geschnitten. Innenradien bis R0,05 mm und Schneidspalte sind direkt in der Bahn berücksichtigt.
Spritzgusskavitäten und Einsätze
Blindkavitäten, Rippen, Hinterschnitte und Schrift mit intern konstruierten Graphit- und Kupferelektroden. Direkt bis Ra 0,4 µm, für optische und medizinische Formen poliert unter Ra 0,1 µm.
Kühlbohrungen für Turbinen und Einspritzdüsen
Schräge Filmkühlbohrungen und Düsenöffnungen mit Tiefe-Durchmesser-Verhältnissen über 50:1, die sich in Superlegierungen konventionell nicht ohne Durchbiegung oder Kaltverfestigung bohren lassen.
Hartmetall-Extrusions- und Verschleißwerkzeuge
Profilmatrizen, Ziehsteine und Verschleißeinsätze aus Wolframkarbid mit angepassten Entladungsparametern und zusätzlichen Nachschnitten zur Schonung der Binderphase an der Schnittkante.
Zahnräder, Keilwellen und Formwerkzeuge
Evolventen, Keilwellenprofile, Räumnadeln und Verzahnungswerkzeuge aus vollständig gehärtetem Schnellarbeitsstahl. Drahterodieren vermeidet nachträglichen Härteverzug und sichert identische Losprofile.
Präzisionsvorrichtungen und Kontakte
Prüfvorrichtungen, Leadframes, HF-Abschirmungen und Federkontakte mit zu feinen oder harten Fräsmerkmalen. Häufig kombiniert mit unseren gedrehten Kontaktstiften in derselben Baugruppe.
MetalWorksPlus und typische Erodier-Lohnbetriebe im Vergleich
Erodieren ist unsere Kernkompetenz. Das bedeutet bei Werkzeugbau-, Hartmetall- und Inconel-Projekten Folgendes und ergänzt unsere übrigen internen Fertigungsmöglichkeiten.
| Bewertungskriterien | MetalWorksPlus | Typischer Lohnbetrieb |
|---|---|---|
| Spezialisierte Erodiertechnik | ✓ Interne DFM-Prüfung jeder Anfrage | Oft bedienergeführt ohne gesonderte technische Prüfung |
| Elektrodenfertigung | ✓ Intern konstruiert und CNC-gefertigt | Häufig extern, mit zusätzlicher Lieferzeit |
| Gehärteter Stahl und Hartmetall | ✓ Stahl bis 65 HRC, Hartmetall bis 90 HRA | Unterschiedlich, häufig auf weichere Stähle begrenzt |
| Inconel- und Superlegierungserodieren | ✓ Erfahrung mit Inconel 718, Hastelloy und Waspaloy | Begrenzte Erfahrung mit Superlegierungen |
| Maßdokumentation | ✓ Zeiss-Messbericht und AS9102-FAIR auf Anfrage | Einfacher oder kein Prüfbericht |
| Mindestbestellmenge | ✓ Keine Mindestmenge – vom Einzelteil bis zur Serie | Häufig Mindestmengen beim Drahterodieren |
| Angebotsantwort | ✓ 24-Stunden-Garantie | Oft 2–5 Arbeitstage |
| Zertifizierungen | ✓ ISO 9001:2015, AS9100D, ISO 13485, IATF 16949, NADCAP | Betriebsabhängig |
Der Erodierprozess – Schritt für Schritt
Vom CAD-Upload bis zur koordinatengeprüften Lieferung: transparenter, qualitätsgeführter technischer Ablauf bei jedem Erodierauftrag.
Präzisionserodieren – technische Leistung
Mit Zeiss-Contura-Koordinatenmesstechnik geprüft
Ra < 0,1 µm nach Spiegelpolitur
Jede elektrisch leitfähige Legierung
Unbeaufsichtigter Nachtbetrieb
Erodiertoleranzen und messtechnische Standards
Rückverfolgbare Messung mit Zeiss Contura, Keyence IM-7030 und Mitutoyo SJ-410. Erstmusterprüfung nach AS9102 verfügbar.
| Erodierverfahren | Standardtoleranz | Hochpräzisionsmöglichkeiten | Oberflächenrauheit Ra | Typische Anwendungen |
|---|---|---|---|---|
| Drahterodieren (WEDM) Sodick AQ750L |
±0,01 mm | ±0,001–0,005 mm (0,0002″) | 0.2 – 0.8µm | Extrusionsmatrizen, Zahnräder, Keilwellenprofile, Stempelplatten und Matrizen |
| Senkerodieren Makino EDAF3 |
±0,015 mm | ±0,008 mm | 0.4 – 1.2µm | Formkavitäten, Blindtaschen, Luftfahrtkühlkanäle, medizinische Werkzeuge |
| Startlocherodieren Hochgeschwindigkeit |
±0,02 mm | ±0,01 mm | 0.8 – 1.6µm | Turbinenschaufel-Kühlbohrungen, Kraftstoffdüsen, Superlegierungs-Mikrobohrungen ab Ø0,1 mm |
| Form- und Lagetoleranzen – Position AS9102-Erstmusterbericht |
±0,01 mm | ±0,001–0,005 mm | — | Flugkritische Teile, Medizinprodukte, Präzisionsvorrichtungen |
Alle Maße werden mit rückverfolgbar kalibrierter Zeiss-Contura-Messtechnik geprüft. Werkstoffnachweise und vollständige Rückverfolgungsunterlagen auf Anfrage.
Werkstoffe für unsere Präzisions-Funkenerosion
Von weichem Kupfer C110 bis zu Wolframkarbid mit 90 HRA und Inconel 718: Leitfähige Werkstoffe werden unabhängig von ihrer Härte präzise erodiert. Für ergänzende konventionelle Bearbeitung deckt unsere CNC-Bearbeitung dieselben Legierungen ab.
Werkzeug- und Formenstähle
Hohe Verschleißfestigkeit für Stanzmatrizen, Schmiedewerkzeuge und Spritzgusseinsätze, nach Wärmebehandlung bei 58–65 HRC erodiert.
Titan und Superlegierungen
Luftfahrtstruktur- und Triebwerks-Heißteile. Die kontaktfreie Funkenerosion vermeidet Kaltverfestigung und Eigenspannungen konventioneller Zerspanung dieser Legierungen.
Hartmetalle und leitfähige Keramiken
Extrem harte Verschleißteile, Schneidplatten und Führungen. Im kommerziellen Maßstab ermöglicht Funkenerosion hier wirtschaftliche Präzision.
Kupfer, Messing und Legierungen
Erodierelektroden, elektrische Steckverbinder und Kühlkörper: komplexe Präzisionsgeometrien aus Vollmaterial mit geringem Materialverlust.
Edelstähle
Medizinprodukte, Lebensmittel- und Pharmakomponenten mit Werkszeugnissen und vollständiger Rückverfolgbarkeit als Dokumentationsgrundlage für die Biokompatibilitätsbewertung nach ISO 10993.
Schnellarbeitsstähle
Räumnadeln, Formwerkzeuge, Verzahnungs- und Wälzfräser: Erodieren nach vollständigem Härten vermeidet späteren Wärmeverzug.
Die Maschinen für Ihr Bauteil
Erodieren erfolgt in einer eigenen Zelle. Alle folgenden Anlagen gehören uns und werden in Shenzhen von Erodierspezialisten betreut. Das ermöglicht Angebote in 24 Stunden und die angegebenen Toleranzen.
| Anlage | Verfahren | Eingehaltene Toleranz | Oberflächenrauheit Ra | Typische Arbeiten |
|---|---|---|---|---|
| Sodick AQ750L Drahterodieren im Wasserbad |
Drahterodieren · Draht Ø0,02–0,30 mm | ±0,001–0,005 mm | 0.2 – 0.8 µm | Matrizenplatten, Stempel, Zahnrad- und Keilwellenprofile, Hartmetallmatrizen, Konikschnitte bis ±30° |
| Makino EDAF3 Senkerodiermaschine |
Senkerodieren mit Graphit- und Kupferelektroden | ±0,008 mm | 0.4 – 1.2 µm | Formkavitäten, Blindtaschen, Hinterschnitte, Rippen, Schrift und Logos |
| Schnellbohrzelle 5-Achs-Positionierung |
Feinlocherodieren mit rotierender Rohrelektrode | ±0,01 mm Positionsgenauigkeit | 0.8 – 1.6 µm | Kühlbohrungen ab Ø0,1 mm, Startlöcher, Einspritzöffnungen, Tiefe/Durchmesser über 50:1 |
| Elektrodenfertigung Interne CNC-Fertigung |
Fräsen von Graphit- und Kupferelektroden | Je Kavität ausgelegt | — | Schrupp-, Vorschlicht- und Schlichtelektrodensätze, für Wiederholungsaufträge gelagert |
| Zeiss Contura Messtechnik |
Maßprüfung · Keyence IM-7030 · Mitutoyo SJ-410 | Rückverfolgbare Kalibrierung | Gemessen statt geschätzt | Erstmuster, Zwischenprüfungen, AS9102-FAIR und SPC bei Wiederholserien |
Ist Ihr Teil größer oder höher als übliche Erodierbereiche? Senden Sie das Modell. Wir prüfen den tatsächlichen Arbeitsbehälter vor dem Angebot.
Was jeder Auftrag enthält
Die Dokumentation gehört zur Lieferung. Diese Unterlagen erhalten Sie digital und mit den Teilen.
Koordinatenmessbericht
Jedes Zeichnungsmaß auf Zeiss Contura mit rückverfolgbarer Kalibrierung gemessen und mit den Teilen bereitgestellt.
Konformitätsbescheinigung
Unterzeichnete Bescheinigung mit Zeichnungs- und Revisionsbezug für einen vollständig dokumentierten Wareneingang.
Werkstoffzeugnisse
Werksprüfzeugnisse mit Schmelzen-/Losrückverfolgbarkeit jeder Legierung für Ihre ISO-13485- oder AS9100-Dokumentation.
AS9102-Erstmusterbericht
Vollständiger AS9102-Erstmusterbericht für Luftfahrt und Verteidigung mit Formularen 1–3 auf Anfrage.
SPC und Cpk bei Wiederholserien
Wiederkehrende Serien enthalten Prozessregeldaten und Fähigkeitsindizes zum Nachweis der Prozesszentrierung.
Geheimhaltung vor Dateiübermittlung
Wir unterzeichnen Ihre oder unsere Geheimhaltungsvereinbarung vor der ersten Zeichnung. CAD-Dateien bleiben auf unserem Server und werden weder geteilt noch veröffentlicht.
Kaufmännische Bedingungen im Überblick. Keine Mindestmenge bei gleichen Prüfstandards für Einzelprototyp und Serienabruf. Angebot innerhalb von 24 Stunden nach lesbarer CAD-Datei. Drahterodierprototypen: 3–5 Tage; Senkerodieren einschließlich Elektroden: 5–8 Tage; Serien: 5–10 Tage. DDP in über 50 Länder regelt Abgaben und Lieferung vor Ankunft. Rahmenaufträge und JIT-Abrufe sind möglich; Elektroden wiederkehrender Kavitäten bleiben für schnellere Folgeaufträge gelagert.
Erodieroberflächen und weitere Arbeitsgänge
Vollständige Nachbearbeitung unter einem Dach: vom Erodierzustand bis zu Spiegelpolitur, Beschichtung und Laserkennzeichnung, ohne weitere Lieferanten.
Oberfläche im Erodierzustand
Gleichmäßig matt und gratfrei, mit Wiedererstarrungsschicht. Ra 0,8–3,2 µm direkt nach dem Schruppschnitt für Werkzeug- und Strukturanwendungen. Nachschnitte verbessern auf Ra 0,2–0,8 µm.
Polieren und Läppen
Handpolieren oder Vibrationsläppen erreicht Ra < 0,1 µm für optische Formflächen und medizinische Implantate.
Elektropolieren und Passivieren
Elektropolieren entfernt die weiße Wiedererstarrungsschicht. Passivieren stellt anschließend die schützende Chromoxidschicht von Edelstahl wieder her. Beides wird regelmäßig für Luftfahrt- und Medizinteile spezifiziert.
PVD- / CVD-Beschichtungen
TiN, TiAlN, DLC und CrN erhöhen Härte und vermindern Reibung beim Umformen und Schneiden.
Wärmebehandlung nach dem Erodieren
Spannungsarm-Anlassen stellt Werkstoffeigenschaften wieder her und beugt Mikrorissen in gehärteten Stählen vor.
Laserkennzeichnung und Teilesätze
Dauerhafte Teilekennungen, Seriennummern und individuelle Sätze auf denselben Laseranlagen, die auch Bleche bearbeiten. Reinraumgeeignete Verpackung möglich.
Wie Funkenerosion Mikrometerpräzision erzeugt
Kenntnis der Entladungsphysik ermöglicht bessere Erodierkonstruktionen mit Vorteilen bei Werkstoff, Geometrie und Oberflächenintegrität.
Erodieranwendungen in wichtigen Branchen
Von flugkritischen Komponenten bis zu medizinischen Formen: Bei MetalWorksPlus bedient die Funkenerosion anspruchsvolle Anwendungen weltweit mit ISO-zertifizierter Präzision.
Luftfahrt und Verteidigung
Turbinenschaufeln, Kühlbohrungen, flugkritische Teile und AS9100-Projekte
Medizinprodukte
Chirurgische Instrumente, Implantatkomponenten, Mikromerkmale und biokompatible Werkstoffe
Werkzeug- und Formenbau
Stempel-Matrizen-Sätze, Spritzgusseinsätze, Extrusions- und Folgeverbundwerkzeuge, häufig gemeinsam mit passenden Präzisionskomponenten
Automobilindustrie
Spritzgussformen, Zahnradprofilen, Kraftstoffsystemkomponenten und Getriebeteilen
Elektronik und Halbleitertechnik
Präzisionssteckverbinder, Leadframes, Prüfvorrichtungen, HF-Abschirmungen
Erodier-Fallbeispiele – konkrete technische Ergebnisse
Komplexe Erodieraufgaben, gelöst vom technischen Team von MetalWorksPlus in unterschiedlichen Branchen.
Filmkühlbohrungen einer Turbinenschaufel aus Inconel 718
Folgeverbundwerkzeug aus D2-Stahl – 62 HRC
Formkavität für chirurgische Instrumente – Spiegeloberfläche
Wolframkarbid-Extrusionsmatrize – 89 HRA
Erodieren – vom Prototyp bis zur Serie
Flexible Erodierleistungen nach Fertigungsbedarf, von dringenden Dreitage-Prototypen bis zu zertifizierter JIT-Serienversorgung.
Individuelle Erodierteile und Werkzeuge
Komplette Präzisionserosion von der Zeichnung zum Fertigteil: Elektrodenauslegung, Drahtprofile, Senkkavitäten, Feinlöcher und Nachbearbeitung. Ergänzendes Drehen oder Fräsen erfolgt direkt in unserer Fertigung für CNC-Präzisionsteile im selben Gebäude.
- Keine Mindestmenge – Einzelteil bis Großserie
- Drahterodierprototypen in 3–5 Arbeitstagen
- Komplexe 3D-Kavitäten, tiefe Schlitze und Werkzeugbau
- Toleranzen ab ±0,001 mm, Oberflächen bis Ra 0,2 µm
- Interne Elektrodenauslegung und CNC-Fertigung
- Vollständiger Koordinatenmessbericht bei jeder Lieferung
Serienerodieren und JIT-Lieferung
Wiederkehrende Stempel, Matrizen, Zahnräder und Präzisionseinsätze. JIT-Planung, SPC und geprüfte Erstmuster nach AS9102.
- Serienfertigung: 5–10 Arbeitstage
- Mengenpreise und Rahmenaufträge
- SPC-Berichte, Cpk-Analyse und statistische Regelung
- Elektrodenbestand für schnelle Wiederholungsaufträge
- Weltweiter DDP-Versand in über 50 Länder
- ISO-9001:2015-zertifizierte Lieferkette
Häufig gestellte Fragen
Häufige technische und kaufmännische Fragen zu Draht-, Senk- und Feinlocherodieren, beantwortet von unseren Anwendungsingenieuren.
Ein kontinuierlich bewegter Messing- oder Kupferdraht mit Ø0,02–0,30 mm schneidet leitfähiges Metall durch kontrollierte Funkenentladungen. Der Draht berührt das Teil nicht; der Abtrag erfolgt im Dielektrikum. Erreichbar sind ±0,001–0,005 mm am Profil mit Ra 0,2 µm nach Nachschnitten.
Eine geformte Graphit- oder Kupferelektrode senkt sich ins Werkstück und überträgt ihre Form. So entstehen Blindkavitäten und 3D-Merkmale, die Drahterodieren nicht erreicht. Standardverfahren für Spritzgusskavitäten und komplexe Werkzeuge.
Ja. Funkenerosion ist eines der wenigen praktikablen Verfahren für Wolframkarbid, da die Härte keine Schnittgrenze setzt. Wir nutzen hartmetallspezifische Parameter für Extrusionswerkzeuge, Verschleißteile und Schneidkomponenten bis 90 HRA.
Ja. Funkenerosion ist bei Inconel-Luftfahrt- und Turbinenteilen üblich und vermeidet zerspanungsbedingte Kaltverfestigung. Feinlocherodieren erzeugt tiefe Filmkühlbohrungen in Inconel 718, Hastelloy und Waspaloy.
Drahterodieren ±0,001–0,005 mm (0,0002″), Senkerodieren ±0,008 mm und Feinlocherodieren ±0,01 mm Positionsgenauigkeit, jeweils koordinatengeprüft. Oberflächen von Ra 3,2 µm im Erodierzustand bis Ra 0,2 µm nach Nachschnitten; Polieren unter Ra 0,1 µm.
Ja, aus Shenzhen DDP in über 50 Länder. Abgaben und Lieferung sind vor Ankunft geregelt. Standardunterlagen: Koordinatenmessbericht, Konformitätsbescheinigung und Werkstoffzeugnis. AS9102-Erstmusterberichte auf Anfrage.
STEP, IGES, DWG, DXF und PDF. Für Senkelektroden bevorzugen wir 3D-STEP; für Drahterodierangebote genügen 2D-DXF-Profile.
Typisch: Drahterodierprototypen 3–5 Tage, Senkerodieren einschließlich Elektroden 5–8 Tage, Feinlocherodieren 3–5 Tage, Serien 5–10 Tage. Angebotsantwort innerhalb von 24 Stunden garantiert.
Ja. ISO 9001:2015 und AS9100D, dazu ISO 13485:2016 für Medizin und IATF 16949:2016 für Automobilprojekte sowie NADCAP für Sonderprozesse. Jeder Erodierauftrag enthält Konformität, Zeiss-Messbericht und Werkstoffnachweis; AS9102-Erstmusterberichte für Luftfahrt und Verteidigung verfügbar.
Fordern Sie Maschinen- und Messmittelliste an. Prüfen Sie interne Draht-, Senk- und Feinlocherodierverfahren, eigene Elektrodenfertigung und zeichnungsbezogene Messberichte. Bestätigen Sie branchengerechte Qualitätssysteme sowie Incoterms und Unterlagen vor dem ersten Auftrag. MetalWorksPlus bietet dies aus einem Werk in Shenzhen mit DDP in über 50 Länder.
Starten Sie Ihr Erodierprojekt heute
Senden Sie CAD oder Spezifikationen. Angebotsantwort in 24 Stunden garantiert. Unsere Erodierspezialisten prüfen jede Anfrage persönlich auf Fertigbarkeit, realistische Toleranzen und wirtschaftliche Preise.
Angebotsanfrage für Funkenerosion
Funkenerosion eignet sich für gehärteten Stahl, scharfe Innenecken und Geometrien, die ein Fräser nicht erreicht. Senden Sie die Zeichnung, und wir bestätigen das passende Verfahren.