


Elettroerosione
a filo e a tuffo
Elettroerosione per conduttivi e profili complessi, con lavorazioni CNC complementari. MW+ verifica geometria, finitura e controllo qualità.
Elettroerosione: erosione a filo, a tuffo e foratura
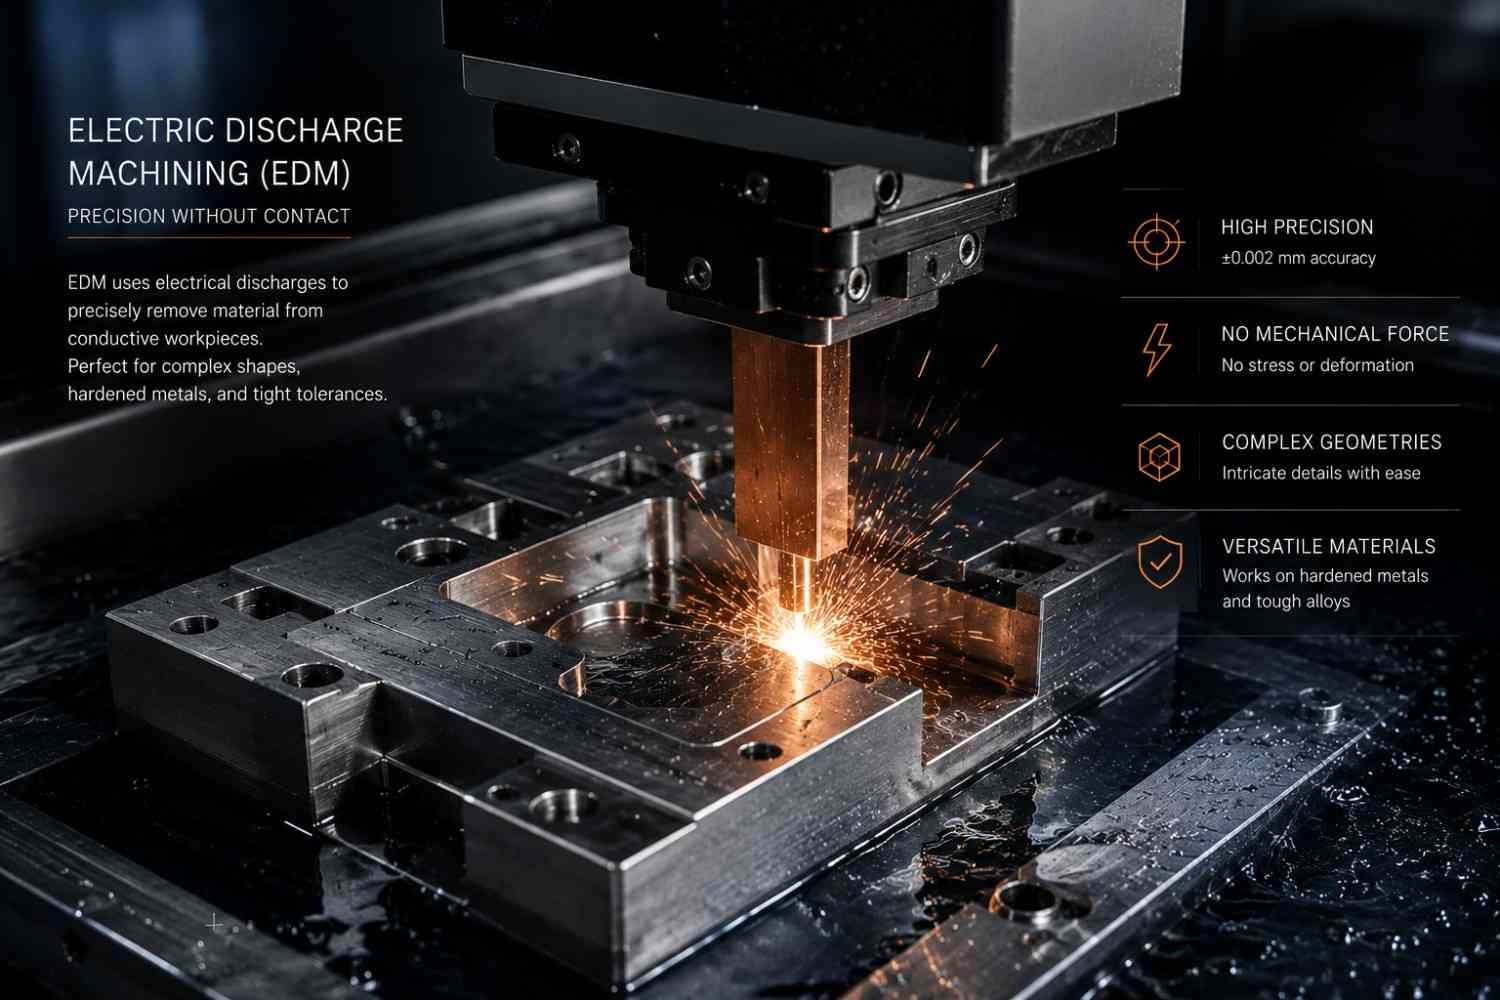
Elettroerosione mediante scariche controllate, senza tagliente.
Elettroerosione a filo
Filo ottone/rame per profili nei conduttivi: guida al funzionamento dell’EDM a filo.
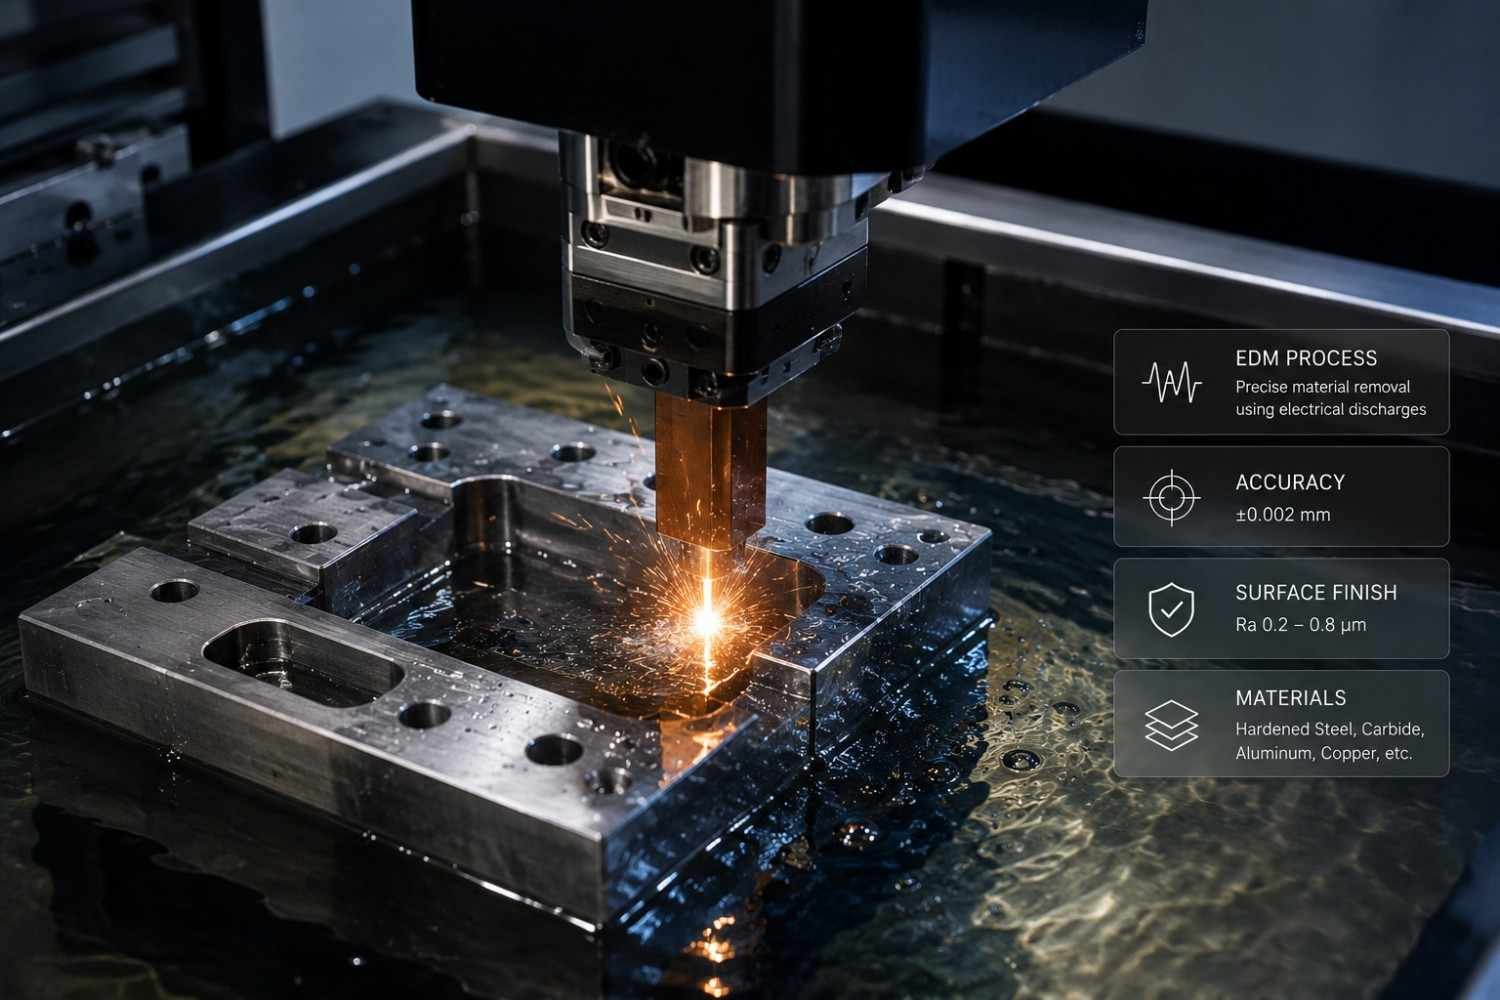
Elettroerosione a tuffo
Il tuffo riproduce l’elettrodo nel conduttivo: confronto fra EDM a filo e a tuffo.
Fori iniziali e microforatura EDM
Elettrodi tubolari per fori compatibili; dettagli piccoli da valutare con microlavorazioni.
Elettroerosione: produzione e componenti
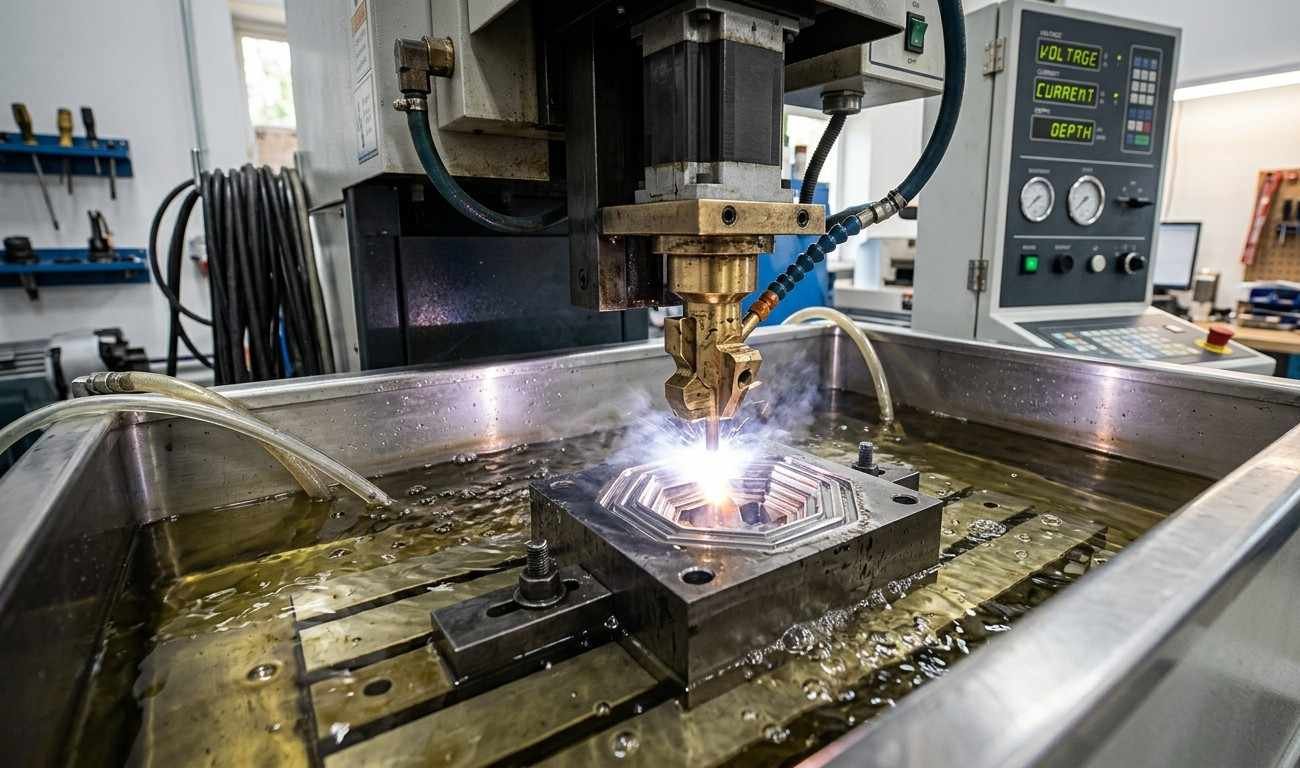
Sodick e Makino a Shenzhen; prestazioni confermate sul progetto.
Elettroerosione: perché scegliere MetalWorksPlus
MetalWorksPlus coordina elettroerosione e supporto tecnico per applicazioni industriali.
Elettroerosione: cosa produciamo
Esempi realizzati nelle nostre celle EDM.
Stampi progressivi e di tranciatura
Matrici e punzoni dopo tempra a 58–65 HRC indicativi.
Cavità e inserti per stampi a iniezione
Cavità e nervature con elettrodi sagomati grafite/rame.
Elettroerosione: fori di raffreddamento e ugelli
Fori e ugelli in conduttivi difficili da tagliare.
Elettroerosione: matrici e utensili in metallo duro
Metallo duro con parametri e superficie concordati.
Elettroerosione: ruote, scanalature e utensili di forma
Brocce e profili dentati in HSS temprato.
Elettroerosione: attrezzature e contatti
Attrezzature, leadframe e contatti possono integrarsi con contatti torniti.
Elettroerosione: confronto indicativo dei fornitori
Per stampi, metallo duro e Inconel, confronta capacità EDM e attività complementari nelle nostre capacità produttive interne.
| Criteri di valutazione | MetalWorksPlus | Altro terzista, caso indicativo |
|---|---|---|
| Competenza EDM dedicata | ✓ Verifica DFM interna della richiesta | Verifica tecnica da concordare |
| Produzione elettrodi | ✓ Progettazione e lavorazione CNC interne | Possibile esecuzione esterna con tempi da verificare |
| Acciaio temprato e metallo duro | ✓ Acciai fino a 65 HRC; metallo duro fino a 90 HRA da verificare | Gamma dipendente dal fornitore |
| EDM di Inconel e superleghe | ✓ Esperienza con Inconel 718, Hastelloy e Waspaloy | Esperienza da verificare sul materiale |
| Documentazione dimensionale | ✓ Rapporti Zeiss e AS9102 FAIR su richiesta | Portata del rapporto da definire |
| Quantità minima | ✓ Dal pezzo singolo alla serie | Minimi e attrezzaggi da verificare |
| Riscontro all’offerta | ✓ Riscontro entro 24 ore dai dati completi | Indicativamente 2–5 giorni lavorativi |
| Certificazioni | ✓ Certificazioni dichiarate: verifica copie e campo applicabile | Dipende dallo stabilimento |
Elettroerosione: il ciclo passo per passo
Dal CAD alla consegna, con misure concordate.
Elettroerosione: prestazioni tecniche
Controllata con metrologia Zeiss Contura
Ra <0,1 µm dopo lucidatura da verificare
Leghe elettricamente conduttive compatibili
Cicli notturni non presidiati
Elettroerosione: tolleranze e metrologia
Misure riferibili e FAI AS9102 concordata.
Erosione a filo per profili passanti accessibili.
Erosione a tuffo con elettrodo sagomato per cavità.
Perciò valutiamo prima fori iniziali e riferimenti.
Elettroerosione di profili complessi su disegno: specifica lo stato del materiale.
Erosione a filo ed erosione a tuffo: utensili e accessi differenti.
Lavorazione dei metalli temprati con superficie e trattamenti concordati.
Per elettroerosione di profili complessi su disegno, specifica spigoli e rugosità finali.
Così il team valuta insieme produzione e controllo.
EDM convenzionale per materiali elettricamente conduttivi.
- Indica disegno approvato e materiale preciso.
- Concorda quote funzionali, finitura e controlli.
- Definisci campionatura, quantità e consegna.
Approfondimento tecnico: FANUC: principi dell’erosione a filo. La fonte spiega principi generali; non certifica il singolo fornitore.
| Processo EDM | Tolleranza standard | Capacità di alta precisione | Rugosità Ra | Applicazioni tipiche |
|---|---|---|---|---|
| Taglio a filo — WEDM Sodick AQ750L |
±0,01 mm | ±0,001–0,005 mm (0,0002″) | 0.2 – 0.8µm | Matrici, ruote dentate, profili scanalati e piastre di tranciatura |
| Erosione a tuffo Makino EDAF3 |
±0,015 mm | ±0,008 mm | 0.4 – 1.2µm | Cavità stampo, tasche cieche, canali e attrezzature medicali |
| Foratura EDM Alta velocità |
±0,02 mm | ±0,01 mm | 0.8 – 1.6µm | Fori di raffreddamento, ugelli e microfori in superlega da Ø0,1 mm da verificare |
| Tolleranze geometriche — posizione Rapporto primo campione AS9102 |
±0,01 mm | ±0,001–0,005 mm | — | Componenti aeronautici, medicali e attrezzature di precisione |
Caratteristiche concordate misurate con strumenti tarati e riferibili.
Materiali per la nostra elettroerosione di precisione
Conducibilità, geometria e finitura guidano il processo; le lavorazioni CNC completano i dettagli compatibili.
Elettroerosione: acciai per stampi e utensili
Matrici dopo tempra a 58–65 HRC, secondo grado.
Elettroerosione: titanio e superleghe
Elettroerosione per contorni compatibili in leghe al nichel.
Metalli duri e ceramiche conduttive
Componenti antiusura; ceramiche solo di grado conduttivo compatibile.
Rame, ottone e leghe
Elettrodi e connettori secondo compatibilità del processo.
Acciai inossidabili
Componenti medicali con tracciabilità; biocompatibilità da validare sul dispositivo.
Acciai rapidi
Brocce dopo tempra per limitare deformazioni successive.
Le macchine per il tuo componente
Lavorazioni EDM in una cella dedicata.
| Macchina | Processo | Tolleranza da confermare | Rugosità Ra | Lavorazioni tipiche |
|---|---|---|---|---|
| Sodick AQ750L Taglio a filo immerso |
Filo Ø0,02–0,30 mm | ±0,001–0,005 mm | 0.2 – 0.8 µm | Matrici e profili conici fino a ±30°, previa fattibilità. |
| Makino EDAF3 Macchina a tuffo |
Lavorazione con elettrodi in grafite o rame | ±0,008 mm | 0.4 – 1.2 µm | Cavità, tasche cieche, nervature, scritte e loghi |
| Cella di foratura rapida Posizionamento a 5 assi |
Microforatura con elettrodo tubolare rotante | Posizione ±0,01 mm | 0.8 – 1.6 µm | Microfori da Ø0,1 mm; rapporti elevati da verificare. |
| Produzione elettrodi Produzione CNC interna |
Fresatura elettrodi in grafite e rame | Progettati per la cavità | — | Elettrodi per sgrossatura/finitura; conservazione concordata. |
| Zeiss Contura Metrologia |
Misure dimensionali · Keyence IM-7030 · Mitutoyo SJ-410 | Taratura riferibile | Misurato, non stimato | Primo campione, misure intermedie, FAI e SPC per serie secondo ordine |
Il pezzo supera i volumi EDM abituali?
Cosa comprende la fornitura
Documenti alla consegna nel formato concordato.
Rapporto CMM
Rapporto con misure e riferibilità adeguate.
Dichiarazione di conformità
Conformità con disegno e revisione.
Certificati dei materiali
Lega, colata e lotto documentati secondo ordine.
Rapporto primo campione AS9102
FAI AS9102 per requisiti aeronautici concordati.
SPC e Cpk nelle serie ricorrenti
Statistica e capacità sulle caratteristiche concordate.
Riservatezza prima dell’invio
Concordiamo l’NDA prima dello scambio dei disegni riservati.
Superfici EDM e operazioni successive
Finiture e responsabilità definite dopo l’elettroerosione.
Superficie allo stato EDM
Superficie opaca; strato rifuso da valutare.
Lucidatura e lappatura
Ra <0,1 µm con finitura dedicata, previa fattibilità.
Elettrolucidatura e passivazione
Concorda il trattamento necessario per l’integrità superficiale.
Rivestimenti PVD / CVD
TiN/TiAlN/DLC/CrN secondo adesione e substrato.
Trattamento termico dopo EDM
Trattamenti da valutare metallurgicamente; cricche e strati alterati richiedono verifica specifica.
Marcatura e kit
Codici permanenti, matricole e kit possono usare gli stessi sistemi laser . Imballaggio controllato disponibile su richiesta.
Come l’elettroerosione realizza precisione micrometrica
Scariche e superficie guidano la progettazione EDM.
Applicazioni EDM nei settori principali
Dai componenti aeronautici agli stampi medicali, presso MetalWorksPlus l’elettroerosione supporta progetti industriali con requisiti di precisione definiti.
Aerospazio e difesa
Pale, raffreddamento e componenti con requisiti AS9100 concordati
Dispositivi medici
Strumenti, parti di impianto e microgeometrie nel materiale specificato
Stampi e attrezzature
Punzone-matrice, inserti e utensili progressivi, spesso insieme a componenti di precisione
Automotive
Stampi, profili dentati, circuiti carburante e trasmissioni
Elettronica e semiconduttori
Connettori, leadframe, attrezzature di prova e schermature RF
Esempi EDM — risultati tecnici specifici
Casi del team MW+: risultati specifici del progetto.
Fori di raffreddamento su pala Inconel 718
Stampo progressivo D2 — 62 HRC
Cavità stampo per strumenti — finitura a specchio
Matrice di estrusione WC-Co — 89 HRA
EDM — dal prototipo alla serie
Prototipi urgenti e lotti con consegna pianificata.
Componenti e attrezzature EDM su misura
Dal disegno a profili, cavità e microfori; lavorazioni complementari per particolari CNC.
- Dal pezzo singolo alla grande serie
- Prototipi a filo in 3–5 giorni indicativi
- Cavità 3D, gole profonde e attrezzature
- Tolleranze e Ra fino a 0,2 µm da verificare sul pezzo
- Progettazione e fresatura elettrodi interne
- Rapporto CMM secondo l’ordine
EDM di serie e consegne JIT
Punzoni, matrici, ruote e inserti ripetuti.
- Serie: 5–10 giorni lavorativi indicativi
- Prezzi per quantità e ordini quadro
- SPC, Cpk e dati secondo il piano concordato
- Scorta elettrodi per richiami, da concordare
- Spedizione DDP in oltre 50 Paesi secondo offerta
- Sistema qualità ISO 9001:2015 nel campo certificato
Domande frequenti
Risposte su filo, tuffo e microforatura EDM.
Indica lega, durezza e requisiti finali.
L’EDM convenzionale richiede conducibilità elettrica.
Inoltre superficie e trattamento devono essere compatibili con l’applicazione.
Per contorni raggiungibili con un filo passante.
Profili interni chiusi: possibile foro iniziale.
Percorso e bloccaggio si verificano sul disegno.
Per cavità ottenibili mediante un elettrodo sagomato.
Contano geometria, accessibilità e superficie.
Elettrodi e riprese incidono sulla convenienza.
L’asportazione termica può alterare lo strato superficiale.
Perciò concorda rugosità, funzione e trattamento necessario.
Il processo non definisce da solo l’accettazione finale.
Invia CAD, disegno quotato, materiale e durezza.
Aggiungi tolleranze, superfici, quantità e consegna.
Segnala profili e riferimenti critici per misura e fattibilità.
Avvia il tuo progetto EDM oggi
CAD completi: riscontro entro 24 ore su fattibilità, tolleranze e costi.
Richiesta elettroerosione
Per acciaio temprato, angoli interni e dettagli non fresabili in materiale conduttivo. Invia il disegno per scegliere il processo.