


Électroérosion à fil et par enfonçage
Usinage par électroérosion
Électroérosion pour les alliages trempés jusqu’à 65 HRC, le carbure de tungstène et l’Inconel, avec ±0,001 mm sur les profils découpés à fil. Électroérosion à fil, par enfonçage et perçage de petits trous réunis à Shenzhen, des prototypes rapides aux séries certifiées, avec d’usinage CNC de précision et contrôle qualité documenté sur le même site.
Électroérosion à fil · Par enfonçage · Perçage par électroérosion
L’usinage par électroérosion (EDM) enlève le métal par des étincelles électriques maîtrisées plutôt que par une arête de coupe. L’outil ne touche jamais la pièce et la dureté ne constitue plus une limite : des angles intérieurs fins et des profils à ±0,001 mm sont possibles dans des matériaux qu’aucun outil de coupe ne peut travailler. MetalWorksPlus exploite des Sodick AQ750L à fil et Makino EDAF3 par enfonçage, avec servocommande adaptative, enfilage automatique et optimisation de l’entrefer en temps réel. Une cellule de perçage de petits trous 5 axes complète ces moyens pour les angles composés. Ces services d’électroérosion couvrent l’outillage, les matrices, les carbures et l’Inconel.
Usinage par électroérosion à fil
Un fil de laiton ou de cuivre alimenté en continu, de Ø0,02 à 0,30 mm, traverse les pièces conductrices par érosion électrique contrôlée. Idéal pour les profils traversants, les ensembles poinçon-matrice et les outillages à angles intérieurs fins inaccessibles à une meule. Notre guide technique explique le fonctionnement de l’électroérosion à fil et ses capacités.
Électroérosion d’enfonçage
Une électrode profilée en graphite ou cuivre descend selon un mouvement Z contrôlé pour transférer sa géométrie dans la pièce. Elle produit des cavités borgnes et des éléments 3D pour les empreintes de moules d’injection, les outillages en carbure et les contre-dépouilles. Pour choisir entre les deux procédés, lisez électroérosion à fil ou par enfonçage : compromis et limites.
Perçage de petits trous par électroérosion
Le perçage rapide par électrodes tubulaires rotatives crée des trous dès Ø0,1 mm, avec des rapports profondeur/diamètre supérieurs à 50:1. Il est utilisé pour les trous de refroidissement par film des aubes en Inconel et les buses d’injection. Sous Ø0,1 mm, nous passons au micro-usinage.
Notre atelier et nos pièces de précision
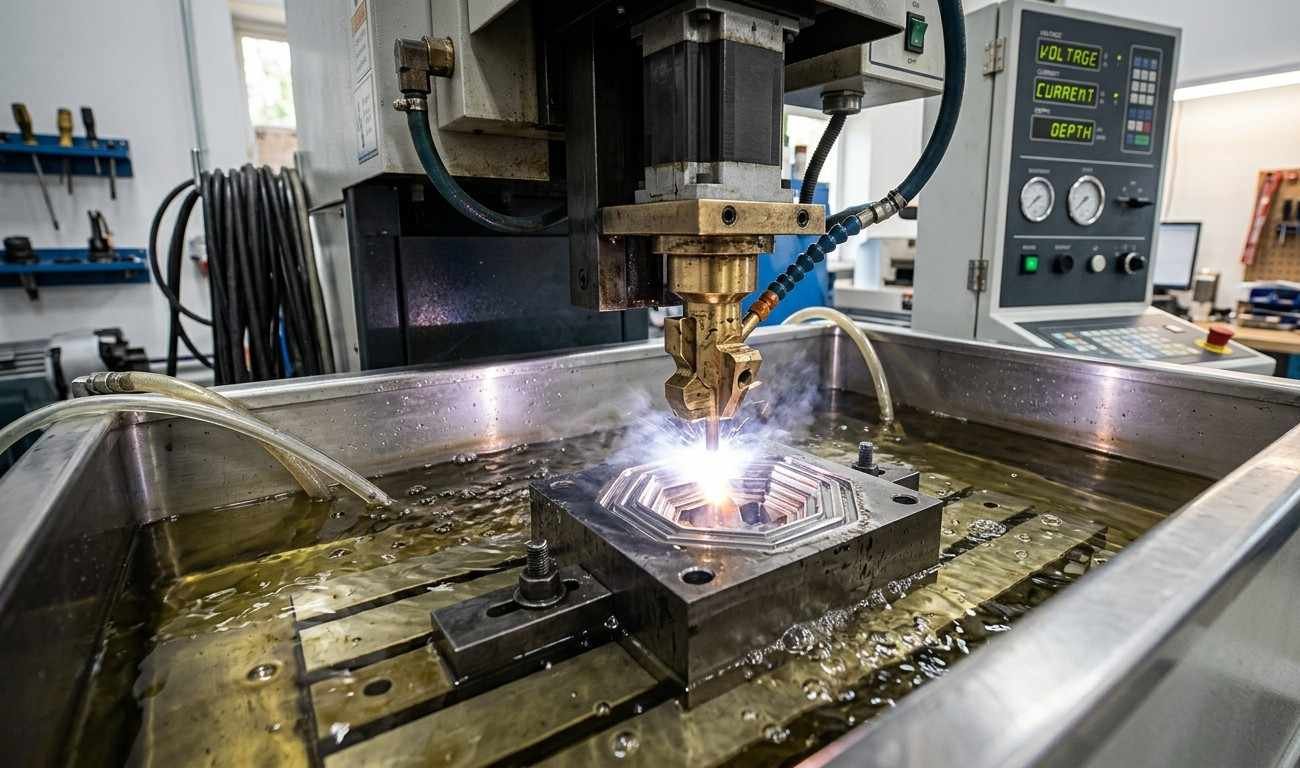
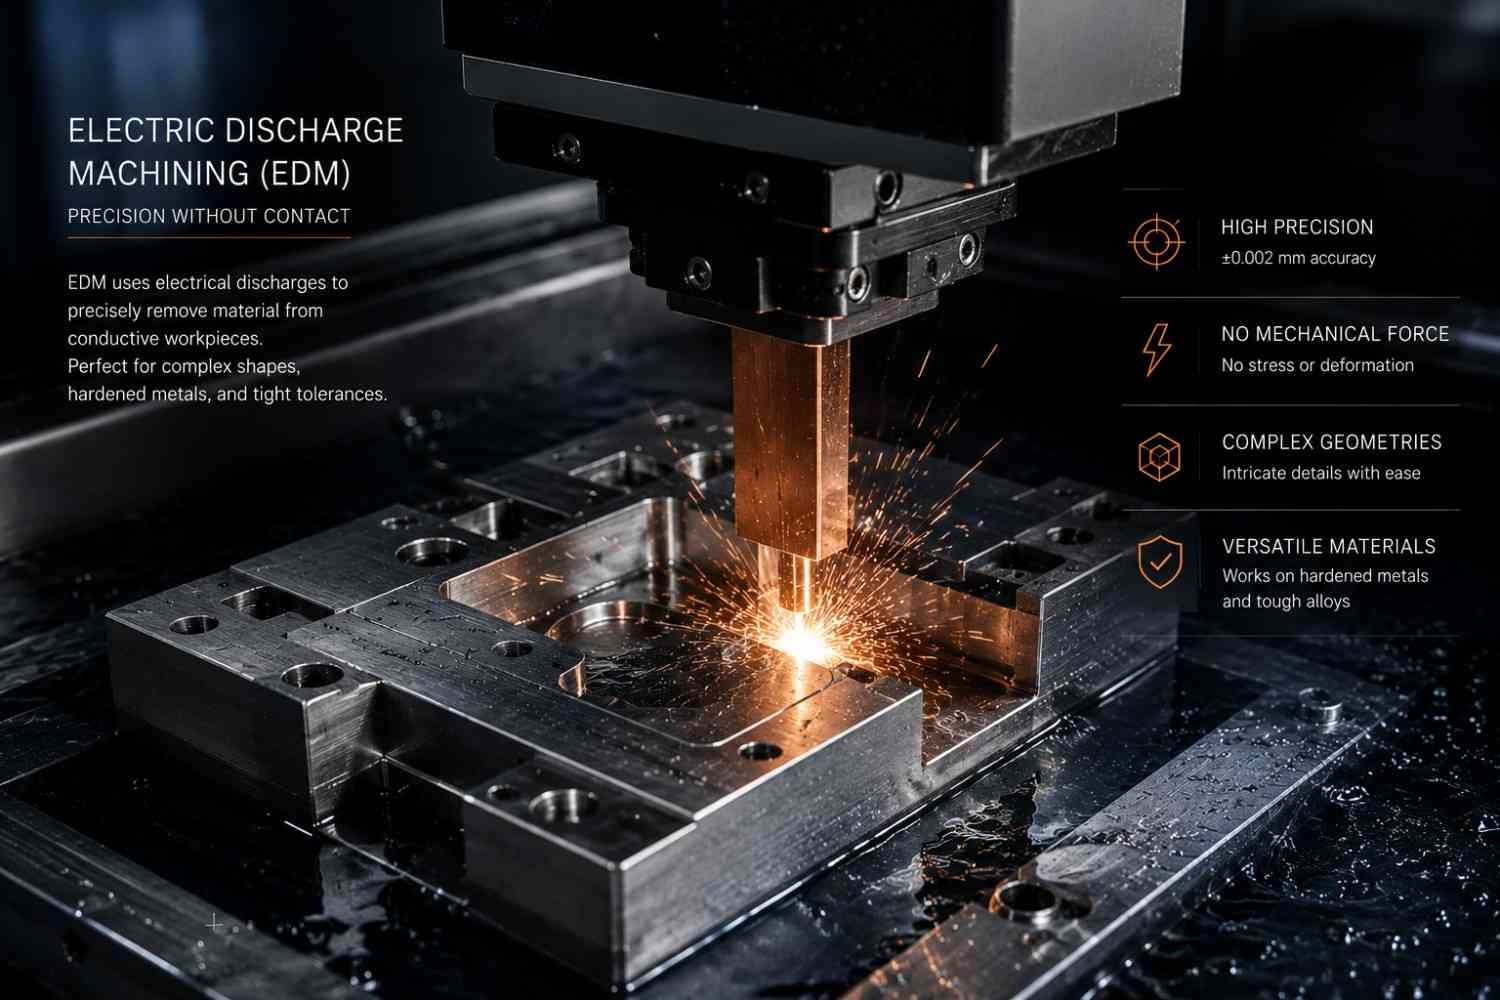
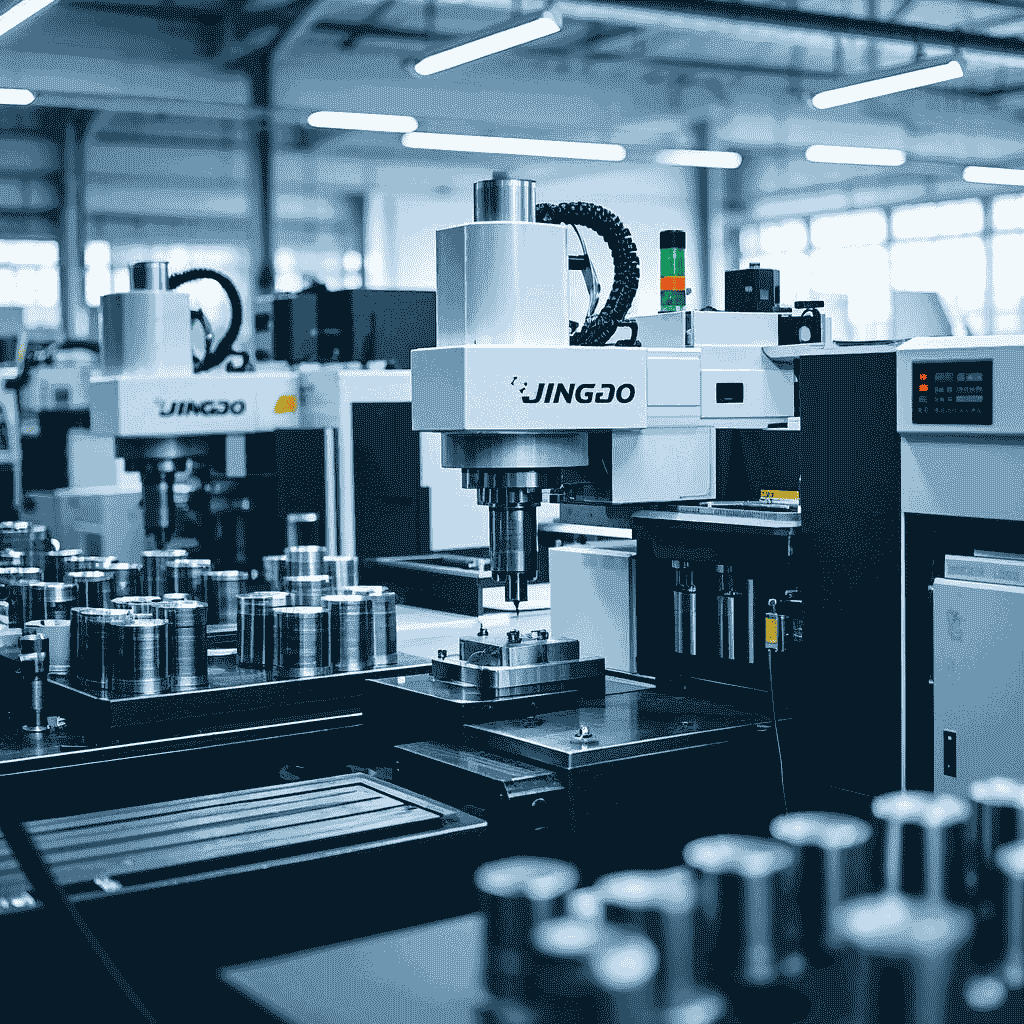
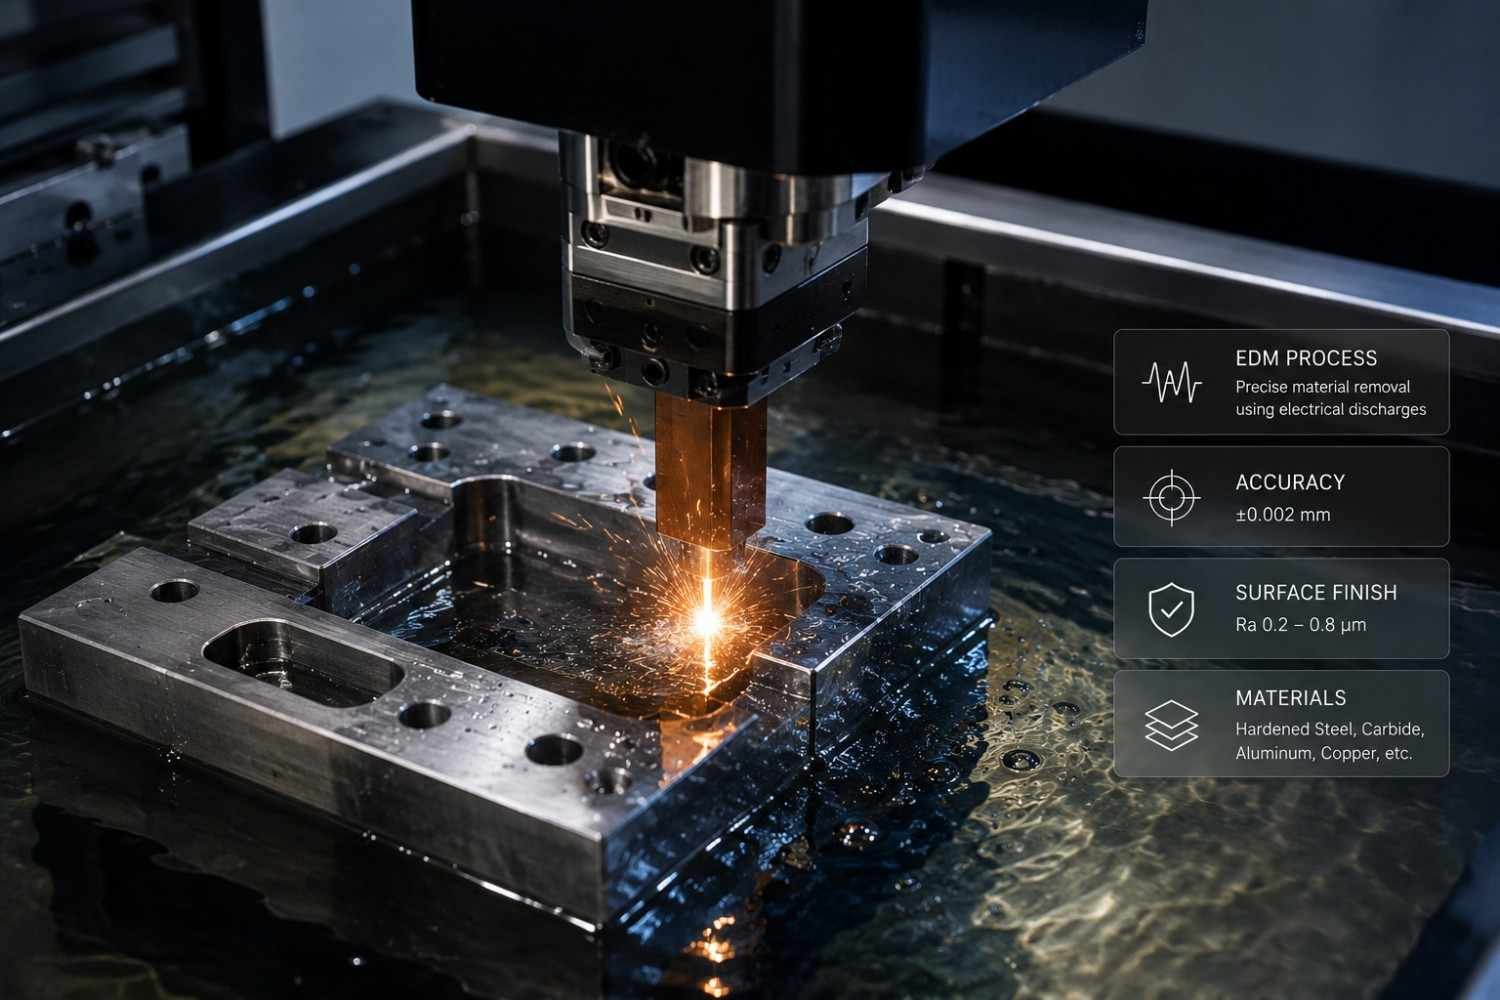
À l’intérieur de l’usine d’électroérosion de précision MetalWorksPlus, où les machines Sodick et Makino assurent une précision micrométrique en continu.
Pourquoi les ingénieurs font confiance à MetalWorksPlus pour l’électroérosion de précision
L’électroérosion est notre compétence centrale, avec machines dédiées, ingénieurs d’applications spécialisés et expertise en aéronautique, médical, automobile et outillage de précision. Les acheteurs choisissent MetalWorksPlus comme fournisseur d’électroérosion en Chine parce que le fil, l’enfonçage, le perçage de petits trous, l’atelier d’électrodes et le contrôle MMT sont réunis sous un même toit à Shenzhen.
Ce que nous fabriquons réellement par électroérosion
Voici les pièces qui sortent chaque semaine de nos cellules d’électroérosion, avec le procédé et la tolérance appliqués. Si votre pièce ressemble à l’une d’elles, nous l’avons déjà usinée et le devis sera plus rapide.
Outils progressifs et matrices d’emboutissage
Plaques porte-poinçons, matrices, dévêtisseurs et inserts découpés après trempe à 58–65 HRC, pour éviter toute déformation ultérieure. Angles intérieurs jusqu’à R0,05 mm et jeux de coupe intégrés à la trajectoire, sans rectification ultérieure.
Empreintes et inserts de moules d’injection
Cavités borgnes, nervures, contre-dépouilles et textes en creux réalisés avec des électrodes en graphite et cuivre conçues et usinées en interne. Finition Ra 0,4 µm en sortie machine ou polissage sous Ra 0,1 µm pour les outillages optiques et médicaux.
Trous de refroidissement de turbines et d’injecteurs
Trous de refroidissement par film à angles composés et orifices de buses de carburant, avec rapports profondeur/diamètre supérieurs à 50:1. Des géométries inaccessibles au perçage conventionnel d’un superalliage sans flexion ni écrouissage de la paroi.
Filières d’extrusion et matrices d’usure en carbure
Filières profilées, filières de tréfilage et inserts d’usure en carbure de tungstène. Paramètres de décharge spécifiques au carbure et passes de finition supplémentaires pour préserver la phase liante du chant découpé.
Engrenages, cannelures et outils de forme
Profils en développante, cannelures, broches et fraises à engrenages découpés à fil dans de l’acier rapide entièrement trempé. Aucune déformation après trempe à rectifier, avec des profils identiques d’une pièce à l’autre sur tout le lot.
Montages et contacts de précision
Montages de test, grilles de connexion, blindages RF et contacts à ressort lorsque le détail est trop fin ou trop dur pour le fraisage. Souvent associés à nos broches de connecteurs usinées dans le même assemblage.
MetalWorksPlus et un atelier d’électroérosion type : comparaison
L’électroérosion est notre compétence centrale. Voici ce que cela signifie lors de l’évaluation d’un fournisseur pour un programme d’outillage, de carbure ou d’Inconel, et comment elle complète nos autres capacités de fabrication internes.
| Critères d’évaluation | MetalWorksPlus | Atelier type |
|---|---|---|
| Ingénierie dédiée à l’électroérosion | ✓ Revue DFM interne pour chaque demande | Souvent géré par l’opérateur, sans revue dédiée |
| Fabrication des électrodes | ✓ Conception et usinage CNC en interne | Souvent sous-traitée, avec délai supplémentaire |
| Capacité sur acier trempé et carbure | ✓ Acier jusqu’à 65 HRC, carbure jusqu’à 90 HRA | Variable, souvent limitée aux aciers moins durs |
| Électroérosion de l’Inconel et des superalliages | ✓ Expérience éprouvée sur Inconel 718, Hastelloy et Waspaloy | Expérience limitée des superalliages |
| Documentation dimensionnelle | ✓ Rapport MMT Zeiss et FAIR AS9102 sur demande | Rapport de contrôle simple ou absent |
| Quantité minimale de commande | ✓ Sans quantité minimale, d’une pièce à la série | Minimums fréquents pour l’électroérosion à fil |
| Délai de réponse au devis | ✓ Garantie de 24 heures | 2 à 5 jours ouvrés couramment |
| Certifications | ✓ ISO 9001:2015, AS9100D, ISO 13485, IATF 16949, Nadcap | Variable selon l’atelier |
Le procédé d’électroérosion — Étape par étape
De la transmission du fichier CAO à la livraison vérifiée sur MMT : un processus technique transparent, axé sur la qualité, pour chaque commande d’électroérosion.
Électroérosion de précision — Performances techniques
Vérifiée sur MMT Zeiss Contura
Ra < 0,1 µm miroir après polissage
Tout alliage conducteur d’électricité
Machines autonomes pendant la nuit
Tolérances d’électroérosion et normes de métrologie
Mesures traçables sur MMT Zeiss Contura, système de vision Keyence IM-7030 et profilomètre Mitutoyo SJ-410. Contrôle premier article (FAIR) selon AS9102 disponible.
| Procédé d’électroérosion | Tolérance standard | Capacité de haute précision | État de surface Ra | Applications habituelles |
|---|---|---|---|---|
| Électroérosion à fil (WEDM) Sodick AQ750L |
±0,01 mm | ±0,001–0,005 mm (0.0002") | 0.2 – 0.8µm | Filières d’extrusion, engrenages, cannelures, plaques porte-poinçons et profils de matrices |
| Électroérosion par enfonçage Makino EDAF3 |
±0,015 mm | ±0,008 mm | 0.4 – 1.2µm | Empreintes de moules, poches borgnes, canaux de refroidissement aéronautiques et outillage médical |
| Perçage par électroérosion Grande vitesse |
±0,02 mm | ±0,01 mm | 0.8 – 1.6µm | Trous de refroidissement d’aubes, buses de carburant, microtrous de superalliages ≥ Ø0,1 mm |
| Cotation géométrique — Position FAIR AS9102 |
±0,01 mm | ±0,001–0,005 mm | — | Pièces critiques de vol, dispositifs médicaux, montages de précision |
Toutes les cotes sont vérifiées sur MMT Zeiss Contura à étalonnage traçable. Certificats matière (MTR) et documentation de traçabilité complète sur demande.
Les matériaux que nous usinons par électroérosion de précision
Tout matériau conducteur, du cuivre tendre C110 au carbure de tungstène de 90 HRA et à l’Inconel 718, est travaillé avec la même précision : l’érosion électrique ne dépend pas de la dureté. Si une pièce nécessite aussi un usinage conventionnel, nos services d’usinage CNC couvrent la même liste d’alliages.
Aciers à outils et matrices
Haute résistance à l’usure pour les matrices, outils de forge et inserts de moules d’injection, usinés après traitement à 58–65 HRC : c’est là que l’électroérosion prend tout son intérêt.
Titane et superalliages
Pièces de structure aéronautiques et composants moteur de zone chaude. Sans contact avec la pièce, l’électroérosion évite l’écrouissage et les contraintes résiduelles laissés par la coupe conventionnelle dans ces alliages.
Carbures et céramiques conductrices
Pièces d’usure ultradures, plaquettes de coupe et éléments de guidage. À l’échelle industrielle, l’électroérosion est la seule méthode pratique pour tenir la précision dans ces nuances.
Cuivre, laiton et alliages
Électrodes d’électroérosion, connecteurs électriques et dissipateurs thermiques : géométries complexes de précision usinées dans des lopins pleins avec peu de pertes.
Aciers inoxydables
Dispositifs médicaux, équipements agroalimentaires et composants pharmaceutiques. Livrés avec certificats matière et traçabilité complète pour apporter la documentation nécessaire à votre évaluation de biocompatibilité ISO 10993.
Aciers rapides
Broches, outils de forme, fraises à engrenages et fraises-mères : l’électroérosion après trempe évite les déformations thermiques après le cycle complet de durcissement.
Les machines qui usinent votre pièce
L’électroérosion dispose ici d’une cellule dédiée. Toutes les plateformes ci-dessous nous appartiennent, dans notre usine de Shenzhen, et sont pilotées par des ingénieurs spécialisés plutôt que par des opérateurs partagés. Cela nous permet de chiffrer sous 24 heures et de tenir les tolérances de cette page.
| Plateforme | Procédé | Tolérance tenue | État de surface Ra | Travaux réalisés |
|---|---|---|---|---|
| Sodick AQ750L Fil immergé |
Électroérosion à fil · Fil Ø0,02–0,30 mm | ±0,001–0,005 mm | 0.2 – 0.8 µm | Plaques de matrices, poinçons, profils d’engrenages et de cannelures, matrices carbure, coupes coniques jusqu’à ±30° |
| Makino EDAF3 Enfonçage |
Électroérosion par enfonçage · Électrodes graphite et cuivre | ±0,008 mm | 0.4 – 1.2 µm | Empreintes de moules, poches borgnes, contre-dépouilles, nervures, textes et logos en cavité |
| Cellule de perçage rapide Positionnement 5 axes |
Petits trous par électroérosion · Électrode tubulaire rotative | Position à ±0,01 mm | 0.8 – 1.6 µm | Trous de refroidissement dès Ø0,1 mm, trous de départ, orifices d’injecteurs, rapports d’élancement supérieurs à 50:1 |
| Atelier d’électrodes CNC interne |
Fraisage d’électrodes graphite et cuivre | Conception par cavité | — | Jeux d’électrodes d’ébauche, de semi-finition et de finition, conservés pour les commandes répétées |
| MMT Zeiss Contura Métrologie |
Vérification dimensionnelle · Keyence IM-7030 · Mitutoyo SJ-410 | Étalonnage traçable | Valeurs mesurées, pas estimées | Premiers articles, contrôles en fabrication, FAIR AS9102 et SPC en production récurrente |
Une pièce dépasse l’enveloppe standard ou la hauteur de coupe habituelle ? Envoyez le modèle : nous confirmerons sa compatibilité avec la cuve réelle avant le devis, plutôt qu’après votre commande.
Les documents fournis avec chaque commande
La documentation fait partie du livrable, sans avoir à la réclamer. Voici ce qui arrive dans votre messagerie et dans le colis.
Rapport de contrôle MMT
Chaque cote du plan mesurée sur Zeiss Contura avec étalonnage traçable ; rapport fourni avec les pièces, sans demande nécessaire.
Certificat de conformité
Certificat signé faisant référence à votre plan et à son indice, pour clôturer le contrôle à réception sans appel supplémentaire.
Certificats matière
Certificats matière (MTR) avec traçabilité de coulée pour chaque alliage : la documentation nécessaire à votre dossier ISO 13485 ou AS9100.
FAIR AS9102
Rapport premier article AS9102 complet pour les programmes aéronautiques et de défense, formulaires 1 à 3 remplis, sur demande.
SPC et Cpk sur les commandes répétées
Les séries récurrentes comprennent les données SPC et indices de capabilité pour suivre le maintien du centrage du procédé.
Confidentialité avant transfert des fichiers
Nous signons votre accord ou le nôtre avant l’envoi du moindre plan. La CAO transmise reste sur notre serveur et n’est jamais partagée ni publiée.
Les conditions commerciales en un paragraphe. Aucune quantité minimale : un prototype ou un calendrier de production récurrente, avec les mêmes exigences de contrôle. Devis sous 24 heures après réception d’une CAO exploitable. Prototypes à fil en 3 à 5 jours, enfonçage en 5 à 8 jours avec fabrication des électrodes, lots de production en 5 à 10 jours. Livraison DDP dans plus de 50 pays : droits et transport sont réglés avant l’arrivée. Commandes ouvertes et livraisons juste-à-temps acceptées. Le jeu d’électrodes d’une cavité récurrente reste en stock pour accélérer la deuxième commande.
Finitions après électroérosion et opérations secondaires
Finition complète des pièces sous un même toit : du brut d’électroérosion au poli miroir, aux revêtements et au marquage laser. Aucun fournisseur secondaire nécessaire.
Brut d’électroérosion
Texture mate régulière, sans bavure, avec couche refondue. Ra 0,8–3,2 µm directement après l’ébauche sans passe de finition, adapté aux applications d’outillage et de structure. Des passes de finition ramènent la même surface à Ra 0,2–0,8 µm.
Polissage et rodage
Le polissage manuel ou le rodage vibratoire atteint une finition miroir Ra < 0,1 µm pour les surfaces de moules optiques et les implants médicaux.
Électropolissage et passivation
L’électropolissage élimine la couche refondue blanche de l’électroérosion ; la passivation restaure ensuite le film d’oxyde de chrome qui protège l’inox contre la corrosion. Les deux sont couramment spécifiés pour les pièces aéronautiques et médicales.
Revêtements PVD / CVD
TiN, TiAlN, DLC et CrN pour augmenter la dureté et réduire le frottement dans les applications de formage et de coupe.
Traitement thermique après électroérosion
Le revenu de détente restaure les propriétés du matériau à cœur et prévient les microfissures des aciers trempés.
Marquage laser et préparation de kits
Identification permanente, numéros de série et kits sur mesure sur les mêmes équipements laser que pour la tôlerie ; emballages compatibles salle propre disponibles.
Comment l’électroérosion produit une précision micrométrique
Comprendre la physique des décharges aide les ingénieurs à mieux concevoir les pièces et à exploiter les avantages propres à l’électroérosion en matière de matériaux, de géométrie et d’intégrité de surface.
Les applications de l’électroérosion dans les secteurs clés
Des composants aéronautiques critiques de vol aux outillages de dispositifs médicaux, MetalWorksPlus répond par l’électroérosion aux applications exigeantes du monde entier, avec une précision certifiée ISO.
Aéronautique et défense
Aubes de turbines, trous de refroidissement, composants critiques de vol, programmes AS9100
Dispositifs médicaux
Instruments chirurgicaux, composants d’implants, microdétails, matériaux biocompatibles
Outillage et matrices
Ensembles poinçon-matrice, inserts de moules d’injection, filières d’extrusion et outils progressifs, souvent fournis avec les composants usinés correspondants.
Automobile
Moules d’injection, profils d’engrenages, composants de circuits de carburant, pièces de transmission
Électronique et semi-conducteurs
Connecteurs de précision, grilles de connexion, montages de test, blindages RF
Études de cas en électroérosion — Des résultats techniques concrets
Des défis complexes d’électroérosion de précision résolus par l’équipe technique MetalWorksPlus dans différents secteurs.
Trous de refroidissement par film d’aube — Inconel 718
Outil progressif en acier D2 — 62 HRC
Empreinte de moule d’instrument chirurgical — Finition miroir
Filière d’extrusion en carbure de tungstène — 89 HRA
Services d’électroérosion — Du prototype à la série
Des services souples adaptés à vos besoins, des prototypes urgents en 3 jours aux accords d’approvisionnement certifié juste-à-temps.
Composants et outillages d’électroérosion sur mesure
Électroérosion de précision complète, du plan à la pièce finie : conception des électrodes, profils à fil, cavités par enfonçage, petits trous et finitions secondaires. Les pièces nécessitant ensuite tournage ou fraisage passent directement sur notre ligne de fabrication de pièces CNC de précision sans quitter le bâtiment.
- Aucune quantité minimale — D’une pièce à la grande série
- Prototypes à fil en 3 à 5 jours ouvrés
- Cavités 3D complexes, rainures profondes et travaux d’outillage
- Tolérances dès ±0,001 mm, état de surface jusqu’à Ra 0,2 µm
- Conception des électrodes et fabrication CNC en interne
- Rapport MMT complet pour chaque livraison
Électroérosion de série et approvisionnement juste-à-temps
Séries récurrentes de poinçons, matrices, engrenages et inserts de précision. Planification juste-à-temps, maîtrise SPC et premiers articles certifiés selon AS9102.
- Production en 5 à 10 jours ouvrés
- Tarifs de volume et accords de commandes ouvertes
- Rapports SPC, analyse Cpk, maîtrise statistique
- Bibliothèque d’électrodes conservée pour relancer immédiatement les commandes
- Livraison DDP mondiale — Plus de 50 pays
- Chaîne d’approvisionnement certifiée ISO 9001:2015
Questions fréquentes
Les questions techniques et commerciales fréquentes sur le fil, l’enfonçage et le perçage par électroérosion, avec les réponses de notre équipe d’ingénierie d’applications.
L’électroérosion à fil utilise un fil de laiton ou de cuivre en mouvement continu, de 0,02 à 0,30 mm, pour découper les métaux conducteurs par décharges électriques maîtrisées. Le fil ne touche jamais la pièce. La matière est enlevée dans un bain diélectrique, avec ±0,001–0,005 mm sur le profil et une finition à Ra 0,2 µm après passes de reprise.
L’électroérosion par enfonçage fait descendre une électrode profilée en graphite ou cuivre dans la pièce pour y transférer sa géométrie. Elle réalise des cavités borgnes et des éléments 3D inaccessibles au fil. C’est la méthode standard pour les empreintes de moules d’injection et les outillages complexes.
Oui. C’est l’une des rares méthodes pratiques pour usiner le carbure de tungstène, car l’érosion électrique n’est pas limitée par la dureté. Nous utilisons des paramètres spécifiques au carbure pour les filières d’extrusion, pièces d’usure et composants d’outils de coupe jusqu’à 90 HRA.
Oui. L’électroérosion est courante pour les composants aéronautiques et de turbines en Inconel et évite l’écrouissage dû à la coupe conventionnelle. Le perçage EDM réalise aussi les trous à fort élancement, tels que les trous de refroidissement par film d’aubes en Inconel 718, Hastelloy et Waspaloy.
Le fil tient ±0,001–0,005 mm (0,0002″), l’enfonçage ±0,008 mm et le perçage une précision de position de ±0,01 mm, chacun vérifié sur MMT. L’état de surface va de Ra 0,2 µm après finition à Ra 3,2 µm en brut d’électroérosion. Le polissage le ramène sous Ra 0,1 µm.
Oui. Basés à Shenzhen, nous livrons en DDP plus de 50 pays : droits et livraison sont pris en charge avant l’arrivée. Chaque expédition comprend en standard le rapport MMT, le certificat de conformité et le certificat matière. Rapports premier article AS9102 sur demande.
STEP, IGES, DWG, DXF et plans PDF sont acceptés. Le STEP 3D est préféré pour la conception des électrodes d’enfonçage ; des profils DXF 2D suffisent pour chiffrer l’électroérosion à fil.
Délais habituels : prototypes à fil 3 à 5 jours ; enfonçage avec fabrication des électrodes 5 à 8 jours ; perçage EDM 3 à 5 jours ; séries 5 à 10 jours. Réponse au devis garantie sous 24 heures.
Oui. MW+ détient ISO 9001:2015 et AS9100D pour la qualité aéronautique, ISO 13485:2016 pour les dispositifs médicaux et IATF 16949:2016 pour l’automobile, avec accréditation Nadcap pour les procédés spéciaux. Chaque commande d’électroérosion comprend un certificat de conformité, un rapport MMT Zeiss et un certificat matière. Rapports premier article AS9102 disponibles pour les programmes aéronautiques et de défense.
Demandez la liste des machines et des moyens de contrôle avant le prix. Vérifiez que fil, enfonçage et petits trous sont réalisés en interne, que les électrodes sont usinées sur place et que l’atelier fournit un rapport MMT selon votre plan, au-delà d’un simple avis de conformité. Confirmez la couverture qualité de votre secteur : ISO 9001:2015 en général, AS9100D pour l’aéronautique, ISO 13485:2016 pour le médical. Convenez des Incoterms et des documents avant la première commande. MetalWorksPlus réunit ces moyens dans une usine de Shenzhen et livre en DDP plus de 50 pays.
Lancez votre projet d’électroérosion aujourd’hui
Transmettez vos fichiers CAO ou spécifications : réponse au devis garantie sous 24 heures. Nos ingénieurs d’applications examinent personnellement chaque demande pour apporter un retour DFM, des tolérances réalistes et des prix compétitifs.
Demande de devis d’électroérosion
L’électroérosion est adaptée aux aciers trempés, angles intérieurs vifs et géométries inaccessibles à un outil de coupe. Envoyez le plan pour confirmer le procédé.