


Fabrication de
pièces de machines
de précision en Chine
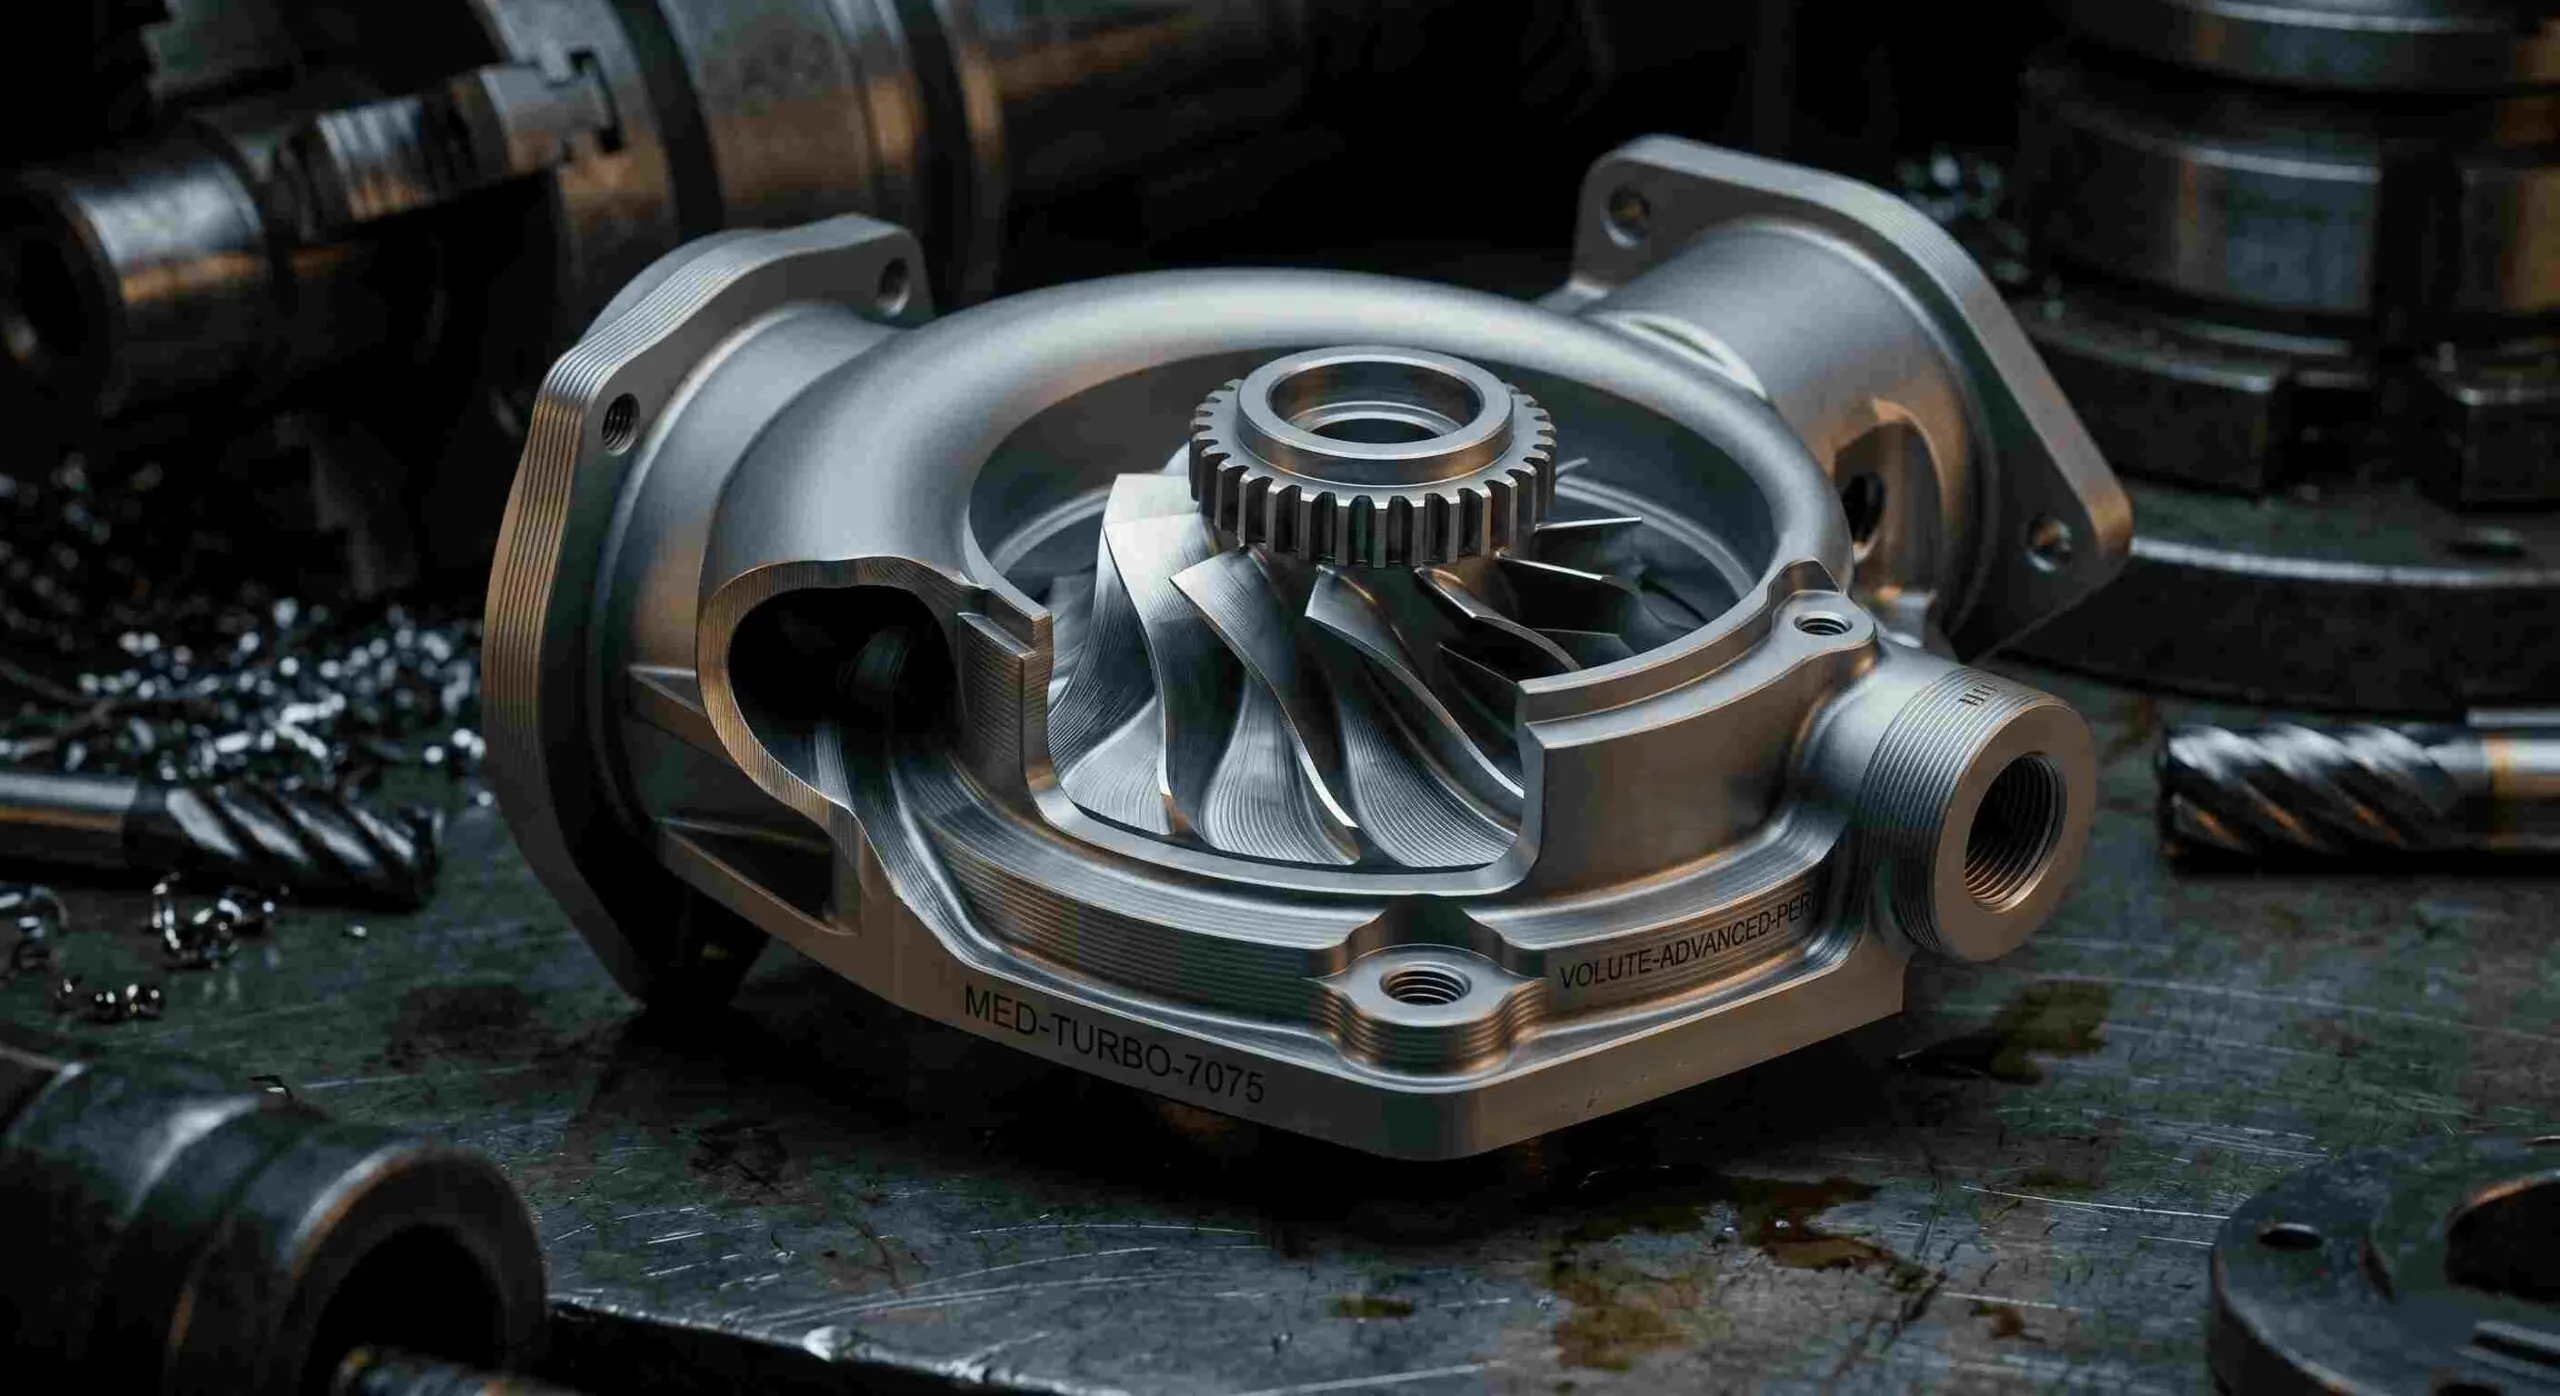
MW+ fabrique des pièces de machines en Chine et propose en direct usine la fabrication de pièces de machines de précision depuis notre usine de 15 000 m² certifiée ISO à Shenzhen. Pièces fraisées, tournées, multiaxes et décolletées : toute notre gamme de services d’usinage CNC , avec ±0,001 mm à ±0,005 mm dans plus de 70 matériaux, pour plus de 500 clients dans plus de 50 pays.
La fabrication de pièces de machines
en chiffres
Plus de 500 ingénieurs aéronautiques, médicaux et industriels font confiance à MW+ pour la fabrication de pièces de machines en Chine. Chaque composant est usiné dans le même atelier d’usinage CNC de précision , fraisage, tournage, multiaxe et décolletage, sous un système qualité unique. Voici ce qui distingue notre usine de Shenzhen.
Du fichier CAO à la pièce certifiée
Un processus d’achat transparent piloté par les ingénieurs. Prototypes expédiés en 3 à 5 jours ouvrés et séries en 10 à 15 jours ouvrés, avec service express sous 48 heures disponible.
Transmettez la CAO et les spécifications
Envoyez vos fichiers STEP/DXF/DWG avec les tolérances, le matériau, la finition de surface et les exigences de certification.
Revue DFM gratuite
Les ingénieurs analysent la fabricabilité pour réduire le coût, améliorer les chaînes de coteset identifier les risques d’usinage.
Devis sous 24 h
Prix détaillés pour plusieurs volumes, options de délai, niveau de certification matière et spécification de finition.
Confirmez la commande
Approuvez le devis : le calendrier de production est confirmé sous un jour ouvré.
Usinage et SPC
Pièces usinées sous suivi SPC en temps réel. Les alertes Cp/Cpk déclenchent une correction immédiate.
Contrôle MMT
Vérification dimensionnelle à 100 %. Préparation des rapports FAI, certificats de conformité et certificats matière.
Emballage et expédition
Emballage export. Incoterms EXW/FOB/CIF/DDP, livraison porte à porte vers plus de 50 pays.
Les types de pièces de machines que nous fabriquons
Une gamme complète de pièces usinées de précision, réunie dans une usine certifiée ISO à Shenzhen, en Chine. Des boîtiers fraisés aux broches décolletées et aux outillages d’électroérosion.
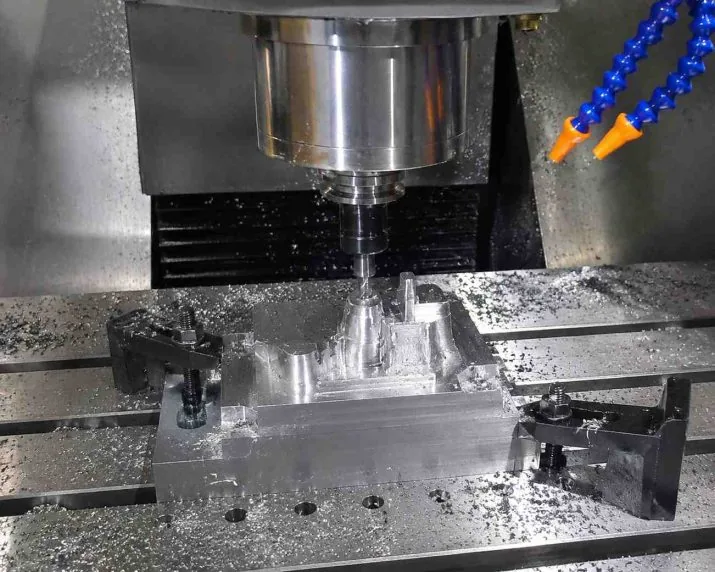
Pièces de machines fraisées
Boîtiers, supports, plaques de base et blocs de distribution usinés sur centres à haut débit. Tolérances constantes de ±0,01 mm selon ISO 2768-m, à tous volumes.
Découvrir le fraisage CNC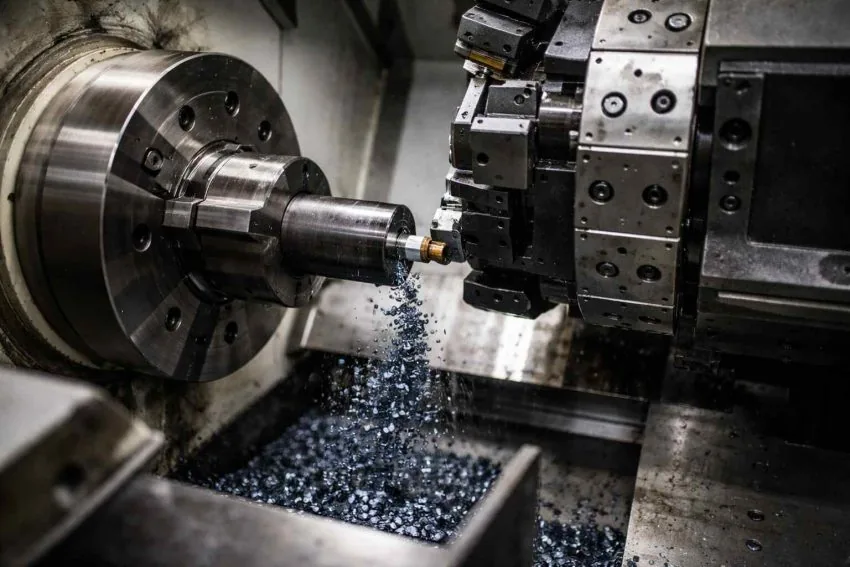
Pièces de machines tournées
Arbres, bagues, corps de vannes et entretoises sur tours multibroches à outils motorisés pour réaliser les éléments fraisés dans le même bridage.
Découvrir le tournage CNC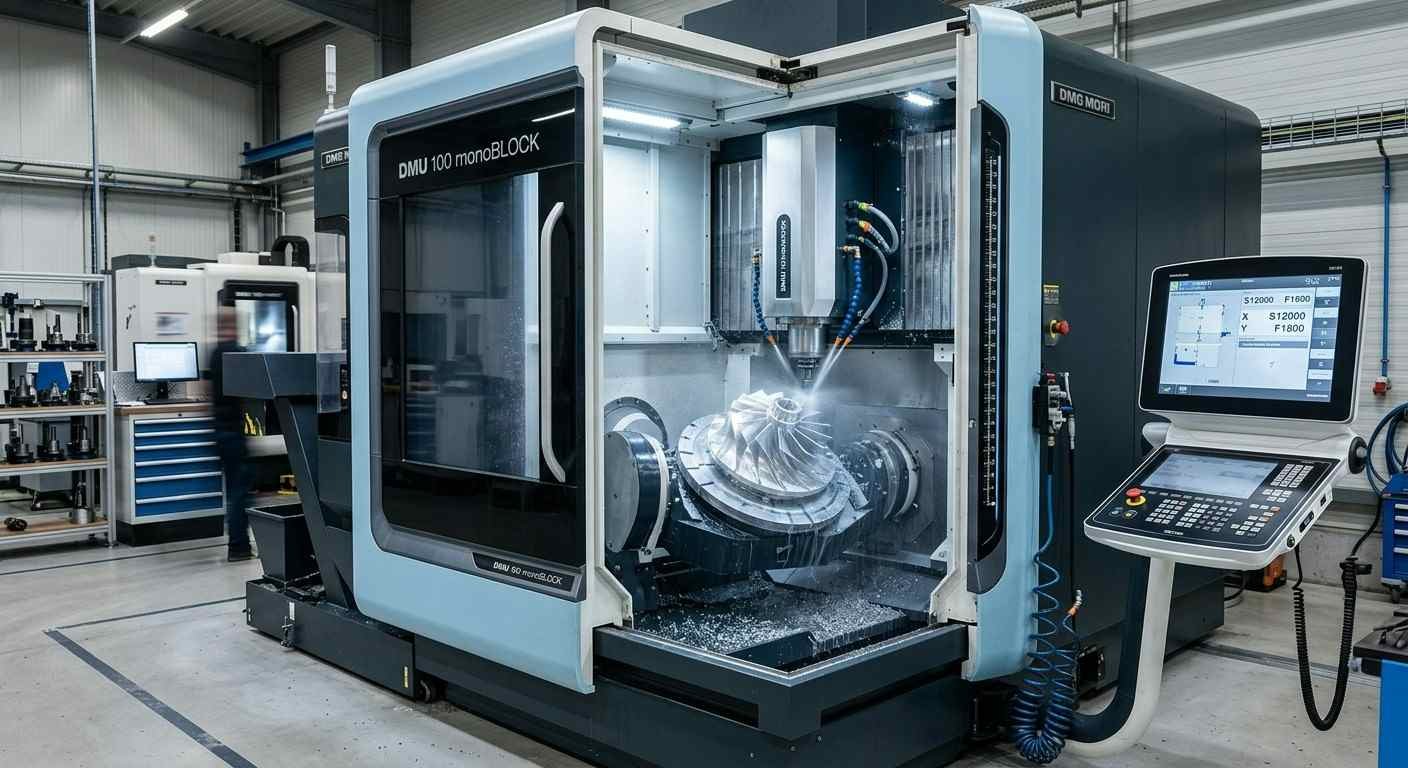
Pièces multiaxes et décolletées
Courbures composées, roues à aubes et broches de connecteurs réalisées simultanément sur machines 4/5 axes et tours à poupée mobile.
Découvrir le multiaxe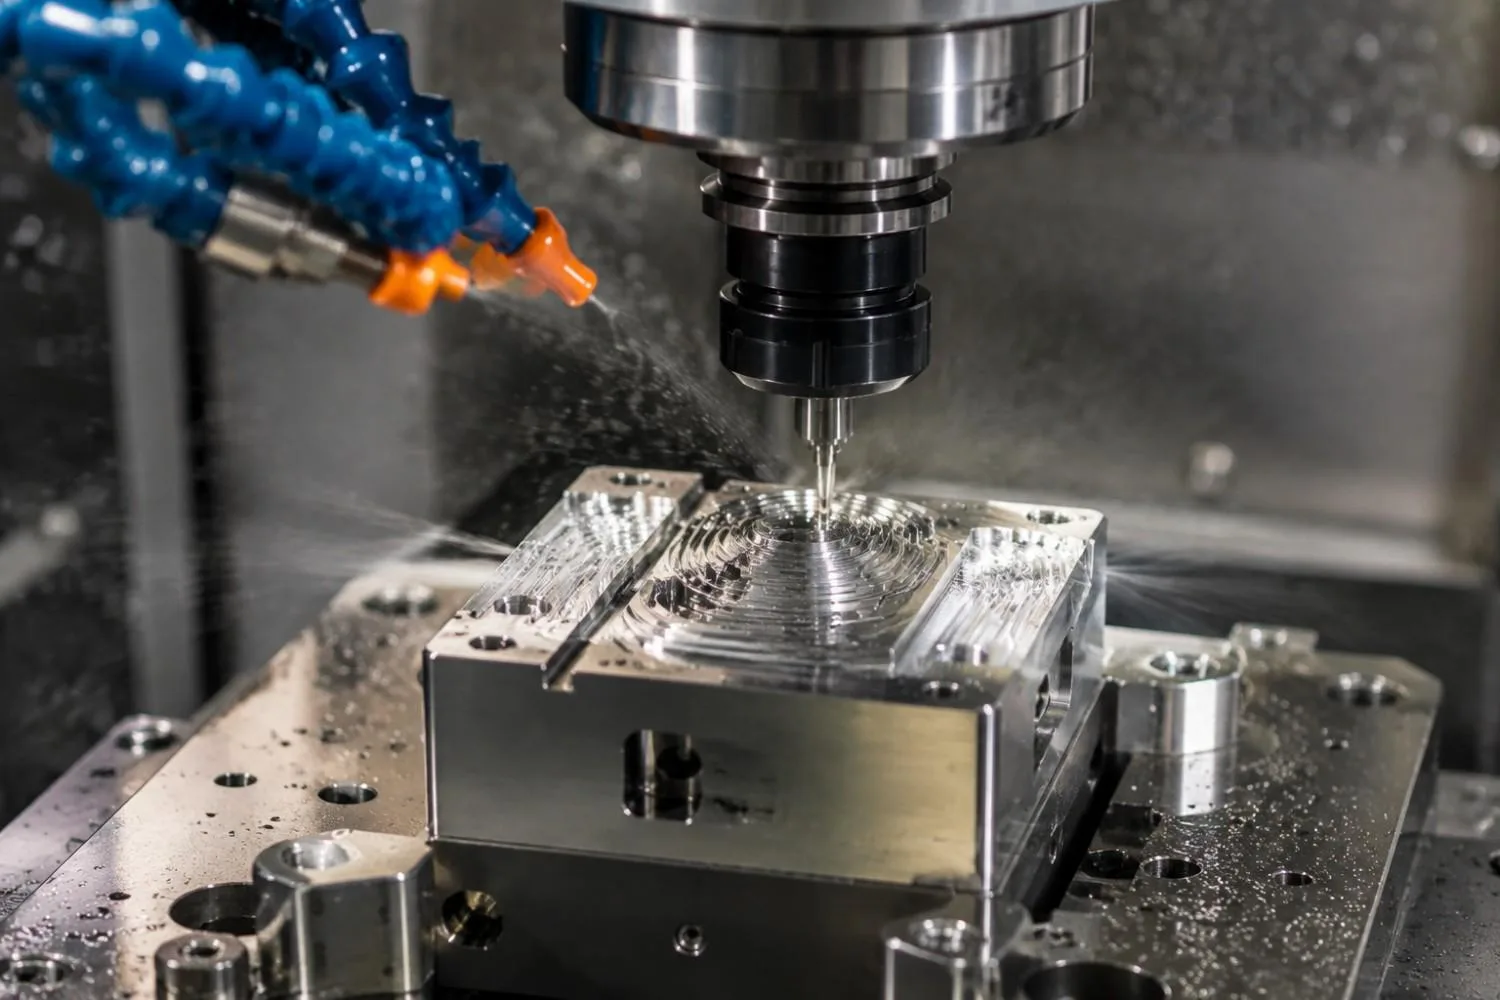
Pièces micro-usinées
Composants d’ultraprécision avec détails inférieurs à 0,1 mm pour les implants médicaux, microconnecteurs et assemblages électroniques.
Découvrir le micro-usinage
Pièces électroérodées et découpées laser
Électroérosion à fil, par enfonçage et découpe laser à fibre pour les aciers trempés et les carbures, avec des tolérances inaccessibles à l’usinage conventionnel.
Découvrir l’électroérosion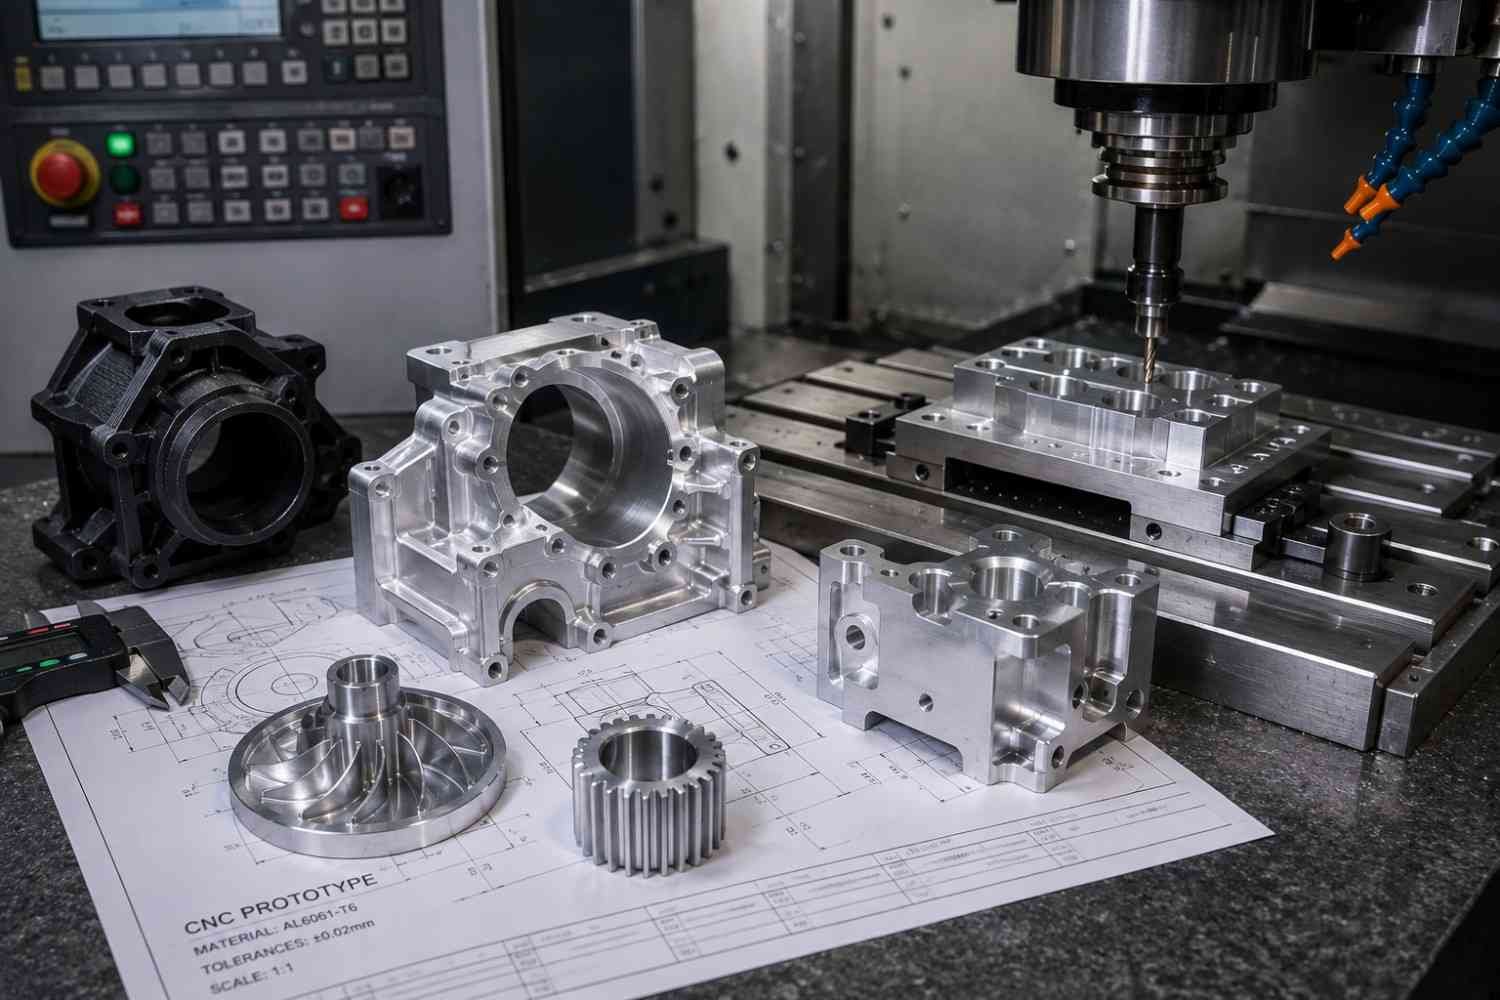
Prototypes et pièces de série
La même configuration que pour un prototype unique passe directement aux séries automatisées suivies par SPC.
Découvrir le prototypageDes capacités avancées de fabrication de pièces de machines
60 centres d’usinage avancés à Shenzhen, de l’usinage simultané 5 axes à la production robotisée sans opérateur en continu, réunis dans une usine certifiée ISO.
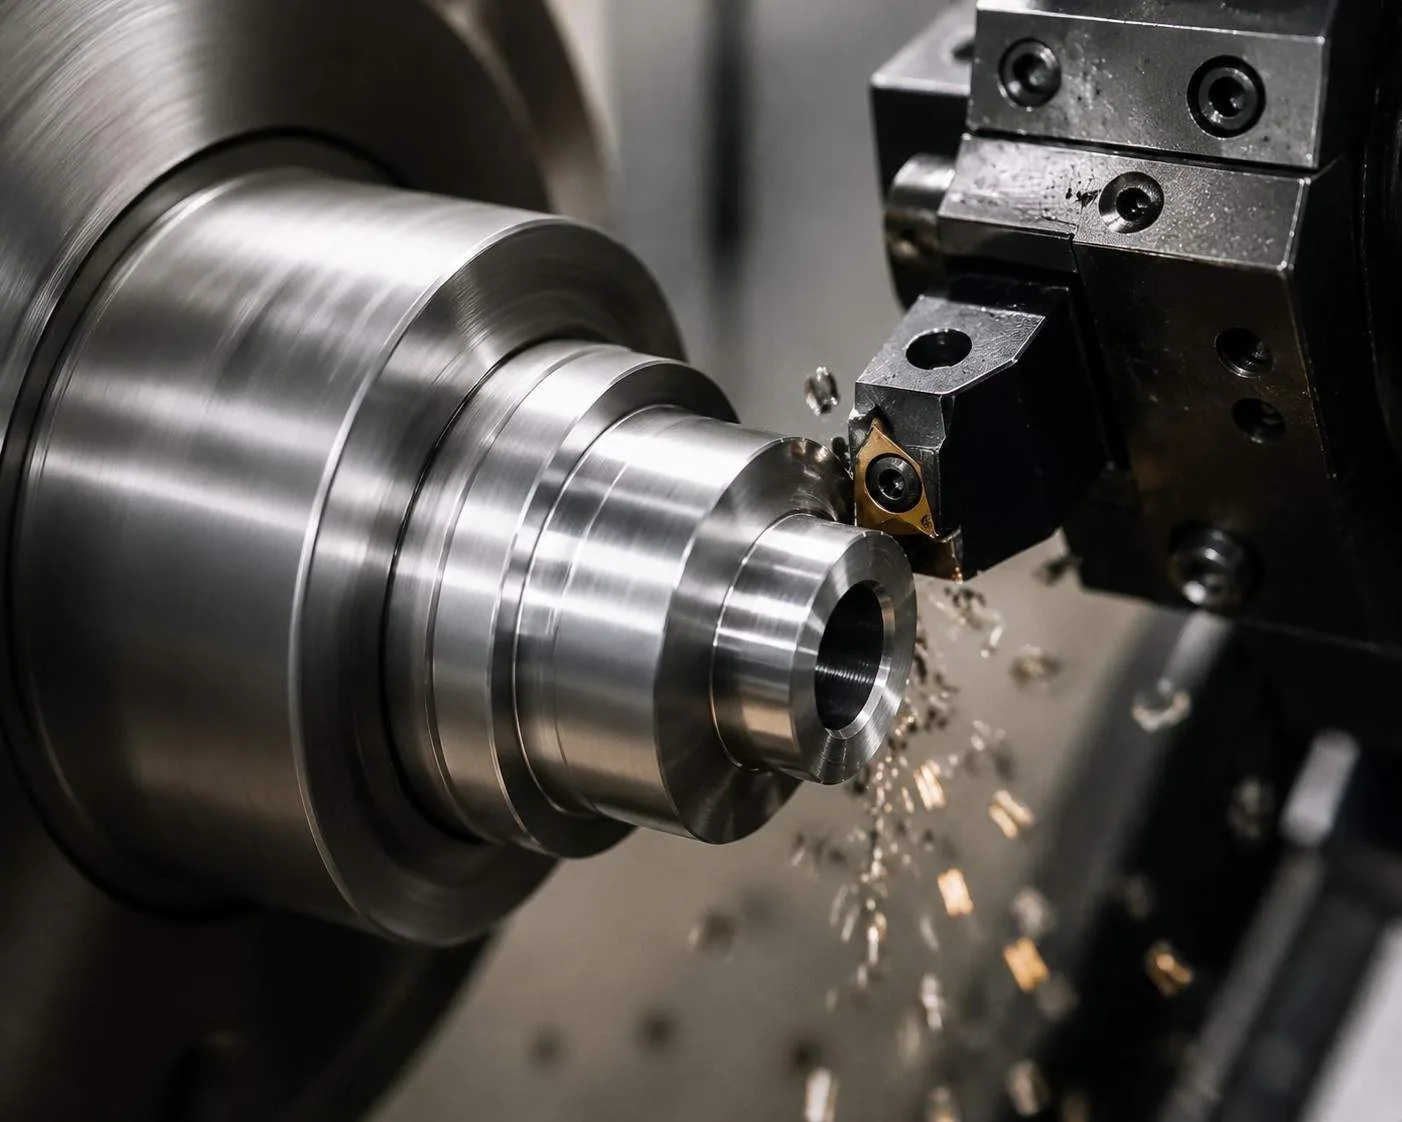
Usinage simultané 5 axes
Usinage simultané 5 axes complet pour les contre-dépouilles, les surfaces de forme libre et les cavités profondes, en une seule prise supprimant les erreurs de reprise.
Production par lots répétable
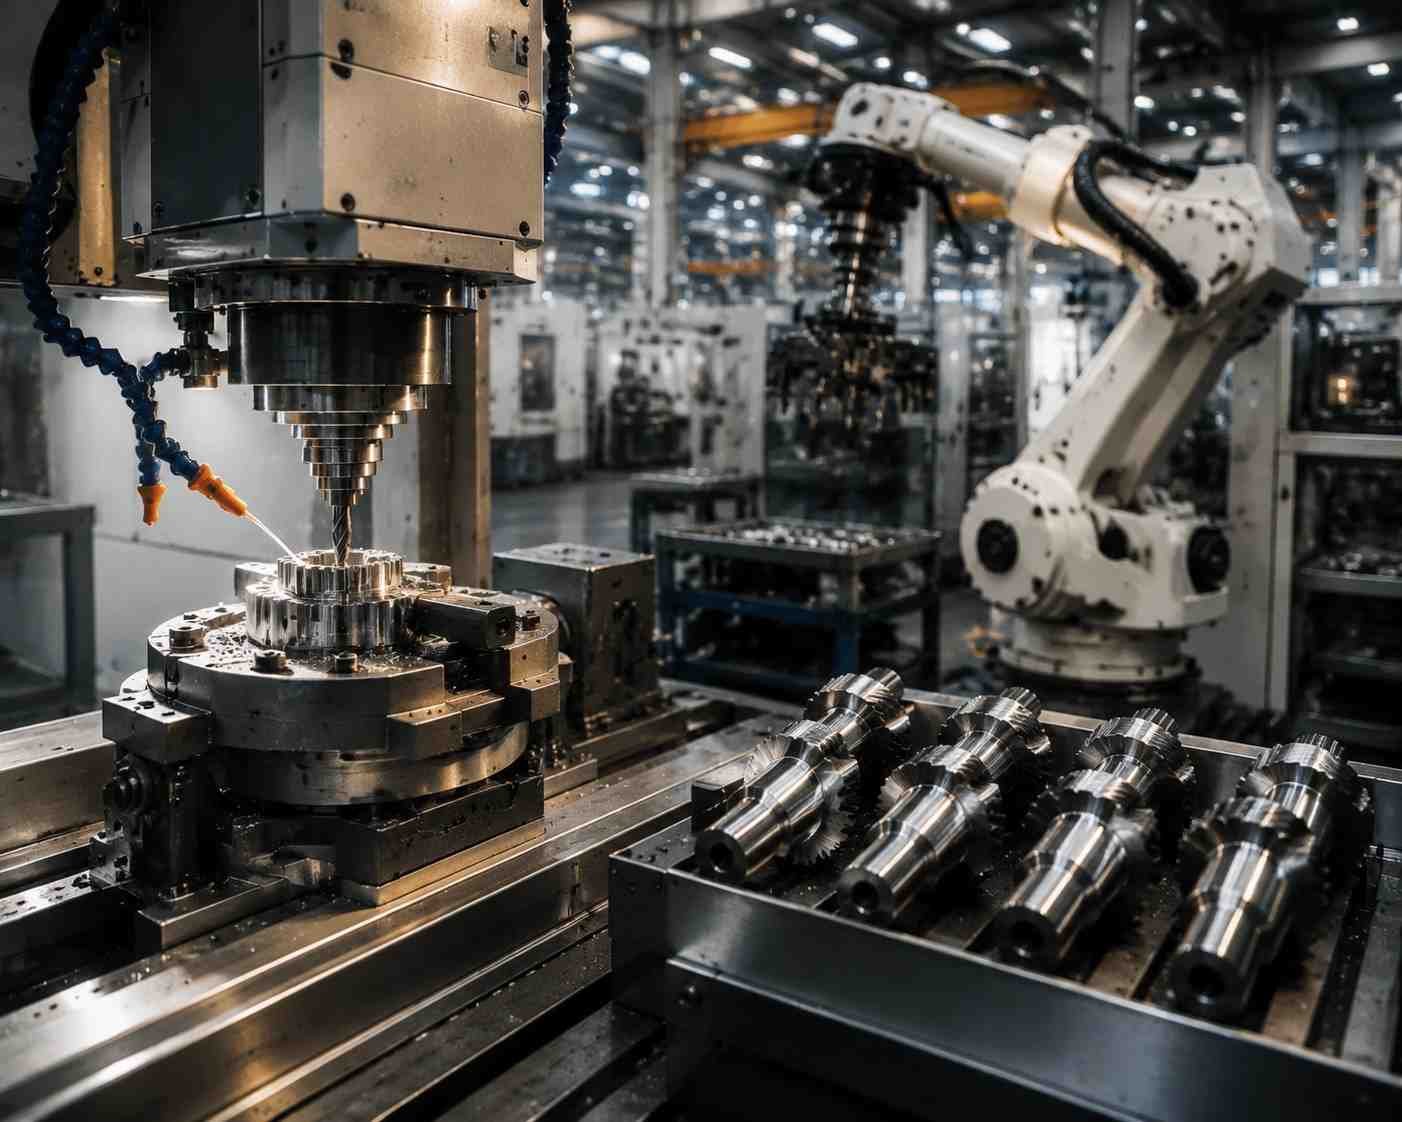
Montages palettisés et chargement robotisé permettent la production nocturne sans opérateur. Une commande de 500 supports conserve ainsi le même montage de la première à la dernière pièce, sans dérive entre équipes.
Contrôle pour un assemblage immédiat
Diamètres d’alésages, positions des trous, ajustements de filetages et planéité des faces sont mesurés selon votre système de références sur MMT Zeiss. Ces dimensions déterminantes pour l’assemblage sont documentées élément par élément.
Accompagnement DFM gratuit par nos ingénieurs
Nos ingénieurs examinent gratuitement la fabricabilité de chaque fichier CAO avant l’usinage.
Prototypage rapide
Du fichier CAO au prototype usiné en seulement 3 jours ouvrés, avec une qualité identique à la série.
Emballages protégeant les surfaces usinées
Les composants finis sont expédiés avec alésages et surfaces d’étanchéité protégés, emballage VCI pour les pièces ferreuses et dossier export complet, en DDP, DAP ou EXW vers plus de 50 pays.
Quand les pièces usinées sont-elles le bon choix de fabrication ?
Des interfaces qui s’ajustent réellement
Les pièces de machines échouent à leurs interfaces. Alésages de roulements, portées d’arbres et faces d’appui sont tenus à ±0,001 mm pour qu’un boîtier s’emmanche sur un roulement et qu’un couvercle soit étanche sans calage.
±0,001 mm à ±0,005 mm5 axesCpk ≥ 1,67Le matériau adapté à l’usage
4140 et 17-4 PH pour les arbres et supports porteurs, 6061 et 7075 lorsque le poids compte, Inconel 718 lorsque la chaleur compte, PEEK et 316L pour le lavage et l’implantation : chacun avec certificats matière.
Ti-6Al-4VInconel 718PEEKPièces de rechange à la demande
Montages et programmes sont archivés selon votre référence pièce. Un support de remplacement commandé trois ans plus tard est ainsi usiné avec le même montage et le même plan de contrôle que la série d’origine.
Prototype d’une pièceSéries de plus de 500 000Prêts pour la conformité réglementaire
AS9100D, ISO 9001 et l’accréditation NADCAP font de MW+ un fournisseur préqualifié pour les équipementiers aéronautiques et médicaux.
AS9100DISO 9001NADCAPUne qualité de surface constante et certifiée
Ra 3,2 μm en standard jusqu’à Ra 0,4 μm, ou polissage miroir à Ra 0,1 μm pour les applications optiques.
Ra 0,4 μm standardRa 0,1 μm miroirTableau des tolérances d’usinage, finitions et capabilité des procédés
Des spécifications complètes pour les ingénieurs achats et responsables qualité qui évaluent notre capacité de fabrication de pièces de machines de précision.
Capabilité selon le type d’usinage
6 procédés| Procédé | Tolérance | État de surface Ra | Dimensions / Diamètre maximum | Délai habituel |
|---|---|---|---|---|
| Fraisage CNC 3 axes | ±0,01 mm (ISO 2768-m) | 3,2 μm brut d’usinage | 1 500 × 800 × 700 mm | Prototypes : 3 à 5 jours · Production : 10 à 15 jours |
| Fraisage CNC 5 axes | ±0,001 mm | 0,4 μm en finition d’usinage | 1 000 × 800 × 600 mm | Prototypes : 3 à 5 jours · Production : 10 à 15 jours |
| Tournage CNC | ±0,005 mm | 1.6 μm | Ø1–800 mm | Prototypes : 3 à 5 jours · Production : 10 à 15 jours |
| Décolletage | ±0,001 mm | 0,4 μm en finition d’usinage | Barre Ø1–32 mm | Prototypes : 3 à 5 jours · Production : 10 à 15 jours |
| Électroérosion à fil / par enfonçage | ±0,001 mm | 0,1 μm après polissage | Acier trempé, carbure | Prototypes : 3 à 5 jours · Production : 10 à 15 jours |
| Micro-usinage | ±0,001 mm | 0.4 μm | Détails < 1 mm | Prototypes : 3 à 5 jours · Production : 10 à 15 jours |
Options de finition de surface
8 finitions| Finition | Résultat | Norme | Délai supplémentaire |
|---|---|---|---|
| Brut d’usinage | Ra 0,8–3,2 μm, traces d’outil visibles | — | Aucun |
| Microbillage | Mat uniforme, Ra 1,0–2,0 μm | — | +1 jour |
| Anodisation (type II/III) | Couche d’oxyde de 10 à 50 μm | MIL-A-8625 | +2 à 3 jours |
| Dépôt électrolytique (Zn/Ni/Au) | Couche de placage de 5 à 25 μm | RoHS | +2 à 4 jours |
| Passivation / Électropolissage | Élimine le fer libre, microébavure | ASTM A967 / B912 | +1 à 2 jours |
| Polissage miroir | Qualité optique, Ra < 0,1 μm | Classe N4 | +3 à 4 jours |
| Thermolaquage | Finition thermodurcissable de 60 à 120 μm | ASTM D3359 | +2 à 3 jours |
| Marquage laser | Logos, numéros de série, Data Matrix 2D | Conforme UDI | Le jour même |
Tableau des tolérances d’usinage — Tolérances générales ISO 2768
Selon la dimension nominaleUn tableau des tolérances d’usinage associe chaque plage de dimensions nominales à l’écart admissible du procédé. Selon ISO 2768, les deux classes générales sont f — Fine et m — Moyenne : des classes de précision, pas des catégories de matériaux. Un élément de 30 mm est tolérancé à ±0,10 mm en classe fine et ±0,20 mm en classe moyenne ; MW+ tient ±0,015 mm sur ce même élément avec une configuration 5 axes dédiée. Les tolérances se resserrent avec la diminution des dimensions. Chaque intervalle ci-dessous correspond à nos réalisations en production.
| Dimension nominale | Fine — ISO 2768-f | Moyenne — ISO 2768-m | Haute précision MW+ |
|---|---|---|---|
| 0,5–3 mm | ±0.05 | ±0.10 | ±0.010 |
| > 3–6 mm | ±0.05 | ±0.10 | ±0.010 |
| > 6–30 mm | ±0.10 | ±0.20 | ±0.015 |
| > 30–120 mm | ±0.15 | ±0.30 | ±0.020 |
| > 120–400 mm | ±0.20 | ±0.50 | ±0.025 |
| > 400–800 mm | ±0.30 | ±0.80 | ±0.050 |
Minimum réalisable : ±0,001 mm à ±0,005 mm sur les cotes critiques avec une configuration 5 axes dédiée. Accords de tolérances spécifiques possibles pour l’aéronautique et le médical.
Cotation géométrique et équipements de mesure
ASME Y14.5Matériaux usinables et tolérances
Nous usinons plus de 70 matériaux de qualité industrielle avec traçabilité complète des certificats matière, de l’aluminium 6061 à l’Inconel 718 et au PEEK de qualité médicale.
Règles de conception des pièces de machines : ajustements, filetages, rainures de clavette et épaisseurs
Les pièces de machines échouent à leurs interfaces, pas au milieu d’une paroi. Les limites déterminantes concernent donc les alésages, arbres, filetages et faces d’étanchéité. La colonne standard correspond à ce que MW+ tient au coût minimal, sans opération ajoutée. La colonne réalisable correspond à ce que nous chiffrons lorsque la fonction l’exige, généralement avec rectification, honage ou configuration 5 axes dédiée. Chaque demande de prix bénéficie sous 24 heures d’une revue DFM gratuite selon ces limites.
| Élément | Standard — Coût minimal | Réalisable | Origine de la limite |
|---|---|---|---|
| Ajustement d’alésage de roulement | H7 | H6 | La circularité et la finition de l’alésage déterminent si le roulement se loge sans précharge. H6 ajoute une passe d’alésage de finition et une vérification MMT par élément. |
| Ajustement d’arbre sur portée de roulement | h6 | h5 | h6 est obtenu au tour ; h5 nécessite une rectification distincte. |
| Serrage d’emmanchement | 0,02–0,05 mm à Ø25 | Selon vos spécifications, les deux pièces vérifiées sur MMT | Trop faible, l’assemblage tourne ; trop fort, le boîtier plastifie. Nous mesurons l’arbre et l’alésage par rapport à la même référence. |
| Concentricité entre arbre et alésage | Battement total de 0,02 mm | Battement total de 0,005 mm | Obtenue en usinant les deux éléments dans un même bridage ; voir Tournage CNC. |
| Planéité des faces d’appui boulonnées | 0,05 mm / 100 mm | 0,01 mm après rectification ou rodage | Les assemblages boulonnés fuient aux points hauts. La rectification des faces est une opération distincte. |
| Épaisseur de paroi — Métaux | 0,8 mm | 0,5 mm | Les parois plus minces fléchissent sous l’effort de coupe ; prévoir des mors doux et des passes allégées. |
| Rayon d’angle intérieur | 1,0 mm | 0,5 mm | Un angle intérieur fraisé reprend le rayon de la fraise et n’est jamais vif. Prévoir un rayon ≥ un tiers de la profondeur de poche. |
| Filetages | M2 – M48 | M1,6, ainsi que NPT / BSP / UNC / UNF | La profondeur standard de filetage est de 1,5 fois le diamètre ; 3 fois le diamètre est le maximum pratique avant un risque accru de casse du taraud. |
| Largeur de rainure de clavette | DIN 6885 | ±0,015 mm sur la largeur | Usinée dans la même prise que le diamètre extérieur de l’arbre pour maintenir la clavette d’équerre par rapport à l’axe. |
| Gorge de joint torique | Tableau des gorges ISO 3601 | Ra 0,8 μm sur les parois de gorge | La durée de vie du joint dépend davantage de l’état de surface de la gorge que de sa largeur. |
| Profondeur de trou | 4 × le diamètre | 10 × le diamètre, par forage profond | Évacuation des copeaux. Au-delà de 4 fois le diamètre, prévoir débourrage ou arrosage par l’outil. |
| Détails de diamètre inférieur à 1 mm | — | Ø0,2 mm | Chiffré comme du micro-usinage; les éléments inaccessibles à l’outil relèvent de l’électroérosion. |
Les ajustements suivent ISO 286. Envoyez un fichier STEP ou IGES à nos ingénieurs de fabrication : la revue DFM est remise sous 24 heures et indique les éléments qui sortent de la colonne standard ainsi que le coût nécessaire pour les tenir.
Des pièces de machines pour chaque secteur
De l’aéronautique et la défense aux dispositifs médicaux et à l’électronique grand public, notre expertise de fabrication de pièces de machines couvre tous les secteurs exigeant des composants de précision.
Aéronautique et défense
Pièces aéronautiques selon AS9100D : pièces en titane pour assemblages de structure, boîtiers d’actionneurs et composants moteur, avec traçabilité matière complète.
Dispositifs médicaux
Pièces médicales : implants usinés, instruments chirurgicaux et composants de diagnostic avec documentation traçable pour les exigences FDA.
Automobile et véhicules électriques
Composants moteur, boîtiers de batteries de véhicules électriques et pièces de transmission usinés à Cpk ≥ 1,67.
Industrie et électronique
Blocs hydrauliques, carters de réducteurs, dissipateurs thermiques et connecteurs de précision avec détails inférieurs à 0,1 mm.
Les pièces de machines que nous fabriquons
Une sélection de pièces fabriquées dans notre usine de Shenzhen : boîtiers de précision, composants de réducteurs et assemblages de roulements. Chaque pièce est vérifiée sur MMT Zeiss avant expédition. Parcourez le catalogue complet des arbres, engrenages et blocs hydrauliques usinés. Pour les travaux à tolérances critiques, consultez 24 exemples détaillés dans notre catalogue de pièces CNC de précision .
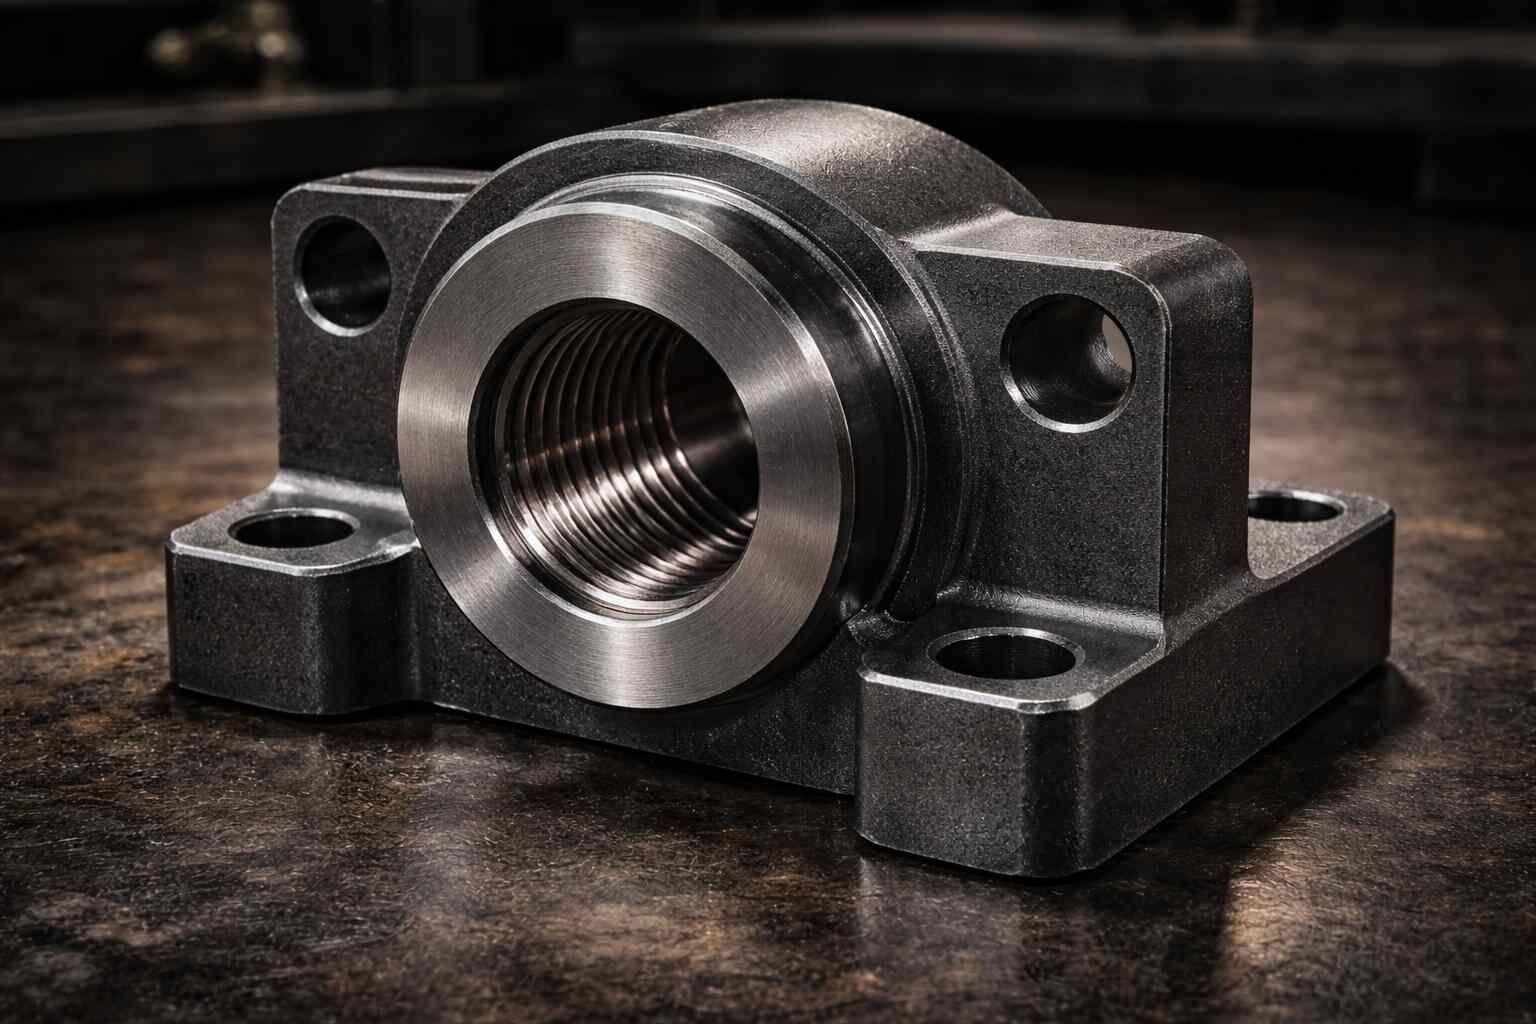
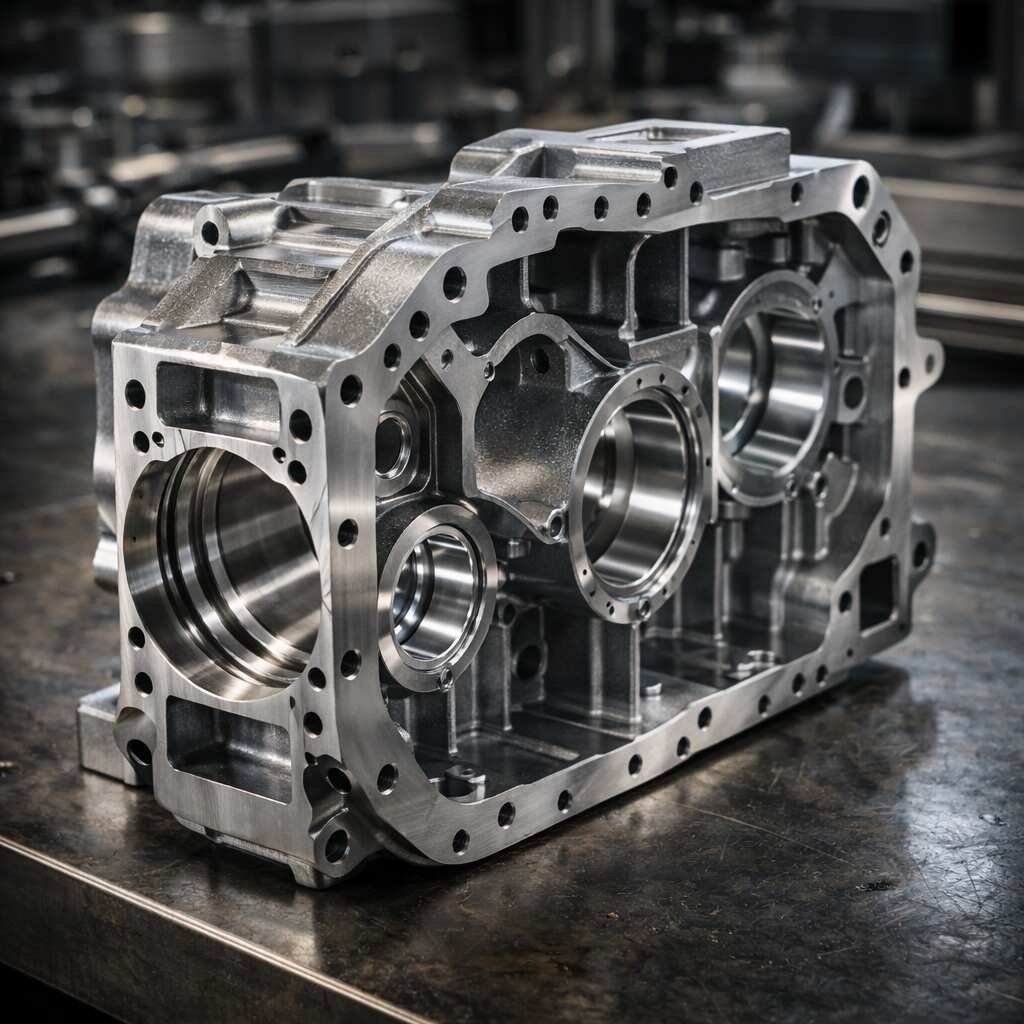
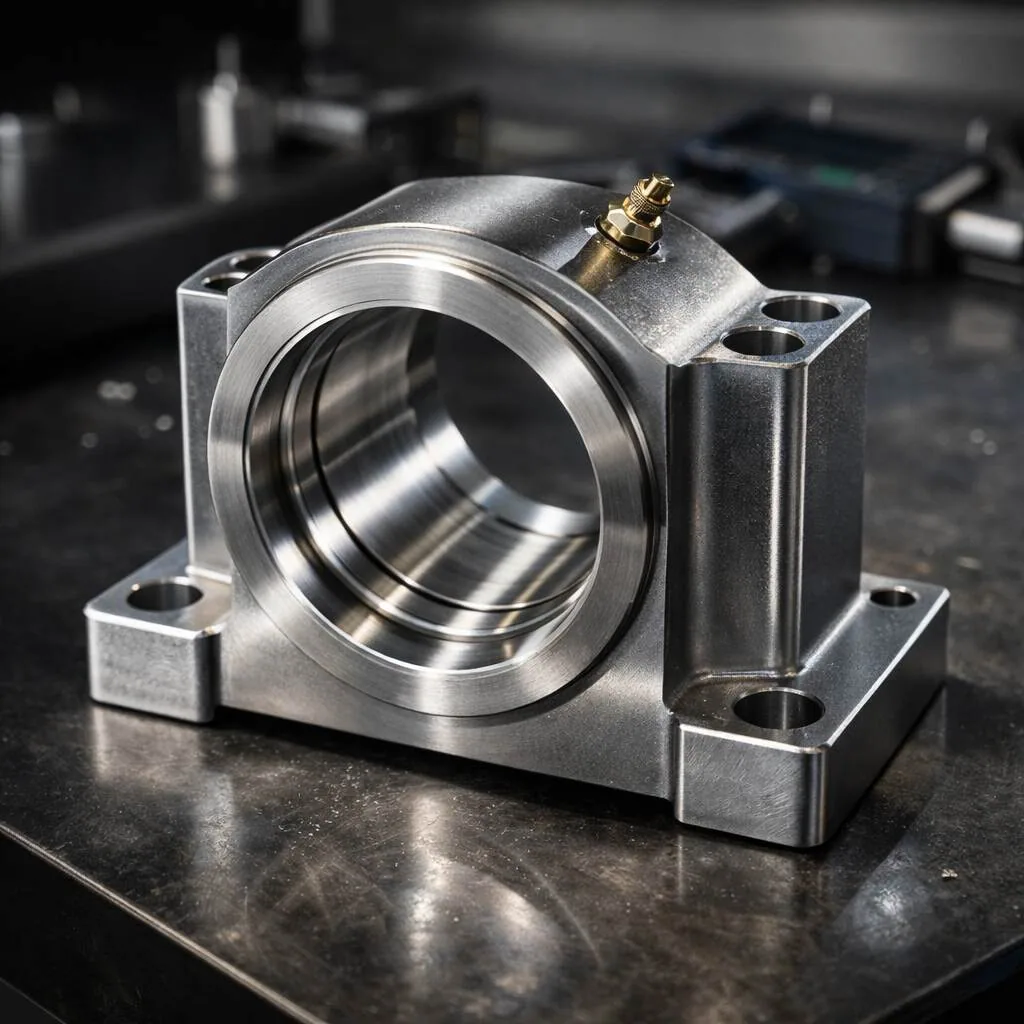
usineurs
MW+ : une usine de pièces de machines
à Shenzhen, en Chine
Fondée à Shenzhen en 2015, MW+ MetalWorks Plus est un fournisseur établi de pièces de machines à Shenzhen , avec une usine de 15 000 m² sous système qualité ISO dans le district de Guangming, au service des clients aéronautiques, médicaux, automobiles et industriels de plus de 50 pays.
Certifications ISO 9001 · AS9100D · NADCAP
Systèmes qualité de niveau aéronautique avec traçabilité matière complète, audités chaque année.
Délai de 3 à 5 jours · Devis sous 24 h
Consultation technique DFM gratuite incluse avec chaque devis, sans engagement.
Livraison mondiale — 50 pays
Logistique export éprouvée vers les États-Unis, l’Union européenne, le Japon, l’Australie et 35 autres marchés.
Usinage sans opérateur 24 h/24, 7 j/7
Le chargement robotisé permet une production autonome en continu.
Comment chaque pièce de machine est vérifiée avant expédition
Les composants fonctionnels échouent à leurs interfaces : diamètres d’alésages, concentricité d’arbres, planéité de faces et ajustement des filetages. Voici les contrôles qui détectent ces problèmes.
Alésages, bossages et faces d’appui
Chaque cote critique d’un boîtier ou d’un support est palpée sur MMT Zeiss selon le système de références du plan, plutôt que selon l’origine du modèle. Diamètre, position et perpendicularité de l’alésage à la face d’appui sont documentés individuellement pour valider un emmanchement avant assemblage.
MMT ZeissMesures rapportées aux référencesRapport par élémentConcentricité et battement des arbres
Les arbres tournés et décolletés sont contrôlés en concentricité et battement total entre pointes. Sur les composants de transmission, cette cote détermine si un roulement se monte sans erreur de précharge : elle est donc mesurée, et non déduite du diamètre.
BattementEntre pointesSuivi SPCCapabilité sur toute la série
Les cotes critiques sont suivies par SPC sur toute la série et maintenues à Cpk ≥ 1,67. La dernière pièce présente ainsi la même capabilité que le premier article. Les pièces sont contrôlées à 100 % avant emballage.
Cpk 1,67FAI selon AS9102Contrôle final à 100 %Ce que les acheteurs peuvent attendre de MW+
Voici les données de production et de livraison MW+ MetalWorks Plus : la référence appliquée à chaque commande de pièces de machines.
Avis recueillis auprès des acheteurs après livraison de commandes aéronautiques, médicales, automobiles et industrielles, et non avis sollicités sur des plateformes tierces.
Mesuré par rapport à la date d’expédition confirmée de chaque commande, y compris les envois DDP et DAP gérés porte à porte depuis notre usine de Shenzhen.
Chaque cote critique est palpée selon votre système de références avant que les pièces quittent l’atelier. Tout élément hors spécifications est réusiné à nos frais.
Les chiffres proviennent des données internes de production et de livraison MW+. Des références clients nominatives sont disponibles sur demande.
Parlez à nos ingénieurs de fabrication
Responsables de compte dédiés aux États-Unis, à l’Europe et à l’Asie-Pacifique. Réponse technique sous 4 heures ouvrées.
Questions fréquentes de fabrication
Tout ce que les ingénieurs doivent savoir sur la fabrication de pièces de machines MW+ : tolérances, matériaux, délais et certifications.
Prêt à lancer votre projet ?
Transmettez votre fichier CAO et recevez sous 24 heures un devis de fabrication détaillé avec retour DFM gratuit.
Obtenir un devis gratuitQu’est-ce que la fabrication de pièces de machines et comment fonctionne-t-elle ?
La fabrication de pièces de machines est un procédé soustractif où un logiciel préprogrammé pilote les machines-outils pour enlever la matière avec une précision exceptionnelle. Chez MW+, les centres 5 axes atteignent des tolérances de ±0,001 mm à ±0,005 mm sur les métaux, plastiques et alliages spéciaux, à partir de votre fichier CAO jusqu’à une pièce de précision entièrement documentée et certifiée.
Quelles tolérances MW+ peut-elle atteindre sur les pièces de machines ?
Les éléments généraux non critiques sont tenus à ±0,01 mm selon ISO 2768-m, les éléments de précision à ±0,005 mm et les configurations spécialisées en 5 axes simultanés atteignent ±0,001 mm à ±0,005 mm. La rugosité va de Ra 3,2 μm en standard à Ra 0,1 μm en polissage miroir, avec Cpk ≥ 1,67 maintenu sur les cotes critiques.
Quels matériaux MW+ peut-elle usiner ?
MW+ usine plus de 70 matériaux industriels : alliages d’aluminium, titane, inox, Inconel, Hastelloy, cobalt-chrome, cuivre, laiton et plastiques médicaux dont PEEK, Ultem, PTFE et Delrin, tous avec certification matière et traçabilité complètes.
Combien de temps faut-il ? Quel est le délai ?
Le délai standard est de 3 à 5 jours ouvrés pour les prototypes et de 10 à 15 jours ouvrés pour la production en série. Un service express sous 48 heures est disponible. La réponse au devis est garantie sous 24 heures, avec retour DFM gratuit.
MW+ est-elle certifiée ISO 9001 et AS9100D ?
Oui. MW+ MetalWorks Plus détient les certifications ISO 9001:2015 et AS9100D de management de la qualité aéronautique, auditées indépendamment chaque année, ainsi que les certifications ISO 13485:2016, IATF 16949:2016 et l’accréditation NADCAP.
MW+ peut-elle livrer des pièces de machines dans le monde entier ?
Oui. Notre usine de Shenzhen livre des pièces de précision dans plus de 50 pays selon les Incoterms DDP, DAP et EXW, avec tous les documents export gérés en interne.
Quelle est la quantité minimale de commande ?
Il n’y a aucune quantité minimale. MW+ accepte les commandes d’un prototype unique à plus de 500 000 pièces en grande série, avec revue DFM gratuite à toutes les quantités.
MW+ inclut-elle une revue DFM avec les devis ?
Oui. Chaque devis comprend gratuitement une revue de conception pour la fabrication, qui identifie les économies possibles et les risques qualité avant le début de la production.
Qu’est-ce qu’un tableau des tolérances d’usinage et quelle classe MW+ applique-t-elle ?
Un tableau des tolérances d’usinage indique l’écart admissible pour chaque plage de dimensions nominales. ISO 2768 définit les classes générales f (fine), m (moyenne), c (grossière) et v (très grossière) : des niveaux de précision, pas des catégories de matériaux. MW+ usine les éléments généraux selon ISO 2768-m, applique ISO 2768-f lorsque le plan l’exige et atteint ±0,001 mm sur les éléments critiques avec une configuration 5 axes dédiée. Pour un élément de 30 mm : ±0,20 mm en moyenne, ±0,10 mm en fine et ±0,015 mm en haute précision MW+.
Comment choisir un fabricant de pièces de machines en Chine ?
Vérifiez quatre points avant commande : les certifications réellement adaptées à votre secteur — ISO 9001 pour les travaux généraux, AS9100D pour l’aéronautique, ISO 13485 pour le médical — ; le contrôle selon votre système de références plutôt que l’origine du modèle ; les documents livrés — certificat de conformité, certificats matière, rapport MMT, FAI AS9102 — ; et la revue DFM avant usinage. MW+ fournit ces quatre éléments en standard depuis son usine de 15 000 m² à Shenzhen.
Cette page a été rédigée par l’équipe technique MW+ MetalWorks Plus, forte de plus de 11 ans de pratique de la fabrication de pièces de machines de précision dans notre usine de Shenzhen. Spécifications, tolérances et détails des procédés proviennent des données réelles de plus de 60 centres d’usinage et sont vérifiés selon nos systèmes qualité ISO 9001:2015 et AS9100D. Dernière révision : août 2026.
Faites fabriquer vos pièces
Transmettez votre fichier CAO et recevez sous 24 heures un devis détaillé de fabrication de pièces de machines de précision, avec retour DFM gratuit et engagement de délai clair. Sans engagement.