Токарная обработка для производства OEM
Валы, втулки, гильзы и контактные штыри по вашему чертежу. Сравните двухосевое точение, приводной инструмент и продольное точение. Отправьте CAD для проверки маршрута и подробного расчёта.
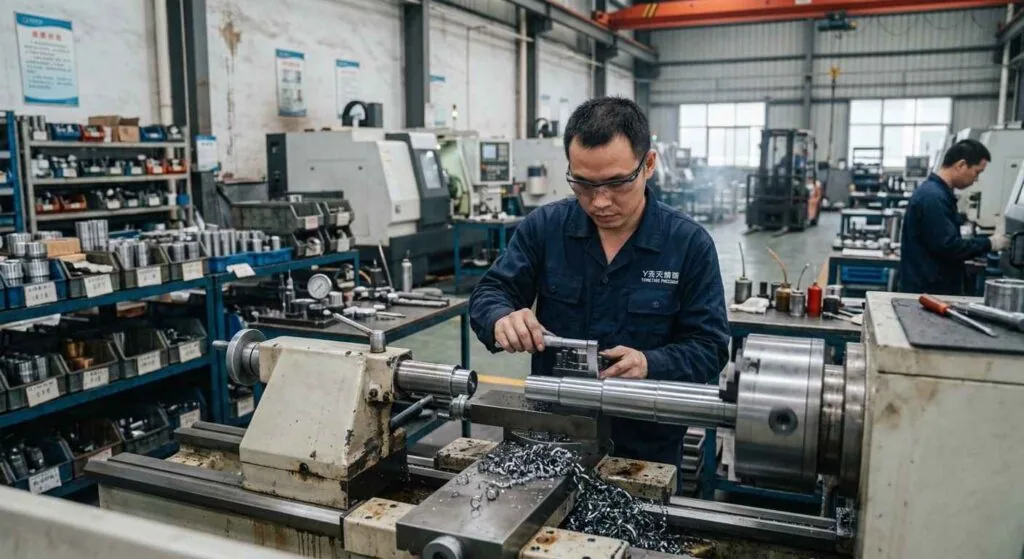
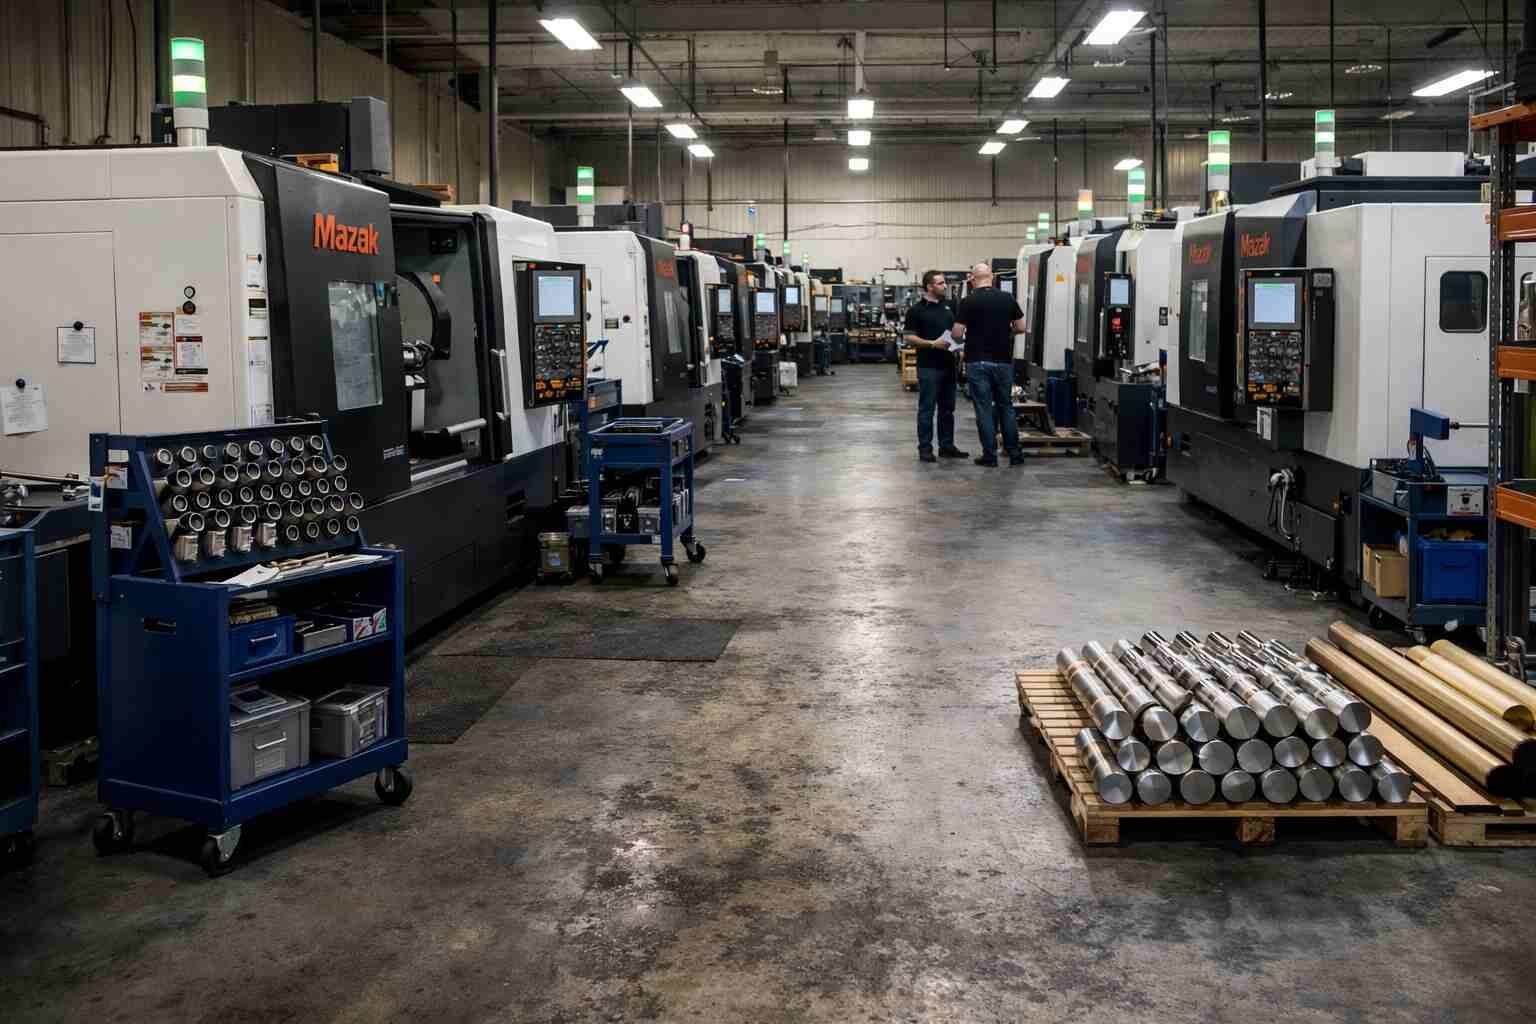
В токарном цехе MW+
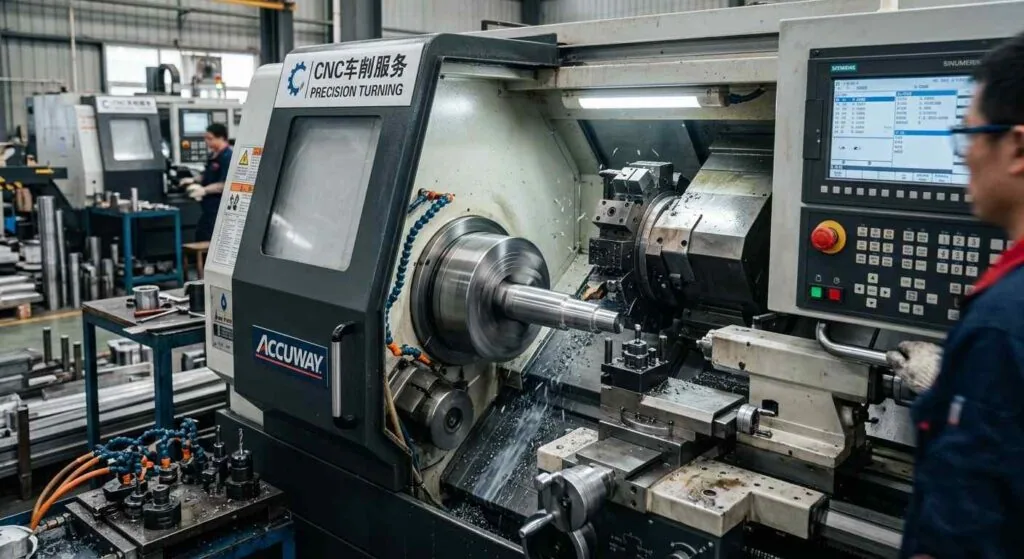
Оцените среду производства заказа: подачу прутка, прецизионное точение и межоперационный контроль, от первых образцов до повторных партий.
Выберите способ токарной обработки детали
Геометрия, ответственные размеры и объём определяют маршрут. MW+ проверяет чертёж до согласования закрепления и плана контроля.
Токарные детали: приводной инструмент или две оси?
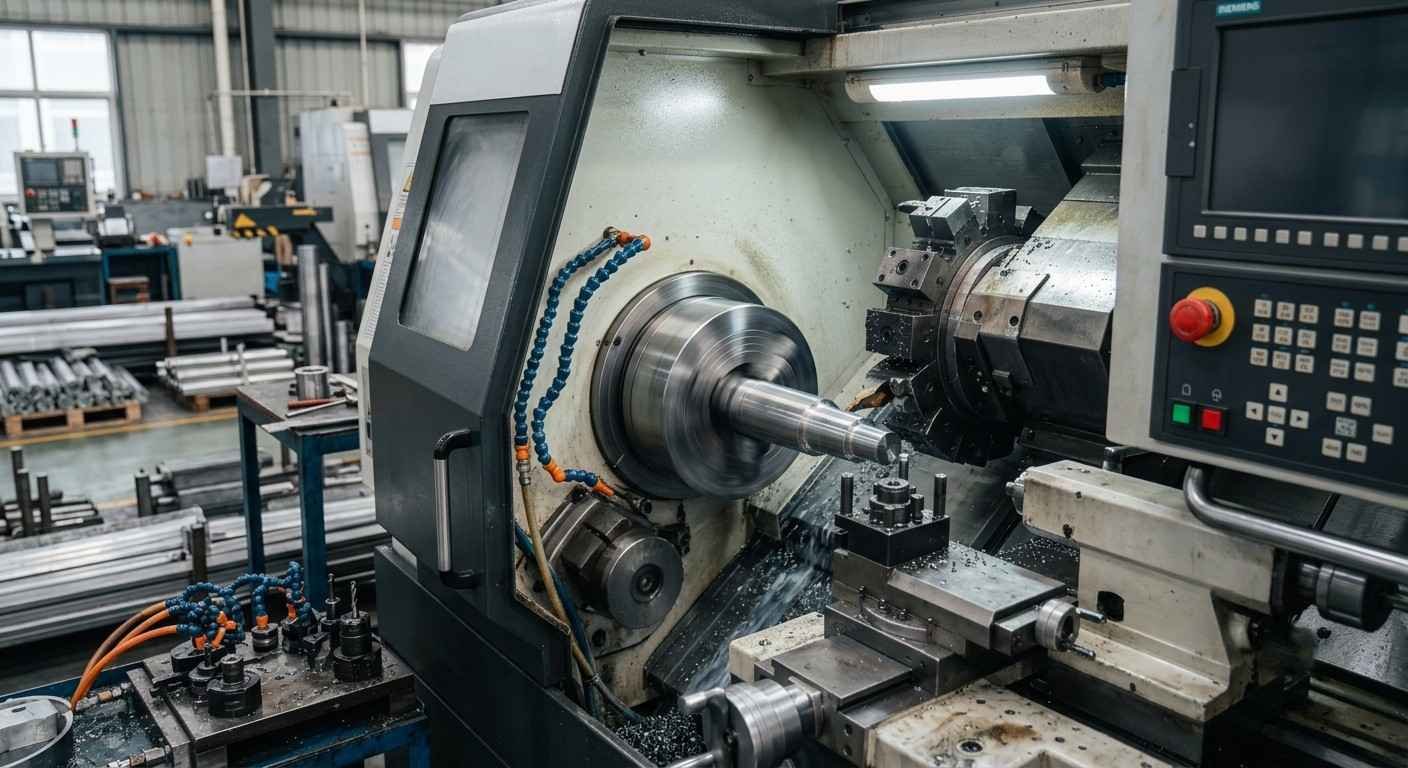
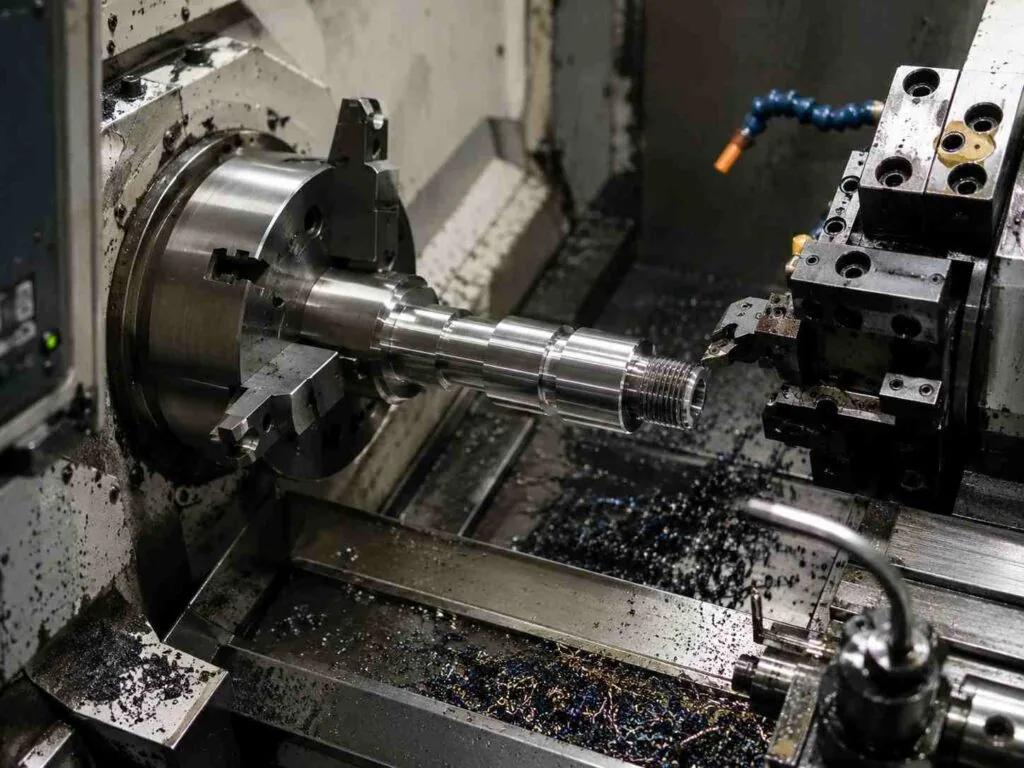
Токарная обработка по двум осям для цилиндрических валов, штырей и втулок. Подходит для диаметров, конусов, канавок и резьб без внеосевого фрезерования.
Технические подробности
Точение: валы, пальцы, втулки, цилиндры.
- Шпиндель до 4 500 об/мин
- Черновая/чистовая обработка без переустановки
- Резьбы: метрические, UNC, UNF, BSP, NPT
- Автоматический податчик прутка
Токарная обработка с приводным инструментом
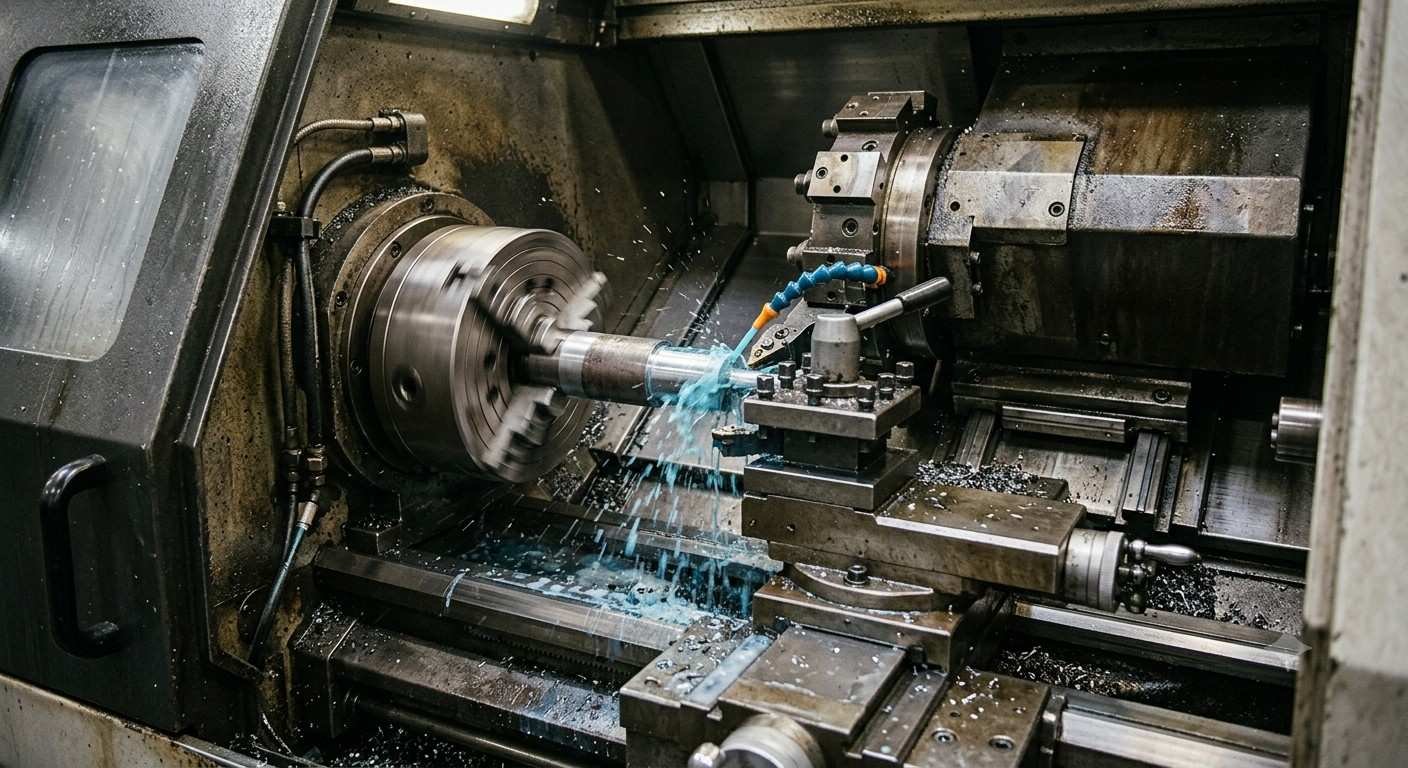
Токарная обработка с приводным инструментом объединяет точение с поперечными отверстиями, лысками и шпоночными пазами, сокращая отдельные операции и перебазирование.
Технические подробности
Совместные точение и фрезерование.
- Ось Y для пазов и внецентренного фрезерования
- Совместные точение/фрезерование
- Поперечные отверстия, резьбы и канавки в одном маршруте
- Меньше переустановок и перемещений

Продольное точение на ЧПУ
Продольное точение для малых тонких деталей. Поддержка прутка рядом с резанием ограничивает прогиб при изготовлении точных штырей, винтов и контактов.
Технические подробности
Руководство по винтам, валам и пальцам продольного точения.
- Втулка против прогиба
- Приводной инструмент и обработка обратной стороны
- Соосность 0,001 мм требует проверки
- Медицинские документы по согласованию
Связанные изделия токарной обработки
Выберите группу типовых компонентов. Каждый заказ изготавливают по утверждённому чертежу и согласованным требованиям к контролю.
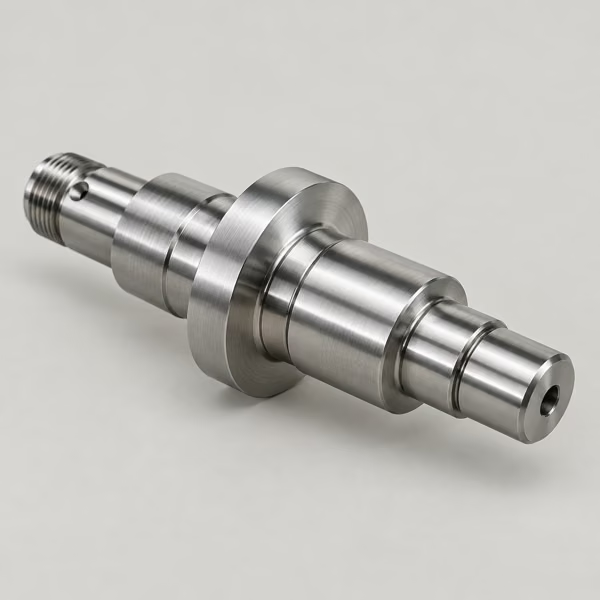
Прецизионные валы и ступенчатые детали
Технические подробности
- ISO 9001/AS9100D: сертификаты проверяются
- 2 оси, приводной инструмент, продольное точение и 5 осей
- Международные поставки
- Более 70 материалов с прослеживаемостью по согласованию
- КИМ, FAI, соответствие согласуются
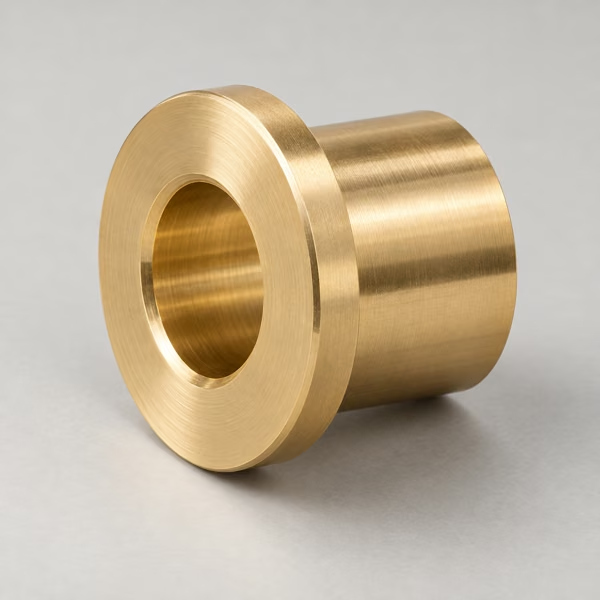
Втулки, гильзы и детали машин
Токарные детали для трансмиссий, гидравлики и крупных серий.
Технические подробности
- Валы, зубчатые колёса, корпуса, клапаны и блоки
- Серии: 500–1 000 000+ деталей
- Согласованные термообработка и обработка поверхности
- Требуемые протоколы и сертификаты
- Плановые SPC и Cp/Cpk
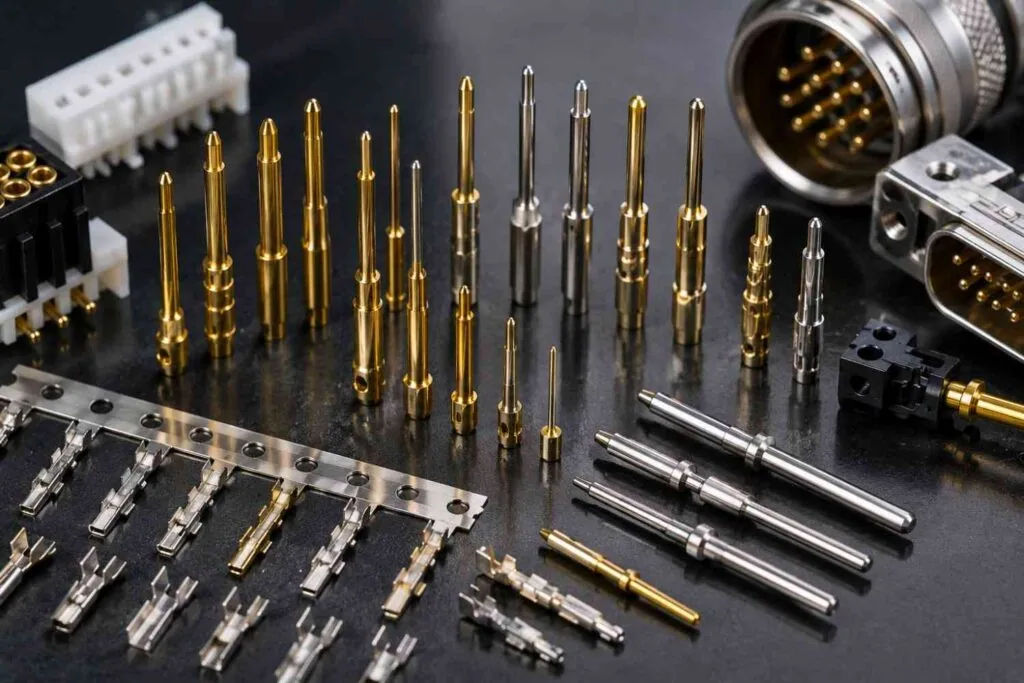
Контактные штыри и электрические контакты
MW+ изготавливает контактные штыри, точёные контакты и выводы для программ OEM и ODM в электронике, автомобилестроении, авиации и промышленном оборудовании.
Технические подробности
- Срочные сроки 2–5 дней требуют проверки
- От одной детали после проверки изготовимости
- Бесплатный DFM
- Более 70 металлов и конструкционных полимеров
- Материалы/допуски по серии
Токарная обработка: 7 этапов от чертежа до поставки
Токарная обработка от образцов до плановых поставок
Выберите этап производства для вашего проекта. Специальные операции и подробные характеристики доступны ниже.
Прототипы и объёмы производства
Быстрые точёные прототипы
Токарная обработка из согласованного серийного материала.
Малые серии
Переходное производство для испытаний; затраты на оснастку по размеру партии.
Точёные детали крупной серии
Токарные автоматы, роботизированная выгрузка и согласованный SPC.
Токарная обработка без постоянного оператора
Плановая автоматизация ночью и в выходные.
Посмотреть специальные услуги токарной обработки
Способы точения и геометрия деталей
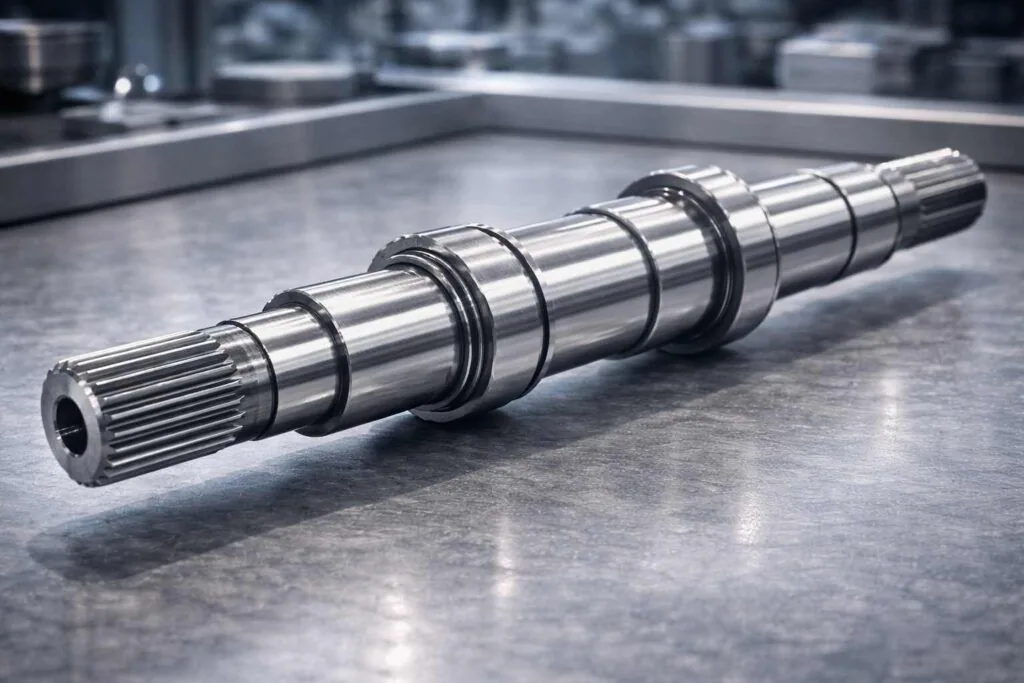
Точение прецизионных валов
Технические подробности
Валы трансмиссий, двигателей, насосов и шпинделей.
микрообработки продольным точением
Технические подробности
Направляющая втулка для тонких малых диаметров.
Токарно-фрезерная / фрезерно-токарная обработка
Технические подробности
Приводной инструмент для отверстий, плоскостей и канавок.
Точение профилей и конусов
Технические подробности
CAM для профилей и конусов; внутренние элементы могут потребовать проволочной ЭЭО.
Специализированные точёные компоненты
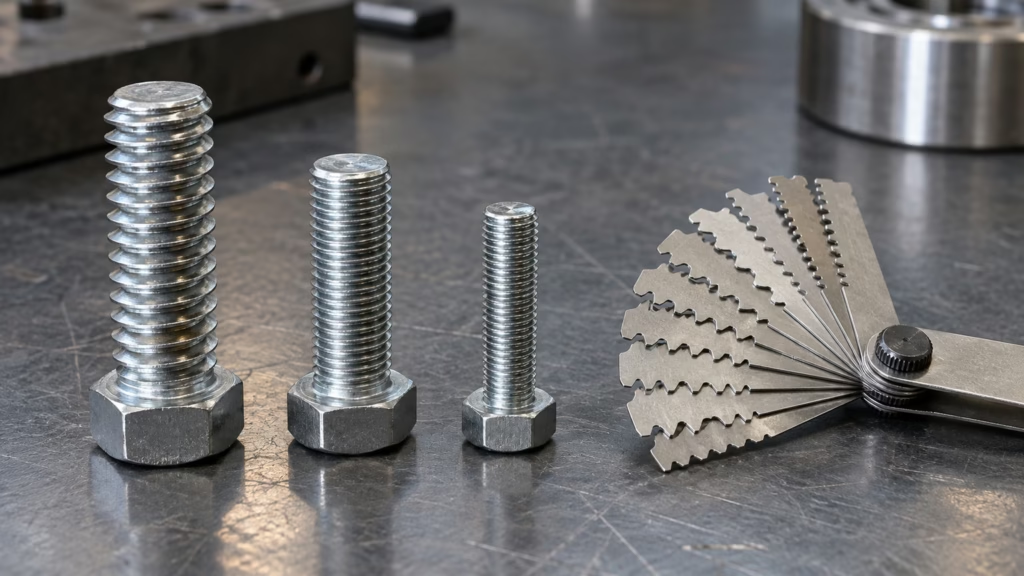
Точение и накатывание резьб
Технические подробности
Норма и калибры согласуются.

Втулки, гильзы и цилиндровые втулки
Технические подробности
Токарные детали по чертежам с заданными посадками.
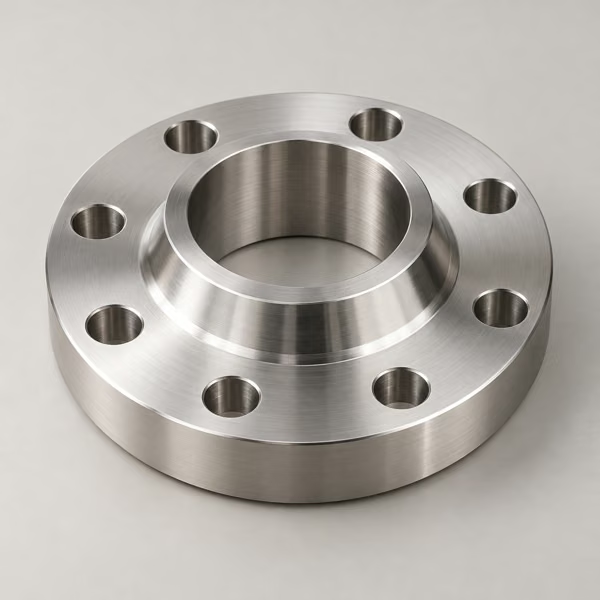
Точёные кольца и фланцы
Технические подробности
Кольца, фланцы и проставки большого диаметра.
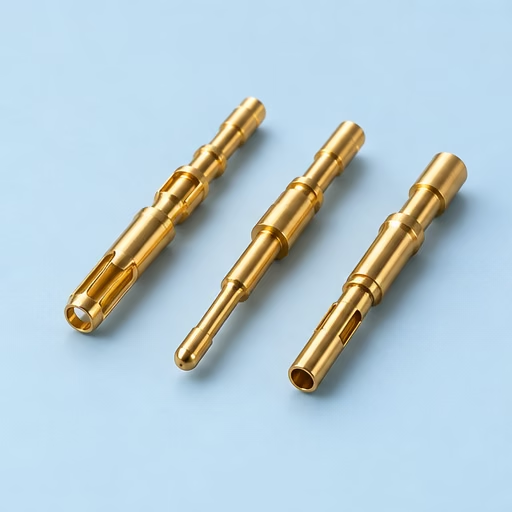
Штыри и электрические контакты
Технические подробности
Контакты из бериллиевой меди, C360 или фосфористой бронзы.
Дополнительные и комбинированные операции
Токарная обработка и шлифование
Технические подробности
Закалённые посадки: возможно последующее шлифование.
Точение закалённых материалов
Технические подробности
Проверить материал и требование к точению закалённой детали. Токарная обработка по чертежам заказчика: укажите количество, материал и критические размеры.
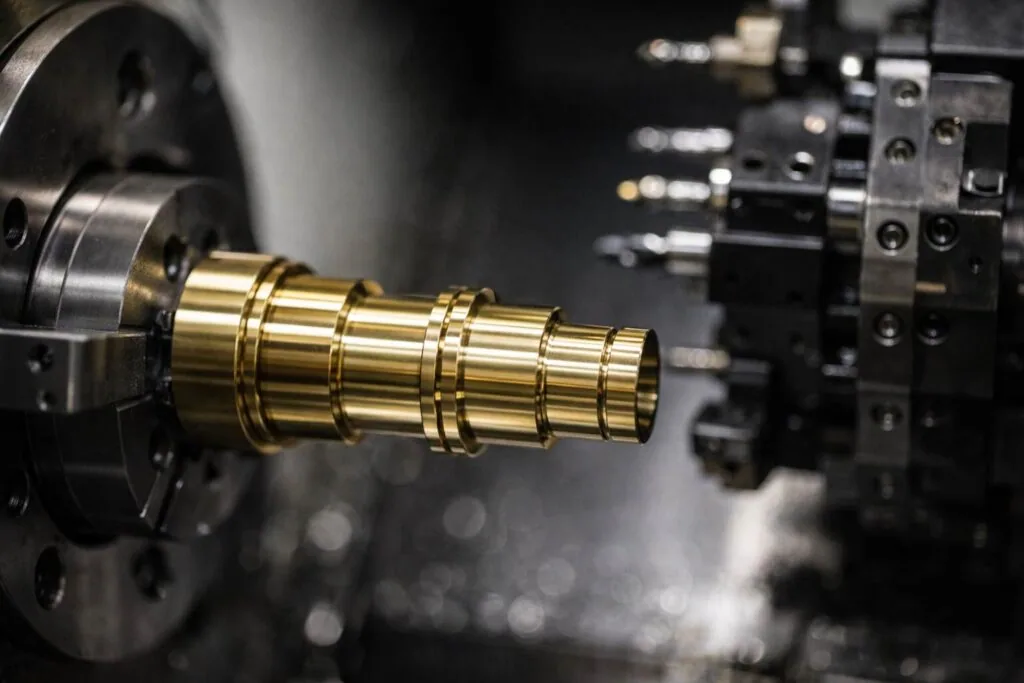
Противошпиндель и обработка обратной стороны
Технические подробности
Два шпинделя для противоположных сторон.
Точение специальных сплавов
Технические подробности
Inconel, Waspaloy, Hastelloy, вольфрам, Kovar, Invar 36, бериллиевая медь и PEEK. Токарная обработка по чертежам заказчика: укажите количество, материал и критические размеры.
Выберите марку материала точёных деталей
Укажите сплав, состояние и требуемые документы в запросе. Сравните доступные варианты.
| Группа материала | Доступные марки | Применение и особенности производства |
|---|---|---|
| Алюминиевые сплавы | 6061-T6 · 7075-T6 · 2024 · 6082 · 5083 | Для лёгких и легкообрабатываемых компонентов. |
| Нержавеющая сталь | 303 · 304 / 316L · 17-4PH · 420 · 440C | Выбирайте нержавеющую сталь по коррозии, прочности и металлургическому состоянию. |
| Углеродистые и легированные стали | 1018 · 1045 · 4140 · 4340 · 8620 | Для валов, трансмиссий и несущих компонентов. |
| Медь, латунь и бронза | C110 · Латунь C360 · Бронза C932 · Бериллиевая медь | Проводимость и сопротивление задирам зависят от сплава. |
| Титан и суперсплавы | Ti-6Al-4V Grade 5 · Inconel 718 · Hastelloy C276 · Monel K500 | Авиация, имплантаты и высокие температуры: проверить марку. |
| Конструкционные полимеры | PEEK · PTFE · Delrin POM · Nylon 6/66 · Ultem PEI | Конструкционные полимеры по температуре, трению и химической среде. |
Определите конечную поверхность и покрытие
Укажите стандарт, толщину покрытия и маскируемые зоны. Определите, действуют ли ответственные размеры до или после отделки.
| Отделка | Спецификация | Применение и требования закупки |
|---|---|---|
| После точения | Ra 1,6–3,2 мкм · Без дополнительного процесса | Обработанная поверхность по функции. |
| Струйная обработка стеклошариками | Ra 1,0–2,0 мкм · Алюминий, нержавеющая сталь и титан | |
| Анодирование типа II / III | MIL-A-8625 · Поверхностная твёрдость по спецификации | Декоративный тип II заданного цвета. |
| Порошковая окраска | 50–150 мкм · Адгезия по ASTM D3359 | Цвет, толщина и среда согласуются. |
| Гальваника (Zn/Ni/Cr/Ag/Au) | 2–25 мкм · Соответствие вариантов RoHS проверяется | Покрытие по функции и толщине. |
| Полирование / электрополирование | Ra ≤0,4 µм · ASTM B912 | Полирование заданных медицинских поверхностей. |
| Пассивация | ASTM A967 · ASTM A380 | Пассивация согласуется для марки нержавеющей стали. |
| Лазерная маркировка и оксидирование | Прослеживаемость по проекту | Логотипы, серийные номера, Data Matrix и UDI. |
Контроль и документы для квалификации поставщика
Оцените измерения, мониторинг процесса и прослеживаемость. Вместе с чертежом укажите критерии приёмки и пакет документов.
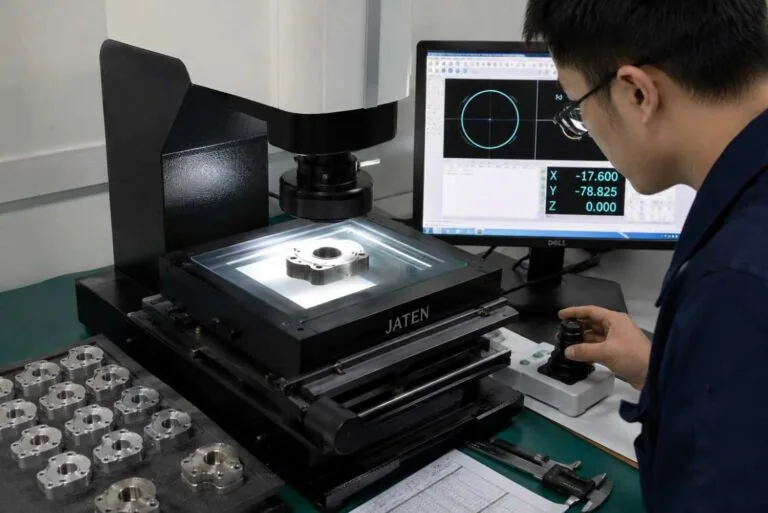
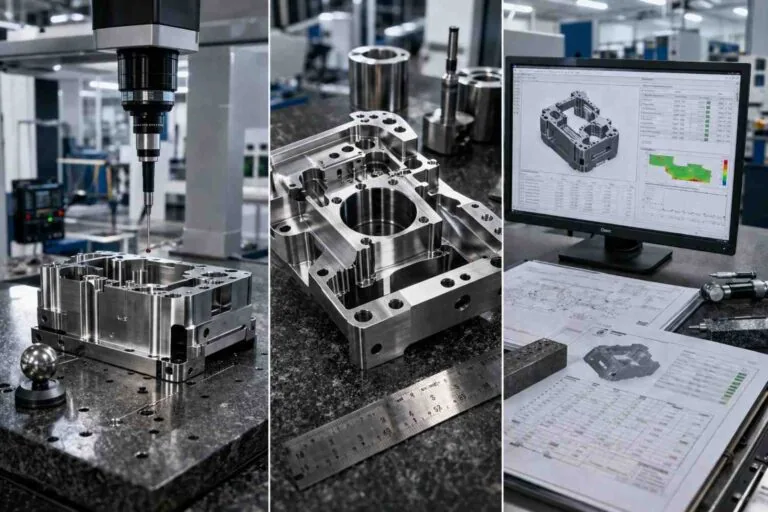
Сертификация и нормы
Посмотреть данные процесса и рекомендации
Опубликованные возможности относятся к разным маршрутам. Максимальный размер, минимальный допуск и кратчайший срок подтверждаются для конкретной детали и не применяются вместе автоматически.
Характеристики и допуски токарной обработки
Данные проверяются по чертежу: стоимость ±0,01 и ±0,005 мм.
Сравнение процессов
| Параметр | 2 оси | Приводной инструмент | Продольное точение |
|---|---|---|---|
| Позиционный допуск | ±0,01 мм | ±0,005 мм | ±0,001 мм |
| Допуск диаметра | ±0,01 мм | ±0,005 мм | ±0,001 мм |
| Соосность | 0,01 мм | 0,005 мм | 0,001 мм |
| Шероховатость Ra | 3,2 мкм после обработки | 1.6 µм | 0,4 мкм после чистовой обработки |
| Диапазон диаметров | Ø5–800 мм | Ø10–300 мм | Ø1–32 мм |
| Максимальная длина | 1000 мм | 800 мм | 400 мм |
| Частота вращения шпинделя | 4 500 об/мин | 6 000 об/мин | 12 000 об/мин |
| Внеосевые элементы | Нет | Да — ось Y | Да — приводной инструмент |
| Особенно подходит для | Валы, пальцы и втулки | Сложные корпуса | Медицинские и электронные штыри |
Геометрические допуски точёных деталей
Допуски токарной обработки
| Тип элемента | Стандартный уровень | Высокая точность | Продольное точение |
|---|---|---|---|
| Линейные размеры | ISO 2768-m по размерному диапазону | ±0,005 мм | ±0,001 мм |
| Диаметр вала / отверстия | ±0,01 мм | ±0,005 мм | ±0,001 мм |
| Соосность | 0,01 мм | 0,005 мм | 0,001 мм |
| Круглость | 0,005 мм | 0,002 мм | 0,001 мм |
| Контроль длины | ±0,02 мм | ±0,01 мм | ±0,005 мм |
| Точность резьбы | ISO 6g / 6H | ISO 5g / 5H | ISO 4g / 4H |
| Шероховатость Ra | 3,2 мкм после обработки | 0.8 µм | 0,4 мкм · 0,1 мкм после полирования |
| Согласуйте допуски и методы измерения. | |||
Доступные стандарты резьб
Измерительные средства
Рекомендации по конструкции для обработки и расчёта
| Характеристика | Экономичный стандарт | Возможно после проверки | Причина ограничения |
|---|---|---|---|
| Отношение длины к диаметру без поддержки | 3 : 1 | 8:1 с задним центром или люнетом | Тонкие прутки: проверить поддержку. |
| Отношение L/D при продольном точении | 20 : 1 | 30 : 1+ | Втулка рядом с режущей кромкой. |
| Точёные диаметры | Ø1–500 мм | Ø0,5 мм · Крупный диаметр ≤Ø800 мм | Диаметр и станок подтверждаются; для малых элементов рассмотрите микрообработки. |
| Длина компонента | 2 оси: 1 000 мм · Продольное точение: 400 мм | — | Подтвердить полезный ход и возможности прутковой подачи. |
| Стенки втулок/труб | 0,5 мм | 0,3 мм | Тонкие стенки: закрепление с малой деформацией. |
| Внутренний радиус уступов | 0,4 мм | 0,2 мм | Радиус по режущей кромке; разгрузочная канавка для чёткого угла. |
| Ширина канавки | 0,5 мм | 0,3 мм | Согласовать канавку и устойчивость отрезного инструмента. |
| Диаметр отверстия | Ø1,0 мм | Ø0,5 мм | Малые диаметры: ограничения жёсткости и отвода стружки. |
| Глубина отверстия | 3 диаметра | Глубокое сверление: 10D | Более 3D: проверить вибрации и разбивку отверстия. |
| Резьбы | M2 – M64 | M1–M200 и UNC / UNF / BSP / NPT / ACME | Ориентировочный выход ≥1,5 шага после проверки. |
| Фаски | 0.5 × 45° | 0.2 × 45° | Сборка и контролируемые кромки. |
| Накатка | Прямая/перекрёстная, шаг 0,5–1,5 мм | — | Указать конечный диаметр накатки. |
| Общий допуск | ISO 2768-m по размерному диапазону | — | Общие допуски вне функциональных посадок. |
| Прецизионные диаметры | ±0,005 мм | — | Приводной инструмент, промежуточные измерения и КИМ |
| Критические посадки продольного точения | — | ±0,001 мм | Втулка, закрепление и Cpk согласуются |
| Шероховатость поверхности | Ra 3,2 мкм после точения | Ra 0,4 мкм чистовая · Ra 0,1 мкм полированная | Менее Ra 0,4 мкм: оценить шлифование или полирование. |
| Специальная токарная обработка рассчитывается отдельно. | |||
Пять устранимых затрат в точёных деталях
- Функциональные размеры: стоимость точения.
- При большой гибкости оцените поддержку или альтернативный процесс.
- Планируйте поперечные элементы вместе, чтобы избежать переустановок.
- Оцените альтернативные материалы по функции и обрабатываемости.
- Чётко изобразите разгрузочные канавки, выходы резьб и фаски.
Точёные компоненты для вашей отрасли
Сравните типы компонентов и требования проекта. В запросе укажите применимые отраслевые стандарты.
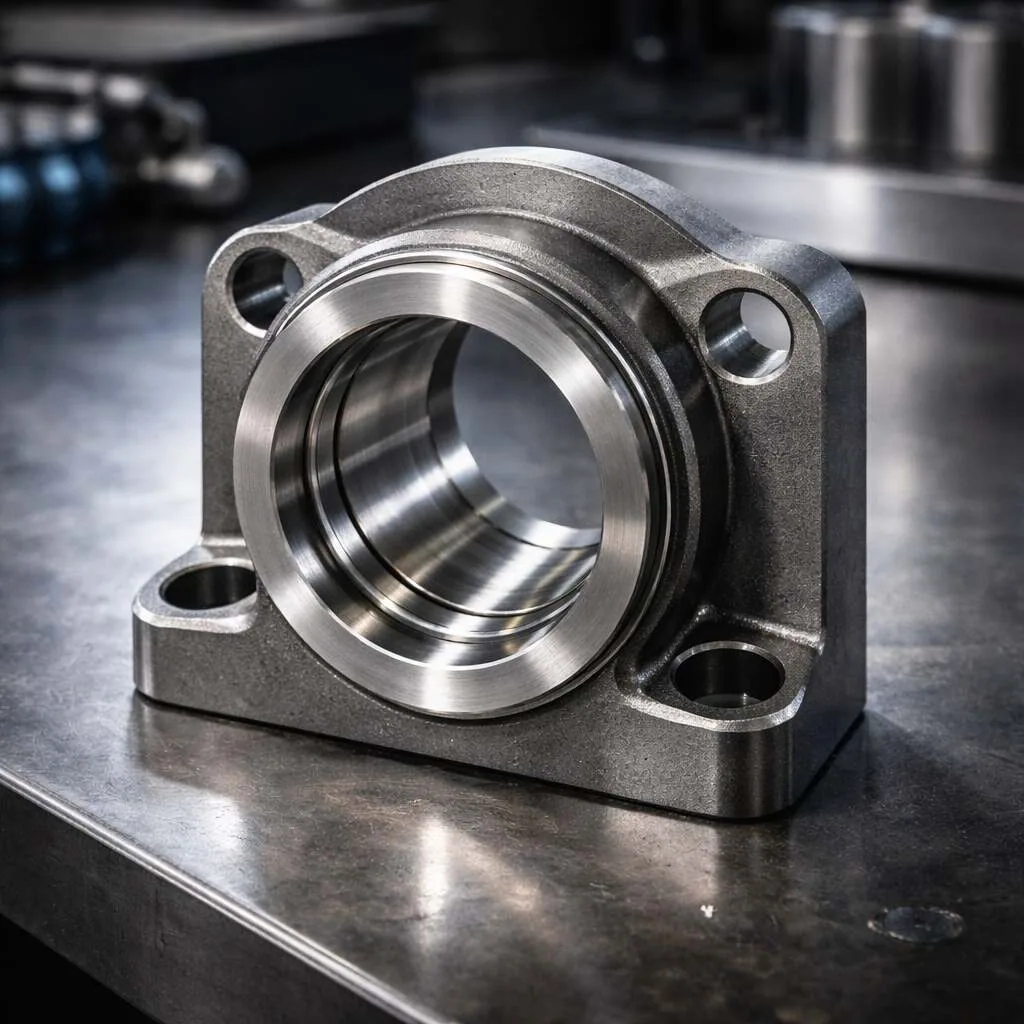
Авиация и оборона
Валы, фитинги, гидравлические штоки и авиационные компоненты.
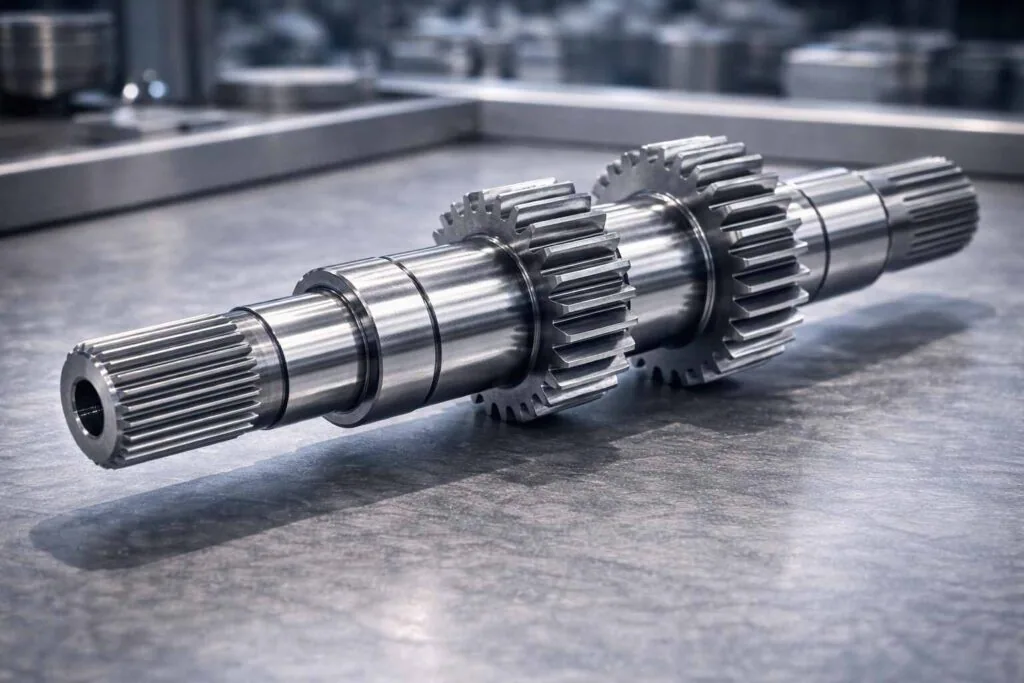
Автомобили и электротранспорт
Валы, шпиндели и автомобильные контакты; PPAP согласуется.
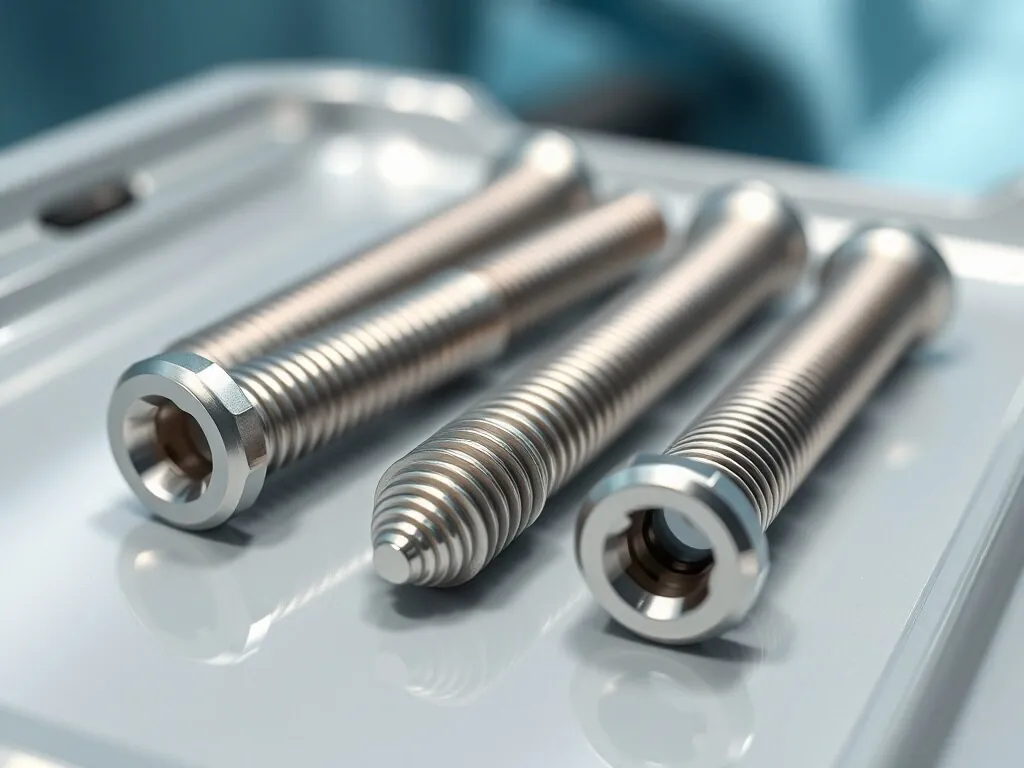
Медицина и стоматология
Костные винты, стоматологические компоненты и микродетали PEEK/титан.
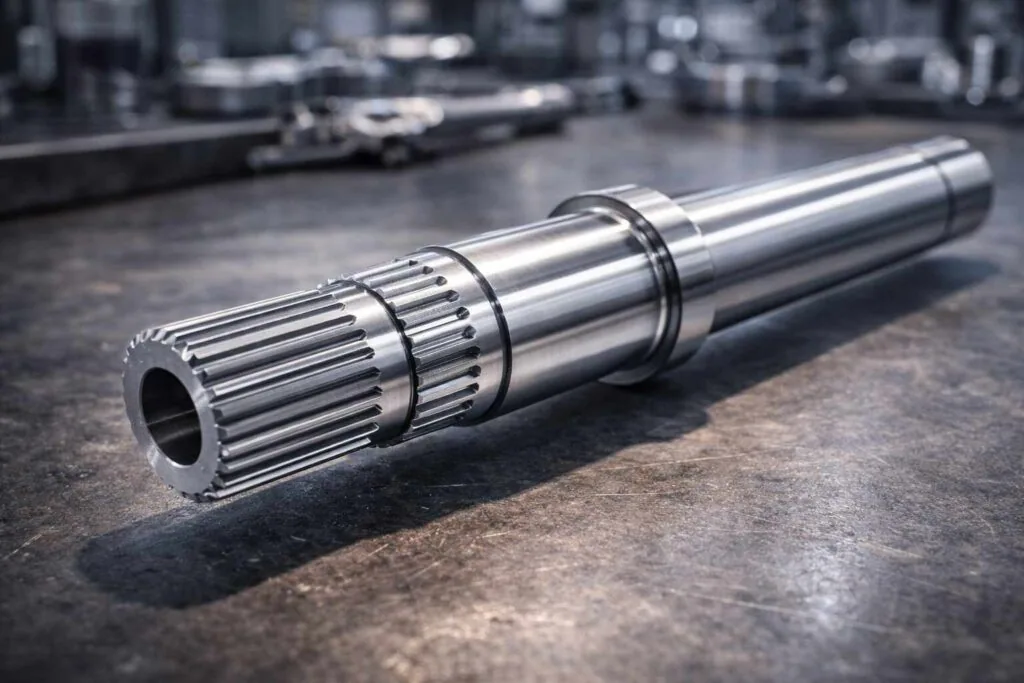
Робототехника и автоматизация
Точёные компоненты шарниров и приводов, включая генераторы волн для волновых редукторов.
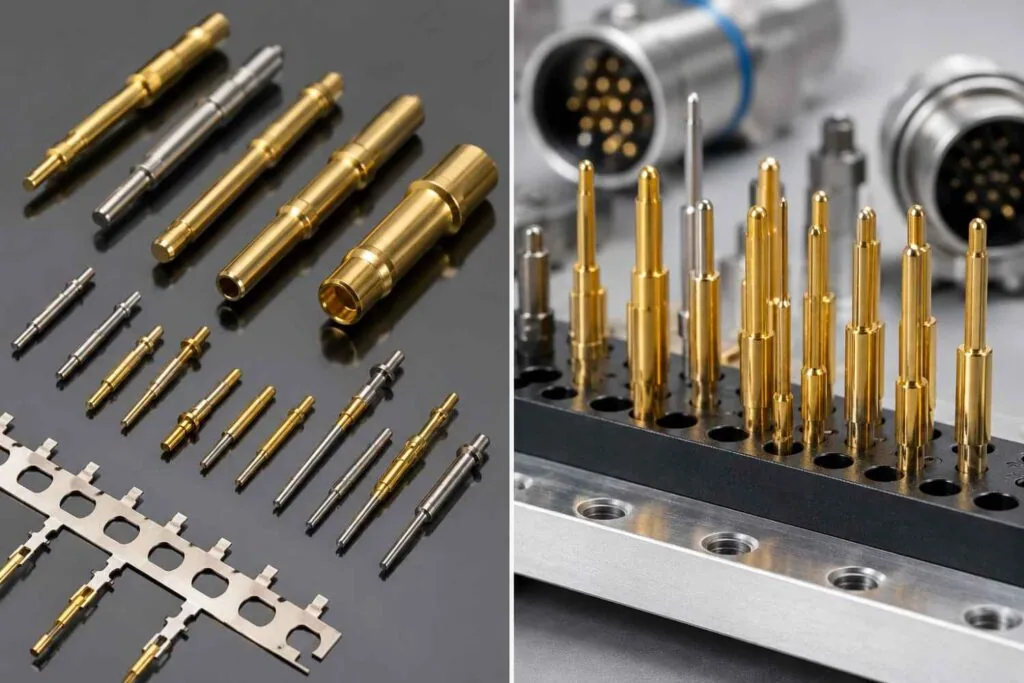
Электроника и разъёмы
Контакты, выводы, корпуса разъёмов, проставки и щупы.
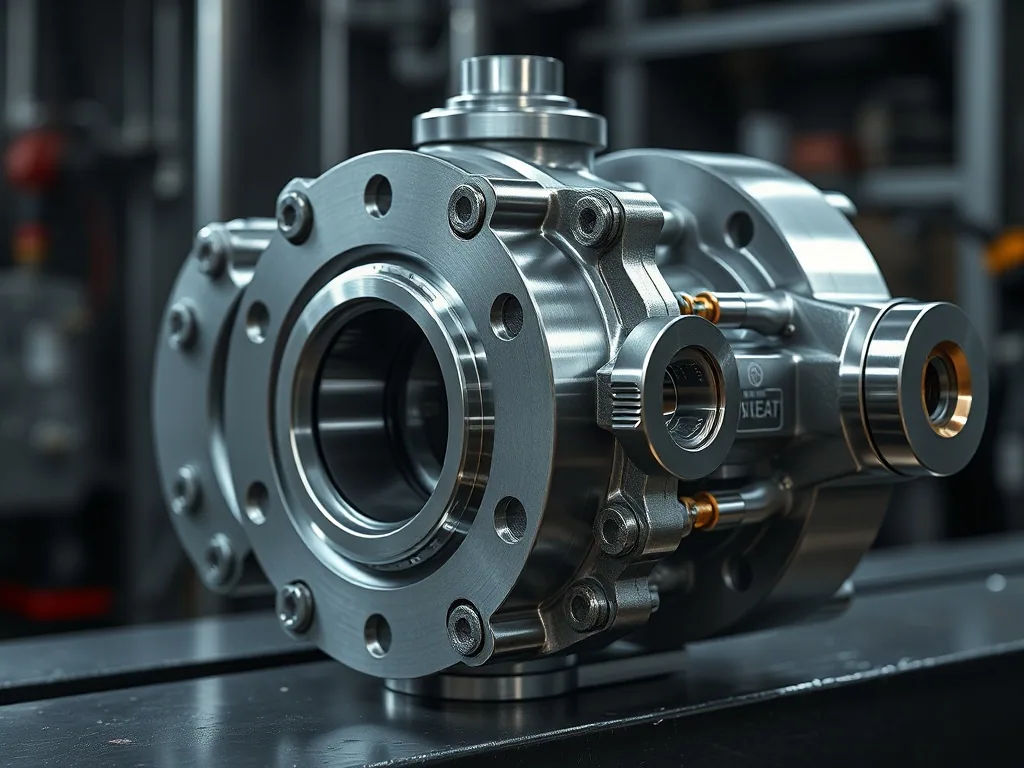
Нефть и газ
Клапаны и скважинные компоненты из суперсплавов и дуплексной нержавеющей стали.
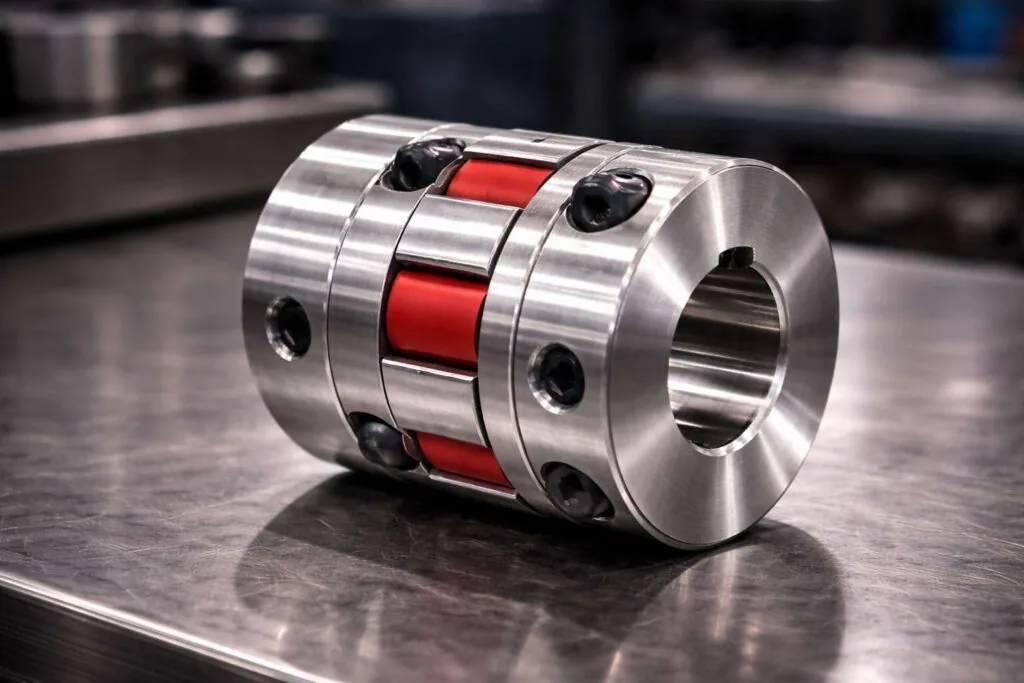
Промышленные машины
Валы и функциональные компоненты машин и гидравлики.
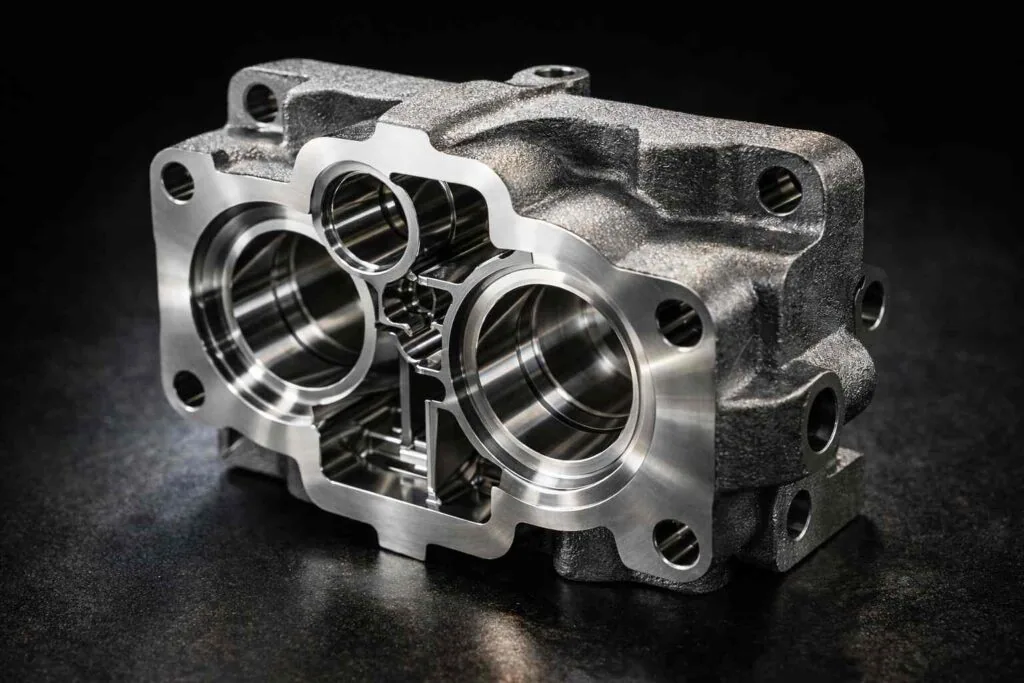
Энергетика и возобновляемые источники
Валы ветроустановок, солнечные шарниры и ступицы: до Ø800 мм после проверки. Токарная обработка на ЧПУ требует согласования диаметра, длины, биения и конечной поверхности.
Производственный партнёр для повторных заказов деталей
MW+ изготовляет детали в Шэньчжэне с 2015 года.
Технические подробности
Токарная обработка прототипов и серий.
MW+ согласует производственные возможности, контроля качества и приёмку для проекта.
«При точении микрометры важны для тысяч деталей».
— Руководитель инженерного отдела MW+ · 16 лет опытаДоверие команд разработки
«MW+ поставила более 10 000 валов с допуском диаметра ±0,005 мм […]»
«Для сложных титановых компонентов нам требовалось продольное точение с допуском ±0,001 мм […]»
«Как автомобильный поставщик Tier 1, мы закупаем у MW+ серийные валы […]»
Укажите размеры, резьбы, материал и отделку.
Определите базы и допустимое биение относительно узла.
Токарная обработка на ЧПУ требует согласования диаметра, длины, биения и конечной поверхности.Он добавляет фрезерование и сверление точёной детали.
Число закреплений сокращается в зависимости от геометрии, доступа и количества.
Поддержка рядом с кромкой помогает при малых тонких деталях.
Пруток, геометрия и допуски должны быть совместимы.
Укажите стандарт, размер, шаг, допуск и полезную длину.
Добавьте фаски, канавки выхода и проверку согласованными калибрами.
Определите систему, толщину и маскируемые поверхности.
Укажите функциональные размеры до или после обработки.
Отправьте полный запрос на токарную обработку
Полный запрос позволяет определить маршрут, объём контроля и поставку до размещения заказа.
Запросить расчёт токарной обработки- Модель CAD и актуальная версия чертежа 2D
- Марка и состояние материала
- Количество образцов, размер партии и повторный спрос
- Ответственные размеры, базы, посадки и резьбы
- Шероховатость, покрытие и маскирование
- Документы контроля и требуемая дата поставки