


Fresatura CNC
su disegno in Cina
Fresatura CNC di alloggiamenti, staffe e profili. Assi secondo accessi e bloccaggi.
Cos’è la fresatura CNC?
Nella fresatura CNC un utensile rotante asporta materiale.
Fresatura CNC di componenti su disegno secondo funzione.
Per fresatura CNC di componenti su disegno, segnala tenute e riferimenti: tolleranze economiche, funzione preservata.
- Indica disegno approvato e materiale preciso.
- Concorda quote funzionali, finitura e controlli.
- Definisci campionatura, quantità e consegna.
Approfondimento tecnico: DMG MORI: fresatura a 5 assi. La fonte spiega principi generali; non certifica il singolo fornitore.
Quale precisione offre la fresatura CNC?
Tolleranze generali per dimensione; quote strette e lavorazioni a 5 assi valutate sul pezzo.
Fresatura CNC o tornitura: quale serve?
Per forme di rivoluzione valuta il confronto fra fresatura e tornitura, inclusi geometria e costi.
3, 4 o 5 assi?
Fresatura CNC: assi secondo accessi e quote; confronto fra 3 e 5 assi per scegliere.
Cosa determina il prezzo di un pezzo fresato?
Bloccaggi, tempo utensile e materiale incidono sui costi; valuta il costo delle tolleranze strette.
Fresature: applicazioni dei 3, 4 e 5 assi
Fresatura CNC a tre, quattro o cinque assi: scelta secondo geometria.
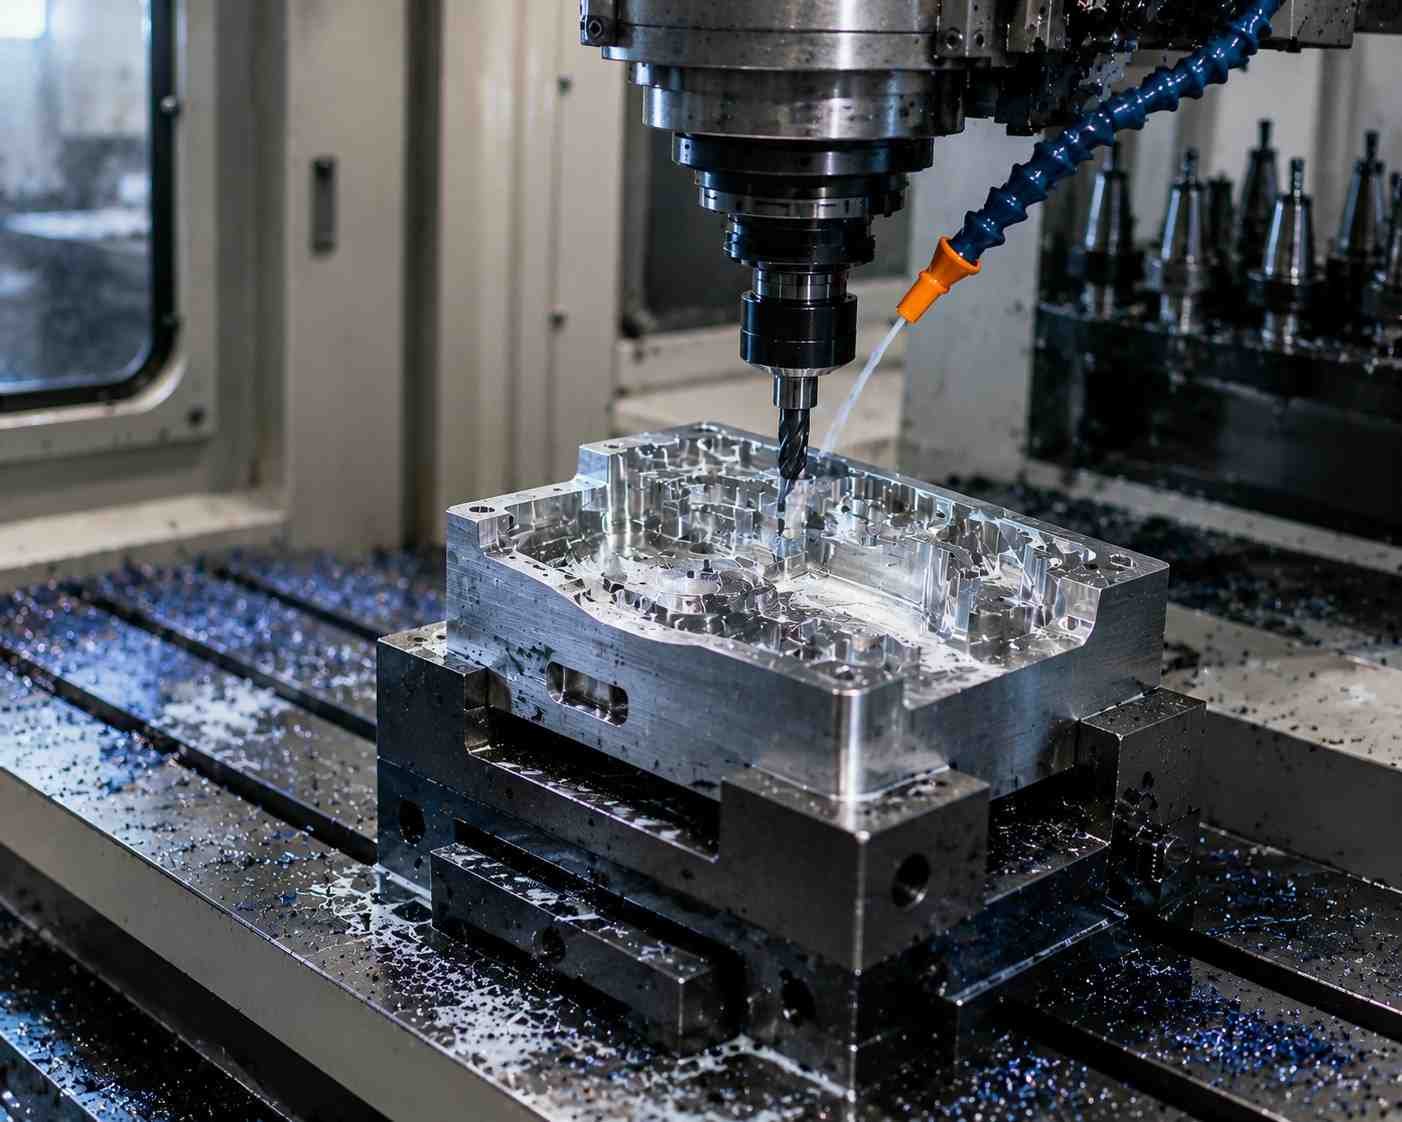
Centri di lavoro: fresatura CNC a 3 assi
Per piani, tasche, gole e profili prismatici.
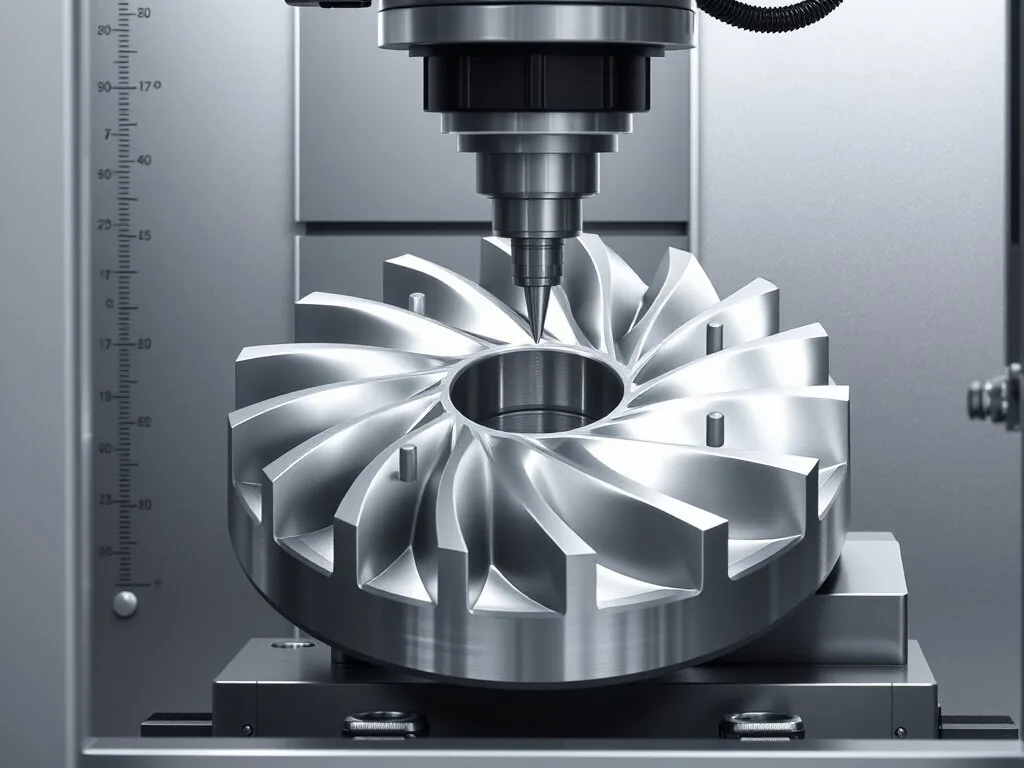
Fresatura CNC a 4 assi
Asse A per accedere ai lati senza riposizionare.
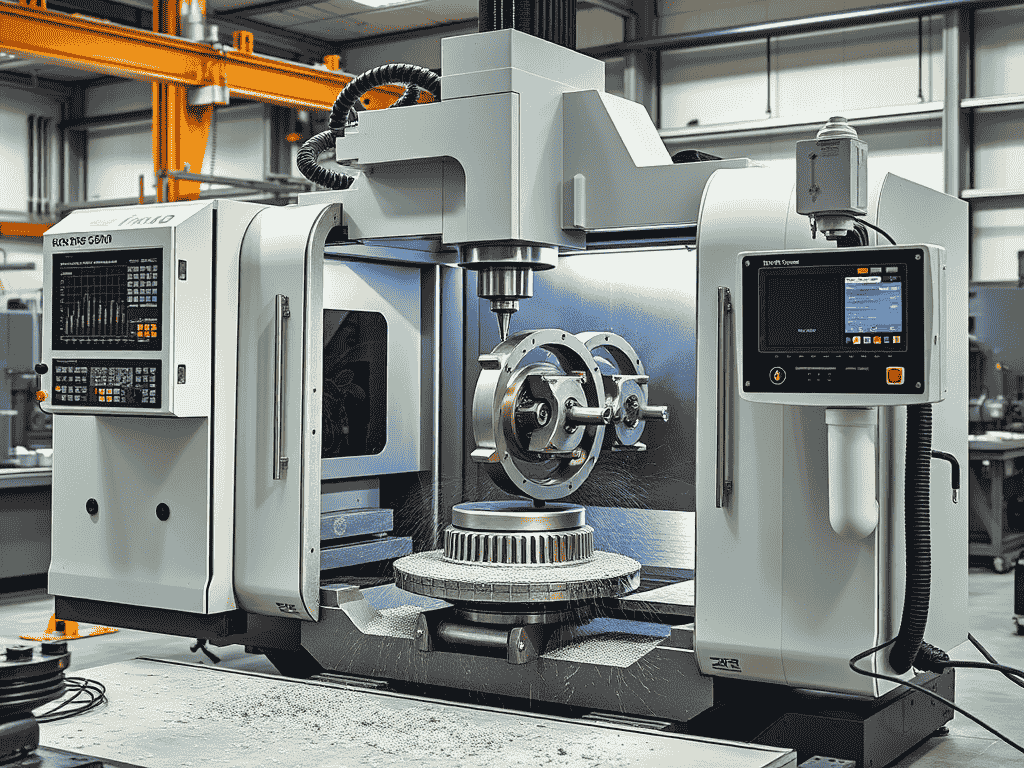
Fresatura CNC a 5 assi
La simultaneità può migliorare l’accesso alle superfici complesse.
Fresatura CNC: sette passaggi dal CAD alla consegna
Conferma ciclo di fresatura CNC e tempi sul disegno.
Fresatura CNC: settori dei nostri componenti
Fresatura CNC per applicazioni industriali esigenti.
Aerospazio e difesa
Staffe, turbine, alloggiamenti avionici, attuatori e giunzioni strutturali.
Automotive e mobilità elettrica
Carter batteria, supporti e piastre fredde; PPAP concordato.
Medicale e dentale
Impianti, strumenti e componenti dentali su disegno.
Robotica e automazione
Giunti, carter e staffe per robotica e automazione.
Elettronica e semiconduttori
Dissipatori, supporti wafer, zoccoli, schermature e connettori.
Energia e rinnovabili
Componenti strutturali e di trasmissione per l’energia.
Macchine industriali
Blocchi idraulici, giranti, corpi pompa e attrezzature.
Stampi e attrezzature
Cavità, inserti e componenti di stampo su disegno.
Come MW+ controlla i pezzi fresati CNC
Misure e tracciabilità secondo il piano concordato.
Certificazioni e norme
Fresatura CNC: oltre 70 metalli e polimeri
Alluminio, superleghe e polimeri del grado richiesto.
Leghe di alluminio
Alluminio per alloggiamenti e strutture leggere.
Inox e acciai per utensili
Scegli grado e stato secondo la funzione.
Titanio e superleghe
Per strutture aeronautiche, temperature elevate e ambienti aggressivi.
Tecnopolimeri
Scegli i polimeri per temperatura, fluidi e carichi.
Rame, ottone e metalli speciali
Conducibilità e dilatazione termica secondo la lega scelta.
Leghe di magnesio e zinco
Materiali leggeri secondo proprietà e geometria.
Finiture dei pezzi fresati CNC: processi, Ra e norme
Finiture secondo funzione; guida alla rugosità Ra per specificarle.
Grezzo di lavorazione
Definisci stato lavorato e segni utensile ammessi.
Ra 3,2 µm lavorato · Nessun processo aggiuntivoMicropallinatura con vetro
Struttura opaca per uniformare la superficie.
Ra 1,0–2,0 µm · Alluminio, inox e titanioAnodizzazione tipo II / III
Anodizzazione decorativa tipo II nel colore disponibile concordato.
MIL-A-8625 · Superficie 400–600 HV secondo specificaVerniciatura a polvere
Polveri RAL/NCS con sistema concordato.
60–120 µm · Adesione secondo ASTM D3359Galvanica (Zn/Ni/Cr)
Specifica metallo, funzione e spessore.
5–25 µm · Opzioni RoHS da verificareLucidatura / specchio
Finitura manuale o meccanica per superfici riflettenti.
Ra 0,1 µm lucidato; requisiti più fini da concordarePassivazione ed elettrolucidatura
Trattamento secondo grado inox e applicazione.
Secondo ASTM A967 e ASTM B912 applicabiliMarcatura laser e spazzolatura
Loghi, matricole, Data Matrix e UDI.
Identificazione e tracciabilità secondo il progettoFresatura CNC dal prototipo alla grande serie
Pianifica la fresatura CNC per geometria e quantità; confrontala con la tornitura.
Lavorazioni CNCPrototipazione rapida
Prototipi per valutare modifiche.
Prototipazione CNC →Piccole serie
Produzione ponte per prove o domanda stagionale.
Produzione in grande serie
Serie con controlli e consegne pianificati.
Fresatura ad alta velocità
Velocità secondo geometria e superficie.
Soluzioni CNC personalizzate
Dimensioni speciali e materiali difficili.
Acquistare direttamente dallo stabilimento
Fornitura diretta e servizio definito: valuta il ruolo di intermediari e agenti.
| Criterio | MW+ — stabilimento diretto | Intermediario / agente, caso indicativo |
|---|---|---|
| Contatto tecnico | Tecnico referente | Supporto tecnico da verificare |
| Riscontro DFM | Team tecnico interno, previa disponibilità | Inoltrato allo stabilimento |
| Tempo di risposta | 24 ore | 2–5 giorni indicativi, più stabilimenti |
| Prezzo | Offerta diretta dello stabilimento | Commissione da verificare |
| Documentazione qualità | CMM, FAI e materiali concordati | Documenti di terzi, da verificare |
| Visibilità della produzione | SPC e Cp/Cpk su richiesta | Accesso da concordare |
| Gestione dei problemi | Escalation tecnica diretta | Possibili interlocutori multipli |
Confronta specifiche equivalenti.
Fresatura CNC: pareti, raggi e filetti
Limiti secondo utensile e accessi.
| Caratteristica | Standard economico | Realizzabile previa verifica | Origine del limite |
|---|---|---|---|
| Spessore parete — metalli | 0,8 mm | 0,5 mm | Pareti sottili: bloccaggio concordato. |
| Spessore parete — polimeri | 1,5 mm | 1,0 mm | Valutare materiale e serraggio. |
| Raggio interno | 1,0 mm | 0,5 mm | Raggio interno compatibile con la fresa. |
| Profondità tasca / cavità | 4 × diametro utensile | 10D prolungati, previa verifica | Tasche profonde: più tempo e utensile. |
| Diametro foro | 1,0 mm | 0,2 mm | Sotto 1,0 mm si valuta come Microlavorazionicon utensili dedicati |
| Profondità foro | 4 × diametro | Foratura profonda: 10D | Oltre 4D: verificare trucioli e refrigerazione. |
| Larghezza nervatura / spallamento | 0,8 mm | 0,5 mm | Le pareti non sostenute flettono maggiormente. |
| Filettature | M2 – M48 | M1,6 e NPT / BSP / UNC / UNF | Filetti: profondità e accesso compatibili. |
| Testo inciso | Tratto 0,35 mm × 0,2 mm | Tratto 0,25 mm | Testi piccoli: laser; UDI specificato. |
| Sottosquadri | Cave T/coda di rondine: 3–40 mm | Profilo ad angolo retto tramite Elettroerosione | Accessi adeguati o processi complementari. |
| Tolleranza generale | ISO 2768-m secondo dimensione | — | Tolleranze generali sulle quote non critiche. |
| Caratteristiche di precisione | ±0,005 mm | — | Controllo termico e CMM adeguati. |
| Quote critiche, 5 assi | — | ±0,001 mm | Bloccaggio e Cpk concordati |
| Planarità | 0,02 mm / 100 mm | 0,01 mm / 100 mm | Piastre: eventuale distensione intermedia. |
| Rugosità superficiale | Ra 3,2 µm lavorato | Ra 0,4 µm finito · 0,1 µm lucidato | Ra <0,4 µm: operazioni dedicate. |
| Dimensione massima — corsa X | 3 assi: 1.500 · 4: 1.200 · 5: 1.000 mm | — | Volume utile da confermare sulla geometria. |
| Fresatura CNC speciale su preventivo dedicato. | |||
Cinque costi evitabili
- Tolleranze strette sulle quote funzionali.
- Riprese: attrezzature e riferimenti aggiuntivi.
- Tasche profonde e raggi piccoli complicano la fresatura CNC.
- Alternative materiali dopo verifica funzionale.
- Finiture estetiche solo dove necessarie.
Tolleranze e dati della fresatura CNC
Verifica dati sul disegno: costi di ±0,01 e ±0,005 mm.
Confronto delle configurazioni
| Parametro | 3 assi | 4 assi | 5 assi |
|---|---|---|---|
| Tolleranza di posizione | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Rugosità Ra | 3,2 µm lavorato | 1.6 µm | 0,4 µm finito |
| Complessità geometrica | Semplice / prismatica | Su più lati | Geometria complessa |
| Bloccaggi necessari | Più bloccaggi | Ridotti secondo il pezzo | Minimi secondo il pezzo |
| Velocità mandrino | 12.000 giri/min | 15.000 giri/min | 20.000 giri/min |
| Tavola massima — X | 1.500 mm | 1.200 mm | 1.000 mm |
| Particolarmente adatto a | Parti piane e prismatiche | Alloggiamenti e alberi | Aerospazio e impianti |
Tolleranze geometriche comuni
Tabella tolleranze ISO 2768
| Dimensione nominale | ISO 2768-f — fine | ISO 2768-m — media | Alta precisione MW+ da concordare |
|---|---|---|---|
| 0,5–3 mm | ±0.05 | ±0.10 | ±0.010 |
| >3–6 mm | ±0.05 | ±0.10 | ±0.010 |
| >6–30 mm | ±0.10 | ±0.20 | ±0.015 |
| >30–120 mm | ±0.15 | ±0.30 | ±0.020 |
| >120–400 mm | ±0.20 | ±0.50 | ±0.025 |
| >400–1.000 mm | ±0.30 | ±0.80 | ±0.050 |
| >1.000–2.000 mm | ±0.50 | ±1.20 | ±0.100 |
| Distinguere tolleranze generali e funzionali. | |||
Strumenti metrologici standard
MW+ — reparto fresatura CNC a Shenzhen
MW+ produce pezzi fresati a Shenzhen, Cina.
Fresatura CNC di geometrie speciali.
MW+ concorda campioni, capacità produttive e controllo qualità per l’ordine.
Richiedi un’offerta Lavorazioni CNC«Un milione di componenti conferma il valore della tracciabilità.»
– Direttore tecnico MW+ · 18 anni di esperienza CNCISO 9001/AS9100D: verificare certificati
Famiglie specializzate per requisiti tecnici, qualità e fornitura.
Particolari CNC
Componenti secondo materiali e tolleranze specifici.
- QMS ISO 9001:2015 e AS9100D: verifica i certificati
- 3, 4 e 5 assi simultanei
- Spedizioni: Americhe, Europa, Asia e Australia
- Oltre 70 materiali, con tracciabilità concordata
- Rapporti CMM, FAI e conformità su richiesta
Componenti meccanici
Componenti per trasmissioni, idraulica e serie continuative.
- Ruote dentate, alberi, carter, valvole e blocchi
- Serie: 500–1.000.000+ pezzi
- Trattamenti termici/superficiali concordati
- Rapporti e certificati richiesti
- SPC e Cp/Cpk concordati
Contatti CNC e connettori
Contatti e terminali prodotti a Shenzhen.
- Urgenze 2–5 giorni da verificare
- Dal pezzo singolo, previa fattibilità
- DFM gratuita
- Rivestimenti: oro, argento, nichel o stagno
- RoHS/REACH secondo applicabilità
La fiducia dei team di sviluppo
Riscontri da acquisti, progettazione e sviluppo.
«MW+ ha consegnato oltre 5.000 alloggiamenti complessi in alluminio lavorati a 5 assi […]»
«Per un progetto di impianto attivo cercavamo titanio con tolleranze strette […]»
«Come fornitore automotive Tier 1, acquistiamo componenti fresati in serie da MW+ […]»
Quando lati o superfici inclinate limitano l’accesso.
Anche le relazioni dimensionali tra lati possono favorirla.
La verifica tecnica determina la simultaneità necessaria.
La fresa rotante ha diametro finito.
Perciò lascia raggi negli angoli interni.
Spigolo vivo: concorda modifica o processo complementare.
Materiale, altezza e serraggio determinano la stabilità.
Quindi valuta lo spessore insieme alla geometria.
Segnala superfici funzionali e deviazioni ammesse.
Bloccaggi, tempo macchina, utensili, materiale e controlli.
Tasche profonde e tolleranze strette aumentano il lavoro.
La DFM distingue requisiti funzionali da costi evitabili.
Invia STEP, disegno quotato, materiale e quantità.
Aggiungi finiture, riferimenti critici, consegna e rapporti.
Così l’offerta definisce la fornitura prima della produzione.
Pronto per il progetto di fresatura CNC?
Invia CAD per offerta gratuita e verifica DFM.
Contatta i tecnici di fresatura CNC
Referenti internazionali.