


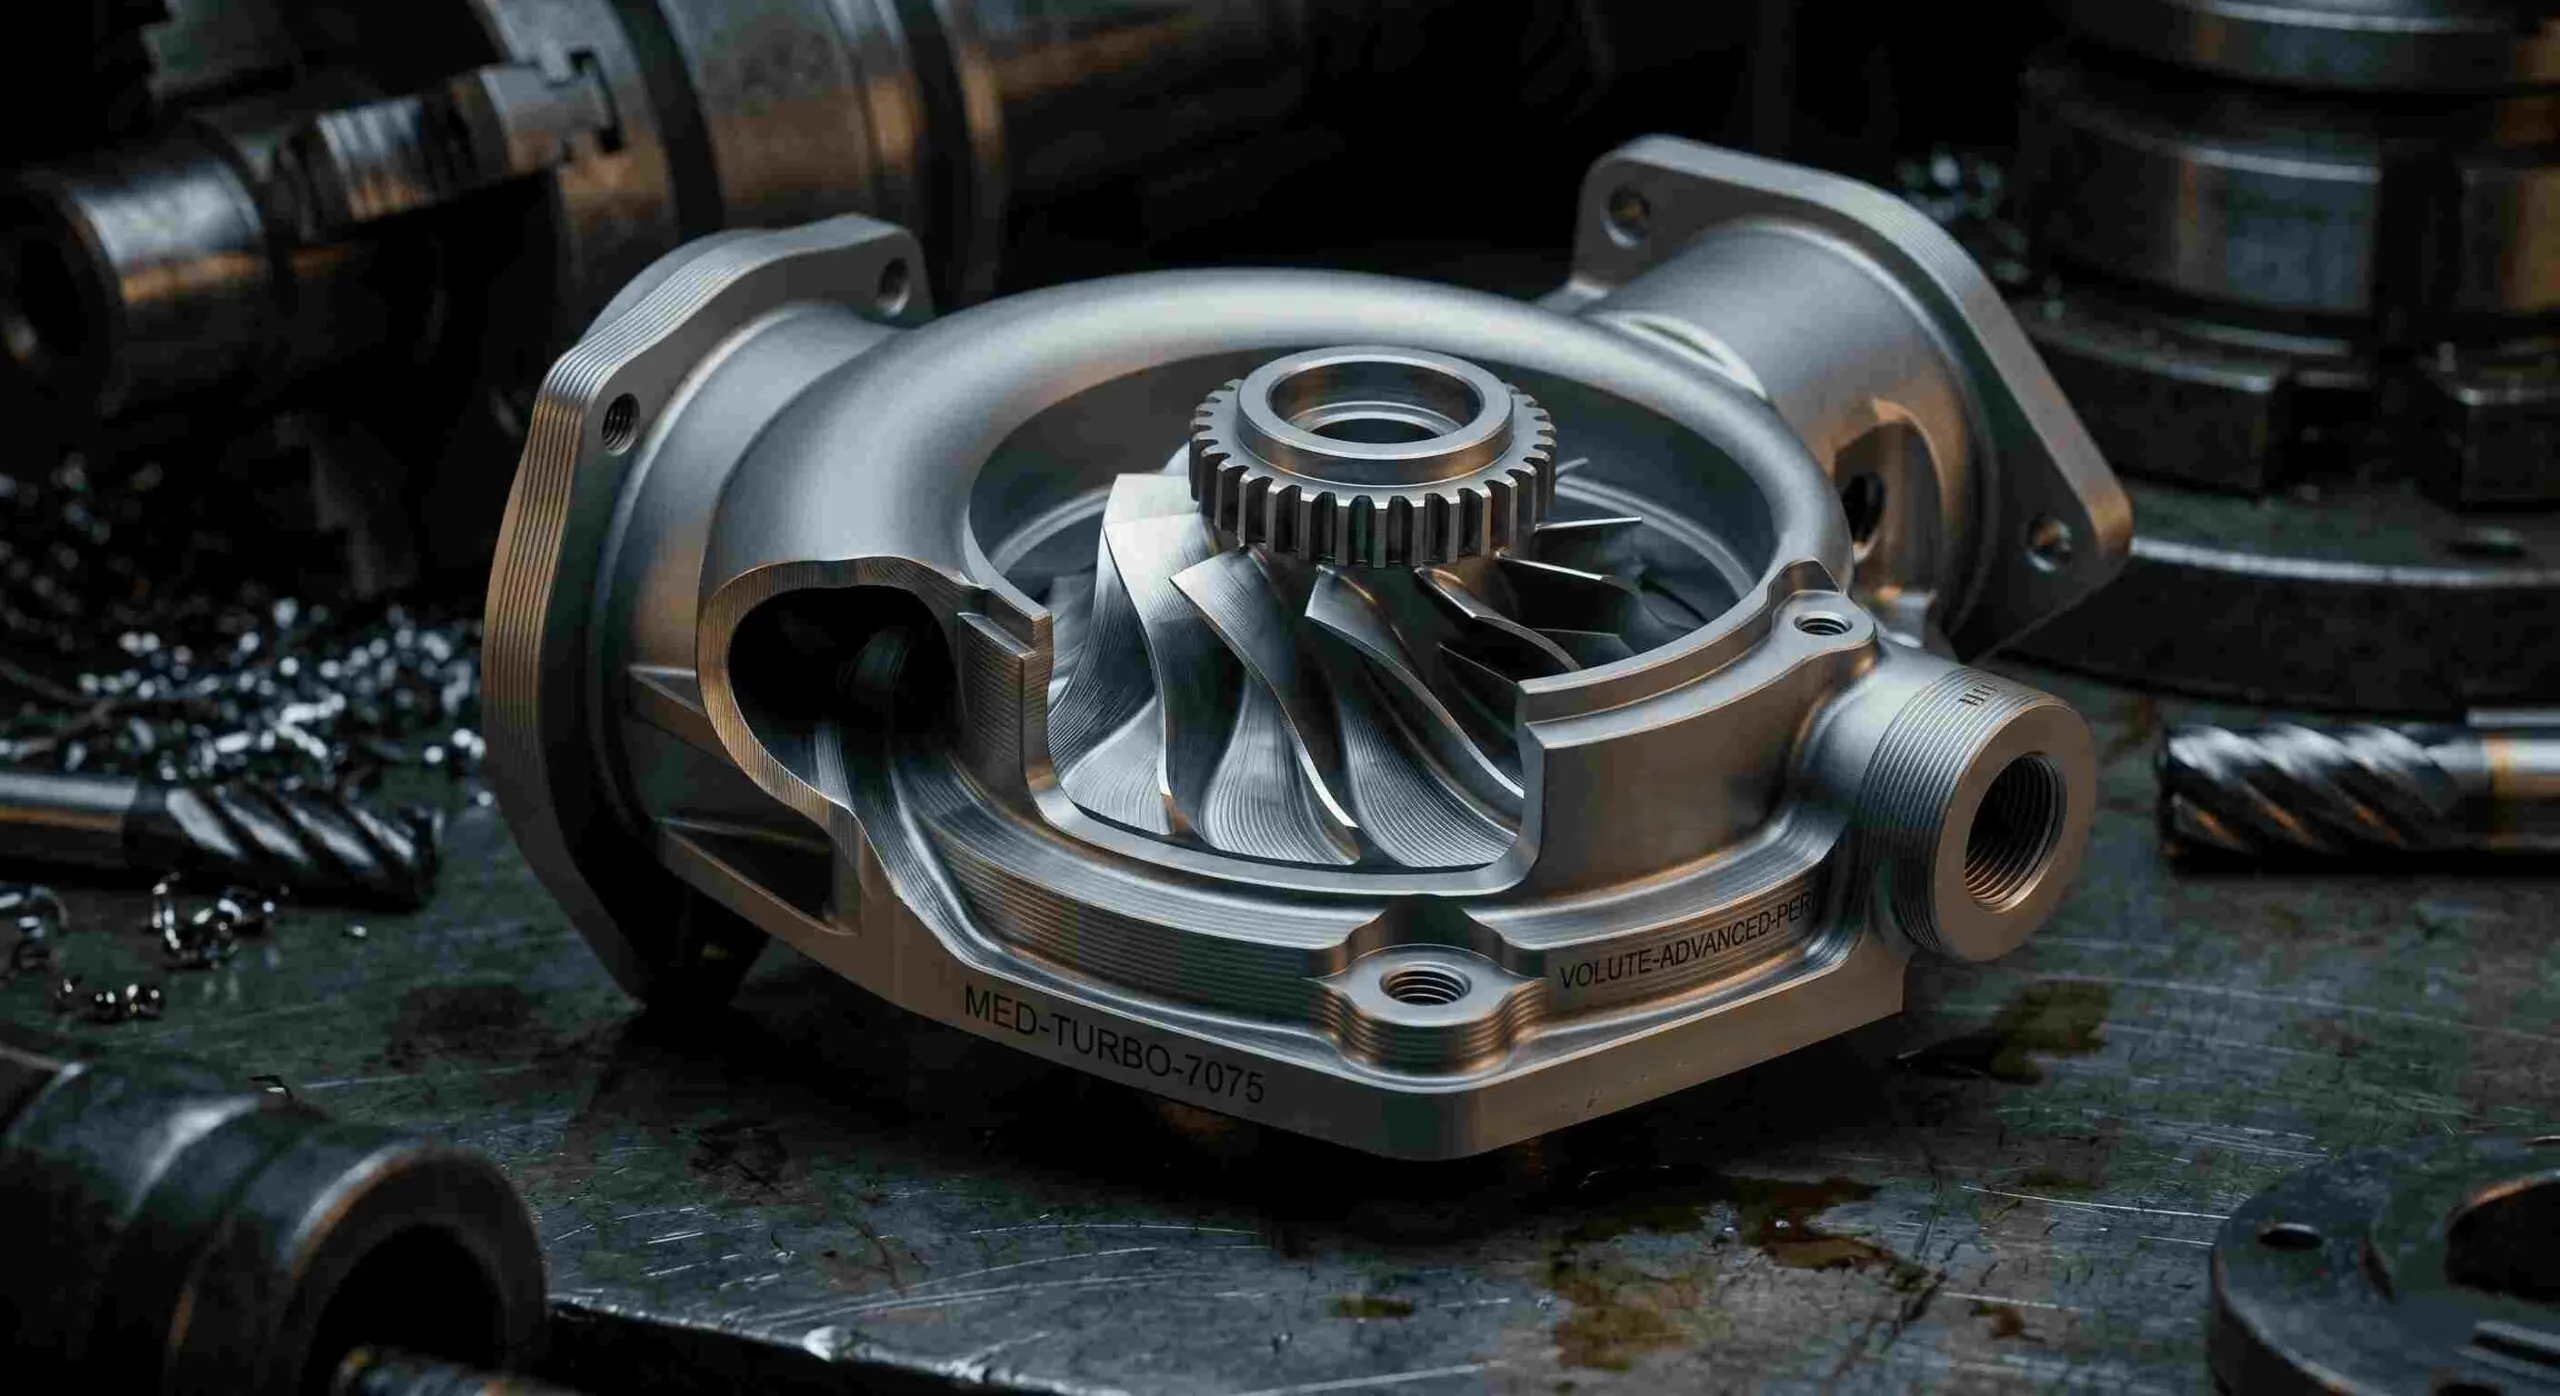
Produzione componenti meccanici
su disegno
in Cina
Produzione componenti meccanici su disegno: parti di macchina, alloggiamenti e alberi tramite lavorazioni CNC. Concordiamo funzione, materiale e quote critiche.
Produzione componenti meccanici
in numeri
MW+ offre lavorazioni CNC per clienti aeronautici, medicali e industriali.
Produzione componenti meccanici e contoterzismo: dal CAD al pezzo
Un processo tecnico trasparente per l’acquisto.
Attrezzaggio: carica CAD e specifiche
Invia CAD, tolleranze, materiale, finitura e documenti richiesti.
Analisi DFM gratuita
I tecnici verificano fattibilità, costi e catene di tolleranzeper individuare rischi prima della produzione.
Preventivo in 24 ore
Prezzi per quantità, tempi, certificati e finiture richieste.
Conferma l’ordine
Dopo l’offerta approvata confermiamo la pianificazione produttiva.
Lavorazione e SPC
Produzione componenti meccanici con quote monitorate e Cp/Cpk concordati.
Misurazione a coordinate
Misure e certificati documentati secondo piano.
Produzione componenti meccanici: imballaggio e spedizione
Imballaggio export e EXW/FOB/CIF/DDP concordati in 50+ Paesi.
Produzione componenti meccanici: cosa realizziamo
Produzione di precisione a Shenzhen, con fantina mobile per perni e alberi compatibili.
Contoterzismo: disegno e ciclo con responsabilità chiare.
Il progettista definisce funzione, il fornitore le operazioni.
Attrezzaggio coerente con riferimenti, finiture e accettazione.
Produzione componenti meccanici per OEM: montaggio e intercambiabilità.
Contoterzismo con accoppiamenti chiaramente specificati.
L’attrezzaggio va quindi valutato anche rispetto alle controparti.
Produzione meccanica su disegno approvato e criteri verificabili.
Per produzione componenti meccanici per OEM, separa campioni e riordini: attrezzature e controlli seguono il fabbisogno reale.
- Indica disegno approvato e materiale preciso.
- Concorda quote funzionali, finitura e controlli.
- Definisci campionatura, quantità e consegna.
Approfondimento tecnico: ISO: principi della gestione qualità. La fonte spiega principi generali; non certifica il singolo fornitore.
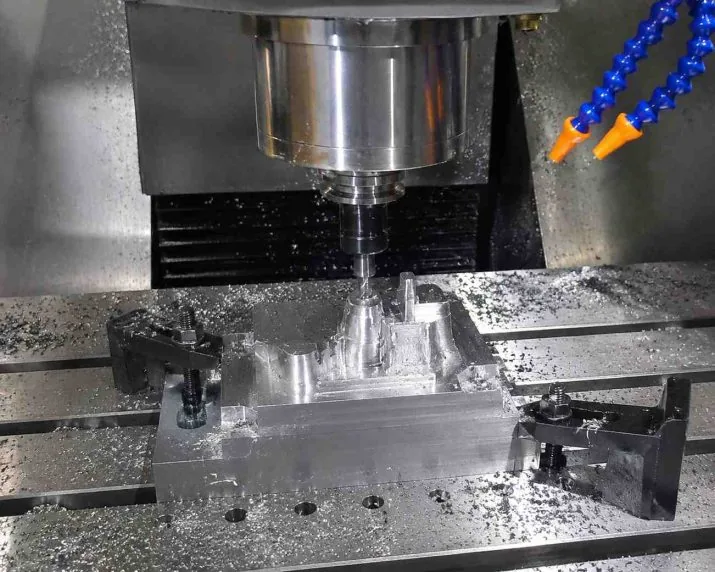
Componenti meccanici fresati
ISO 2768-m: tolleranze per dimensione; quote funzionali strette concordate singolarmente.
Scopri la fresatura CNC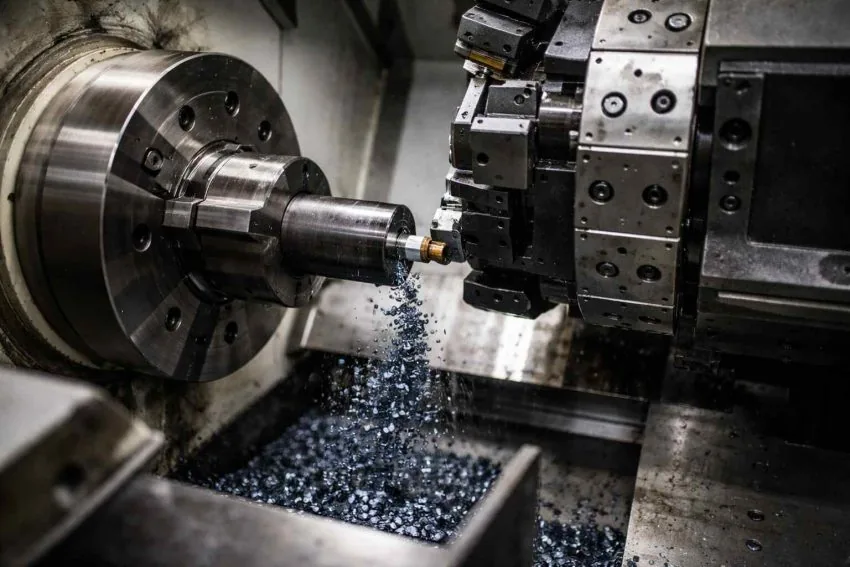
Componenti meccanici torniti
Alberi, boccole e valvole con motorizzati per fresature integrate.
Scopri la tornitura CNC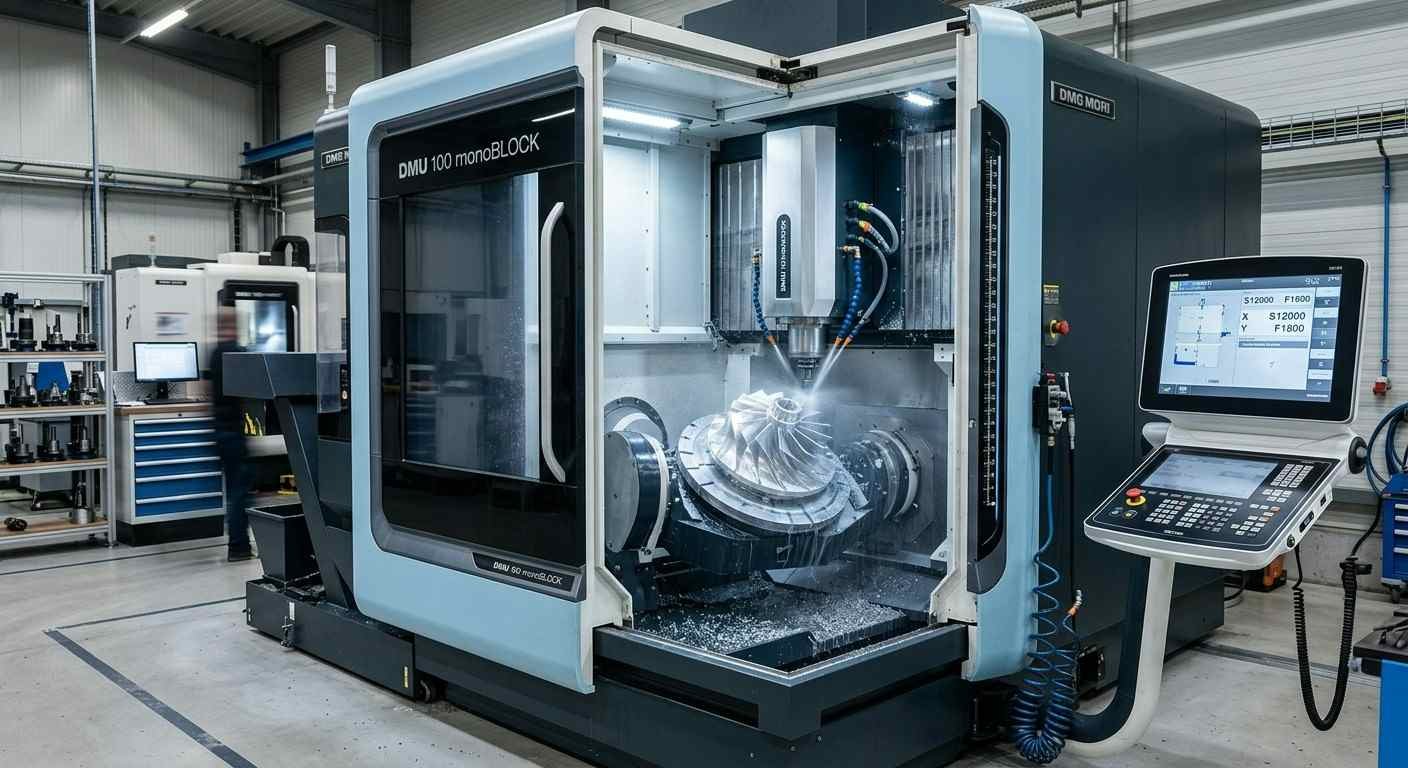
Produzione componenti meccanici: multiasse e fantina mobile
Superfici complesse, giranti e Contatti torniti si realizzano con macchine a 4/5 assi o fantina mobile secondo la geometria.
Scopri le lavorazioni multiasse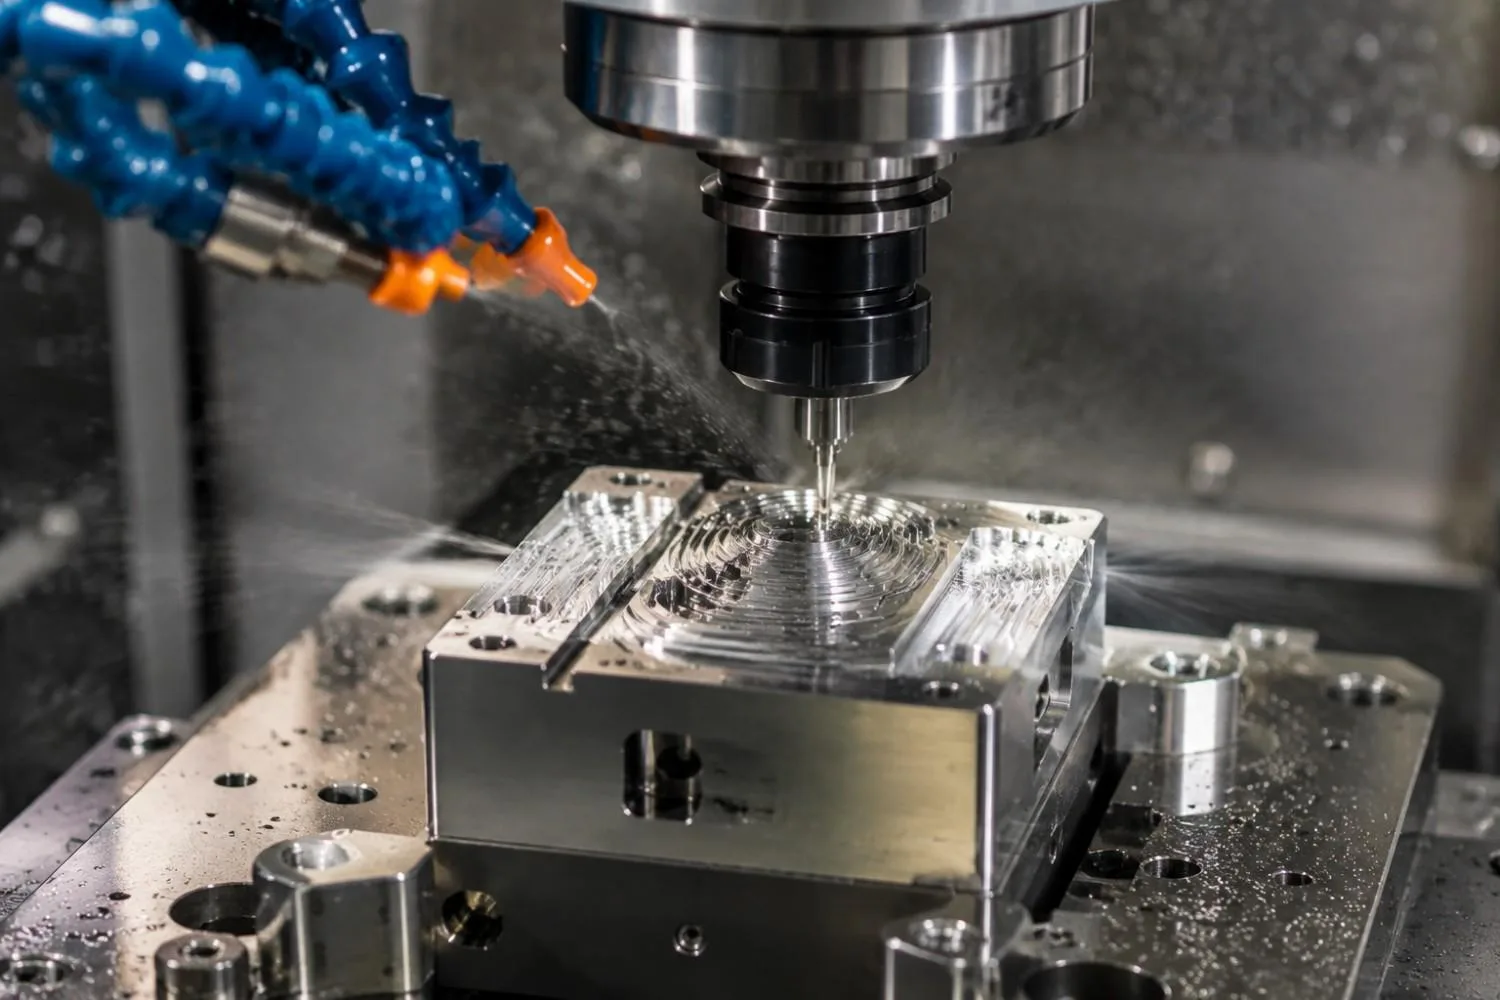
Componenti microlavorati
Particolari ultraprecisi con microcaratteristiche per impianti, connettori ed elettronica, da verificare sul progetto.
Scopri le microlavorazioni
Produzione componenti meccanici: elettroerosione e laser
EDM per temprati conduttivi; laser secondo materiale e spessore.
Scopri l’elettroerosione
Produzione componenti meccanici: prototipi e serie
Il bloccaggio del prototipo può essere adattato a cicli di serie automatizzati e monitorati.
Scopri la prototipazioneProduzione componenti meccanici moderna
Oltre 60 macchine a Shenzhen — dalla Lavorazione simultanea a 5 assi alla produzione robotizzata, con piano qualità concordato.
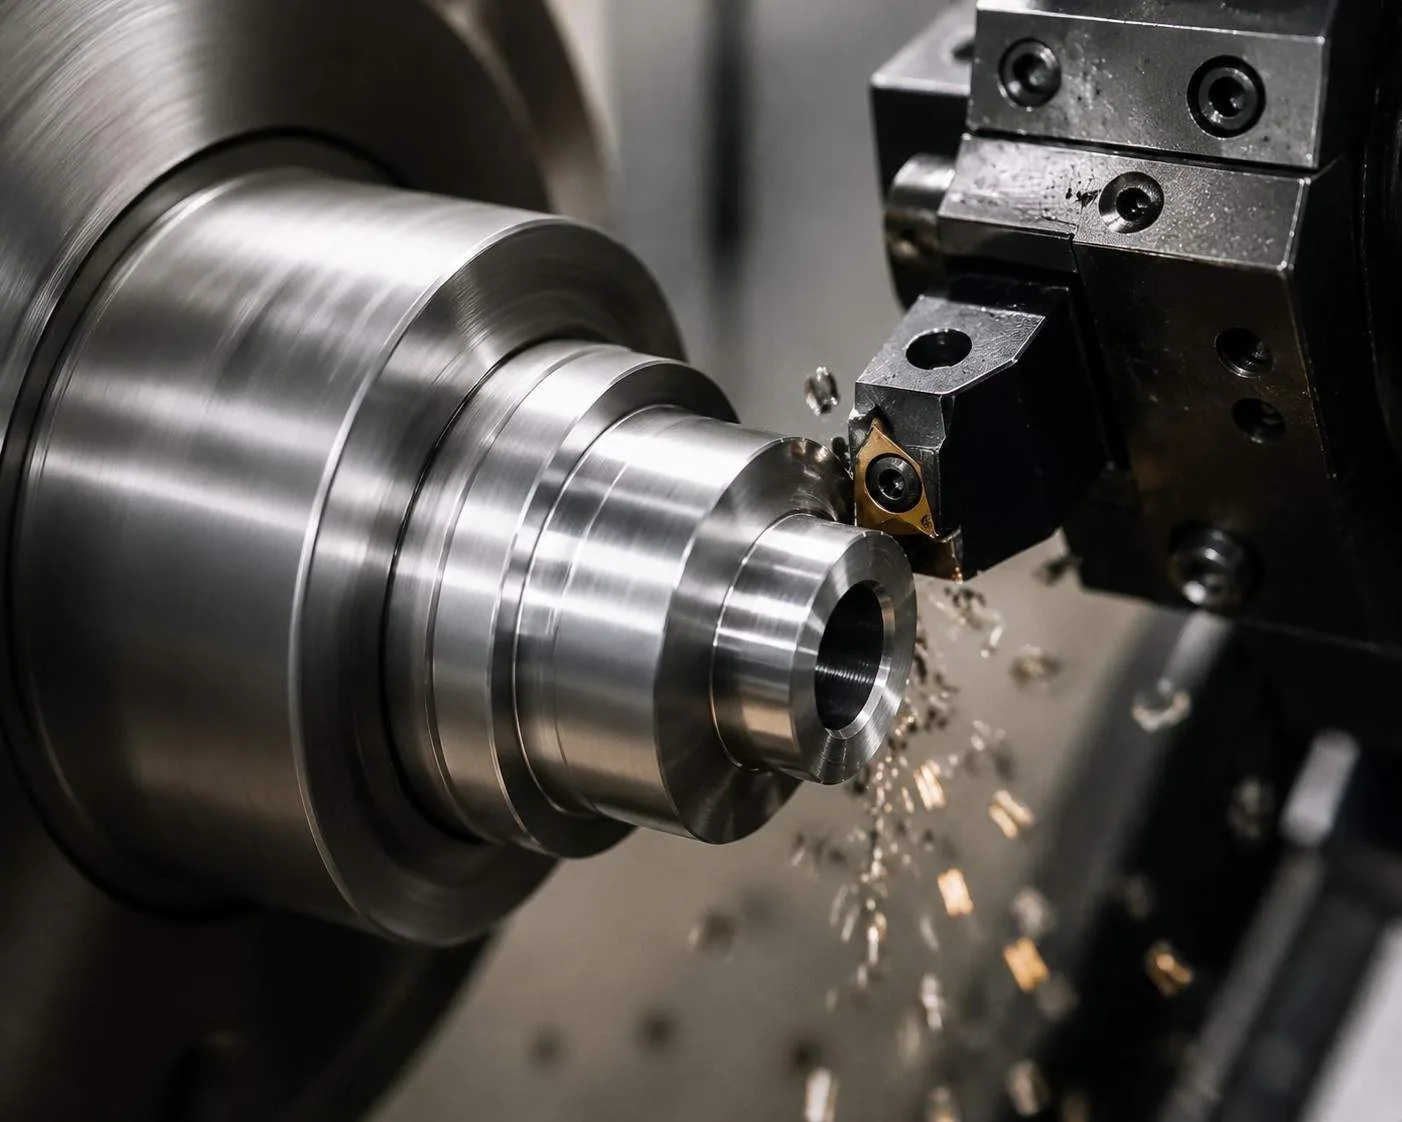
Lavorazione simultanea a 5 assi
Superfici libere e cavità con meno errori di ripresa.
Lotti ripetibili
Pallet e robot sostengono cicli notturni pianificati.
Controllo orientato al montaggio
Misure sui riferimenti del disegno, con rapporti concordati.
Supporto DFM gratuito
DFM gratuita dei dati CAD.
Prototipazione rapida
Prototipi nel materiale concordato; tempi e serie da confermare.
Produzione componenti meccanici: proteggere le superfici
Protezione di fori e tenute, VCI e documenti export.
Produzione componenti meccanici: quando conviene l’asportazione?
Produzione componenti meccanici: interfacce compatibili
Le criticità spesso si concentrano nelle connessioni.
da ±0,001 a ±0,005 mm5 assiCpk ≥1,67Materiali secondo il carico
4140/17-4 per resistenza, 6061/7075 per leggerezza, Inconel per temperatura; PEEK/316L secondo ambiente.
Ti-6Al-4VInconel 718PEEKRicambi su richiamo
Programmi e attrezzature associati al codice articolo.
Un prototipoOltre 500.000 pezzi di serieRequisiti regolati da chiarire
Certificati di sistema e qualifica del progetto sono complementari.
AS9100DISO 9001NADCAPFiniture coerenti e documentate
Ra 3,2 µm lavorato; finiture 0,4/0,1 µm da confermare.
Ra 0,4 µm su richiestaRa 0,1 µm lucidato a specchioTolleranze, finiture e capacità di processo
Dati per progettisti, acquisti e qualità.
Capacità per processo
Sei processi| Processo | Tolleranza | Rugosità Ra | Dimensioni / diametro massimi | Tempo tipico |
|---|---|---|---|---|
| Fresatura CNC a tre assi | ISO 2768-m: limiti dipendenti dalla dimensione | 3,2 µm allo stato lavorato | 1.500 × 800 × 700 mm | Prototipo 3–5 giorni · Serie 10–15 giorni |
| Fresatura CNC a cinque assi | ±0,001 mm | 0,4 µm con finitura fine | 1.000 × 800 × 600 mm | Prototipo 3–5 giorni · Serie 10–15 giorni |
| Tornitura CNC | ±0,005 mm | 1.6 μm | Ø1–800 mm: verifica la macchina adatta | Prototipo 3–5 giorni · Serie 10–15 giorni |
| Tornitura a fantina mobile | ±0,001 mm | 0,4 µm con finitura fine | Barre Ø1–32 mm | Prototipo 3–5 giorni · Serie 10–15 giorni |
| Elettroerosione a filo / tuffo | ±0,001 mm | 0,1 µm lucidato | Acciaio temprato, metallo duro | Prototipo 3–5 giorni · Serie 10–15 giorni |
| Microlavorazioni | ±0,001 mm | 0.4 μm | Caratteristiche <1 mm | Prototipo 3–5 giorni · Serie 10–15 giorni |
Opzioni di finitura
Otto finiture| Superficie | Risultato | Standard | Tempi aggiuntivi |
|---|---|---|---|
| Grezzo di lavorazione | Ra 0,8–3,2 µm, segni utensile visibili | — | Nessuna |
| Micropallinatura con vetro | Opaco uniforme, Ra 1,0–2,0 µm | — | +1 giorno |
| Anodizzazione tipo II/III | Strato di ossido 10–50 µm | MIL-A-8625 | +2–3 giorni |
| Galvanica (Zn/Ni/Au) | Strato metallico 5–25 µm | RoHS | +2–4 giorni |
| Passivazione / elettrolucidatura | Rimozione di ferro libero o microbave secondo processo | ASTM A967 / B912 | +1–2 giorni |
| Lucidatura a specchio | Finitura ottica, Ra <0,1 µm da verificare | Classe N4 | +3–4 giorni |
| Verniciatura a polvere | Rivestimento termoindurente 60–120 µm | ASTM D3359 | +2–3 giorni |
| Marcatura laser | Loghi, matricole e Data Matrix 2D | UDI secondo specifica | In giornata, se concordato |
Tabella tolleranze generali ISO 2768
Secondo dimensione nominaleDeviazioni ammesse secondo intervallo dimensionale.
| Dimensione nominale | Fine — ISO 2768-f | Media — ISO 2768-m | Alta precisione MW+ da concordare |
|---|---|---|---|
| 0,5–3 mm | ±0.05 | ±0.10 | ±0.010 |
| >3–6 mm | ±0.05 | ±0.10 | ±0.010 |
| >6–30 mm | ±0.10 | ±0.20 | ±0.015 |
| >30–120 mm | ±0.15 | ±0.30 | ±0.020 |
| >120–400 mm | ±0.20 | ±0.50 | ±0.025 |
| >400–800 mm | ±0.30 | ±0.80 | ±0.050 |
±0,001–0,005 mm su quote critiche con processo dedicato.
Tolleranze geometriche e metrologia
ASME Y14.5Materiali e tolleranze ottenibili
70+ materiali e certificati concordati: alluminio, Inconel e PEEK.
Regole progettuali: accoppiamenti, filetti, cave e spessori
Le interfacce determinano spesso il funzionamento dell’assieme.
| Caratteristica | Standard economico | Realizzabile previa verifica | Origine del limite |
|---|---|---|---|
| Accoppiamento della sede cuscinetto | H7 | H6 | H6: eventuale alesatura fine e controllo dedicato. |
| Accoppiamento dell’albero sul cuscinetto | h6 | h5 | h6 tornibile; h5 eventualmente rettificato, secondo diametro. |
| Interferenza dell’accoppiamento | 0,02–0,05 mm a Ø25 | Secondo progetto, con entrambe le controparti misurate | Interferenza da verificare per evitare rotazione o deformazione. |
| Coassialità tra albero e foro | Oscillazione totale 0,02 mm | Oscillazione totale 0,005 mm | Lavorare le due caratteristiche nello stesso bloccaggio può aiutare; vedi Tornitura CNC. |
| Planarità delle superfici imbullonate | 0,05 mm / 100 mm | 0,01 mm rettificato o lappato | Punti alti compromettono la tenuta; rettifica separata. |
| Spessore parete — metalli | 0,8 mm | 0,5 mm | Pareti sottili: ganasce sagomate e passate leggere. |
| Raggio interno | 1,0 mm | 0,5 mm | Raggio interno secondo profondità e accessibilità. |
| Filettature | M2 – M48 | M1,6 e NPT / BSP / UNC / UNF | Profondità filetto da concordare per rischio e costo. |
| Larghezza cava per linguetta | DIN 6885 | Tolleranza larghezza ±0,015 mm | Ripresa sul diametro esterno per allineare la cava. |
| Gola O-ring | Dimensionamento secondo ISO 3601 applicabile | Ra 0,8 µm sulle pareti della gola | Durata secondo dimensioni, finitura e materiale della tenuta. |
| Profondità foro | 4 × diametro | 10 × diametro con foratura profonda | Fori profondi: trucioli, cicli interrotti e refrigerazione. |
| Caratteristica sotto Ø1 mm | — | Ø0,2 mm | Disponibile come Microlavorazioni; caratteristiche non accessibili alla fresa possono richiedere Elettroerosione. |
Accoppiamenti secondo ISO 286. Invia STEP o IGES ai nostri tecnici di produzione . Entro 24 ore dai dati completi ricevi indicazioni DFM sui requisiti speciali e sul relativo costo.
Componenti meccanici per diversi settori
Precisione per aerospazio, medicale ed elettronica.
Aerospazio e difesa
Titanio e componenti aeronautici; AS9100D e tracciabilità concordati.
Dispositivi medici
Medicale: materiali, documenti e validazione specifici.
Automotive e mobilità elettrica
Motori, batterie e trasmissioni con capacità concordata.
Industria ed elettronica
Idraulica e connettori con microcaratteristiche da verificare.
Componenti meccanici della nostra produzione
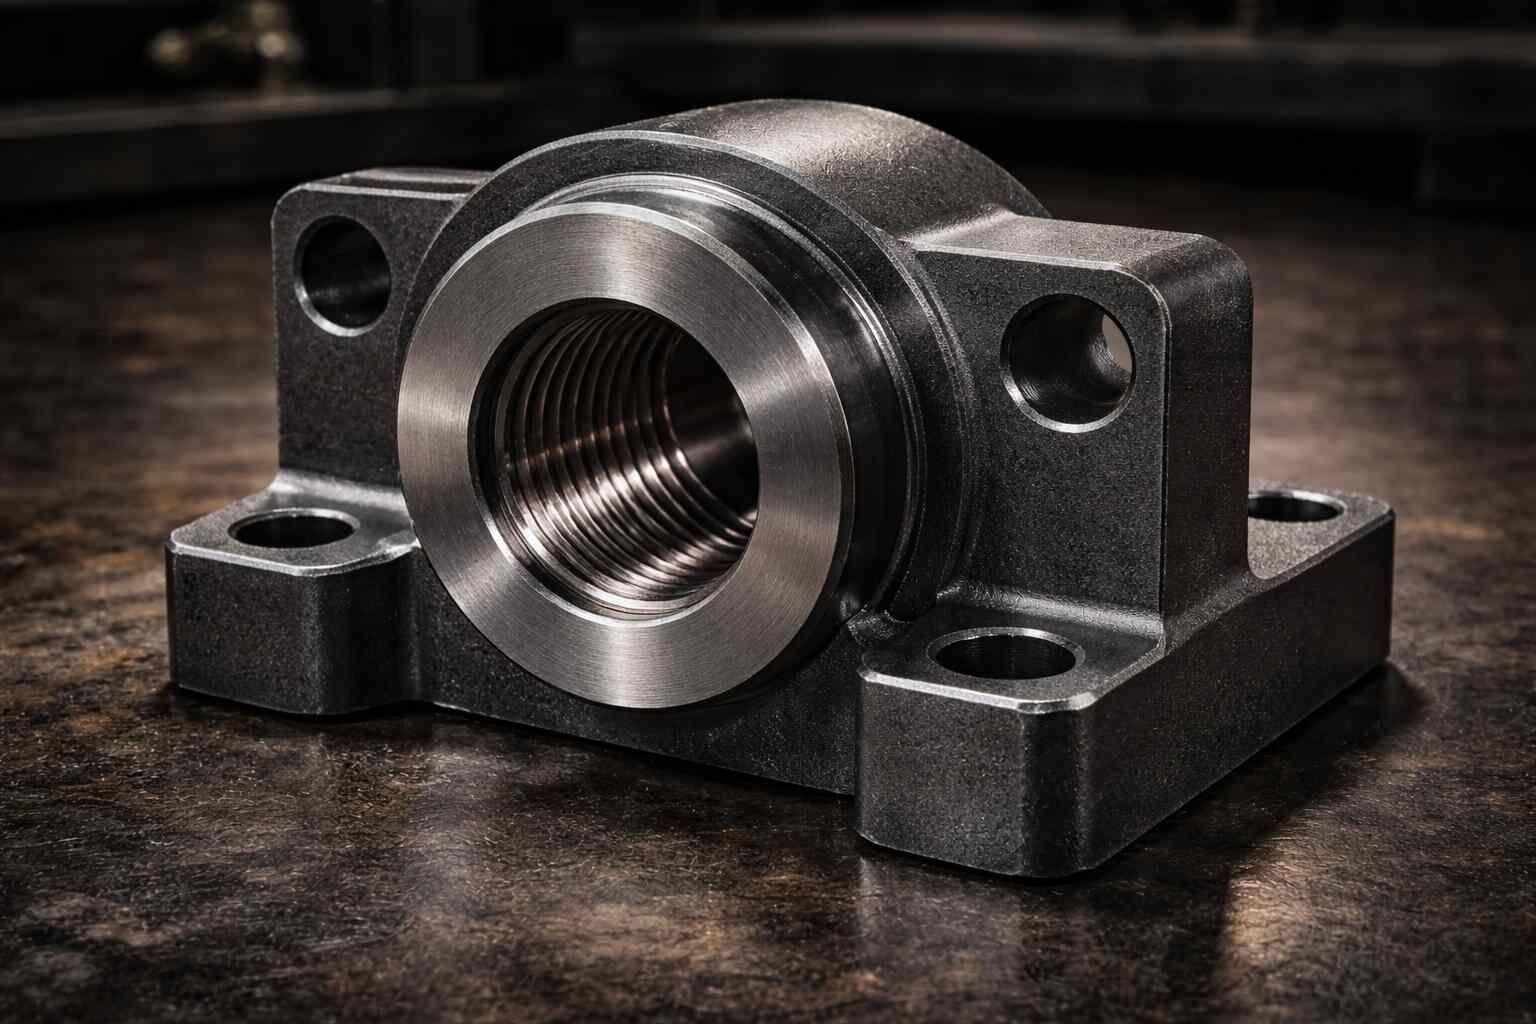
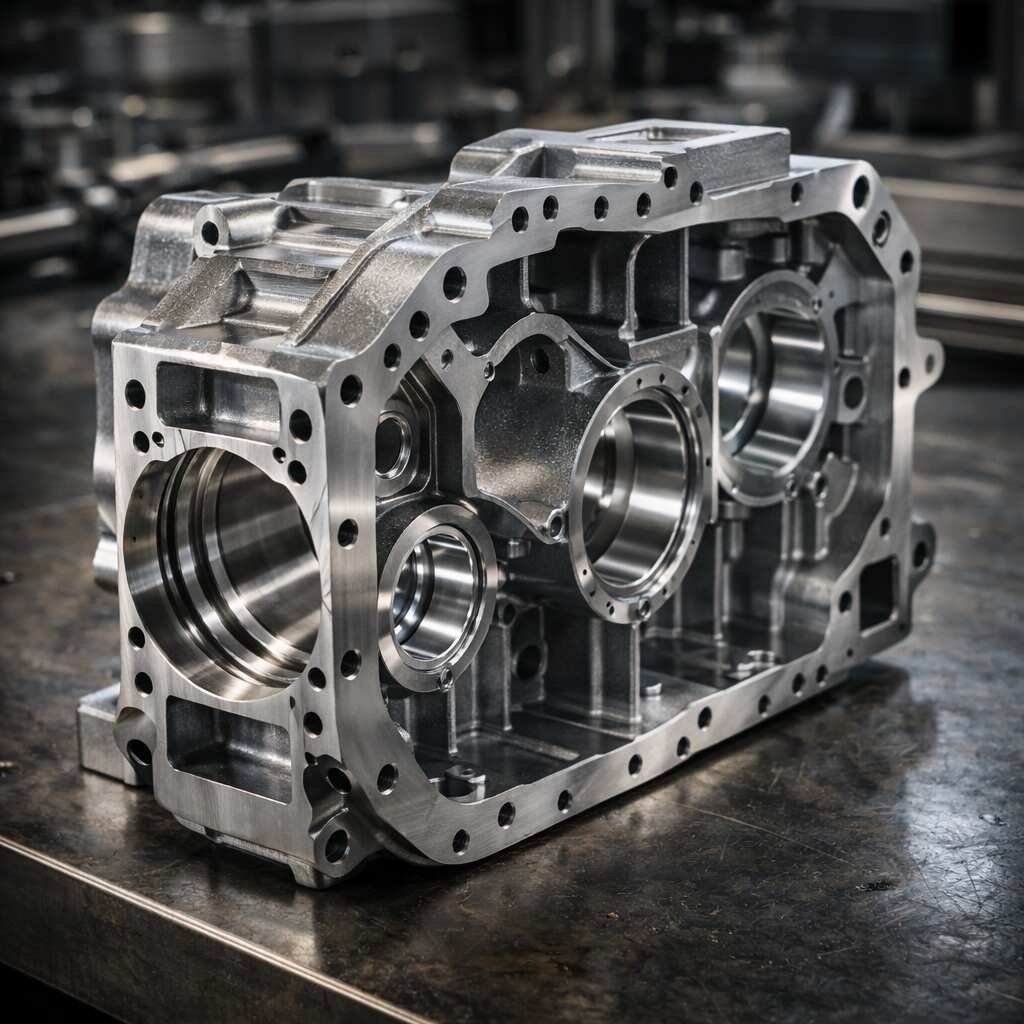
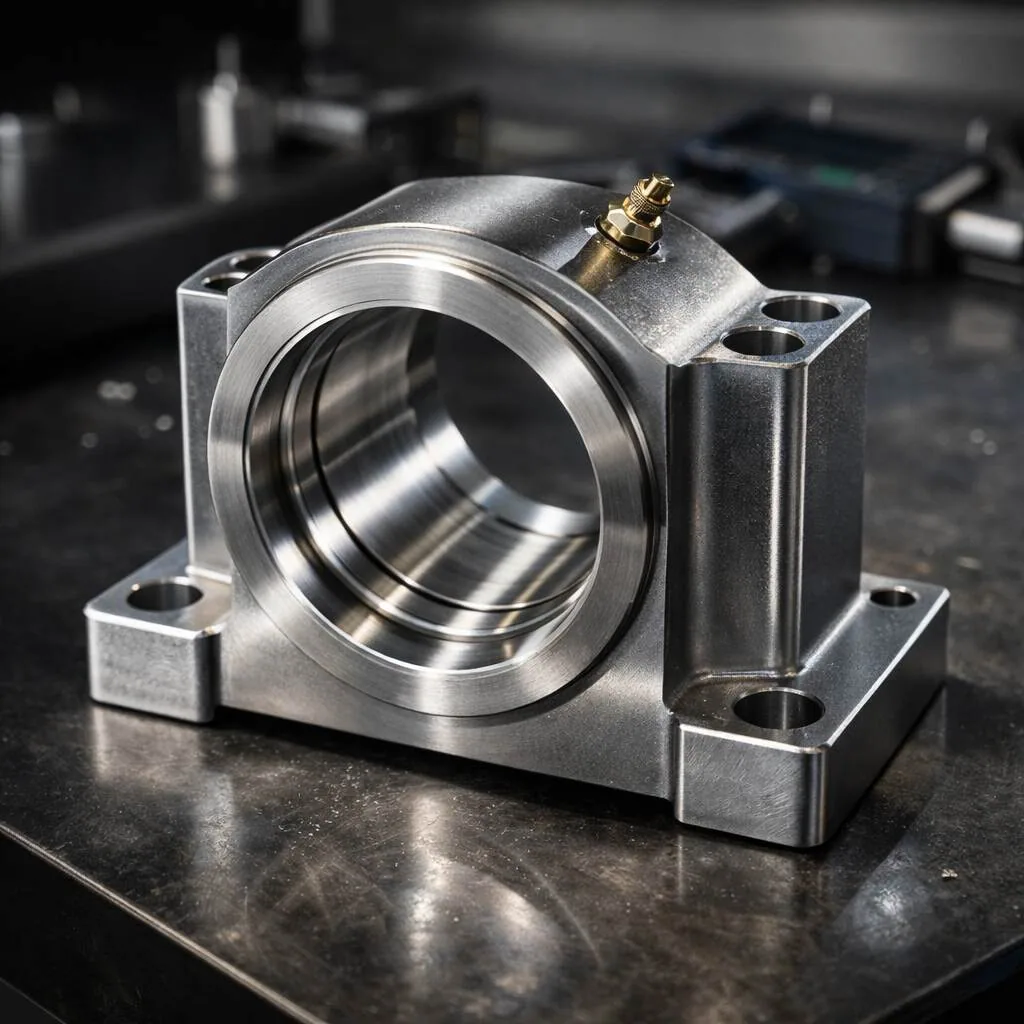
Componenti meccanici e particolari CNC da Shenzhen: alloggiamenti, trasmissioni e supporti su disegno.
operatori specializzati
MW+ — produzione componenti meccanici
a Shenzhen, Cina
Dalla fondazione nel 2015, a Shenzhen, MW+ MetalWorks Plus è un fornitore di componenti meccanici con stabilimento da 15.000 m² a Guangming e clienti aeronautici, medicali, automotive e industriali in oltre 50 Paesi.
ISO 9001 · AS9100D · NADCAP: verificare ambito e validità
Qualità e tracciabilità secondo progetto.
Prototipi 3–5 giorni · Offerta in 24 ore
Consulenza DFM gratuita con l’offerta, senza impegno.
Consegne internazionali — 50 Paesi
Logistica per Europa, Americhe, Giappone e Australia.
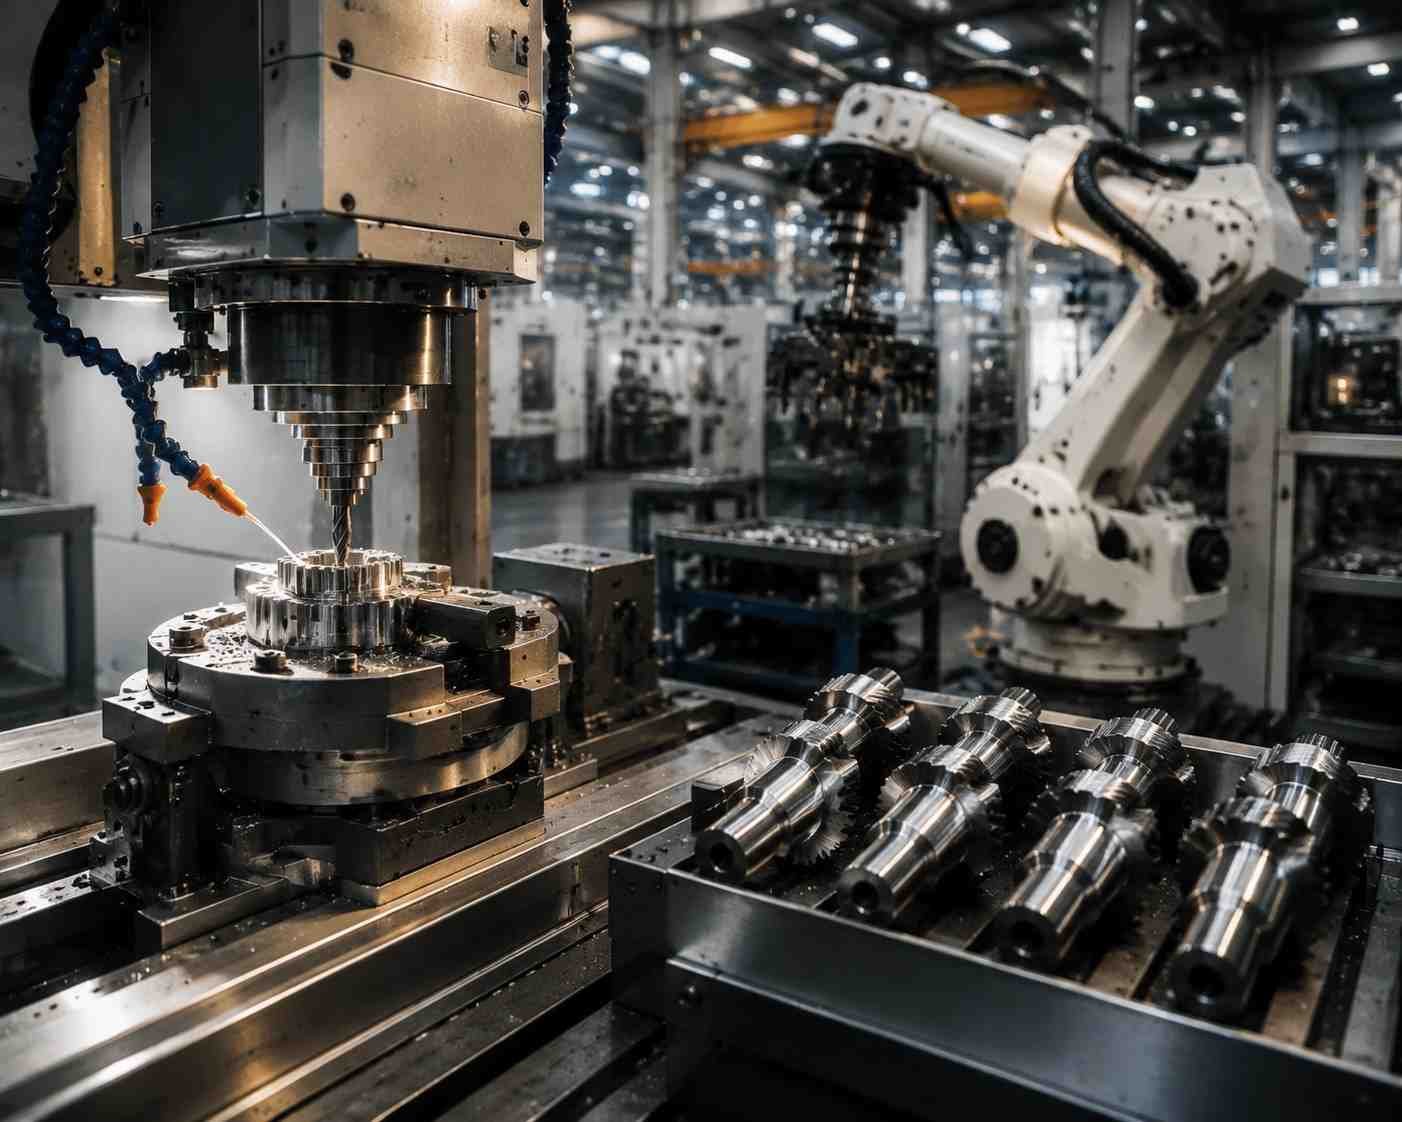
Lavorazione automatizzata continuativa
Produzione componenti meccanici robotizzata secondo piano.
Controllo prima della spedizione
Fori, coassialità, planarità e filetti influenzano l’interfaccia funzionale.
Fori, spallamenti e superfici di accoppiamento
Controlli CMM delle quote critiche sui riferimenti del disegno.
Metrologia a coordinate ZeissOrientato ai riferimentiRapporto per caratteristicaCoassialità e oscillazione degli alberi
Alberi verificati con metodi adeguati, eventualmente tra punte.
OscillazioneTra punteMonitoraggio SPCCapacità lungo il lotto
SPC e obiettivo Cpk ≥1,67 se concordati.
Cpk 1,67FAI secondo AS9102Controllo finale concordatoCosa possono attendersi gli acquirenti
Registrazioni produttive e logistiche per valutare la fornitura.
Riscontri da progetti aeronautici, medicali e industriali.
Spedizione confermata, con DDP/DAP concordati.
Quote critiche verificate sui riferimenti del disegno.
Dati interni dichiarati; referenze su richiesta.
Parla con i tecnici di produzione
Referenti per Americhe, Europa e Asia-Pacifico.
Domande sulla produzione
Tolleranze, materiali, tempi e documentazione della produzione MW+.
Cosa comprende la produzione meccanica su disegno?
Il disegno definisce il componente da consegnare.
Comprende geometria, materiale, tolleranze e superfici.
L’ordine integra controlli e imballaggio.
Produzione componenti meccanici: approva prima i chiarimenti.
Come indicare correttamente gli accoppiamenti?
Specifica sistema, superfici funzionali e riferimenti.
Aggiungi controparte e stato di consegna.
Trattamenti e rivestimenti inclusi nelle quote finali specificate.
Quando conviene un’attrezzatura?
Dipende da geometria, lotto, richiami e controlli.
Può migliorare allineamento e ripetibilità, ma richiede preparazione.
Perciò valuta il costo sull’intero fabbisogno del progetto.
Posso ordinare un ricambio da campione?
Il campione non definisce sempre il nominale.
Vanno chiariti usura, materiale e funzione.
Approva la specifica ricostruita prima di produrre.
Quali documenti servono per la serie?
Disegno approvato, codice, revisione e piano di accettazione.
Aggiungi approvazione campioni, regole di modifica e certificati.
Così riordini e non conformità restano tracciabili.
Esperienza pratica del team MW+ a Shenzhen dal 2015.
I tuoi componenti, prodotti con precisione
CAD completi: offerta e DFM gratuite entro 24 ore, con tempi concordati.