


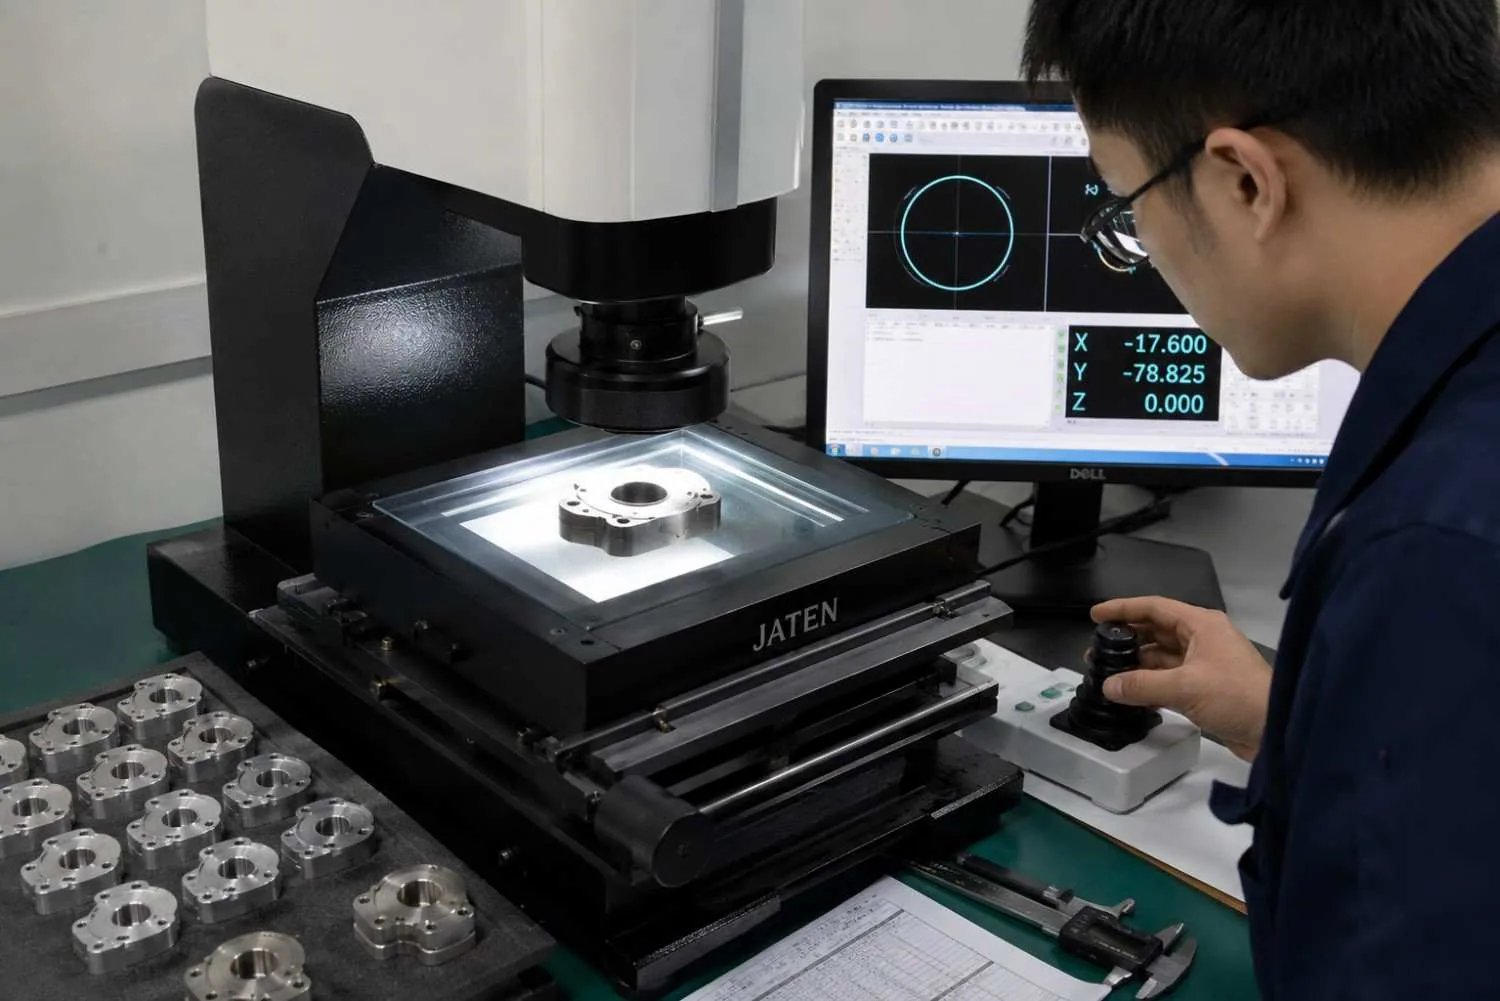
Controllo qualità MW+
Controllo qualità CNC: caratteristiche, misure e documenti per un’accettazione verificabile.
Controllo qualità: precisione dimostrata dalle misure
Il controllo qualità di MW+ collega requisiti, processo e accettazione.
Metrologia compatibile con geometria e tolleranze.
Perciò valutiamo prima riferimenti, accessibilità e stato del pezzo.
Rapporti dimensionali collegati alle caratteristiche del disegno.
Accordi specifici oltre alla precisione dichiarata.
Il controllo qualità dei pezzi CNC su disegno comprende materiali, processo e accettazione.
Metrologia critica e rapporti concordati.
Controlli CMM con riferimenti e strategia adeguati.
Controllo qualità dei pezzi CNC su disegno: concorda portata, campionamento e formato.
- Definisci disegno e materiale.
- Concorda quote funzionali e controlli.
- Conferma quantità e scadenze.
Approfondimento tecnico: ISO: principi della gestione qualità. Fonte generale, non certificazione del fornitore.
Concordare documenti e caratteristiche del progetto.
- Superficie del laboratorio3.200 piedi quadrati
- Strumenti tarati1.147
- Procedure documentate247
- Ore annue di audit380+
- Eventi qualità registrati al mese4.200+
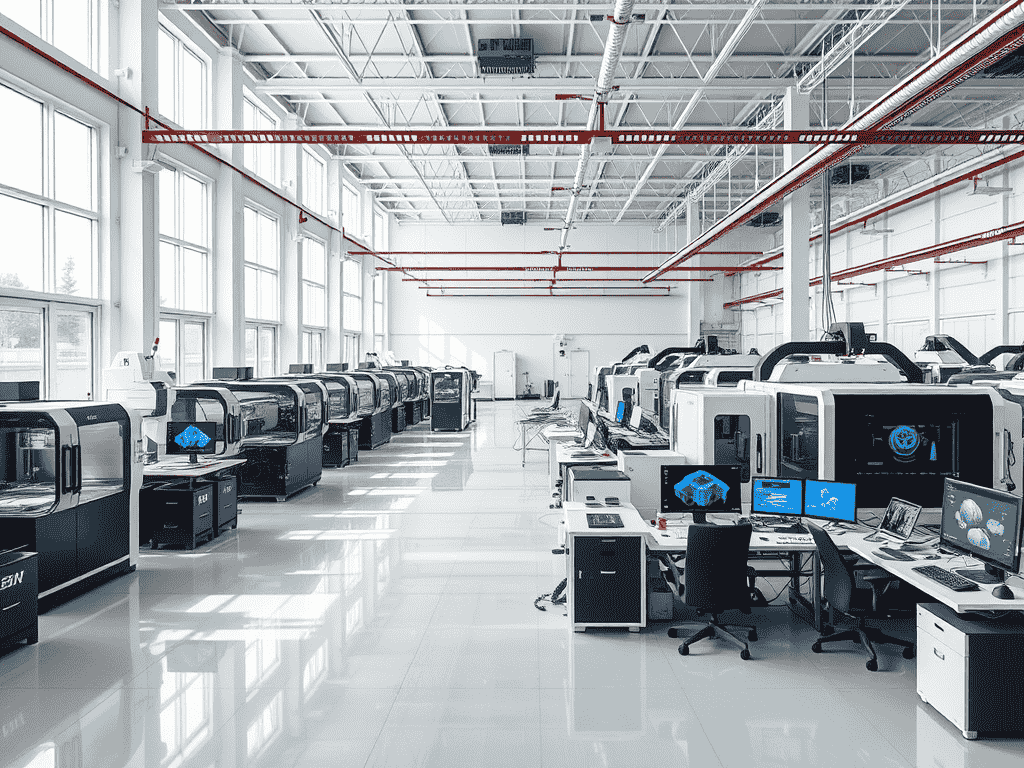
Ambiente compatibile con il controllo qualità richiesto.Il team qualità MW+Strumenti riferibili, misure e audit dichiarati: richiedi evidenze pertinenti aggiornate.
Controllo qualità: quattro livelli
Il controllo qualità accompagna il processo dai requisiti.
La precisione come cultura.
- Oltre 120 ore/anno – Formazione qualità per addetto
- 40%– Peso degli indicatori qualità
- 3 percorsi– Qualifica per ruolo tecnico
Procedure come riferimento condiviso.
- 247– Procedure qualità documentate
- 18– Strumenti analitici interni
- 3 livelli– Escalation delle non conformità
La misura come evidenza.
- 1.147 – Strumenti con riferibilità metrologica
- 4.200+ – Eventi registrati mensilmente nell’eQMS
- 1.750+– Parametri critici in processo
Migliorare come obiettivo continuo.
- 15.000+– Riesami trimestrali dei dati
- 212– Kaizen annuale
- 98%– Correttive entro 30 giorni
- 1.147
- Strumenti tarati
- 247
- Procedure documentate
- 1.750+
- Caratteristiche monitorate
- 380+
- Ore annue di audit
- Oltre 120 ore
- Formazione annua per persona
- 212
- Azioni Kaizen annue
Controllo qualità: indicatori preventivi
MW+ coordina controlli preventivi e controllo qualità concordati.
Sistema di certificazioni multisettore
Verifica certificati aggiornati e campo applicabile.
| Certificazione | Campo di applicazione | Ultimo audit di sorveglianza | Indicatori principali |
|---|---|---|---|
| AS9100 Rev D | Gestione qualità aerospaziale: campo da verificare | Q3 2023 | 0 non conformità maggiori · 99,4% FAI puntuali dichiarate |
| ISO 13485:2016 | Medicale nel campo certificato | Q4 2023 | Evidenze regolatorie su richiesta |
| IATF 16949:2016 | Qualità automotive in serie | Q2 2024 | Cpk >1,67: 98% caratteristiche dichiarate |
| ISO 9001:2015 | Sistema di gestione qualità | Q1 2024 | Correttive efficaci: 99,2% dichiarato |
Controllo qualità: monitoraggio dei requisiti applicabili
- 48 banche dati normative dichiarate27 Paesi monitorati
- 156 documenti di conformità materialiaggiornati trimestralmente: dati dichiarati
- 3.750+ dichiarazioni sulle sostanzenella banca materiali
- Tracciabilità materiali dichiarata: 99,9%dal certificato al pezzo
- Nessuna violazione export dichiaratadal 2015
Controllo qualità e metrologia: il laboratorio MW+
Climatizzazione per misure verificabili.
Macchine di misura principali
Controllo qualità: Zeiss CONTURA G2 7/8/6
- Precisione volumetrica1,8 + L/350 µm
- Incertezza di misura0,0003″ (0,0076 mm)
- Utilizzo annuo4.200+ ore · 28.500+ misure
- TaraturaISO 10360-2, verifica trimestrale dichiarata
Controllo qualità: Hexagon Global S 07.10.07
- Precisione1,2 µm + L/400
- SpecializzazioneGeometrie complesse e superfici libere
- ProduttivitàMedia dichiarata: 220 misure/ora
- ApplicazioneComponenti aeronautici e medicali
Controllo qualità: Mitutoyo CRYSTA-Apex S 18108
- Scansione ad alta velocità500 mm/s
- CapacitàCampioni da 150 pezzi/turno
- ApplicazioneVerifica dei lotti
- IntegrazioneTrasferimento SPC al QMS
Sistemi metrologici specializzati
Metrologia ottica
- Proiettore di profiliNikon VMR-3020, ingrandimento 100×
- Confronto dimensionale 3DKeyence VR-5000, risoluzione 4K
- Risoluzione0,0001″ (0,0025 mm)
- ApplicazioniControllo di filetti e profili
Controllo qualità: laboratorio delle superfici
- Sistema principaleTaylor Hobson PGI 1240
- RisoluzioneRa 0,01 µm
- Sistema secondarioMitutoyo Surftest SJ-410
- Banca datiOltre 45.000 misure/anno
Centro prove materiali
- DurezzaWilson Rockwell e Vickers
- Identificazione legaSpectroMAXx LMX06 OES
- PrecisioneComposizione: 99,97% dichiarato
- ConformitàASTM E18 / E92 / E140
Analisi del sistema di misura: MSA
Sistemi di misura validati per la caratteristica:
- Capacità metrologica sulle quote critiche.
- Piano di taratura:1.147 strumenti con riferibilità dichiarata
- Bilancio di incertezza:incertezza delle misure critiche documentata
- Confronto tra laboratori:99,4% concordanza interlaboratorio dichiarata
Controllo qualità: ambiente e infrastrutture
Condizioni di misura adeguate alle tolleranze.
Controllo qualità: temperatura e umidità
- Temperatura del laboratorio20 °C ±0,5 °C
- Umidità relativa45% ±5% UR
- Ridondanza della climatizzazioneN+1, due zone indipendenti
- Acclimatazione prima della misuraAlmeno 4 ore
Isolamento dalle vibrazioni
- Fondazione delle CMMPiattaforme pneumatiche isolate
- Limite delle vibrazioni ambientaliCriterio VC-B o migliore
- Installazione al piano terraCMM su platee a pavimento
- MonitoraggioRegistrazione continua degli accelerometri
Contaminazione e protezione ESD
- Area di imballaggio controllataClasse ISO 8 dichiarata
- Pavimento/braccialetti ESDResistenza superficiale <1 × 10⁹ Ω
- Monitoraggio particelleContinuo, con registrazione oraria
- Requisiti di abbigliamentoSecondo lotto medicale
Alimentazione e continuità operativa
- Protezione dei sistemi metrologici/documentali.
- Generazione di emergenza:commutazione automatica per linee previste
- Ridondanza di rete:due reti tra sensori ed eQMS
- Registri ambientali:registri ambientali per 24 mesi dichiarati
Requisiti qualità per tecnologia
Pianifica il controllo qualità per geometria e rischio.
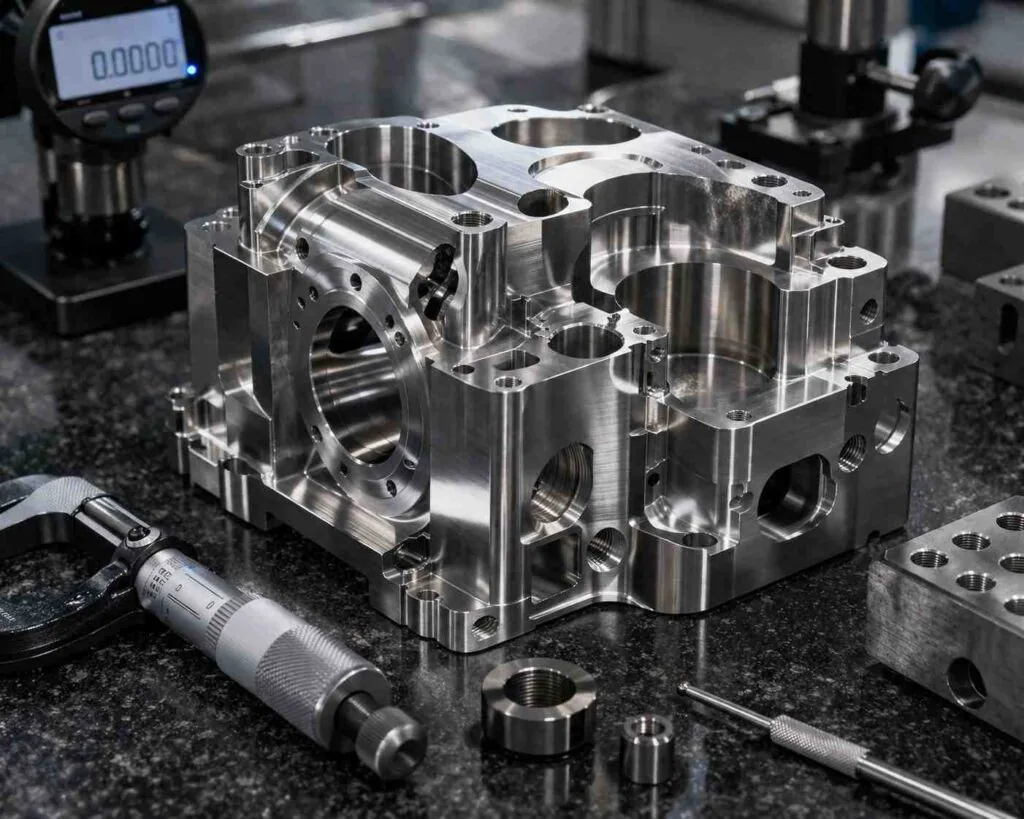
Lavorazioni CNC: Matrice qualità
| Parametro qualità | Procedura standard | Controllo statistico |
|---|---|---|
| Precisione dimensionale | Attrezzaggio / processo / verifica finale | SPC su 28 quote principali dichiarate |
| Tolleranza geometrica | Controlli CMM dei componenti concordati | Obiettivo Cpk ≥1,67 da definire |
| Rugosità superficiale | Profilometro secondo campionamento | Carte Ra con limiti di controllo |
| Posizione delle caratteristiche | CMM multidirezionale | Conformità di posizione dichiarata: 99,94% |
Tecnologie di controllo del processo
Tornitura CNC di precisione e requisiti della fantina mobile
Prestazioni dichiarate su dodici mesi mobili
Controlli della fantina mobile
- Allineamento bussolaOgni 4 ore: ±0,0001″ dichiarato
- Oscillazione della barraAvanzamento barra: <0,0005″ dichiarato
- Monitoraggio dei microutensiliRilevamento flessione di 0,0001″ dichiarato
- Analisi del controllo trucioloRottura truciolo: 99,5% dichiarato
Controllo qualità per fresatura CNC multiasse di precisione
Evidenze delle lavorazioni multiasse
Controllo delle geometrie complesse
- Analisi di superfici libereScansione ≥250 punti
- Procedure per pale e giranti22 cicli dedicati
- Documentazione stampi e attrezzatureCavità/nucleo allineati a 0,005 mm
- Flessione pareti sottiliDeformazione massima 0,025 mm
Particolari CNC:il protocollo di controllo avanzato
Statistiche conformità alle tolleranze
Sette fasi del controllo
- Valuta prima il rischio di deformazione.
- 2. Misurazione del primo campione – Programma CMM completo12 ore · 850+ punti
- 3. Verifica durante la produzione – Controllo orario delle caratteristiche45 caratteristiche
- Equilibrio termico prima delle misure critiche.
- Controllo finale secondo le caratteristiche concordate.
- 6. Prova funzionale– Validazione specifica del clienteSecondo specifica
- 7. Verifica dell’imballaggio – Imballaggio in ambiente controllatoSterilità validata e concordata esplicitamente
Materiali e tracciabilità
Banca dati empirica sulla lavorazione dei materiali.
La banca dati dei materiali MW+
Sistema di tracciabilità
- Tracciamento digitale dei lottiMateriali secondo piano concordato
- Tracciabilità tramite QRIdentificativo pezzo, se richiesto
- Dalla colata alla macchina57 dati/lotto dichiarati
- Gestione numeri di colataStoccaggio separato secondo requisiti
Programma qualità Ti-6Al-4V
- Controllo dello strato alpha-caseProfondità massima <0,025 mm
- Infragilimento da idrogenoProve di verifica trimestrali dichiarate
- Analisi microstrutturaleCampioni sul 20% dei lotti dichiarati
- Correlazione con la durata a fatica87% correlazione lavorabilità dichiarata
Controlli per polimeri medicali
- Evidenze di biocompatibilità:USP VI secondo grado e piano concordati
- Controllo umidità:PEEK/ULTEM <0,02% dichiarato: verificare il grado
- Validazione della sterilizzazione:cicli concordati per il dispositivo
- Prove di creep e rilassamento:1.000 ore, se previste
Controllo statistico del processo
SPC sulle caratteristiche di serie rilevanti.
Capacità su dodici mesi
| Area di servizio | Cp medio | Cpk medio | % con Cpk ≥1,33 | % con Cpk ≥1,67 |
|---|---|---|---|---|
| Lavorazioni CNC | 1.85 | 1.72 | 99.2% | 94.7% |
| Tornitura di precisione | 1.92 | 1.81 | 99.6% | 96.3% |
| Fresatura a 5 assi | 1.78 | 1.65 | 98.9% | 92.4% |
| Tornitura a fantina mobile | 1.95 | 1.83 | 99.8% | 97.1% |
| Particolari di precisione | 1.96 | 1.87 | 99.9% | 98.2% |
Analisi predittiva della qualità
- 94%Previsione durata utensile
- 0,005 mmCompensazione termica su 8 ore
- 87% Riduzione dei difetti ricorrenti
- 1.200+ Non conformità annue evitate secondo dati interni
Documentazione e analisi qualità
Controllo qualità con rapporti dimensionali e certificati concordati.
Rapporti dimensionali: documentare le misure
- Valori misurati delle quote critiche concordate
- Mappe cromatiche 3D delle geometrie complesse
- Riepilogo statistico della dispersione nel lotto
- Confronto con nominali e tolleranze
Analisi dei dati
- Capacità di processo Cp/Cpk
- Incertezza di misura e riferimenti ISO/IEC 17025 applicabili
- Correlazione con le proprietà dei materiali
- Tendenze su più lotti
Evidenze di conformità
- Registrazione dei controlli sulle caratteristiche critiche
- Storico delle non conformità su dodici mesi
- Azioni correttive, quando applicabili
- Certificati materiali e rapporti di prova
Consegna digitale
- Portale e conservazione per sette anni, da concordare
- Integrazione dati tramite API, se prevista
- Avvisi di tendenze anomale
- Stato della produzione
Dashboard qualità
Indicatori produttivi nel sistema informativo condiviso:
- Monitoraggio: oltre 220 indicatori dichiarati, aggiornati periodicamente
- Analisi delle tendenze: storico mobile dichiarato di 36 mesi
- Valuta i rischi con criteri verificabili.
- Concorda disponibilità e scambio dei documenti.
Il percorso di miglioramento qualità
La qualità MW+ viene continuamente sviluppata.
Programma di sviluppo qualità MW+
Evoluzione delle prestazioni
Gestione rischi: quattro livelli di riserva
Definisci procedure alternative per guasti e interruzioni.
Sistemi qualità principali
Controlli di processo per individuare difetti.
Controllo secondario
Se necessario, confronta metodi alternativi.
Validazione terziaria
Prove esterne indipendenti per applicazioni esigenti.
Quarto livello
Concorda i criteri con il cliente.
Continuità metrologica
- Sistemi di riserva: capacità alternativa per le misure critiche
- Metodi alternativi: procedure appropriate per ogni caratteristica critica
- Taratura urgente: tempo di risposta dichiarato di quattro ore per guasti metrologici
- Pianifica backup e ripristino dei dati qualità.
Domande sul controllo qualità
Risposte su tolleranze, misure e documenti MW+.
Cosa comprendono i controlli CMM dei componenti?
Caratteristiche definite, riferimenti e bloccaggio adatto.
Il programma deve rispettare geometria e requisiti.
Concorda formato del rapporto e stato del pezzo.
Qual è la differenza tra tolleranza e incertezza?
La tolleranza definisce l’intervallo ammesso della caratteristica.
L’incertezza riguarda invece il risultato della misura.
Perciò metodo e tolleranza devono essere compatibili.
Quando servono primi campioni?
Validano l’attuazione della specifica prima della serie.
Definisci caratteristiche, documenti e responsabile dell’approvazione.
Modifiche geometriche o produttive possono richiedere ricampionatura.
Come concordare la tracciabilità?
Collega colata, lotto, articolo e rapporto.
Aggiungi identificazione e tempi di conservazione.
Concorda i documenti per settore e ordine.
Cosa succede con una non conformità?
Si documenta, valuta tecnicamente e concorda prima dell’utilizzo.
Definisci responsabilità e regole di approvazione nell’ordine.
Rilavorazioni e deroghe richiedono criteri approvati.
Comprendere i documenti qualità
Guide su misure e approvazione, con capacità produttive e informazioni sull’azienda MW+.
Leggere i rapporti CMM
Significato delle colonne e verifica rispetto al disegno.
Leggi la guida in ingleseMetrologia a coordinateCosa misura la CMM sui pezzi CNC
Funzioni e limiti della misura a coordinate.
Leggi la guida in inglesePrimi campioniIl primo campione — FAI
Controlli del primo pezzo e riferimenti AS9102.
Leggi la guida in ingleseNormeConfronto ISO 9001, AS9100 e IATF 16949
Ambiti delle certificazioni e requisiti del progetto.
Leggi la guida in ingleseTracciabilitàDalla colata alla consegna
Come i documenti dei materiali accompagnano il componente.
Leggi la guida in ingleseDati di confrontoInterpretare i tassi di difettosità CNC
Interpretazione statistica dell’accettazione al 99,7%.
Leggi la guida in ingleseChecklist acquistiVerificare i pezzi prima della spedizione
Verifiche prima della spedizione.
Leggi la guida in ingleseApprovvigionamentoNorme di controllo per componenti dalla Cina
Documenti applicabili e aspetti da chiarire nell’acquisto.
Leggi la guida in ingleseRischioQualità nella produzione CNC esterna
Cause delle non conformità e prevenzione anticipata.
Leggi la guida in inglesePrecisione misurabile e documentata
Controllo qualità con processi adeguati ed evidenze.
Concorda controlli, documentazione e approvazioni per l’applicazione.