


Dịch vụ cắt dây, xung định hình
Gia công EDM
EDM hợp kim tôi đến 65 HRC, cacbua vonfram, Inconel, giữ ±0.001 mm trên biên dạng cắt dây. Cắt dây/xung/khoan lỗ nhỏ cùng xưởng Thâm Quyến, từ mẫu nhanh đến lô chứng nhận, với CNC chính xác và QC có hồ sơ tại cùng cơ sở.
Cắt dây · Xung định hình · Khoan EDM
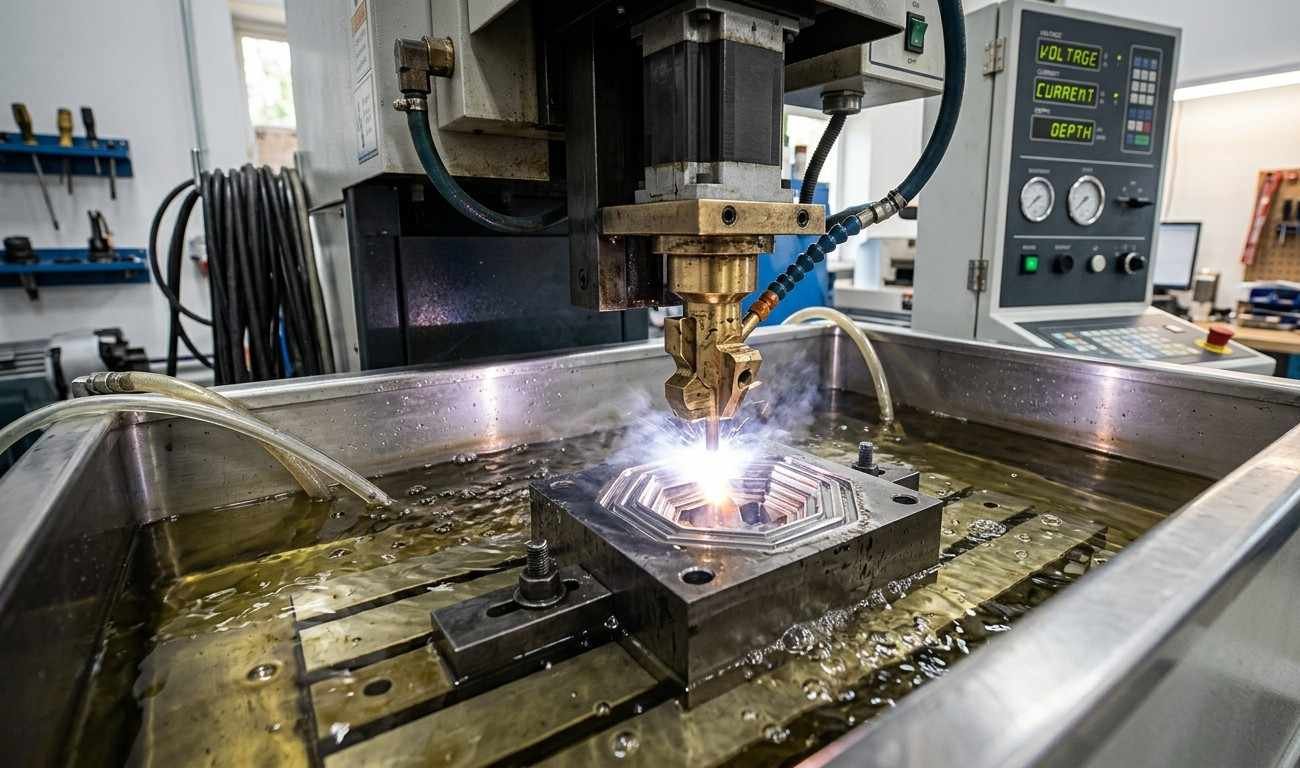
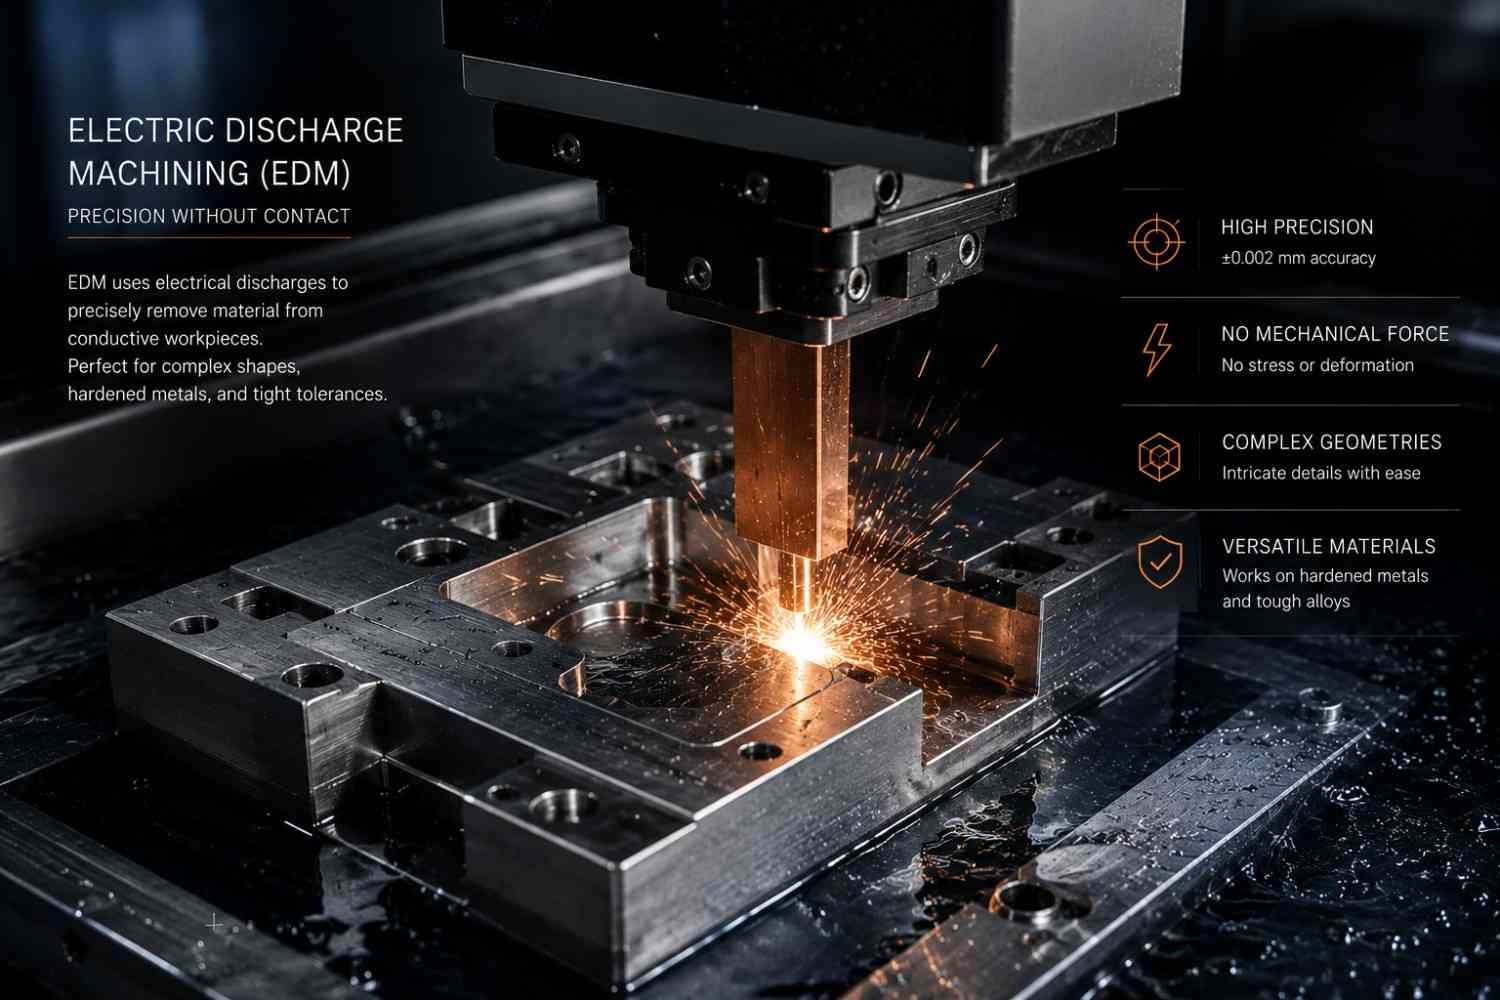
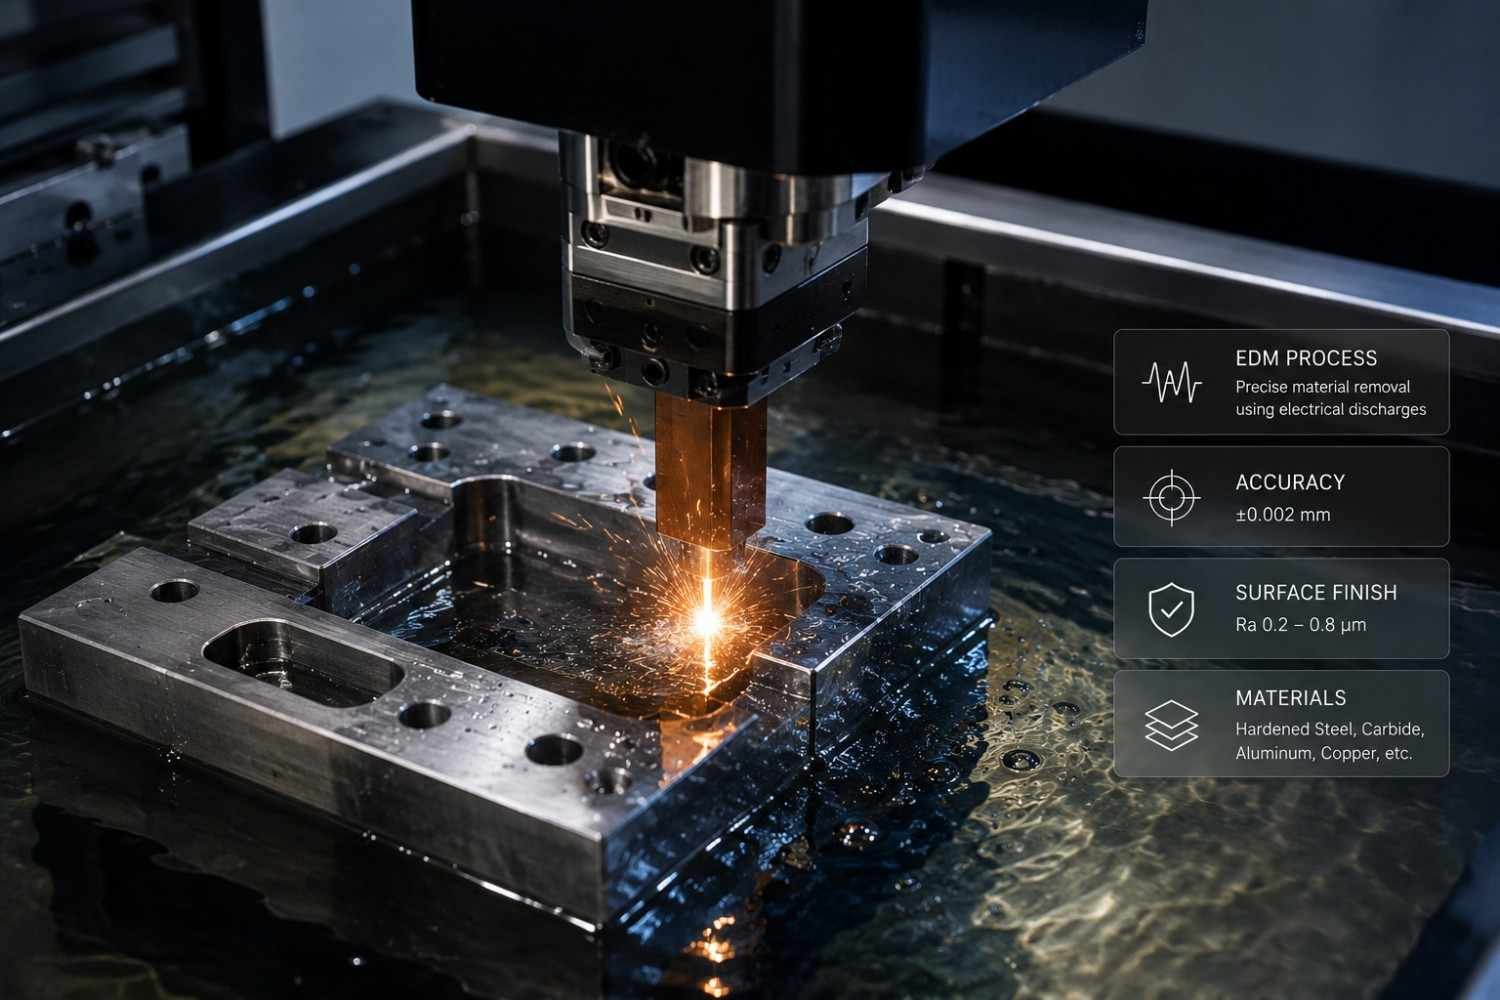
Gia công phóng điện (EDM) bóc tách kim loại bằng tia lửa điện được kiểm soát thay cho lưỡi cắt. Dụng cụ không chạm phôi, độ cứng không còn là giới hạn; nhờ đó tạo được góc trong sắc và biên dạng ±0,001 mm trên vật liệu dao cắt không xử lý được. MetalWorksPlus vận hành máy cắt dây Sodick AQ750L và máy xung định hình Makino EDAF3 với servo thích nghi, xỏ dây tự động và tối ưu khe phóng điện theo thời gian thực, cùng khu khoan lỗ nhỏ 5 trục cho góc phức hợp. Dịch vụ EDM đáp ứng khuôn dụng cụ, cacbua và Inconel.
Gia công phóng điện cắt dây
Dây đồng thau hoặc đồng Ø0,02–0,30 mm được cấp liên tục, cắt xuyên phôi dẫn điện bằng ăn mòn tia lửa có kiểm soát. Phù hợp biên dạng xuyên, bộ chày-cối và công việc khuôn dụng cụ có góc trong sắc mà đá mài không tiếp cận được. Hướng dẫn kỹ thuật giải thích nguyên lý và dung sai cắt dây EDM.
EDM xung định hình
Điện cực graphite hoặc đồng tạo hình đi xuống theo trục Z được điều khiển, truyền hình dạng vào phôi để tạo hốc kín đáy và đặc trưng 3D cho lòng khuôn ép phun, dụng cụ cacbua và phần cắt khuất. Nếu đang chọn giữa hai quy trình, xem cắt dây và xung EDM: lựa chọn, giới hạn.
Khoan EDM lỗ nhỏ
Khoan tốc độ cao bằng điện cực ống quay tạo lỗ từ Ø0,1 mm với tỷ lệ chiều sâu/đường kính trên 50:1, dùng cho lỗ làm mát màng trên cánh tuabin Inconel và vòi phun nhiên liệu. Đặc trưng dưới Ø0,1 mm được chuyển sang gia công vi mô.
Xưởng của chúng tôi và chi tiết chính xác
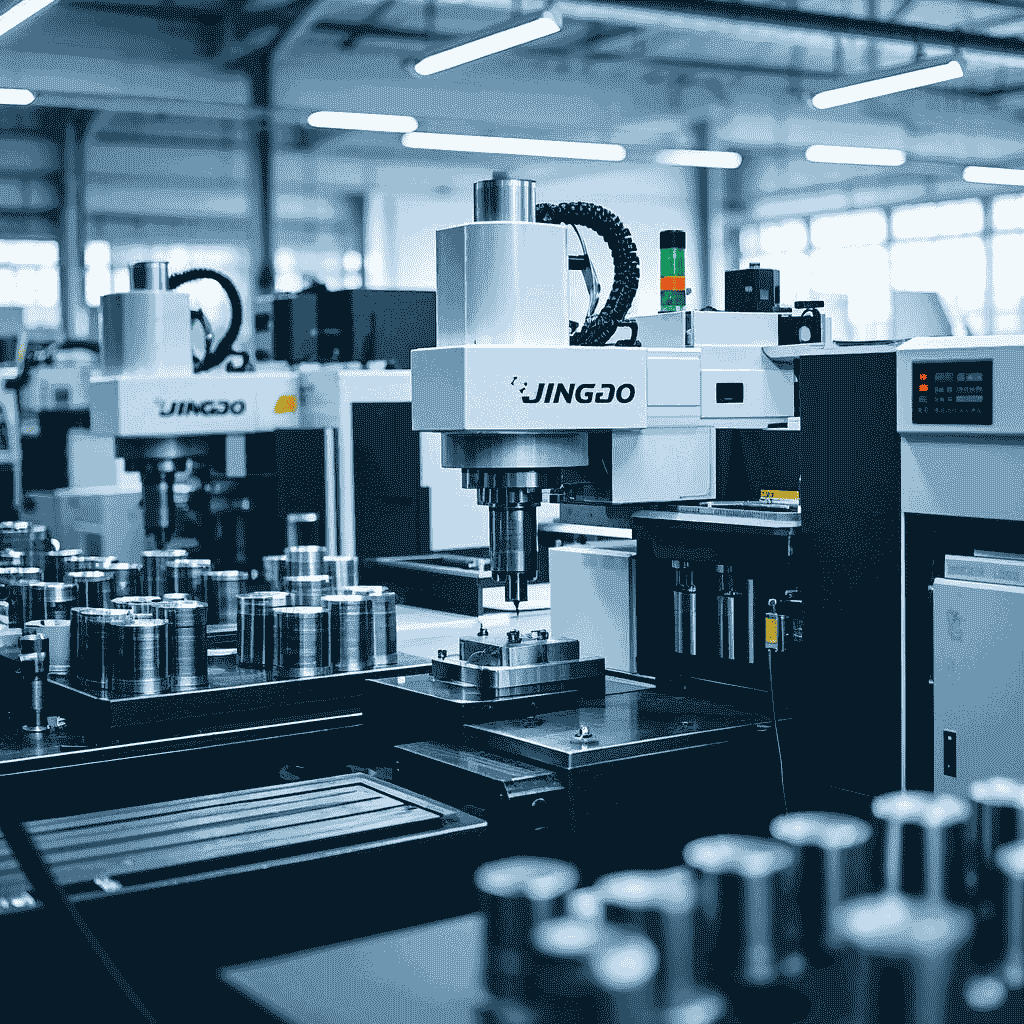
Sodick, Makino tại xưởng EDM MW+ duy trì chính xác micromet liên tục.
Vì sao kỹ sư tin cậy MetalWorksPlus khi cần EDM chính xác
EDM là năng lực cốt lõi của chúng tôi, với máy chuyên dụng, kỹ sư ứng dụng EDM chuyên trách và kinh nghiệm trong hàng không vũ trụ, y tế, ô tô, dụng cụ chính xác. Khách hàng chọn MetalWorksPlus làm nhà cung cấp EDM tại Trung Quốc vì cắt dây, xung định hình, khoan lỗ nhỏ, chế tạo điện cực và kiểm CMM đều trong cùng cơ sở tại Thâm Quyến.
Sản phẩm thực tế từ EDM
Dưới đây là những chi tiết thường xuyên ra khỏi khu EDM, kèm quy trình thực hiện và dung sai được duy trì. Nếu chi tiết của bạn tương tự, chúng tôi đã từng gia công và có thể báo giá nhanh hơn.
Khuôn dập liên hoàn
Tấm chày, tấm cối, tấm gạt phôi và chi tiết chèn được cắt sau khi tôi ở 58–65 HRC để tránh biến dạng sau đó. Góc trong xuống đến R0,05 mm; khe hở phần làm việc được đưa vào đường cắt, không cần mài bổ sung.
Lòng khuôn ép, insert
Hốc kín đáy, gân, phần cắt khuất và chi tiết chữ được xung bằng điện cực graphite, đồng do chúng tôi thiết kế và chế tạo nội bộ. Bề mặt từ máy đạt Ra 0,4 µm, hoặc đánh bóng dưới Ra 0,1 µm cho dụng cụ quang học và y tế.
Lỗ làm mát tuabin, vòi phun
Lỗ làm mát màng góc phức hợp và lỗ vòi phun nhiên liệu có tỷ lệ chiều sâu/đường kính trên 50:1 — hình học mà khoan thông thường khó thực hiện trong siêu hợp kim mà không gây võng hoặc biến cứng thành lỗ.
Khuôn đùn, khuôn mòn cacbua
Khuôn biên dạng, khuôn kéo và chi tiết chèn chịu mài mòn bằng cacbua vonfram, gia công với thông số phóng điện riêng cho cacbua và thêm lượt cắt tinh để bảo toàn pha chất kết dính tại cạnh cắt.
Bánh răng, then hoa, dao định hình
Biên dạng thân khai, then hoa, dao chuốt và dao cắt bánh răng được cắt dây từ thép gió đã tôi hoàn toàn. Không phải mài sửa biến dạng sau tôi; biên dạng đồng nhất giữa các chi tiết trong lô.
Đồ gá, tiếp điểm chính xác
Đồ gá thử nghiệm, khung chân linh kiện, tấm chắn RF và tiếp điểm đàn hồi có đặc trưng quá nhỏ hoặc quá cứng để phay. Thường kết hợp với chốt đầu nối gia công cùng cụm.
MW+ và xưởng EDM điển hình
EDM là năng lực cốt lõi của chúng tôi. Dưới đây là ý nghĩa thực tế khi bạn đánh giá nhà cung cấp cho dự án khuôn dụng cụ, cacbua hoặc Inconel, cùng cách EDM phối hợp với các dịch vụ năng lực chế tạo nội bộ.
| Tiêu chí đánh giá | MetalWorksPlus | Xưởng điển hình |
|---|---|---|
| Kỹ thuật EDM riêng | ✓ DFM nội bộ mọi RFQ | Thường chỉ vận hành, không rà riêng |
| Chế tạo điện cực | ✓ Thiết kế, CNC nội bộ | Thường thuê ngoài, thêm thời gian |
| Năng lực thép tôi, cacbua | ✓ Thép đến 65 HRC, cacbua 90 HRA | Tùy nơi, thường thép mềm hơn |
| EDM Inconel, siêu hợp kim | ✓ Đã làm Inconel 718, Hastelloy, Waspaloy | Ít kinh nghiệm siêu hợp kim |
| Hồ sơ kích thước | ✓ Zeiss CMM, AS9102 FAIR khi yêu cầu | Báo cáo cơ bản hoặc không có |
| Số lượng tối thiểu | ✓ Không MOQ — 1 chiếc đến hàng loạt | Thường có tối thiểu cắt dây |
| Thời gian phản hồi giá | ✓ Cam kết 24 giờ | Thường 2–5 ngày làm việc |
| Chứng nhận | ✓ ISO 9001:2015, AS9100D, ISO 13485, IATF 16949, Nadcap | Tùy xưởng |
Quy trình gia công EDM — từng bước
Từ CAD đến giao kiểm CMM, minh bạch, theo chất lượng mọi đơn.
EDM chính xác — năng lực kỹ thuật
Zeiss Contura CMM kiểm chứng
Bóng gương sau đánh bóng Ra <0,1 μm
Mọi hợp kim dẫn điện
Máy chạy đêm không người trực
Dung sai EDM và tiêu chuẩn đo
Phép đo có liên kết chuẩn bằng CMM Zeiss Contura, hệ thống thị giác Keyence IM-7030 và máy đo nhám Mitutoyo SJ-410. Có thể cung cấp báo cáo kiểm tra sản phẩm đầu tiên FAIR theo AS9102.
| Quy trình EDM | Dung sai tiêu chuẩn | Năng lực chính xác cao | Độ nhám Ra | Ứng dụng điển hình |
|---|---|---|---|---|
| Cắt dây WEDM Sodick AQ750L |
±0.01mm | ±0.001–0.005 mm (0.0002") | 0.2 – 0.8µm | Khuôn đùn, bánh răng, then, tấm chày, biên cối |
| Xung định hình Ram Makino EDAF3 |
±0.015mm | ±0.008mm | 0.4 – 1.2µm | Lòng khuôn, hốc kín, kênh làm mát hàng không, dụng cụ y tế |
| Khoan EDM Tốc độ cao |
±0.02mm | ±0.01mm | 0.8 – 1.6µm | Lỗ làm mát cánh, vòi phun, lỗ siêu hợp kim ≥Ø0,1 mm |
| GD&T — Vị trí thực AS9102 FAIR |
±0.01mm | ±0.001–0.005 mm | — | Chi tiết bay, y tế, đồ gá chính xác |
Mọi chiều đo Zeiss CMM, hiệu chuẩn truy xuất; có MTR, hồ sơ truy xuất khi yêu cầu.
Vật liệu gia công bằng EDM chính xác
Mọi vật liệu dẫn điện, từ đồng mềm C110 đến cacbua vonfram 90 HRA và Inconel 718, đều được xử lý với độ chính xác tương đương vì ăn mòn tia lửa không phụ thuộc độ cứng phôi. Khi chi tiết cũng cần cắt gọt thông thường, gia công CNC đáp ứng cùng danh mục hợp kim.
Thép dụng cụ, khuôn
Độ chống mài mòn cao cho khuôn dập, dụng cụ rèn và chi tiết chèn khuôn ép phun; cắt sau nhiệt luyện ở 58–65 HRC là nơi ăn mòn tia lửa phát huy hiệu quả.
Titan và siêu hợp kim
Chi tiết kết cấu hàng không vũ trụ và linh kiện vùng nóng động cơ. Vì không tiếp xúc phôi, ăn mòn tia lửa tránh hiện tượng biến cứng và ứng suất dư mà cắt gọt thông thường để lại trên các hợp kim này.
Cacbua, gốm dẫn điện
Chi tiết siêu cứng, insert dao, dẫn hướng; EDM là lựa chọn thực tế ở quy mô thương mại cho độ chính xác này.
Đồng, thau, hợp kim
Điện cực, đầu nối, tản nhiệt từ khối đặc, hình học phức tạp, ít phế.
Thép không gỉ
Thiết bị y tế, máy chế biến thực phẩm và linh kiện dược phẩm. Cung cấp kèm chứng chỉ của nhà sản xuất vật liệu và truy xuất đầy đủ để có hồ sơ cần thiết cho đánh giá tương thích sinh học ISO 10993.
Thép gió
Dao chuốt, định hình, bánh răng, lăn răng; EDM sau tôi tránh méo nhiệt sau đó.
Máy móc gia công chi tiết của bạn
EDM có khu chuyên dụng riêng tại đây. Mọi hệ thống dưới đây thuộc sở hữu của chúng tôi, đặt tại nhà máy Thâm Quyến và do kỹ sư EDM vận hành, thay vì dùng chung nhân sự. Nhờ đó chúng tôi báo giá trong 24 giờ và duy trì dung sai công bố trên trang.
| Hệ máy | Quy trình | Dung sai giữ | Độ nhám Ra | Công việc thực hiện |
|---|---|---|---|---|
| Sodick AQ750L Cắt dây ngập nước |
Cắt dây Ø0,02–0,30 mm | ±0.001–0.005 mm | 0.2 – 0.8 µm | Tấm cối, chày, bánh răng, then, cacbua, côn đến ±30° |
| Makino EDAF3 Xung định hình |
Điện cực than chì, đồng | ±0.008 mm | 0.4 – 1.2 µm | Lòng khuôn, hốc kín, vùng khuất, gân, chữ, logo |
| Khu khoan tốc độ cao Định vị 5 trục |
EDM lỗ nhỏ, điện cực ống quay | Vị trí ±0,01 mm | 0.8 – 1.6 µm | Lỗ làm mát từ Ø0,1 mm, lỗ mồi, vòi phun, L/D trên 50:1 |
| Xưởng điện cực CNC nội bộ |
Phay điện cực than chì, đồng | Thiết kế theo lòng khuôn | — | Bộ thô/bán tinh/tinh lưu cho đơn lặp |
| Zeiss Contura CMM Đo lường |
Đo kích thước · Keyence IM-7030 · Mitutoyo SJ-410 | Hiệu chuẩn truy xuất | Đo thực, không ước tính | FAI, kiểm trong quá trình, AS9102 FAIR, SPC lô lặp |
Cần chi tiết lớn hơn phạm vi EDM tiêu chuẩn hoặc chiều cao cắt vượt mức thông thường? Gửi mô hình để chúng tôi xác nhận kích thước theo bể gia công thực tế trước khi báo giá, giúp xác định khả năng đáp ứng trước khi đặt hàng.
Hồ sơ gửi kèm mỗi đơn hàng
Hồ sơ là một phần của sản phẩm bàn giao, bạn không phải yêu cầu bổ sung. Dưới đây là những tài liệu được gửi qua email và kèm trong kiện hàng.
Báo cáo CMM
Mọi kích thước bản vẽ được đo trên Zeiss Contura với hiệu chuẩn có liên kết chuẩn; báo cáo được cấp cùng chi tiết theo tiêu chuẩn, không cần yêu cầu riêng.
Chứng nhận phù hợp CoC
CoC ký, nêu bản vẽ/phiên bản để nghiệm thu đầu vào.
Chứng chỉ vật liệu
MTR truy xuất mẻ/lô từng hợp kim, cho hồ sơ ISO 13485/AS9100.
AS9102 FAIR
AS9102 FAIR đầy đủ biểu 1–3 cho hàng không/quốc phòng khi yêu cầu.
SPC, Cpk đơn lặp
Lô lặp có SPC, chỉ số năng lực để theo dõi độ định tâm.
NDA trước truyền tệp
Chúng tôi ký NDA của bạn hoặc của chúng tôi trước khi bạn gửi bản vẽ đầu tiên. CAD tải lên được giữ trên máy chủ của chúng tôi, không chia sẻ hoặc công bố.
Điều kiện thương mại. Không có số lượng tối thiểu: một mẫu hay lịch sản xuất lặp lại đều theo cùng tiêu chuẩn kiểm tra. Báo giá trong 24 giờ sau khi nhận CAD đọc được. Mẫu cắt dây EDM 3–5 ngày, xung định hình 5–8 ngày gồm chế tạo điện cực, lô sản xuất 5–10 ngày. Giao DDP đến hơn 50 quốc gia để thuế và vận chuyển được xử lý trước khi hàng đến. Nhận đơn khung và lịch xuất JIT; bộ điện cực cho hốc lặp lại được lưu tại xưởng để đơn thứ hai nhanh hơn đơn đầu.
Hoàn thiện bề mặt EDM và nguyên công bổ sung
Hoàn thiện chi tiết trọn gói trong cùng cơ sở, từ bề mặt sau EDM đến đánh bóng gương, phủ và khắc laser. Không cần nhà cung cấp phụ.
Sau EDM
Bề mặt mờ đồng đều, không ba via, còn lớp tái đông đặc. Cắt thô không thêm lượt tinh cho Ra 0,8–3,2 µm, sẵn sàng cho dụng cụ và ứng dụng kết cấu. Các lượt cắt tinh đưa cùng bề mặt xuống Ra 0,2–0,8 µm.
Đánh bóng, mài nghiền
Bóng tay/nghiền rung đạt gương Ra <0,1 μm cho khuôn quang, cấy ghép.
Điện hóa, thụ động
Đánh bóng điện hóa loại bỏ lớp tái đông đặc, còn gọi là lớp trắng, sau EDM; thụ động hóa sau đó phục hồi màng oxit crôm tạo khả năng chống ăn mòn cho inox. Cả hai thường được chỉ định cho chi tiết hàng không vũ trụ và y tế.
Phủ PVD / CVD
TiN, TiAlN, DLC, CrN tăng cứng, giảm ma sát tạo hình/cắt.
Nhiệt luyện sau EDM
Ram khử ứng suất phục hồi tính chất khối, ngăn nứt nhỏ thép tôi.
Khắc laser, đóng bộ
Mã, số sê-ri, bộ tùy chỉnh trên cùng thiết bị laser dùng cho tấm; có đóng gói phù hợp phòng sạch.
Cách EDM tạo ra độ chính xác cấp micromet
Hiểu phóng điện giúp thiết kế tốt về vật liệu, hình học, bề mặt.
Ứng dụng EDM trong ngành trọng điểm
Từ chi tiết bay đến dụng cụ y tế — MetalWorksPlus EDM phục vụ ứng dụng khắt khe toàn cầu, chính xác theo ISO.
Hàng không và quốc phòng
Cánh tuabin, lỗ làm mát, chi tiết bay, AS9100
Thiết bị y tế
Dụng cụ phẫu thuật, cấy ghép, vi đặc trưng, vật liệu tương thích sinh học
Dụng cụ và khuôn
Chày/cối, insert ép, khuôn đùn, dập liên hoàn, thường kèm chi tiết ghép linh kiện gia công
Ô tô
Khuôn ép, biên bánh răng, nhiên liệu, truyền động
Điện tử và bán dẫn
Đầu nối, leadframe, đồ gá thử, chắn RF
Ví dụ EDM — Kết quả kỹ thuật thực tế
Đội MW+ giải quyết thử thách EDM phức tạp đa ngành.
Lỗ màng làm mát cánh tuabin — Inconel 718
Khuôn liên hoàn D2 — 62 HRC
Lòng khuôn dụng cụ phẫu thuật — Bóng gương
Khuôn đùn WC — 89 HRA
Dịch vụ EDM — Từ mẫu đến sản xuất
Mô hình dịch vụ EDM linh hoạt theo nhu cầu sản xuất, từ mẫu khẩn 3 ngày đến thỏa thuận cung ứng sản xuất JIT được chứng nhận.
Linh kiện, dụng cụ EDM riêng
EDM chính xác trọn gói từ bản vẽ đến chi tiết hoàn thiện: thiết kế điện cực, cắt biên dạng bằng dây, xung hốc, khoan lỗ nhỏ và hoàn thiện bổ sung. Chi tiết cần tiện hoặc phay sau phóng điện chuyển thẳng sang chi tiết CNC chính xác cùng xưởng.
- Không MOQ — 1 chiếc đến hàng loạt
- Mẫu cắt dây 3–5 ngày làm việc
- Hốc 3D, rãnh sâu, khuôn
- Dung sai từ ±0,001 mm, Ra đến 0,2 μm
- Thiết kế, CNC điện cực nội bộ
- CMM đầy đủ mỗi lần giao
EDM sản xuất, cung ứng JIT
Sản xuất định kỳ chày, cối, bánh răng và chi tiết chèn chính xác. Lập lịch JIT, kiểm soát quá trình SPC và chứng nhận sản phẩm đầu tiên theo AS9102.
- Sản xuất 5–10 ngày làm việc
- Giá lượng lớn, đơn khung
- SPC, Cpk, kiểm soát thống kê
- Thư viện điện cực lưu cho tái đặt
- DDP hơn 50 quốc gia
- Chuỗi cung ứng ISO 9001:2015
Câu hỏi thường gặp
Đội kỹ sư ứng dụng giải đáp những câu hỏi kỹ thuật và thương mại thường gặp về cắt dây EDM, xung định hình EDM và khoan EDM.
Cắt dây EDM dùng dây đồng thau hoặc đồng 0,02–0,30 mm chuyển động liên tục để cắt kim loại dẫn điện bằng phóng điện tia lửa có kiểm soát, còn gọi là ăn mòn dây. Dây không chạm phôi; vật liệu được bóc trong bể chất điện môi, giữ biên dạng ±0,001–0,005 mm với bề mặt Ra 0,2 µm sau cắt tinh.
Xung định hình EDM, còn gọi ram EDM hoặc die-sinking EDM, hạ điện cực graphite hoặc đồng tạo hình vào phôi để truyền hình học, tạo hốc kín đáy và đặc trưng 3D mà cắt dây không tiếp cận được. Đây là phương pháp tiêu chuẩn cho lòng khuôn ép phun và dụng cụ phức tạp.
Có. EDM là một trong số ít cách thực tế để gia công cacbua vonfram vì ăn mòn tia lửa không bị giới hạn bởi độ cứng. Chúng tôi dùng thông số phóng điện riêng cho cacbua để làm khuôn đùn, chi tiết chịu mài mòn và linh kiện dụng cụ cắt đến 90 HRA.
Có. EDM thường dùng cho linh kiện hàng không và tuabin bằng Inconel, tránh biến cứng do cắt gọt thông thường. Khoan EDM cũng tạo lỗ tỷ lệ chiều sâu lớn như lỗ làm mát màng cánh tuabin bằng Inconel 718, Hastelloy và Waspaloy.
Cắt dây EDM giữ ±0,001–0,005 mm (0,0002″), xung định hình ±0,008 mm và khoan EDM đạt chính xác vị trí ±0,01 mm, đều xác minh bằng CMM. Bề mặt từ Ra 0,2 µm sau cắt tinh đến Ra 3,2 µm sau EDM; đánh bóng đưa xuống dưới Ra 0,1 µm.
Có. Chúng tôi ở Thâm Quyến, giao DDP đến hơn 50 quốc gia để thuế và vận chuyển được xử lý trước khi hàng tới bạn. Mỗi lô mặc định có báo cáo CMM, Chứng nhận phù hợp và chứng chỉ vật liệu; báo cáo kiểm tra sản phẩm đầu tiên AS9102 được cấp theo yêu cầu.
Nhận bản vẽ STEP, IGES, DWG, DXF và PDF. Ưu tiên STEP 3D để thiết kế điện cực xung định hình; biên dạng DXF 2D đủ để báo giá cắt dây EDM.
Thời gian thông thường: mẫu cắt dây EDM 3–5 ngày; xung định hình gồm chế tạo điện cực 5–8 ngày; khoan EDM 3–5 ngày; sản xuất 5–10 ngày. Cam kết phản hồi báo giá trong 24 giờ.
Có. MW+ có chứng nhận quản lý chất lượng ISO 9001:2015 và AS9100D cho hàng không vũ trụ, ISO 13485:2016 cho thiết bị y tế, IATF 16949:2016 cho ô tô và công nhận Nadcap cho quy trình đặc biệt. Mọi đơn EDM kèm Chứng nhận phù hợp, báo cáo CMM Zeiss và chứng chỉ vật liệu; có thể cấp báo cáo AS9102 cho hàng không vũ trụ, quốc phòng.
Yêu cầu danh sách máy và thiết bị kiểm tra trước khi hỏi giá. Kiểm xem cắt dây, xung định hình, khoan lỗ nhỏ và chế tạo điện cực có thực hiện nội bộ hay không; xưởng có cung cấp báo cáo CMM đối chiếu bản vẽ thay vì chỉ ghi đạt/không đạt không. Xác nhận hệ thống chất lượng phù hợp ngành: ISO 9001:2015 cho công việc chung, AS9100D cho hàng không vũ trụ, ISO 13485:2016 cho y tế; thống nhất Incoterms và hồ sơ trước đơn đầu. MetalWorksPlus thực hiện tất cả tại một nhà máy Thâm Quyến, giao DDP đến hơn 50 quốc gia.
Bắt đầu dự án EDM của bạn ngay hôm nay
Tải tệp CAD hoặc gửi thông số kỹ thuật, cam kết phản hồi báo giá trong 24 giờ. Kỹ sư ứng dụng EDM trực tiếp rà soát từng yêu cầu để góp ý DFM, xác định dung sai thực tế và đưa ra giá cạnh tranh.
Yêu cầu giá EDM
EDM phát huy hiệu quả trên thép tôi, góc trong sắc và hình học dao cắt không tiếp cận được. Gửi bản vẽ để chúng tôi xác nhận quy trình phù hợp.