


Chi tiết máy theo yêu cầu
Trục, răng, khớp nối, vỏ ổ, thủy lực theo bản vẽ tại Thâm Quyến; 1 đến hơn 10.000 chiếc.
- ISO 9001:2015, AS9100D, NADCAP
- ±0,001–±0,005 mm, CMM mỗi lô
- Không MOQ — 1 đến hơn 10.000
- Giao nhanh hơn 50 quốc gia từ Thâm Quyến
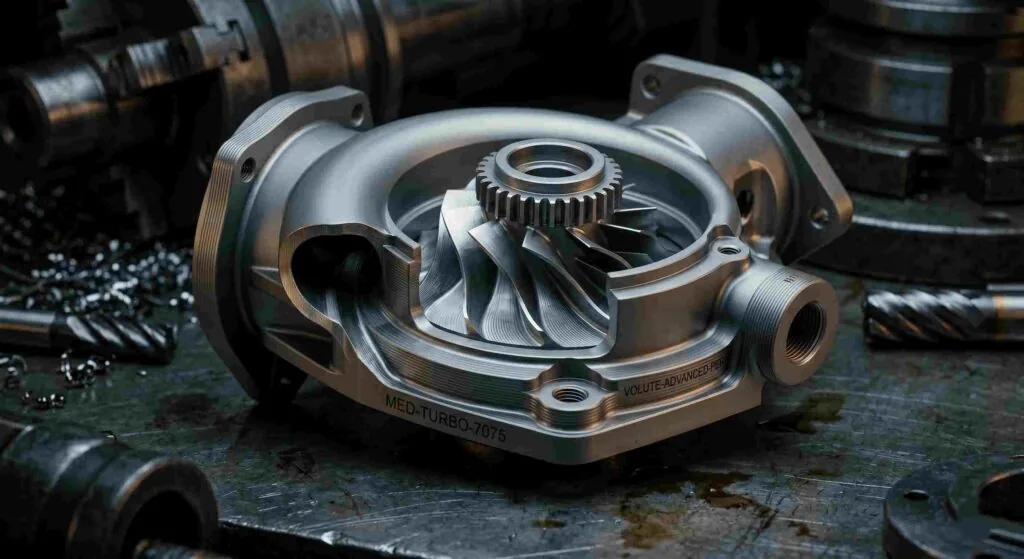
Trao đổi kỹ sư CNC
Chi tiết máy chế tạo
24 chi tiết dưới là sản phẩm MW+ khách đặt nhiều nhất; mỗi sản phẩm theo bản vẽ của bạntheo thiết kế riêng: bạn chỉ định vật liệu, dung sai và hoàn thiện; mọi chi tiết xuất kèm chứng chỉ vật liệu EN 10204 3.1 và báo cáo kích thước.
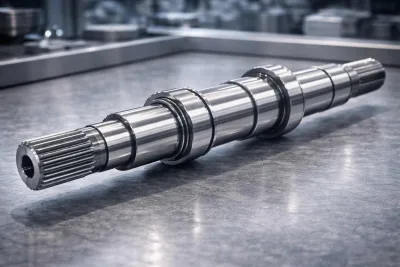
Trục chính chính xác
Trục bền cao cho hộp số, máy nặng; nhiệt luyện, chứng nhận.
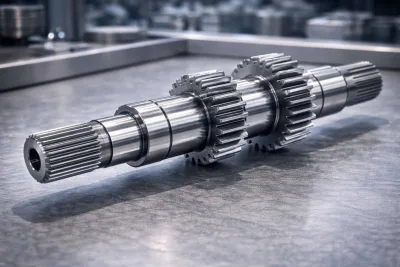
Trục bánh răng liền
Trục liền cho ô tô/công nghiệp, AGMA cấp 10.
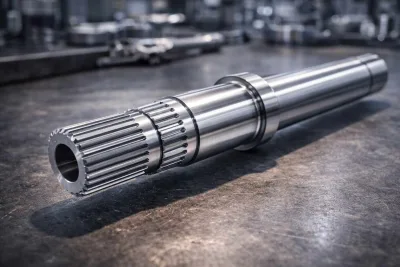
Trục then hoa thân khai
Then hoa truyền mô-men cao cho thiết bị ngoài đường, công nghiệp.
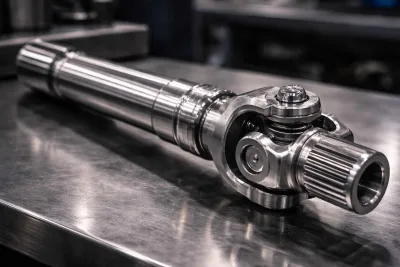
Trục truyền động riêng
Băng tải, bơm, động cơ, nông nghiệp; cân bằng, chứng nhận.
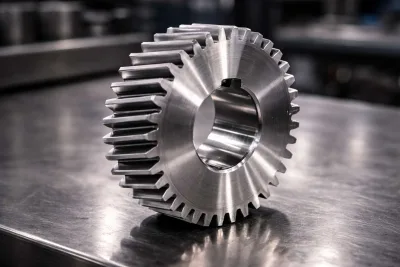
Bánh răng trụ thẳng chính xác
Cho truyền lực, bơm, máy công nghiệp.
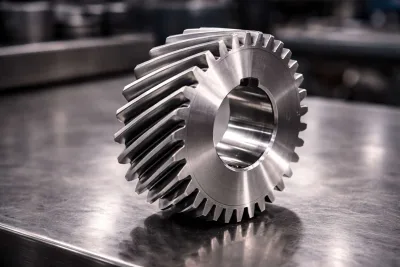
Bánh răng nghiêng
Hộp số tốc độ cao, giảm ồn, tăng tải.
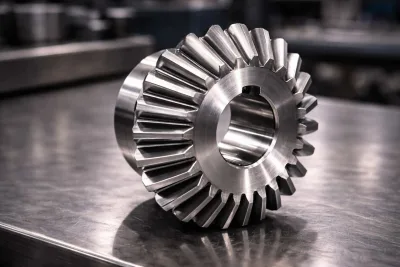
Bộ bánh răng côn
Truyền góc vuông cho vi sai, hộp số, thiết bị nặng.
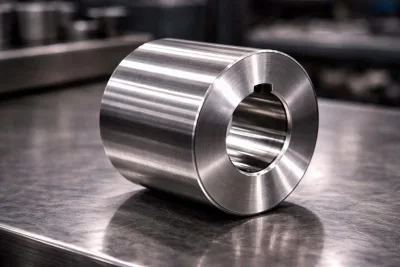
Phôi bánh răng
Phôi gia công thô, bỏ lượng dư, sẵn công đoạn răng cuối.
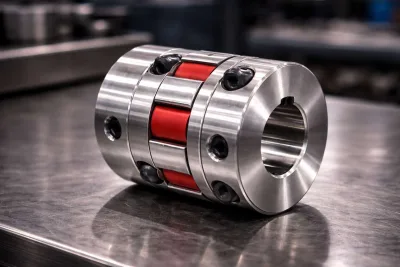
Khớp nối trục cứng
Khớp cứng nối động cơ–bơm, truyền trực tiếp.
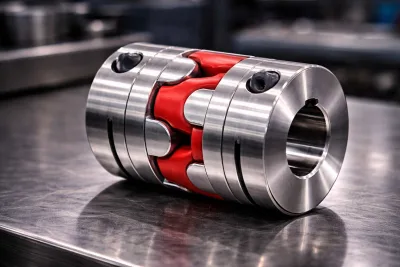
Khớp nối dầm đàn hồi
Bù lệch góc, song song cho servo/động cơ bước.
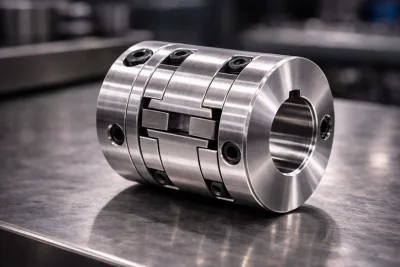
Khớp nối có then
Tải nặng, mô-men cao cho mỏ, luyện thép.
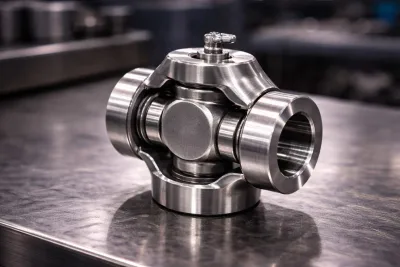
Chạc khớp các đăng
Trục thiết bị nặng, máy nông nghiệp, xe công nghiệp.
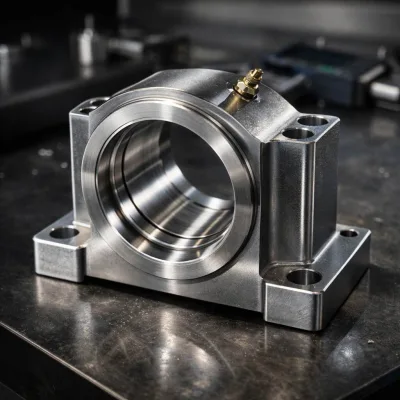
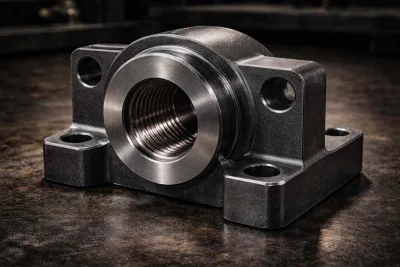
Vỏ ổ chính xác
Cho gối đỡ, ổ bích máy công nghiệp.
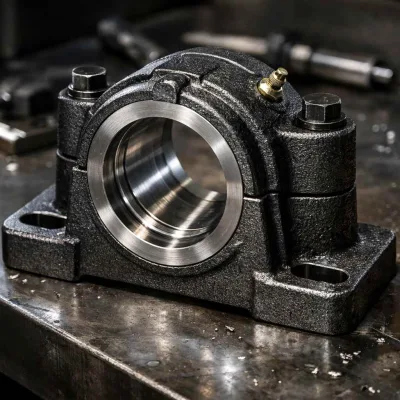
Vỏ gối đỡ
Đỡ ổ cho băng tải, quạt, vận chuyển vật liệu.
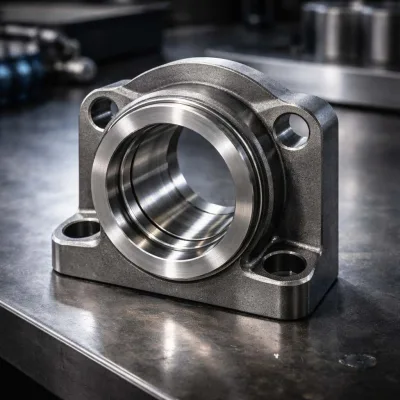
Vỏ ổ có bích
Gá ổ nhỏ gọn khi hạn chế không gian.
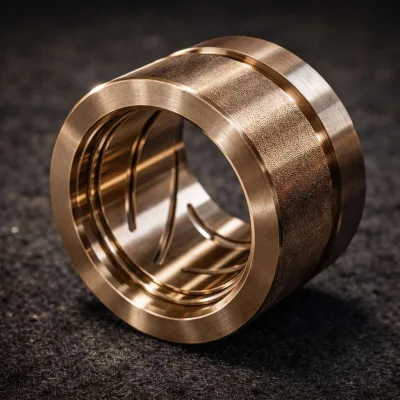
Bạc đồng thiếc
Chống mòn, ma sát thấp cho xi lanh, điểm xoay, ổ.
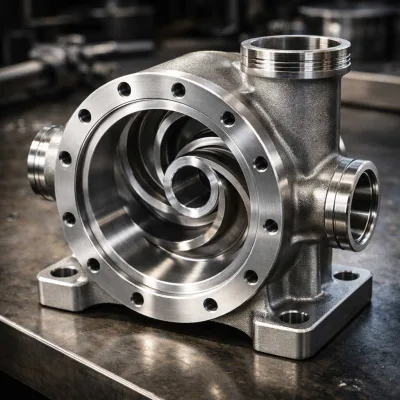
Vỏ bơm
Vỏ bơm ly tâm/răng dung sai chặt cho thủy lực.
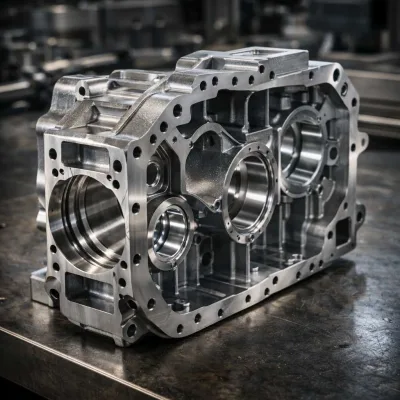
Vỏ hộp số
Vỏ chính xác cho truyền răng, giảm tốc, truyền động.
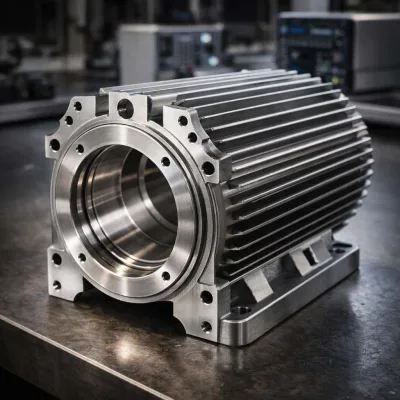
Vỏ động cơ
Vỏ động cơ điện, cánh mát tích hợp, lỗ theo yêu cầu.
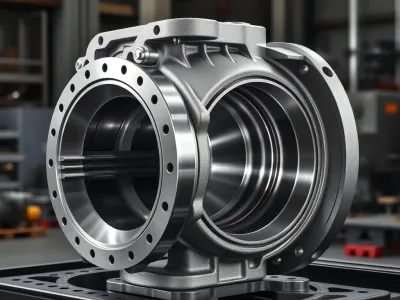
Vỏ máy nén
Vỏ máy nén xoắn ốc/piston cho HVAC, lạnh.
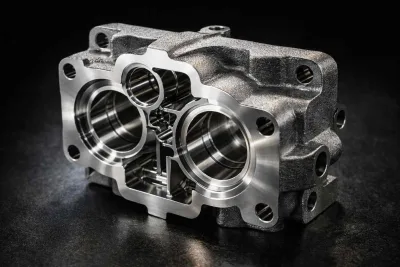
Thân van thủy lực
Van điều hướng, lỗ con trượt chính xác.
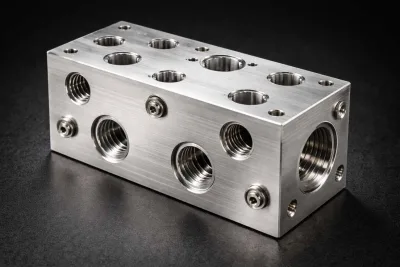
Cụm chia thủy lực
Cụm chia mạch thủy lực, cổng SAE/NPT/ORFS.
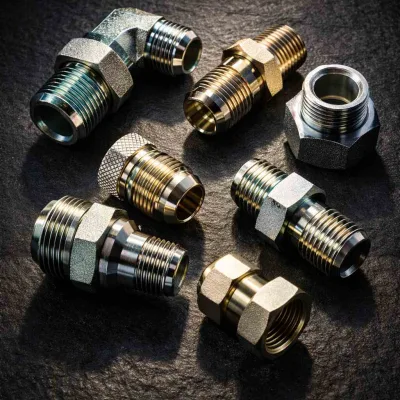
Phụ kiện thủy lực
Phụ kiện chính xác áp đến 10.000 PSI.
Nắp xi lanh
Đầu xi lanh thủy/khí nén, cổng/gá tùy chỉnh.
Không có trong danh sách? Vẫn có thể chế tạo
24 chi tiết máy phía trên là loại khách đặt nhiều nhất, là ví dụ chứ không phải giới hạn. Chúng tôi nhận chế tạo mọi chi tiết máy mà bạn có thể vẽ hoặc cung cấp mẫu.
- Mọi chi tiết có thể phay/tiện/Thụy Sĩ/mài/EDM/laser
- Làm từ mô hình CAD, bản vẽ 2D, bản phác tay hoặc mẫu chi tiết được chúng tôi đo ngược trên CMM
- Phụ tùng máy cũ đơn chiếc đến lô lặp
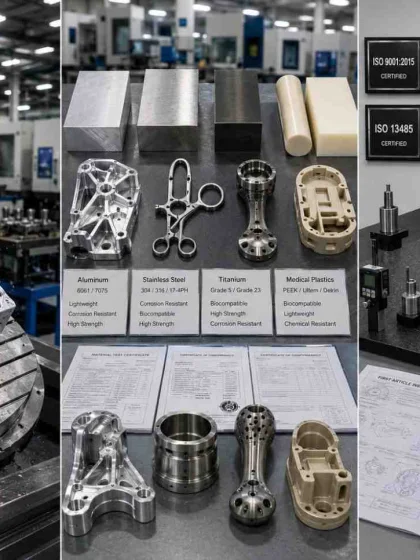
- Hơn 70 vật liệu, nhôm 6061 đến titan, Inconel, PEEK, đồng thiếc
- Cụm phụ, thành phẩm lắp phần cứng, ổ, insert
- DFM miễn phí trước cam kết, NDA trước gửi
Dung sai, vật liệu, chi phí
Mọi thông tin người mua cần kiểm trước khi gửi bản vẽ chi tiết máy. Nếu bản vẽ không quy định khác, chúng tôi theo ISO 2768-m, giữ ±0,005 mm trên đặc trưng có dung sai riêng.
Thông số chi tiết máy
Bốn bảng dung sai, vật liệu, mặt, hình học.
Dung sai theo đặc trưng
| Đặc trưng | Tiêu chuẩn | Chính xác | Tốt nhất có thể đạt | Quy trình mức chặt |
|---|---|---|---|---|
| Kích thước tuyến tính | ±0.01 mm | ±0.005 mm | ±0.001 mm | 5 trục gia công đa trục, khoét tọa độ |
| Đường kính tiện | ±0.01 mm | ±0.005 mm | ±0.001 mm | tiện Thụy Sĩ, mài tròn |
| Lỗ, cấp lắp | H9 | H7 | H5 | Doa, khôn, mài tọa độ |
| Đồng tâm / Đảo | 0.02 mm TIR | 0.01 mm TIR | 0.003 mm TIR | Tiện-phay một gá |
| Độ phẳng | 0.05 mm | 0.02 mm | 0.005 mm | Mài phẳng, nghiền |
| Cấp chất lượng răng | AGMA 8 | AGMA 10 | AGMA 12 | Lăn răng, mài biên |
| Ren | 6H / 6g | 4H / 4g | Cấp 3B / 3A | Tiện đơn điểm, mài ren |
| Góc trong sắc | R0.8 mm | R0.2 mm | Vuông | Cắt dây, xung EDM |
| Đặc trưng dưới 0,5 mm | — | ±0.005 mm | ±0.001 mm | Gia công vi mô |
| Độ nhám bề mặt | Ra 3.2 µm | Ra 0.8 µm | Ra 0.1 µm | Mài, đánh bóng, nghiền |
Cách đọc. Mức tiêu chuẩn không có phụ phí. Mức chính xác được báo theo yêu cầu. Mức tốt nhất có thể đạt áp dụng cho một đặc trưng được kiểm soát, không phải mọi kích thước. Dung sai chặt hơn ±0,01 mm được xác minh CMM và báo cáo cùng hàng. Xem quy trình đảm bảo chất lượng.
Vật liệu, tiến độ, giá tương đối
| Vật liệu | Mác có sẵn | Khả năng gia công | Thời gian giao | Giá | Chi tiết máy điển hình |
|---|---|---|---|---|---|
| Nhôm | 6061-T6, 7075-T6, 2024 | Rất tốt | 3–5 ngày | $ | Vỏ, cụm chia, giá |
| Thép không gỉ | 303, 304, 316L, 17-4 PH | Tốt | 5–8 ngày | $$ | Trục, thân van, bơm |
| Thép cacbon, hợp kim | 1045, 4140, 4340, 8620 | Tốt | 5–8 ngày | $$ | Trục, bánh răng, khớp nối, chạc |
| Gang xám, gang cầu | GG25, GGG40, GGG60 | Tốt | 6–10 ngày | $$ | Vỏ ổ, hộp số |
| Đồng thiếc, thau | C932, C954, C360 | Rất tốt | 4–6 ngày | $$ | Bạc, tấm mòn, phụ kiện |
| Titan | Gr. 2, Gr. 5, Gr. 23 | Khó | 7–12 ngày | $$$$ | Trục, phụ kiện nhẹ |
| Inconel và siêu hợp kim | 625, 718, Monel, Hastelloy | Rất khó gia công | 10–15 ngày | $$$$$ | Chi tiết vùng nóng |
| Nhựa kỹ thuật | PEEK, Delrin, PTFE, nylon | Rất tốt | 3–5 ngày | $–$$$$ | Bạc, cách điện, bánh răng |
Tiến độ chi tiết máy tính từ duyệt bản vẽ đến xuất, giả định vật liệu có sẵn. Thêm 2–4 ngày cho mạ hoặc nhiệt luyện. Đơn khẩn dùng phương án 3 ngày riêng tạo mẫu CNC , có nhanh 48 giờ. EN 10204 3.1 mọi mác.
Hoàn thiện, nhiệt luyện
| Xử lý | Kết quả | Áp dụng | Thời gian thêm | Lý do chọn |
|---|---|---|---|---|
| Sau gia công | Ra 1.6–3.2 µm | Mọi kim loại | — | Bên trong, mặt không mòn |
| Phun hạt | Mờ đều | Nhôm, inox | +1 ngày | Che vết dao trên vỏ |
| Anod II | 5–25 µm | Nhôm | +2–3 ngày | Chống ăn mòn, màu |
| Anod III | 25–50 µm | Nhôm | +3–4 ngày | Mặt mòn, lỗ thủy lực |
| Thụ động hóa | Không đổi kích thước | Thép không gỉ | +1 ngày | Phục hồi oxit crôm |
| Đánh bóng điện hóa | Ra −50% | Thép không gỉ | +2–4 ngày | Sạch y tế, chân không |
| Kẽm / Niken / Crôm | 5–25 µm | Thép | +2–4 ngày | Bảo vệ thép chống ăn mòn |
| Tôi thấu | 28–50 HRC | 4140, 4340, 1045 | +3–5 ngày | Trục mô-men cao |
| Tôi thấm | 0.6–1.2 mm, 58–62 HRC | 8620, 20MnCr5 | +4–6 ngày | Răng: mặt cứng, lõi dai |
| Thấm nitơ | 0.2–0.6 mm, 60+ HRC | 4140, thép dụng cụ | +4–6 ngày | Chống mòn, ít méo |
Kích thước sau mạ. Mạ và anod cứng làm tăng vật liệu trên bề mặt. Nếu lỗ hoặc trục cần giữ độ lắp, đánh dấu bản vẽ để gia công trừ phù hợp; đây là nguyên nhân phổ biến nhất khiến chi tiết máy đúng kích thước trước xử lý lại không đạt kiểm đầu vào.
Giới hạn thiết kế
- Kích thước tối đa
- 2000 × 1000 × 500 mm
Phay; tiện đến Ø500×1.500 mm.
- Chiều dày thành tối thiểu
- Kim loại 0,5 mm
Nhựa 1,0 mm; mỏng hơn dễ rung.
- Đường kính lỗ tối thiểu
- 0.5 mm
Đến 0,2 mm trên vi mô.
- Chiều sâu lỗ tối đa
- 10 lần đường kính
Lỗ ngang sâu hơn khoan sâu.
- Bán kính góc trong
- ≥ 0.5 mm
Dùng 1/3 sâu hốc; góc vuông cần EDM.
- Dải ren
- M1 – M64
UNC/UNF/BSP/NPT, insert khi yêu cầu.
- Cấp lắp lỗ chặt nhất
- H7
H5 sau mài, khôn.
- Then và then hoa
- DIN 5480 / ANSI B92.1
Chuốt/lăn răng, trong/ngoài.
Định dạng tệp. STEP hoặc IGES cho hình học, kèm PDF/DWG 2D ghi dung sai, hoàn thiện, ren và vật liệu. Thiếu bản vẽ, mọi kích thước theo ISO 2768-m. Hoàn toàn chưa có bản vẽ? Gửi chi tiết máy đã mòn để chúng tôi đo ngược trên CMM.
Chứng nhận ISO 9001:2015, AS9100D, ISO 13485, IATF 16949 và NADCAP, với RoHS và REACH cho EU. Bản sao kèm giá đầu khi yêu cầu.
Ngành phục vụ
Các chi tiết máy phía trên đến từ đơn sản xuất thực tế trong sáu ngành. Nếu quy trình cần chưa có trên trang này, hãy xem các trang sau.
Hàng không và quốc phòng
Giá, gá động cơ, thân truyền động; AS9100D/AS9102, DFARS khi yêu cầu.
Ô tô và xe điện
Trục truyền động, phôi răng, vỏ động cơ EV; IATF 16949, PPAP 1–5.
Y tế và nha khoa
Thân dụng cụ, dẫn khoan 316L/PEEK; ISO 13485, thụ động/điện hóa.
Robot và tự động hóa
Đoạn tay, vỏ khớp, tấm đầu công tác. Lỗ ổ cùng một lần gá 5 trục.
Điện tử và bán dẫn
Vỏ, tản nhiệt, chắn RF, wafer; cạnh kín không ba via.
Công nghiệp nặng
Van, cụm chia, vỏ bơm/hộp số đến 1,5 m; tôi/thấm nitơ.
Câu hỏi mua hàng đầu tiên
Giải đáp trước đơn chi tiết máy đầu.
Chi tiết máy tùy chỉnh là gì?
Đặt chi tiết máy Trung Quốc thế nào?
Chi tiết máy thường làm?
Dung sai chi tiết máy riêng?
Vật liệu tốt cho chi tiết máy?
Có phụ tùng máy ngừng sản xuất?
Có cung ứng máy OEM?
Kiểm trước giao thế nào?
Có nhiệt luyện/mạ?
Có MOQ không?
Giá chi tiết máy theo gì?
Nhận chi tiết riêng mất bao lâu?
Nhận định dạng nào?
Có giao quốc tế?
Bảo vệ bản vẽ thế nào?
Không bản vẽ có làm được?
Gửi bản vẽ, nhận giá 24 giờ
Tải STEP, IGES, DWG hoặc PDF; kỹ sư trực tiếp phản hồi trong 24 giờ với giá, thời gian cung ứng và góp ý thiết kế phù hợp chế tạo miễn phí.
Cách đặt hàng
Gửi bản vẽ
Tải mô hình STEP hoặc IGES, tốt nhất kèm bản vẽ 2D ghi dung sai, hoàn thiện và vật liệu. Chưa có bản vẽ? Gửi chi tiết thực để chúng tôi đo ngược trên CMM.
Giá và DFM trong 24 giờ
Đơn giá theo lượng, tiến độ, danh sách yếu tố bản vẽ tăng giá không cần thiết; miễn phí, không ràng buộc.
Xác nhận đơn, vật liệu
Chúng tôi xác nhận bằng văn bản mác vật liệu, nguồn số mẻ luyện và phạm vi hoàn thiện trước khi mua phôi. Với đơn lặp lại, chúng tôi giữ sẵn vật liệu để đơn sau chạy nhanh hơn.
Kiểm tra chi tiết đầu tiên
Gia công một chi tiết, CMM theo bản vẽ và gửi báo cáo; chỉ làm tiếp sau duyệt.
Sản xuất, kiểm trong quá trình
Kích thước quan trọng được kiểm theo tần suất quy định trong suốt đợt chạy, kèm dữ liệu SPC cho đơn số lượng lớn. Sai lệch được sửa trước khi trở thành cả lô phế phẩm.
Kiểm cuối, hồ sơ, xuất
Báo cáo CMM cuối, chứng chỉ vật liệu EN 10204 3.1, Chứng nhận phù hợp và hồ sơ RoHS, REACH hoặc PPAP được gửi cùng lô bằng DHL, FedEx hoặc hàng không.
- Không MOQ — 1 đến hơn 10.000
- DFM miễn phí mỗi giá
- NDA trước gửi khi yêu cầu
- DHL/FedEx/hàng không hơn 50 quốc gia
Muốn trao đổi trước? Email jy.liu@metalworksplus.com hoặc nhắn qua WhatsApp.
Yêu cầu giá chi tiết máy
Gửi bản vẽ hoặc mẫu chi tiết. Kỹ sư phản hồi trong một ngày làm việc với đơn giá, thời gian cung ứng và góp ý DFM miễn phí.