
Microproduzione · Shenzhen, Cina

Microlavorazioni per piccole caratteristiche funzionali su disegno

Microlavorazioni per piccoli fori, gole e superfici. MW+ verifica accessi, bave e misurabilità secondo materiale e tolleranze.

±1µm
Tolleranza minima
70+
Materiali
1M+
Pezzi prodotti
11Anni
Esperienza
MICROLAVORAZIONI DALLA CINA → AMERICHE · EUROPA · REGNO UNITO · GIAPPONE · COREA · AUSTRALIA E ALTRI MERCATI
ISO 9001:2015
Qualità documentata
Dal 2015
Precisione dal 2015
Oltre 70 materiali
Metalli e polimeri
Oltre 50 Paesi
Consegne internazionali
±1µm
Microtolleranza
Oltre 120 addetti specializzati
Team a Shenzhen
Panoramica produttiva

Cosa sono le Microlavorazionie quali tolleranze offre MW+?

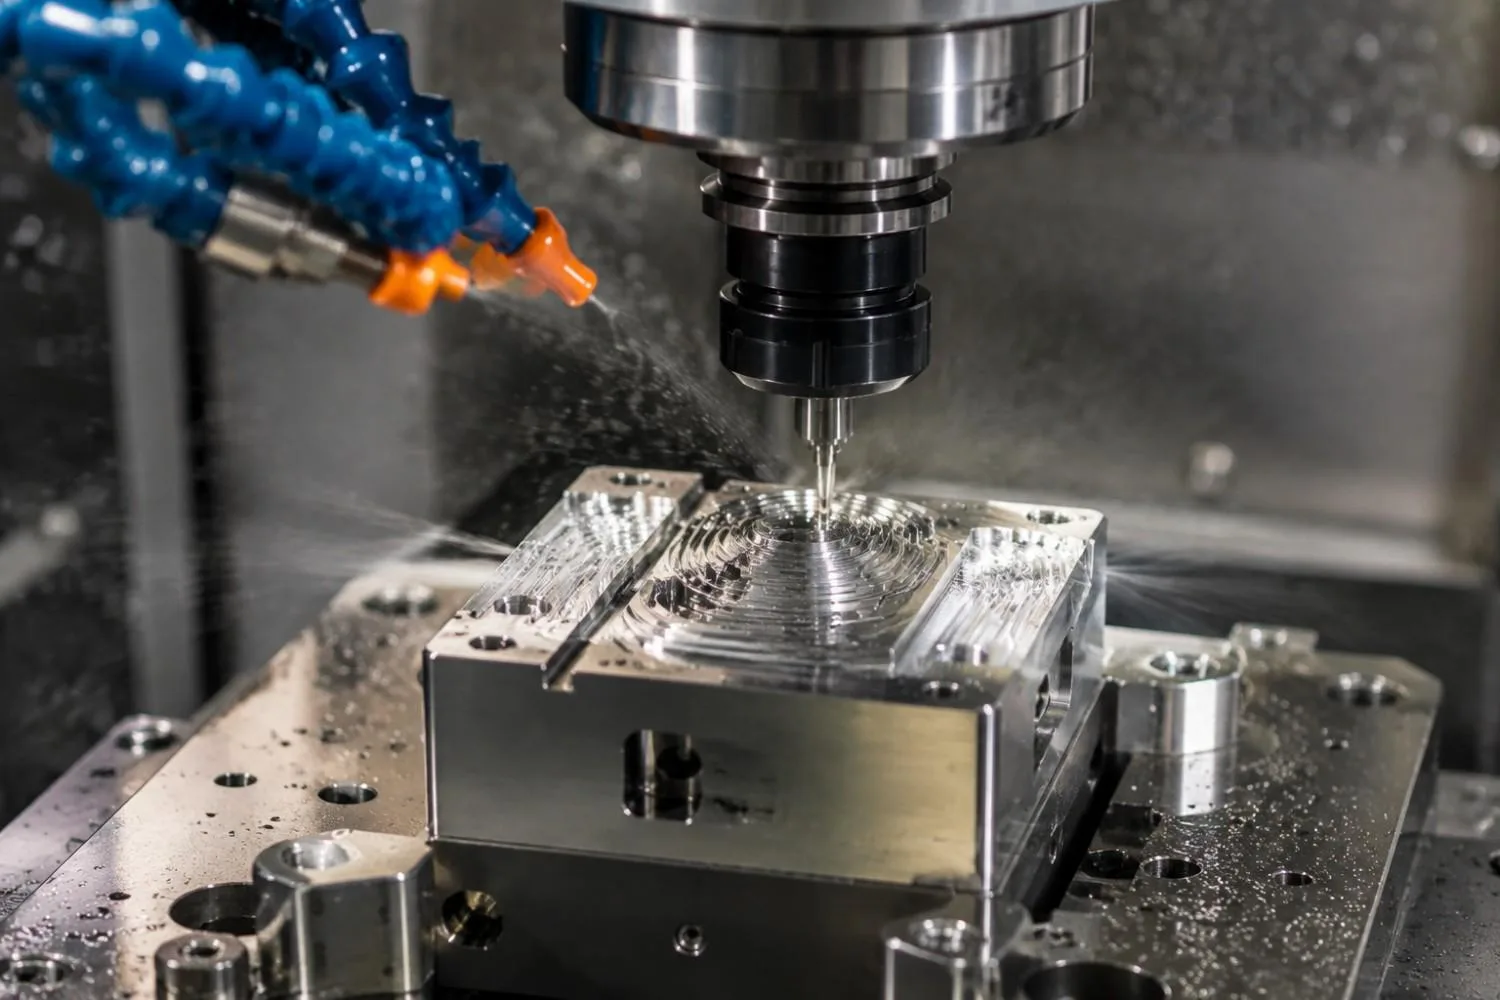
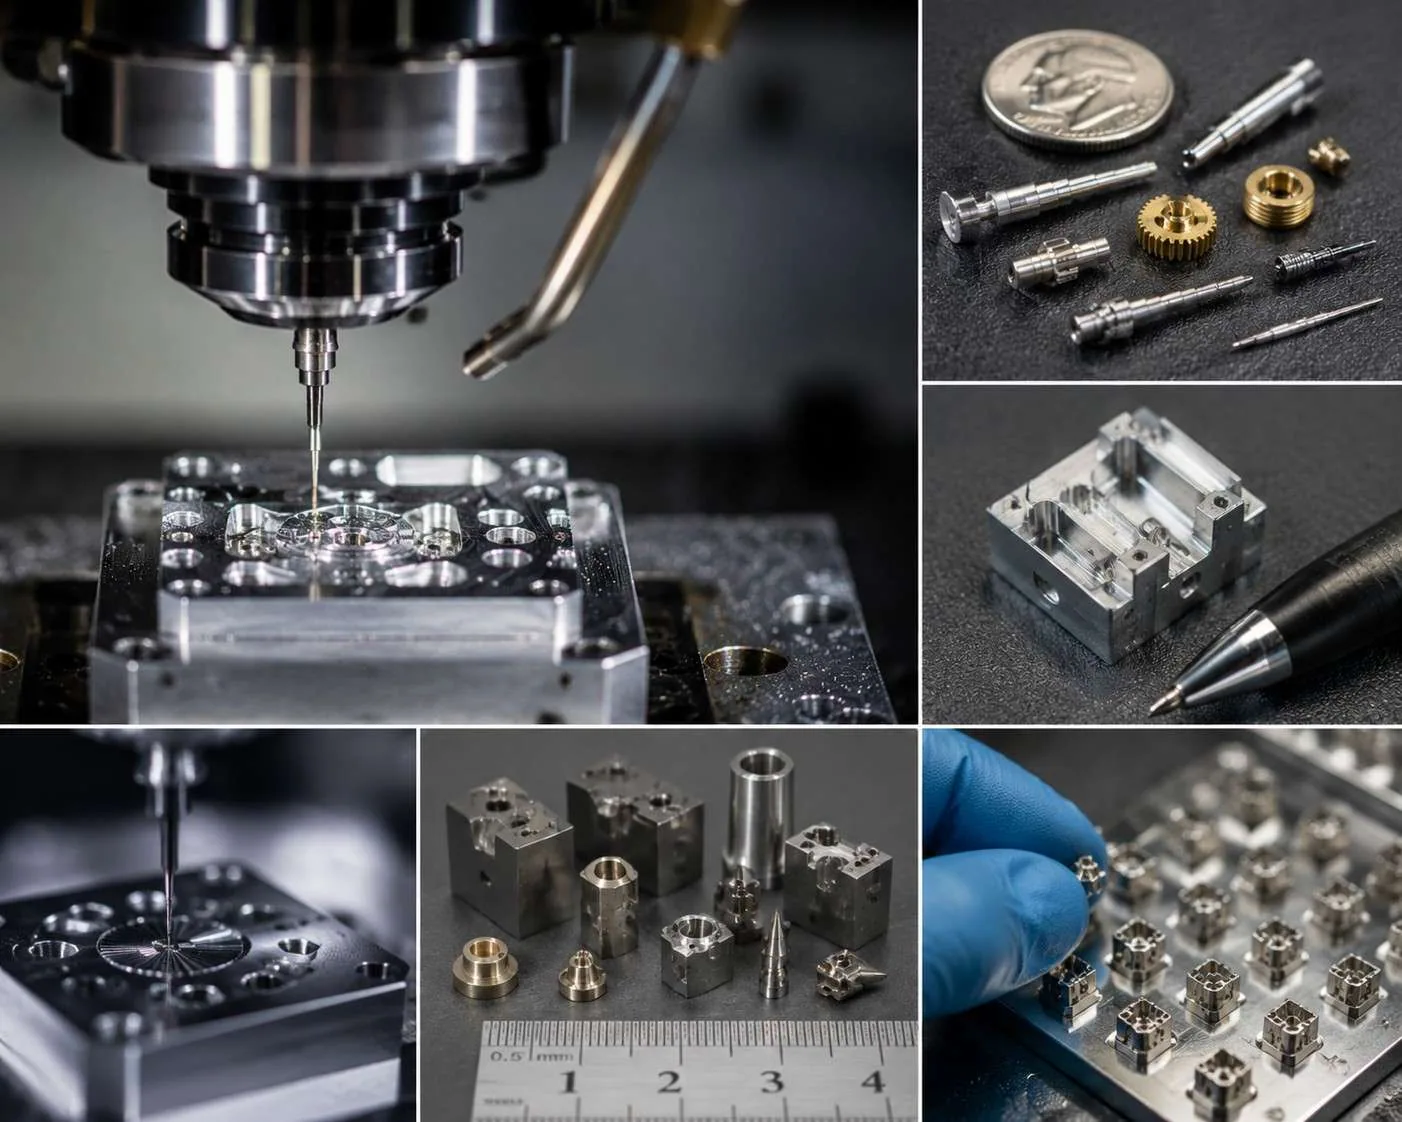
Microlavorazioni tramite fresatura, tornitura ed EDM dedicate quando le lavorazioni CNC convenzionali non bastano.

Microfresatura per tasche; microtornitura e fantina mobile per geometrie di rivoluzione compatibili.

Utensile, serraggio e pulizia diventano decisivi.

Perciò definiamo bave e finiture prima del controllo.

Le microlavorazioni di componenti di precisione richiedono requisiti verificabili.

Microfresatura e microtornitura necessitano di accessi e riferimenti adeguati.

Microcomponenti su disegno con misura e manipolazione concordate.

Per microlavorazioni di componenti di precisione, descrivi funzione, pulizia e montaggio.

Così distinguiamo requisiti critici e costi proporzionati.

  • Indica disegno approvato e materiale preciso.
  • Concorda quote funzionali, finitura e controlli.
  • Definisci campionatura, quantità e consegna.

Approfondimento tecnico: ISO: principi della gestione qualità. La fonte spiega principi generali; non certifica il singolo fornitore.

Microlavorazioni a Shenzhen: 15.000 m² e 120+ addetti tecnici.

Microlavorazioni: fresatura, tornitura e fantina mobile con tracciabilità concordata.

Precisione da concordareOrdini di microproduzione
Tolleranza di posizione
±0,02 mm (±0,0008″)
Incertezza di misura
±1.3 µm (±0.00005″)
Dimensione minima caratteristica
0,13 mm (0,005″)
Rapporto L/D massimo
20:1
Rugosità superficiale
Ra 0,1 µm (4 µin)
Indice di capacità
Cpk >1,67 da verificare sul processo
Copertura del controllo
CMM secondo le caratteristiche concordate
In sintesi

Microlavorazioni MW+ — in breve

MW+ produce microcomponenti metallici e polimerici a Shenzhen.

ParametroMicroproduzione MW+
Tolleranza più stretta±0,001 mm sulle quote critiche da verificare
Caratteristica minima0,13 mm, utensile Ø0,1 mm, da verificare
Diametro componente0,1–32 mm
Rapporto L/D massimo20:1 con bussola di guida, secondo fattibilità
Rugosità superficialeFinitura fino a Ra 0,1 µm da concordare
MaterialiOltre 70 metalli e polimeri
CertificazioniISO 9001:2015 · AS9100D · ISO 13485 · IATF 16949 · NADCAP
ControlloControlli e obiettivo Cpk secondo ordine e processo
Tempi dei prototipi3–5 giorni lavorativi
Tempi della serie10–15 giorni; urgenze da verificare
Quantità minima1 pezzo
PuntualitàPuntualità dichiarata: 99%
Guida alla scelta

Microlavorazioni e lavorazione CNC convenzionale

Contano i dettagli minimi, oltre alle dimensioni esterne.

ParametroMicroproduzione di precisioneCNC convenzionale
Tolleranza tipica±0,001–0,005 mm±0,05–0,1 mm
Dimensione tipica della caratteristicaSotto 1 mmOltre 1 mm
Utensili e attrezzaggioMicroutensili e condizioni termiche controllateUtensili standard, condizioni da verificare sul requisito
Metodo di controlloCMM, ottica o interferometria secondo accessibilitàCampionamento, strumenti manuali e CMM secondo piano
Processi comuniFresatura di piccoli dettagli, tornitura, microfantina mobile ed EDMFresatura 3/4/5 assi e tornitura
Settori tipiciMedicale, aerospazio, elettronica e otticaIndustria generale, automotive e strutture

MW+ valuta operazioni dedicate per corpi convenzionali e microdettagli.

Qualifica del fornitore

Cosa verificano gli acquisti prima di assegnare le Microlavorazioni al fornitore

Valuta sistema qualità e capacità tecnica oltre al prezzo.

01
Sistema qualità documentato
ISO 9001:2015 nel campo certificato, con controlli dimensionali concordati e capacità Cpk da verificare sulle caratteristiche rilevanti.
02
Tracciabilità dei materiali
Conformità, certificati e rapporti secondo il contenuto dell’ordine.
03
Consegne internazionali
Consegne in 50+ Paesi con documenti doganali.
04
Dal prototipo alla serie
1–100.000+ unità, con processo qualificato per il fabbisogno.
Criteri di valutazioneDati MW+
Tolleranza di posizione±0,02 mm (±0,0008″)
Superficie di precisioneRa 0,1 µm (4 µin)
Dimensione minima caratteristica0,13 mm (0,005″)
Rapporto L/D massimo20:1
Copertura del controlloCMM secondo le caratteristiche concordate
Incertezza di misura±1.3 µm (±0.00005″)
Paesi serviti50+
Microproduzione

Processi CNC: Microlavorazionimicrofresatura e microtornitura

Esperienza nella fresatura di piccoli dettagli, nella tornitura e nella Microtornitura a fantina mobile per caratteristiche che richiedono un ciclo dedicato.

SERVIZIO / 01

Tolleranze strette

Requisiti micrometrici da verificare per pezzo e metodo.
⏥ ±0,001 mm
SERVIZIO / 02

Fresatura CNC di microgeometrie

Fresatura multiasse simultanea per tasche e dettagli interni compatibili con utensile e accessibilità.
⌀ Minimo 0,1 mm da verificare
SERVIZIO / 03

Finitura a specchio

Utensili e parametri adatti consentono finiture per ottica, medicale e tribologia, con Ra concordato sulla superficie.
Ra 0.1 µm
SERVIZIO / 04

Microtornitura a fantina mobile

Centri a fantina mobile per particolari lunghi e sottili Ø0,5–32 mm, secondo rapporto L/D e sostegno.
L/D 20:1
SERVIZIO / 05

Tornitura di microcomponenti

Titanio, 316L, superleghe, PEEK/PTFE/POM e altri gradi, con lavorabilità e tracciabilità definite.
Quantità Oltre 70 materiali
SERVIZIO / 06

SPC e ripetibilità

Il monitoraggio statistico riguarda le serie e le caratteristiche concordate; un solo prototipo non dimostra un Cpk di lungo periodo.
Cpk > 1.67
Produzione Ciclo produttivo
Dal disegno alla consegna: passaggi studiati per risultati ripetibili e verificabili.
01

Verifica DFM

Progettazione per
la produzione
02

Preparazione del materiale

Materiale specificato e
Tracciabilità
03

Microlavorazioni CNC

Fresatura dei piccoli dettagli e
tornitura,
04

Controllo durante il processo

misurazione e controllo SPC
Monitoraggio
05

Finitura superficiale

Anodizzazione, lucidatura,
rivestimenti e trattamenti
06

Verifica finale

Controllo dimensionale
concordato
07

Spedizioni internazionali

Consegna internazionale,
oltre 50 Paesi
Tempi
7–15Giorni
Quantità minima
1Pezzo
Diametro componente
0.1–32mm di diametro
Durezza del materiale
65HRC massimo
Controllo dimensionale

Tolleranze e Norme

Distingui tolleranze generali e tolleranze micrometriche, da confermare sul pezzo.

I rapporti dimensionali usano misure con riferibilità metrologica e strumenti adeguati; la risoluzione di 0,5 µm non equivale all’incertezza della misura.

⏥ ±0,02 mm (±0,0008″)
Ra Ra 0,1 µm (4 µin)
L/D 20:1
Requisiti di precisione — ordini di microlavorazioni
±0,02 mm (±0,0008″)
Tolleranza di posizione
±1.3 µm (±0.00005″)
Incertezza di misura
0,13 mm (0,005″)
Dimensione minima caratteristica
20:1
Rapporto L/D massimo
Ra 0,1 µm (4 µin)
Rugosità superficiale
0,005 mm / 25 mm
Planarità / parallelismo
Tolleranze generali ISO 2768 — caratteristiche non critiche

Si applicano alle quote non singolarmente tollerate quando richiamate nel disegno.

Intervallo nominaleMetalli — classe finePolimeri — classe media
0,5–3 mm±0,05 mm±0,10 mm
3–6 mm±0,05 mm±0,10 mm
6–30 mm±0,10 mm±0,20 mm
30–120 mm±0,15 mm±0,30 mm
120–400 mm±0,20 mm±0,50 mm
Dati produttivi aggiuntivi
ParametroStandardPrecisioneMetodo
Controllo dimensionale
Posizione±0,13 mm (±0,005″)±0,02 mm (±0,0008″)CMM, risoluzione dichiarata 0,5 µm
Capacità del processo da concordare
Caratteristica minima0,5 mm (0,020″)0,13 mm (0,005″)Microscopio
Rapporto profondità/diametro10:120:1Analisi della flessione
Tecnologia delle superfici
Rugosità RaRa 3,2 µm (125 µin)Ra 0,1 µm (4 µin)Interferometria a luce bianca
Metrologia
Incertezza di misura±5 µm (±0.0002″)±1.3 µm (±0.00005″)Riferibilità metrologica dichiarata
Panoramica materiali

Oltre 70 materiali per Microlavorazioni

Dalle leghe aeronautiche ai tecnopolimeri, con grado e documenti verificati per l’applicazione.

Al

Leghe di alluminio

6061-T6, 7075-T6, 2024: leghe leggere, proprietà secondo stato.
Ti

Leghe di titanio

Ti-6Al-4V grado 5 e 23 ELI; idoneità all’impianto da validare per il dispositivo.
Acciaio inox

Acciaio inox

303, 304, 316L, 17-4PH: scegliere il grado per corrosione, carichi e requisiti applicabili.
Cu

Leghe di rame

CW004A e C17200 per connettori secondo proprietà richieste.
Ni

Superleghe al nichel

Inconel 625/718 e Hastelloy per temperature e ambienti compatibili.
Ottone

Leghe di ottone

CuZn37 e C36000 per raccordi e connettori di precisione.
D3

Acciaio per utensili D3

Alto cromo e resistenza all’usura per taglienti e matrici.
H11

Acciaio da lavoro a caldo H11

Resistenza alla fatica termica per stampi e forgiatura.
M2

Acciaio rapido M2

Durezza a caldo per taglienti e punte.
P21

Acciaio per stampi prebonificato

Lavorabilità adatta a stampi e attrezzature.
PEEK

PEEK

Resistenza chimica e termica secondo grado e condizioni di impiego.
PTFE

PTFE (Teflon)

Bassa adesione e resistenza chimica per tenute compatibili.
POM

Acetale — POM

Rigidità e basso attrito per particolari di precisione.
PA66

Nylon PA66

Resistenza e usura secondo umidità, carico e grado.
Settori serviti

Microlavorazioni per settori regolamentati ed esigenti

La documentazione viene definita per ogni componente e applicazione.

Medicale e impianti

Componenti con requisiti ISO 13485, tracciabilità e biocompatibilità specificati; validazione del dispositivo separata.
Impianti ortopedici e viti ossee
Punte di strumenti chirurgici
Dispositivi microfluidici

Aerospazio e difesa

Microcomponenti funzionali con tracciabilità ed esportazione secondo i requisiti applicabili.
Microaperture per circuiti carburante
Corpi per sensori di guida
Componenti per microattuatori

Elettronica e semiconduttori

Alloggiamenti, connettori e attrezzature di prova con microgeometrie definite.
Zoccoli IC e contatti di prova
Componenti per movimentazione wafer

Ottica e fotonica

Superfici a specchio e supporti con rugosità e precisione concordate.
Assiemi di tubi portaobiettivo
Supporti specchio e sospensioni cardaniche
Gole a V per fibre ottiche

Strumenti scientifici

Componenti per analisi e automazione di laboratorio.
Componenti per spettrometri
Meccanismi per tavolini microscopio
Raccordi per cromatografia

Sistemi micromeccanici

Ruote, molle e meccanismi per orologeria e controllo del movimento.
Microingranaggi e scappamenti
Giunti flessibili e molle di precisione
Alloggiamenti MEMS
Tecnologia delle superfici

Superfici e trattamenti

La funzione guida la finitura: corrosione, compatibilità biologica, durezza e quote finali contano quanto l’aspetto.

Grezzo di lavorazione

Superficie lavorata CNC con segni utensile visibili, adatta se conforme ai requisiti.
Ra 1,6–3,2 µm · Nessuna ripresa aggiuntiva

Anodizzazione

Ossido elettrochimico sull’alluminio, tipo II o III secondo spessore e funzione.
Spessore 5–25 µm · Colori da concordare

Lucidatura a specchio

Lucidatura meccanica o elettrochimica per superfici ottiche compatibili.
Ra <0,1 µm da verificare

Superficie spazzolata

Linee parallele per aspetto satinato e presa definita.
Ra 0,4–0,8 µm · Finitura direzionale

Sabbiatura

Sabbiatura per struttura opaca e preparazione del rivestimento.
Ra 1,5–4,0 µm · Opaco uniforme

Elettrolucidatura

L’elettrolucidatura può ridurre microbave e rugosità; effetti e passività dipendono da grado e processo.
Ra <0,2 µm da concordare; nessuna approvazione medicale automatica
controllo qualità

Controllo di ogni caratteristica critica

Verifica qualitativa nelle fasi del processo concordate.

100%
Misurazione CMM sugli ordini di precisione
ISO
Certificazione 9001:2015
Cpk >1,67 da verificare sul processo
Indice di capacità
<0.1%
Difettosità dichiarata sui lotti
Catena di controllo
Identificazione materiale
Certificati e tracciabilità
Misurazione CMM secondo il piano
Risoluzione 0,5 µm
Controllo statistico del processo
Cpk >1,67 da verificare sul processo
Controllo visivo e dimensionale finale
Ingrandimento ottico 100×
Consegne internazionali

Microlavorazioni dalla Cina per il mondo

MW+ spedisce microcomponenti da Shenzhen con documenti doganali, materiali e rapporti definiti nell’ordine.

🇺🇸 Stati Uniti
🇩🇪 Germania
🇬🇧 Regno Unito
🇯🇵 Giappone
🇰🇷 Corea
🇦🇺 Australia
🇨🇦 Canada
+43 altri Paesi
Nord America
5–8 giorni lavorativi
Europa / Regno Unito
6–10 giorni lavorativi
Giappone / Corea
3–5 giorni lavorativi
Australia / Nuova Zelanda
5–8 giorni lavorativi
Rotte attive
SHENZHEN →Nord America5–8 giorni
SHENZHEN →Europa / Regno Unito6–10 giorni
SHENZHEN →Giappone / Corea3–5 giorni
SHENZHEN →Australia / Nuova Zelanda5–8 giorni
Indicazioni progettuali

Progettare per le microlavorazioni:sei regole che influenzano il costo

A questa scala, utensile e accessibilità impongono limiti concreti.

REGOLA / 01

Valuta profondità/larghezza sotto 5:1

Una tasca larga 0,2 mm e profonda 1 mm richiede già verifica di rigidità e truciolo. Oltre, aumentano vibrazioni e conicità; può servire micro-EDM.
Massimo indicativo 5:1
REGOLA / 02

Prevedi un raggio negli angoli interni

L’utensile rotante lascia un raggio. Il minimo indicativo di 0,06 mm dipende dal diametro disponibile; uno spigolo vivo richiede un processo complementare.
Raggio minimo indicativo 0,06 mm
REGOLA / 03

Valuta attentamente pareti sotto 0,1 mm

Le pareti flettono e recuperano dopo il taglio. Spessori estremi possono richiedere sovrametallo e finitura dedicata, con fattibilità e quote finali concordate.
Parete minima indicativa 0,1 mm
REGOLA / 04

Tollera strettamente solo dove serve

Passare da ±0,01 a ±0,001 mm aumenta misura, tempo e rischio. Evidenzia le quote funzionali; per le altre richiama tolleranze generali adeguate.
Risparmio potenziale 15–30%
REGOLA / 05

Scegli il materiale per la caratteristica

Ottone lavorabile e 303 possono facilitare i dettagli; 316L e titanio richiedono attenzione a incrudimento e bave, PTFE alla deformazione. Le alternative devono rispettare la funzione.
70+ qualificati
REGOLA / 06

Definisci il metodo di misura

Un foro da 0,1 mm richiede strumenti dedicati. Indica riferimenti e quote critiche per scegliere ottica o tastatura compatibile e produrre un rapporto utile.
Misurazione a coordinate 0.5 µm
Costi e consegna

Cosa determina costi e tempi delle Microlavorazioni nel concreto

Le microlavorazioni dipendono da tempo ciclo, bloccaggi e misura.

01
Classe di tolleranza
Requisiti micrometrici possono aumentare passate di finitura, acclimatazione e controlli; l’impatto economico va calcolato sulla caratteristica.
02
La caratteristica più piccola
Sotto 0,5 mm crescono rischio utensile e tempo. Un solo dettaglio da 0,1 mm può richiedere un’operazione dedicata e influenzare la consegna.
03
Numero di bloccaggi
Ogni ripresa costa e richiede nuovi riferimenti. Multiasse o fantina mobile possono ridurle; la convenienza dipende da quantità e ciclo completo.
04
Comportamento del materiale
Titanio e superleghe spesso richiedono tempi e utensili diversi da ottone e alluminio. La lega va scelta sulla funzione, non soltanto sul prezzo.
05
Controlli e documenti
FAI AS9102, capacità di processo e dati CMM richiedono attività dedicate: definisci il contenuto nell’ordine secondo l’applicazione.
06
Quantità
Programmazione, attrezzatura e primo campione sono costi iniziali distribuiti sul lotto; il prezzo non scende allo stesso modo per tutte le geometrie.

Tempi indicativi: prototipi 3–5 giorni, serie 10–15; urgenze da confermare.

FAQ

Risposte sulle microlavorazioni

Domande tecniche e di acquisto per valutare un fornitore.

Quali dati servono per microcomponenti su disegno?

+

Materiale, geometria, quote funzionali e bave ammesse.

Aggiungi pulizia, finitura e manipolazione se rilevanti.

Poi si verifica accessibilità utensile e misurabilità di ogni caratteristica.

Ogni pezzo piccolo è un microcomponente?

+

Le dimensioni esterne da sole non bastano.

Contano spesso i dettagli funzionali più piccoli e le relative tolleranze.

Perciò valuta separatamente fori, gole e pareti sottili.

Come misurare le piccole caratteristiche?

+

Il metodo dipende da geometria, accessibilità e tolleranza.

Ottica e tastatura hanno punti di forza diversi.

Concorda quote critiche e rapporti prima dell’ordine per un’accettazione tecnicamente chiara.

Perché le bave sono importanti?

+

Anche piccole bave influenzano montaggio, flusso o contatto elettrico.

Definisci quindi posizione e dimensione ammesse.

Nelle applicazioni critiche, “senza bave” richiede un significato verificabile e condiviso.

Cosa influenza costo e tempi?

+

Materiale, utensili, accessibilità, sbavatura e misura.

Dettagli molto piccoli possono richiedere operazioni aggiuntive.

La DFM anticipata concentra gli sforzi sulla funzione ed evita costi inutili.

MetalWorks Plus · Lavorazioni CNC di precisione e microgeometrie
Capacità produttive
Produzione di precisione
Lavorazioni CNC
Processi di precisione per materiali e geometrie differenti
Lavorazioni CNC →
Lavorazioni multiasse
3, 4 e 5 assi per componenti complessi
Lavorazioni multiasse →
Tornitura a fantina mobile
Fantina mobile per alberi sottili
Fantina mobile →
Fresatura CNC
Fresatura su più lati di profili e superfici
Fresatura CNC →
Tornitura CNC
Tornitura di geometrie cilindriche e coniche
Tornitura CNC →
Prodotti
Categorie di componenti
Particolari CNC
Componenti con tolleranze definite per impieghi esigenti.
Particolari CNC →
Contatti e perni torniti
Contatti e perni su misura per assiemi elettrici e meccanici.
Contatti e perni torniti →
Componenti meccanici
Particolari strutturali e funzionali sul tuo disegno.
Componenti meccanici →
Microlavorazioni · Consegne internazionali · Sistema qualità
Avvia il tuo Microlavorazioni il progetto

Carica CAD per un’offerta dettagliata sui requisiti entro 24 ore dai dati completi.

Americhe · Europa · Giappone · Corea · Australia · Canada · Mondo

Richiesta microlavorazioni

Indica la caratteristica più piccola: spesso determina processo, utensili e costo.

STEP, IGES, SolidWorks, DWG, DXF, STL, PDF, ZIP o immagini: fino a 5 file da 25 MB. Aggiungi il 2D per le tolleranze.

I file vengono gestiti sul nostro server senza servizi di modulo esterni. Accordo di riservatezza su richiesta.

+86-13902977361
jy.liu@metalworksplus.com
Shenzhen, Cina · Dal 2015
\n\n