


Tornitura CNC
su disegno in Cina
Tornitura CNC su disegno per alberi, boccole e perni. MW+ verifica diametri, snellezza e lavorazioni trasversali.
Cos’è la tornitura CNC?
Nella tornitura CNC il pezzo ruota rispetto al tagliente.
Tornitura CNC di alberi e boccole: materiali, finiture, controlli.
Tornitura CNC di alberi e boccole: montaggio e accettazione.
- Definisci disegno e materiale.
- Concorda quote funzionali e controlli.
- Conferma quantità e scadenze.
Approfondimento tecnico: ISO: principi della gestione qualità. Fonte generale, non certificazione del fornitore.
Quale precisione nella tornitura CNC?
ISO 2768-m per dimensione; tolleranze funzionali dedicate.
Tornitura o fresatura: quale serve?
Parti prismatiche: fresatura CNC; dettagli combinati: multiasse. Confronta processi e costi.
Due assi, motorizzati o fantina mobile?
Diametro e geometria guidano la tornitura; per pezzi sottili valuta la fantina mobile.
Cosa determina il prezzo?
Ciclo, bloccaggi, tolleranze, materiale e finiture.
Tornitura CNC e torneria: due assi, motorizzati, fantina mobile
Geometrie prismatiche: fresatura CNC; confronto con la tornitura.
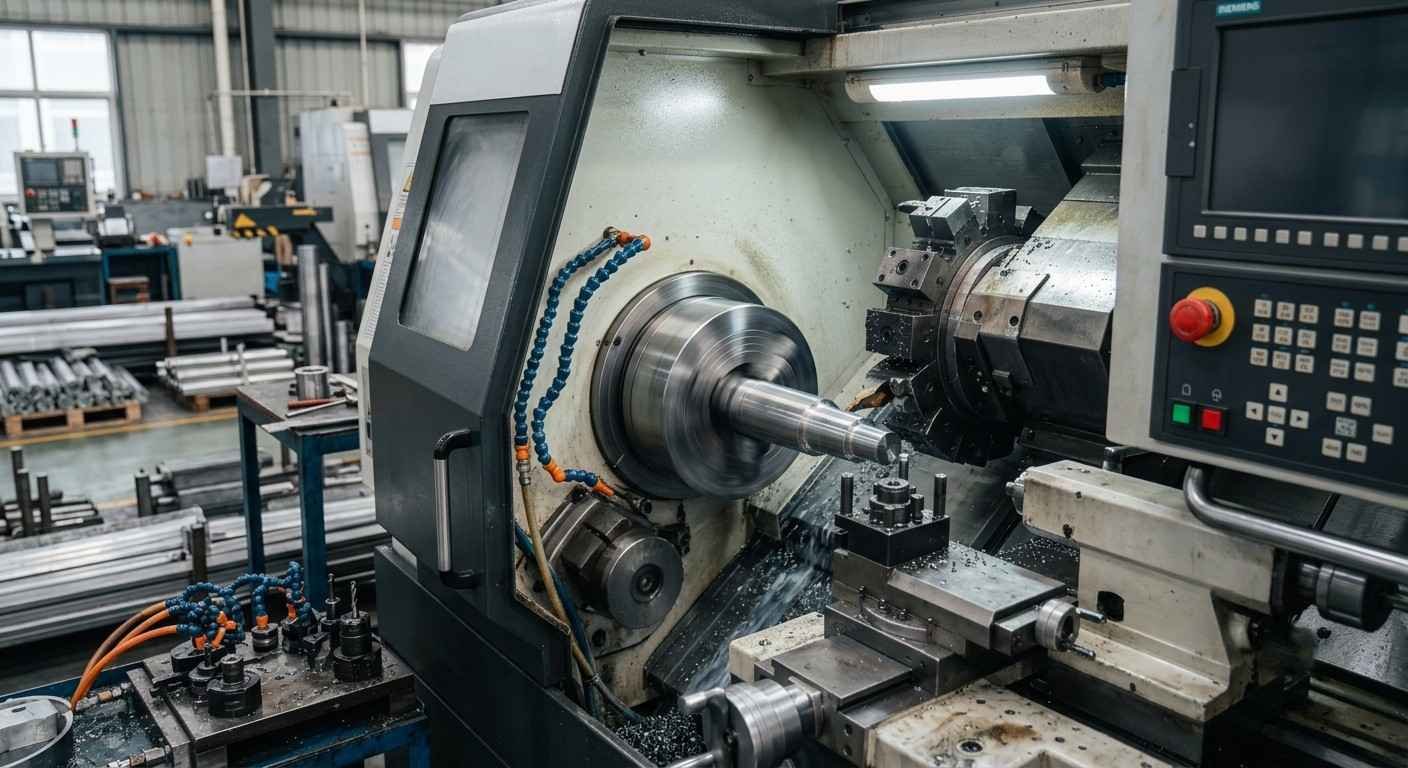
Utensili motorizzati oppure 2 assi?
Torneria: alberi, perni, boccole, cilindri.
- Mandrino fino a 4.500 giri/min
- Sgrossatura/finitura senza ripresa
- Filetti: metrici, UNC, UNF, BSP, NPT
- Caricatore barre automatico
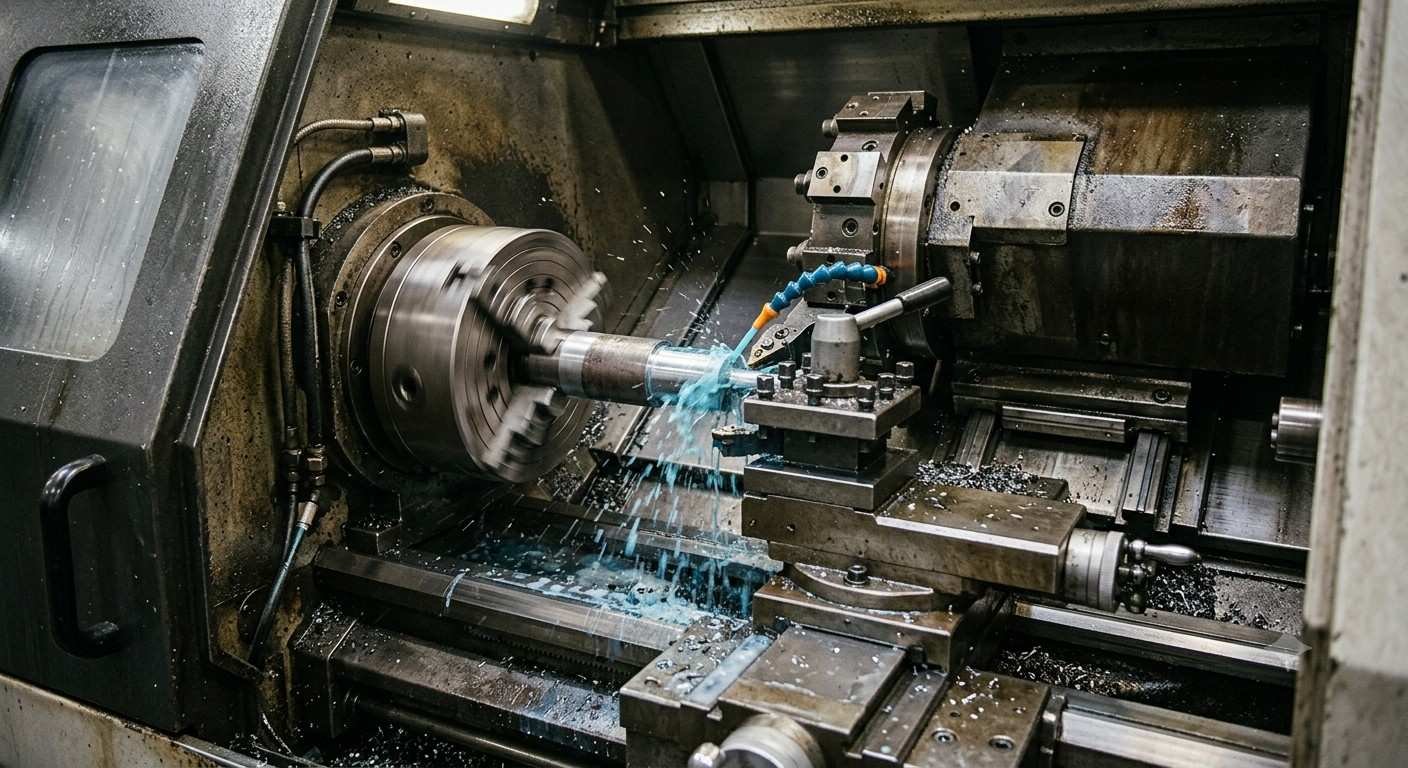
Tornitura CNC con utensili motorizzati
Tornitura e fresatura integrate.
- Asse Y per cave e fresature eccentriche
- Tornitura/fresatura integrate
- Fori trasversali, filetti e gole integrati
- Meno riprese e movimentazioni
Tornitura a fantina mobile CNC
Guida a viti, alberi e perni da fantina mobile.
- Bussola contro la flessione
- Motorizzati e lavorazione posteriore
- Coassialità 0,001 mm da verificare
- Documenti medicali concordati
Tornitura CNC: la produzione MW+
Tornitura CNC: acquistare pezzi torniti in Cina con specifiche chiare.
Tornitura CNC: sette passaggi produttivi
Tornitura CNC: L/D, gole e filetti
Limiti secondo utensile e rigidità.
| Caratteristica | Standard economico | Realizzabile previa verifica | Origine del limite |
|---|---|---|---|
| Rapporto lunghezza/diametro senza sostegno | 3 : 1 | 8:1 con contropunta o lunetta | Barre sottili: verificare il sostegno. |
| Rapporto L/D nella fantina mobile | 20 : 1 | 30 : 1+ | Bussola vicino al tagliente. |
| Diametri torniti | Ø1–500 mm | Ø0,5 mm · Pesante ≤Ø800 mm | Diametro e macchina da confermare; per dettagli piccoli valuta le microlavorazioni. |
| Lunghezza del componente | 2 assi: 1.000 mm · Fantina: 400 mm | — | Confermare corsa utile e capacità barra. |
| Pareti di bussole/tubi | 0,5 mm | 0,3 mm | Pareti sottili: bloccaggi poco deformanti. |
| Raggio interno spallamenti | 0,4 mm | 0,2 mm | Raggio secondo tagliente; scarico per spigoli netti. |
| Larghezza gola | 0,5 mm | 0,3 mm | Coordinare gola e stabilità del troncatore. |
| Diametro foro | Ø1,0 mm | Ø0,5 mm | Piccoli diametri: rigidità e trucioli limitanti. |
| Profondità foro | 3 × diametro | Foratura profonda: 10D | Oltre 3D: verificare vibrazioni e allargamento. |
| Filettature | M2 – M64 | M1–M200 e UNC / UNF / BSP / NPT / ACME | Scarico indicativo ≥1,5 × passo, previa verifica. |
| Smussi | 0.5 × 45° | 0.2 × 45° | Montaggio e bordi controllati. |
| Godronatura | Diritta/incrociata, passo 0,5–1,5 mm | — | Specificare diametro godronato finale. |
| Tolleranza generale | ISO 2768-m secondo dimensione | — | Tolleranze generali fuori dagli accoppiamenti funzionali. |
| Diametri di precisione | ±0,005 mm | — | Motorizzati, misure intermedie e CMM |
| Sedi critiche a fantina mobile | — | ±0,001 mm | Bussola, bloccaggio e Cpk concordati |
| Rugosità superficiale | Ra 3,2 µm tornito | Ra 0,4 µm finito · Ra 0,1 µm lucidato | Sotto Ra 0,4 µm: valutare rettifica o lucidatura. |
| Tornitura speciale su preventivo dedicato. | |||
Cinque costi evitabili nei pezzi torniti
- Quote funzionali: costi della tornitura.
- Con elevata snellezza, valuta sostegno o processo alternativo.
- Pianifica insieme i dettagli trasversali per evitare riprese.
- Valuta materiali alternativi secondo funzione e lavorabilità.
- Disegna chiaramente scarichi, uscite filetto e smussi.
Tolleranze e dati della tornitura CNC
Dati da verificare sul disegno: costi di ±0,01 e ±0,005 mm.
Confronto dei processi
| Parametro | 2 assi | Utensili motorizzati | Tornitura a fantina mobile |
|---|---|---|---|
| Tolleranza di posizione | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Tolleranza diametrale | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Coassialità | 0,01 mm | 0,005 mm | 0,001 mm |
| Rugosità Ra | 3,2 µm lavorato | 1.6 µm | 0,4 µm finito |
| Gamma diametri | Ø5–800 mm | Ø10–300 mm | Ø1–32 mm |
| Lunghezza massima | 1.000 mm | 800 mm | 400 mm |
| Velocità mandrino | 4.500 giri/min | 6.000 giri/min | 12.000 giri/min |
| Caratteristiche fuori asse | No | Sì — asse Y | Sì — motorizzati |
| Particolarmente adatto a | Alberi, perni e boccole | Alloggiamenti complessi | Perni medicali ed elettronici |
Tolleranze geometriche dei pezzi torniti
Tolleranze della tornitura CNC
| Tipo di caratteristica | Standard | Alta precisione | Tornitura a fantina mobile |
|---|---|---|---|
| Quote lineari | ISO 2768-m secondo dimensione | ±0,005 mm | ±0,001 mm |
| Diametro albero / foro | ±0,01 mm | ±0,005 mm | ±0,001 mm |
| Coassialità | 0,01 mm | 0,005 mm | 0,001 mm |
| Circolarità | 0,005 mm | 0,002 mm | 0,001 mm |
| Controllo della lunghezza | ±0,02 mm | ±0,01 mm | ±0,005 mm |
| Precisione filetto | ISO 6g / 6H | ISO 5g / 5H | ISO 4g / 4H |
| Rugosità Ra | 3,2 µm lavorato | 0.8 µm | 0,4 µm · 0,1 µm lucidato |
| Concorda tolleranze e metodi di misura. | |||
Norme di filettatura disponibili
Strumenti di misura
Tutti i servizi di tornitura CNC
Tornitura CNC per pezzi singoli e piccoli lotti, secondo geometria e attrezzaggio.
Prototipi torniti rapidi
Tornitura CNC nel materiale concordato per la serie.
Piccole serie
Produzione ponte per prove; costi di attrezzaggio secondo lotto.
Pezzi torniti in grande serie
Torni automatici, scarico robotizzato e SPC concordato.
Tornitura CNC non presidiata
Automazione notturna/festiva pianificata.
Tornitura di alberi di precisione
Alberi per trasmissioni, motori, pompe e mandrini.
Microtornitura a fantina mobile
Bussola di guida per piccoli diametri sottili.
Tornitura-fresatura / fresatura-tornitura
Utensili motorizzati per fori, piani e gole.
Tornitura di profili e coni
CAM per profili e coni; dettagli interni possono richiedere EDM a filo.
Tornitura e rullatura dei filetti
Norma e calibri concordati.
Boccole, bussole e camicie
Pezzi torniti su disegno con accoppiamenti definiti.
Anelli e flange torniti
Anelli, flange e distanziali di grande diametro.
Perni e contatti elettrici
Contatti in rame-berillio, C360 o bronzo fosforoso.
Tornitura CNC e rettifica
Sedi temprate: eventuale rettifica successiva.
Tornitura di materiali temprati
Verificare materiale e requisito della tornitura sul duro.
Contromandrino e lavorazione posteriore
Due mandrini per lavorare lati opposti.
Tornitura di leghe speciali
Inconel, Waspaloy, Hastelloy, tungsteno, Kovar, Invar 36, rame-berillio e PEEK.
Tornitura CNC: oltre 70 metalli e polimeri
Inox, superleghe e polimeri secondo grado richiesto.
Leghe di alluminio
Per componenti leggeri e facilmente lavorabili.
Acciaio inox
Scegli l’inox secondo corrosione, resistenza e stato metallurgico.
Acciai al carbonio e legati
Per alberi, trasmissioni e componenti portanti.
Rame, ottone e bronzo
Conducibilità e resistenza al grippaggio secondo lega.
Titanio e superleghe
Aerospazio, impianti e alte temperature: verificare il grado.
Tecnopolimeri
Tecnopolimeri secondo temperatura, attrito e ambiente chimico.
Finiture della tornitura CNC: processi, Ra e norme
Processi interni/partner secondo ordine.
Stato tornito
Superficie lavorata secondo funzione.
Ra 1,6–3,2 µm · Nessun processo aggiuntivoMicropallinatura con vetro
Finitura opaca per uniformare la superficie.
Ra 1,0–2,0 µm · Alluminio, inox e titanioAnodizzazione tipo II / III
Tipo II decorativa nel colore specificato.
MIL-A-8625 · Durezza superficiale secondo specificaVerniciatura a polvere
Colore, spessore e ambiente concordati.
50–150 µm · Adesione secondo ASTM D3359Galvanica (Zn/Ni/Cr/Ag/Au)
Rivestimento secondo funzione e spessore.
2–25 µm · Opzioni conformi RoHS da verificareLucidatura / elettrolucidatura
Lucidatura di superfici medicali specificate.
Ra ≤0,4 µm · ASTM B912Passivazione
Passivazione da concordare per il grado inox.
ASTM A967 · ASTM A380Marcatura laser e brunitura
Loghi, matricole, Data Matrix e UDI.
Tracciabilità secondo progettoControllo e documentazione dei pezzi torniti MW+
Caratteristiche e tracciabilità secondo il piano concordato.
Certificazioni e norme
Soluzioni di tornitura CNC e lavorazione
Famiglie definite da requisiti e fornitura.
Particolari CNC
Precisione secondo materiale e disegno.
- ISO 9001/AS9100D: certificati da verificare
- 2 assi, motorizzati, fantina mobile e 5 assi
- Consegne internazionali
- 70+ materiali tracciati su accordo
- CMM, FAI, conformità concordati
Componenti meccanici
Pezzi torniti per trasmissioni, idraulica e grandi serie.
- Alberi, ruote dentate, carter, valvole e blocchi
- Serie: 500–1.000.000+ pezzi
- Trattamenti termici/superficiali concordati
- Rapporti e certificati richiesti
- SPC e Cp/Cpk pianificati
Perni lavorati CNC
Contatti elettrici e perni torniti su disegno.
- Urgenze 2–5 giorni da verificare
- Dal pezzo singolo, previa fattibilità
- DFM gratuita
- 70+ metalli e tecnopolimeri
- Materiali/tolleranze secondo serie
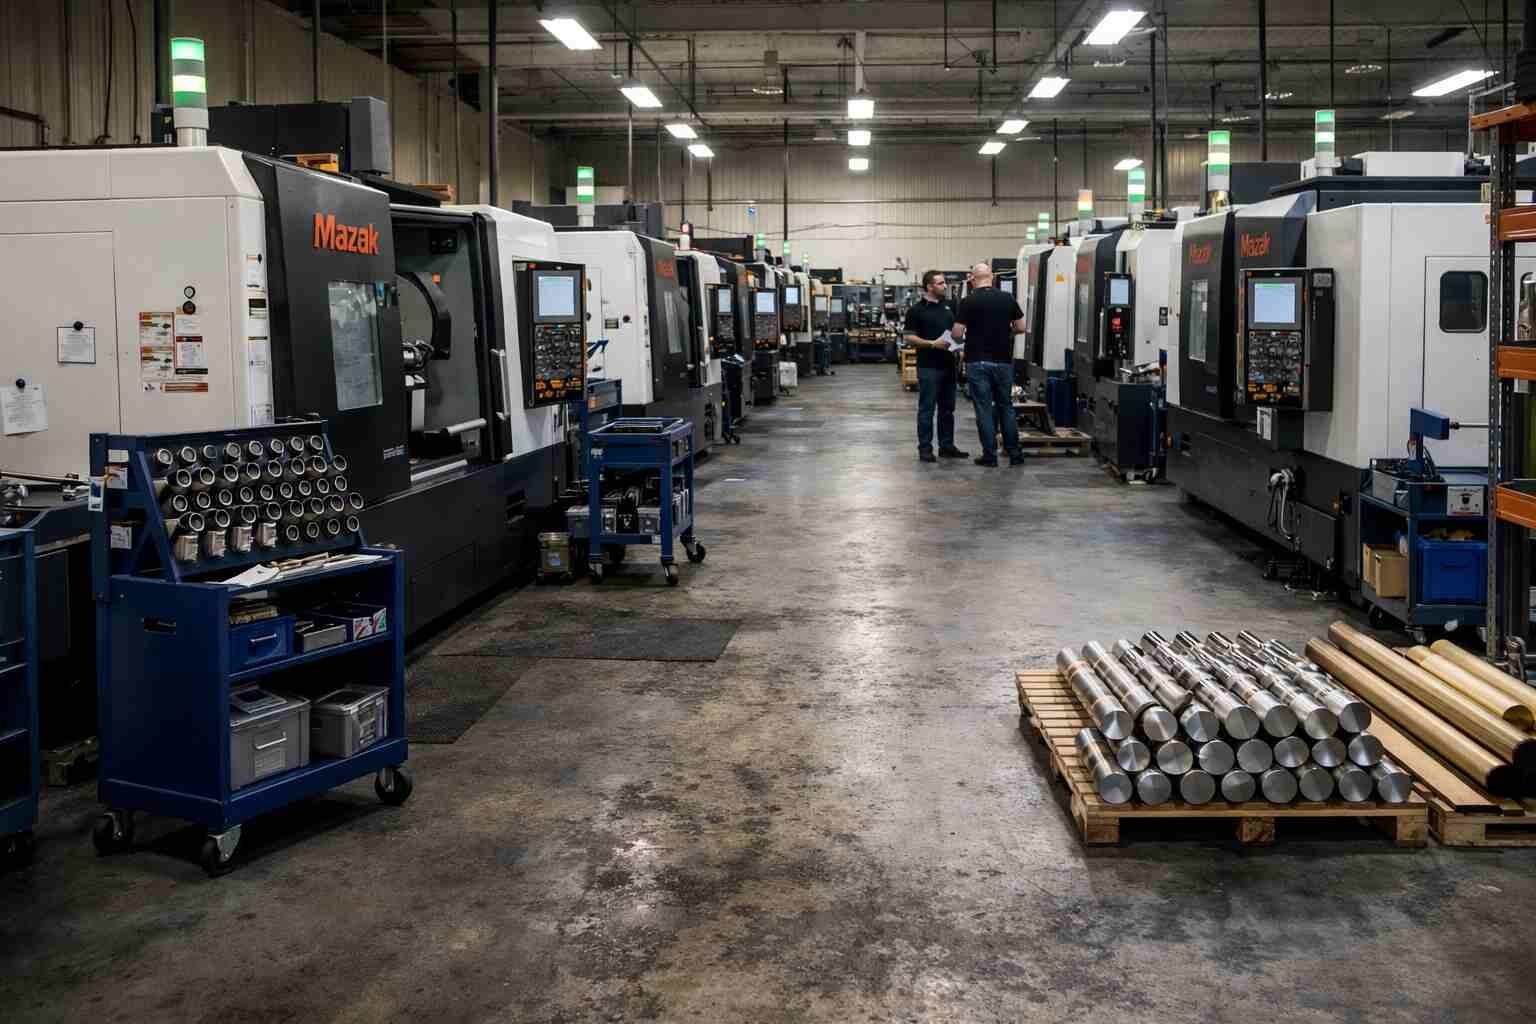
MW+ — torneria CNC a Shenzhen
MW+ produce a Shenzhen dal 2015.
Tornitura CNC per prototipi e serie.
MW+ concorda capacità produttive, controllo qualità e accettazione per il progetto.
«Nella tornitura, i micrometri contano su migliaia di pezzi.»
– Responsabile ingegneria MW+ · 16 anni d’esperienzaSettori della tornitura CNC
Settori con precisione, tracciabilità e consegne pianificate.
Aerospazio e difesa
Alberi, raccordi, steli idraulici e componenti aeronautici.
Automotive e mobilità elettrica
Alberi, mandrini e contatti automotive; PPAP concordato.
Medicale e dentale
Viti ossee, componenti dentali e micropezzi PEEK/titanio.
Robotica e automazione
Componenti torniti per giunti e azionamenti, inclusi generatori d’onda per riduttori armonici.
Elettronica e connettori
Contatti, terminali, corpi connettore, distanziali e puntali.
Petrolio e gas
Valvole e componenti per pozzi in superleghe e inox duplex.
Macchine industriali
Alberi e componenti funzionali per macchine e idraulica.
Energia e rinnovabili
Alberi eolici, snodi solari e mozzi: fino a Ø800 mm da verificare.
La fiducia dei team di sviluppo
Esperienze di acquisto tecnico e sviluppo.
«MW+ ha fornito oltre 10.000 alberi con tolleranza diametrale ±0,005 mm […]»
«Per componenti complessi in titanio cercavamo fantina mobile con tolleranza ±0,001 mm […]»
«Come fornitore automotive Tier 1, acquistiamo alberi in serie da MW+ […]»
Indica quote, filetti, materiale e finitura.
Definisci riferimenti e oscillazione ammessa rispetto all’assieme.
Aggiungono fresatura e foratura sul pezzo tornito.
Meno bloccaggi secondo geometria, accessi e quantità.
Il sostegno vicino al tagliente favorisce piccoli pezzi sottili.
Barra, geometria e tolleranze devono essere compatibili.
Indica norma, misura, passo, tolleranza e lunghezza utile.
Aggiungi smussi, scarichi e verifica con calibri concordati.
Definisci sistema, spessore e superfici da mascherare.
Specifica quote funzionali prima o dopo il trattamento.
Pronto per il progetto di tornitura CNC?
Invia CAD per un’offerta con verifica DFM.
Contatta i tecnici di tornitura CNC
Referenti per Americhe, Europa e Asia-Pacifico.