


Dịch vụ
chế tạo chi tiết máy
chính xác tại Trung Quốc
MW+ là chi tiết máy nhà sản xuất tại Trung Quốc cung cấp trực tiếp nhà máy chế tạo chi tiết máy chính xác từ cơ sở 15.000 m² được chứng nhận ISO tại Thâm Quyến. Chi tiết phay, tiện, đa trục và gia công Thụy Sĩ — toàn bộ phạm vi gia công CNC — ±0,001–±0,005 mm, hơn 70 vật liệu, hơn 500 khách tại 50+ quốc gia.
Chế tạo chi tiết máy
qua số liệu
Hơn 500 kỹ sư hàng không, y tế, công nghiệp tin MW+ làm đối tác chi tiết máy tại Trung Quốc. Mỗi chi tiết trên cùng xưởng CNC chính xác — phay, tiện, đa trục, Thụy Sĩ, cùng QMS; xem thế mạnh Thâm Quyến.
Từ CAD đến chi tiết chứng nhận
Quy trình thu mua minh bạch do kỹ sư phụ trách. Mẫu xuất trong 3–5 ngày làm việc, sản xuất số lượng lớn trong 10–15 ngày làm việc; có dịch vụ nhanh 48 giờ.
Tải CAD và thông số
Gửi STEP/DXF/DWG, dung sai, vật liệu, hoàn thiện và chứng nhận.
Giá 24 giờ
Giá theo lượng, lựa chọn tiến độ, cấp chứng chỉ vật liệu, hoàn thiện.
Xác nhận đơn mua hàng
Duyệt giá, lịch sản xuất xác nhận một ngày làm việc.
Gia công và SPC
SPC thời gian thực, cảnh báo Cp/Cpk để chỉnh ngay.
Kiểm tra CMM
Xác minh 100% kích thước; FAI, CoC, vật liệu.
Đóng gói, giao
Đóng xuất khẩu, EXW/FOB/CIF/DDP, tận nơi hơn 50 quốc gia.
Các loại chi tiết máy chế tạo
Đầy đủ các nhóm chi tiết gia công chính xác trong cùng cơ sở được chứng nhận ISO tại Thâm Quyến, Trung Quốc. Từ vỏ phay đến chốt tiện Thụy Sĩ và dụng cụ EDM.
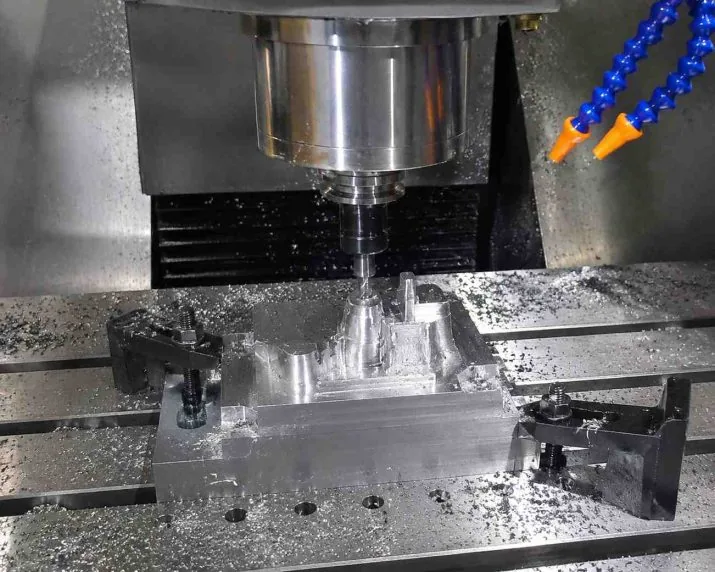
Chi tiết máy phay
Vỏ, giá đỡ, tấm đế và cụm chia được gia công trên trung tâm năng suất cao, giữ dung sai ±0,01 mm theo ISO 2768-m nhất quán ở mọi số lượng.
Khám phá phay CNC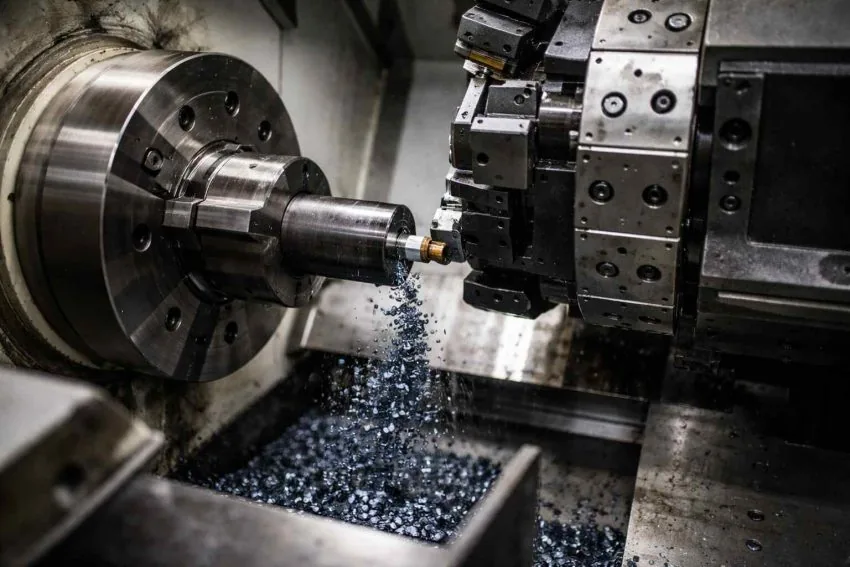
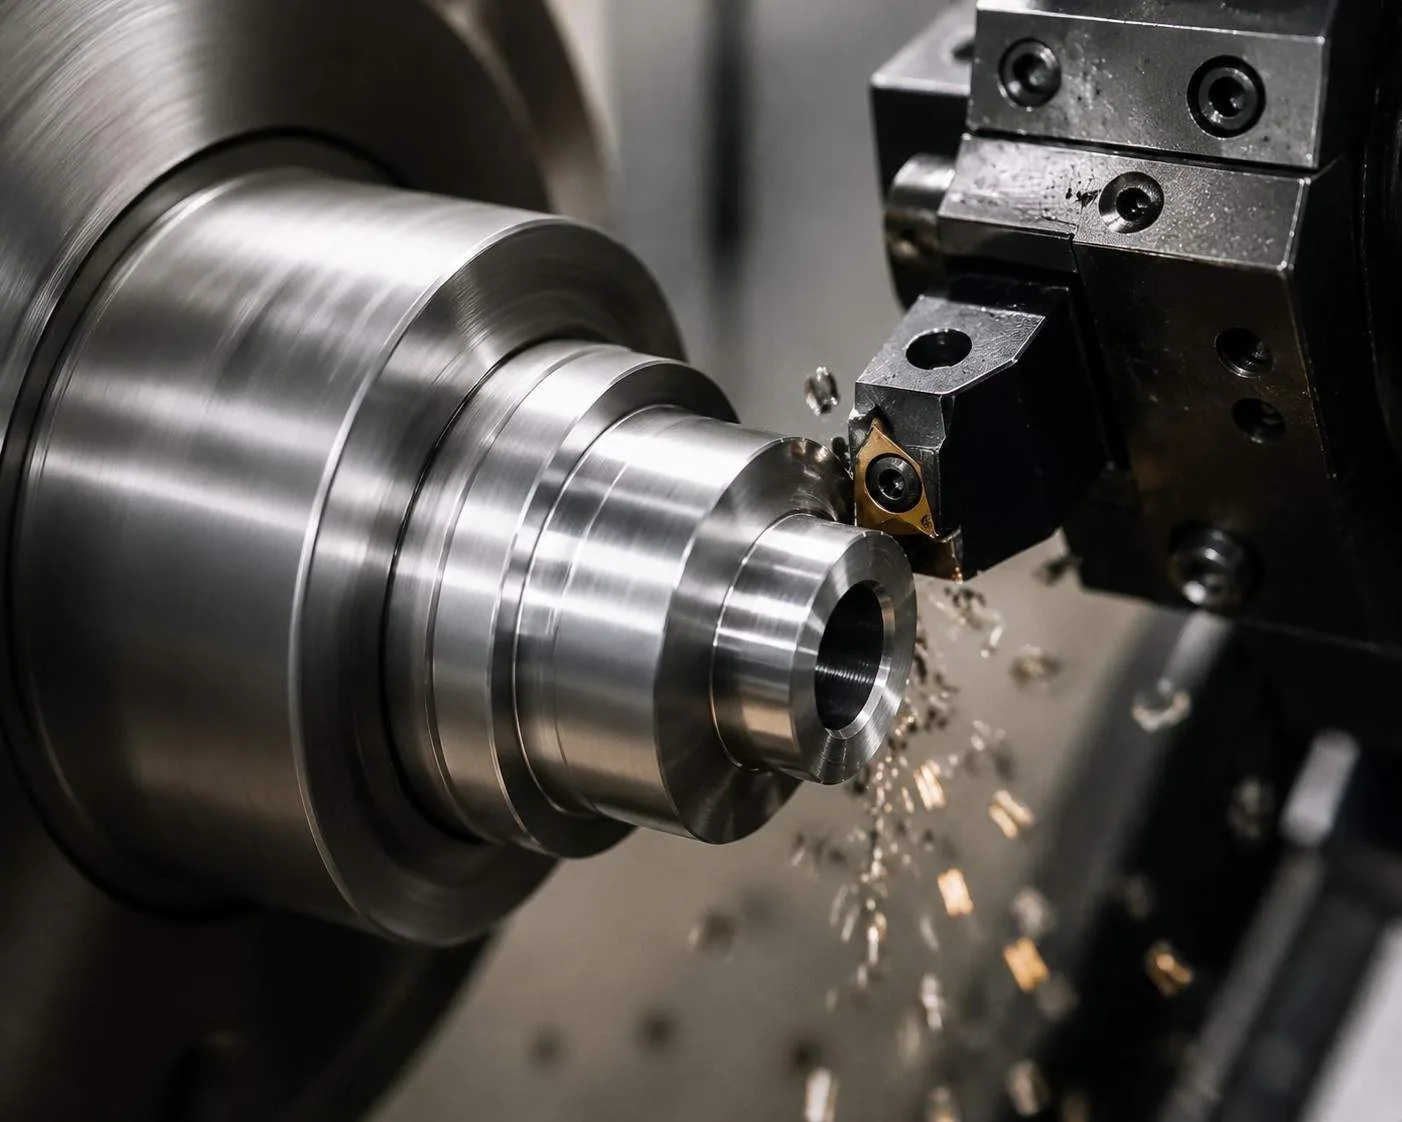
Chi tiết máy tiện
Trục, bạc, thân van, vòng đệm trên máy nhiều trục chính; dao quay phay cùng lần kẹp.
Khám phá tiện CNC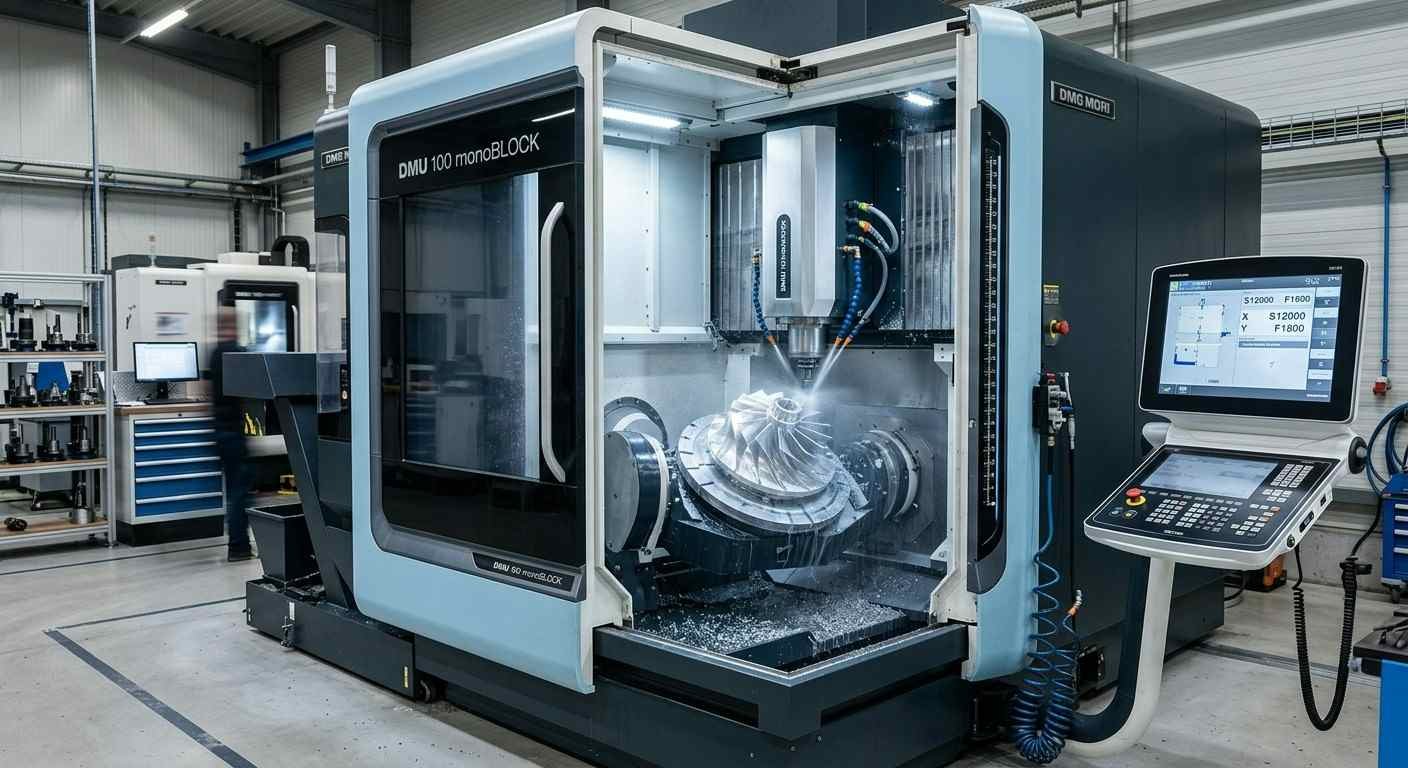
Chi tiết đa trục, Thụy Sĩ
Đường cong phức hợp, bánh công tác và chốt đầu nối gia công đồng thời 4/5 trục, máy tiện đầu trượt Thụy Sĩ.
Khám phá đa trục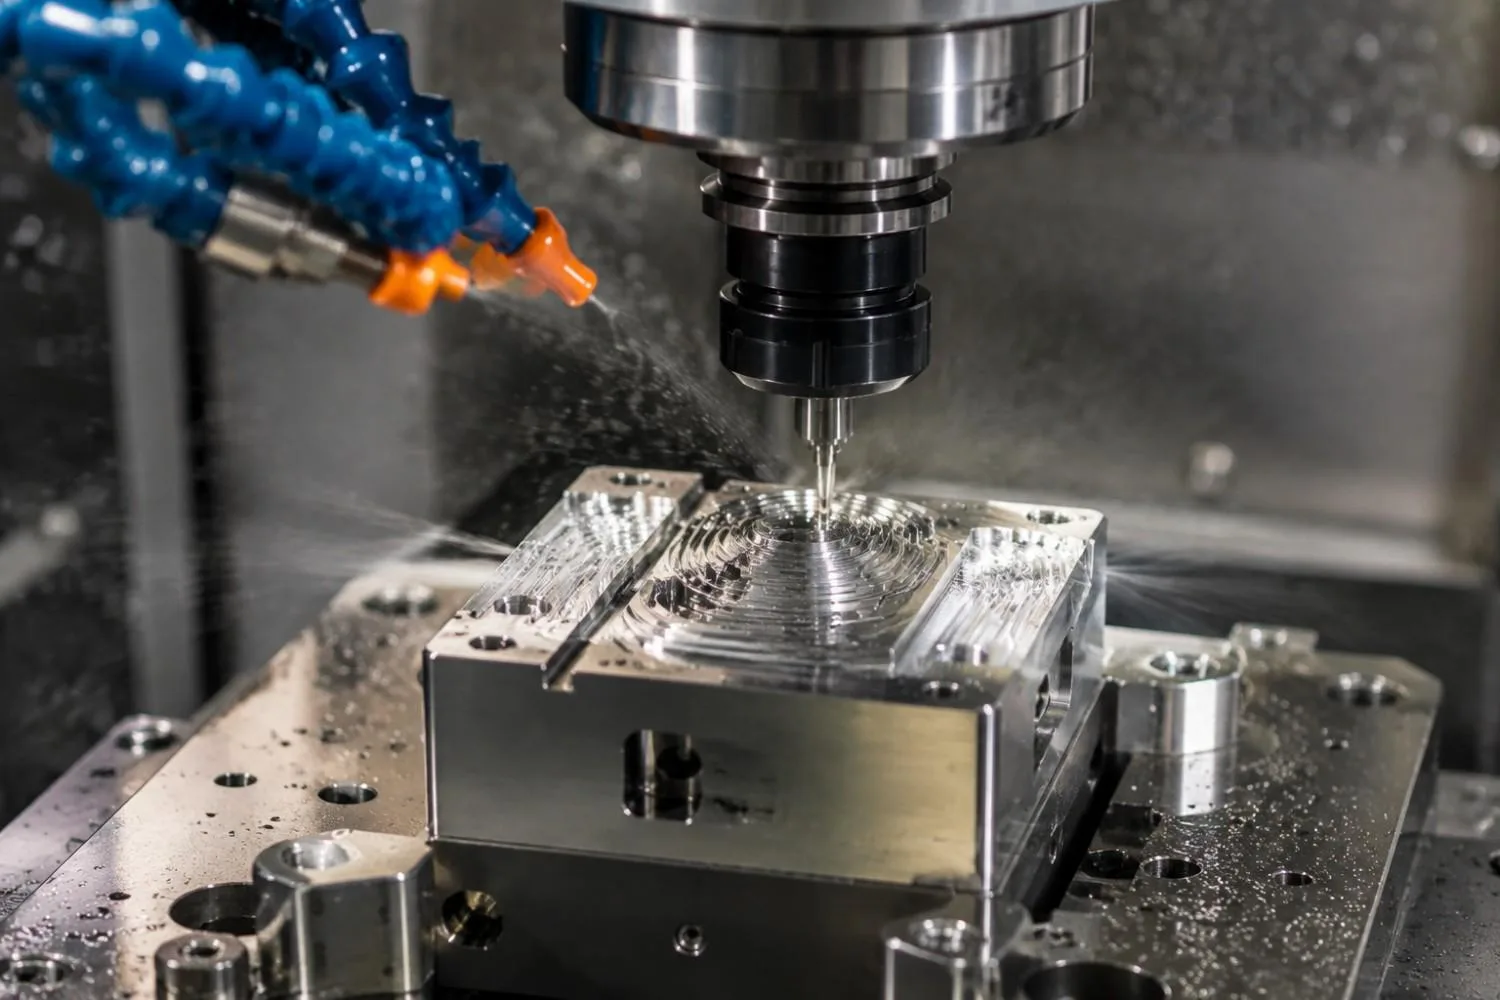
Chi tiết vi mô
Linh kiện siêu chính xác đặc trưng dưới 0,1 mm cho cấy ghép, đầu nối nhỏ, cụm điện tử.
Khám phá gia công vi mô
Chi tiết EDM, cắt laser
Cắt dây/xung EDM, laser sợi quang cho thép tôi, cacbua với dung sai CNC thường khó đạt.
Khám phá gia công EDM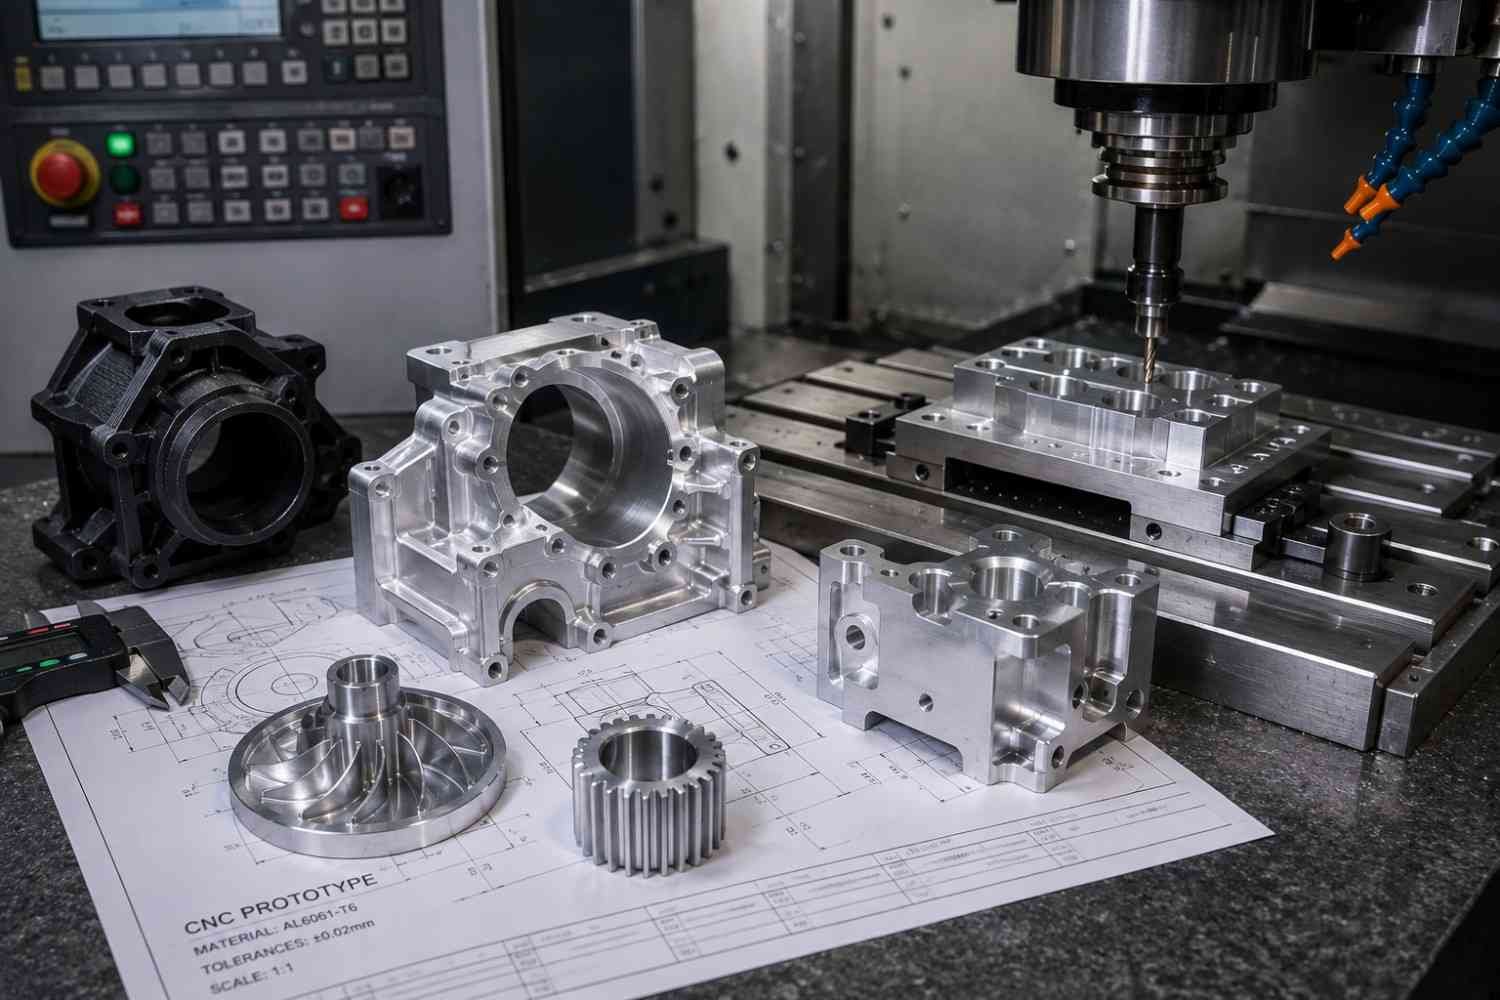
Chi tiết mẫu và hàng loạt
Cùng thiết lập mẫu mở rộng sang tự động, sản xuất giám sát SPC.
Khám phá tạo mẫuNăng lực chế tạo chi tiết máy tiên tiến
60 trung tâm tại Thâm Quyến, từ 5 trục đồng thời đến robot tự động 24/7, cùng xưởng ISO.
Gia công đồng thời 5 trục
Vùng khuất, mặt tự do, hốc sâu một lần gá, tránh sai số gá lại.
Sản xuất lô lặp ổn định
Gá theo pallet và nạp phôi bằng robot cho phép lô linh kiện chạy qua đêm không người trực. Đơn 500 giá đỡ giữ cùng thiết lập từ chiếc đầu đến chiếc cuối, tránh sai lệch qua các ca.
Kiểm tra sẵn lắp ráp
Đường kính lỗ, vị trí lỗ, độ lắp ren và độ phẳng mặt được đo theo hệ chuẩn của bạn trên CMM Zeiss. Các kích thước quyết định khả năng lắp ráp được báo cáo riêng từng đặc trưng.
Hỗ trợ kỹ thuật DFM miễn phí
Kỹ sư DFM từng CAD miễn phí trước cắt.
Tạo mẫu nhanh
CAD đến mẫu nhanh nhất 3 ngày làm việc, cùng chất lượng hàng loạt.
Đóng gói bảo vệ mặt gia công
Linh kiện hoàn thiện được bảo vệ lỗ và mặt làm kín, bọc VCI cho chi tiết kim loại chứa sắt, kèm hồ sơ xuất khẩu đầy đủ; giao DDP, DAP hoặc EXW đến hơn 50 quốc gia.
Khi nào gia công cắt gọt phù hợp?
Bề mặt lắp ghép đúng
Chi tiết máy thường hỏng tại vị trí tiếp giáp. Lỗ ổ bi, cổ trục và mặt ghép được giữ đến ±0,001 mm để vỏ ép khớp ổ bi và nắp làm kín mà không cần căn đệm.
±0,001 mm đến ±0,005 mm5 trụcCpk ≥1.67Vật liệu theo nhiệm vụ
4140 và 17-4 PH cho trục, giá đỡ chịu tải; 6061 và 7075 khi cần nhẹ; Inconel 718 khi cần chịu nhiệt; PEEK và 316L cho môi trường rửa vệ sinh và ứng dụng cấy ghép. Mỗi loại đều có chứng chỉ của nhà sản xuất vật liệu.
Ti-6Al-4VInconel 718PEEKPhụ tùng theo yêu cầu
Đồ gá và chương trình được lưu theo mã chi tiết. Giá đỡ thay thế đặt sau ba năm được gia công theo cùng thiết lập và kế hoạch kiểm tra như đợt ban đầu.
1 chi tiết mẫuHơn 500.000 hàng loạtSẵn tuân thủ ngành
AS9100D, ISO 9001, NADCAP hỗ trợ đánh giá nhà cung cấp cho OEM hàng không, y tế.
AS9100DISO 9001NADCAPChất lượng bề mặt ổn định, chứng nhận
Ra chuẩn 3,2 μm đến 0,4 μm, bóng gương 0,1 μm cho quang học.
Ra 0,4 μm chuẩnRa 0,1 μm bóng gươngBảng dung sai, hoàn thiện, năng lực quá trình
Thông số cho kỹ sư mua hàng, quản lý chất lượng đánh giá năng lực chế tạo.
Năng lực theo loại gia công
6 quy trình| Quy trình | Dung sai | Độ nhám Ra | Kích thước / Đường kính tối đa | Tiến độ thông thường |
|---|---|---|---|---|
| Phay CNC 3 trục | ±0.01 mm (ISO 2768-m) | 3,2 μm sau gia công | 1,500 × 800 × 700 mm | Mẫu 3–5 ngày · Sản xuất 10–15 |
| Phay CNC 5 trục | ±0.001 mm | Gia công tinh 0,4 μm | 1,000 × 800 × 600 mm | Mẫu 3–5 ngày · Sản xuất 10–15 |
| Tiện CNC | ±0.005 mm | 1.6 μm | Ø1 – 800 mm | Mẫu 3–5 ngày · Sản xuất 10–15 |
| Gia công kiểu Thụy Sĩ | ±0.001 mm | Gia công tinh 0,4 μm | Thanh Ø1–32 mm | Mẫu 3–5 ngày · Sản xuất 10–15 |
| Cắt dây / Xung EDM | ±0.001 mm | Đánh bóng 0,1 μm | Thép tôi, cacbua | Mẫu 3–5 ngày · Sản xuất 10–15 |
| Gia công vi mô | ±0.001 mm | 0.4 μm | Đặc trưng <1 mm | Mẫu 3–5 ngày · Sản xuất 10–15 |
Lựa chọn hoàn thiện
8 phương án| Hoàn thiện | Kết quả | Tiêu chuẩn | Thời gian thêm |
|---|---|---|---|
| Sau gia công | Ra 0,8–3,2 μm, còn vết dao | — | Không |
| Phun hạt | Mờ đều, Ra 1,0–2,0 μm | — | +1 ngày |
| Anod hóa II/III | Lớp oxit 10–50 μm | MIL-A-8625 | +2–3 ngày |
| Mạ Zn/Ni/Au | Lớp mạ 5–25 μm | RoHS | +2–4 ngày |
| Thụ động / Điện hóa | Loại sắt tự do, ba via nhỏ | ASTM A967 / B912 | +1–2 ngày |
| Đánh bóng gương | Cấp quang học, Ra <0,1 μm | Cấp N4 | +3–4 ngày |
| Sơn tĩnh điện | Lớp nhiệt rắn 60–120 μm | ASTM D3359 | +2–3 ngày |
| Khắc laser | Logo, số, Data Matrix 2D | Tuân thủ UDI | Cùng ngày |
Bảng dung sai chung ISO 2768
Theo kích thước danh nghĩaA bảng dung sai gia công đối chiếu từng khoảng kích thước danh nghĩa với sai lệch cho phép của quy trình. Theo ISO 2768, hai cấp chung là f — Tinh và m — Trung bình — đây là cấp chính xác, không phải nhóm vật liệu. Đặc trưng 30 mm có dung sai ±0,10 mm ở cấp tinh và ±0,20 mm ở cấp trung bình; MW+ giữ ±0,015 mm cho cùng đặc trưng bằng phương án gá 5 trục chuyên biệt. Dung sai chặt dần khi kích thước giảm; mỗi dải dưới đây là mức chúng tôi gia công trong sản xuất.
| Kích thước danh nghĩa | Tinh — ISO 2768-f | Trung bình — ISO 2768-m | MW+ chính xác cao |
|---|---|---|---|
| 0.5 – 3 mm | ±0.05 | ±0.10 | ±0.010 |
| >3 – 6 mm | ±0.05 | ±0.10 | ±0.010 |
| >6 – 30 mm | ±0.10 | ±0.20 | ±0.015 |
| >30 – 120 mm | ±0.15 | ±0.30 | ±0.020 |
| >120 – 400 mm | ±0.20 | ±0.50 | ±0.025 |
| >400 – 800 mm | ±0.30 | ±0.80 | ±0.050 |
Đến ±0,001–±0,005 mm trên đặc trưng quan trọng, thiết lập 5 trục riêng. Có thỏa thuận hàng không/y tế.
GD&T và thiết bị đo
ASME Y14.5Vật liệu và dung sai gia công
Hơn 70 vật liệu kỹ thuật truy xuất chứng chỉ; nhôm 6061 đến Inconel 718, PEEK y tế.
Thiết kế chi tiết máy: lắp, ren, then, thành
Chi tiết máy hỏng tại bề mặt tiếp giáp hơn là giữa thành, nên giới hạn quan trọng là những giới hạn chi phối lỗ, trục, ren và mặt làm kín. Cột tiêu chuẩn là mức kinh tế không thêm công đoạn; cột có thể đạt là mức chúng tôi báo khi chức năng yêu cầu, thường cần thêm mài, khôn hoặc phương án gá 5 trục chuyên biệt. Mỗi yêu cầu được rà soát DFM miễn phí theo các giới hạn này trong vòng 24 giờ.
| Đặc trưng | Tiêu chuẩn — Chi phí thấp | Có thể đạt | Yếu tố giới hạn |
|---|---|---|---|
| Cấp lắp lỗ ổ bi | H7 | H6 | Độ tròn và hoàn thiện lỗ quyết định ổ bi có lắp được mà không tạo tải trước hay không. H6 cần thêm lượt doa tinh và xác minh CMM cho từng đặc trưng. |
| Cấp lắp trục tại ổ bi | h6 | h5 | h6 từ tiện; h5 cần mài riêng. |
| Độ dôi lắp ép | 0,02–0,05 mm tại Ø25 | Theo yêu cầu, CMM cả hai nửa | Độ dôi quá nhỏ khiến mối ghép trượt quay; quá lớn khiến vỏ biến dạng dẻo. Chúng tôi đo trục và lỗ theo cùng một chuẩn. |
| Đồng tâm trục–lỗ | 0.02 mm TIR | 0.005 mm TIR | Giữ bằng gia công cả hai một lần kẹp; xem tiện CNC. |
| Độ phẳng mặt ghép bắt vít | 0.05 mm / 100 mm | 0,01 mm mài/nghiền | Mặt ghép rò ở điểm cao; mài mặt là công đoạn riêng. |
| Thành mỏng — Kim loại | 0.8 mm | 0.5 mm | Thành mỏng võng dưới lực, cần hàm mềm, cắt nhẹ. |
| Bán kính góc trong | 1.0 mm | 0.5 mm | Góc trong luôn có bán kính dao; giữ ≥1/3 chiều sâu hốc. |
| Ren | M2 – M48 | M1.6, NPT / BSP / UNC / UNF | Sâu ren chuẩn 1,5 lần Ø, tối đa thực tế 3 lần trước nguy cơ gãy tarô. |
| Bề rộng rãnh then | DIN 6885 | ±0,015 mm bề rộng | Cùng lần gá với Øtrục để then đúng hướng trục. |
| Rãnh O-ring | Bảng rãnh ISO 3601 | Ra 0,8 μm thành rãnh | Tuổi phớt phụ thuộc nhám rãnh hơn bề rộng. |
| Chiều sâu lỗ | 4 lần đường kính | 10 lần đường kính, khoan sâu | Quá 4 lần Ø cần khoan nhấp/làm mát xuyên dao để thoát phoi. |
| Đặc trưng dưới Ø1 mm | — | Ø0.2 mm | Báo theo gia công vi mô; dao không tiếp cận được dùng EDM. |
Cấp lắp theo ISO 286. Gửi STEP/IGES cho kỹ sư chế tạo và kết quả rà soát DFM được gửi trong 24 giờ, chỉ ra đặc trưng vượt mức tiêu chuẩn và chi phí cần thiết để vẫn đáp ứng đặc trưng đó.
Chi tiết máy cho mọi ngành
Từ hàng không vũ trụ, quốc phòng đến thiết bị y tế và điện tử tiêu dùng, chuyên môn chế tạo chi tiết máy của chúng tôi bao quát mọi ngành khắt khe cần linh kiện chính xác.
Hàng không và quốc phòng
Chi tiết máy hàng không vũ trụ theo AS9100D: chi tiết titan cho cụm kết cấu, vỏ cơ cấu chấp hành và linh kiện động cơ, với truy xuất vật liệu đầy đủ.
Thiết bị y tế
Y tế: cấy ghép, phẫu thuật, chẩn đoán, hồ sơ truy xuất FDA.
Ô tô và xe điện
Động cơ, vỏ pin EV, truyền động Cpk ≥1,67.
Công nghiệp, điện tử
Cụm chia, vỏ hộp số, tản nhiệt, đầu nối dưới 0,1 mm.
Chi tiết máy chế tạo
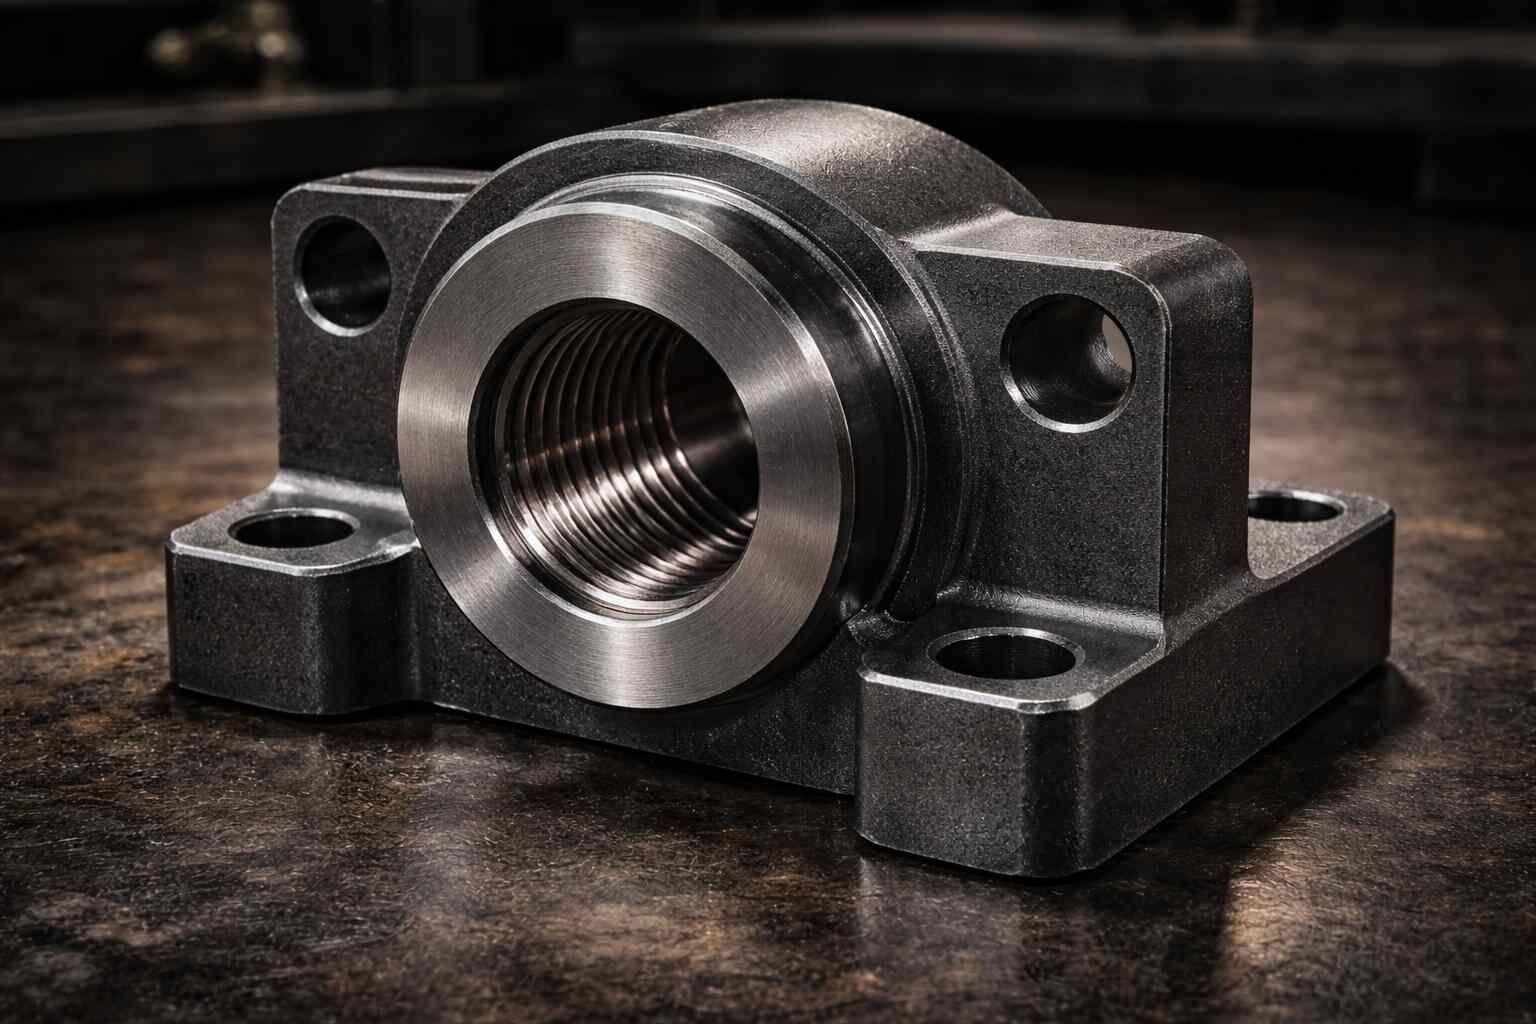
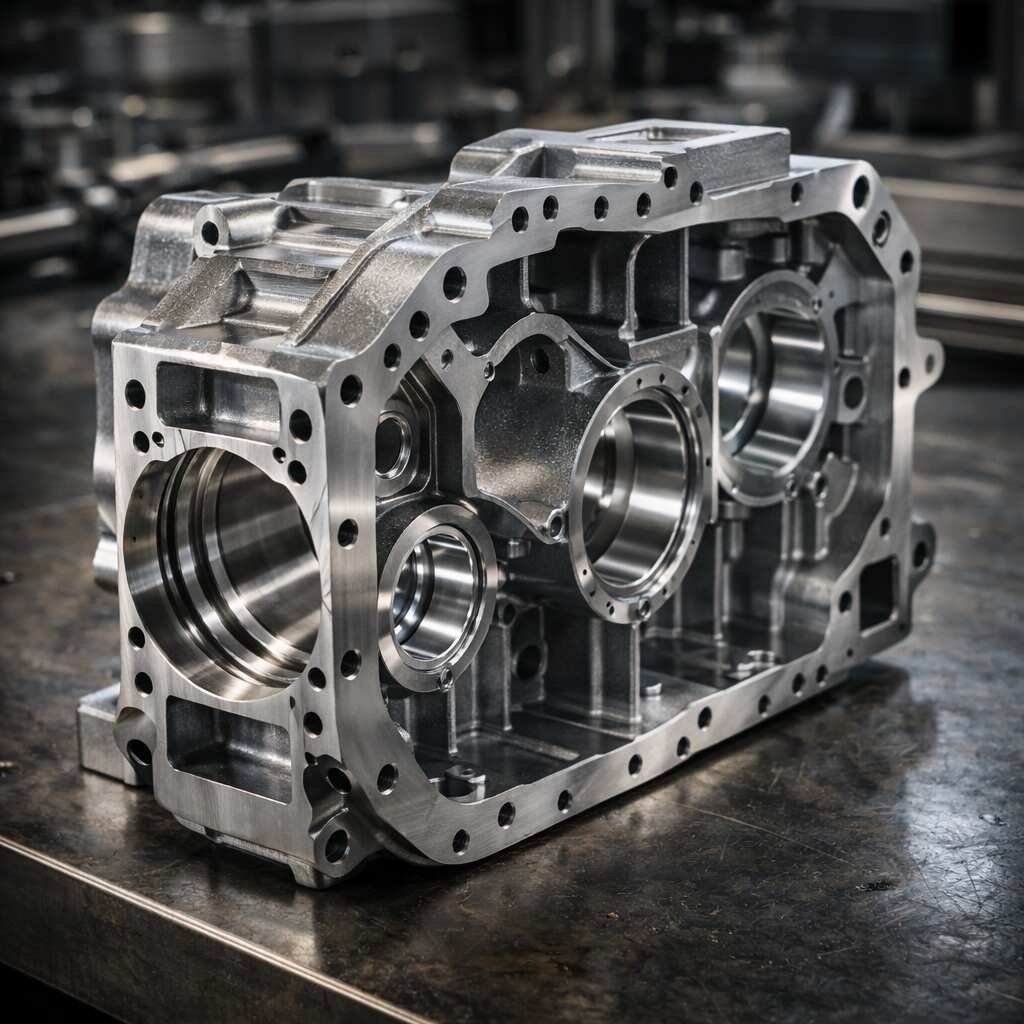
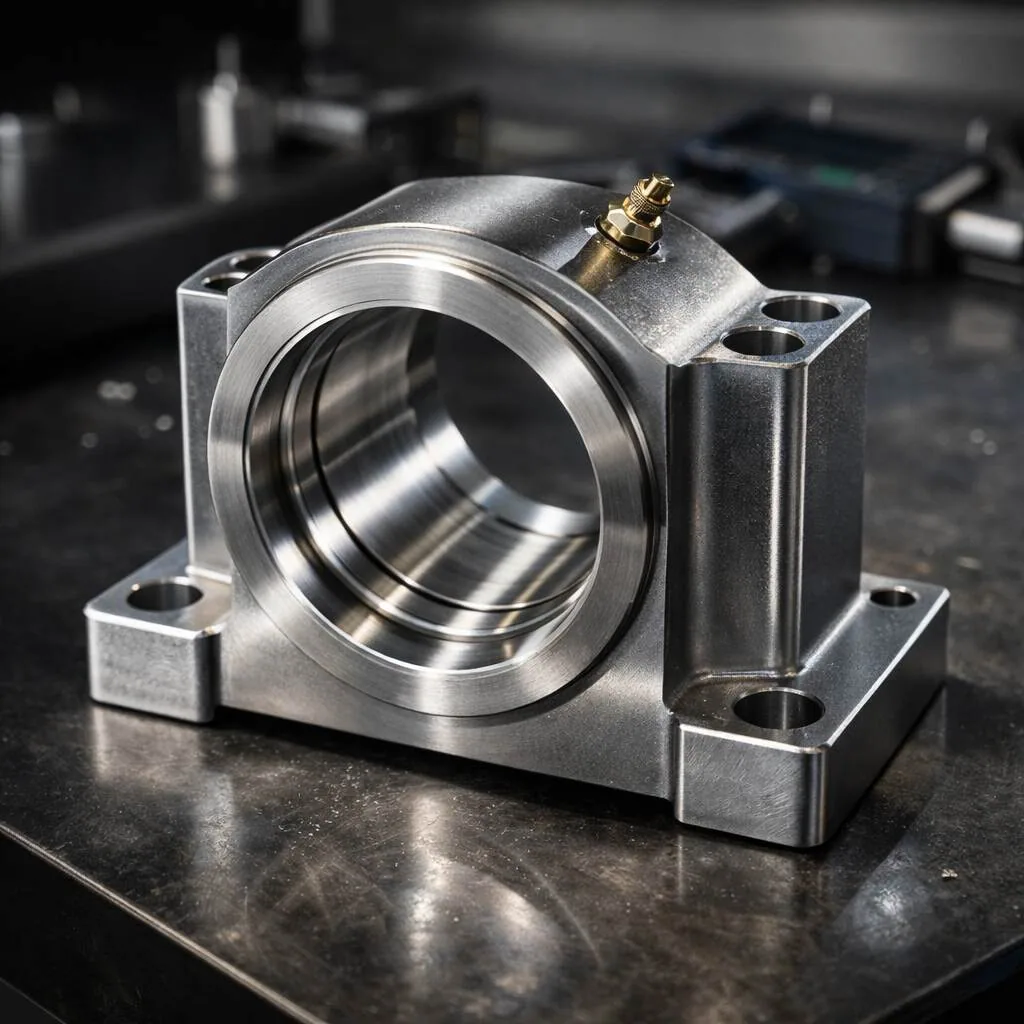
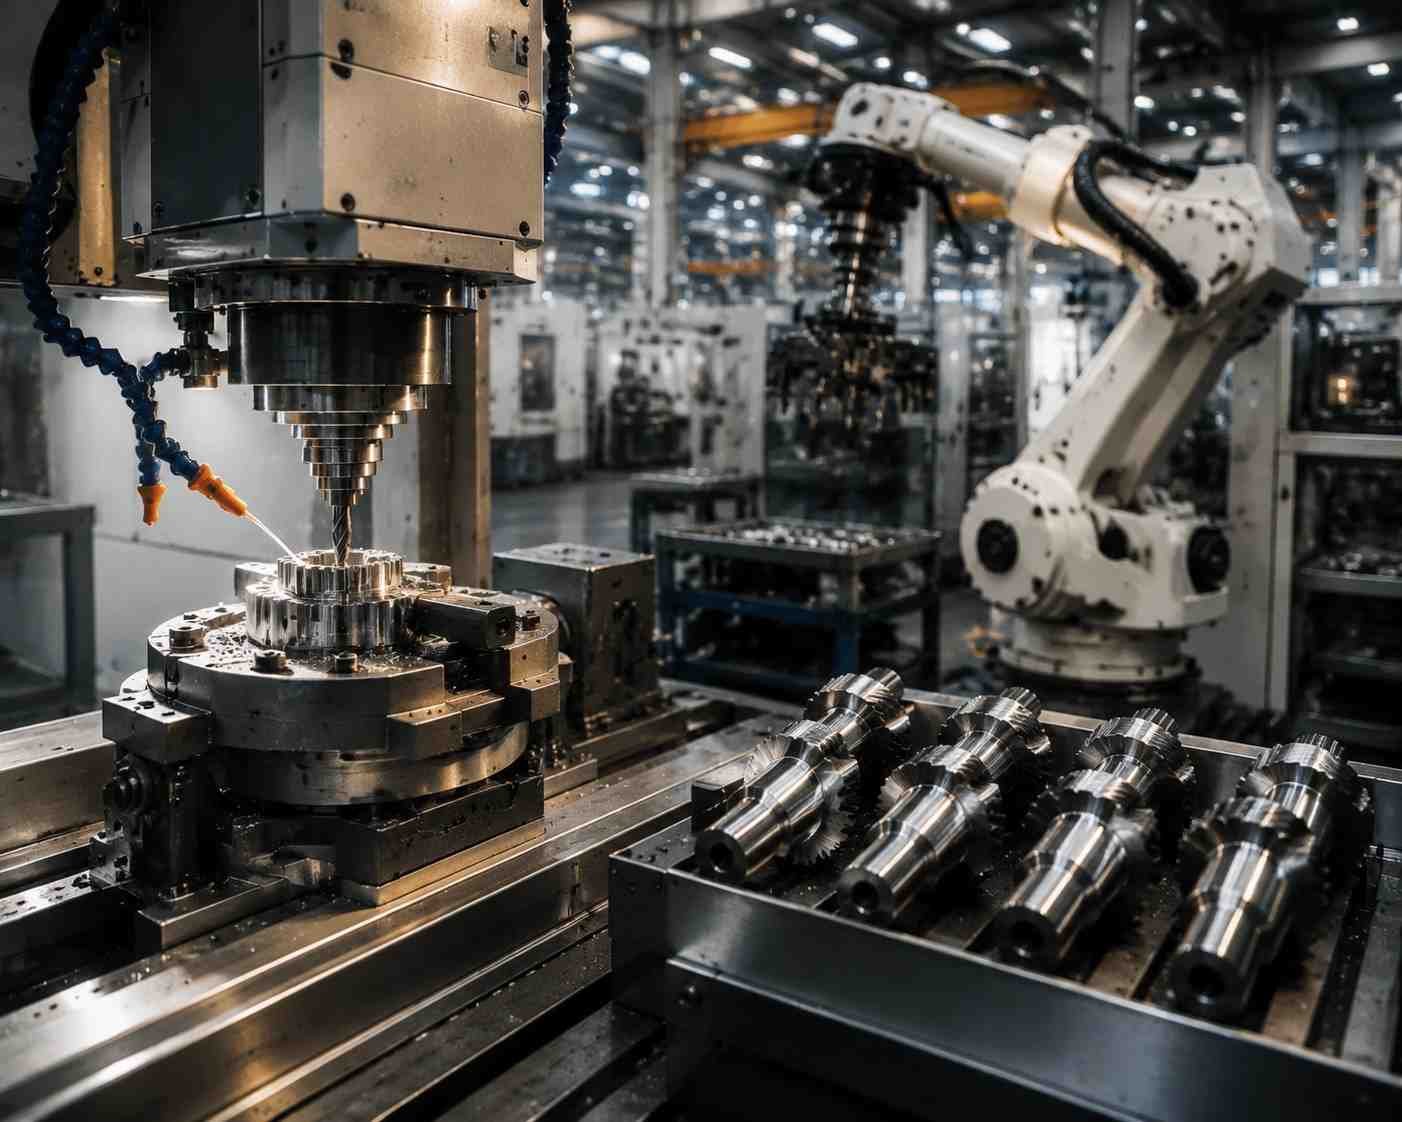
Một số chi tiết máy sản xuất tại cơ sở Thâm Quyến: vỏ chính xác, linh kiện hộp số và cụm ổ bi. Mọi chi tiết đều được xác minh bằng CMM Zeiss trước khi xuất. Xem toàn bộ danh mục trục, bánh răng, cụm chia. Công việc yêu cầu dung sai, xem 24 mẫu trong chi tiết CNC chính xác danh mục.
thợ gia công
Về MW+ — Nhà máy chi tiết máy
tại Thâm Quyến, Trung Quốc
Thành lập tại Thâm Quyến năm 2015, MW+ MetalWorks Plus là nhà cung cấp chi tiết máy Thâm Quyến — 15.000 m² quản lý ISO ở Quang Minh, phục vụ hàng không/y tế/ô tô/công nghiệp hơn 50 quốc gia.
Chứng nhận ISO 9001 · AS9100D · NADCAP
Hệ chất lượng hàng không, truy xuất đầy đủ, kiểm toán năm.
Giao 3–5 ngày · Báo giá 24 giờ
Tư vấn DFM miễn phí trong mỗi giá, không ràng buộc.
Giao toàn cầu — 50 quốc gia
Logistics đến Mỹ, EU, Nhật, Úc, 35 thị trường khác.
Gia công tự động 24/7
Robot cấp phôi, sản xuất liên tục không người trực.
Kiểm từng chi tiết máy trước giao
Linh kiện chức năng thường hỏng tại bề mặt tiếp giáp: đường kính lỗ, độ đồng tâm trục, độ phẳng mặt và độ lắp ren. Dưới đây là các phép kiểm để phát hiện vấn đề.
Lỗ, trụ, mặt ghép
Mọi kích thước quan trọng vỏ/giá được đo Zeiss CMM theo hệ chuẩn bản vẽ. Đường kính, vị trí và độ vuông góc của lỗ so với mặt tựa được báo riêng để xác minh mối ghép ép trước khi lắp ráp.
Zeiss CMMTheo chuẩn bản vẽBáo từng đặc trưngĐồng tâm và độ đảo trục
Trục tiện và tiện Thụy Sĩ được kiểm độ đồng tâm, độ đảo toàn phần giữa hai mũi tâm. Trên chi tiết truyền động, đây là thông số quyết định ổ bi lắp có gây sai lệch tải trước hay không, nên được đo trực tiếp thay vì suy từ đường kính.
Độ đảoGiữa hai tâmGiám sát SPCNăng lực suốt lô
Kích thước quan trọng được theo dõi bằng SPC suốt đợt sản xuất và giữ Cpk từ 1,67 trở lên, để chi tiết cuối có cùng năng lực quá trình như sản phẩm đầu tiên. Chi tiết được kiểm tra 100% trước khi đóng gói.
Cpk 1.67FAI theo AS9102Kiểm cuối 100%Kỳ vọng của người mua MW+
Dữ liệu sản xuất, giao hàng MW+ làm chuẩn mỗi đơn chi tiết máy.
Thu sau giao hàng ngành hàng không/y tế/ô tô/công nghiệp, không phải đánh giá bên ngoài được mời.
Được đo theo ngày xuất hàng đã xác nhận của từng đơn, gồm các lô DDP và DAP giao tận nơi từ nhà máy Thâm Quyến.
Mọi kích thước quan trọng đo theo hệ chuẩn trước xuất; ngoài thông số được làm lại bằng chi phí MW+.
Số liệu nội bộ MW+; cung cấp khách tham chiếu có tên khi yêu cầu.
Trao đổi kỹ sư chế tạo
Quản lý riêng cho Mỹ, châu Âu, châu Á–Thái Bình Dương; kỹ sư phản hồi trong 4 giờ làm việc.
Câu hỏi chế tạo thường gặp
Thông tin dung sai, vật liệu, tiến độ, chứng nhận chế tạo chi tiết máy MW+.
Chế tạo chi tiết máy là gì?
Chế tạo chi tiết máy là quá trình bóc tách vật liệu bằng máy công cụ điều khiển bởi phần mềm lập trình sẵn, với độ chính xác rất cao. Tại MW+, trung tâm 5 trục đạt dung sai ±0,001 mm đến ±0,005 mm trên kim loại, nhựa và hợp kim đặc biệt, bắt đầu từ tệp CAD và kết thúc bằng chi tiết chính xác có đầy đủ hồ sơ, chứng nhận.
Dung sai chi tiết máy MW+?
Đặc trưng chung, không quan trọng đạt ±0,01 mm theo ISO 2768-m; đặc trưng chính xác đạt ±0,005 mm; phương án gá 5 trục đồng thời chuyên biệt đạt ±0,001 mm đến ±0,005 mm. Độ nhám từ Ra 3,2 μm tiêu chuẩn đến Ra 0,1 μm đánh bóng gương, với Cpk ≥1,67 trên kích thước quan trọng.
Vật liệu MW+ gia công?
MW+ gia công hơn 70 vật liệu kỹ thuật: hợp kim nhôm, titan, inox, Inconel, Hastelloy, coban-crôm, đồng, đồng thau và nhựa y tế PEEK, Ultem, PTFE, Delrin. Tất cả có đầy đủ chứng chỉ của nhà sản xuất và truy xuất.
Tiến độ bao lâu?
Thời gian tiêu chuẩn: mẫu 3–5 ngày làm việc, sản xuất số lượng lớn 10–15 ngày làm việc. Có dịch vụ nhanh 48 giờ; cam kết phản hồi báo giá trong 24 giờ kèm góp ý DFM miễn phí.
MW+ có ISO 9001, AS9100D?
Có, MW+ sở hữu ISO 9001:2015 và QMS hàng không AS9100D, kiểm toán độc lập năm, cùng ISO 13485:2016, IATF 16949:2016, NADCAP.
Có giao chi tiết máy toàn cầu?
Có. Nhà máy Thâm Quyến giao chi tiết chính xác đến hơn 50 quốc gia theo Incoterms DDP, DAP và EXW, toàn bộ hồ sơ xuất khẩu được xử lý nội bộ.
MOQ bao nhiêu?
Không MOQ. MW+ nhận từ một mẫu đến hơn 500.000 chiếc sản xuất số lượng lớn, kèm rà soát DFM miễn phí ở mọi mức số lượng.
Báo giá có DFM?
Có. Mọi báo giá đều kèm rà soát thiết kế phù hợp chế tạo miễn phí, nhận diện cơ hội giảm chi phí và rủi ro chất lượng trước khi bắt đầu sản xuất, không tính thêm phí.
Bảng dung sai là gì, MW+ dùng cấp nào?
Bảng dung sai gia công liệt kê sai lệch cho phép theo từng khoảng kích thước danh nghĩa. ISO 2768 quy định các cấp chung f (tinh), m (trung bình), c (thô), v (rất thô); đây là cấp chính xác, không phải nhóm vật liệu. MW+ gia công đặc trưng chung theo ISO 2768-m, giữ ISO 2768-f khi bản vẽ yêu cầu và đạt ±0,001 mm trên đặc trưng quan trọng với gá 5 trục chuyên biệt. Đặc trưng 30 mm có dung sai ±0,20 mm ở cấp trung bình, ±0,10 mm ở cấp tinh và ±0,015 mm ở mức chính xác cao MW+.
Chọn nhà chế tạo chi tiết máy Trung Quốc thế nào?
Kiểm bốn điểm trước khi đặt hàng: chứng nhận phù hợp ngành của bạn (ISO 9001 cho công việc chung, AS9100D cho hàng không vũ trụ, ISO 13485 cho y tế); nhà cung cấp có đo theo hệ chuẩn bản vẽ thay vì gốc mô hình hay không; hồ sơ gửi cùng hàng (CoC, chứng chỉ vật liệu, báo cáo CMM, FAI theo AS9102); và có được rà soát DFM trước khi cắt hay không. MW+ cung cấp cả bốn theo tiêu chuẩn từ nhà máy 15.000 m² tại Thâm Quyến.
Trang do đội ngũ kỹ sư MW+ MetalWorks Plus biên soạn, dựa trên hơn 11 năm kinh nghiệm thực tế chế tạo chi tiết máy chính xác tại cơ sở Thâm Quyến. Thông số, dung sai và chi tiết quy trình lấy từ dữ liệu sản xuất thực tế trên hơn 60 trung tâm gia công, được xác minh theo hệ thống quản lý chất lượng ISO 9001:2015 và AS9100D. Rà soát gần nhất: tháng 8 năm 2026.
Đặt chế tạo chi tiết của bạn
Tải tệp CAD để nhận báo giá chế tạo chi tiết máy chính xác chi tiết trong 24 giờ, kèm góp ý DFM miễn phí và cam kết thời gian cung ứng rõ ràng. Không ràng buộc đặt hàng.